
Erros na seleção de materiais: erros comuns e como evitá-los
Na indústria transformadora, a seleção de materiais é fundamental para garantir a integridade estrutural, a eficiência operacional e a viabilidade comercial. No entanto, estudos realizados no setor indicam que a maioria das falhas na maquinagem de peças não decorre das máquinas-ferramentas, dos operadores ou do próprio projeto, mas sim da escolha inicial do material.
Na fabricação CNC personalizada, a seleção de materiais é muito mais do que uma mera formalidade. Determina diretamente a vida útil das ferramentas, os tempos de ciclo de maquinagem, as taxas de rejeição, os custos de acabamento superficial e os prazos de entrega, ao mesmo tempo que determina se o componente acabado é capaz de resistir aos rigores do seu ambiente de funcionamento real. Erros na seleção de materiais podem desencadear uma reação em cadeia que afeta todo o ciclo de vida do produto — levando a um aumento vertiginoso dos custos das matérias-primas, ao desgaste acelerado das ferramentas, a taxas de rejeição mais elevadas e a atrasos na certificação de conformidade, ou mesmo à falha prematura do componente devido à fadiga ou à corrosão.
Por isso, é fundamental compreender em profundidade as causas subjacentes aos erros na seleção de materiais. Este guia analisa os erros mais comuns e as suas consequências práticas, apresentando estratégias de engenharia concretas para o ajudar a evitar essas armadilhas.
O verdadeiro impacto dos erros na seleção de materiais
Existe um equívoco comum de que a seleção inadequada de materiais afeta apenas o orçamento destinado à aquisição de matérias-primas. Na realidade, os erros na seleção de materiais desencadeiam uma série de custos ocultos e em cascata ao longo de todo o ciclo de vida do produto:
1. Custos de fabrico: As ligas difíceis de maquinar ou moldar prolongam os ciclos de processamento, aceleram o desgaste das ferramentas e resultam em elevadas taxas de rejeição.
2. Problemas de qualidade e rendimento: A expansão térmica inesperada ou as tensões internas podem causar deformações dimensionais durante a maquinagem, a soldadura ou o tratamento térmico.
3. Falhas em campo e riscos de responsabilidade civil: a corrosão imprevista, a degradação ambiental ou a fadiga dinâmica podem levar a recolhas de produtos e a incidentes de segurança, causando danos irreparáveis à reputação da marca.
Erros na seleção de materiais e como evitá-los
1. Escolher materiais com base exclusivamente no preço de compra
Muitas pessoas partem do princípio de que os diferentes tipos de um mesmo material variam em preço e optam instintivamente pela opção mais barata — por exemplo, escolhendo o aço inoxidável 304 em vez do aço inoxidável 17-4 PH. Na realidade, os diferentes tipos possuem propriedades distintas e são adequados para diferentes aplicações. Esta questão surge frequentemente porque as equipas de conceção enfrentam pressão para reduzir os custos iniciais da Lista de Materiais (BOM) sem terem plenamente em conta os requisitos das fases de processamento a jusante. Embora uma liga mais barata possa reduzir os custos de aquisição, o custo global de produção pode disparar se o material tiver fraca usinabilidade ou exigir um tratamento térmico especializado de pós-processamento. Elevadas taxas de refugo e uma vida útil reduzida das ferramentas podem rapidamente anular quaisquer poupanças alcançadas durante a fase de aquisição da matéria-prima.
Como evitar isto:
Na aquisição de matérias-primas, deve ter-se plenamente em conta a aplicação pretendida da peça e deve avaliar-se o Custo Total de Propriedade (TCO) — tendo em consideração os custos das matérias-primas, as velocidades de avanço na maquinagem, o consumo de energia, o desgaste das ferramentas e as taxas de rejeição.
2. Ignorar o ambiente operacional real
Um erro comum na seleção de materiais é ignorar o ambiente operacional real da peça. Por exemplo, os componentes destinados a aplicações marítimas requerem uma excelente resistência à corrosão para evitar reações químicas com substâncias presentes na água do mar que possam levar à falha do componente. Talvez o caso mais famoso de falha na seleção de materiais da história moderna seja o desastre do vaivém espacial Challenger, em 1986. As juntas tóricas nos propulsores de foguete sólidos eram componentes de borracha que precisavam de manter a flexibilidade sob as altas pressões a que estavam sujeitos durante o lançamento. Numa manhã invulgarmente fria, a borracha perdeu essa flexibilidade necessária, permitindo que gases quentes escapassem pela junta — uma falha que acabou por resultar na destruição da nave espacial e na perda da tripulação. O material em si não era defeituoso; pelo contrário, não tinha sido avaliado em relação às condições específicas de temperatura presentes naquele dia. Não podemos aprovar a utilização de um material com base apenas em dados de ensaios laboratoriais obtidos à temperatura ambiente, em vez de resultados que reflitam as condições reais de funcionamento. Quando as propriedades do material medidas em condições ideais (20 °C / 68 °F) — tais como resistência à tração, limite de escoamento e resistência ao impacto — não correspondem ao ambiente real de aplicação, o desempenho subsequente do produto fica comprometido, levando a uma vida útil reduzida.
A nossa solução:
Utilize o quadro STAMP durante a fase inicial de avaliação dos materiais:
| Carta | Fator | O que ter em conta |
| S | Tamanho | Geometria, espessura da parede, restrições da secção transversal. |
| T | Temperatura | Intervalo de funcionamento, choque térmico, temperatura de transição vítrea (T_g) e incompatibilidade do CTE. |
| A | Candidatura | Cargas estáticas vs. dinâmicas, fadiga, abrasão e requisitos dielétricos. |
| M | Meios de comunicação social | Contacto com produtos químicos, humidade, névoa salina, raios UV ou solventes de limpeza. |
| P | Pressão | Pressão interna, vácuo ou carga de impacto. |
3. Considerar materiais com nomes semelhantes como intercambiáveis
Muitas vezes, surgem problemas quando os engenheiros selecionam materiais baseando-se exclusivamente em categorias gerais — como alumínio, aço inoxidável, titânio ou magnésio — em vez de especificarem as classes exatas.
Duas ligas de alumínio podem parecer praticamente idênticas numa ficha técnica, mas apresentar um desempenho muito diferente na produção real: uma pode cortar suavemente com uma excelente vida útil da ferramenta, enquanto outra — apesar de ter uma composição química semelhante — é propensa à formação de “borda acumulada” (material que adere à ferramenta), o que obstrui as ranhuras de limalhas, obriga a velocidades de maquinagem mais lentas e degrada a qualidade da superfície. A situação é ainda mais extrema com as ligas de titânio, em que dois tipos diferentes podem variar drasticamente em termos de desgaste da ferramenta e requisitos de dissipação de calor.
O mesmo equívoco aplica-se ao aço inoxidável (por exemplo, um tipo de aço selecionado pela sua resistência à corrosão pode comportar-se de forma completamente diferente durante a maquinagem, devido às características de endurecimento por deformação) e ao aço estrutural; a substituição de um tamanho de perfil ou tipo de aço por outro material “semelhante” pode alterar o percurso das cargas em toda a estrutura.
A nossa solução:
Os engenheiros devem especificar os materiais indicando a classe, o estado de endurecimento e a condição exatos, em vez de se basearem em categorias gerais de materiais; além disso, a usinabilidade, a soldabilidade ou a conformabilidade devem ser verificadas para essa classe específica, e não para a classe geral do material.
4. Especificar tolerâncias que excedam as capacidades físicas do material
Nem todos os materiais conseguem cumprir as tolerâncias especificadas pelo cliente; os diferentes materiais apresentam capacidades de tolerância variáveis. Uma tolerância especificada num desenho pode parecer perfeitamente razoável para um projetista, mas revelar-se impossível de alcançar numa oficina ou num ambiente de trabalho real, tendo em conta o material escolhido.
As dimensões de certos plásticos de engenharia podem variar significativamente com as alterações de humidade e temperatura; impor tolerâncias extremamente rigorosas a peças de plástico de grandes dimensões conduz quase inevitavelmente ao desperdício, uma vez que o material não consegue manter a estabilidade dimensional ao longo do tempo após a maquinagem. As peças brutas metálicas que contêm tensões internas residuais provenientes de processos anteriores podem deformar-se assim que essas tensões forem libertadas durante a maquinagem final, exigindo etapas adicionais de alívio de tensões ou a mudança para um material mais estável. Estes fatores resultam em custos adicionais não incluídos no orçamento inicial.
A nossa solução:
Os requisitos de tolerância devem ser estabelecidos com base na estabilidade dimensional conhecida do material em condições reais de produção e funcionamento, e não com base em parâmetros idealizados e perfeitos indicados nas fichas técnicas.
5. Desconsideração da compatibilidade de materiais entre componentes adjacentes
A grande maioria dos produtos no mercado não é fabricada a partir de um único material; pelo contrário, trata-se de conjuntos de peças compostas por vários materiais. Os elementos de fixação entram em contacto com as caixas, os contactos galvanizados unem-se aos conectores e os revestimentos são aplicados sobre os substratos. Nestas interfaces, a incompatibilidade entre materiais pode, muitas vezes, conduzir a falhas insidiosas.
Isto é particularmente verdade na produção de produtos eletrónicos, onde a incompatibilidade de materiais entre componentes adjacentes pode resultar em corrosão galvânica, reações químicas adversas ou problemas mecânicos causados por coeficientes de expansão térmica diferentes. Os processos de tratamento de superfícies agravam ainda mais este risco: por exemplo, um processo de anodização dura adequado para uma liga de alumínio pode produzir resultados imprevisíveis numa liga semelhante com ligeiras diferenças de composição; por sua vez, a galvanização de aço de alta resistência pode conduzir à fragilização por hidrogénio se os processos pós-galvanização não forem devidamente controlados. Os projetistas estão especialmente sujeitos a esses erros quando especificam os tratamentos de superfície antes de definirem os materiais de base.
A nossa solução:
A compatibilidade entre os materiais de contacto, os revestimentos e os processos de tratamento de superfícies deve ser considerada parte integrante do processo de seleção de materiais, e não apenas um pormenor secundário do acabamento superficial. Consulte sempre as tabelas de compatibilidade e realize os ensaios pertinentes antes de finalizar a Lista de Materiais (BOM).
6. Ignorar os modos de falha (fadiga, fluência, envelhecimento)
Basear-se exclusivamente em parâmetros teóricos de resistência estática muitas vezes não reflete o desempenho real de um material ao longo de anos de utilização. No caso de determinados componentes, a carga cíclica pode conduzir a uma falha por fadiga, mesmo que a resistência estática teórica seja mais do que adequada. Os polímeros e os compósitos podem sofrer uma deformação lenta sob cargas sustentadas ou endurecer devido ao envelhecimento causado pela exposição prolongada ao calor ou a produtos químicos. Estas questões só se manifestam, muitas vezes, depois de o componente ter sido aprovado nos ensaios padrão de propriedades mecânicas.
A nossa solução:
Devemos avaliar desde o início se o componente será sujeito a cargas repetitivas, temperaturas elevadas prolongadas, vibrações ou exposição a substâncias químicas durante o seu tempo de vida útil. Se a resposta for afirmativa, devem ser realizados ensaios de ciclo de vida completo e de fadiga durante a fase de seleção do material, em vez de se esperar pela ocorrência da primeira avaria em campo para tomar medidas.
7. Partindo do princípio de que os materiais compósitos se comportam como metais isotrópicos
Os materiais compósitos apresentam um desafio que não se verifica nos metais tradicionais: a anisotropia. Enquanto os metais apresentam uma resistência praticamente uniforme em todas as direções, a rigidez e a resistência dos compósitos dependem em grande medida da orientação das fibras — oferecendo uma elevada resistência ao longo do eixo da fibra, mas uma resistência significativamente inferior na direção perpendicular a este.
Se os engenheiros partirem do princípio de que as propriedades mecânicas são independentes da direção da carga e não tiverem em conta essa direcionalidade na conceção das camadas, os componentes resultantes falham frequentemente sob cargas reais de serviço — mesmo quando as especificações de resistência nominal da matéria-prima parecem impressionantes. Este erro é frequentemente agravado por duas outras questões comuns: uma incompatibilidade entre o sistema de resina e o tipo de fibra (um caso de falha bem conhecido envolveu um projeto de depósito de combustível criogénico em que o sistema de resina não conseguiu manter a estanqueidade sem rachar ao entrar em contacto com o combustível) e uma subestimação da forma como os defeitos de fabrico — tais como minúsculos vazios que representam apenas uma pequena percentagem do volume total — podem comprometer insidiosamente a resistência do componente.
A nossa solução:
Os defeitos nos materiais compósitos são frequentemente invisíveis a olho nu. Modelamos o comportamento direcional do compósito, alinhamos as camadas de fibras com os percursos reais das cargas, verificamos a compatibilidade das fibras e das resinas em todo o ambiente de serviço e incorporamos ensaios não destrutivos no plano de inspeção.
8. Subestimar os riscos da cadeia de abastecimento
A entrega atempada é um princípio fundamental para qualquer fabricante por encomenda. Os calendários dos projetos dependem de uma cadeia de etapas interdependentes; por exemplo, um problema com as matérias-primas pode interromper a fase seguinte da produção, atrasando assim a entrega final das peças.
Se um material não puder ser fornecido de forma fiável nas quantidades e nos prazos exigidos pelo projeto, tem pouco valor — independentemente do seu desempenho em testes laboratoriais ou nas plantas de projeto. As ligas de alto desempenho e os plásticos especiais têm frequentemente prazos de entrega de dois a três meses ou vêm acompanhados de requisitos de quantidade mínima de encomenda (MOQ) que obrigam os compradores a adquirir muito mais stock do que o projeto realmente necessita; estes custos adicionais acabam por ser discretamente incorporados no preço unitário.
Depender de um único fornecedor ou de uma única região geográfica para a aquisição de materiais essenciais expõe a produção ao risco de interrupções no abastecimento. Acontecimentos inesperados — tais como disputas comerciais, catástrofes naturais ou escassez no mercado — podem levar à paragem das linhas de produção sem aviso prévio.
A nossa solução:
Verifique sempre os níveis de stock atuais e os prazos de entrega reais antes de finalizar a seleção de materiais (em vez de o fazer após a aprovação dos desenhos). Adote uma estratégia de abastecimento diversificada para materiais críticos e incorpore planos de contingência durante a fase de conceção, sempre que possível. A Xtmade oferece serviços de aquisição de matérias-primas; dispomos de um grande armazém de materiais e mantemos parcerias de longa data com vários fornecedores, o que nos permite fornecer uma vasta gama de materiais.
9. Especificação excessiva das classes de materiais para as condições reais de carga
Outro erro igualmente dispendioso na seleção de materiais consiste em especificar classes de materiais premium e de alto desempenho para peças que, na realidade, não necessitam de suportar condições adversas. Nem todos os suportes requerem aço inoxidável de alta resistência com endurecimento por precipitação; muitas peças estão sujeitas apenas a cargas moderadas em ambientes pouco exigentes. A especificação excessiva de classes de materiais aumenta os custos em todos os aspetos — incluindo o preço do próprio material, velocidades de maquinagem mais lentas, requisitos de inspeção mais rigorosos e, por vezes, documentação de certificação desnecessária para a aplicação específica.
Solução:
A seleção de materiais deve basear-se nos requisitos funcionais (tais como resistência, rigidez, resistência à corrosão e intervalo de temperatura), tendo como objetivo o material de menor custo que satisfaça essas necessidades com uma margem de segurança razoável. Qualquer investimento para além desta margem representa um custo adicional que não traz qualquer benefício funcional.
10. Omissão de certificação, ensaios e documentação relacionada
A certificação dos materiais reveste-se de importância primordial. Em setores regulamentados ou em que a segurança é fundamental, os materiais sem certificação ou documentação relevante representam não só riscos técnicos, mas também riscos legais e de segurança estrutural. Tomando o setor da construção como exemplo, o “Certificado de Ensaio de Fábrica” constitui a única base fiável para confirmar que um lote de aço entregue cumpre os requisitos de projeto no que diz respeito à composição química, resistência à tração e outros indicadores de desempenho. Se o comprador ignorar esta etapa de verificação, torna-se impossível confirmar se os materiais que chegam ao local de obra estão em conformidade com as especificações de projeto do engenheiro.
Solução:
Considere a documentação de certificação e ensaio como parte integrante de todas as encomendas de material, em vez de um “extra opcional” solicitado apenas quando surgem anomalias. Verifique se o número de lote indicado no Certificado de Ensaio da Fábrica corresponde aos feixes de aço efetivos. Os fornecedores de renome disponibilizarão esta documentação sem hesitação.
11. Tomada de decisões no vácuo
Na sua essência, quase todos os erros graves na seleção de materiais resultam da falta de envolvimento das principais partes interessadas durante o processo de tomada de decisão. Entre os exemplos contam-se: uma equipa de compras que altera unilateralmente as classes dos materiais para cumprir as metas orçamentais sem a aprovação do departamento de engenharia; um projetista que seleciona um processo de tratamento de superfícies sem verificar a adequação do substrato; ou simplesmente recorrer à prática habitual — ”vamos usar o material que usamos sempre” — sem verificar se este continua a ser adequado.
Solução:
Estabelecer a seleção de materiais como um processo de controlo interdepartamental que envolva departamentos como o de conceção, engenharia de fabrico e aprovisionamento. No caso de aplicações críticas, este processo deve incluir também peritos técnicos externos ou as equipas de engenharia de aplicação dos fornecedores de materiais. Quanto mais cedo esta colaboração tiver início, menor será o custo de quaisquer correções subsequentes que venham a ser necessárias.
Quando é que os fabricantes de máquinas CNC devem avaliar a escolha dos materiais?
As avaliações de fabrico são particularmente críticas quando um projeto envolve tolerâncias dimensionais rigorosas, estruturas de paredes finas, elementos com orifícios ou ranhuras grandes ou profundos, ligas difíceis de maquinar, materiais dispendiosos, tratamento térmico, requisitos rigorosos de acabamento superficial, classes especiais de materiais, certificação de materiais, produção em grande volume ou necessidades de abastecimento a longo prazo. Estes fatores podem introduzir riscos relacionados com a maquinagem, a qualidade, o aprovisionamento ou a produção — riscos que, muitas vezes, são difíceis de detetar com base apenas nas especificações dos materiais.
Quanto mais cedo for realizada a avaliação, maior será o leque de opções disponíveis. A alteração dos materiais após a fase de prototipagem pode exigir novos ensaios, revisões dos desenhos, recertificação ou aprovação do cliente. Avaliar os materiais antes da aprovação dos desenhos permite que as equipas de engenharia e de fabrico considerem alternativas viáveis; fazer alterações nesta fase não só é mais fácil, como também mais económico.
A seleção de materiais deve ser tratada, de preferência, como uma decisão interfuncional que envolva os departamentos de engenharia, produção, qualidade e aprovisionamento. A realização de uma avaliação abrangente que integre a seleção de materiais com a geometria das peças, as tolerâncias, os requisitos de acabamento superficial, a escala de produção e as condições de aprovisionamento ajuda a identificar e resolver problemas antes que estes se transformem em alterações dispendiosas durante a fase de produção.
Como a Xtmade o ajuda a escolher os materiais certos
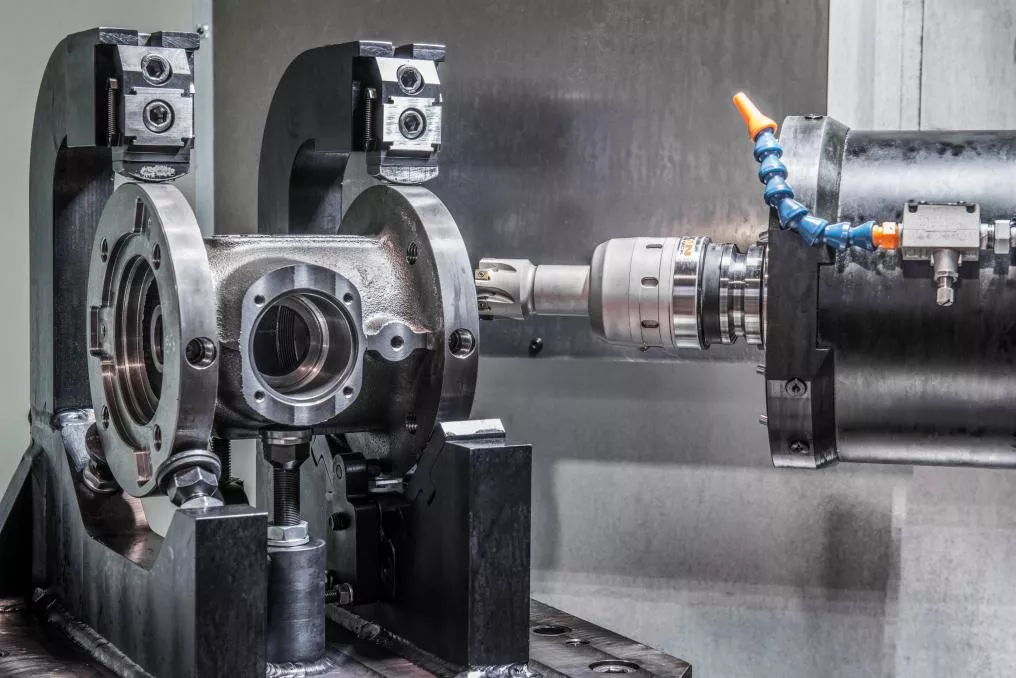
A seleção de um fornecedor de alta qualidade para peças personalizadas é crucial para os clientes. A Xtmade aborda a seleção de materiais integrando as perspetivas tanto da engenharia como da produção. Não nos limitamos a considerar apenas as propriedades mecânicas ou os custos de aquisição; realizamos uma avaliação abrangente que tem em conta a geometria das peças, as tolerâncias, os requisitos de maquinagem, os tratamentos de superfície, os volumes de produção e as condições operacionais. Esta abordagem ajuda a identificar potenciais desafios de fabrico e aquisição antes do início da produção.
- Revisão de Engenharia: Analisamos o material especificado no seu desenho, juntamente com a geometria da peça, as tolerâncias e os requisitos de fabrico, para identificar potenciais riscos relacionados com o material.
- Verificação da classe do material: Ajudamos a confirmar o tipo de material, o estado de endurecimento ou a condição necessários, a especificação aplicável e outros requisitos relativos ao material antes da maquinação.
- Avaliação da usinabilidade: Os materiais são avaliados do ponto de vista da produção por CNC, incluindo os efeitos potenciais nas ferramentas, nas condições de corte, no tempo de ciclo, no acabamento superficial e no controlo dimensional.
- Tolerância e revisão do processo: No caso de componentes com tolerâncias apertadas, paredes finas ou de geometria complexa, analisamos de que forma o comportamento do material, a tensão residual, o tratamento térmico e a sequência de maquinagem podem afetar a estabilidade dimensional.
- Compatibilidade com acabamentos: Analisamos a relação entre o material selecionado e os processos necessários, tais como anodização, galvanização, passivação ou outros tratamentos de superfície.
- Aprovisionamento de materiais e documentação: A disponibilidade de materiais, o nível de stock necessário, o prazo de entrega, a certificação e os requisitos de rastreabilidade podem ser analisados antes da produção, a fim de reduzir os riscos relacionados com o aprovisionamento e o planeamento.
- Recomendações orientadas para a produção: Quando o material especificado suscita dificuldades desnecessárias ao nível do fabrico ou do aprovisionamento, a nossa equipa de engenharia pode identificar alternativas práticas para análise pelo cliente, mantendo sempre em foco o desempenho exigido para a peça.
Conclusão
Seleção de materiais é uma decisão multidimensional que tem um impacto direto na conceção de engenharia do produto, na eficiência da produção e no sucesso comercial. Ao evitar decisões baseadas exclusivamente nos custos iniciais dos materiais, ao ter plenamente em conta as condições reais de exposição ambiental, ao evitar a dependência de uma única marca e ao integrar desde o início os princípios do “Design for Manufacturability” (DFM), os engenheiros de hardware podem prevenir falhas dispendiosas e fornecer produtos fiáveis e de alta qualidade.

