
Fazer roscas ou fresar roscas em corpos de válvulas de aço inoxidável? Comece por analisar as capacidades da máquina
Os orifícios roscados são características comuns nos corpos das válvulas de aço inoxidável, mas a sua usinagem fiável exige mais do que apenas a seleção do macho ou da fresa de rosca adequados. A escolha do processo de rosqueamento pode afetar diretamente o tempo de usinagem, a vida útil da ferramenta, a precisão dimensional e o risco de um componente, que de outra forma estaria acabado, ter de ser descartado.
Considere um corpo de válvula em aço inoxidável com vários orifícios cegos M12. A maioria das operações de maquinagem já foi concluída, restando apenas alguns orifícios roscados. A rosqueação convencional pode concluir cada orifício em segundos. No entanto, se um macho de roscar se partir dentro de um orifício cego, a sua remoção pode tornar-se uma operação difícil. Em alguns casos, os danos podem estender-se para além do orifício roscado e comprometer toda a peça.
É por isso que as decisões relativas ao multithreading não devem basear-se apenas no tempo de ciclo.
A roscação por tarra é, em geral, eficiente para roscas padronizadas e produção em série, enquanto a fresagem de roscas oferece maior flexibilidade no ajuste do tamanho da rosca e pode reduzir as consequências da quebra da ferramenta. No entanto, nenhum dos dois processos é universalmente melhor. A escolha certa depende do material, da geometria da rosca, da profundidade do orifício, das capacidades da máquina, do conjunto de ferramentas e dos requisitos de produção.
Na Xtmade, encaramos a roscação como parte integrante do processo global de maquinagem CNC. Compreender a forma como a máquina, a ferramenta de corte e a peça interagem é essencial para desenvolver uma solução de fabrico fiável.
Por que razão a roscação do aço inoxidável exige uma seleção cuidadosa do processo
O aço inoxidável pode ser difícil de maquinar devido à sua condutividade térmica relativamente baixa, à tendência para o endurecimento por deformação e ao risco de aderência do material na aresta de corte. Estas características tornam-se particularmente importantes na maquinação de roscas internas, onde a área de corte é restrita e a evacuação das limalhas é limitada.
Durante a rosqueação, a ferramenta utiliza várias arestas de corte simultaneamente. À medida que o diâmetro da rosca e a profundidade de penetração aumentam, o binário de corte pode aumentar significativamente. Se as condições de corte não forem devidamente controladas, o macho pode sofrer sobrecargas, desgaste acelerado ou quebra.
A evacuação das limalhas é outra grande preocupação. Nos furos cegos, as limalhas têm espaço limitado para sair. Se se acumularem em torno das arestas de corte ou perto do fundo do furo, a resistência ao corte pode aumentar e interferir com o movimento da ferramenta.
O desgaste da ferramenta também afeta a qualidade da rosca. A aderência do material e a formação de bordas de acúmulo podem alterar a geometria de corte efetiva, levando a dimensões inconsistentes da rosca e a um acabamento superficial insatisfatório.
Por estas razões, a rosqueação em aço inoxidável requer um controlo coordenado da velocidade de corte, do avanço, da lubrificação, da geometria da ferramenta e da remoção de aparas. A escolha entre a rosqueação com macho e a fresagem de roscas é apenas uma parte do processo.
Rosqueamento rígido vs. fresagem de roscas: como funcionam os processos
Embora ambos os processos produzam roscas internas, baseiam-se em movimentos da máquina e capacidades de controlo diferentes.
Rosqueamento rígido: movimento sincronizado do fuso e do eixo Z
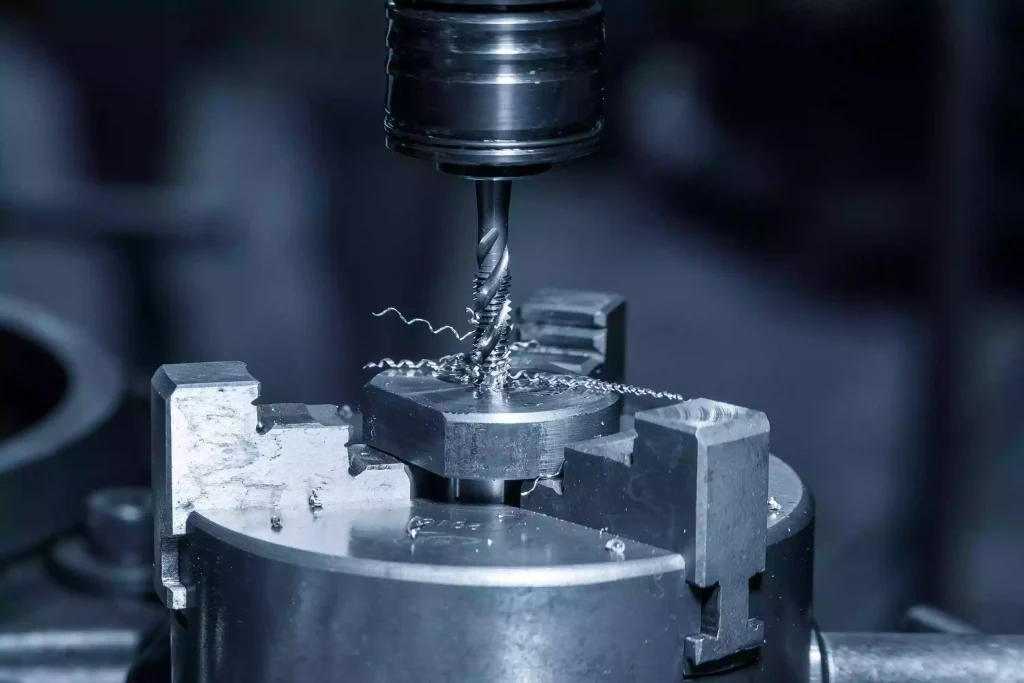
A rosqueação rígida é uma operação de rosqueamento amplamente utilizada em centros de maquinagem CNC. Durante a maquinagem, o macho gira enquanto se desloca axialmente para dentro do orifício pré-perfurado. O avanço no eixo Z deve permanecer sincronizado com a rotação do fuso, de acordo com o passo da rosca.
Por exemplo, ao maquinar uma rosca M12 × 1,75, o eixo Z deve avançar exatamente 1,75 mm por cada volta completa do fuso. Assim que a profundidade programada for atingida, o fuso inverte o sentido de rotação e o eixo Z deve manter a mesma relação de passo enquanto o macho de roscar recua.
Esta sincronização é essencial. Se a rotação do fuso e o movimento axial não estiverem sincronizados, a rosca sofre uma carga axial adicional, o que pode aumentar o desgaste da ferramenta e o risco de quebra.
Uma configuração adequada para rosqueamento rígido requer, portanto, uma sincronização fiável do fuso e um binário suficiente em toda a gama de velocidades de funcionamento. O porta-ferramentas também é importante. Os porta-ferramentas síncronos para rosqueamento com compensação axial limitada podem ajudar a absorver pequenos erros de sincronização, mas não conseguem compensar um controlo inadequado da máquina.
Fresagem de roscas: movimento coordenado nos eixos X, Y e Z
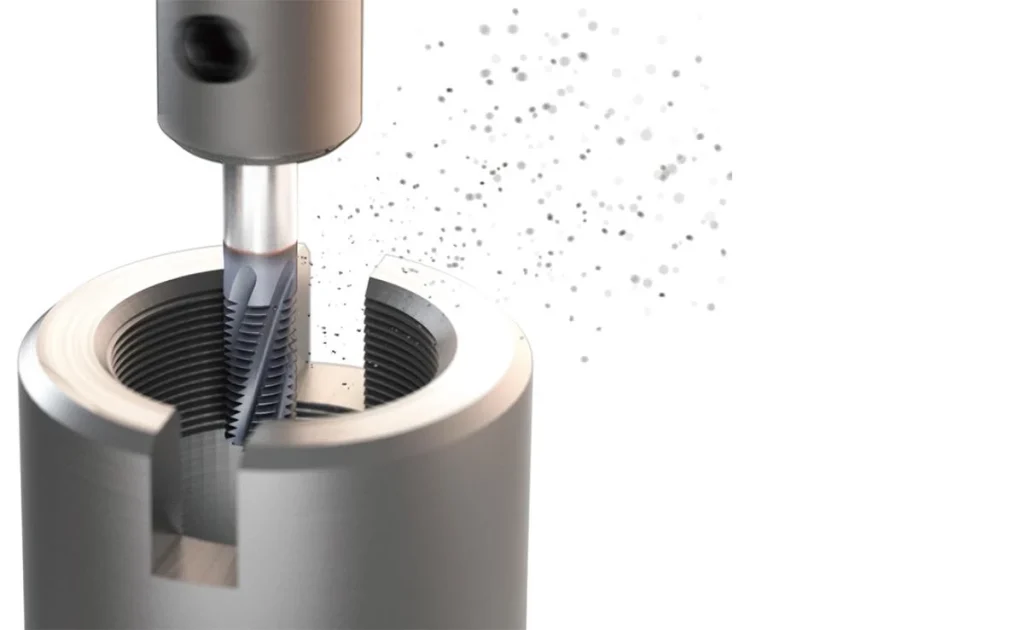
A fresagem de roscas utiliza uma abordagem diferente. Em vez de se deslocar diretamente ao longo do eixo do furo, como um macho de roscar, uma fresa mais pequena roda enquanto a máquina guia o seu centro ao longo de uma trajetória helicoidal em torno do furo.
O diâmetro da fresa é inferior ao diâmetro da rosca interna. À medida que a ferramenta se desloca em torno do orifício, os eixos X e Y geram o movimento circular, enquanto o eixo Z avança de acordo com o passo da rosca.
Para um passo de 1,75 mm, o centro da ferramenta desloca-se 1,75 mm na direção Z durante cada volta completa em torno do furo.
Ao contrário da roscação rígida, a fresagem de roscas depende de uma interpolação coordenada em três eixos. O sistema de controlo CNC deve suportar a interpolação helicoidal, e o software CAM e o pós-processador devem gerar o percurso de ferramenta correto.
Um centro de maquinagem vertical padrão de três eixos pode realizar a fresagem convencional de roscas internas quando o eixo da rosca está paralelo ao fuso. A maquinagem de cinco eixos não é, por si só, necessária para esta operação.
A principal diferença é, portanto, simples: a roscação rígida depende de uma sincronização precisa entre o fuso e o eixo, enquanto a fresagem de roscas depende de um movimento coordenado e preciso dos eixos.
Capacidades das máquinas-ferramenta que afetam o desempenho na roscação
A velocidade máxima do fuso e a potência nominal de uma máquina-ferramenta não revelam toda a realidade. As diferentes operações de rosqueamento impõem exigências distintas ao fuso, ao sistema de controlo e aos eixos de avanço.
O binário do eixo é mais importante do que a velocidade máxima
Ao roscar roscas de maior diâmetro em aço inoxidável, a usinagem é frequentemente realizada a velocidades do fuso relativamente baixas. Nestas condições, o binário disponível do fuso à velocidade real de rosqueamento é mais importante do que o número máximo de RPM indicado nas especificações da máquina.
Por exemplo, um centro de maquinagem com uma velocidade máxima do fuso de 12 000 RPM não proporciona necessariamente um binário suficiente às velocidades mais baixas necessárias para a rosca M12 em aço inoxidável.
A curva de binário real deve ser verificada em função das condições de corte previstas. Se a máquina utilizar um fuso com engrenagens, a gama de engrenagens selecionada também deve ser tida em conta.
Ao avaliar uma máquina para uma aplicação específica de rosqueamento, recomendamos verificar:
- O binário do fuso à velocidade de rosqueamento pretendida, em vez de se basear apenas na potência nominal ou nas RPM máximas.
- Binário disponível na gama de velocidades selecionada, quando aplicável.
- Sincronização rigorosa da rosca e desempenho na inversão do fuso.
- Compatibilidade do porta-ferramentas e condições recomendadas pelo fabricante da ferramenta de corte.
A forma mais fiável de avaliar a capacidade consiste em fornecer ao fabricante da máquina o tipo de material, as especificações da rosca, a profundidade da rosca e as ferramentas propostas. Isto permite avaliar o desempenho real do fuso em relação à aplicação.
Precisão da interpolação na fresagem de roscas
A fresagem de roscas impõe diferentes exigências ao desempenho da máquina. Uma vez que a fresa segue uma trajetória helicoidal, os eixos X, Y e Z têm de se mover em conjunto, mantendo simultaneamente a geometria programada.
A precisão da interpolação, a resposta do servo e a estabilidade do movimento podem, todas elas, influenciar as dimensões finais da rosca. Isto torna-se particularmente importante na maquinagem de roscas de passo fino ou de roscas com tolerâncias dimensionais apertadas.
Uma máquina pode ser capaz de executar um programa de fresagem de roscas sem gerar um alarme, mas isso não significa automaticamente que a rosca acabada cumpra as especificações.
São necessários ensaios práticos de corte para avaliar a carga da ferramenta, a vibração, o acabamento superficial e a consistência dimensional em condições reais de maquinagem.
Fornecimento de líquido de arrefecimento e remoção de aparas
O fornecimento de líquido de arrefecimento é outro aspeto importante a ter em conta na maquinação de roscas profundas ou cegas em aço inoxidável.
O arrefecimento através do fuso pode ajudar a levar o líquido de arrefecimento mais perto da zona de corte, quando utilizado com ferramentas compatíveis. Dependendo da geometria do orifício e das condições de corte, isto pode melhorar o arrefecimento e a evacuação das limalhas.
No entanto, a pressão do líquido de arrefecimento, por si só, não resolve todos os problemas relacionados com a remoção de aparas. É igualmente necessário ter em conta a geometria das ranhuras da ferramenta, os parâmetros de corte, a profundidade do furo e a formação das aparas.
Um processo de rosqueamento estável requer que todos estes fatores atuem em conjunto.
Quando se deve optar pela roscação ou pela fresagem de roscas?
O processo mais adequado depende dos requisitos da peça e não de uma preferência geral por um determinado método de maquinagem.
Quando a técnica de «tapping» é a melhor opção
A roscação é frequentemente a opção preferida para séries de produção que envolvam muitos orifícios roscados idênticos, desde que a máquina disponha de sincronização adequada, binário do fuso e capacidade de evacuação de aparas.
A sua principal vantagem é a produtividade. Um macho de roscar consegue cortar a rosca completa numa única operação axial, tornando-o eficiente para tamanhos de rosca padronizados e produção repetitiva.
O processo é também relativamente simples de programar, e as roscas padrão estão amplamente disponíveis em diferentes materiais, revestimentos e geometrias.
No caso dos componentes em aço inoxidável, contudo, o macho deve ser selecionado de acordo com o tipo de material, a geometria da rosca, o tipo de furo e os requisitos de evacuação de limalhas. Os furos cegos requerem especial atenção, uma vez que o macho necessita de espaço livre suficiente para o seu chanfro de corte e para a gestão das limalhas.
Se a profundidade total necessária da rosca estiver demasiado próxima do fundo do orifício perfurado, aumenta o risco de acumulação de aparas e de quebra da ferramenta. A profundidade de perfuração e a estratégia de rosqueamento devem, por isso, ser avaliadas em conjunto.
Quando a fresagem de roscas faz mais sentido
A fresagem de roscas torna-se uma opção interessante quando a quebra da ferramenta acarreta um elevado risco financeiro, quando é necessário ajustar as dimensões da rosca ou quando a peça apresenta requisitos de maquinagem exigentes.
Como a fresa é mais pequena do que o orifício, uma fresa de rosca partida é, geralmente, mais fácil de remover do que um macho de roscar partido preso no interior de um orifício roscado. Isto pode revelar-se particularmente útil no caso de componentes dispendiosos que já tenham sido submetidos a várias operações de maquinagem.
A fresagem de roscas também oferece flexibilidade no que diz respeito ao diâmetro da rosca. Dentro dos limites de conceção da fresa, é possível produzir diferentes diâmetros de rosca modificando o percurso da ferramenta programado, em vez de ter de mudar para um macho diferente para cada diâmetro.
No entanto, a fresagem de roscas não é, por si só, mais económica. Pode exigir ciclos de maquinagem mais longos, uma programação CAM mais sofisticada e uma verificação adicional do percurso da ferramenta.
No caso de grandes quantidades de produção com roscas padronizadas, a rosqueação pode ainda assim representar um custo global de fabrico mais baixo.
Comparação entre os dois processos
| Avaliação | Rosqueamento rígido | Fresagem de roscas |
| Movimento da máquina | Eixo do fuso e eixo Z sincronizados | Eixos X, Y e Z coordenados |
| Tempo de ciclo típico | Geralmente mais curto | Geralmente mais longo |
| Requisitos da máquina | Capacidade de rosqueamento rígido | Interpolação helicoidal |
| Binário do fuso | Importante, especialmente para tópicos mais extensos | Deve suportar a carga de corte do cortador |
| Ajuste do tamanho da rosca | Normalmente, é necessário utilizar uma torneira diferente | Pode ser ajustado através do percurso da ferramenta |
| Maquinação de furos cegos | Exige uma gestão cuidadosa da folga entre o chip e a parte inferior | Requer espaço livre para a ferramenta e evacuação de aparas |
| Quebra da ferramenta | As torneiras partidas podem ser difíceis de retirar | As fresas partidas são, geralmente, mais fáceis de remover |
| Aplicações típicas | Rosqueamento repetitivo e padronizado | Peças de elevado valor e aplicações que exigem flexibilidade em termos de dimensões |
Furos cegos, roscas profundas e outras considerações relativas à maquinagem
Mesmo com a máquina e a ferramenta de corte adequadas, a qualidade da rosca pode ser afetada por pormenores no desenho da peça e na sequência de maquinagem.
Deixe espaço livre suficiente na parte inferior dos furos cegos
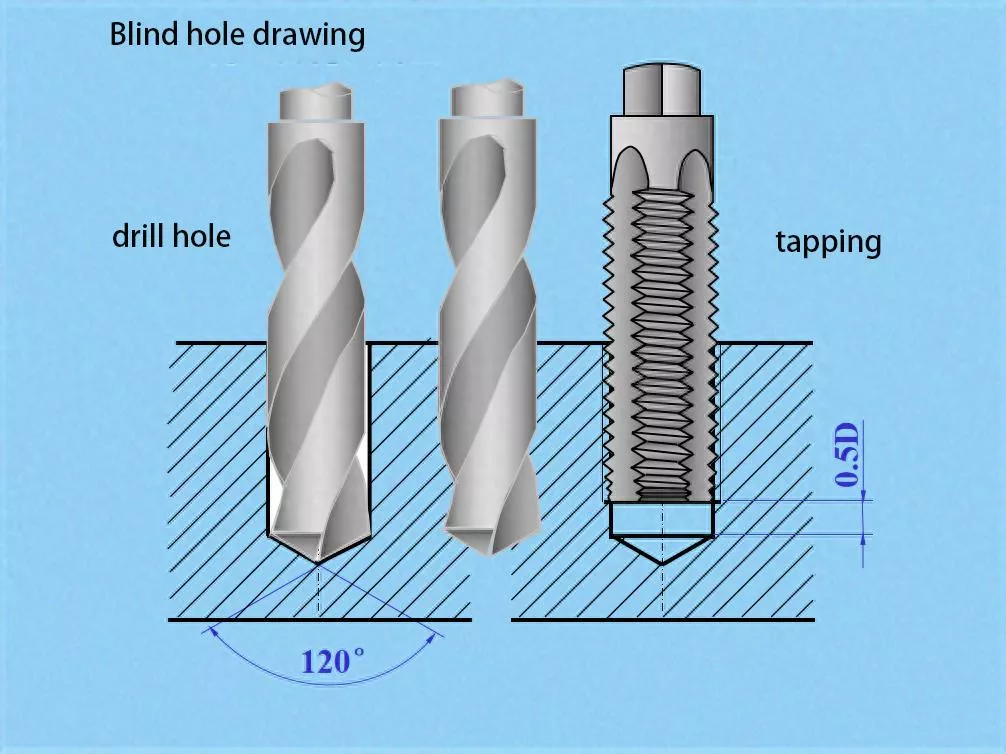
A profundidade total da rosca especificada não é a mesma que a profundidade de perfuração necessária.
Durante a rosqueação, é necessário espaço adicional para o chanfro de corte do macho, a evacuação das limalhas e a retirada segura da ferramenta. Se a profundidade disponível for insuficiente, o macho poderá encontrar resistência excessiva antes de atingir a profundidade de rosca necessária.
A fresagem de roscas tem diferentes requisitos de espaço livre, mas a ferramenta continua a necessitar de espaço suficiente para o seu comprimento de corte e para os movimentos helicoidais de entrada e saída.
Antes de programar a operação, devem ser verificadas as seguintes dimensões:
- Profundidade total da rosca necessária.
- Diâmetro da broca e profundidade real de perfuração.
- Geometria do fundo do furo e espaço livre disponível.
- Comprimento de corte efetivo da ferramenta selecionada.
- Espaço de entrada e saída para o percurso da ferramenta programado.
Estas considerações são particularmente importantes no caso de furos cegos profundos, em que mesmo um pequeno erro de programação ou dimensional pode afetar a fiabilidade da maquinação.
Compreender a diferença entre o avanço da ferramenta e o avanço do centro da fresa
Um pormenor que é frequentemente ignorado na fresagem de roscas é a diferença entre a velocidade de avanço da aresta de corte e a velocidade de avanço programada do centro da fresa.
Durante a fresagem de roscas internas, o centro da fresa segue uma trajetória circular mais curta do que a aresta de corte ao longo do perfil da rosca. Consequentemente, as duas trajetórias percorrem distâncias diferentes ao longo do mesmo movimento angular.
Os fabricantes de ferramentas podem especificar o avanço de corte com base na aresta de corte ou no perfil da rosca, enquanto o software CAM pode calcular o avanço programado com base no centro da fresa.
Estes valores nem sempre são intercambiáveis.
Se o avanço recomendado para a aresta de corte for introduzido diretamente como o avanço do centro da fresa, sem a compensação adequada, as condições reais de corte poderão diferir dos valores pretendidos.
Antes de executar o programa, verifique como o sistema CAM calcula as velocidades de avanço e se o pós-processador aplica a compensação correta.
O líquido de arrefecimento e a remoção de aparas devem ser considerados em conjunto
O aço inoxidável pode produzir aparas longas e aderentes, que são difíceis de remover de áreas de corte exíguas.
Para a roscação, a geometria da ferramenta deve ser selecionada consoante o furo seja passante ou cego. Os machos com ranhuras em espiral são normalmente considerados para aplicações em furos cegos, uma vez que ajudam a direcionar as limalhas para cima, enquanto outros modelos de ranhuras podem ser mais adequados para furos passantes, dependendo da formação das limalhas e do material.
A fresagem de roscas também requer uma evacuação eficaz das limalhas. Se as limalhas ficarem retidas entre a fresa e a parede do orifício, podem ser recortadas, aumentando o desgaste da ferramenta e afetando a superfície da rosca.
A estratégia de maquinagem deve, por conseguinte, ter em conta a geometria da ferramenta, o fornecimento de líquido de arrefecimento, os parâmetros de corte e a conceção da trajetória da ferramenta, em vez de se basear apenas nos ajustes da velocidade do fuso.
Como verificar a qualidade do fio acabado
A conclusão da operação de roscagem não significa necessariamente que a peça cumpra os requisitos do desenho.
No caso dos corpos de válvulas em aço inoxidável e dos componentes mecânicos de precisão, é necessário ter em conta as dimensões das roscas, a forma das roscas, o estado da superfície e o ajuste funcional.
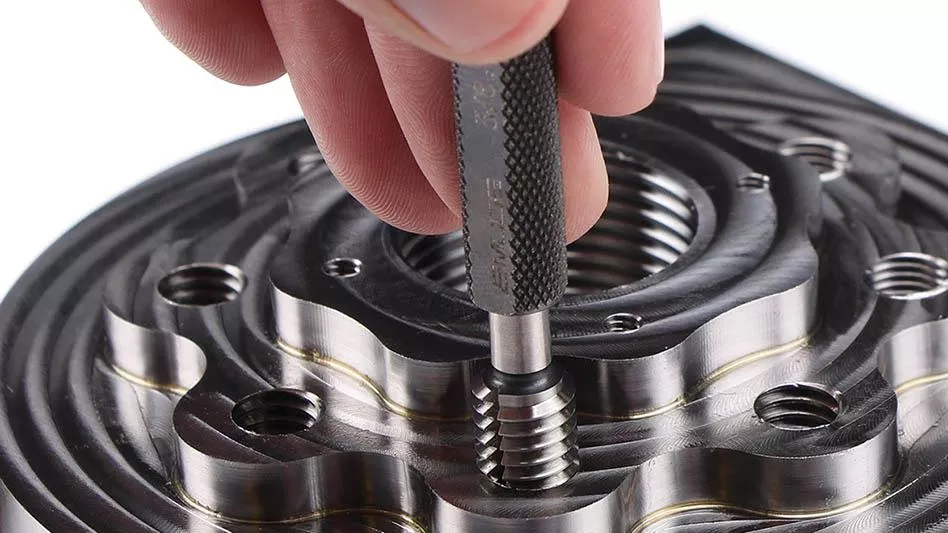
Inspeção com calibre de rosca
Os calibres de rosca do tipo «Go» e «No-Go» são frequentemente utilizados para verificar a conformidade das roscas internas.
O calibrador «Go» verifica se a rosca consegue atingir o encaixe funcional necessário, enquanto o calibrador «No-Go» verifica se a rosca excede os limites dimensionais aplicáveis.
A inspeção deve seguir a norma aplicável às roscas e os requisitos de aceitação. O facto de um calibrador conseguir entrar no orifício não prova, por si só, que todas as características da rosca estejam corretas.
Diâmetro e perfil do passo da rosca
No caso de aplicações com requisitos de rosca mais rigorosos, poderá também ser necessário avaliar o diâmetro de passo, o passo e o perfil da rosca.
Os desvios dimensionais podem resultar numa força de montagem excessiva, em encaixes frouxos ou em ligações inconsistentes, mesmo quando a rosca parece aceitável à vista.
Profundidade da rosca, chanfros e rebarbas
A profundidade efetiva da rosca deve estar em conformidade com as especificações do desenho. O chanfro de entrada, as rebarbas e a posição inicial da rosca também devem ser verificados.
No que diz respeito aos corpos das válvulas, deve prestar-se especial atenção à relação entre os orifícios roscados, as passagens internas e os furos que se cruzam. Rebordos ou danos resultantes da usinagem nestas áreas podem interferir com o fluxo do fluido ou com a montagem subsequente.
Montagem funcional e verificação da estanqueidade
No caso de ligações roscadas que exijam vedação, a inspeção dimensional poderá ter de ser complementada por ensaios de montagem ou de estanqueidade.
Uma rosca que cumpra os requisitos dimensionais não garante automaticamente o desempenho de vedação da ligação completa. É necessário ter também em conta o desenho da vedação, os componentes de acoplamento e as condições de aplicação.
Desenvolver uma estratégia de rosqueamento em função do projeto da peça
Na fabricação CNC de precisão, a roscação não deve ser considerada uma operação isolada. Deve ser integrada na sequência global de maquinagem.
Um corpo de válvula em aço inoxidável, por exemplo, pode exigir várias operações, incluindo a preparação da peça, a usinagem de referência, a fresagem de perfil, a perfuração, a usinagem de passagens internas, a rosqueamento e a inspeção final.
Se os requisitos de rosqueamento não forem tidos em conta durante o planeamento do processo, poderão surgir problemas posteriormente, tais como profundidade de perfuração insuficiente, acesso limitado à ferramenta, má evacuação de aparas ou condições de inspeção difíceis.
Na Xtmade, a nossa abordagem ao planeamento de processos começa pela geometria real da peça e pelos requisitos de engenharia.
Em primeiro lugar, o desenho é analisado para identificar as especificações da rosca, o passo, a classe de tolerância, a profundidade do orifício e a relação entre os elementos roscados e outras superfícies maquinadas.
Em seguida, avaliam-se o material e as condições de maquinagem para determinar se a roscação rígida ou a fresagem de roscas é mais adequada. As roscas de produção normalizadas podem favorecer a roscação, enquanto os componentes de elevado valor ou as aplicações com maiores riscos de quebra de ferramentas podem justificar a fresagem de roscas.
O processo selecionado é, em seguida, adaptado às capacidades das máquinas disponíveis, às ferramentas de corte, aos porta-ferramentas, aos sistemas de refrigeração e aos requisitos de programação.
Por fim, recorrem-se à usinagem experimental e à inspeção para verificar o processo. A estabilidade do corte, a formação de aparas, o desgaste da ferramenta, o tempo de ciclo e as dimensões da rosca acabada devem ser avaliados antes de o processo ser aprovado para produção em série.
A melhor estratégia de maquinagem não é necessariamente a mais avançada. É aquela que cumpre de forma consistente os requisitos do desenho, mantendo ao mesmo tempo um equilíbrio razoável entre produtividade, qualidade e custo de fabrico.
Xtmade: Soluções de maquinagem CNC para componentes roscados de precisão
As roscas podem representar apenas uma pequena parte de um componente, mas podem ter um impacto significativo na precisão da montagem, na fiabilidade da ligação e no desempenho geral do produto.
A Xtmade oferece serviços personalizados de maquinagem de precisão CNC para clientes que trabalham com desenhos de engenharia, ficheiros CAD, amostras e especificações técnicas já existentes.
No que diz respeito aos corpos de válvulas em aço inoxidável e a outros componentes de precisão com elementos roscados, avaliamos todos os requisitos de fabrico, em vez de selecionarmos um processo de corte com base apenas nas especificações da rosca.
A nossa avaliação do processo de fabrico tem em conta a geometria da peça, as propriedades do material, a sequência de maquinagem, as capacidades da máquina, a seleção das ferramentas e os requisitos de inspeção. Dependendo da aplicação, a rosqueação, a fresagem de roscas e outros métodos de maquinagem adequados podem ser avaliados como parte do plano geral do processo.
A verificação da qualidade também está integrada no processo de produção, sendo os métodos de inspeção selecionados de acordo com os requisitos dos desenhos e as características críticas das peças.
Se estiver a desenvolver corpos de válvulas em aço inoxidável, conectores mecânicos de precisão ou outros componentes maquinados por CNC com características roscadas complexas, envie-nos os seus desenhos de engenharia, juntamente com o tipo de material, as especificações das roscas, a profundidade de rosca necessária e a quantidade prevista para a encomenda.
A nossa equipa pode analisar os requisitos de fabrico, avaliar a viabilidade do processo e apresentar uma proposta de maquinagem e controlo de qualidade com base no projeto real da sua peça.

