
Acabamento de paredes laterais em cinco eixos de peças estruturais aeroespaciais: desafios no controlo dos eixos das ferramentas e métodos de otimização na programação do NX
As peças estruturais aeroespaciais apresentam, normalmente, contornos espaciais complexos, cavidades profundas, paredes finas e paredes laterais com múltiplos ângulos. À medida que os projetos das peças se tornam mais complexos, a maquinagem tradicional de três eixos revela-se cada vez mais limitada em termos de acessibilidade da ferramenta, número de configurações e eficiência de maquinagem. A maquinagem simultânea de cinco eixos adapta-se aos requisitos de maquinagem a partir de diferentes direções através do movimento coordenado em vários eixos entre a ferramenta e a peça, proporcionando vantagens evidentes na maquinagem de paredes laterais complexas, cavidades e superfícies espaciais em peças estruturais aeroespaciais.
No entanto, a seleção de uma operação de cinco eixos não produz automaticamente um percurso de ferramenta ideal. Isto é especialmente verdade no acabamento de paredes laterais, onde a ferramenta tem de ajustar continuamente a sua orientação para acompanhar a geometria da parede. Se a direção do eixo da ferramenta for mal controlada, podem surgir problemas, tais como direções anormais de aproximação e retração, inversões rápidas do eixo da ferramenta e usinagem descontínua em áreas locais, o que acaba por afetar a qualidade da superfície e a estabilidade da usinagem.
Com base num estudo de caso sobre a maquinagem de peças estruturais aeroespaciais numa máquina-ferramenta alemã GROB de cinco eixos, este artigo centra-se na operação de fresagem de contornos no NX (UG) e analisa dois desafios típicos de programação no acabamento de paredes laterais em cinco eixos. Em seguida, apresenta soluções que ajustam o vetor de engate e utilizam geometria auxiliar para controlar as transições dos eixos da ferramenta.
Máquina GROB de cinco eixos: a base de hardware para a maquinação de peças estruturais aeroespaciais complexas
Antes de analisar a programação CAM, convém compreender a estrutura da máquina-ferramenta utilizada neste caso.
Este caso utiliza uma máquina alemã GROB de cinco eixos. Em comparação com as máquinas convencionais de cinco eixos, a estrutura de movimento da mesa de trabalho e a disposição do fuso apresentam características de conceção distintivas que proporcionam um maior espaço de movimento para a maquinagem multiangular de peças grandes e complexas.
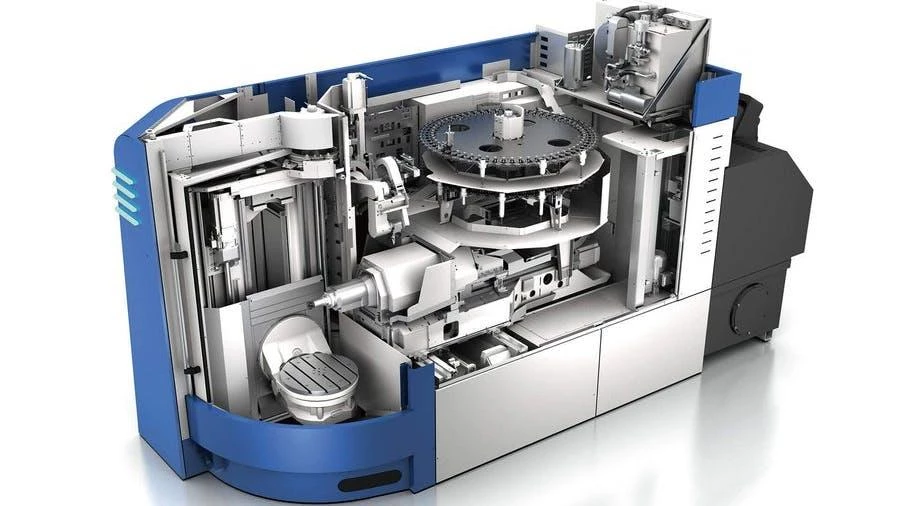
O grande ângulo de inclinação do eixo A melhora a capacidade de maquinagem em orientações complexas
A mesa de trabalho do eixo A desta máquina pode inclinar-se até 230°, permitindo uma ampla variedade de orientações da peça de trabalho.
As peças estruturais aeroespaciais apresentam frequentemente superfícies de maquinagem viradas para várias direções, e algumas paredes laterais só podem ser trabalhadas se a ferramenta se aproximar num ângulo específico. Uma ampla amplitude de inclinação oferece mais opções para o posicionamento de diferentes superfícies de maquinagem e para o acesso da ferramenta.
Além disso, a máquina permite a maquinação invertida (de cabeça para baixo). Durante o corte, as limalhas podem sair da área de maquinação de forma mais suave, impulsionadas pela gravidade, o que reduz o efeito da acumulação de limalhas na ferramenta e na superfície da peça e melhora a evacuação das limalhas em cavidades profundas e em áreas estruturais complexas.
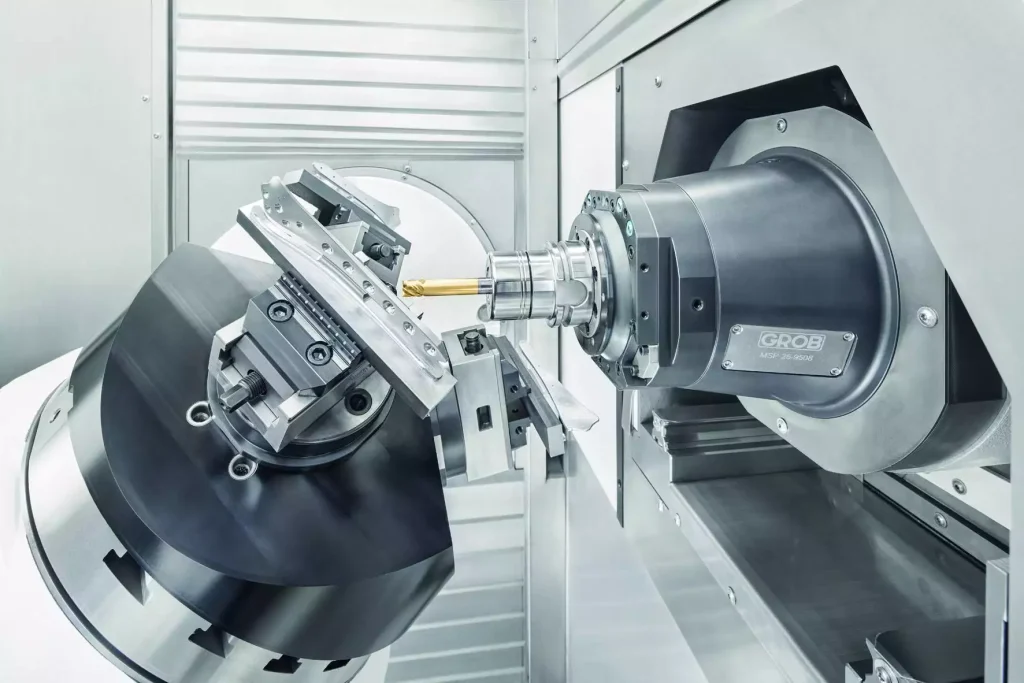
O design do fuso do tipo túnel resolve o problema de espaço para peças de grandes dimensões e ferramentas longas
Outra característica digna de destaque é a estrutura do fuso do tipo túnel utilizada nas máquinas GROB.
Na maquinagem de grandes peças estruturais para a indústria aeroespacial, a peça a maquinar é frequentemente de grandes dimensões e algumas áreas são profundas, o que exige a utilização de ferramentas longas. Se o espaço de movimento interno da máquina for insuficiente, mesmo que a própria ferramenta consiga atingir a posição pretendida, a maquinagem poderá ainda assim ser impossível devido à interferência entre o fuso, a ferramenta e a peça a maquinar.
O design do fuso do tipo túnel permite que o fuso se retraia em direção à parte traseira da máquina, proporcionando espaço de movimento adicional para combinações de peças de grandes dimensões e ferramentas longas. Dentro do curso e da amplitude de movimento disponíveis, isto permite um planeamento mais flexível das orientações de maquinagem e reduz as limitações espaciais em algumas posições de maquinagem complexas.
É importante referir que a estrutura da máquina constitui apenas a base da capacidade de movimento. A possibilidade de uma peça ser efetivamente maquinada depende também do curso do eixo rotativo, do comprimento da ferramenta, das dimensões do porta-ferramentas, da fixação da peça de trabalho e dos limites de colisão da máquina.
Na maquinação de cinco eixos, a estrutura da máquina determina o limite superior do espaço de movimento disponível, enquanto a programação CAM determina como tirar partido dessa capacidade de movimento de forma razoável.
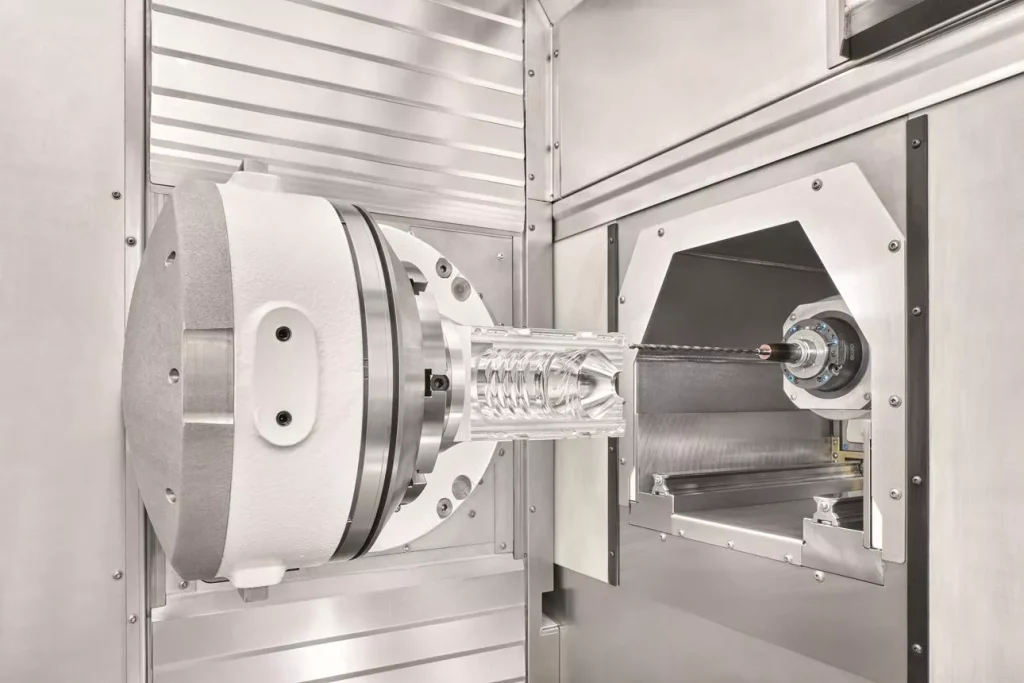
Acabamento de paredes laterais em cinco eixos com a NX: Por que escolher a Contour Profile?
Na programação NX, a operação «Perfil de contorno» pode ser utilizada para o acabamento de paredes laterais em cinco eixos.
A principal característica desta operação é que a parede é maquinada com o flanco da ferramenta, em vez de se recorrer exclusivamente à face frontal da mesma. No caso de paredes laterais com características de superfície reglada, esta abordagem aproveita ao máximo o flanco da ferramenta, permitindo que uma grande área da parede seja acabada numa única passagem contínua. É particularmente adequada para o semi-acabamento e acabamento de paredes laterais.
No entanto, embora todas estas sejam tarefas de maquinagem de paredes laterais, geometrias diferentes podem impor exigências completamente diferentes ao controlo do eixo da ferramenta.
Por exemplo, ao maquinar uma parede lateral convencional em forma de S, a parede apresenta uma curvatura variável, mas o eixo da ferramenta mantém-se, em geral, relativamente estável à medida que a ferramenta se desloca ao longo do percurso, sendo a variação fácil de controlar.
As paredes laterais com geometria complexa são um caso à parte.
Uma vez que a posição e o ângulo da parede lateral variam continuamente no espaço, a ferramenta não só tem de se deslocar ao longo do contorno de maquinagem, como também ajustar a sua orientação de acordo com a geometria da parede. Em algumas zonas, o fuso pode até ter de rodar num ângulo considerável.
Se o percurso da ferramenta for gerado com parâmetros predefinidos, as direções de aproximação e retração da ferramenta podem não ser adequadas, ou o eixo da ferramenta pode inverter repentinamente a direção em algumas áreas locais.
Por conseguinte, o segredo do acabamento de paredes laterais em cinco eixos não reside apenas na geração de um percurso de maquinagem completo, mas também em garantir que a ferramenta mantenha uma orientação espacial razoável ao longo de todo o processo de maquinagem.
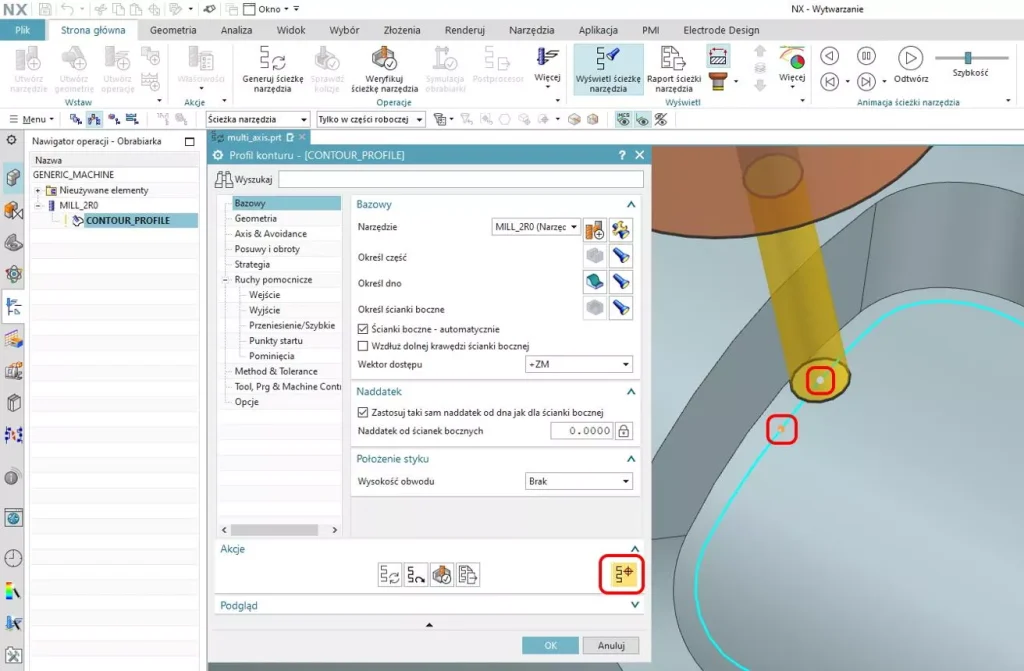
Problema 1: Abordagem incorreta e instruções de retração — Como definir corretamente o vetor de engate
Depois de criar uma operação de «Perfil de Contorno» no NX, se se limitar a selecionar o fundo e as paredes laterais a usinar e, em seguida, gerar o percurso da ferramenta, poderá verificar que as direções de entrada e saída da ferramenta não são adequadas em determinadas posições.
Isto é especialmente verdade quando a parede lateral sofre grandes alterações no ângulo espacial. O percurso da ferramenta gerado pode cobrir a área de maquinagem pretendida, mas a orientação da ferramenta durante a aproximação e o recuo pode não corresponder ao que se pretendia.
Causa do problema
Uma diferença importante entre a maquinagem de cinco eixos e a de três eixos é que a direção da ferramenta nem sempre é fixa.
Durante a maquinagem, o eixo da ferramenta deve ser ajustado de acordo com a posição espacial da superfície da peça. Quando a geometria da parede lateral sofre uma mudança brusca de ângulo, o fuso e os eixos rotativos devem alterar a sua orientação em conformidade.
Se a estratégia de aproximação e retração não tiver plenamente em conta esta alteração, a ferramenta poderá aproximar-se da peça de trabalho a partir de uma direção inadequada ou efetuar ajustes de orientação desnecessários durante a retração.
Esses problemas não só aumentam a probabilidade de interferência entre a ferramenta e a peça, como também podem tornar os movimentos de aproximação e recuo menos suaves, afetando a estabilidade da maquinação.
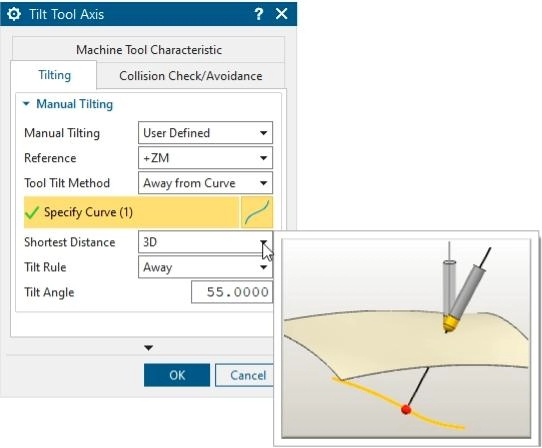
Parâmetro-chave: Vetor de engate (vetor de aproximação)
Para resolver este problema, concentre-se no parâmetro do vetor de engate na operação «Perfil de contorno».
O vetor de aproximação define a forma como a ferramenta é posicionada em relação à parede usinada e fornece a referência direcional que a ferramenta utiliza à medida que se aproxima da área de usinagem.
Na maquinagem convencional de paredes laterais, uma direção fixa pode ser suficiente para produzir trajetórias de aproximação e recuo aceitáveis. No entanto, quando o ângulo geométrico da parede lateral varia significativamente, especialmente quando envolve uma rotação espacial superior a 180°, uma direção fixa pode não se adequar à rotação real do fuso necessária.
Ajuste de parâmetros: Mudança de «Direção fixa» para «Afastar-se da linha»
No que diz respeito à geometria neste caso, o vetor de engate pode ser alterado de “Direção fixa” para “Afastado da linha”.”
A principal diferença entre as duas configurações reside na forma como é definida a referência da direção da ferramenta.
“A opção ”Direção fixa» determina a orientação da ferramenta de acordo com uma direção fixa especificada. Quando a parede lateral faz uma curva acentuada no espaço, pode não ser possível obter as direções ideais de entrada e saída.
“A opção ”Away From Line» determina a direção de posicionamento da ferramenta com base numa relação de referência geométrica correspondente. Neste caso, esta abordagem adapta-se melhor às grandes variações angulares da parede lateral e torna as direções de aproximação e retração da ferramenta mais razoáveis.
Após alterar o parâmetro, recalcule o percurso da ferramenta e concentre-se na verificação dos seguintes aspetos:
- Se a ferramenta se aproxima da área de maquinagem a partir de uma direção razoável.
- Se existe alguma rotação desnecessária do fuso quando a ferramenta recua.
- Se a ferramenta, o porta-ferramentas e a peça de trabalho interferem uns com os outros durante a aproximação e o recuo.
- Se o movimento do eixo rotativo se mantém dentro do intervalo permitido pela máquina.
O ajuste do vetor de engate resolve, em primeiro lugar, o problema da orientação na aproximação e na retração na maquinação complexa de paredes laterais, lançando as bases para a otimização subsequente da continuidade do eixo da ferramenta.
Note-se que a opção “Away From Line” não é uma regra universal para todas as paredes laterais com ângulos superiores a 180°. A escolha final deve, ainda assim, basear-se na geometria específica e nos resultados da simulação do percurso da ferramenta.
Nota terminológica: A interface em inglês do NX pode designar estas opções de forma ligeiramente diferente, dependendo da versão (por exemplo, “Fixed Direction” e “Away from Line” na secção Eixo da ferramenta / Conduzir (configurações). Por favor, verifique se o texto corresponde ao que consta no menu da sua versão do NX antes de publicar.
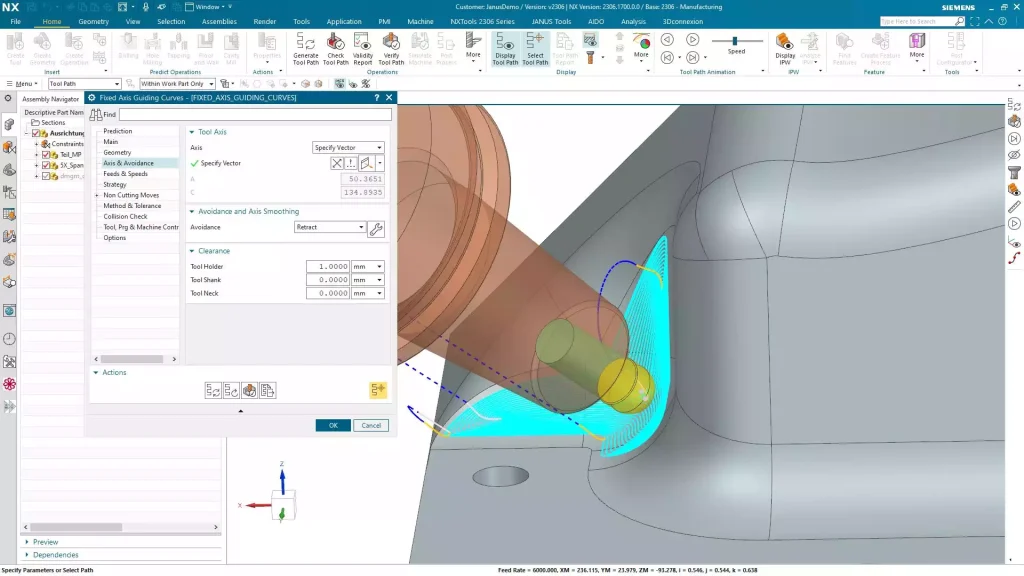
Problema 2: Inversão rápida do eixo da ferramenta — Como melhorar as transições de maquinagem
Depois de resolver o problema da direção de aproximação e retração, poderá deparar-se com outra situação, ainda mais difícil: o eixo da ferramenta inverte-se rapidamente numa área de maquinagem local.
No percurso da ferramenta gerado, é possível observar que, em determinadas posições, a direção do eixo da ferramenta muda de forma abrupta e acentuada à medida que a ferramenta se desloca ao longo da parede lateral, sem que haja uma transição suave de orientação entre as duas áreas de maquinagem adjacentes.
Este fenómeno é bastante comum em paredes laterais com geometria complexa.
Por que razão o controlo automático dos eixos da máquina causa problemas de inversão?
A operação «Perfil de contorno» disponibiliza um modo de controlo automático do eixo da ferramenta.
Neste modo, o NX calcula a direção do eixo da ferramenta a partir da normal da curva de traçado na parte inferior da parede lateral. No caso de paredes com geometria relativamente regular, este cálculo proporciona, normalmente, resultados de maquinagem aceitáveis.
No entanto, o cálculo automático não significa que a direção do eixo da ferramenta seja a ideal em todas as condições geométricas complexas.
Quando o ângulo espacial, a curvatura ou as relações geométricas locais da parede lateral sofrem alterações significativas, a direção do eixo da ferramenta, calculada automaticamente, pode mudar com bastante rapidez.
Isto é especialmente verdade na junção entre duas áreas de maquinagem. Se não houver uma referência clara para a transição do eixo da ferramenta, poderá ocorrer uma inversão rápida do eixo da ferramenta.
Se o eixo da ferramenta mudar demasiado rapidamente, isso aumenta a carga de movimento nos eixos rotativos da máquina e pode provocar uma alteração repentina da orientação de corte. No caso de acabamentos de elevada exigência de peças estruturais para a indústria aeroespacial, essas alterações descontínuas de orientação podem também afetar a qualidade local da superfície.
Por conseguinte, no caso de paredes laterais com geometria complexa, não se pode confiar inteiramente no cálculo automático do eixo da ferramenta.
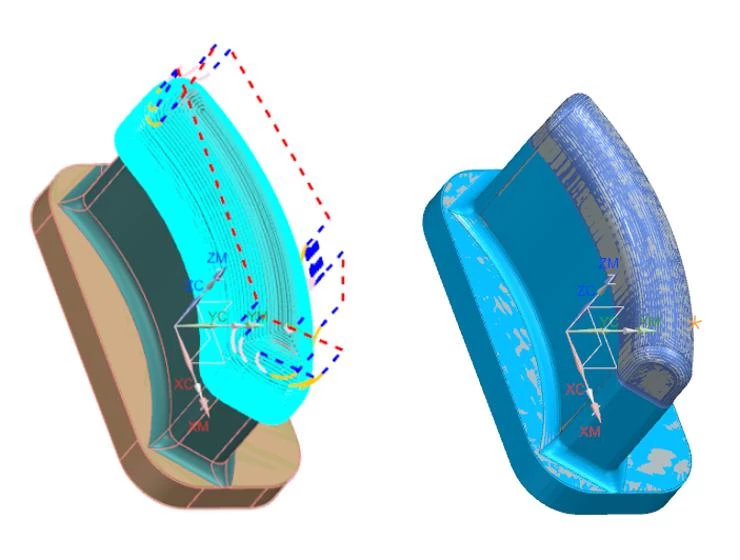
Abordagem de otimização: Estabelecer uma referência de transição do eixo da ferramenta através de geometria auxiliar
Se se limitar a ajustar repetidamente os parâmetros convencionais da operação «Perfil de contorno», será difícil alterar de forma substancial as relações geométricas em que se baseia o cálculo automático do eixo da ferramenta.
Uma solução mais direta consiste em regressar ao ambiente de modelação do NX e criar uma geometria auxiliar que estabeleça uma direção de referência clara para a mudança do eixo da ferramenta.
Mais concretamente, utiliza-se uma linha auxiliar e o comando “Divide Face” para dividir a parede lateral, originalmente contínua e complexa, em áreas de maquinagem com limites claramente definidos. Em seguida, através da função «Alinhar à Aresta» na estratégia do eixo da ferramenta, faz-se com que a ferramenta controle a sua orientação de acordo com os limites especificados.
O objetivo deste método não é alterar a geometria final da peça, mas sim proporcionar condições de referência mais claras para o cálculo dos eixos da ferramenta CAM.
Procedimento específico
Passo 1: Criar uma linha auxiliar
Em primeiro lugar, volte ao ambiente de modelação do NX e crie uma linha com base na transição necessária entre as duas direções dos eixos da ferramenta.
Esta linha não é um marcador comum; é uma referência geométrica importante para controlar posteriormente a orientação do eixo da ferramenta.
Ao criá-la, determine a direção da linha de acordo com a posição espacial real da parede lateral, de modo a que esta expresse a direção pretendida para a transição do eixo da ferramenta.
O facto de a orientação da linha auxiliar ser razoável ou não afeta diretamente o controlo subsequente do eixo da ferramenta, pelo que não deve ser definida de forma arbitrária.
Passo 2: Utilize o comando «Divide Face» para dividir a superfície
Após criar a linha auxiliar, utilize o comando «Divide Face» para processar a parede lateral original e dividir a superfície de destino nas áreas de maquinagem correspondentes.
O objetivo da divisão é estabelecer limites geométricos claros, para que o controlo subsequente do eixo da ferramenta possa reconhecer e utilizar a aresta reta especificada.
Note-se que a função «Divide Face» é utilizada principalmente como auxílio à programação e como referência geométrica, não devendo alterar o contorno final do desenho exigido para a peça. Na prática, verifique se os contornos das superfícies divididas são contínuos e se a divisão afeta a seleção das áreas de maquinagem originais.
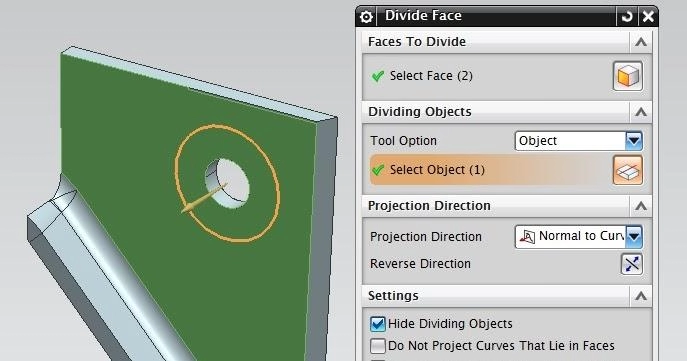
Passo 3: Alterar a estratégia do eixo da ferramenta para «Alinhar à aresta»
Depois de preparar a geometria auxiliar, volte à operação “Perfil de contorno” e, nas opções de controlo do eixo da ferramenta, altere o modo automático original do eixo da ferramenta para «Alinhar à aresta».”
Esta opção utiliza as arestas retas entre a parte superior e a parte inferior da parede como referência de alinhamento para a ferramenta, para que esta possa determinar a sua orientação a partir do limite especificado.
No caso de superfícies com arestas retas claramente definidas, esta abordagem controla a direção do eixo da ferramenta de forma mais direta e reduz as variações indesejáveis que o cálculo automático pode produzir em condições geométricas complexas.
Neste caso, ao transformar a linha auxiliar numa referência de limite utilizável pela estratégia do eixo da ferramenta, é possível orientar o eixo da ferramenta para que efetue a transição entre as duas áreas de maquinagem na direção pretendida.
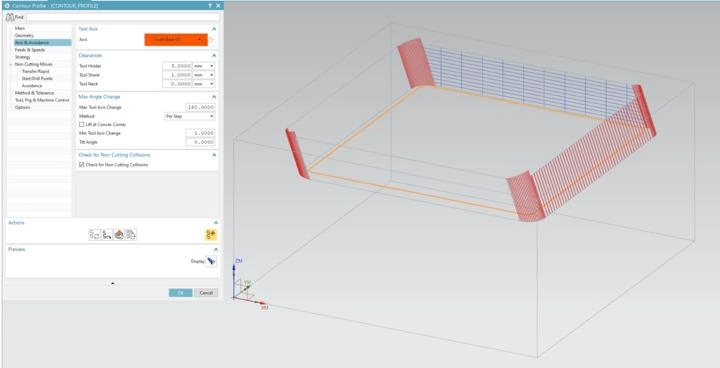
Passo 4: Regenerar o percurso da ferramenta e verificar os resultados
Após ajustar a estratégia do eixo da ferramenta, volte a gerar o percurso da ferramenta «Contour Profile».
Concentre-se nos pontos em que anteriormente se verificavam inversões rápidas e verifique se o eixo da ferramenta muda agora na direção pretendida e se a transição entre as duas áreas é mais suave.
Ao mesmo tempo, utilize a simulação da máquina para verificar as relações espaciais entre a ferramenta, o porta-ferramentas, o fuso e a peça, e confirme que o movimento do eixo rotativo não excede os limites da máquina.
Só depois de o percurso da ferramenta, a variação do eixo da ferramenta e o movimento da máquina cumprirem todos os requisitos é que o percurso da ferramenta otimizado pode ser utilizado para a usinagem efetiva.
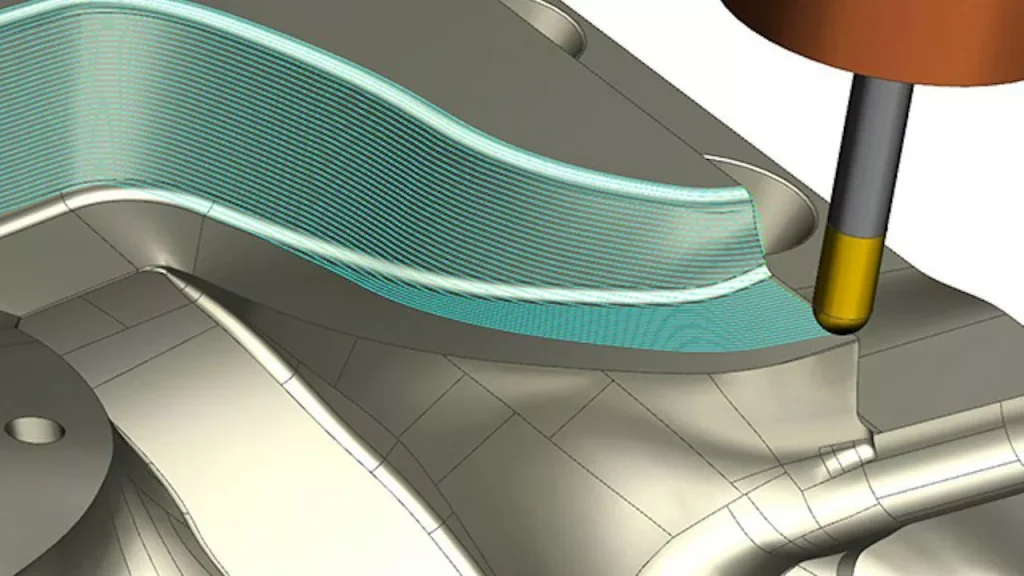
O segredo do acabamento de paredes laterais em cinco eixos: deixar que o eixo da ferramenta siga a geometria, em vez de ficar limitado por ela
Este caso demonstra que a dificuldade do acabamento de paredes laterais em cinco eixos não reside inteiramente no próprio percurso da ferramenta, mas sim na forma de manter a orientação da ferramenta razoavelmente alinhada com a geometria espacial complexa.
A fresagem de perfil de contorno permite maquinar paredes laterais com o flanco da ferramenta, reduzindo o número de passagens repetidas e alcançando uma elevada eficiência de maquinagem em condições geométricas adequadas. No entanto, quando a parede lateral passa de uma forma convencional para uma superfície espacial complexa, as direções de aproximação e de recuo, bem como a continuidade do eixo da ferramenta, tornam-se fatores importantes que afetam os resultados da maquinagem.
Neste caso, foram utilizadas duas abordagens diferentes:
Primeiro, ajuste o vetor de engate. Para resolver o problema das direções anormais de aproximação e retração nas paredes laterais com ângulos espaciais amplos, o vetor de engate foi alterado de “Direção Fixa” para “Afastando-se da Linha”, melhorando a orientação da ferramenta à medida que esta entra e sai da área de maquinagem.
Em segundo lugar, utilize geometria auxiliar para controlar as transições dos eixos da ferramenta. Para resolver a rápida inversão do eixo da ferramenta automática em superfícies complexas, foi criada uma linha auxiliar, a superfície foi dividida e foi utilizada a estratégia “Alinhar à Aresta” para fornecer uma referência geométrica clara para as alterações no eixo da ferramenta.
Os dois métodos abordam, respetivamente, as direções de aproximação e retração e as transições do eixo da ferramenta durante a maquinagem. Ilustram também um princípio importante de programação na maquinagem complexa de cinco eixos: não se deve confiar inteiramente no cálculo automático do software, mas sim estabelecer ativamente condições razoáveis de controlo do eixo da ferramenta com base nas características geométricas da peça.
A vantagem da maquinagem simultânea em cinco eixos reside não só no facto de permitir que a ferramenta se aproxime da peça a partir de mais direções, mas, mais importante ainda, na utilização de um planeamento adequado do percurso da ferramenta e do controlo dos eixos da ferramenta, de modo a que as paredes laterais com geometrias complexas possam ser acabadas de forma mais contínua e estável.
Precisa de um parceiro de fabrico para peças complexas usinadas por CNC?
Os componentes complexos exigem mais do que apenas equipamento de maquinagem avançado. Exigem também uma revisão cuidadosa dos desenhos, uma análise prática de DFM, estratégias de maquinagem adequadas e uma inspeção de qualidade fiável ao longo de todo o processo de produção.
Na Xtmade, oferecemos serviços personalizados Serviços de maquinagem de precisão CNC de 5 eixos para componentes complexos de metal e plástico. Desde a maquinagem multieixos e características estruturais complexas até peças com tolerâncias rigorosas, as nossas equipas de engenharia e fabrico trabalham com os seus desenhos, ficheiros CAD e especificações técnicas existentes para desenvolver soluções de fabrico práticas.
Quer necessite de componentes estruturais para a indústria aeroespacial, caixas de precisão, peças mecânicas ou conjuntos usinados à medida, podemos apoiar o seu projeto desde a avaliação do processo de fabrico até à inspeção final e à entrega.
Tem uma peça para fabricar? Envie-nos os seus desenhos ou ficheiros CAD para que possamos analisar o processo de fabrico e apresentar-lhe um orçamento.

