
Maquinação CNC de caixas de alumínio: Melhorar a estabilidade do fluido de corte e a qualidade da maquinação
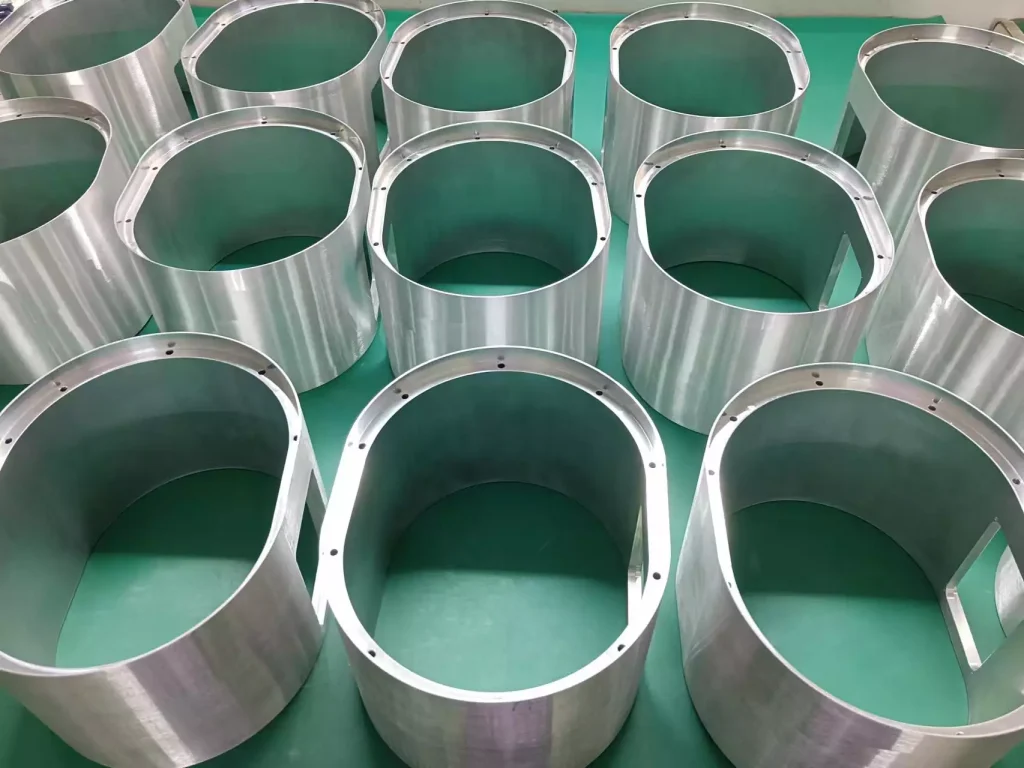
As caixas em liga de alumínio são amplamente utilizadas em motores, geradores, equipamento industrial e no setor automóvel. Graças à sua excelente usinabilidade, são altamente adequadas para operações de fresagem, perfuração, rosqueamento e torneamento CNC. No entanto, para se obter uma qualidade de usinagem consistente, é necessário mais do que apenas selecionar as ferramentas de corte e os parâmetros de processo adequados.
Durante a maquinagem CNC de ligas de alumínio, o fluido de corte desempenha um papel fundamental. As suas propriedades de arrefecimento e lubrificação influenciam diretamente a evacuação das limalhas, o desgaste das ferramentas, o acabamento superficial e a estabilidade geral do processo de produção. Se o fluido de corte se tornar instável, podem surgir problemas como a separação óleo-água, formação excessiva de espuma, crescimento bacteriano e o desenvolvimento de odores desagradáveis — o que complica a gestão diária da produção.
No caso de componentes de alumínio que requerem várias etapas de maquinagem, estes problemas podem não só prejudicar a eficiência da produção, como também comprometer a qualidade das peças finais. Uma compreensão aprofundada dos fatores que conduzem à instabilidade do fluido de corte pode ajudar os fabricantes a estabelecer processos de maquinagem mais fiáveis.
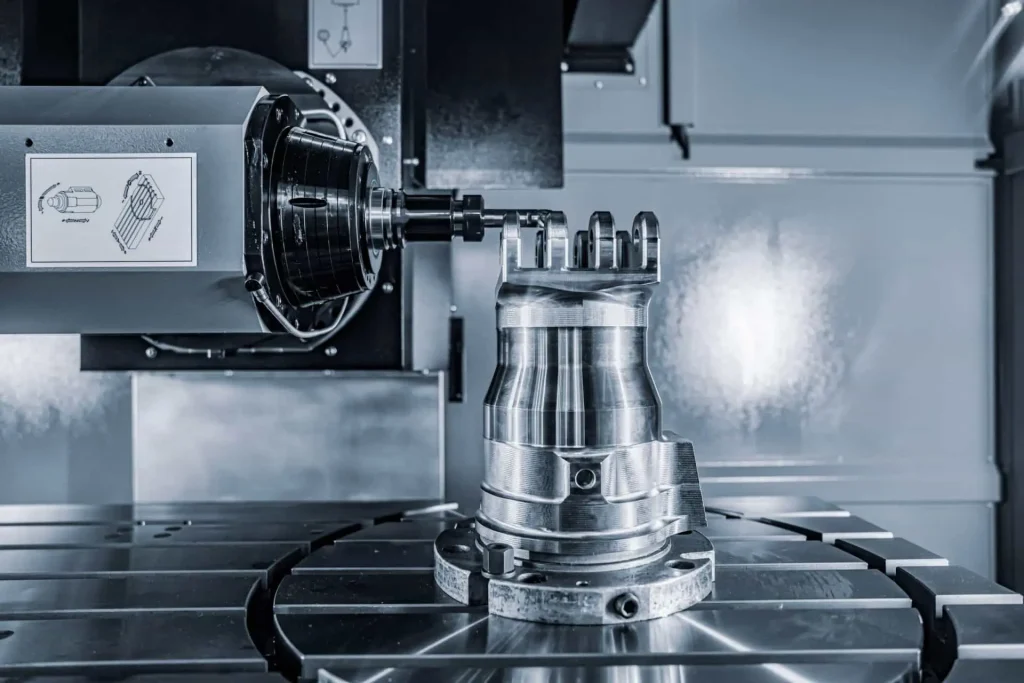
Problemas comuns com os fluidos de corte na maquinagem CNC de ligas de alumínio
Tomemos como exemplo o fabrico de uma caixa de alumínio para um gerador; este componente é submetido a vários processos de maquinagem CNC, cada um com requisitos específicos no que diz respeito ao fluido de corte. A fresagem gera calor e aparas significativas; a perfuração requer um arrefecimento eficaz e a evacuação das aparas; e a roscação depende em grande medida da lubrificação para reduzir o atrito e evitar danos nas roscas.
Durante o processo de produção, podem surgir vários problemas relacionados com os fluidos de corte:
Separação de emulsões (estratificação)
Os fluidos de corte à base de água devem manter-se estáveis enquanto mistura durante a utilização. Se uma emulsão se separar, podem acumular-se gotículas de óleo na superfície, enquanto o fluido subjacente fica com uma composição inconsistente. Isto não só prejudica o desempenho da lubrificação, como também complica a gestão da concentração do fluido.
Contaminação bacteriana e odores
Se não forem devidamente mantidos, os fluidos de corte podem tornar-se um foco de proliferação de microrganismos. Essa contaminação pode provocar odores desagradáveis, alterações no aspeto do fluido e uma redução da vida útil.
Formação excessiva de espuma
A formação excessiva de espuma interfere na circulação do fluido de corte, reduzindo a eficiência do fornecimento do líquido de arrefecimento. Além disso, pode comprometer a limpeza da máquina-ferramenta e aumentar a carga de manutenção.
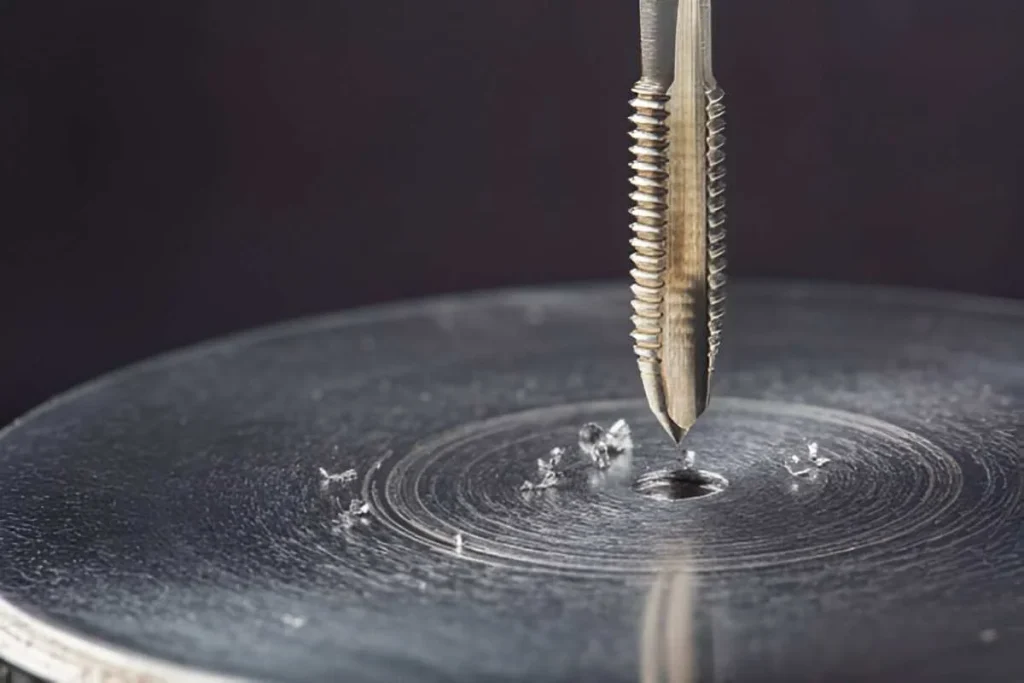
Lubrificação insuficiente durante a rosca
Durante a rosqueação, ocorre um atrito intenso entre a ferramenta de corte e a peça de trabalho. Uma lubrificação inadequada conduz a um desgaste acelerado da ferramenta, a dificuldades na evacuação das limalhas e a uma potencial diminuição da qualidade da rosca.
Estas questões não ocorrem isoladamente; estão frequentemente intimamente ligadas a fatores como a composição do fluido de corte, a concentração de funcionamento, a qualidade da água, o nível de contaminação e o estado operacional geral do sistema de arrefecimento.
Por que razão a estabilidade do fluido de corte é crucial para a maquinagem de peças em liga de alumínio
Durante a maquinagem CNC do alumínio, o fluido de corte desempenha várias funções. O seu desempenho influencia diretamente as condições de maquinagem e a consistência da produção.
Arrefecimento e controlo da temperatura
Nas operações de fresagem e perfuração, o atrito entre a aresta de corte e a peça em liga de alumínio gera calor. O fluido de corte ajuda a dissipar o calor da zona de corte e minimiza as flutuações excessivas de temperatura, mantendo assim condições de maquinagem mais estáveis.
Lubrificação e proteção das ferramentas
A lubrificação reduz o atrito entre a ferramenta de corte e a peça de trabalho. Isto é particularmente importante durante a rosqueação (corte de roscas); uma lubrificação insuficiente pode levar a um aumento da resistência ao corte, ao desgaste prematuro da ferramenta e até mesmo a danos nas roscas.
Evacuação de limalhas
Dependendo da composição da liga, da geometria da ferramenta e dos parâmetros de corte, a maquinagem de ligas de alumínio pode produzir aparas longas, fibrosas ou altamente adesivas. A aplicação adequada do fluido de corte garante que as aparas sejam imediatamente removidas da zona de corte, reduzindo o risco de acumulação de aparas, recorte e riscos na superfície da peça de trabalho.
Qualidade da superfície e consistência dimensional
Condições de maquinagem instáveis podem facilmente levar à formação de resíduos de usinagem (BUE), ao desgaste acelerado da ferramenta e a um desempenho de corte inconsistente. Um arrefecimento e uma lubrificação eficazes ajudam a mitigar estes riscos, garantindo uma qualidade de superfície consistente e um controlo dimensional preciso.
O fluido de corte, por si só, não pode garantir totalmente a precisão da maquinagem. Na produção prática, é necessário ter também em conta uma série de outros fatores, incluindo a seleção da ferramenta, a rigidez da máquina-ferramenta, a fixação da peça, os parâmetros de corte e a gestão térmica.
Fatores-chave que afetam a estabilidade do fluido de corte
Quando um fluido de corte apresenta separação, formação de espuma ou desenvolve um odor desagradável, o simples aumento da concentração do fluido pode não resolver a causa principal. Nesses casos, devem ser analisados vários fatores operacionais.
Concentração do fluido de corte
A concentração influencia a lubrificação, a capacidade de arrefecimento, a proteção contra a ferrugem e a estabilidade geral do fluido de corte. Uma concentração demasiado baixa pode resultar numa lubrificação inadequada e numa proteção reduzida contra a ferrugem, enquanto uma concentração excessivamente elevada pode levar a um aumento dos resíduos, a uma maior tendência para a formação de espuma e a custos operacionais mais elevados (dependendo da formulação específica do produto). A concentração adequada deve ser determinada com base nas recomendações do fabricante e ajustada de acordo com o processo de maquinagem específico.
As medições regulares com um refractómetro calibrado ajudam a manter a concentração dentro do intervalo especificado. Ao realizar as medições, é igualmente importante aplicar o fator de correção do refractómetro adequado para o produto em questão.
Qualidade e dureza da água
No caso dos fluidos de corte solúveis em água, a qualidade da água é outro fator crítico que afeta o desempenho.
A dureza da água pode afetar a estabilidade das emulsões, enquanto os minerais dissolvidos e outros contaminantes podem influenciar a formação de espuma e o desempenho geral do fluido. Tanto a água excessivamente dura como a excessivamente macia podem causar problemas em determinadas formulações de fluidos de corte. A fonte de água deve ser avaliada para garantir que os seus parâmetros se situam dentro dos intervalos recomendados pelo fornecedor do fluido de corte.
Contaminação microbiana
O crescimento bacteriano está normalmente associado a uma manutenção inadequada do fluido, à acumulação de contaminantes, a zonas onde o fluido pode estagnar e a condições de funcionamento inadequadas.
A monitorização regular, a manutenção de uma circulação eficaz do fluido, a remoção imediata do óleo residual (óleo à superfície) e a limpeza do depósito do líquido de arrefecimento podem ajudar a reduzir o risco de contaminação.
A adição de biocidas sem identificar previamente a fonte de contaminação não constitui uma estratégia de manutenção fiável a longo prazo. Quaisquer medidas corretivas adotadas devem respeitar as instruções do fabricante do fluido de corte e os requisitos de segurança no local de trabalho aplicáveis.
Contaminação por óleo residual e partículas metálicas
Durante o processo de produção, óleos hidráulicos, óleos lubrificantes e resíduos de maquinagem podem entrar no sistema de refrigeração. Estes contaminantes não só interferem com o desempenho do fluido de corte, como também podem levar à acumulação de óleo na superfície do fluido. Além disso, aparas metálicas finas e lamas podem acumular-se no depósito de refrigeração e na tubagem de circulação.
Uma filtragem adequada, a remoção de óleo (desengorduramento) e a limpeza regular do sistema ajudam a manter o líquido de arrefecimento limpo.
Medidas práticas para melhorar o desempenho do fluido de corte
Para aumentar a estabilidade do fluido de corte, é necessária uma abordagem abrangente que inclua a seleção do produto, o controlo operacional e a manutenção de rotina.
Seleção do fluido de corte para a maquinagem de ligas de alumínio
O produto escolhido deve ser compatível com a liga de alumínio, com o processo de maquinagem específico, com os materiais dos componentes da máquina-ferramenta e com a qualidade de acabamento superficial exigida.
Em processos como a fresagem, a perfuração e a rosqueação, a formulação do fluido de corte deve alcançar um equilíbrio ideal entre arrefecimento, lubrificação, proteção contra a corrosão e controlo da formação de espuma.
Manter a concentração recomendada
Deve ser estabelecido um protocolo regular de monitorização da concentração; não se deve basear apenas na inspeção visual. Mantenha registos dos dados de monitorização e faça ajustes com base nas condições reais de produção.
Otimização da circulação e da filtração do líquido de arrefecimento
Certifique-se de que o líquido de arrefecimento chega efetivamente à zona de corte. Utilize um sistema de filtragem adequado para remover rapidamente as limalhas e as partículas finas acumuladas e para evitar a formação de “zonas mortas” (áreas de estagnação) no interior do depósito do líquido de arrefecimento.
Controlo da contaminação
Sempre que possível, remova qualquer “óleo estranho” (óleo indesejado) que tenha entrado no sistema. Limpe periodicamente o depósito do líquido de arrefecimento e evite que produtos químicos ou agentes de limpeza não relacionados entrem no sistema.
Monitorização do estado do fluido de corte
A manutenção de rotina deve incluir a monitorização da concentração do fluido de corte, do nível de pH, do aspeto, do odor, das características de formação de espuma e do nível de contaminação. Se forem detetadas quaisquer alterações anormais, investigue e analise primeiro a causa — não se limite a substituir o fluido de corte ou a adicionar aditivos químicos sem uma avaliação adequada.
Diferentes operações CNC requerem condições de lubrificação diferentes
Uma caixa de alumínio pode envolver várias operações de maquinagem, cada uma com os seus próprios requisitos.
Fresagem CNC
Fresagem CNC exige um arrefecimento eficaz e a remoção eficaz das limalhas. O fornecimento de líquido de arrefecimento deve ajudar a evitar a acumulação de limalhas e a reduzir a possibilidade de estas voltarem a entrar em contacto com as superfícies acabadas.
A geometria da ferramenta, a velocidade de corte, a velocidade de avanço e a direção do líquido de arrefecimento também influenciam a formação de rebarbas e o acabamento da superfície.
Perfuração CNC
CPerfuração NC produz aparas numa área de corte relativamente confinada. Uma evacuação insuficiente das aparas pode levar à acumulação das mesmas, ao aumento das forças de corte e a uma má qualidade do furo.
O fornecimento de líquido de arrefecimento deve permitir uma remoção eficaz do calor e a evacuação dos cavacos, especialmente na maquinação de furos mais profundos.
Rosqueamento CNC
A roscação requer uma atenção especial à lubrificação, devido ao contacto entre os flancos da ferramenta e o material da peça de trabalho.
O fluido de corte deve proporcionar lubrificação suficiente, ao mesmo tempo que facilita a remoção das limalhas. A geometria correta do macho, as especificações da rosca, a velocidade de corte e o estado da ferramenta continuam a ser igualmente importantes.
A utilização de um único sistema de refrigeração para várias operações requer uma formulação capaz de satisfazer as exigências combinadas do processo de maquinagem.
Como avaliar o fluido de corte e as melhorias na usinagem
Um sistema de refrigeração estável deve ser avaliado com base em indicadores de produção mensuráveis, em vez de apenas na aparência.
Os fabricantes podem monitorizar vários aspetos:
- Estabilidade do fluido: Verifique se há separação da emulsão, óleo à superfície, espuma excessiva e depósitos invulgares.
- Consistência da concentração: Registe as medições do refractómetro e acompanhe as alterações durante a produção.
- Condição microbiana: Monitorize o odor, as variações de pH e a contaminação, de acordo com as recomendações de manutenção do fornecedor do líquido de arrefecimento.
- Desempenho da ferramenta: Compare o desgaste das ferramentas, a vida útil das ferramentas e a frequência de substituição em condições de maquinagem consistentes.
- Qualidade da superfície usinada: Avaliar a rugosidade da superfície e verificar se existem riscos, rebarbas e outros defeitos de maquinagem.
- Qualidade do fio: Inspecione os orifícios roscados utilizando calibres de rosca adequados e métodos de inspeção dimensional.
- Custos operacionais: Acompanhe a reposição do líquido de arrefecimento, a eliminação, a frequência de manutenção e o consumo de ferramentas.
Ao avaliar a substituição do líquido de arrefecimento, os fabricantes devem comparar os resultados em condições controladas. A qualidade do material, o tipo de ferramenta, os parâmetros de corte, as configurações da máquina e a concentração do líquido de arrefecimento devem ser documentados para que a comparação seja significativa.
A abordagem da Xtmade em relação à qualidade da usinagem CNC de alumínio
Na Xtmade, usinagem CNC de alumínio Envolve mais do que escolher uma máquina e seguir um percurso de ferramenta programado. As características do material, a geometria da peça, as sequências de maquinagem, as condições de corte e os requisitos de inspeção influenciam, todos eles, o resultado final.
No que diz respeito a caixas complexas de alumínio e componentes de precisão, o nosso processo de fabrico centra-se em várias áreas-chave:
- Revisão dos desenhos e dos processos: Avaliar a geometria da peça, as tolerâncias dimensionais, as características de maquinagem e os requisitos de acabamento superficial antes do início da produção.
- Planeamento do processo de maquinagem: Selecionar estratégias adequadas de fresagem, perfuração, rosqueamento e maquinagem multieixos em CNC, de acordo com a estrutura da peça e os requisitos de produção.
- Controlo das condições de corte: Tenha em conta a seleção das ferramentas, os parâmetros de corte, o arrefecimento, a lubrificação e a evacuação de aparas, de modo a garantir uma maquinagem estável.
- Inspeção durante o processo: Monitorizar as dimensões críticas e as condições de maquinagem ao longo de todo o processo de produção.
- Verificação final da qualidade: Utilizar equipamento de medição adequado, incluindo inspeção por CMM, para verificar os requisitos dimensionais e geométricos.
No caso das caixas de alumínio com múltiplas características de maquinagem, é essencial manter condições de produção estáveis para se obterem resultados repetíveis.
A gestão do fluido de corte constitui uma parte deste processo mais abrangente de controlo da produção. Ao terem em conta a interação entre os parâmetros de maquinagem, as ferramentas, o desempenho do fluido de arrefecimento e a inspeção, os fabricantes podem reduzir os problemas de produção evitáveis e melhorar a consistência geral do processo.
Se tiver caixas de alumínio maquinadas por CNC ou outros componentes de precisão que exijam fresagem, perfuração, rosqueamento ou maquinagem multieixos, a Xtmade pode analisar os seus desenhos existentes e os requisitos de fabrico para avaliar uma abordagem de produção adequada.

