
Fresatura a filettatura o fresatura a filo dei corpi valvola in acciaio inossidabile? Inizia valutando le capacità della macchina
I fori filettati sono elementi comuni nei corpi valvola in acciaio inossidabile, ma per lavorarli in modo affidabile non basta scegliere il maschio o la fresa filettatrice giusti. La scelta del processo di filettatura può influire direttamente sui tempi di lavorazione, sulla durata degli utensili, sulla precisione dimensionale e sul rischio di dover scartare un componente altrimenti finito.
Si consideri un corpo valvola in acciaio inossidabile con diversi fori ciechi M12. La maggior parte delle operazioni di lavorazione è già stata completata e restano solo alcuni fori filettati. La filettatura convenzionale consente di rifinire ogni foro in pochi secondi. Tuttavia, se un maschio si rompe all’interno di un foro cieco, la sua rimozione può rivelarsi un’operazione complessa. In alcuni casi, il danno può estendersi oltre il foro filettato e compromettere l’intero pezzo.
Ecco perché le decisioni relative alla filettatura non dovrebbero basarsi esclusivamente sul tempo di ciclo.
La filettatura a maschio è generalmente efficiente per filettature standardizzate e produzioni in serie, mentre la fresatura di filettature offre una maggiore flessibilità nella regolazione delle dimensioni della filettatura e può ridurre le conseguenze della rottura dell'utensile. Tuttavia, nessuno dei due processi è universalmente migliore. La scelta giusta dipende dal materiale, dalla geometria della filettatura, dalla profondità del foro, dalle capacità della macchina, dagli utensili e dai requisiti di produzione.
Noi di Xtmade consideriamo la filettatura come parte integrante del processo complessivo di lavorazione CNC. Comprendere come interagiscono la macchina, l’utensile da taglio e il pezzo in lavorazione è fondamentale per sviluppare una soluzione di produzione affidabile.
Perché la filettatura dell'acciaio inossidabile richiede un'attenta selezione del processo
La lavorazione dell'acciaio inossidabile può risultare complessa a causa della sua conduttività termica relativamente bassa, della tendenza all'incrudimento e del rischio di adesione del materiale sul tagliente. Queste caratteristiche assumono particolare rilevanza nella lavorazione di filettature interne, dove l'area di taglio è ristretta e l'evacuazione dei trucioli è limitata.
Durante la filettatura, l’utensile mette in gioco più taglienti contemporaneamente. Con l’aumentare del diametro della filettatura e della profondità di penetrazione, la coppia di taglio può aumentare in modo significativo. Se le condizioni di taglio non vengono controllate adeguatamente, il maschio può subire un carico eccessivo, un’usura accelerata o rompersi.
L'evacuazione dei trucioli rappresenta un altro problema importante. Nei fori ciechi, i trucioli hanno uno spazio limitato per fuoriuscire. Se si accumulano attorno ai bordi taglienti o in prossimità del fondo del foro, la resistenza al taglio può aumentare e ostacolare il movimento dell'utensile.
Anche l'usura dell'utensile influisce sulla qualità della filettatura. L'adesione del materiale e la formazione di bordi di accumulo possono modificare la geometria di taglio effettiva, causando dimensioni della filettatura non uniformi e una finitura superficiale scadente.
Per questi motivi, la filettatura dell’acciaio inossidabile richiede un controllo coordinato della velocità di taglio, dell’avanzamento, della lubrificazione, della geometria dell’utensile e della rimozione dei trucioli. La scelta tra maschiatura e fresatura a filettare è solo una parte del processo.
Filettatura rigida vs. fresatura di filetti: come funzionano questi processi
Sebbene entrambi i processi producano filettature interne, si basano su movimenti della macchina e capacità di controllo diversi.
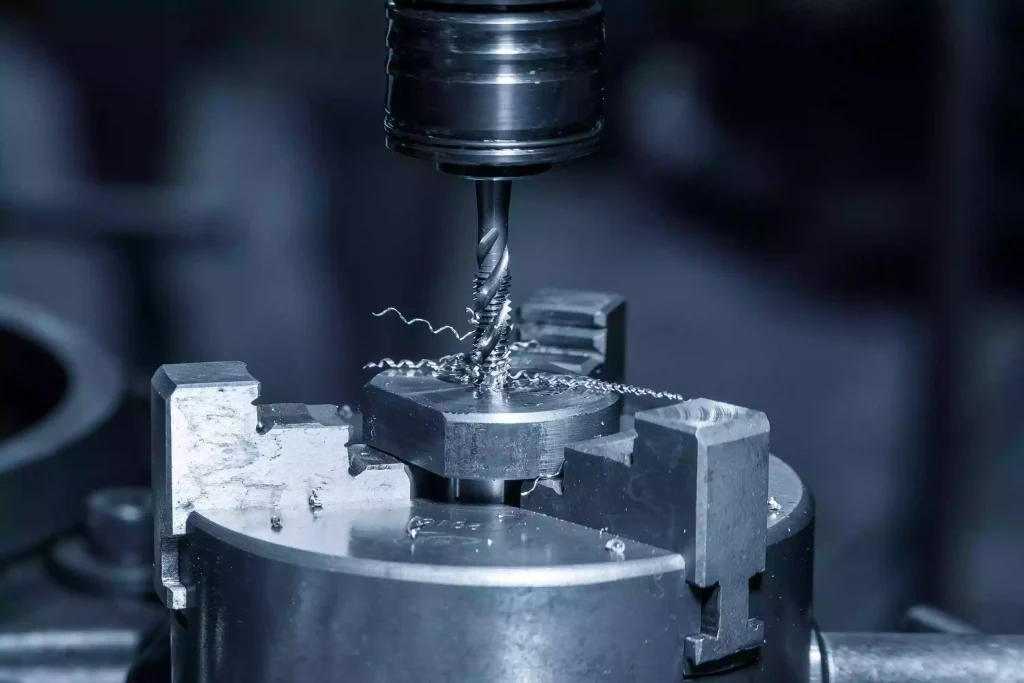
Filettatura rigida: movimento sincronizzato del mandrino e dell'asse Z
La filettatura rigida è un'operazione di filettatura ampiamente utilizzata nei centri di lavoro CNC. Durante la lavorazione, il maschio ruota mentre avanza assialmente nel foro preforato. L'avanzamento sull'asse Z deve rimanere sincronizzato con la rotazione del mandrino in base al passo della filettatura.
Ad esempio, durante la lavorazione di una filettatura M12 × 1,75, l’asse Z deve avanzare esattamente di 1,75 mm per ogni giro completo del mandrino. Una volta raggiunta la profondità programmata, il mandrino inverte la direzione e l’asse Z deve mantenere lo stesso rapporto di passo mentre il maschio si ritira.
Questa sincronizzazione è fondamentale. Se la rotazione del mandrino e il movimento assiale non sono sincronizzati, il maschio subisce un carico assiale aggiuntivo, che può aumentare l’usura dell’utensile e il rischio di rottura.
Un sistema di maschiatura rigido adeguato richiede quindi una sincronizzazione affidabile del mandrino e una coppia sufficiente su tutto l'intervallo di velocità di funzionamento. Anche il portautensili è importante. I portautensili sincroni con compensazione assiale limitata possono aiutare ad assorbire piccoli errori di sincronizzazione, ma non sono in grado di compensare un controllo inadeguato della macchina.
Fresatura a filettatura: movimento coordinato degli assi X, Y e Z
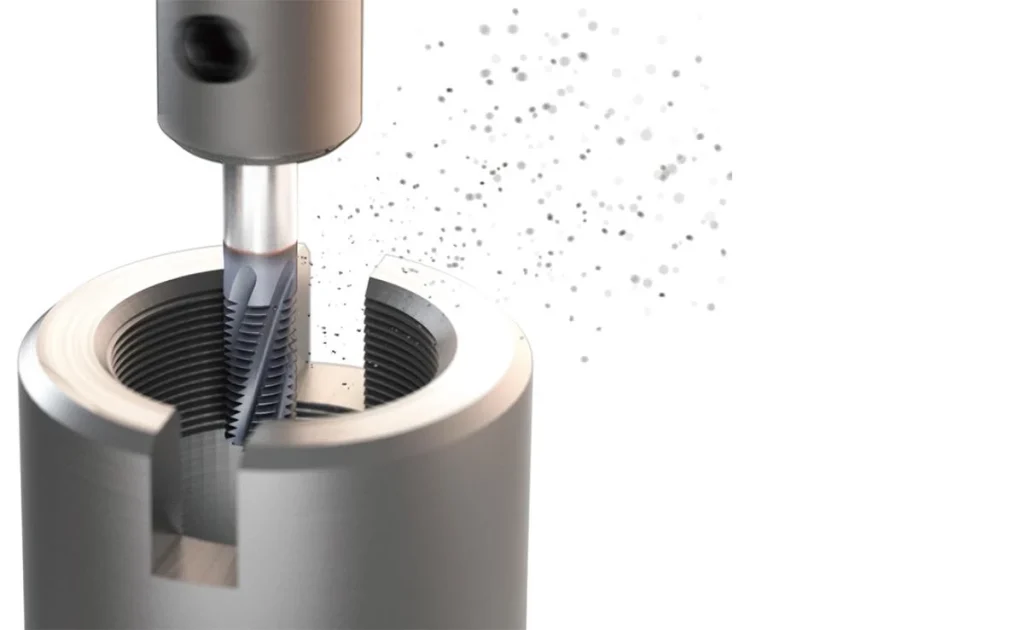
La fresatura a filettatura utilizza un approccio diverso. Anziché muoversi direttamente lungo l'asse del foro come un maschio, una fresa di dimensioni più ridotte ruota mentre la macchina ne guida il centro lungo un percorso elicoidale attorno al foro.
Il diametro della fresa è inferiore al diametro della filettatura interna. Mentre l'utensile si muove attorno al foro, gli assi X e Y generano il movimento circolare, mentre l'asse Z avanza in base al passo della filettatura.
Per un passo di 1,75 mm, il centro dell'utensile si sposta di 1,75 mm in direzione Z durante ogni giro completo attorno al foro.
A differenza della maschiatura rigida, la fresatura di filettature si basa su un’interpolazione coordinata su tre assi. Il sistema di controllo CNC deve supportare l’interpolazione elicoidale, mentre il software CAM e il post-processore devono generare il percorso utensile corretto.
Un centro di lavoro verticale standard a tre assi è in grado di eseguire la fresatura convenzionale di filettature interne quando l'asse della filettatura è parallelo al mandrino. La lavorazione a cinque assi non è di per sé necessaria per questa operazione.
La differenza principale è quindi chiara: la filettatura a maschio rigido richiede un’accurata sincronizzazione tra il mandrino e l’asse, mentre la fresatura di filetti richiede un movimento coordinato e preciso degli assi.
Caratteristiche delle macchine utensili che influenzano le prestazioni di filettatura
La velocità massima del mandrino e la potenza nominale di una macchina utensile non sono gli unici fattori da considerare. Le diverse operazioni di filettatura comportano requisiti diversi per il mandrino, il sistema di controllo e gli assi di avanzamento.
La coppia del mandrino è più importante della velocità massima
Quando si realizzano filettature di grandi dimensioni nell'acciaio inossidabile, la lavorazione avviene spesso a velocità del mandrino relativamente basse. In queste condizioni, la coppia disponibile del mandrino alla velocità effettiva di filettatura è più importante del numero massimo di giri al minuto indicato nelle specifiche della macchina.
Ad esempio, un centro di lavorazione con una velocità massima del mandrino di 12.000 giri/min non garantisce necessariamente una coppia sufficiente alle velocità più basse richieste per la maschiatura M12 nell'acciaio inossidabile.
È necessario verificare che la curva di coppia effettiva corrisponda alle condizioni di taglio previste. Se la macchina è dotata di un mandrino a ingranaggi, occorre tenere conto anche della gamma di rapporti selezionata.
Quando si valuta una macchina per una specifica applicazione di maschiatura, si consiglia di verificare:
- La coppia del mandrino alla velocità di filettatura prevista, anziché basarsi esclusivamente sulla potenza nominale o sul numero massimo di giri al minuto.
- Coppia disponibile nella gamma di marce selezionata, ove applicabile.
- Sincronizzazione rigida della filettatura e prestazioni di inversione del mandrino.
- Compatibilità del portautensili e condizioni raccomandate dal produttore dell'utensile da taglio.
Il modo più affidabile per valutare la capacità è fornire al produttore della macchina il tipo di materiale, le specifiche della filettatura, la profondità della filettatura e gli utensili previsti. Ciò consente di valutare le prestazioni effettive del mandrino in relazione all’applicazione.
Precisione di interpolazione nella fresatura filettata
La fresatura a filettatura pone requisiti diversi in termini di prestazioni della macchina. Poiché la fresa segue un percorso elicoidale, gli assi X, Y e Z devono muoversi all’unisono mantenendo la geometria programmata.
La precisione di interpolazione, la risposta del servocomando e la stabilità del movimento possono tutte influire sulle dimensioni finali della filettatura. Ciò assume particolare importanza nella lavorazione di filettature a passo fine o con tolleranze dimensionali ristrette.
Una macchina può essere in grado di eseguire un programma di fresatura di filettature senza generare alcun allarme, ma ciò non significa automaticamente che la filettatura finita rispetterà le specifiche.
È necessario effettuare prove di taglio effettive per valutare il carico sull'utensile, le vibrazioni, la finitura superficiale e l'uniformità dimensionale nelle condizioni di lavorazione.
Alimentazione del refrigerante e rimozione dei trucioli
L'erogazione del refrigerante è un altro aspetto importante da considerare nella lavorazione di filettature profonde o cieche nell'acciaio inossidabile.
Il refrigerante a filo mandrino può contribuire a convogliare il refrigerante più vicino alla zona di taglio, se utilizzato con utensili compatibili. A seconda della geometria del foro e delle condizioni di taglio, ciò può migliorare il raffreddamento e l'evacuazione dei trucioli.
Tuttavia, la sola pressione del refrigerante non è in grado di risolvere tutti i problemi legati all'asportazione dei trucioli. Occorre infatti tenere conto anche della geometria delle scanalature dell'utensile, dei parametri di taglio, della profondità del foro e della formazione dei trucioli.
Affinché il processo di filettatura risulti stabile, è necessario che tutti questi fattori agiscano in sinergia.
Quando è meglio optare per la filettatura a maschio o la fresatura a filettatura?
Il processo più adatto dipende dai requisiti del pezzo piuttosto che da una preferenza generale per un determinato metodo di lavorazione.
Quando il tapping è la scelta migliore
La filettatura a maschio è spesso l'opzione preferita per le serie di produzione che prevedono numerosi fori filettati identici, a condizione che la macchina disponga di un'adeguata sincronizzazione, di una coppia del mandrino sufficiente e di una capacità di evacuazione dei trucioli adeguata.
Il suo principale vantaggio è la produttività. Un maschio è in grado di realizzare la filettatura completa in un’unica operazione assiale, rendendolo efficiente per filettature di dimensioni standardizzate e per la produzione in serie.
Inoltre, il processo è relativamente semplice da programmare e i maschi standard sono ampiamente disponibili in diversi materiali, rivestimenti e geometrie.
Per i componenti in acciaio inossidabile, tuttavia, il maschio deve essere scelto in base al tipo di acciaio, alla geometria della filettatura, al tipo di foro e ai requisiti di evacuazione dei trucioli. I fori ciechi richiedono particolare attenzione, poiché il maschio necessita di spazio sufficiente per lo smusso di taglio e la gestione dei trucioli.
Se la profondità totale della filettatura richiesta è troppo vicina al fondo del foro, aumenta il rischio di accumulo di trucioli e di rottura dell'utensile. È quindi opportuno valutare congiuntamente la profondità di foratura e la strategia di maschiatura.
Quando la fresatura a filetto è la scelta più indicata
La fresatura di filettature risulta vantaggiosa quando la rottura dell'utensile comporta un elevato rischio economico, quando è necessario adeguare le dimensioni della filettatura o quando il componente presenta requisiti di lavorazione particolarmente impegnativi.
Poiché la fresa è più piccola del foro, una fresa filettatrice rotta è in genere più facile da rimuovere rispetto a un maschio rotto rimasto incastrato all’interno di un foro filettato. Ciò può rivelarsi particolarmente utile nel caso di componenti costosi che sono già stati sottoposti a diverse operazioni di lavorazione.
La fresatura di filettature offre inoltre flessibilità per quanto riguarda il diametro della filettatura. Entro i limiti imposti dal design della fresa, è possibile ottenere filettature di diametri diversi modificando il percorso utensile programmato, anziché ricorrere a un maschio diverso per ogni diametro.
Tuttavia, la fresatura a filetto non è automaticamente più economica. Potrebbe richiedere cicli di lavorazione più lunghi, una programmazione CAM più sofisticata e ulteriori verifiche del percorso utensile.
Per grandi volumi di produzione con filettature standardizzate, la maschiatura può comunque garantire un costo di produzione complessivo inferiore.
Confronto tra i due processi
| Valutazione | Filettatura rigida | Fresatura a filetto |
| Movimento della macchina | Mandrino e asse Z sincronizzati | Assi X, Y e Z coordinati |
| Tempo di ciclo tipico | In genere più breve | In genere più lungo |
| Requisiti della macchina | Capacità di maschiatura su elementi rigidi | Interpolazione elicoidale |
| Coppia del mandrino | Importante, soprattutto per le discussioni più lunghe | Deve sostenere il carico di taglio della fresa |
| Regolazione della misura della filettatura | Di solito è necessario un rubinetto diverso | Può essere regolato tramite il percorso utensile |
| Lavorazione di fori ciechi | Richiede un'attenta gestione dello spazio libero tra il chip e il fondo | Richiede spazio libero per gli utensili e lo sgombero dei trucioli |
| Rottura dell'utensile | I rubinetti rotti possono essere difficili da smontare | Le frese rotte sono in genere più facili da rimuovere |
| Applicazioni tipiche | Filettatura ripetitiva e standardizzata | Componenti di alto valore e applicazioni che richiedono flessibilità dimensionale |
Fori ciechi, filettature profonde e altre considerazioni relative alla lavorazione meccanica
Anche con la macchina e l'utensile da taglio adeguati, la qualità della filettatura può essere influenzata da alcuni dettagli relativi al progetto del pezzo e alla sequenza di lavorazione.
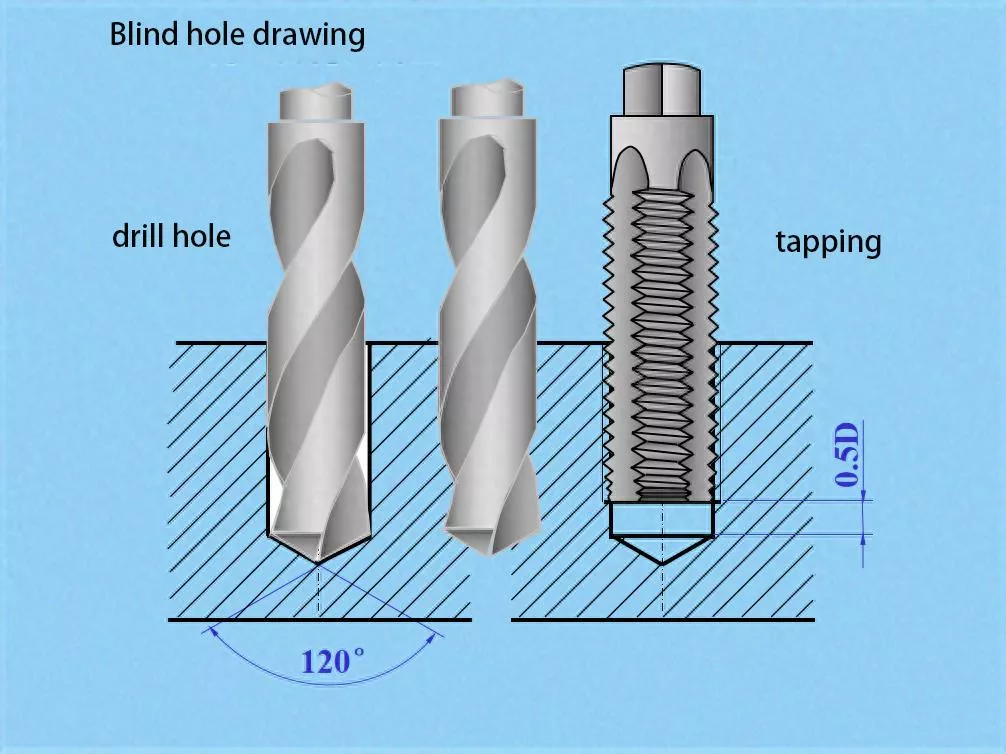
Lasciare uno spazio libero sufficiente nella parte inferiore dei fori ciechi
La profondità totale della filettatura specificata non corrisponde alla profondità di foratura richiesta.
Durante la filettatura, è necessario uno spazio aggiuntivo per lo smusso di taglio del maschio, l'evacuazione dei trucioli e il ritiro sicuro dell'utensile. Se la profondità disponibile è insufficiente, il maschio potrebbe incontrare una resistenza eccessiva prima di raggiungere la profondità di filettatura richiesta.
La fresatura di filetti presenta requisiti di spazio diversi, ma l'utensile necessita comunque di spazio sufficiente per la sua lunghezza di taglio e per i movimenti elicoidali di entrata e di uscita.
Prima di programmare l'operazione, è necessario verificare le seguenti dimensioni:
- Profondità totale del filetto richiesta.
- Diametro della punta e profondità effettiva di perforazione.
- Geometria del fondo del pozzo e spazio libero disponibile.
- Lunghezza effettiva di taglio dell'utensile selezionato.
- Spazio di entrata e di uscita per il percorso utensile programmato.
Queste considerazioni sono particolarmente importanti nel caso di fori ciechi profondi, dove anche un piccolo errore di programmazione o dimensionale può compromettere l’affidabilità della lavorazione.
Comprendere la differenza tra l'avanzamento dell'utensile e l'avanzamento del centro della fresa
Un dettaglio che spesso viene trascurato nella fresatura di filetti è la differenza tra la velocità di avanzamento del tagliente e quella programmata per il centro della fresa.
Durante la fresatura interna di filettature, il centro della fresa segue un percorso circolare più stretto rispetto al bordo tagliente lungo il profilo della filettatura. Di conseguenza, i due percorsi coprono distanze diverse a parità di movimento angolare.
I produttori di utensili possono specificare l'avanzamento di taglio in base al profilo del tagliente o della filettatura, mentre il software CAM può calcolare l'avanzamento programmato in base al centro della fresa.
Questi valori non sono sempre intercambiabili.
Se l'avanzamento consigliato per il tagliente viene impostato direttamente come avanzamento del centro dell'utensile senza la compensazione appropriata, le condizioni di taglio effettive potrebbero differire dai valori previsti.
Prima di eseguire il programma, verificare in che modo il sistema CAM calcola le velocità di avanzamento e se il post-processore applica la compensazione corretta.
Il raffreddamento e la rimozione dei trucioli devono essere considerati insieme
L'acciaio inossidabile può produrre trucioli lunghi e appiccicosi, difficili da rimuovere dalle aree di taglio ristrette.
Per la filettatura, la geometria dell'utensile deve essere scelta in base al tipo di foro: passante o cieco. I maschi a scanalatura elicoidale sono comunemente utilizzati per i fori ciechi poiché aiutano a convogliare i trucioli verso l'alto, mentre altri tipi di scanalatura possono risultare più adatti ai fori passanti, a seconda della formazione dei trucioli e del materiale.
Anche la fresatura di filettature richiede un'efficace evacuazione dei trucioli. Se i trucioli rimangono intrappolati tra la fresa e la parete del foro, potrebbero essere rifresati, aumentando l'usura dell'utensile e compromettendo la superficie della filettatura.
La strategia di lavorazione dovrebbe quindi tenere conto della geometria dell'utensile, dell'erogazione del refrigerante, dei parametri di taglio e della progettazione del percorso utensile, anziché basarsi esclusivamente sulle regolazioni della velocità del mandrino.
Come verificare la qualità dei filetti finiti
Il completamento dell'operazione di filettatura non implica necessariamente che il pezzo soddisfi i requisiti del disegno.
Per i corpi valvola in acciaio inossidabile e i componenti meccanici di precisione, è necessario tenere conto delle dimensioni della filettatura, della forma della filettatura, delle condizioni superficiali e dell’accoppiamento funzionale.
Controllo con calibro a filettatura
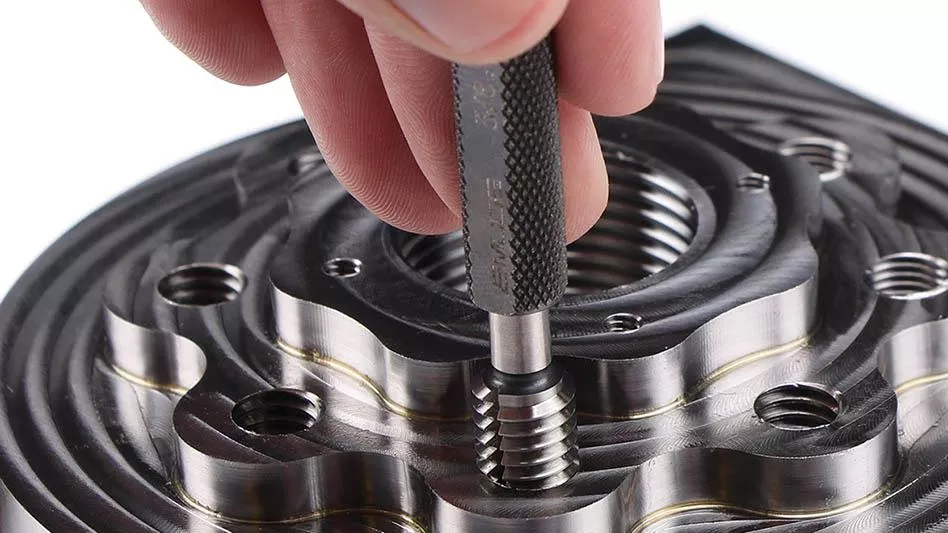
I calibri a filettatura “Go” e “No-Go” sono comunemente utilizzati per verificare la conformità delle filettature interne.
Il calibro Go verifica se la filettatura è in grado di garantire l'innesto funzionale richiesto, mentre il calibro No-Go verifica se la filettatura supera i limiti dimensionali previsti.
L'ispezione deve essere effettuata in conformità con la norma relativa alla filettatura e ai requisiti di accettazione. Il fatto che un calibro riesca a entrare nel foro non dimostra, di per sé, che tutte le caratteristiche della filettatura siano corrette.
Diametro e profilo della passo della filettatura
Per le applicazioni che richiedono specifiche filettature più rigorose, potrebbe essere necessario valutare anche il diametro primitivo, il passo e il profilo della filettatura.
Le tolleranze dimensionali possono causare una forza di montaggio eccessiva, accoppiamenti allentati o collegamenti non uniformi, anche quando la filettatura appare visivamente accettabile.
Profondità della filettatura, smussature e bave
La profondità effettiva della filettatura deve essere conforme alle specifiche del disegno. È inoltre necessario verificare lo smusso di ingresso, la presenza di bave e la posizione di inizio della filettatura.
Per quanto riguarda i corpi valvola, occorre prestare particolare attenzione alla relazione tra fori filettati, passaggi interni e fori intersecanti. Bave o danni da lavorazione in queste aree potrebbero ostacolare il flusso del fluido o compromettere il successivo assemblaggio.
Assemblaggio funzionale e verifica della tenuta
Per i collegamenti filettati che richiedono una tenuta ermetica, potrebbe essere necessario integrare il controllo dimensionale con prove di montaggio o di tenuta.
Il fatto che una filettatura soddisfi i requisiti dimensionali non garantisce automaticamente le prestazioni di tenuta dell'intero collegamento. Occorre infatti tenere conto anche del tipo di tenuta, dei componenti di accoppiamento e delle condizioni di impiego.
Sviluppo di una strategia di filettatura basata sul progetto del pezzo
Nella lavorazione CNC di precisione, la filettatura non deve essere considerata un’operazione a sé stante, ma deve essere integrata nella sequenza complessiva di lavorazione.
Il corpo di una valvola in acciaio inossidabile, ad esempio, può richiedere diverse operazioni, tra cui la preparazione del materiale grezzo, la lavorazione delle superfici di riferimento, la fresatura del profilo, la foratura, la lavorazione dei passaggi interni, la filettatura e il controllo finale.
Se durante la pianificazione del processo non si tiene conto dei requisiti relativi alla filettatura, potrebbero insorgere in seguito problemi quali una profondità di foratura insufficiente, un accesso limitato all’utensile, una scarsa evacuazione dei trucioli o condizioni di ispezione difficili.
In Xtmade, il nostro approccio alla pianificazione dei processi parte dalla geometria effettiva del pezzo e dai requisiti tecnici.
In primo luogo, si esamina il disegno per individuare le specifiche della filettatura, il passo, la classe di tolleranza, la profondità del foro e la relazione tra gli elementi filettati e le altre superfici lavorate.
Successivamente, si valutano il materiale e le condizioni di lavorazione per stabilire se sia più indicato il maschiatura rigida o la fresatura di filetti. I filetti di produzione standardizzati possono favorire la maschiatura, mentre i componenti di alto valore o le applicazioni con maggiori rischi di rottura dell'utensile possono giustificare la fresatura di filetti.
Il processo selezionato viene quindi abbinato alle capacità delle macchine disponibili, agli utensili da taglio, ai portautensili, ai sistemi di lubrificazione e ai requisiti di programmazione.
Infine, per verificare il processo si ricorre a lavorazioni di prova e ispezioni. La stabilità di taglio, la formazione dei trucioli, l’usura degli utensili, il tempo di ciclo e le dimensioni della filettatura finita devono essere valutati prima che il processo venga approvato per la produzione in serie.
La strategia di lavorazione migliore non è necessariamente quella più avanzata. È quella che soddisfa costantemente i requisiti del disegno, mantenendo al contempo un equilibrio ragionevole tra produttività, qualità e costi di produzione.
Xtmade: soluzioni di lavorazione CNC per componenti filettati di precisione
Gli elementi filettati possono rappresentare solo una piccola parte di un componente, ma possono avere un impatto significativo sulla precisione di assemblaggio, sull'affidabilità del collegamento e sulle prestazioni complessive del prodotto.
Xtmade offre Servizi personalizzati di lavorazione meccanica di precisione con macchine CNC per i clienti che operano sulla base di disegni tecnici esistenti, file CAD, campioni e specifiche tecniche.
Per i corpi valvola in acciaio inossidabile e altri componenti di precisione dotati di elementi filettati, valutiamo i requisiti di produzione nella loro totalità, anziché scegliere un processo di taglio basandoci esclusivamente sulle specifiche della filettatura.
La nostra valutazione della produzione tiene conto della geometria dei pezzi, delle proprietà dei materiali, della sequenza di lavorazione, delle capacità delle macchine, della scelta degli utensili e dei requisiti di controllo qualità. A seconda dell’applicazione, la maschiatura, la fresatura di filetti e altri metodi di lavorazione adeguati possono essere valutati nell’ambito del piano di processo complessivo.
La verifica della qualità è integrata anche nel processo produttivo, con metodi di ispezione selezionati in base ai requisiti dei disegni e alle caratteristiche critiche dei componenti.
Se state sviluppando corpi valvola in acciaio inossidabile, connettori meccanici di precisione o altri componenti lavorati a CNC con filettature complesse, inviateci i vostri disegni tecnici indicando il tipo di materiale, le specifiche delle filettature, la profondità richiesta delle filettature e la quantità prevista per l'ordine.
Il nostro team è in grado di esaminare i requisiti di produzione, valutare la fattibilità del processo e fornire una proposta relativa alla lavorazione meccanica e al controllo qualità basata sul progetto effettivo del vostro componente.

