
Finitura a cinque assi delle pareti laterali di componenti strutturali per l'industria aerospaziale: sfide relative al controllo degli assi degli utensili e metodi di ottimizzazione nella programmazione NX
I componenti strutturali aerospaziali presentano tipicamente contorni spaziali complessi, cavità profonde, pareti sottili e pareti laterali con angoli multipli. Man mano che i progetti dei componenti diventano più complessi, la lavorazione tradizionale a tre assi risulta sempre più limitata in termini di accessibilità degli utensili, numero di configurazioni e efficienza di lavorazione. La lavorazione simultanea a cinque assi si adatta alle esigenze di lavorazione provenienti da diverse direzioni grazie al movimento coordinato su più assi tra l’utensile e il pezzo, offrendo chiari vantaggi nella lavorazione di pareti laterali complesse, cavità e superfici spaziali su componenti strutturali per l’industria aerospaziale.
Tuttavia, la scelta di un’operazione a cinque assi non garantisce automaticamente un percorso utensile ideale. Ciò è particolarmente vero nella finitura delle pareti laterali, dove l’utensile deve adeguare continuamente il proprio orientamento per seguire la geometria della parete. Se la direzione dell’asse dell’utensile non è controllata correttamente, possono insorgere problemi quali direzioni anomale di avvicinamento e di ritiro, rapide inversioni dell’asse dell’utensile e lavorazioni discontinue in alcune aree, con conseguenti ripercussioni sulla qualità della superficie e sulla stabilità della lavorazione.
Basandosi su un caso di studio relativo alla lavorazione di componenti strutturali per il settore aerospaziale su una macchina utensile a cinque assi GROB di produzione tedesca, questo articolo si concentra sull’operazione di fresatura di contorni in NX (UG) e analizza due tipiche sfide di programmazione nella finitura delle pareti laterali a cinque assi. Presenta quindi soluzioni che regolano il vettore di innesto e utilizzano la geometria ausiliaria per controllare le transizioni degli assi dell’utensile.
Macchina a cinque assi GROB: la base hardware per la lavorazione di componenti strutturali aerospaziali complessi
Prima di analizzare la programmazione CAM, è opportuno comprendere la struttura della macchina utensile utilizzata in questo caso.
In questo caso viene utilizzata una macchina a cinque assi tedesca GROB. Rispetto alle macchine a cinque assi convenzionali, la struttura di movimento del piano di lavoro e la disposizione del mandrino presentano caratteristiche progettuali distintive che garantiscono uno spazio di movimento maggiore per la lavorazione multiangolare di pezzi di grandi dimensioni e complessi.
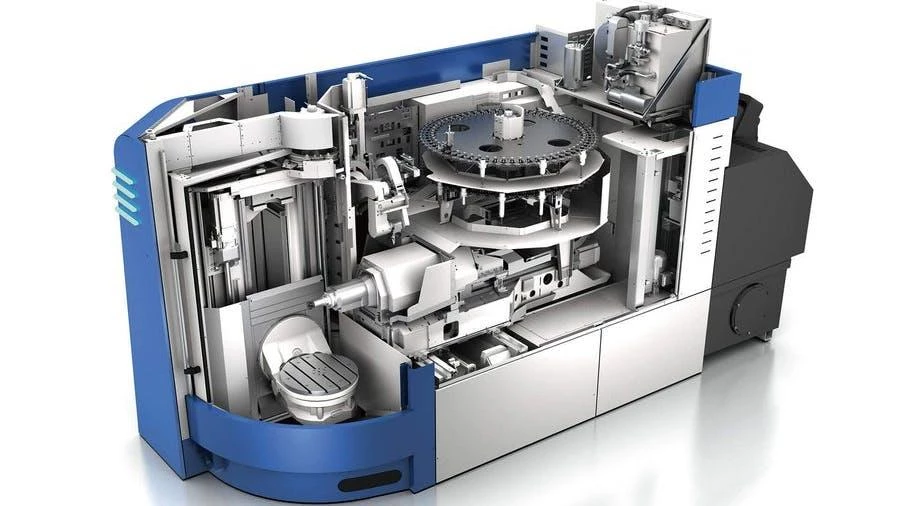
L'ampio angolo di inclinazione dell'asse A migliora le capacità di lavorazione per orientamenti complessi
Il piano di lavoro sull'asse A di questa macchina può inclinarsi fino a 230°, consentendo un'ampia gamma di orientamenti del pezzo.
I componenti strutturali aerospaziali presentano spesso superfici di lavorazione orientate in diverse direzioni e alcune pareti laterali possono essere lavorate solo se l’utensile si avvicina da un angolo specifico. Un ampio intervallo di inclinazione offre maggiori opzioni per il posizionamento delle diverse superfici di lavorazione e per l’accesso dell’utensile.
Inoltre, la macchina supporta la lavorazione capovolta (a testa in giù). Durante il taglio, i trucioli possono allontanarsi dall’area di lavorazione in modo più agevole grazie alla forza di gravità, riducendo così l’effetto dell’accumulo di trucioli sull’utensile e sulla superficie del pezzo e migliorando l’evacuazione dei trucioli nelle cavità profonde e nelle aree strutturali complesse.
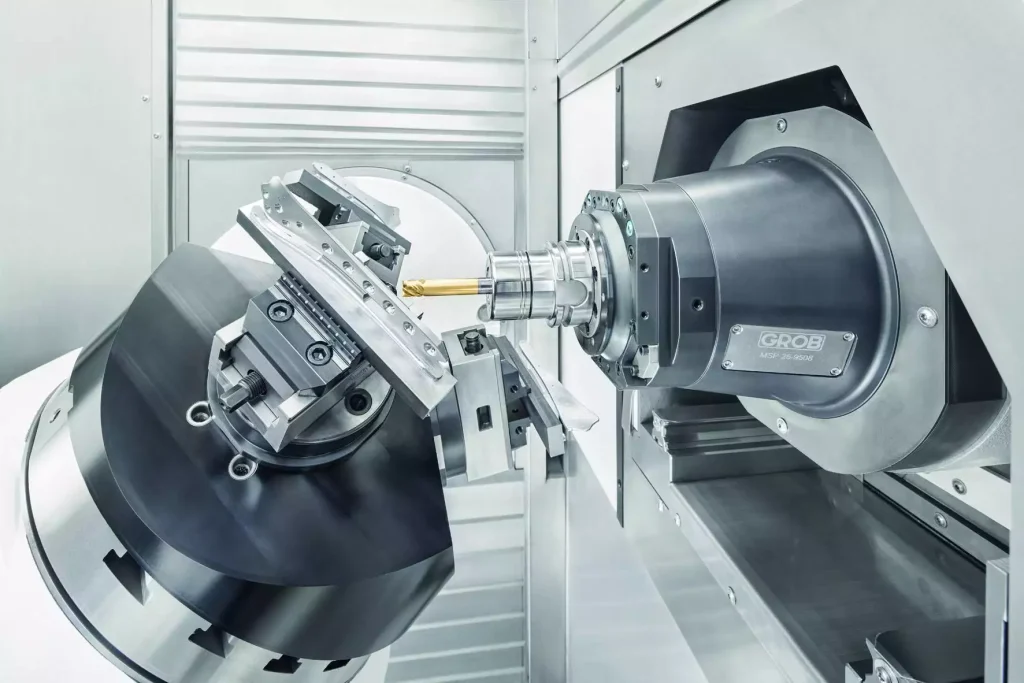
Il design del mandrino a tunnel risolve il problema dello spazio per pezzi di grandi dimensioni e utensili lunghi
Un’altra caratteristica degna di nota è la struttura del mandrino di tipo a tunnel utilizzata sulle macchine GROB.
Nella lavorazione di grandi componenti strutturali per il settore aerospaziale, il pezzo da lavorare è spesso di grandi dimensioni e presenta alcune zone profonde, il che richiede l’uso di utensili lunghi. Se lo spazio di movimento interno della macchina è insufficiente, anche se l’utensile stesso è in grado di raggiungere la posizione desiderata, la lavorazione potrebbe comunque risultare impossibile a causa di interferenze tra mandrino, utensile e pezzo.
Il design del mandrino di tipo a tunnel consente al mandrino di ritrarsi verso la parte posteriore della macchina, garantendo uno spazio di movimento aggiuntivo per combinazioni di pezzi di grandi dimensioni e utensili lunghi. Entro i limiti della corsa e dell'ampiezza di movimento disponibili, ciò consente una pianificazione più flessibile degli orientamenti di lavorazione e riduce i vincoli spaziali in alcune posizioni di lavorazione complesse.
Va sottolineato che la struttura della macchina costituisce solo la base delle sue capacità di movimento. La possibilità effettiva di lavorare un pezzo dipende anche dalla corsa dell’asse rotante, dalla lunghezza dell’utensile, dalle dimensioni del portautensile, dal sistema di serraggio del pezzo e dai limiti di collisione della macchina.
Nella lavorazione a cinque assi, la struttura della macchina determina il limite massimo dello spazio di movimento disponibile, mentre la programmazione CAM stabilisce come sfruttare in modo razionale tale capacità di movimento.
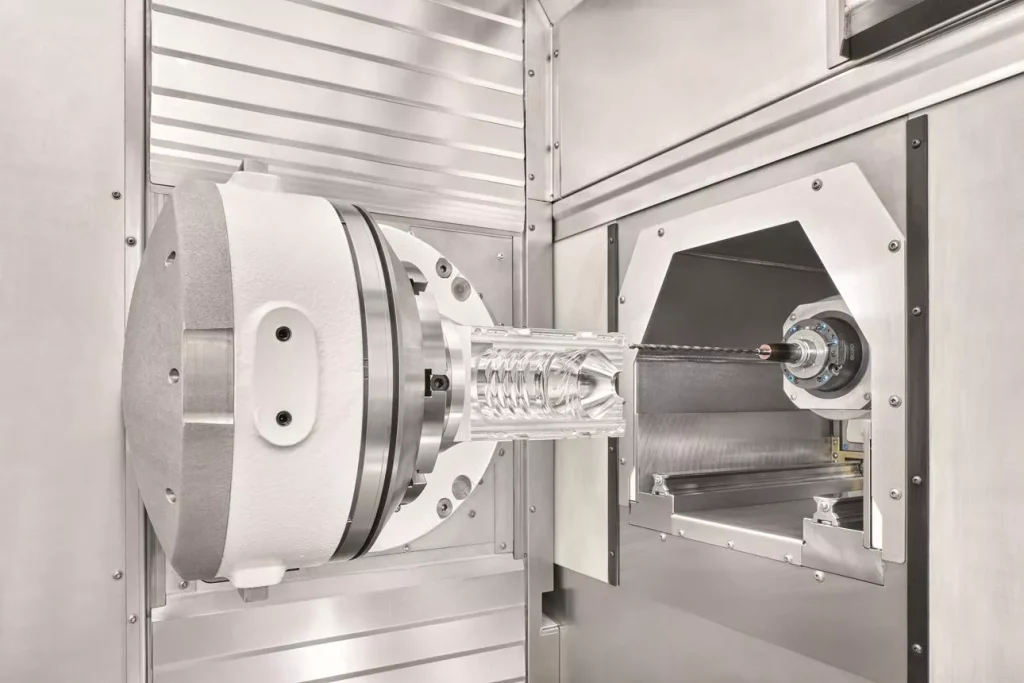
Finitura delle pareti laterali a cinque assi con NX: perché scegliere Contour Profile?
Nella programmazione NX, l'operazione "Contour Profile" può essere utilizzata per la finitura delle pareti laterali a cinque assi.
La caratteristica principale di questa operazione è che la parete viene lavorata con il fianco dell’utensile anziché affidarsi esclusivamente alla sua faccia frontale. Nel caso di pareti laterali con caratteristiche di superficie regolata, questo approccio sfrutta appieno il fianco dell’utensile, consentendo di rifinire un’ampia area della parete in un unico passaggio continuo. È particolarmente indicato per la semilavorazione e la finitura delle pareti laterali.
Tuttavia, sebbene si tratti in tutti i casi di operazioni di lavorazione dei fianchi, geometrie diverse possono comportare requisiti completamente diversi in termini di controllo degli assi dell’utensile.
Ad esempio, durante la lavorazione di una parete laterale convenzionale a forma di S, la parete presenta una curvatura variabile, ma l'asse dell'utensile rimane generalmente relativamente stabile mentre l'utensile si sposta lungo il percorso, e la variazione è facile da controllare.
Le pareti laterali spaziali complesse sono tutta un'altra storia.
Poiché la posizione e l'angolo della parete laterale variano continuamente nello spazio, l'utensile non solo deve muoversi lungo il contorno di lavorazione, ma deve anche adeguare il proprio orientamento in base alla geometria della parete. In alcune zone, il mandrino potrebbe addirittura dover ruotare di un angolo considerevole.
Se il percorso utensile viene generato con i parametri predefiniti, le direzioni di avvicinamento e di ritiro dell'utensile potrebbero risultare inopportune, oppure l'asse dell'utensile potrebbe invertire improvvisamente la direzione in alcune aree locali.
Pertanto, la chiave per la finitura delle pareti laterali a cinque assi non consiste semplicemente nel generare un percorso di lavorazione completo, ma anche nel garantire che l'utensile mantenga un orientamento spaziale adeguato durante l'intero processo di lavorazione.
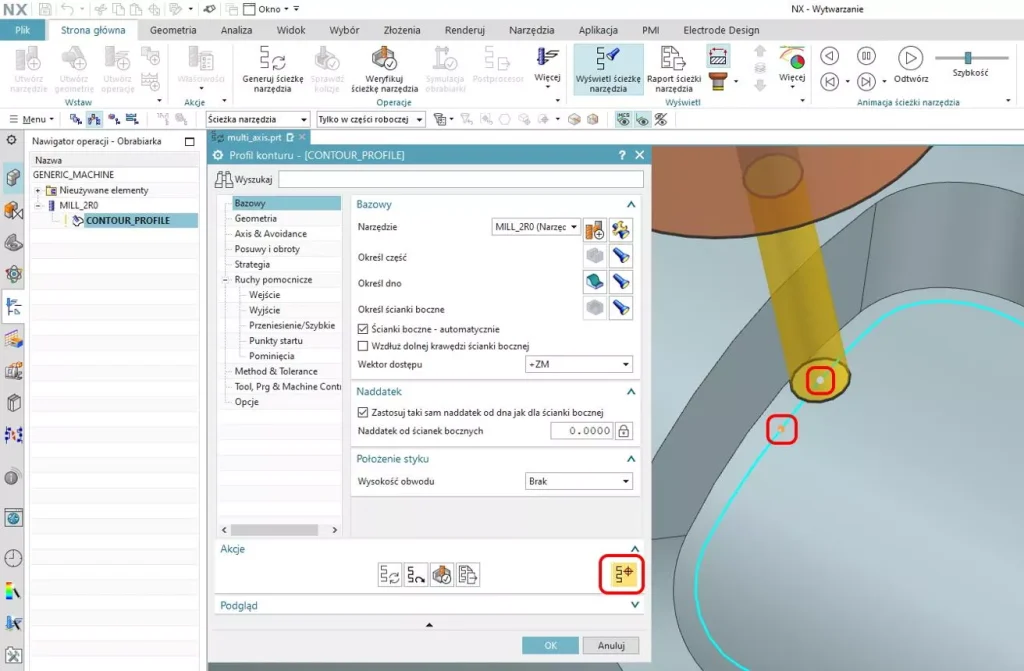
Problema 1: Approccio errato e indicazioni di retrazione — Come impostare correttamente il vettore di innesto
Dopo aver creato un'operazione "Profilo di contorno" in NX, se ci si limita a selezionare il fondo e le pareti laterali da lavorare e poi si genera il percorso utensile, è possibile che in alcune posizioni le direzioni di entrata e uscita dell'utensile risultino inopportune.
Ciò è particolarmente vero quando la parete laterale subisce variazioni significative dell'angolo spaziale. Il percorso utensile generato potrebbe coprire l'area di lavorazione desiderata, ma l'orientamento dell'utensile durante l'avvicinamento e il ritiro potrebbe non corrispondere a quanto previsto.
Causa del problema
Una differenza importante tra la lavorazione a cinque assi e quella a tre assi è che la direzione dell'utensile non è sempre fissa.
Durante la lavorazione, l'asse dell'utensile deve essere regolato in base alla posizione spaziale della superficie del pezzo. Quando la geometria della parete laterale subisce un brusco cambiamento di angolo, il mandrino e gli assi rotativi devono modificare il proprio orientamento di conseguenza.
Se la strategia di avvicinamento e di ritiro non tiene pienamente conto di questa variazione, l'utensile potrebbe avvicinarsi al pezzo da lavorare da una direzione non adeguata oppure effettuare regolazioni di orientamento non necessarie durante il ritiro.
Tali problemi non solo aumentano il rischio di interferenza tra l'utensile e il pezzo, ma possono anche rendere meno fluidi i movimenti di avvicinamento e di ritiro, compromettendo la stabilità della lavorazione.
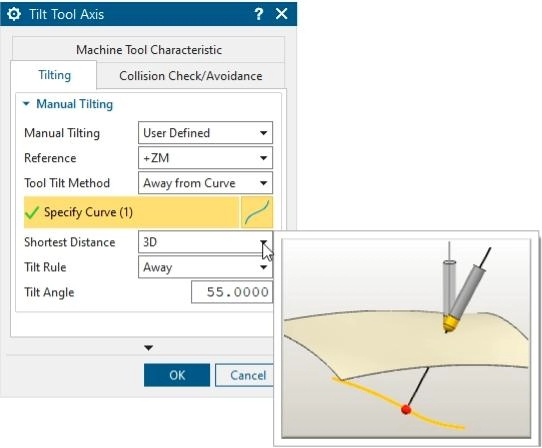
Parametro chiave: vettore di innesto (vettore di avvicinamento)
Per risolvere questo problema, concentrati sul parametro "vettore di innesto" nell'operazione "Profilo di contorno".
Il vettore di avvicinamento definisce la posizione dell'utensile rispetto alla parete lavorata e fornisce il riferimento direzionale che l'utensile utilizza mentre si avvicina all'area di lavorazione.
Nella lavorazione convenzionale delle pareti laterali, una direzione fissa può essere sufficiente per ottenere traiettorie di avvicinamento e di ritiro accettabili. Tuttavia, quando l'angolo geometrico della parete laterale varia notevolmente, in particolare quando comporta una rotazione spaziale superiore a 180°, una direzione fissa potrebbe non consentire la rotazione effettiva del mandrino richiesta.
Regolazione dei parametri: passaggio dalla direzione fissa alla direzione opposta alla linea
Per la geometria in questo caso, è possibile modificare il vettore di innesto da “Direzione fissa” a “Lontano dalla linea”.”
La differenza principale tra le due impostazioni risiede nel modo in cui viene definito il riferimento alla direzione dell'utensile.
“L’opzione ”Direzione fissa” determina l’orientamento dell’utensile in base a una direzione fissa specificata. Quando la parete laterale compie una curva brusca nello spazio, potrebbe non essere possibile ottenere direzioni di entrata e di uscita ideali.
“La funzione ”Away From Line” determina la direzione di posizionamento dell’utensile in base a una corrispondente relazione geometrica di riferimento. In questo caso, tale approccio si adatta meglio alle ampie variazioni angolari della parete laterale e rende più ragionevoli le direzioni di avvicinamento e di ritiro dell’utensile.
Dopo aver modificato il parametro, ricalcolare il percorso utensile e verificare in particolare quanto segue:
- Se l'utensile si avvicina all'area di lavorazione da una direzione ragionevole.
- Se si verifica una rotazione superflua del mandrino durante il rientro dell'utensile.
- Se l'utensile, il portautensile e il pezzo in lavorazione entrano in interferenza tra loro durante l'avvicinamento e il ritiro.
- Se il movimento dell'asse rotante rimane entro il campo consentito dalla macchina.
La regolazione del vettore di innesto risolve innanzitutto il problema dell'orientamento in fase di avvicinamento e di ritiro nella lavorazione complessa delle pareti laterali, ponendo le basi per la successiva ottimizzazione della continuità dell'asse dell'utensile.
Si noti che la regola “Away From Line” non è applicabile in modo universale a tutte le pareti laterali con angolo superiore a 180°. La scelta finale deve comunque basarsi sulla geometria specifica e sui risultati della simulazione del percorso utensile.
Nota terminologica: L'interfaccia in inglese di NX potrebbe denominare queste opzioni in modo leggermente diverso a seconda della versione (ad esempio, “Fixed Direction” e “Away from Line” nella sezione Asse dell'utensile / Guida (impostazioni). Si prega di verificare il testo effettivo del menu della propria versione di NX prima della pubblicazione.
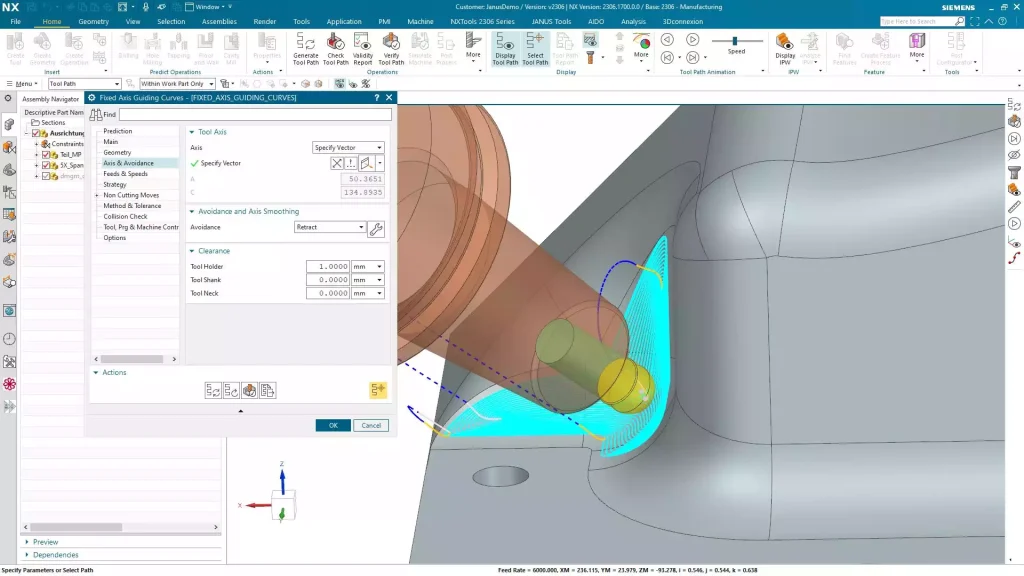
Problema 2: Inversione rapida dell'asse dell'utensile — Come migliorare le transizioni durante la lavorazione
Una volta risolto il problema relativo alla direzione di avvicinamento e di ritrazione, potresti trovarti di fronte a un’altra situazione, più complessa: l’asse dell’utensile inverte rapidamente la direzione in un’area di lavorazione locale.
Nel percorso utensile generato si può notare che, in determinate posizioni, la direzione dell'asse dell'utensile cambia in modo brusco e netto mentre l'utensile si sposta lungo la parete laterale, senza alcuna transizione graduale dell'orientamento tra le due aree di lavorazione adiacenti.
Questo fenomeno è piuttosto comune sulle pareti laterali spaziali complesse.
Perché il controllo automatico degli assi dell'utensile causa problemi di inversione?
L'operazione "Profilo di contorno" offre una modalità di controllo automatico dell'asse dell'utensile.
In questa modalità, NX calcola la direzione dell'asse dell'utensile a partire dalla normale alla curva di tracciamento alla base della parete laterale. Per le pareti con una geometria relativamente regolare, questo calcolo fornisce solitamente risultati di lavorazione accettabili.
Tuttavia, il calcolo automatico non garantisce che la direzione dell'asse dell'utensile sia ottimale in ogni condizione geometrica complessa.
Quando l'angolo spaziale, la curvatura o le relazioni geometriche locali della parete laterale subiscono variazioni significative, la direzione dell'asse dell'utensile calcolata automaticamente può cambiare piuttosto rapidamente.
Ciò vale in particolare nel punto di congiunzione tra due aree di lavorazione. Se non è presente un chiaro riferimento per la transizione dell'asse utensile, potrebbe verificarsi un'inversione rapida dell'asse utensile.
Se l'asse dell'utensile cambia troppo rapidamente, aumenta il carico di movimento sugli assi rotanti della macchina e può causare un cambiamento improvviso dell'orientamento di taglio. Nella finitura di alta precisione di componenti strutturali per il settore aerospaziale, tali cambiamenti discontinui di orientamento possono influire anche sulla qualità locale della superficie.
Pertanto, nel caso di pareti laterali con geometrie complesse, non è possibile affidarsi interamente al calcolo automatico dell'asse dell'utensile.
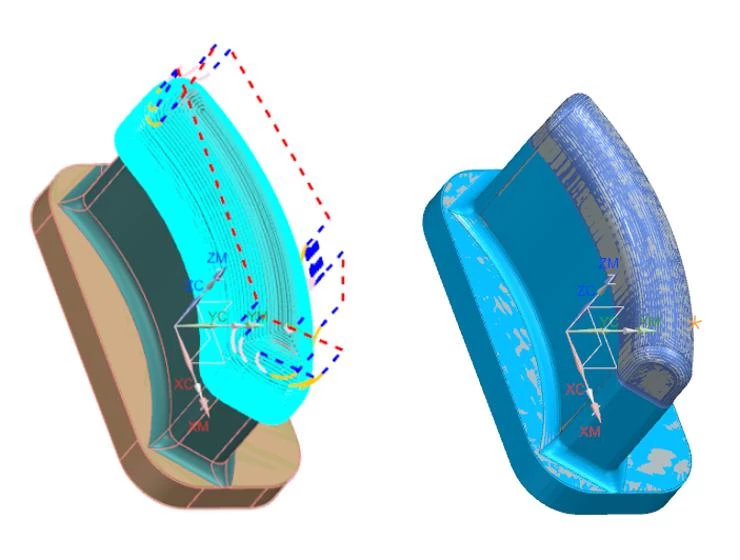
Approccio di ottimizzazione: definizione di un riferimento di transizione dell'asse dello strumento tramite una geometria ausiliaria
Se ci si limita a modificare ripetutamente i parametri convenzionali dell'operazione "Profilo di contorno", è difficile modificare in modo sostanziale le relazioni geometriche su cui si basa il calcolo automatico dell'asse dell'utensile.
Una soluzione più diretta consiste nel tornare all'ambiente di modellazione NX e creare una geometria ausiliaria che definisca una chiara direzione di riferimento per la modifica dell'asse dell'utensile.
Nello specifico, si utilizzano una linea ausiliaria e il comando “Divide Face” per suddividere la parete laterale, originariamente continua e complessa, in aree di lavorazione con confini chiaramente definiti. Successivamente, tramite la funzione "Allinea al bordo" nella strategia dell'asse utensile, si fa in modo che l'utensile regoli il proprio orientamento in base ai confini specificati.
L'obiettivo di questo metodo non è quello di modificare la geometria finale del pezzo, ma di fornire condizioni di riferimento più chiare per il calcolo degli assi degli utensili da parte del software CAM.
Procedura specifica
Fase 1: Creare una linea ausiliaria
Per prima cosa, torna all'ambiente di modellazione NX e crea una linea in base alla transizione richiesta tra le due direzioni degli assi dell'utensile.
Questa linea non è un semplice segno di riferimento; è un importante riferimento geometrico che servirà in seguito a controllare l'orientamento dell'asse dell'utensile.
Durante la creazione, determinare la direzione della linea in base alla posizione spaziale effettiva della parete laterale, in modo che esprima la direzione di transizione dell'asse dell'utensile prevista.
Il fatto che la direzione della linea ausiliaria sia ragionevole influisce direttamente sul successivo controllo dell'asse dell'utensile, pertanto non deve essere definita in modo arbitrario.
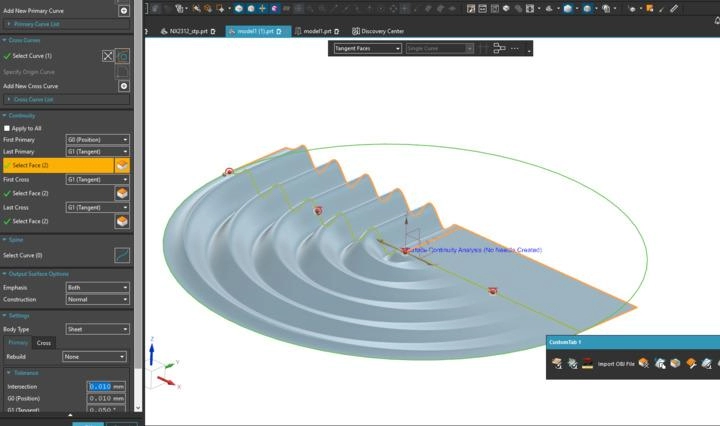
Passaggio 2: utilizzare il comando "Divide Face" per dividere la superficie
Dopo aver creato la linea ausiliaria, utilizzare il comando “Divide Face” per elaborare la parete laterale originale e suddividere la superficie di destinazione nelle aree di lavorazione corrispondenti.
Lo scopo della suddivisione è quello di definire chiari confini geometrici, in modo che il successivo controllo dell'asse dell'utensile possa riconoscere e utilizzare il bordo rettilineo specificato.
Si noti che la funzione "Divide Face" viene utilizzata principalmente come ausilio alla programmazione e come riferimento geometrico e non dovrebbe modificare il contorno finale richiesto per il pezzo. In pratica, è opportuno verificare che i contorni delle superfici divise siano continui e che la divisione non influisca sulla selezione delle aree di lavorazione originali.
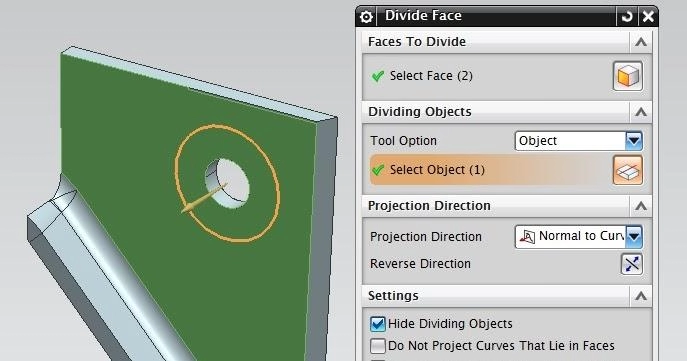
Fase 3: Modificare la strategia dell'asse dell'utensile impostandola su “Allinea al bordo”
Una volta preparata la geometria ausiliaria, accedere nuovamente all'operazione “Profilo di contorno” e, nelle opzioni di controllo dell'asse utensile, modificare la modalità automatica originale dell'asse utensile impostandola su "Allinea al bordo".”
Questa opzione utilizza i bordi rettilinei tra la parte superiore e quella inferiore della parete come riferimento di allineamento per lo strumento, in modo che quest'ultimo possa determinare il proprio orientamento in base al contorno specificato.
Nel caso di superfici con spigoli diritti ben definiti, questo approccio consente di controllare in modo più diretto la direzione dell'asse dell'utensile e riduce le variazioni indesiderate che il calcolo automatico potrebbe generare in presenza di condizioni geometriche complesse.
In questo caso, trasformando la linea ausiliaria in un riferimento di contorno utilizzabile dalla strategia dell'asse utensile, è possibile guidare l'asse utensile in modo che effettui la transizione tra le due aree di lavorazione nella direzione desiderata.
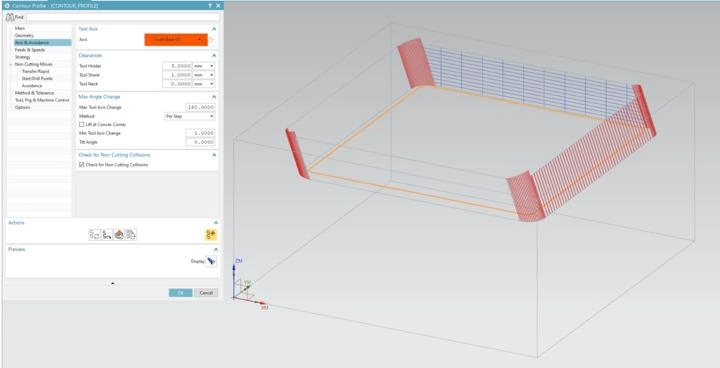
Fase 4: Rigenerare il percorso utensile e verificare i risultati
Dopo aver modificato la strategia dell'asse dell'utensile, rigenerare il percorso utensile del profilo di contorno.
Concentrarsi sui punti in cui in precedenza si verificavano rapide inversioni di direzione e verificare se l'asse dell'utensile ora cambi nella direzione prevista e se il passaggio tra le due aree risulti più fluido.
Allo stesso tempo, utilizzare la simulazione della macchina per verificare le relazioni spaziali tra l'utensile, il portautensile, il mandrino e il pezzo, e accertarsi che il movimento dell'asse rotante non superi i limiti della macchina.
Solo quando il percorso utensile, la variazione dell'asse dell'utensile e il movimento della macchina soddisfano tutti i requisiti, il percorso utensile ottimizzato può essere utilizzato per la lavorazione effettiva.
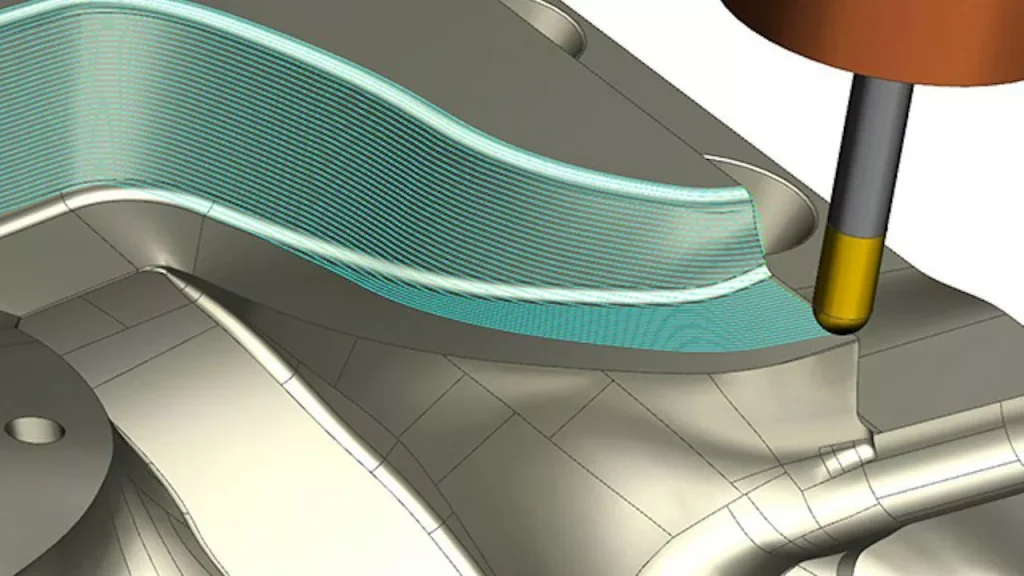
Il segreto della finitura delle pareti laterali a cinque assi: lasciare che l’asse dell’utensile segua la geometria, anziché esserne vincolato
Questo caso dimostra che la difficoltà della finitura a cinque assi delle pareti laterali non risiede interamente nel percorso utensile in sé, ma nel modo in cui mantenere l'orientamento dell'utensile ragionevolmente allineato alla complessa geometria spaziale.
La fresatura a profilo di contorno consente di lavorare le pareti laterali con il fianco dell'utensile, riducendo il numero di passaggi ripetuti e garantendo un'elevata efficienza di lavorazione in presenza di condizioni geometriche adeguate. Tuttavia, quando la parete laterale passa da una forma convenzionale a una superficie spaziale complessa, le direzioni di avvicinamento e di allontanamento e la continuità dell'asse dell'utensile diventano fattori importanti che influenzano i risultati della lavorazione.
In questo caso sono stati utilizzati due approcci diversi:
Per prima cosa, regolare il vettore di innesto. Per risolvere il problema delle direzioni anomale di avvicinamento e di ritiro sulle pareti laterali con ampi angoli spaziali, il vettore di innesto è stato modificato da “Direzione fissa” a “Lontano dalla linea”, migliorando l’orientamento dell’utensile durante l’ingresso e l’uscita dall’area di lavorazione.
In secondo luogo, utilizzare la geometria ausiliaria per controllare le transizioni degli assi dell'utensile. Per gestire la rapida inversione dell'asse dell'utensile automatico su superfici complesse, è stata creata una linea ausiliaria, la superficie è stata suddivisa ed è stata utilizzata la strategia “Allinea al bordo” per fornire un chiaro riferimento geometrico per le variazioni dell'asse dell'utensile.
I due metodi riguardano rispettivamente le direzioni di avvicinamento e di ritiro e le transizioni dell'asse dell'utensile durante la lavorazione. Inoltre, illustrano un importante principio di programmazione nella lavorazione complessa a cinque assi: non affidarsi interamente al calcolo automatico del software, ma stabilire attivamente condizioni ragionevoli di controllo dell'asse dell'utensile in base alle caratteristiche geometriche del pezzo.
Il vantaggio della lavorazione simultanea a cinque assi non risiede solo nel consentire all'utensile di avvicinarsi al pezzo da più direzioni, ma, cosa ancora più importante, nell'utilizzare una corretta pianificazione del percorso utensile e un adeguato controllo degli assi dell'utensile, in modo da poter rifinire pareti laterali spaziali complesse in modo più continuo e stabile.
Cerchi un partner di produzione per componenti complessi lavorati a CNC?
I componenti complessi richiedono ben più che attrezzature di lavorazione all'avanguardia. Richiedono anche un'attenta revisione dei disegni, un'analisi DFM concreta, strategie di lavorazione adeguate e un controllo qualità affidabile durante l'intero processo produttivo.
Noi di Xtmade offriamo soluzioni personalizzate Servizi di lavorazione di precisione CNC a 5 assi per componenti complessi in metallo e plastica. Dalla lavorazione multiasse alle caratteristiche strutturali complesse, fino ai pezzi con tolleranze ristrette, i nostri team di ingegneri e di produzione lavorano sulla base dei vostri disegni, file CAD e specifiche tecniche esistenti per sviluppare soluzioni di produzione concrete.
Che abbiate bisogno di componenti strutturali per il settore aerospaziale, alloggiamenti di precisione, parti meccaniche o gruppi lavorati su misura, siamo in grado di supportare il vostro progetto dalla valutazione della produzione fino al collaudo finale e alla consegna.
Avete un componente da produrre? Inviateci i vostri disegni o file CAD per una valutazione della produzione e un preventivo.

