
Lavorazione CNC di alloggiamenti in alluminio: miglioramento della stabilità del fluido da taglio e della qualità di lavorazione
Gli alloggiamenti in lega di alluminio trovano ampio impiego nei motori, nei generatori, nelle apparecchiature industriali e nel settore automobilistico. Grazie alla loro eccellente lavorabilità, sono particolarmente adatti alle operazioni di fresatura, foratura, maschiatura e tornitura CNC. Tuttavia, per ottenere una qualità di lavorazione costante non basta limitarsi a scegliere gli utensili da taglio e i parametri di processo corretti.
Durante la lavorazione CNC delle leghe di alluminio, il fluido da taglio svolge un ruolo fondamentale. Le sue proprietà di raffreddamento e lubrificazione influenzano direttamente l’evacuazione dei trucioli, l’usura degli utensili, la finitura superficiale e la stabilità complessiva del processo produttivo. Se il fluido da taglio diventa instabile, possono insorgere problemi quali la separazione olio-acqua, l’eccessiva formazione di schiuma, la proliferazione batterica e lo sviluppo di odori sgradevoli, complicando la gestione quotidiana della produzione.
Nel caso dei componenti in alluminio che richiedono più fasi di lavorazione, questi problemi non solo possono ostacolare l'efficienza produttiva, ma anche compromettere la qualità dei pezzi finali. Una comprensione approfondita dei fattori che determinano l'instabilità del fluido da taglio può aiutare i produttori a definire processi di lavorazione più affidabili.
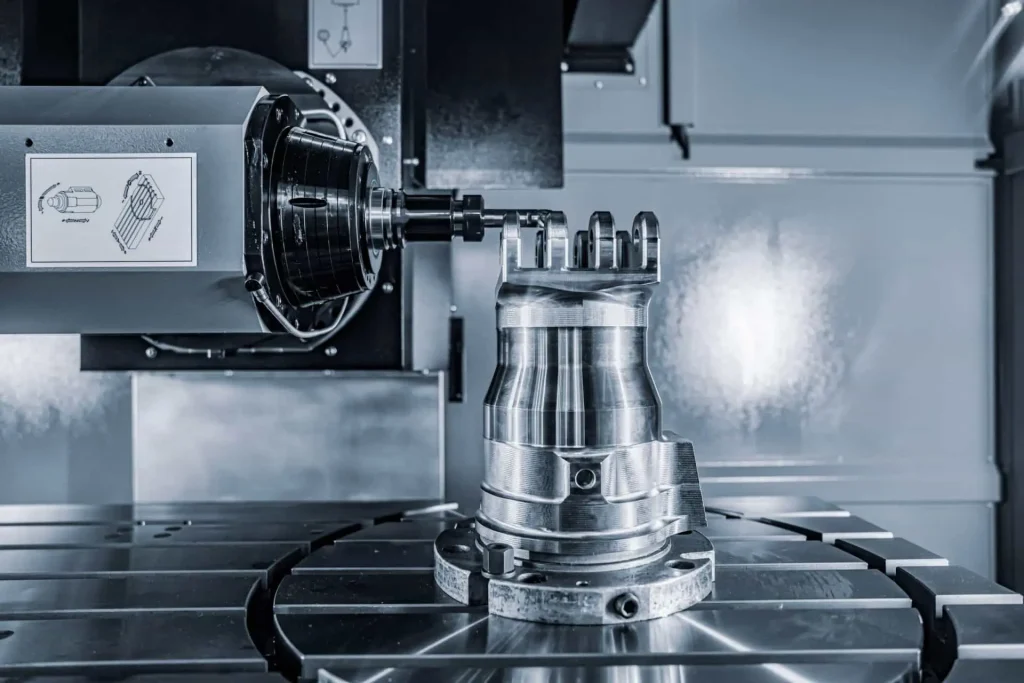
Problemi comuni relativi ai fluidi da taglio nella lavorazione CNC delle leghe di alluminio
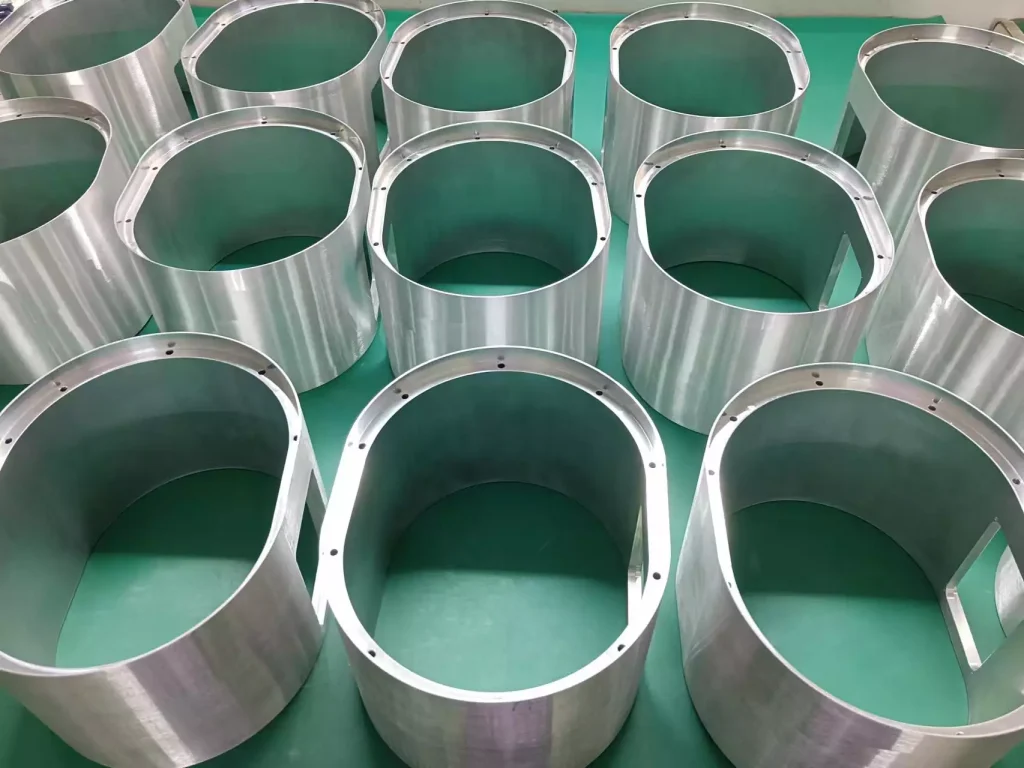
Prendiamo ad esempio la produzione di un alloggiamento in alluminio per un generatore: questo componente viene sottoposto a diversi processi di lavorazione CNC, ciascuno con requisiti specifici per quanto riguarda il fluido da taglio. La fresatura genera calore e trucioli in quantità significativa; la foratura richiede un raffreddamento efficace e un’efficace evacuazione dei trucioli; mentre la maschiatura dipende in larga misura dalla lubrificazione per ridurre l’attrito e prevenire danni alle filettature.
Durante il processo di produzione possono presentarsi diverse problematiche relative ai fluidi da taglio:
Separazione dell'emulsione (stratificazione)
I fluidi da taglio a base acquosa devono rimanere stabili come miscela durante l'uso. Se l'emulsione si separa, sulla superficie possono accumularsi goccioline d'olio, mentre il fluido sottostante assume una composizione non omogenea. Ciò non solo compromette le prestazioni di lubrificazione, ma complica anche la gestione della concentrazione del fluido.
Contaminazione batterica e odori
Se non sottoposti a una corretta manutenzione, i fluidi da taglio possono diventare un terreno fertile per i microrganismi. Tale contaminazione può causare odori sgradevoli, alterazioni nell’aspetto del fluido e una riduzione della durata di vita utile.
Formazione eccessiva di schiuma
Una quantità eccessiva di schiuma ostacola la circolazione del fluido da taglio, riducendo l'efficienza dell'erogazione del refrigerante. Inoltre, può compromettere la pulizia della macchina utensile e aumentare l'onere della manutenzione.
Lubrificazione insufficiente durante la maschiatura
Durante la filettatura si verifica un intenso attrito tra l'utensile da taglio e il pezzo in lavorazione. Una lubrificazione inadeguata comporta un'usura accelerata dell'utensile, difficoltà nell'evacuazione dei trucioli e un potenziale calo della qualità della filettatura.
Questi problemi non si verificano in modo isolato; sono spesso strettamente legati a fattori quali la formulazione del fluido da taglio, la concentrazione operativa, la qualità dell’acqua, il livello di contaminazione e lo stato operativo complessivo del sistema di raffreddamento.
Perché la stabilità del fluido da taglio è fondamentale per la lavorazione di pezzi in lega di alluminio
Durante la lavorazione CNC dell'alluminio, il fluido da taglio svolge diverse funzioni. Le sue prestazioni influenzano direttamente le condizioni di lavorazione e l'uniformità della produzione.
Raffreddamento e controllo della temperatura
Nelle operazioni di fresatura e foratura, l'attrito tra il tagliente e il pezzo in lega di alluminio genera calore. Il fluido da taglio contribuisce a dissipare il calore dalla zona di taglio e riduce al minimo le fluttuazioni eccessive di temperatura, garantendo così condizioni di lavorazione più stabili.
Lubrificazione e protezione degli utensili
La lubrificazione riduce l'attrito tra l'utensile da taglio e il pezzo in lavorazione. Ciò è particolarmente importante durante la filettatura; una lubrificazione insufficiente può comportare un aumento della resistenza al taglio, un'usura prematura dell'utensile e persino danni alla filettatura.
Rimozione dei trucioli
A seconda della composizione della lega, della geometria dell'utensile e dei parametri di taglio, la lavorazione delle leghe di alluminio può generare trucioli lunghi, filamentosi o altamente adesivi. Un corretto utilizzo del fluido da taglio garantisce che i trucioli vengano prontamente allontanati dalla zona di taglio, riducendo il rischio di accumulo dei trucioli, di ritaglio e di graffi sulla superficie del pezzo.
Qualità superficiale e uniformità dimensionale
Condizioni di lavorazione instabili possono facilmente causare la formazione di incrostazioni (BUE), un'usura accelerata degli utensili e prestazioni di taglio incostanti. Un raffreddamento e una lubrificazione efficaci contribuiscono a mitigare questi rischi, garantendo una qualità superficiale costante e un controllo dimensionale preciso.
Il fluido da taglio da solo non può garantire pienamente la precisione di lavorazione. Nella produzione pratica, occorre tenere conto anche di una serie di altri fattori, tra cui la scelta degli utensili, la rigidità della macchina utensile, il serraggio del pezzo, i parametri di taglio e la gestione termica.
Fattori chiave che influenzano la stabilità del fluido da taglio
Quando un fluido da taglio presenta fenomeni di separazione o formazione di schiuma, oppure emana un odore sgradevole, il semplice aumento della concentrazione del fluido potrebbe non risolvere il problema alla radice. In tali casi, è opportuno esaminare diversi fattori operativi.
Concentrazione del fluido da taglio
La concentrazione influisce sulla lubrificazione, sulla capacità di raffreddamento, sulla protezione dalla ruggine e sulla stabilità complessiva del fluido da taglio. Una concentrazione troppo bassa può comportare una lubrificazione inadeguata e una ridotta protezione dalla ruggine, mentre una concentrazione eccessivamente alta può causare un aumento dei residui, una maggiore tendenza alla formazione di schiuma e costi operativi più elevati (a seconda della formulazione specifica del prodotto). La concentrazione appropriata deve essere determinata in base alle raccomandazioni del produttore e regolata in funzione del processo di lavorazione specifico.
Effettuare misurazioni regolari con un rifrattometro calibrato aiuta a mantenere la concentrazione entro l'intervallo specificato. Durante le misurazioni, è inoltre importante applicare il fattore di correzione del rifrattometro corretto per il prodotto specifico.
Qualità e durezza dell'acqua
Per i fluidi da taglio idrosolubili, la qualità dell'acqua è un altro fattore fondamentale che influisce sulle prestazioni.
La durezza dell'acqua può influire sulla stabilità delle emulsioni, mentre i minerali disciolti e altri contaminanti possono influire sulla formazione di schiuma e sulle prestazioni complessive del fluido. Sia l'acqua eccessivamente dura che quella eccessivamente dolce possono causare problemi per alcune formulazioni di fluidi da taglio. È necessario valutare la fonte idrica per assicurarsi che i suoi parametri rientrino negli intervalli raccomandati dal fornitore del fluido da taglio.
Contaminazione microbica
La proliferazione batterica è solitamente associata a una gestione inadeguata dei fluidi, all’accumulo di contaminanti, alla presenza di zone in cui i fluidi possono ristagnare e a condizioni operative non idonee.
Un monitoraggio regolare, il mantenimento di un’efficace circolazione del fluido, la rimozione tempestiva dell’olio residuo (olio in superficie) e la pulizia del serbatoio del refrigerante possono contribuire a ridurre il rischio di contaminazione.
L'aggiunta di biocidi senza aver prima individuato la fonte di contaminazione non costituisce una strategia di manutenzione affidabile a lungo termine. Qualsiasi misura correttiva adottata deve essere conforme alle istruzioni del produttore del fluido da taglio e ai requisiti di sicurezza sul lavoro applicabili.
Contaminazione da oli residui e particelle metalliche
Durante il processo di produzione, oli idraulici, oli lubrificanti e residui di lavorazione possono penetrare nel sistema di raffreddamento. Questi contaminanti non solo compromettono le prestazioni del fluido da taglio, ma possono anche causare l’accumulo di olio sulla superficie del fluido. Inoltre, trucioli metallici fini e fanghi possono accumularsi nel serbatoio del fluido di raffreddamento e nelle tubazioni di circolazione.
Una corretta filtrazione, la rimozione dell'olio (skimming) e una pulizia regolare dell'impianto contribuiscono a mantenere pulito il liquido di raffreddamento.
Misure pratiche per migliorare le prestazioni dei fluidi da taglio
Per migliorare la stabilità del fluido da taglio è necessario un approccio globale che comprenda la scelta del prodotto, il controllo operativo e la manutenzione ordinaria.
Scelta del fluido da taglio per la lavorazione delle leghe di alluminio
Il prodotto scelto deve essere compatibile con la lega di alluminio, con il processo di lavorazione specifico, con i materiali dei componenti della macchina utensile e con la qualità di finitura superficiale richiesta.
Per operazioni quali fresatura, foratura e maschiatura, la formulazione del fluido da taglio dovrebbe garantire un equilibrio ottimale tra raffreddamento, lubrificazione, protezione dalla corrosione e controllo della formazione di schiuma.
Mantenimento della concentrazione raccomandata
È necessario stabilire un protocollo regolare di monitoraggio della concentrazione; non affidarsi esclusivamente all’ispezione visiva. Conservare i dati di monitoraggio e apportare le opportune modifiche in base alle effettive condizioni di produzione.
Ottimizzazione della circolazione e della filtrazione del liquido di raffreddamento
Assicurarsi che il liquido di raffreddamento raggiunga efficacemente la zona di taglio. Utilizzare un sistema di filtrazione adeguato per rimuovere tempestivamente i trucioli metallici e le particelle fini accumulati e impedire la formazione di “zone morte” (aree di ristagno) all’interno del serbatoio del liquido di raffreddamento.
Controllo della contaminazione
Ove possibile, rimuovere l’eventuale “olio estraneo” (olio non appartenente al sistema) che sia penetrato nell’impianto. Pulire periodicamente il serbatoio del liquido di raffreddamento e impedire che sostanze chimiche o detergenti estranei entrino nell’impianto.
Monitoraggio delle condizioni del fluido da taglio
La manutenzione ordinaria dovrebbe comprendere il monitoraggio della concentrazione, del livello di pH, dell’aspetto, dell’odore, delle caratteristiche di schiumosità e del livello di contaminazione del fluido da taglio. Se si rilevano variazioni anomale, occorre innanzitutto indagare e analizzare la causa; non limitarsi a sostituire il fluido da taglio o ad aggiungere additivi chimici senza una valutazione adeguata.
Operazioni CNC diverse richiedono condizioni di lubrificazione diverse
La realizzazione di un alloggiamento in alluminio può comportare diverse operazioni di lavorazione, ciascuna con i propri requisiti.
Fresatura CNC
Fresatura CNC richiede un raffreddamento efficace e un'efficace rimozione dei trucioli. L'erogazione del liquido di raffreddamento dovrebbe contribuire a prevenire l'accumulo di trucioli e a ridurre il rischio che questi vengano riportati a contatto con le superfici finite.
Anche la geometria dell'utensile, la velocità di taglio, la velocità di avanzamento e la direzione del refrigerante influiscono sulla formazione del bordo di accumulo e sulla finitura superficiale.
Foratura CNC
CPerforazione NC produce trucioli all’interno di un’area di taglio relativamente ristretta. Un’evacuazione insufficiente dei trucioli può causare l’accumulo degli stessi, un aumento delle forze di taglio e una scarsa qualità del foro.
L'erogazione del refrigerante dovrebbe garantire un'efficace dissipazione del calore e l'evacuazione dei trucioli, in particolare durante la lavorazione di fori più profondi.
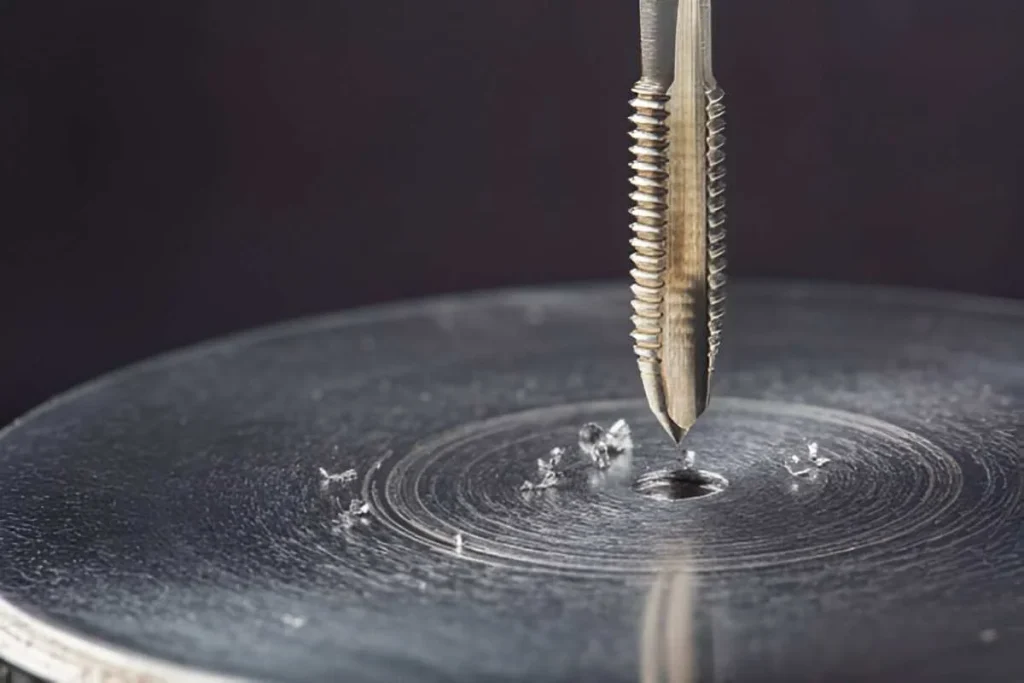
Maschiatura CNC
La filettatura richiede particolare attenzione alla lubrificazione a causa del contatto tra i fianchi dell'utensile e il materiale del pezzo.
Il fluido da taglio deve garantire una lubrificazione adeguata e favorire al contempo l'asportazione dei trucioli. Altrettanto importanti sono la corretta geometria del maschio, le specifiche della filettatura, la velocità di taglio e le condizioni dell'utensile.
L'utilizzo di un unico sistema di raffreddamento per più operazioni richiede una formulazione in grado di soddisfare le esigenze combinate del processo di lavorazione.
Come valutare il fluido da taglio e i miglioramenti nella lavorazione meccanica
L'affidabilità di un sistema di raffreddamento dovrebbe essere valutata sulla base di indicatori di produzione misurabili, piuttosto che solo in base all'aspetto esteriore.
I produttori possono monitorare diversi aspetti:
- Stabilità del fluido: Verificare la presenza di separazione dell'emulsione, olio galleggiante, schiuma eccessiva e depositi anomali.
- Uniformità della concentrazione: Registrare le misurazioni del rifrattometro e monitorare le variazioni durante la produzione.
- Condizioni microbiche: Controllare l'odore, le variazioni di pH e la presenza di contaminazioni secondo le raccomandazioni di manutenzione fornite dal fornitore del liquido di raffreddamento.
- Prestazioni dell'utensile: Confrontare l'usura degli utensili, la loro durata e la frequenza di sostituzione in condizioni di lavorazione costanti.
- Qualità della superficie lavorata: Valutare la rugosità superficiale e verificare la presenza di graffi, bordi smussati e altri difetti di lavorazione.
- Qualità del filo: Controllare i fori filettati utilizzando calibri per filettature adeguati e metodi di controllo dimensionale.
- Costi operativi: Monitorare il rabbocco del liquido di raffreddamento, lo smaltimento, la frequenza di manutenzione e il consumo degli utensili.
Nel valutare la sostituzione del fluido di raffreddamento, i produttori dovrebbero confrontare i risultati ottenuti in condizioni controllate. Per garantire che il confronto sia significativo, è necessario documentare il tipo di materiale, il tipo di utensile, i parametri di taglio, le impostazioni della macchina e la concentrazione del fluido di raffreddamento.
L'approccio di Xtmade alla qualità della lavorazione CNC dell'alluminio
Da Xtmade, lavorazione CNC dell'alluminio Non si tratta semplicemente di scegliere una macchina e seguire un percorso utensile programmato. Le caratteristiche del materiale, la geometria del pezzo, le sequenze di lavorazione, le condizioni di taglio e i requisiti di controllo influenzano tutti il risultato finale.
Per gli alloggiamenti in alluminio complessi e i componenti di precisione, il nostro processo di produzione si concentra su diverse aree chiave:
- Revisione dei disegni e dei processi: Valutare la geometria dei componenti, le tolleranze dimensionali, le caratteristiche di lavorazione e i requisiti di finitura superficiale prima della produzione.
- Pianificazione dei processi di lavorazione: Selezionare le strategie appropriate di fresatura, foratura, maschiatura e lavorazione multiasse con macchine CNC in base alla struttura del pezzo e ai requisiti di produzione.
- Controllo delle condizioni di taglio: Prendere in considerazione la scelta degli utensili, i parametri di taglio, il raffreddamento, la lubrificazione e l'evacuazione dei trucioli per garantire una lavorazione stabile.
- Controllo in corso di lavorazione: Monitorare le dimensioni critiche e le condizioni di lavorazione durante l'intero processo produttivo.
- Verifica finale della qualità: Utilizzare strumenti di misura adeguati, compresa l'ispezione con macchina a coordinate (CMM), per verificare i requisiti dimensionali e geometrici.
Nel caso di alloggiamenti in alluminio con molteplici operazioni di lavorazione, il mantenimento di condizioni di produzione stabili è fondamentale per ottenere risultati ripetibili.
La gestione dei fluidi da taglio costituisce una parte di questo più ampio processo di controllo della produzione. Tenendo conto dell’interazione tra i parametri di lavorazione, gli utensili, le prestazioni del refrigerante e il controllo qualità, i produttori possono ridurre i problemi di produzione evitabili e migliorare l’uniformità complessiva del processo.
Se disponete di alloggiamenti in alluminio lavorati a CNC o di altri componenti di precisione che richiedono operazioni di fresatura, foratura, maschiatura o lavorazione multiasse, Xtmade può esaminare i vostri disegni esistenti e i vostri requisiti di produzione per valutare l’approccio produttivo più adeguato.

