
Come affrontare la deformazione da lavorazione nei componenti in lega di alluminio 7075 a pareti sottili: controllo di processo e soluzioni di serraggio di Xtmade
La lega di alluminio 7075, apprezzata per l’elevato rapporto resistenza/peso e per le eccellenti proprietà meccaniche, è ampiamente utilizzata nel settore aerospaziale, nelle apparecchiature di precisione e nella produzione di componenti strutturali ad alte prestazioni. Tuttavia, per i pezzi caratterizzati da elevate velocità di asportazione del materiale, pareti sottili e geometria asimmetrica, la sfida principale non risiede nel materiale stesso, ma nella gestione dello scarico delle sollecitazioni, della deformazione indotta dal serraggio e dell’impatto delle forze di taglio durante il processo di lavorazione.
Ciò vale in particolare per le strutture di supporto a pareti sottili, le cavità profonde e le configurazioni di tipo aperto ottenute tramite un'ampia asportazione di materiale. Anche se il grezzo iniziale possiede una rigidità sufficiente, l'integrità strutturale intrinseca del pezzo diminuisce man mano che il margine di lavorazione si riduce. Le forze di taglio, le forze di serraggio e le sollecitazioni residue possono tutte provocare deformazioni, facendo sì che le dimensioni critiche e le tolleranze geometriche non rientrino nei requisiti specificati.
Nelle operazioni di lavorazione CNC di precisione di Xtmade, non ci affidiamo esclusivamente agli utensili di finitura o a parametri di taglio ridotti nella lavorazione di tali componenti. Adottiamo invece una strategia di controllo completa che comprende la liberazione delle tensioni del materiale, i punti di riferimento di lavorazione, i metodi di serraggio dei pezzi, gli utensili di supporto specializzati e i percorsi utensile ottimizzati.
Attingendo alla nostra esperienza nella lavorazione di componenti in lega di alluminio 7075 a pareti sottili e bassa rigidità, questo articolo illustra come analizziamo le cause alla base della deformazione e come miglioriamo la stabilità della lavorazione attraverso l’ottimizzazione del processo.
Perché i componenti in lega di alluminio 7075 con pareti sottili tendono a deformarsi durante la lavorazione?
La deformazione dei pezzi a pareti sottili durante la lavorazione è raramente il risultato di un unico fattore; essa deriva piuttosto dagli effetti combinati delle sollecitazioni interne del materiale, della rigidità strutturale, delle forze di serraggio e delle forze di taglio.
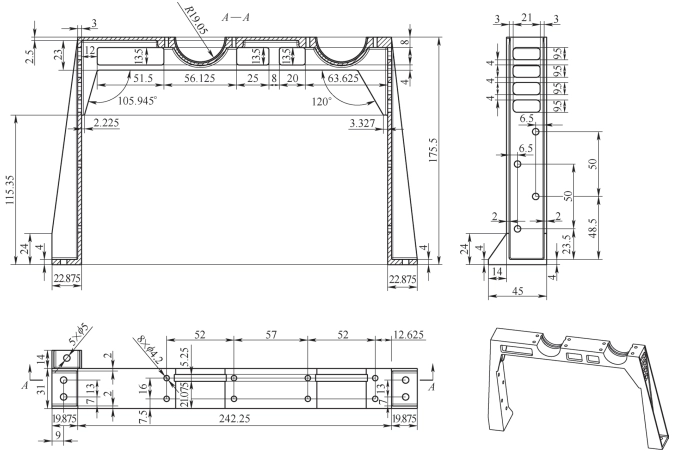
Si consideri un tipo di componente strutturale in lega di alluminio 7075 che abbiamo lavorato: il pezzo misura circa 282 mm di lunghezza e 175,5 mm di larghezza, con uno spessore iniziale del grezzo di circa 31 mm. A seguito della rimozione di una notevole quantità di materiale, lo spessore finale delle pareti in alcune zone si riduce a soli 2 mm, con un tasso di asportazione complessivo del materiale superiore al 95%.
Il componente presenta una struttura aperta con gambe di sostegno su entrambi i lati. Una volta completata la lavorazione, la rigidità strutturale tra queste gambe risulta notevolmente ridotta. In tali condizioni, anche forze di taglio relativamente modeste possono provocare vibrazioni localizzate, deformazioni elastiche o ritorno dimensionale.
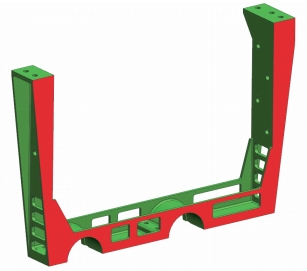
Un’elevata velocità di asportazione del materiale determina una ridistribuzione delle sollecitazioni interne
Durante la laminazione, il trattamento termico e le successive lavorazioni dei semilavorati in lega di alluminio 7075, possono svilupparsi alcune tensioni residue interne.
Quando per produrre un pezzo è necessario asportare più del 95% del materiale originale, lo stato iniziale di equilibrio delle sollecitazioni viene compromesso man mano che il materiale viene progressivamente asportato. Ciò è particolarmente rilevante nella lavorazione di componenti con cavità di grandi dimensioni, scanalature profonde o strutture a pareti sottili; poiché la quantità di materiale asportato e le conseguenti variazioni della rigidità strutturale variano da una zona all’altra, spesso si verifica una ridistribuzione localizzata delle sollecitazioni.
Se un pezzo viene lavorato direttamente dal grezzo fino alle dimensioni finali, le tensioni interne possono essere rilasciate gradualmente durante tutto il processo, manifestandosi sotto forma di deformazione delle pareti, allargamento o contrazione dei piedini di supporto o variazioni dimensionali complessive nel componente finito. Per i pezzi a pareti sottili che richiedono un’elevata velocità di asportazione del materiale, è preferibile adottare un approccio in più fasi — che combini la sgrossatura, il mantenimento dei margini di lavorazione e trattamenti di invecchiamento intermedi — piuttosto che tentare di asportare tutto il materiale in eccesso in un’unica operazione.
Le strutture a pareti sottili non presentano una rigidità sufficiente e sono particolarmente sensibili all'influenza delle forze di taglio.
La rigidità a flessione di una struttura a pareti sottili è strettamente legata allo spessore delle pareti. Man mano che lo spessore delle pareti diminuisce, la capacità del componente di resistere alle forze di taglio cala rapidamente.
Ad esempio, una struttura con uno spessore finale delle pareti di soli 2 mm potrebbe mantenere un adeguato sostegno strutturale complessivo durante la fase di sgrossatura; tuttavia, man mano che il materiale interno viene asportato e vengono create delle aperture nelle strutture portanti su entrambi i lati, il sostegno rigido originario viene compromesso, rendendo il componente più soggetto a deformazioni elastiche.
Se l'utensile da taglio esercita una forza laterale significativa su una parete sottile, il componente potrebbe spostarsi o vibrare durante la lavorazione. Anche se il pezzo riacquista parzialmente la sua forma originale una volta ritirato l'utensile, la deformazione elastica verificatasi durante il processo di taglio può comunque causare imprecisioni dimensionali.
È proprio per questo motivo che i parametri di lavorazione utilizzati per i pezzi standard in lega di alluminio non possono essere applicati direttamente ai componenti a pareti sottili. Fattori quali la scelta dell'utensile, la direzione di taglio, la profondità di taglio e la continuità del percorso utensile devono essere tutti adeguati in base alle specifiche condizioni di supporto del pezzo.
I metodi di serraggio tradizionali possono causare ulteriori deformazioni
Nel caso di componenti strutturalmente deboli o a bassa rigidità, il processo di serraggio stesso può diventare una fonte di deformazione.
L'applicazione di una forza di serraggio significativa — tramite una morsa o dei morsetti — su sezioni a pareti sottili può costringere un pezzo ad assumere una forma specifica mentre è fissato. Sebbene durante la lavorazione le dimensioni possano sembrare conformi alle specifiche, il pezzo subirà un ritorno elastico una volta rimossa la forza di serraggio, alterandone la geometria finale.
Inoltre, quando i pezzi a pareti sottili richiedono ripetuti riorientamenti o riposizionamenti, la mancanza di un punto di riferimento coerente tra le diverse operazioni può facilmente causare errori di posizionamento. Ciò, a sua volta, compromette le relazioni dimensionali tra le caratteristiche sui lati opposti, le superfici di montaggio e le posizioni dei fori critici.
Nello sviluppo di una strategia di lavorazione per componenti a pareti sottili, è necessario affrontare due sfide fondamentali: ridurre al minimo la deformazione indotta dal serraggio e garantire un posizionamento costante in tutte le diverse configurazioni.
Dalla sgrossatura alla finitura: alleggerimento graduale delle tensioni interne nella lega di alluminio 7075
Per i componenti strutturali in lega di alluminio 7075 che richiedono elevate velocità di asportazione del materiale, non uniamo la sgrossatura e la finitura in un’unica operazione continua. Al contrario, alleviamo le tensioni interne in fasi successive, in linea con l’evoluzione strutturale del pezzo. Nel processo di lavorazione dei suddetti componenti strutturali a pareti sottili, abbiamo adottato una strategia articolata in tre fasi distinte di sgrossatura, intervallate da un trattamento di invecchiamento intermedio.
Lavorazione grossolana iniziale: creazione delle basi per l’intero processo di lavorazione
La prima fase prevede una sgrossatura uniforme del pezzo grezzo, con l'obiettivo principale di asportare la maggior parte del materiale in eccesso, lasciando un margine di circa 3 mm per le successive fasi di lavorazione.
L'obiettivo principale in questa fase non è quello di massimizzare la velocità di asportazione del materiale, bensì di controllare la quantità di materiale asportato dalle varie aree, assicurandosi che nessun lato o sezione localizzata perda prematuramente il proprio sostegno strutturale.
Una volta completata la sgrossatura, viene eseguito un primo trattamento di invecchiamento. Ciò consente alle tensioni interne — che si allentano gradualmente durante il processo di lavorazione — di stabilizzarsi ulteriormente, creando una base più solida per le successive operazioni di lavorazione.
Seconda sgrossatura: rimozione continua del materiale e gestione delle modifiche strutturali
Dopo il primo trattamento di invecchiamento, il pezzo viene nuovamente serrato per una seconda fase di sgrossatura, incentrata sulle cavità principali e sulle zone strutturali, con il margine di lavorazione residuo mantenuto a circa 2 mm.
Man mano che il materiale viene asportato, la rigidità locale del pezzo subisce variazioni significative. Di conseguenza, questa fase richiede non solo il controllo delle forze di taglio, ma anche un'attenzione particolare alle forze esercitate durante il serraggio.
I metodi di serraggio vengono adattati in base ai punti di appoggio del pezzo, al fine di evitare l'applicazione di una forza esterna eccessiva per fissarlo. Per le posizioni di serraggio che richiedono una coppia specifica, vengono utilizzate chiavi dinamometriche per garantire l'uniformità e ridurre al minimo le variazioni causate dall'intervento manuale.
Una volta completata la seconda fase di sgrossatura, il pezzo viene sottoposto a un altro ciclo di trattamento di invecchiamento.
Terza sgrossatura: creazione di condizioni stabili per la lavorazione di finitura
Dopo le prime due fasi di asportazione di materiale e di distensione, viene eseguita una terza fase di sgrossatura uniforme, che riduce ulteriormente il margine di lavorazione a circa 1 mm.
In questa fase, il pezzo presenta già una forma molto simile a quella definitiva, con variazioni dello spessore locale delle pareti e delle zone di supporto che diventano sempre più evidenti. Evitiamo di concentrare una rimozione significativa di materiale in una singola area, cercando invece di mantenere uno stato equilibrato di sollecitazioni interne in tutto il componente.
Una volta completata la terza fase di sgrossatura, viene programmato un trattamento di invecchiamento intermedio.
È opportuno sottolineare che questo trattamento di invecchiamento intermedio non è semplicemente una fase aggiuntiva del processo, ma serve piuttosto a ridurre al minimo le variazioni dimensionali durante la successiva fase di lavorazione di finitura — variazioni che altrimenti deriverebbero dalla ridistribuzione delle tensioni residue. Il metodo di trattamento specifico, la temperatura e il tempo di mantenimento vengono determinati in base alle condizioni del materiale, ai requisiti di trattamento termico e alle specifiche tecniche del pezzo.
Ottimizzazione dei metodi di serraggio: riduzione delle deformazioni indotte dal serraggio nei pezzi a pareti sottili
Una volta completata la sgrossatura in più fasi, la sfida successiva da affrontare è la strategia di serraggio per il processo di finitura.
Nel caso di componenti a pareti sottili caratterizzati da bordi laterali inclinati e da una struttura aperta, il serraggio convenzionale mediante piastre di pressione comporta spesso concentrazioni localizzate di sollecitazioni. Data la rigidità relativamente bassa dei montanti di sostegno su entrambi i lati, anche la minima irregolarità nella forza di serraggio può compromettere il posizionamento preciso e l’integrità geometrica del pezzo.
Il nostro approccio consiste nel massimizzare l'area di appoggio effettiva, sfruttando le caratteristiche strutturali intrinseche del componente per il posizionamento e riducendo al minimo la forza di serraggio meccanica applicata direttamente alle sezioni a pareti sottili.
Fissaggio dei componenti tramite incollaggio
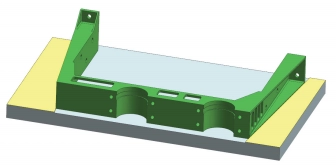
Durante la lavorazione di finitura del primo lato, la superficie di montaggio prevista del pezzo viene utilizzata come punto di riferimento e il pezzo viene fissato su una piastra di fissaggio apposita.
A differenza del fissaggio meccanico tradizionale — che utilizza piastre di pressione — questo approccio impiega l’adesivo “302” come metodo di fissaggio ausiliario, riducendo così al minimo l’applicazione diretta della forza di serraggio sulla struttura a pareti sottili.
In primo luogo, in base alla geometria e all’orientamento effettivi del pezzo, nella piastra di fissaggio vengono ricavati degli elementi di posizionamento a forma di V. Questi elementi, alti circa 1 mm, si innestano nei bordi inclinati su entrambi i lati del pezzo per garantire un orientamento stabile e preciso.
Durante il montaggio, i bordi inclinati del pezzo vengono portati a pieno contatto con le superfici di posizionamento a forma di V presenti sulla maschera; il pezzo viene quindi fissato in posizione applicando dell’adesivo lungo le interfacce di contatto tra il pezzo e la maschera.
Combinando elementi di posizionamento a forma di V con l'incollaggio, il movimento del pezzo viene limitato in più direzioni, evitando al contempo la significativa pressione localizzata — spesso associata ai metodi di serraggio tradizionali — nelle zone a pareti sottili.
Va sottolineato che l’utilizzo dell’incollaggio per il serraggio dei pezzi non significa che si possa trascurare l’azione delle forze meccaniche. Fattori quali l’area di contatto tra il pezzo e l’attrezzatura di serraggio, le condizioni dello strato adesivo, il tempo di indurimento dell’adesivo e i carichi generati durante le successive operazioni di lavorazione devono essere tutti valutati in anticipo. Per i processi che comportano elevati carichi di taglio, è inoltre necessario verificare che la resistenza di incollaggio sia sufficiente a soddisfare i requisiti.
Lavorazione dopo il riorientamento: mantenimento di un punto di riferimento costante
Una volta lavorata la prima faccia, il pezzo deve essere capovolto per consentire la lavorazione della faccia opposta.
L'obiettivo fondamentale in questa fase è garantire la coerenza del sistema di riferimento utilizzato per il posizionamento nelle operazioni successive. Poiché tutte e sei le superfici esterne del pezzo devono essere lavorate, il rapporto di riferimento deve essere chiaramente definito per ogni riorientamento; ciò impedisce l'accumulo di errori dimensionali che potrebbero altrimenti derivare dai ripetuti riposizionamenti.
Adottando una strategia di posizionamento analoga a quella utilizzata per il primo lato, lavoriamo il secondo lato, completando il profilo esterno, le superfici di montaggio e lo spessore complessivo del pezzo.
Una volta completata questa fase, le dimensioni esterne del pezzo sono conformi alle specifiche di progettazione. Il lavoro rimanente si concentra principalmente sulla lavorazione di precisione delle cavità interne e delle strutture a pareti sottili.
Sviluppare attrezzature di supporto specializzate di tipo “split” per migliorare la stabilità durante la lavorazione delle cavità interne
Una volta lavorata la superficie esterna di un pezzo, la lavorazione della sua cavità interna diventa una delle fasi più critiche dell'intero processo di produzione.
A questo punto, la stragrande maggioranza del materiale è stata asportata, lasciando le sezioni a pareti sottili con una rigidità strutturale molto limitata. Affidarsi esclusivamente a dispositivi di fissaggio standard per immobilizzare il pezzo può facilmente causare vibrazioni localizzate o deformazioni strutturali durante la lavorazione. Di conseguenza, è necessario progettare attrezzature di supporto specializzate specificamente per la lavorazione finale della cavità interna.
Perché optare per un design modulare (di tipo split) dell'apparecchio?
Nel caso di componenti di grandi dimensioni e con pareti sottili, progettare l’intero dispositivo di supporto come un’unica unità integrata non solo comporterebbe un notevole consumo di materiale, ma aumenterebbe anche sia i costi di lavorazione sia il tempo necessario per la realizzazione del dispositivo stesso.
Abbiamo adottato un design modulare, suddividendo il dispositivo di supporto della cavità interna in tre componenti distinti. Queste tre parti sono configurate in modo da allinearsi con la geometria esterna del componente, la struttura di base e i profili laterali, garantendo la superficie di appoggio necessaria e semplificando al contempo la fabbricazione, l’installazione e la successiva regolazione del dispositivo.
Progettazione degli spazi di supporto in base alle dimensioni effettive dei pezzi
Poiché le dimensioni esterne dei pezzi sono già state lavorate secondo le specifiche di progetto, le dimensioni interne della maschera non possono basarsi esclusivamente sulle dimensioni teoriche dei pezzi.
Nella progettazione dei nostri dispositivi di fissaggio, utilizziamo come riferimento la geometria esterna effettiva dei pezzi, prevedendo un gioco di circa 0,06–0,10 mm per lato. Ciò consente di caricare i pezzi senza difficoltà, garantendo al contempo il pieno contatto tra le superfici laterali e inferiori dei pezzi e le corrispondenti superfici di appoggio.
Se il gioco del dispositivo di fissaggio è eccessivo, i pezzi potrebbero comunque spostarsi sotto l’effetto delle forze di taglio; al contrario, se il gioco è insufficiente, potrebbero verificarsi interferenze durante l’assemblaggio, con conseguente insorgenza di sollecitazioni indesiderate. La progettazione del dispositivo di fissaggio deve tenere conto non solo delle dimensioni, ma anche della facilità di assemblaggio, dell’area di contatto dei supporti e dei carichi di taglio effettivi.
Rinforzo locale delle aree deboli
Nel caso di elementi strutturali a pareti sottili, il sostegno complessivo non garantisce necessariamente una rigidità sufficiente in ogni zona specifica.
In tali zone, i fori con scarsa rigidità strutturale sono particolarmente soggetti a deformazioni e vibrazioni. Se queste aree non dispongono di un sostegno efficace durante la lavorazione, le forze di taglio esercitate dall’utensile possono provocare vibrazioni localizzate, che compromettono la qualità della superficie lavorata e la stabilità dimensionale.
Per ovviare a questo problema, individuiamo i punti deboli durante le fasi di progettazione dei dispositivi di fissaggio e di preparazione alla lavorazione, e integriamo supporti ausiliari su misura per la struttura specifica.
Nella strategia di lavorazione sopra descritta, è possibile rinforzare temporaneamente determinati fori utilizzando materiali di riempimento adeguati — quali stucco modellabile o composto sigillante ignifugo — oppure ricorrendo a materiali di riempimento improvvisati, come un asciugamano umido che viene fissato in posizione dopo essere stato imbevuto d’acqua. Ciò contribuisce a mitigare le vibrazioni localizzate.
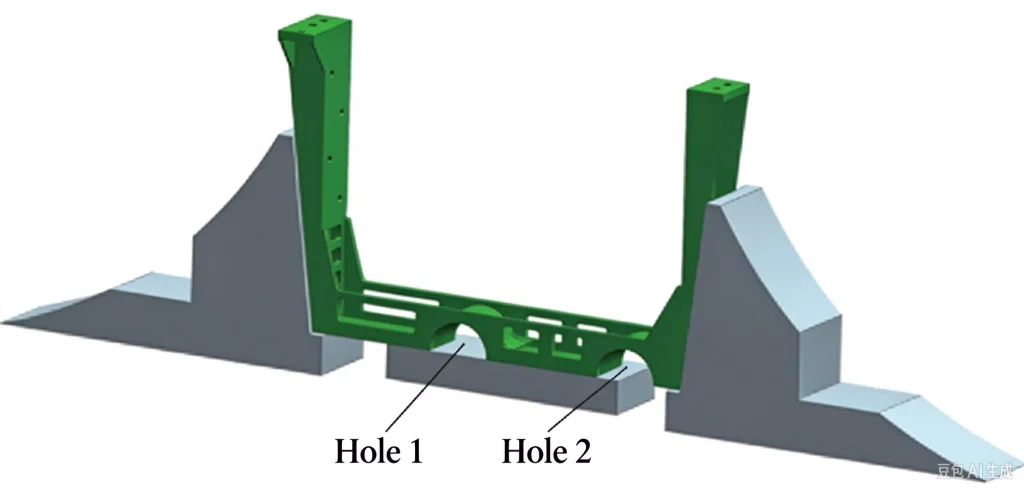
Tali supporti ausiliari devono essere valutati tenendo conto di fattori quali il materiale, il fluido da taglio, l'ampiezza di movimento dell'utensile e le condizioni di evacuazione dei trucioli; essi non devono né interferire con il normale funzionamento dell'utensile né consentire l'ingresso di materiale di riempimento nella zona di lavorazione.
Combinando sistemi di fissaggio modulari con supporti ausiliari localizzati, è possibile migliorare la stabilità complessiva della lavorazione dei componenti a pareti sottili durante le fasi finali, senza ricorrere a forze di serraggio eccessive.
Ottimizzazione dei percorsi utensile CNC per ridurre le deformazioni causate dalle forze di taglio
Anche quando il sistema di serraggio garantisce un sostegno adeguato, un percorso utensile mal progettato può comunque causare vibrazioni o deformazioni elastiche nelle strutture a pareti sottili a causa delle forze di taglio.
Pertanto, una volta definita la strategia di serraggio, è fondamentale ottimizzare in modo specifico i percorsi utensile utilizzati per la lavorazione delle cavità interne.
Per componenti di questo tipo, caratterizzati da una bassa rigidità strutturale, l'obiettivo principale della pianificazione del percorso utensile non è semplicemente quello di ridurre i tempi di lavorazione, ma di garantire che il processo di taglio si svolga nel modo più fluido possibile, evitando fluttuazioni improvvise delle forze di taglio.
Dare priorità ai percorsi di lavorazione alternati lungo la lunghezza del pezzo
Nella lavorazione di cavità interne, è preferibile adottare una strategia di taglio alternato allineata alla lunghezza del pezzo, riducendo così al minimo i movimenti laterali superflui.
L'obiettivo principale è quello di mantenere una direzione relativamente costante delle principali forze di taglio, evitando frequenti variazioni nell'orientamento delle forze e riducendo il rischio che le strutture a pareti sottili siano sottoposte a carichi alternati.
Naturalmente, la direzione specifica del percorso utensile deve essere determinata tenendo conto di fattori quali i punti di appoggio del pezzo, la distribuzione dello spessore delle pareti e la direzione di ingresso dell’utensile; non si deve dare per scontato che un’unica direzione di lavorazione uniforme sia adatta a tutti i componenti a pareti sottili.
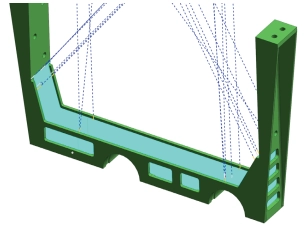
Riduzione delle curve strette nei percorsi utensile e delle fluttuazioni improvvise del carico di taglio
Quando un utensile da taglio cambia frequentemente direzione in corrispondenza degli angoli, possono verificarsi fluttuazioni istantanee del carico di taglio. Ciò risulta particolarmente problematico in prossimità di strutture a pareti sottili, dove tali variazioni sono più suscettibili di indurre vibrazioni e deformazioni localizzate.
Pertanto, durante la fase di programmazione, cerchiamo di ridurre al minimo le curve brusche e le interruzioni non necessarie nel percorso utensile. Ottimizzando le transizioni tra percorsi utensile adiacenti, garantiamo un movimento più continuo dell'utensile.
Inoltre, in base allo spessore delle pareti e alle condizioni di supporto delle diverse aree, configuriamo con cura parametri quali la profondità di taglio, la larghezza radiale di taglio e la velocità di avanzamento, assicurandoci di evitare carichi di taglio eccessivi nelle zone con rigidità insufficiente.
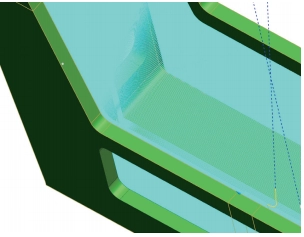
Controllo dello sbalzo dell'utensile per migliorare la rigidità di lavorazione
Nella lavorazione di cavità profonde o di elementi interni, lo sbalzo dell’utensile — ovvero la lunghezza dell’utensile che sporge dal portautensili — influisce direttamente sulla stabilità della lavorazione.
Un sbalzo maggiore dell'utensile riduce generalmente la rigidità flessionale del sistema, rendendolo più soggetto a vibrazioni e alla deflessione dell'utensile durante il processo di taglio.
Pertanto, pur garantendo il rispetto dei requisiti relativi alla profondità di lavorazione e allo spazio libero, miriamo a ridurre al minimo lo sbalzo dell’utensile scegliendo un diametro adeguato, una lunghezza della scanalatura e una configurazione complessiva dell’utensile.
Per i pezzi con cavità interne complesse o che richiedono una lavorazione multidirezionale, l'uso di sistemi a 4 o 5 assi consente di ottimizzare l'orientamento degli utensili e gli angoli di approccio. Ciò riduce la necessità di configurazioni ridondanti, migliorando così l'efficienza della lavorazione e l'uniformità del posizionamento.
Va sottolineato che la lavorazione a 5 assi non elimina automaticamente la deformazione dei componenti a pareti sottili. In definitiva, la qualità della lavorazione è determinata dal coordinamento efficace tra l’orientamento dell’utensile, i parametri di taglio, il sistema di serraggio/supporto e la rigidità intrinseca del pezzo stesso.
Risultati di lavorazione: controllo della deformazione di strutture a pareti sottili con una tolleranza di 0,03 mm
Grazie all’impiego di un processo di sgrossatura in più fasi combinato con un trattamento di invecchiamento, un sistema di posizionamento adesivo, attrezzature modulari specializzate, un supporto ausiliario per le aree strutturalmente deboli e percorsi utensile ottimizzati, siamo riusciti a risolvere con successo i principali problemi di deformazione riscontrati durante la lavorazione di questi componenti a pareti sottili in lega di alluminio 7075.
Per questa parte, la tolleranza di progettazione per le dimensioni critiche è di ±0,03 mm. Il controllo post-lavorazione si concentra sulla distanza tra le gambe di supporto su entrambi i lati, sulle dimensioni delle superfici di montaggio e su altre caratteristiche geometriche fondamentali.
Al termine della lavorazione, è stata utilizzata una macchina di misura a coordinate (CMM) per eseguire un controllo dimensionale completo, verificando tutte le quote critiche e le caratteristiche geometriche.
I risultati dell'ispezione finale confermano che tutte le dimensioni specificate per questo lotto di componenti soddisfano i requisiti indicati nei disegni tecnici, con una deformazione post-lavorazione contenuta entro 0,03 mm.
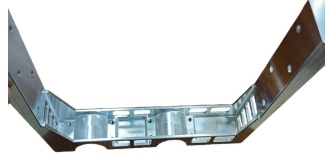
Questo processo di lavorazione dimostra ulteriormente che, nel caso di componenti in lega di alluminio a pareti sottili — caratterizzati da elevate velocità di asportazione del materiale e da una rigidità strutturale insufficiente — la semplice riduzione dei parametri di taglio non è in grado di risolvere in modo definitivo il problema della deformazione. Solo integrando il controllo delle sollecitazioni sul materiale, il serraggio e il posizionamento, il supporto ausiliario e la pianificazione del percorso utensile è possibile ottenere una precisione dimensionale stabile, mantenendo al contempo l’efficienza di lavorazione.
In che modo Xtmade gestisce i componenti in lega di alluminio ad alta precisione e con pareti sottili?
Noi di Xtmade affrontiamo la lavorazione di pezzi a pareti sottili come un’attività sistematica di controllo dei processi piuttosto che come un’operazione di routine Fresatura CNC attività. Prima dell’avvio della produzione, analizziamo i file CAD, i disegni tecnici e le specifiche tecniche del cliente, valutando fattori quali la rigidità strutturale, la distribuzione dello spessore delle pareti, i tassi di asportazione del materiale, i punti di riferimento di lavorazione e le tolleranze critiche.
Per le strutture soggette a deformazioni, ci concentriamo sui seguenti aspetti fondamentali:
- Pianificazione dei processi: Stabiliamo una sequenza di operazioni di sgrossatura, semifinitura e finitura in base allo stato della materia prima e al volume di materiale da asportare. Se necessario, inseriamo fasi intermedie di distensione per prevenire deformazioni strutturali causate dall’asportazione concentrata di materiale.
- Fissaggio e posizionamento: Selezioniamo con cura i punti di riferimento per il posizionamento, i metodi di serraggio e i punti di appoggio per ridurre al minimo l'impatto delle forze di serraggio sulle sezioni a pareti sottili. Per le geometrie complesse, possiamo progettare dispositivi di fissaggio personalizzati o supporti ausiliari.
- Parametri di attrezzaggio e lavorazione: Ottimizziamo la scelta degli utensili, i parametri di taglio e i percorsi utensile — tenendo conto della durezza del materiale, dello spessore delle pareti, della profondità di lavorazione e dello sbalzo dell’utensile — per gestire efficacemente le forze di taglio e ridurre al minimo le vibrazioni.
- Controllo dimensionale e verifica della qualità: Utilizzando apparecchiature quali le CMM (macchine di misura a coordinate), verifichiamo le dimensioni critiche, i rapporti posizionali e le tolleranze geometriche per garantire che i pezzi finiti soddisfino tutte le specifiche del cliente.
Xtmade offre lavorazione CNC su misura di precisione dell'alluminio, con tolleranze standard di ±0,01 mm e tolleranze di alta precisione che raggiungono ±0,005 mm. Per i pezzi a pareti sottili, con cavità profonde o di forma complessa, valutiamo la precisione ottenibile in base alla geometria specifica, al materiale, al processo di produzione e ai requisiti del disegno, anziché applicare una garanzia di tolleranza standardizzata.
Se il vostro progetto prevede componenti in lega di alluminio 7075 a pareti sottili, parti che richiedono elevate velocità di asportazione del materiale o altri componenti di precisione con bassa rigidità strutturale, vi preghiamo di inviarci i vostri file CAD e i disegni tecnici. Il nostro team di ingegneri valuterà il progetto in termini di fattibilità produttiva, strategie di serraggio dei pezzi e percorso di lavorazione, per aiutarvi a individuare la soluzione produttiva più efficace.

