
Problèmes courants et solutions dans l'usinage CNC sur mesure
Usinage CNC sur mesure Il est possible de fabriquer des pièces complexes aux dimensions précises, mais la réussite d'une pièce ne se résume pas à l'exécution d'un programme d'usinage. Des problèmes peuvent survenir lorsqu'une conception est difficile à réaliser, qu'un matériau se comporte différemment de ce qui était prévu ou que la pièce finie ne répond pas aux exigences dimensionnelles ou de finition de surface.
Certains problèmes sont immédiatement visibles, comme les surfaces rugueuses et les bavures. D'autres sont plus difficiles à détecter. Un composant peut sembler en bon état mais ne pas s'emboîter correctement lors de l'assemblage, ou un prototype peut passer l'inspection alors que les séries de production ultérieures présentent des dimensions irrégulières.
Comprendre les causes de ces problèmes constitue la première étape pour les prévenir. Dans de nombreux cas, la solution commence avant même le début de l'usinage, par une analyse approfondie de la conception, du matériau, des tolérances et des exigences techniques.
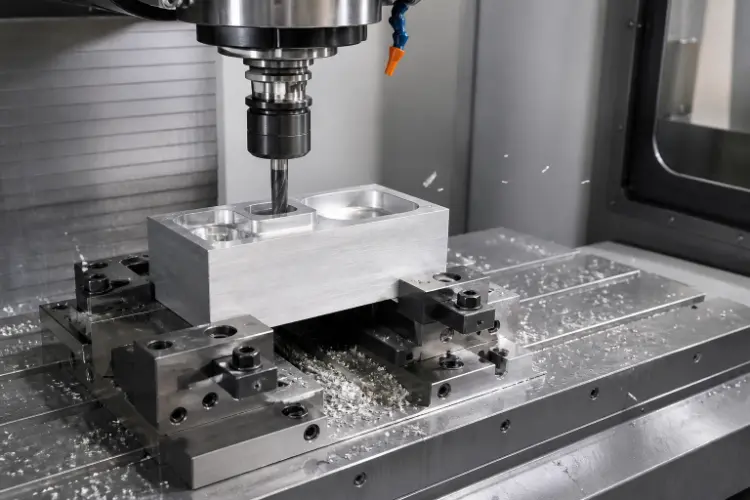
1. Erreurs dimensionnelles : pourquoi une pièce ne s'adapte pas
La précision dimensionnelle est l'un des premiers éléments à prendre en compte lorsqu'une pièce usinée par CNC ne s'adapte pas à ses pièces d'assemblage. Un alésage peut être légèrement sous-dimensionné, une surface de montage peut être mal positionnée ou un arbre peut ne pas s'insérer dans l'ouverture prévue.
Ces problèmes ne signifient pas toujours que la machine est incapable d'atteindre la précision requise. L'usure des outils, les forces de coupe, les variations de température, le serrage de la pièce et la déformation du matériau peuvent tous influencer les cotes finales. Même un léger écart peut avoir son importance lorsque deux composants doivent s'emboîter avec un jeu limité.
La première étape consiste à identifier la dimension qui est réellement à l'origine du problème. Un trou de fixation déterminant l'alignement peut nécessiter un contrôle plus strict qu'un bord externe n'ayant aucune incidence sur l'assemblage. L'application de tolérances inutilement strictes à chaque caractéristique peut augmenter les coûts d'usinage et de contrôle sans pour autant améliorer les performances.
Des plans techniques clairs sont tout aussi importants. Les cotes critiques, les repères de référence et les tolérances géométriques doivent permettre de comprendre comment le composant est censé fonctionner. Lorsqu'un plan laisse place à l'interprétation, le fabricant peut produire un composant qui respecte certes les cotes indiquées, mais qui ne répond pas pour autant à l'intention de conception.
Pour les caractéristiques critiques, les contrôles dimensionnels effectués pendant l'usinage peuvent permettre de détecter les écarts avant que l'ensemble du lot ne soit terminé. Les pieds à coulisse et les micromètres sont utiles pour de nombreuses mesures courantes, tandis qu'une machine à mesurer tridimensionnelle (MMT) peut s'avérer appropriée pour les géométries complexes ou les relations entre plusieurs caractéristiques.
2. Mauvaise finition de surface : lorsque la surface usinée n'est pas assez lisse
Une surface usinée par CNC ne présente pas automatiquement la même finition qu'une surface polie ou revêtue. Le fraisage et le tournage laissent des traces d'outils, dont l'aspect dépend du matériau, de l'outil de coupe, des paramètres d'usinage et de la trajectoire de l'outil.
Lorsque la surface présente un aspect plus rugueux que prévu, cela peut être dû à une arête de coupe usée, à des vibrations excessives, à des conditions de coupe inadaptées ou à des copeaux qui gênent le processus d'usinage. Ces problèmes peuvent parfois être résolus en ajustant la stratégie d'usinage plutôt qu'en ajoutant une opération de finition supplémentaire.
La fonction prévue de la surface doit guider le choix de la solution. Une face extérieure non fonctionnelle peut se contenter d'un aspect usiné homogène. En revanche, une surface d'étanchéité, une interface de glissement ou une face d'accouplement de précision peut nécessiter un contrôle beaucoup plus rigoureux de la texture de surface.
Cette distinction est importante, car une finition supplémentaire n'est pas toujours la meilleure solution. Le polissage peut entraîner une perte de matière et modifier les dimensions, tandis que l'anodisation ou le placage peuvent altérer l'aspect de la surface et, dans certains cas, affecter l'ajustement dimensionnel. Si un composant comporte des trous ou des éléments d'assemblage soumis à des tolérances strictes, ces exigences doivent être prises en compte avant de choisir un procédé de finition.
Une approche utile consiste à préciser la rugosité de surface là où elle influe sur le fonctionnement et à décrire séparément les exigences en matière d'aspect. Cela permet au fabricant de disposer d'un objectif plus clair sans lui imposer de travaux de finition inutiles sur chaque surface.
3. Déformation des matériaux : pourquoi une pièce change de forme après l'usinage
Les parois minces, les grandes surfaces planes, les cavités profondes et les éléments longs et effilés peuvent être difficiles à usiner, car ils risquent de ne pas rester stables sous l'effet des forces de coupe. Une pièce peut également se déformer une fois retirée du dispositif de serrage, même si elle semblait aux dimensions correctes pendant l'usinage.
L'une des raisons tient aux contraintes internes du matériau. À mesure que l'usinage enlève de la matière, la répartition des contraintes évolue. La structure restante peut alors se déformer ou se tordre. Le serrage peut poser un autre problème : si une pièce fine est serrée trop fort, elle risque de se déformer pendant l'usinage et de reprendre sa forme initiale une fois relâchée.
C'est pourquoi le simple fait d'améliorer la précision d'usinage ne permet pas toujours de résoudre le problème de déformation. Le problème peut provenir de la rigidité de la pièce, de la quantité de matière enlevée ou de la manière dont la pièce est maintenue.
Un fabricant peut remédier à ce problème en modifiant la séquence d'usinage, en équilibrant l'enlèvement de matière, en ajustant le dispositif de fixation ou en recourant, le cas échéant, à une opération intermédiaire de détente. Dans certaines conceptions, il peut s'avérer nécessaire d'augmenter l'épaisseur des parois ou de modifier les éléments non soutenus, à condition que cette modification ne compromette pas le fonctionnement de la pièce.
Les conditions d'inspection ont également leur importance. Pour les composants sensibles à la déformation, vérifier les cotes après avoir desserré le serrage et laissé la pièce atteindre une température stable peut donner un résultat plus représentatif que de la mesurer alors qu'elle est encore maintenue dans le dispositif de fixation.
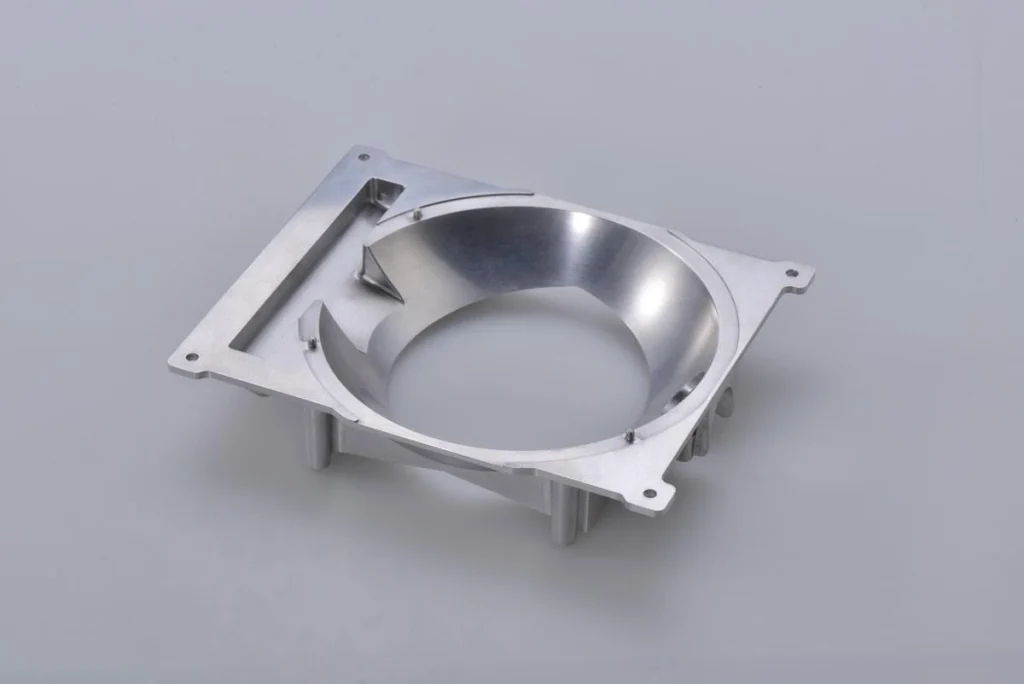
4. Bavures et arêtes vives : de petits défauts à l'origine de problèmes d'assemblage
Les bavures sont des excès de matière indésirables qui subsistent autour des trous, des fentes et des arêtes après l'usinage. Elles peuvent sembler insignifiantes, mais elles peuvent gêner l'assemblage, rayer les surfaces de contact, endommager les joints d'étanchéité ou créer des arêtes vives qui présentent un risque lors de la manipulation.
La formation de bavures dépend en partie du matériau. Les métaux ductiles peuvent se plier ou s'étaler lorsque l'outil de coupe sort de la pièce, au lieu de se séparer proprement. Le perçage d'une surface peut également laisser une bavure au point de perçage, là où le matériau n'est plus entièrement soutenu.
La solution habituelle consiste à améliorer les conditions d'usinage et à éliminer les bavures restantes à l'aide d'un procédé d'ébavurage adapté. Selon la pièce, cela peut impliquer un ébavurage manuel, un brossage, un polissage au tambour ou toute autre méthode de finition.
Cependant, l'ébavurage doit être effectué avec soin. Enlever trop de matière peut agrandir un trou, modifier le rayon d'une arête ou endommager une caractéristique dont les dimensions doivent rester contrôlées. Une consigne générale d'ébavurage peut suffire pour un simple support, mais un composant comportant des arêtes d'étanchéité ou des caractéristiques d'ajustement de précision peut nécessiter des exigences plus spécifiques.
Si certaines arêtes doivent présenter un chanfrein ou un rayon, il est préférable de préciser ces exigences sur le dessin plutôt que de laisser le résultat entièrement à l'interprétation.
5. Usure et rupture des outils : lorsque la qualité de l'usinage évolue au fil du temps
Les outils de coupe s'usent progressivement à mesure qu'ils enlèvent de la matière. Il s'agit d'un phénomène normal dans l'usinage CNC, mais ses conséquences deviennent problématiques lorsque l'usure n'est pas détectée suffisamment tôt.
Un outil usé peut entraîner des surfaces plus rugueuses, augmenter les efforts de coupe ou provoquer des variations dimensionnelles. Dans des conditions plus exigeantes, l'arête de coupe peut s'ébrécher ou se casser, ce qui risque d'endommager la pièce ou d'interrompre la production.
Le taux d'usure dépend du matériau, de la géométrie de l'outil, des paramètres de coupe, des conditions de refroidissement et de la stratégie d'usinage. L'aluminium, l'acier inoxydable et le titane, par exemple, ne se comportent pas de la même manière lors de la coupe ; ainsi, un réglage d'outil qui convient à un matériau peut ne pas convenir à un autre.
La solution ne consiste pas simplement à remplacer les outils aussi souvent que possible. Le choix des outils, des conditions de coupe adaptées, l'évacuation des copeaux ainsi qu'un calendrier de remplacement ou d'inspection raisonnable contribuent tous à obtenir des résultats constants. Pour les trous profonds et les poches, une évacuation efficace des copeaux est particulièrement importante, car les copeaux coincés peuvent gêner la coupe et endommager la surface.
Cela revêt une importance particulière lors du passage d'un prototype à une production en série. Un prototype peut être réalisé avant que l'usure des outils ne devienne significative, tandis qu'un lot plus important exige du fabricant qu'il maintienne des résultats constants sur un cycle d'usinage plus long.
6. Choix des matériaux : quand le matériau choisi engendre de nouveaux problèmes
Un matériau peut répondre aux exigences de résistance sur le papier, mais s'avérer néanmoins un mauvais choix pour un composant donné. Il peut être difficile à usiner, sujet à la déformation, coûteux à se procurer ou inadapté à l'environnement d'exploitation.
Prenons l'exemple d'un boîtier léger. L'aluminium peut constituer un choix judicieux, car il allie un poids relativement faible à une bonne usinabilité. Cependant, un boîtier en aluminium à parois minces peut tout de même se déformer si sa géométrie et la séquence d'usinage ne sont pas correctement prises en compte. Le matériau à lui seul ne garantit pas un résultat satisfaisant.
L'acier inoxydable peut être adapté lorsque la résistance à la corrosion est un critère important, mais son usinabilité dépend de la nuance et de l'état du matériau. Le titane offre un rapport résistance/poids élevé, même si son usinage peut s'avérer plus exigeant. Les plastiques posent d'autres problèmes, notamment la sensibilité à la chaleur, la dilatation et la déformation sous serrage.
Le choix des matériaux doit donc s'appuyer en premier lieu sur les exigences réelles du composant : charges de fonctionnement, température, exposition aux produits chimiques, poids, usure et durée de vie prévue. L'usinabilité, la disponibilité et la compatibilité avec les traitements de finition doivent ensuite être prises en compte parallèlement à ces exigences fonctionnelles.
Il est également important de préciser la nuance du matériau plutôt que de se contenter de citer une catégorie générale. Si un plan spécifie un alliage ou un état de matière particulier, le remplacement de cette nuance par une autre sans autorisation préalable peut avoir des répercussions tant sur les performances que sur la cohérence dimensionnelle.
7. Plans incomplets : des problèmes qui apparaissent avant même le début de la fabrication
Tous les problèmes d'usinage ne trouvent pas leur origine au niveau de la machine. Certains commencent dès que le fournisseur reçoit un plan qui ne définit pas entièrement la pièce finie.
Un modèle 3D peut présenter la géométrie mais omettre les tolérances, le traitement de surface ou les spécifications des matériaux. Un dessin 2D peut définir les cotes mais présenter des incohérences avec le modèle CAO. Dans les deux cas, le fabricant doit décider comment interpréter ces informations ou suspendre la production pour demander des précisions.
Ces décisions peuvent avoir une incidence tant sur le devis que sur la pièce finie. Si un fournisseur part du principe qu’une surface ne nécessite qu’une finition usinée standard, alors que l’acheteur s’attend à une surface polie ou revêtue, il se peut que le devis initial ne tienne pas compte du travail supplémentaire requis.
Le même problème se pose en matière de contrôle. Un plan peut définir une cote critique sans préciser le repère de référence ou la relation géométrique correspondante. Différentes méthodes de mesure peuvent alors donner lieu à des divergences quant à l'acceptabilité de la pièce.
Avant de demander un devis, veuillez fournir le dernier plan technique ainsi que le modèle CAO correspondant, le cas échéant. Précisez le matériau, les tolérances critiques, les exigences en matière de finition, la quantité et la version du plan. Si une caractéristique particulière détermine l'ajustement ou les performances, indiquez clairement cette exigence plutôt que de laisser le fournisseur la déduire de la géométrie.
Il est généralement plus facile de procéder à une brève clarification technique avant la production qu'à régler un différend une fois les composants fabriqués.
8. Coûts d'usinage élevés : pourquoi une pièce d'apparence simple peut coûter cher
Le coût de l'usinage CNC sur mesure dépend de la manière dont la pièce doit être fabriquée, et pas seulement de sa taille ou de son poids.
Une pièce présentant des cavités profondes, des fentes étroites, de petits rayons internes ou un accès difficile pour l'outillage peut nécessiter des outils spécialisés et des cycles d'usinage plus longs. Les tolérances serrées peuvent entraîner des réglages supplémentaires lors de la mise en place et un travail d'inspection accru. Si la pièce doit être repositionnée plusieurs fois, chaque mise en place allonge le temps d'usinage et augmente le risque d'erreurs d'alignement.
Le choix des matériaux a également son importance. Les alliages difficiles à usiner peuvent entraîner une augmentation de la consommation d'outils et allonger la durée d'usinage, tandis que les matériaux moins facilement disponibles peuvent entraîner des retards d'approvisionnement et des coûts supplémentaires.
L'un des moyens les plus efficaces de réduire les dépenses superflues consiste à revoir la conception avant la fabrication. Par exemple, un angle interne trop petit pour un outil de coupe courant peut nécessiter un outil plus petit et allonger le temps d'usinage. Si la fonction de la pièce permet d'utiliser un rayon plus grand, ce léger ajustement de conception peut simplifier la production.
Les exigences en matière de tolérances méritent une attention similaire. Un élément de fixation qui assure l'alignement peut effectivement nécessiter une tolérance stricte, alors qu'une surface externe n'en a peut-être pas besoin. Assouplir une tolérance non critique peut réduire la difficulté de fabrication sans affecter le fonctionnement du composant.
Les petites quantités commandées soulèvent une autre question. La programmation, la mise en place et la préparation des gabarits restent des opérations qui demandent du travail, même lorsque seuls quelques composants sont nécessaires. C'est pourquoi le prix unitaire le plus bas n'est pas toujours le critère de comparaison le plus pertinent, à moins que les fournisseurs ne proposent des devis portant sur la même quantité et les mêmes exigences techniques.
9. Retards de production : pourquoi la livraison prend plus de temps que prévu
Le temps d'usinage ne représente qu'une partie du calendrier de production. L'approvisionnement en matériaux, les précisions techniques, la préparation des gabarits, le traitement de surface et le contrôle final peuvent tous avoir une incidence sur les délais de livraison.
Un retard peut survenir lorsqu'un matériau indispensable n'est pas disponible, mais il peut également résulter d'un problème non résolu lié aux plans. Si l'usinage commence avant la confirmation d'une spécification essentielle, la production peut devoir être interrompue le temps que l'acheteur et le fournisseur s'accordent sur l'interprétation correcte.
Les modifications de conception de dernière minute constituent une autre source fréquente de perturbations. Changer la position d'un trou ou les spécifications du matériau une fois l'usinage commencé peut nécessiter une révision du programme, le remplacement des pièces brutes ou un travail supplémentaire sur les composants déjà en cours de production.
Le meilleur moyen de réduire ces risques consiste à régler dès le début les questions techniques importantes et à déterminer quelle version du plan a été validée pour la fabrication. La disponibilité des matériaux et les opérations secondaires doivent également être prises en compte lors de la définition du calendrier.
Pour une nouvelle conception, un prototype peut permettre de mettre en évidence des problèmes de fabrication et d'assemblage avant de passer une commande plus importante. Toutefois, la validation du prototype doit porter sur les exigences pertinentes pour la production, et ne pas se limiter à une simple vérification visuelle visant à s'assurer que le composant a l'air correct.
Pour établir un délai de livraison réaliste, il faut prendre en compte l'ensemble du processus de fabrication, y compris les opérations nécessaires une fois que la machine CNC a terminé la découpe.
10. Écart de qualité entre le prototype et la production
Un prototype peut répondre à toutes les exigences, mais les pièces de série peuvent par la suite présenter des variations dimensionnelles ou des différences au niveau de l'état de surface. Cela peut se produire lorsque le processus de fabrication du prototype n'est pas suffisamment maîtrisé pour garantir des résultats constants.
Lors de l'usinage de prototypes, un opérateur peut être amené à effectuer des réglages fréquents ou à inspecter chaque caractéristique critique. En production, l'usure des outils, les différences au niveau du serrage des pièces, les variations de matière et le manque d'uniformité dans les pratiques d'inspection peuvent affecter les résultats si le processus n'a pas été correctement mis en place.
Il convient de faire une distinction importante entre prouver qu'un composant peut être fabriqué et démontrer qu'il peut l'être de manière constante.
Avant le début de la production, le fournisseur et l'acheteur doivent s'accorder sur les caractéristiques essentielles, sur la manière dont elles seront contrôlées et sur ce qui constitue un résultat acceptable. Les programmes d'usinage, les informations de réglage et les rapports de contrôle pertinents doivent faire l'objet d'un suivi rigoureux afin que la production ne repose pas entièrement sur le jugement individuel.
Pour les projets soumis à des exigences de qualité plus strictes, le contrôle de la première pièce et les contrôles en cours de fabrication peuvent permettre d’identifier les problèmes avant qu’ils n’affectent un lot plus important. Le niveau de contrôle doit être adapté à la complexité du composant et aux conséquences d’une défaillance.
Si le processus de fabrication venait à changer après la validation du prototype, il conviendrait d'évaluer l'impact sur les dimensions, l'ajustement et la qualité de surface, plutôt que de partir du principe que les résultats initiaux s'appliqueront automatiquement.
11. Comment éviter les problèmes liés à l'usinage CNC avant de passer commande
La plupart des problèmes évoqués ci-dessus sont plus faciles à prévenir lorsque les exigences de conception et de fabrication sont examinées conjointement. Cela ne signifie pas pour autant que chaque projet nécessite une documentation complexe. Le niveau de préparation doit être adapté au composant concerné et aux risques encourus.
Pour une pièce simple, un plan complet, une spécification claire des matériaux et des exigences dimensionnelles de base peuvent suffire. En revanche, pour une pièce complexe présentant des éléments à ajustement serré, des parois minces ou des exigences spécifiques en matière de finition de surface, il est judicieux de procéder à une analyse plus approfondie de la fabricabilité.
Avant d'envoyer une demande de devis, vérifiez que le plan et le modèle CAO correspondent bien à la même version. Assurez-vous que le matériau, les tolérances, le traitement de surface et la quantité requise sont clairement indiqués. Identifiez toutes les caractéristiques susceptibles d'influencer l'assemblage ou les performances, et précisez si des rapports d'inspection ou une documentation relative aux matériaux sont requis.
Une fois le prototype disponible, vérifiez les dimensions et l'adéquation fonctionnelle qui importent le plus. Si le composant présente un défaut, déterminez si la cause réside dans la conception, le processus d'usinage, le matériau ou l'interprétation des exigences avant d'apporter des modifications. Sinon, une correction apportée à un endroit pourrait entraîner un nouveau problème ailleurs.
Le même principe s'applique lors du passage à la production. Il convient de s'accorder sur la conception validée, les critères d'acceptation et la procédure à suivre en cas de modifications techniques avant le début de la fabrication. Ces décisions constituent une référence commune pour les équipes d'ingénierie, des achats, de la qualité et de la production.
Conclusion
Les problèmes courants rencontrés dans l'usinage CNC sur mesure ont rarement une solution unique et universelle. Une erreur dimensionnelle peut provenir de l'usure de l'outil ou du serrage de la pièce, tandis qu'une déformation peut être liée aux contraintes du matériau ou à la géométrie du composant. Les défauts de surface, les coûts imprévus et les retards de livraison peuvent également trouver leur origine dans des décisions prises avant le début de l'usinage.
La meilleure approche consiste à identifier la cause du problème plutôt que de considérer chaque problème comme un simple problème de réglage de la machine. Des plans techniques clairs, un choix judicieux des matériaux et des tolérances, une analyse précoce de la fabricabilité et des contrôles rigoureux permettent d'éviter les erreurs qui pourraient être évitées.
Pour les ingénieurs et les acheteurs, l'essentiel est de définir ce que le composant doit faire, quelles sont les exigences essentielles et comment le résultat final sera vérifié. Lorsque ces attentes sont clairement définies avant le début de la production, il devient beaucoup plus facile de fabriquer des composants qui s'adaptent parfaitement, fonctionnent correctement et présentent une qualité constante d'une commande à l'autre.

