
Tipos de tratamientos superficiales para materiales de mecanizado CNC y cómo elegirlos
El tratamiento superficial desempeña un papel importante en el mecanizado CNC, ya que influye en la resistencia a la corrosión, la resistencia al desgaste, el aspecto y las dimensiones finales de una pieza. El tratamiento adecuado depende del material de base, el entorno de funcionamiento, los requisitos funcionales y las tolerancias dimensionales.
Para los ingenieros de diseño y los equipos de compras, elegir un tratamiento superficial implica encontrar el equilibrio adecuado entre el rendimiento, la compatibilidad de los materiales, el coste de fabricación y los requisitos del montaje final.
¿Qué son los acabados superficiales en el mecanizado CNC?
Los acabados superficiales en el mecanizado CNC son procesos que se aplican a las piezas mecanizadas para modificar su textura superficial, su aspecto o sus propiedades funcionales. Algunos procesos eliminan las rebabas y las marcas de mecanizado, mientras que otros crean una capa protectora o modifican químicamente la superficie del material.
El acabado mecánico incluye el desbarbado, el granallado, el cepillado y el pulido. Estos procesos pueden mejorar el aspecto, eliminar los bordes afilados o conseguir una textura más uniforme.
Entre los tratamientos químicos y electroquímicos se incluyen la anodización, la pasivación, el electropulido y el recubrimiento de conversión química. Dependiendo del material y del proceso, pueden mejorar la resistencia a la corrosión, la limpieza de la superficie u otras propiedades funcionales.
Los procesos de galvanoplastia y recubrimiento, como la galvanoplastia de níquel sin corriente, la galvanoplastia de zinc, el recubrimiento en polvo y la pintura en húmedo, añaden una capa o un acabado protector al componente. Pueden elegirse en función de la protección contra la corrosión, la resistencia al desgaste, el aspecto o los requisitos eléctricos.
Estos procesos tienen fines distintos. Un acabado adecuado para una carcasa decorativa de aluminio puede no serlo para un componente de acero inoxidable que entre en contacto con fluidos o para un eje de acero de precisión.
Tipos habituales de tratamientos superficiales para piezas mecanizadas con CNC
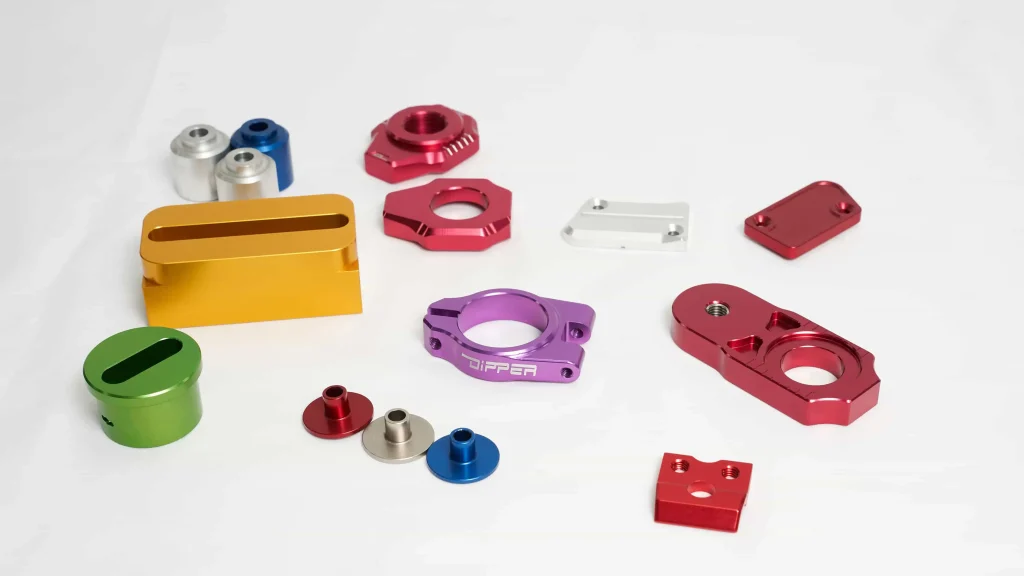
Acabado tal y como ha salido de la máquina
Un acabado «tal cual» es el estado de la superficie que se obtiene directamente mediante el mecanizado CNC, sin ningún proceso de acabado adicional. Su aspecto y rugosidad dependen de la herramienta de corte, la velocidad de avance, las condiciones de corte, las propiedades del material y la estrategia de mecanizado.
Este acabado es adecuado para prototipos, componentes mecánicos internos, utillajes y otras piezas en las que se acepta la textura natural resultante del mecanizado. También puede ser adecuado para elementos de precisión en los que no sea necesario o no sea deseable aplicar un recubrimiento adicional.
La principal ventaja es la rentabilidad, ya que no se requiere ninguna operación de acabado adicional. Sin embargo, es posible que queden marcas de herramientas visibles y que la superficie sin tratar no ofrezca una protección suficiente contra la corrosión o el desgaste en aplicaciones exigentes.
Granallado con perlas
El granallado con perlas consiste en proyectar pequeños medios de granallado contra la superficie de una pieza para crear una textura mate uniforme. Permite reducir el contraste visual de las marcas de mecanizado y mejorar la uniformidad del aspecto de las piezas.
Este tratamiento se utiliza habitualmente en carcasas de aluminio, cajas de aparatos electrónicos, componentes de productos de consumo y otras piezas en las que es importante que el aspecto sea uniforme. También puede utilizarse antes del anodizado para preparar la superficie.
El granallado no ofrece automáticamente protección contra la corrosión. Puede afectar a la textura de los elementos de precisión, por lo que puede ser necesario proteger las roscas, las caras de sellado y las superficies de acoplamiento durante el proceso.
Desbarbado y pulido en tambor
El desbarbado elimina los bordes afilados y el material sobrante que deja el mecanizado. El pulido en tambor utiliza medios abrasivos y un movimiento controlado para tratar múltiples componentes, lo que lo hace adecuado para determinadas piezas pequeñas fabricadas en lotes.
Estos procesos resultan útiles para soportes, conectores, carcasas, elementos de fijación y componentes que requieren una manipulación segura o un montaje fiable. Las rebabas pueden interferir con las piezas de acoplamiento, dañar las juntas o introducir residuos en los sistemas mecánicos.
El proceso debe adaptarse a la geometría del componente. Un desbarbado o un pulido en tambor excesivos pueden redondear los bordes o alterar detalles pequeños, por lo que es necesario definir las dimensiones críticas y los requisitos de los bordes antes del procesamiento.
Cepillado y pulido
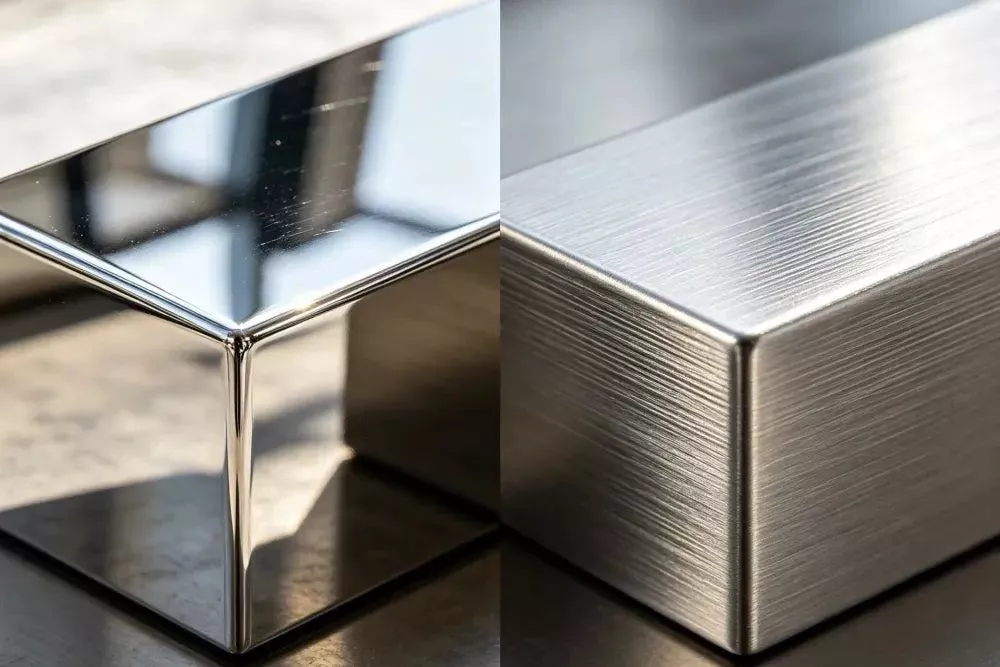
El cepillado crea una textura superficial direccional, mientras que el pulido reduce las irregularidades de la superficie y puede conferirle un aspecto más liso y brillante. El resultado depende del material, del estado inicial de la superficie, del método abrasivo y del acabado deseado.
Estos tratamientos se utilizan a menudo en paneles de acero inoxidable, carcasas de aluminio, componentes mecánicos visibles y superficies decorativas. El pulido también puede facilitar la limpieza cuando la aplicación requiere una menor rugosidad superficial.
Una superficie con un acabado visual impecable no cumple automáticamente con los requisitos especificados de rugosidad o limpieza. Las aplicaciones médicas, de laboratorio y de alta pureza pueden requerir parámetros superficiales y criterios de inspección bien definidos.
Anodizado
El anodizado es un proceso electroquímico que se utiliza habitualmente con el aluminio y determinadas aleaciones de aluminio. Forma una capa de óxido que puede mejorar la resistencia a la corrosión y servir de base para la coloración. Dependiendo del proceso, también puede mejorar la resistencia al desgaste.
El anodizado de tipo II se suele elegir para la protección general contra la corrosión y para acabados decorativos. El de tipo III, a menudo denominado «anodizado de recubrimiento duro», produce una capa de óxido más gruesa y dura para aplicaciones que requieren una mayor resistencia al desgaste.
El anodizado se utiliza ampliamente en cajas de aparatos electrónicos, soportes de precisión, carcasas mecánicas y otros componentes de aluminio.
El cambio dimensional es un factor importante a tener en cuenta. La capa de óxido crece, en parte, hacia el interior del sustrato y, en parte, hacia el exterior desde la superficie original. El efecto depende de la aleación y de las especificaciones del proceso, por lo que es necesario tener en cuenta los orificios críticos, las roscas, los asientos de los cojinetes y las superficies de acoplamiento antes de dar por concluidos el mecanizado y el acabado.
Niquelado químico
El niquelado químico consiste en depositar un recubrimiento a base de níquel mediante un proceso químico, en lugar de aplicar una corriente eléctrica externa. Cuando el componente se prepara adecuadamente y el proceso se controla, permite obtener una cobertura relativamente uniforme en geometrías complejas.
En función de las especificaciones del recubrimiento, el níquel químico puede mejorar la resistencia a la corrosión, la dureza superficial y la resistencia al desgaste. Se utiliza en componentes mecánicos de precisión y en piezas de equipos industriales expuestas a condiciones de funcionamiento exigentes.
El espesor del recubrimiento, el contenido en fósforo, el material del sustrato y cualquier tratamiento térmico necesario influyen en las propiedades finales. Dado que el recubrimiento añade material a la superficie, deben tenerse en cuenta las tolerancias dimensionales para garantizar un ajuste preciso.
Galvanoplastia
La galvanoplastia utiliza corriente eléctrica para depositar una capa metálica sobre un sustrato conductor. Entre las opciones más habituales se encuentran el recubrimiento de zinc, níquel, cromo y cobre, cada uno de los cuales responde a distintos requisitos funcionales o estéticos.
El recubrimiento de zinc se utiliza a menudo en componentes de acero adecuados para protegerlos contra la corrosión. El recubrimiento de níquel puede aportar ventajas tanto funcionales como decorativas, mientras que el recubrimiento de cobre puede elegirse para aplicaciones eléctricas, térmicas o de fabricación especializada.
El recubrimiento adecuado depende del metal base, el entorno de uso, el espesor del recubrimiento y las especificaciones de rendimiento. En el caso de los aceros de alta resistencia, determinados procesos de galvanización pueden suponer un riesgo de fragilización por hidrógeno, por lo que es importante aplicar los controles de proceso adecuados.
Recubrimiento por conversión química
El recubrimiento de conversión química modifica la superficie de un metal mediante una reacción química. El recubrimiento de conversión con cromato es un ejemplo que se utiliza en el aluminio y otros metales adecuados, en función de las especificaciones del proceso.
Estos recubrimientos pueden ofrecer protección contra la corrosión y servir como capa de preparación para el pintado. Algunos recubrimientos de conversión también pueden resultar útiles cuando es necesario preservar el rendimiento del contacto eléctrico, aunque la conductividad depende del recubrimiento y la aplicación concretos.
A la hora de especificar un recubrimiento de conversión, deben tenerse en cuenta la compatibilidad de los materiales y los requisitos medioambientales. Las diferentes formulaciones presentan propiedades y restricciones distintas, por lo que la especificación requerida debe identificar el proceso adecuado.
Pasivación
La pasivación se aplica habitualmente al acero inoxidable para eliminar el hierro libre y ciertos contaminantes superficiales. Esto favorece la formación y el buen funcionamiento de la capa de óxido pasivo que se forma de forma natural y que ayuda al acero inoxidable a resistir la corrosión.
La pasivación es importante para los componentes de acero inoxidable utilizados en equipos médicos, maquinaria para la industria alimentaria, instrumentos de laboratorio y sistemas industriales en los que es fundamental controlar la corrosión.
A diferencia del recubrimiento galvánico, la pasivación no suele generar una capa depositada de gran espesor. Tampoco elimina todas las marcas de mecanizado. Si un componente requiere tanto protección contra la corrosión como una superficie más lisa, puede que sea necesario considerar por separado el electropulido u otra operación de acabado.
Electropulido
El electropulido elimina una cantidad controlada de material de la superficie de un metal conductor mediante un proceso electroquímico. Permite reducir las irregularidades de la superficie, mejorar su suavidad y eliminar ciertos contaminantes superficiales.
Este proceso se suele tener en cuenta para componentes de acero inoxidable que requieren una mayor facilidad de limpieza, una menor rugosidad superficial o un estado superficial controlado. Puede utilizarse en equipos de laboratorio, sistemas de manejo de fluidos y otras aplicaciones con requisitos exigentes en cuanto a la superficie.
Dado que el electropulido elimina material, puede afectar a las dimensiones, los bordes y los detalles pequeños. Es necesario revisar las tolerancias críticas antes de seleccionar el proceso, especialmente en el caso de secciones delgadas y superficies de acoplamiento de precisión.
Recubrimiento en polvo y pintura en húmedo
El recubrimiento en polvo consiste en aplicar un material de recubrimiento seco que se cura para formar un acabado continuo. La pintura húmeda consiste en aplicar un recubrimiento líquido que se seca o se cura sobre el componente. Ambos métodos ofrecen diversas opciones de color y protegen los sustratos adecuados de la exposición ambiental.
Estos acabados se utilizan habitualmente en carcasas de equipos, cubiertas, soportes y componentes estructurales externos. El sistema de recubrimiento debe seleccionarse en función del sustrato, las condiciones de exposición, el aspecto deseado y la vida útil prevista.
El espesor del recubrimiento puede afectar a las holguras de montaje, las roscas, la conexión a tierra y el contacto térmico. Es posible que sea necesario enmascarar las interfaces críticas, y una preparación adecuada de la superficie es importante para la adhesión y el rendimiento a largo plazo.
Óxido negro
El óxido negro es un tratamiento de conversión que se aplica habitualmente a materiales ferrosos adecuados. Produce una superficie oscura con un aumento dimensional relativamente reducido en comparación con muchos recubrimientos depositados.
Se utiliza para herramientas, elementos de fijación, accesorios y determinados componentes mecánicos en los que se busca un acabado negro. Dependiendo del proceso, se puede añadir aceite o sellador para mejorar la protección contra la corrosión.
Por lo general, el óxido negro por sí solo no es la mejor opción para componentes expuestos a entornos exteriores, marinos o químicos muy agresivos. El tratamiento debe evaluarse en función de las condiciones reales de funcionamiento, en lugar de seleccionarse únicamente por su aspecto.
Cómo elegir el tratamiento superficial adecuado para los materiales de mecanizado CNC
La elección de un tratamiento superficial depende, en primer lugar, de los requisitos funcionales del componente. Una carcasa decorativa de aluminio, un componente de acero inoxidable en contacto con fluidos y un eje de acero de precisión pueden requerir procesos totalmente diferentes.
Definir el requisito funcional principal
En primer lugar, hay que determinar qué objetivos debe alcanzar el tratamiento. Entre los requisitos más habituales se encuentran la resistencia a la corrosión, la resistencia al desgaste, la dureza, el aspecto, la conductividad eléctrica, la facilidad de limpieza y la reducción de la rugosidad superficial.
En cuanto a la resistencia a la corrosión, hay que tener en cuenta el material base, la exposición a la humedad, los productos químicos y la vida útil prevista. En cuanto a la resistencia al desgaste, hay que analizar las condiciones de contacto, la fricción, la carga y el movimiento entre las superficies. En cuanto al aspecto, hay que tener en cuenta el color, el brillo, la textura y la uniformidad entre los distintos lotes de producción.
Los requisitos eléctricos requieren una atención especial. Algunos recubrimientos modifican la conductividad de la superficie o la resistencia del contacto eléctrico. Los componentes que requieran conexión a tierra o contacto conductivo pueden necesitar zonas sin tratar específicas o un acabado seleccionado expresamente para ello.
Adapta el tratamiento al material de base
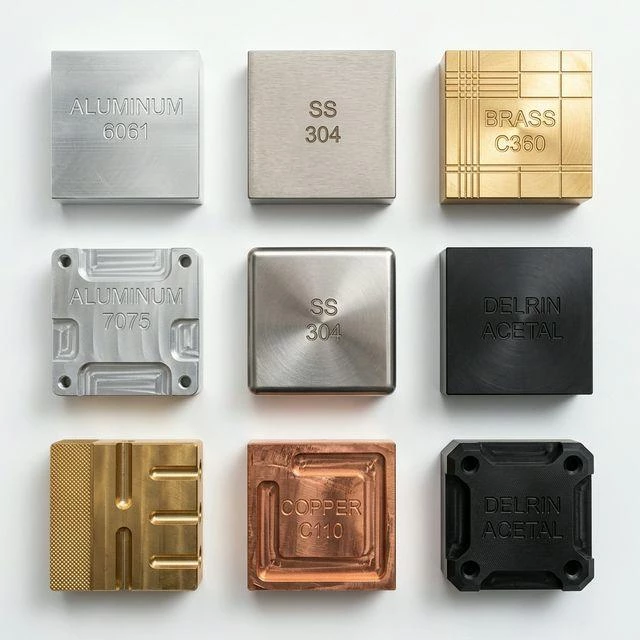
La compatibilidad de los materiales es fundamental, ya que un mismo tratamiento no produce el mismo resultado en todos los metales o plásticos.
Aluminio: El anodizado se utiliza habitualmente cuando se requiere resistencia a la corrosión, durabilidad de la superficie o un aspecto específico. Se puede recurrir al granallado para crear una textura uniforme antes del anodizado. El recubrimiento de conversión química puede ser adecuado para aplicaciones con distintos requisitos eléctricos o de recubrimiento.
Acero inoxidable: La pasivación se utiliza a menudo para mejorar la resistencia a la corrosión. El electropulido puede ser adecuado cuando se necesita una superficie más lisa o una mayor facilidad de limpieza. El tipo de acero y el entorno de funcionamiento influyen en la elección.
Acero al carbono y acero aleado: Se pueden considerar el zincado, el niquelado químico, el óxido negro, el pintado y otros tratamientos compatibles, en función de la exposición a la corrosión, el desgaste, los requisitos dimensionales y las condiciones de servicio.
Cobre y aleaciones de cobre: El pulido, el recubrimiento y otros tratamientos pueden seleccionarse en función de la conductividad eléctrica, la resistencia a la oxidación, el aspecto y los requisitos de contacto.
Plásticos técnicos: La mayoría de los tratamientos metálicos convencionales, incluido el anodizado, no son adecuados para los plásticos. Dependiendo del polímero y de la aplicación, pueden resultar más adecuados procesos como el desbarbado, el pulido, la texturización, la pintura o los recubrimientos especializados.
Se debe confirmar el tipo exacto de aleación o polímero antes de dar por concluido el proceso de acabado.
Evaluar el entorno operativo
El entorno de funcionamiento influye considerablemente en el rendimiento del tratamiento. Un componente instalado en interiores, con una exposición limitada a la humedad, puede necesitar menos protección que uno instalado en exteriores, expuesto a la lluvia, a los cambios de temperatura, a la radiación ultravioleta o a contaminantes industriales.
Las aplicaciones marinas y costeras requieren una atención especial a la exposición al cloruro. Los componentes expuestos a productos de limpieza, aceites, disolventes u otros productos químicos necesitan un tratamiento compatible con dichas sustancias. Las aplicaciones a alta temperatura también requieren recubrimientos y acabados capaces de soportar las condiciones térmicas previstas.
Cuando el comportamiento frente a la corrosión sea fundamental, especifique el método de ensayo y los criterios de aceptación pertinentes, en lugar de basarse en descripciones generales como “resistente a la corrosión”.”
Tener en cuenta las tolerancias dimensionales
Los tratamientos superficiales pueden modificar las dimensiones finales de un componente mecanizado con CNC. El recubrimiento y la pintura añaden material, mientras que el pulido y el electropulido pueden eliminar material. El anodizado también modifica las dimensiones de la superficie debido al crecimiento de la capa de óxido.
Antes de elegir un acabado, identifique las características críticas, como los asientos de rodamientos, los orificios roscados, las superficies de sellado, los diámetros de los ejes, las superficies de posicionamiento y las interfaces de ajuste a presión. Es posible que algunas zonas deban enmascararse, mientras que otras requieran márgenes de mecanizado para compensar el tratamiento.
Los planos deben aclarar si las cotas se refieren a las medidas antes o después del acabado. En el caso de las piezas de precisión, deben indicarse claramente las condiciones de aceptación finales, de modo que el componente acabado cumpla los requisitos de montaje.
Equilibrar el rendimiento, la estética y el coste
Un tratamiento más complejo no tiene por qué ser mejor para todos los componentes. Los procesos adicionales pueden aumentar el coste, los plazos de entrega y los requisitos de inspección sin aportar ventajas funcionales significativas.
A la hora de comparar tratamientos, hay que tener en cuenta el coste del acabado, los requisitos de preparación, el enmascaramiento, la cantidad por lote, el impacto dimensional, las necesidades de inspección y la vida útil prevista. Un acabado de bajo coste puede ser adecuado para un prototipo o un componente interno, mientras que un tratamiento más duradero puede estar justificado para piezas que funcionen en entornos corrosivos o abrasivos.
El objetivo es elegir un acabado que se ajuste a las necesidades reales sin añadir procesos innecesarios.
Rugosidad superficial frente al tratamiento superficial
La rugosidad superficial y el tratamiento superficial son especificaciones relacionadas, pero distintas.
La rugosidad superficial describe la textura de una superficie y suele medirse mediante parámetros como Ra o Rz. Puede verse influida por la geometría de la herramienta, la velocidad de avance, la estrategia de mecanizado, el rectificado y el pulido.
El tratamiento superficial se refiere a un proceso que se aplica a la superficie, como el anodizado, la pasivación, el recubrimiento galvánico, el recubrimiento de conversión o la pintura.
Un componente puede cumplir un valor de rugosidad especificado sin necesidad de un recubrimiento adicional. Por el contrario, un componente recubierto puede tener el color deseado, pero no cumplir el valor de rugosidad exigido o la tolerancia dimensional requerida.
Cuando ambas propiedades sean relevantes, especifícalas por separado. Por ejemplo, un plano puede definir un requisito de rugosidad superficial para una cara funcional, al tiempo que especifica el anodizado para las superficies expuestas del componente. Esto reduce la ambigüedad durante la fabricación y la inspección.
Errores habituales a la hora de especificar los acabados superficiales en CNC
Un error habitual es elegir un tratamiento basándose únicamente en el aspecto. Una superficie negra, plateada o pulida no garantiza automáticamente la resistencia a la corrosión, el comportamiento frente al desgaste o las propiedades eléctricas necesarias.
Otro es pasar por alto los cambios dimensionales. Incluso un recubrimiento relativamente fino puede afectar a pequeños orificios, roscas, ensamblajes ajustados y elementos de posicionamiento de precisión.
La compatibilidad de los materiales también es importante. Un proceso que funciona bien con una aleación puede dar resultados diferentes con otra, por lo que se debe incluir el tipo exacto de material en la especificación.
Por último, las instrucciones de dibujo poco precisas pueden dar lugar a resultados inconsistentes. Términos como “liso”, “de alta calidad” o “resistente a la corrosión” pueden interpretarse de forma diferente según el proveedor. Siempre que sea posible, especifica el tipo de tratamiento, la norma aplicable, el espesor del recubrimiento o los requisitos de rugosidad, las zonas enmascaradas y los criterios de inspección.
¿Qué datos debes facilitar al solicitar un presupuesto de mecanizado CNC?
Para evaluar con precisión los requisitos de tratamiento de superficies, incluye la siguiente información en tu plano de mecanizado CNC:
- Material: Tipo exacto de aleación o polímero y norma de materiales aplicable.
- Tratamiento de la superficie: Proceso requerido o alternativas aceptables, si se conocen.
- Requisitos funcionales: Resistencia a la corrosión, resistencia al desgaste, aspecto, conductividad o facilidad de limpieza.
- Requisitos dimensionales: Tolerancias y dimensiones críticas que deben alcanzarse tras el acabado.
- Especificaciones de la superficie: Valores de Ra o Rz requeridos, espesor del recubrimiento, color o textura.
- Requisitos sobre el uso de mascarillas: Roscas, contactos eléctricos, superficies de sellado, asientos de rodamientos u otras zonas que deben permanecer sin tratar.
- Requisitos de inspección: Normas aplicables, métodos de ensayo, certificados o informes de inspección.
- Cantidad producida: Requisitos de producción de prototipos, lotes de bajo volumen o producción en serie.
Si aún no se ha determinado el tratamiento adecuado, indique la aplicación prevista y el entorno de funcionamiento junto con el plano. Estos datos ayudan a aclarar qué procesos son compatibles con el diseño actual.
Mecanizado CNC y acabado de superficies en Xtmade
Xtmade fabrica componentes mecanizados a medida mediante CNC a partir de planos, archivos CAD, muestras y especificaciones facilitados por el cliente. Los requisitos de tratamiento superficial pueden analizarse junto con la selección de materiales, las tolerancias dimensionales y la aplicación prevista, con el fin de aclarar los requisitos de fabricación antes de iniciar la producción.
Envía tu plano o archivo CAD indicando el tipo de material, el acabado superficial requerido, las dimensiones críticas y la cantidad prevista para solicitar un presupuesto. Si aún no se ha decidido el acabado, incluye las condiciones de funcionamiento y los requisitos funcionales del componente para que podamos evaluar las opciones adecuadas en función de tu diseño actual.

