
Виды обработки поверхностей материалов для обработки на станках с ЧПУ и как их выбрать
Обработка поверхности играет важную роль в ЧПУ-обработке, поскольку она влияет на коррозионную стойкость, износостойкость, внешний вид и конечные размеры детали. Выбор подходящего вида обработки зависит от материала основы, условий эксплуатации, функциональных требований и допусков на размеры.
Для инженеров-конструкторов и специалистов по закупкам выбор метода обработки поверхности предполагает поиск оптимального баланса между эксплуатационными характеристиками, совместимостью материалов, производственными затратами и требованиями конечной сборки.
Что такое виды обработки поверхностей при ЧПУ-обработке?
Обработка поверхности при ЧПУ — это процессы, применяемые к обработанным деталям с целью изменения текстуры поверхности, внешнего вида или функциональных свойств. Некоторые процессы позволяют удалить заусенцы и следы обработки, а другие — создать защитный слой или изменить химический состав поверхности материала.
Механическая обработка включает удаление заусенцев, дробеструйную обработку, чистку щеткой и полировку. Эти процессы позволяют улучшить внешний вид, удалить острые кромки или придать поверхности более однородную текстуру.
К химическим и электрохимическим методам обработки относятся анодирование, пассивация, электрополировка и химическое конверсионное покрытие. В зависимости от материала и технологии они позволяют повысить коррозионную стойкость, чистоту поверхности или другие функциональные свойства.
Процессы гальваники и нанесения покрытий, такие как химическое никелирование, цинкование, порошковое покрытие и мокрое окрашивание, позволяют нанести на деталь слой или защитное покрытие. Их выбор может обусловливаться необходимостью защиты от коррозии, требованием к износостойкости, эстетическими соображениями или электрическими характеристиками.
Эти процессы преследуют разные цели. Покрытие, подходящее для декоративного алюминиевого корпуса, может оказаться неподходящим для детали из нержавеющей стали, контактирующей с жидкостью, или для прецизионного стального вала.
Распространенные виды обработки поверхностей деталей, изготовленных на станках с ЧПУ
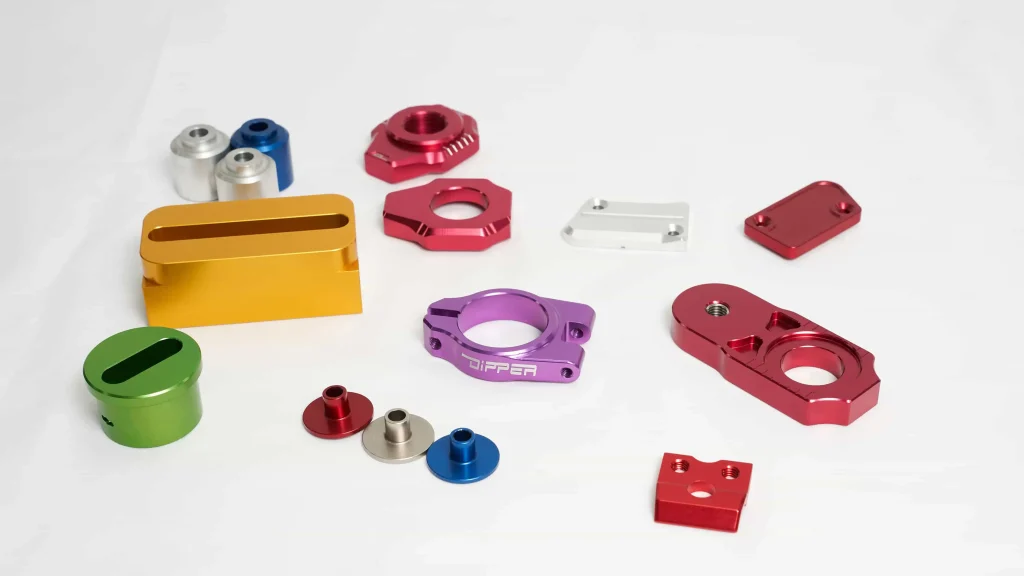
Поверхность после механической обработки
Поверхность «после обработки» — это состояние поверхности, полученное непосредственно в результате обработки на станке с ЧПУ без дополнительной финишной обработки. Её внешний вид и шероховатость зависят от режущего инструмента, скорости подачи, условий резания, свойств материала и стратегии обработки.
Данная обработка поверхности подходит для прототипов, внутренних механических компонентов, приспособлений и других деталей, для которых допустима естественная текстура, образовавшаяся в процессе механической обработки. Она также может быть целесообразной для прецизионных элементов, где нанесение дополнительного покрытия не требуется или нежелательно.
Основным преимуществом является экономичность, поскольку не требуется отдельной операции финишной обработки. Однако следы от инструмента могут оставаться заметными, а необработанная поверхность может не обеспечивать достаточную защиту от коррозии или износа в условиях жестких эксплуатационных условий.
Дробеструйная обработка
При дробеструйной обработке мелкие абразивные частицы направляются на поверхность детали для придания ей однородной матовой текстуры. Это позволяет уменьшить визуальный контраст следов механической обработки и обеспечить единообразный внешний вид всех деталей.
Данная обработка широко применяется для алюминиевых корпусов, электронных шкафов, компонентов бытовой техники и других деталей, для которых важен однородный внешний вид. Её также можно использовать перед анодированием для подготовки поверхности.
Дробеструйная обработка сама по себе не обеспечивает защиту от коррозии. Она может повлиять на текстуру прецизионных элементов, поэтому во время обработки может потребоваться защита резьбы, уплотнительных поверхностей и сопрягаемых поверхностей.
Удаление заусенцев и барабанная обработка
Удаление заусенцев позволяет избавиться от острых краев и лишнего материала, оставшегося после механической обработки. При галтовочной обработке с помощью абразивных насадок и контролируемых движений обрабатываются сразу несколько деталей, что делает этот метод подходящим для определённых мелких деталей, выпускаемых партиями.
Эти процессы полезны при производстве скоб, соединительных элементов, корпусов, крепежных деталей и компонентов, требующих безопасного обращения или надёжной сборки. Заусенцы могут препятствовать соединению деталей, повреждать уплотнения или приводить к попаданию посторонних частиц в механические системы.
Процесс обработки должен соответствовать геометрии детали. Чрезмерная зачистка заусенцев или обработка в барабане могут привести к скруглению кромок или изменению мелких элементов, поэтому перед началом обработки необходимо определить критические размеры и требования к кромкам.
Чистка и полировка
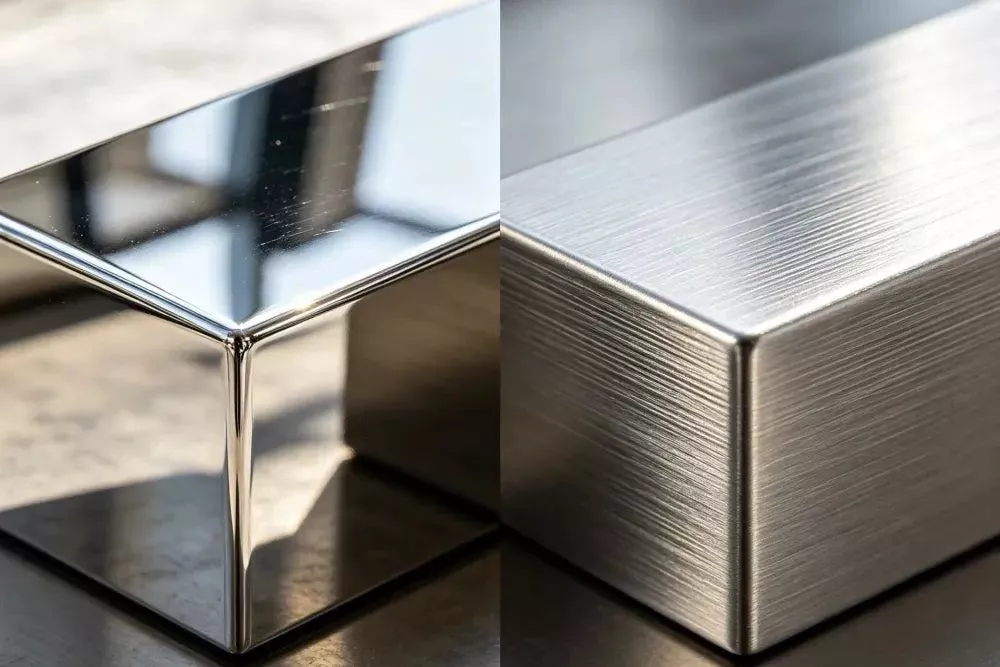
Щетковая обработка придает поверхности направленную текстуру, тогда как полировка устраняет неровности поверхности и позволяет добиться более гладкого и блестящего вида. Результат зависит от материала, исходного состояния поверхности, метода абразивной обработки и требуемого качества поверхности.
Эти методы обработки часто применяются для панелей из нержавеющей стали, алюминиевых корпусов, открытых механических деталей и декоративных поверхностей. Полировка также может облегчить очистку в тех случаях, когда для данного применения требуется снизить шероховатость поверхности.
Визуально гладкая поверхность не всегда соответствует заданным требованиям к шероховатости или чистоте. В медицинской и лабораторной областях, а также в сферах, требующих высокой чистоты, могут предъявляться определенные требования к параметрам поверхности и критериям контроля.
Анодирование
Анодирование — это электрохимический процесс, широко применяемый для обработки алюминия и некоторых алюминиевых сплавов. В результате этого процесса образуется оксидный слой, который позволяет повысить коррозионную стойкость и служит основой для окрашивания. В зависимости от технологии анодирования этот процесс также может улучшить износостойкость.
Анодирование типа II обычно выбирают для общей защиты от коррозии и придания декоративной отделки. Анодирование типа III, часто называемое «хардкоутом», позволяет получить более толстый и твердый оксидный слой для применений, требующих повышенной износостойкости.
Анодирование широко применяется при изготовлении корпусов электронных устройств, прецизионных кронштейнов, механических корпусов и других алюминиевых деталей.
Важным фактором является изменение размеров. Слой оксида частично прорастает в подложку, а частично выходит за пределы исходной поверхности. Этот эффект зависит от состава сплава и технологических параметров, поэтому перед окончательным утверждением плана механической обработки и финишной обработки необходимо учитывать критически важные отверстия, резьбу, седла подшипников и сопрягаемые поверхности.
Химическое никелирование
При безтоковом никелировании никелевое покрытие наносится с помощью химического процесса, а не под действием внешнего электрического тока. При надлежащей подготовке детали и контроле процесса можно обеспечить относительно равномерное покрытие даже на деталях сложной геометрии.
В зависимости от технических характеристик покрытия безтоковый никель может повысить коррозионную стойкость, твердость поверхности и износостойкость. Его применяют для изготовления прецизионных механических деталей и узлов промышленного оборудования, работающих в тяжелых эксплуатационных условиях.
На конечные свойства влияют толщина покрытия, содержание фосфора, материал основы и любая необходимая термическая обработка. Поскольку нанесение покрытия приводит к увеличению толщины поверхности, при выполнении прецизионных соединений необходимо учитывать допуски на размеры.
Гальваника
При гальванике с помощью электрического тока на проводящую подложку наносится металлическое покрытие. К распространенным видам относятся цинкование, никелирование, хромирование и меднение, каждый из которых отвечает различным функциональным или эстетическим требованиям.
Цинкование часто применяется для защиты подходящих стальных деталей от коррозии. Никелирование может обеспечивать как функциональные, так и декоративные преимущества, тогда как меднение может выбираться для электрических, тепловых или специальных производственных целей.
Выбор подходящего покрытия зависит от основного металла, условий эксплуатации, толщины покрытия и эксплуатационных характеристик. При обработке высокопрочных сталей некоторые методы нанесения покрытий могут создавать риск водородного охрупчивания, поэтому важно обеспечить надлежащий контроль технологического процесса.
Химическое конверсионное покрытие
Химическое конверсионное покрытие изменяет поверхность металла в результате химической реакции. Хроматное конверсионное покрытие является одним из примеров, применяемых на алюминии и других подходящих металлах в зависимости от технологических требований.
Эти покрытия обеспечивают защиту от коррозии и могут служить грунтовочным слоем перед окраской. Некоторые конверсионные покрытия также могут быть полезны в тех случаях, когда необходимо сохранить характеристики электрического контакта, хотя проводимость зависит от конкретного покрытия и способа нанесения.
При выборе конверсионного покрытия необходимо учитывать совместимость материалов и экологические требования. Различные составы обладают разными свойствами и ограничениями, поэтому в техническом задании следует указать допустимый технологический процесс.
Пассивация
Пассивация обычно применяется к нержавеющей стали для удаления свободного железа и определенных поверхностных загрязнений. Это способствует образованию и поддержанию естественного пассивного оксидного слоя, который помогает нержавеющей стали противостоять коррозии.
Пассивация имеет важное значение для деталей из нержавеющей стали, используемых в медицинском оборудовании, пищеперерабатывающем оборудовании, лабораторных приборах и промышленных системах, где важна защита от коррозии.
В отличие от гальваники, пассивация, как правило, не приводит к образованию толстого напыленного покрытия. Кроме того, она не удаляет все следы механической обработки. Если деталь требует как защиты от коррозии, так и более гладкой поверхности, возможно, следует отдельно рассмотреть возможность электрополировки или другой операции по финишной обработке.
Электрополировка
Электрополировка позволяет удалить контролируемое количество материала с поверхности проводящего металла посредством электрохимического процесса. Она позволяет уменьшить неровности поверхности, повысить её гладкость и удалить определённые поверхностные загрязнения.
Данный процесс обычно применяется для деталей из нержавеющей стали, которым требуется улучшенная очищаемость, снижение шероховатости поверхности или контролируемое состояние поверхности. Он может использоваться в лабораторном оборудовании, системах транспортировки жидкостей и других областях применения с высокими требованиями к состоянию поверхности.
Поскольку электрополировка сопровождается удалением материала, она может повлиять на размеры, кромки и мелкие детали. Перед выбором данного процесса следует тщательно проанализировать критические допуски, особенно в случае тонких участков и прецизионных сопрягаемых поверхностей.
Порошковое покрытие и окраска в жидкой фазе
При порошковой окраске наносится сухой материал покрытия, который после отверждения образует сплошное покрытие. При мокрой окраске наносится жидкое покрытие, которое высыхает или отвердевает на детали. Оба метода позволяют выбирать различные цвета и защищают подходящие основания от воздействия окружающей среды.
Данные виды отделки широко применяются для корпусов оборудования, крышек, кронштейнов и внешних конструктивных элементов. Систему покрытия следует выбирать с учетом материала основания, условий эксплуатации, требуемого внешнего вида и предполагаемого срока службы.
Толщина покрытия может влиять на монтажные зазоры, резьбу, электрическое заземление и тепловой контакт. Критические сопряжения могут потребовать маскировки, а надлежащая подготовка поверхности важна для обеспечения адгезии и долговечности.
Черный оксид
Черный оксид — это конверсионная обработка, которая обычно применяется к подходящим железосодержащим материалам. В результате получается темная поверхность с относительно небольшим увеличением габаритов по сравнению со многими напыляемыми покрытиями.
Его применяют для инструментов, крепежных элементов, приспособлений и некоторых механических деталей, для которых желателен чёрный цвет. В зависимости от технологии в состав могут добавляться масло или герметик для улучшения защиты от коррозии.
Сам по себе чёрный оксид, как правило, не является оптимальным выбором для деталей, подвергающихся воздействию суровых внешних условий, морской среды или химических веществ. Данную обработку следует оценивать с учётом реальных условий эксплуатации, а не выбирать исключительно из соображений эстетики.
Как выбрать подходящую обработку поверхности для материалов, подвергаемых ЧПУ-обработке
Выбор метода обработки поверхности зависит, прежде всего, от функциональных требований к детали. Декоративный алюминиевый корпус, деталь из нержавеющей стали, контактирующая с жидкостью, и прецизионный стальной вал могут требовать совершенно разных методов обработки.
Определите основное функциональное требование
Прежде всего, определите, каких результатов должна достичь обработка. К числу типичных требований относятся коррозионная стойкость, износостойкость, твердость, внешний вид, электропроводность, легкость очистки и снижение шероховатости поверхности.
При оценке коррозионной стойкости следует учитывать материал основы, воздействие влаги, химические вещества и предполагаемый срок службы. При оценке износостойкости необходимо анализировать условия контакта, трение, нагрузку и движение между поверхностями. При оценке внешнего вида следует учитывать цвет, блеск, текстуру и однородность по партиям продукции.
Особое внимание следует уделить требованиям к электрическим характеристикам. Некоторые покрытия изменяют проводимость поверхности или сопротивление электрического контакта. Для компонентов, требующих заземления или проводящего контакта, могут потребоваться специально выделенные необработанные участки или специально подобранное покрытие.
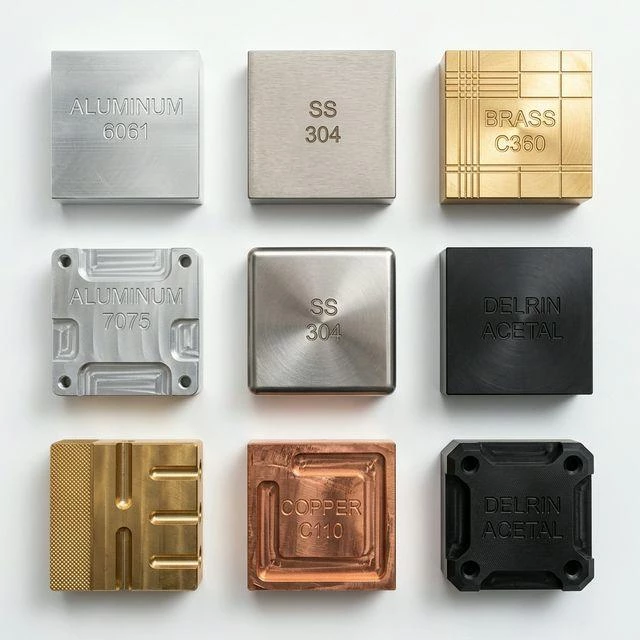
Подберите обработку в соответствии с материалом основы
Совместимость материалов имеет решающее значение, поскольку одна и та же обработка не даёт одинаковых результатов на всех металлах или пластиках.
Алюминий: Анодирование обычно применяется в тех случаях, когда требуется коррозионная стойкость, прочность поверхности или определенный внешний вид. Для придания поверхности однородной текстуры перед анодированием может применяться дробеструйная обработка. Химическое конверсионное покрытие может подойти для задач, предъявляющих различные требования к электрическим характеристикам или свойствам покрытия.
Нержавеющая сталь: для повышения коррозионной стойкости часто применяется пассивация. Электрополировка может быть целесообразной в тех случаях, когда требуется более гладкая поверхность или улучшенная очищаемость. На выбор метода влияют марка стали и условия эксплуатации.
Углеродистая и легированная сталь: в зависимости от степени воздействия коррозии, износа, требований к размерам и условий эксплуатации можно рассмотреть такие виды обработки, как цинкование, химическое никелирование, черное оксидирование, окраска и другие подходящие методы.
Медь и медные сплавы: Методы полировки, гальванического покрытия и другие виды обработки могут выбираться с учетом электропроводности, стойкости к окислению, внешнего вида и требований к контактам.
Инженерные пластики: Большинство традиционных методов обработки металлов, включая анодирование, не подходят для пластмасс. В зависимости от типа полимера и области применения более целесообразными могут оказаться такие процессы, как удаление заусенцев, полировка, текстурирование, окраска или нанесение специальных покрытий.
Перед окончательным утверждением процесса отделки необходимо уточнить точный состав сплава или марку полимера.
Оценить условия эксплуатации
Условия эксплуатации оказывают значительное влияние на эффективность лечения. Устройства, установленные в помещении и подвергающиеся ограниченному воздействию влаги, могут требовать меньшей защиты, чем устройства, установленные на открытом воздухе и подверженные воздействию дождя, перепадов температуры, ультрафиолетового излучения или промышленных загрязнений.
Применение в морских и прибрежных условиях требует особого внимания к воздействию хлоридов. Компоненты, подвергающиеся воздействию моющих средств, масел, растворителей или других химических веществ, нуждаются в обработке, совместимой с этими веществами. Применение в условиях высоких температур также требует покрытий и отделок, способных выдерживать предполагаемые термические нагрузки.
В случаях, когда коррозионная стойкость имеет решающее значение, следует указывать соответствующий метод испытаний и критерии приемки, а не полагаться на общие формулировки, такие как “коррозионно-стойкий”.”
Учет допусков на размеры
Обработка поверхности может изменить конечные размеры детали, обработанной на станке с ЧПУ. Гальваническое покрытие и окраска приводят к увеличению объема материала, тогда как полировка и электрополировка могут привести к его удалению. Анодирование также изменяет размеры поверхности за счет роста оксидного слоя.
Прежде чем выбрать вид отделки, определите критически важные элементы, такие как седла подшипников, резьбовые отверстия, уплотнительные поверхности, диаметры валов, установочные поверхности и сопряжения с прессовой посадкой. Некоторые участки, возможно, потребуют маскировки, а для других может потребоваться зазор при механической обработке, чтобы компенсировать влияние обработки.
На чертежах должно быть указано, относятся ли размеры к состоянию до или после отделки. Для прецизионных деталей следует четко указать условия окончательной приемки, чтобы готовая деталь соответствовала требованиям сборки.
Найти баланс между производительностью, внешним видом и стоимостью
Более сложная обработка не всегда является лучшим решением для каждого компонента. Дополнительные этапы могут привести к увеличению затрат, сроков изготовления и требований к контролю качества, не принося при этом существенных функциональных преимуществ.
При сравнении методов обработки следует учитывать стоимость отделки, требования к подготовке, необходимость маскировки, объем партии, влияние на размеры, потребности в контроле качества и ожидаемый срок службы. Недорогая отделка может подойти для прототипа или внутреннего компонента, тогда как для деталей, эксплуатируемых в коррозионных или абразивных средах, может быть оправдана более долговечная обработка.
Цель состоит в том, чтобы выбрать вариант отделки, отвечающий фактическим требованиям, без лишних этапов обработки.
Шероховатость поверхности и её обработка
Шероховатость поверхности и обработка поверхности — это взаимосвязанные, но разные технические характеристики.
Шероховатость поверхности характеризует её текстуру и обычно измеряется с помощью таких параметров, как Ra или Rz. На неё могут влиять геометрия инструмента, скорость подачи, стратегия обработки, шлифование и полировка.
Под обработкой поверхности понимается процесс, применяемый к поверхности, например анодирование, пассивация, гальваническое покрытие, конверсионное покрытие или окраска.
Деталь может соответствовать заданному значению шероховатости без нанесения дополнительного покрытия. И наоборот, деталь с покрытием может иметь нужный цвет, но не соответствовать требуемому значению шероховатости или допуску на размеры.
Если оба свойства имеют значение, укажите их отдельно. Например, в чертеже может быть указано требование к шероховатости поверхности для функциональной грани, а для открытых поверхностей детали — требование к анодированию. Это позволяет избежать неоднозначностей в процессе изготовления и контроля.
Распространенные ошибки при определении требований к качеству поверхности при ЧПУ-обработке
Одной из распространенных ошибок является выбор метода обработки, основанный исключительно на внешнем виде. Черная, серебристая или полированная поверхность не гарантирует автоматически необходимую коррозионную стойкость, износостойкость или электрические свойства.
Еще одна проблема заключается в игнорировании изменений размеров. Даже относительно тонкое покрытие может повлиять на мелкие отверстия, резьбу, плотно прилегающие узлы и элементы, обеспечивающие точное позиционирование.
Важную роль играет также совместимость материалов. Технология, которая хорошо себя зарекомендовала при работе с одним сплавом, может дать иные результаты при использовании другого сплава, поэтому в техническом задании следует указать точную марку материала.
Наконец, нечеткие указания в чертежах могут привести к несогласованным результатам. Такие термины, как “гладкий”, “высокого качества” или “коррозионно-стойкий”, могут по-разному интерпретироваться разными поставщиками. По возможности указывайте тип обработки, применимый стандарт, требования к толщине покрытия или шероховатости, маскируемые участки и критерии контроля.
Какую информацию необходимо предоставить при запросе предложения по обработке на станках с ЧПУ?
Чтобы точно определить требования к обработке поверхности, приложите к чертежу для ЧПУ следующую информацию:
- Материал: Точное обозначение сплава или марки полимера и соответствующий стандарт на материал.
- Обработка поверхности: Требуемый процесс или допустимые альтернативы, если они известны.
- Функциональные требования: Коррозионная стойкость, износостойкость, внешний вид, проводимость или легкость очистки.
- Требования к размерам: Критические допуски и размеры, которые необходимо обеспечить после окончательной обработки.
- Характеристики поверхности: Требуемые значения Ra или Rz, толщина покрытия, цвет или текстура.
- Требования к маскированию: Резьба, электрические контакты, уплотнительные поверхности, седла подшипников или другие участки, которые не должны подвергаться обработке.
- Требования к проверке: Применимые стандарты, методы испытаний, сертификаты или протоколы проверки.
- Объем производства: Требования к производству прототипов, мелкосерийному производству или серийному производству.
Если подходящий способ обработки ещё не определён, укажите предполагаемую область применения и условия эксплуатации вместе с чертежом. Эти сведения помогут выяснить, какие процессы совместимы с существующей конструкцией.
Обработка на станках с ЧПУ и финишная обработка поверхностей в компании Xtmade
Компания Xtmade изготавливает детали с ЧПУ по индивидуальному заказу на основе предоставленных заказчиком чертежей, файлов CAD, образцов и технических условий. Требования к обработке поверхности можно обсудить наряду с выбором материала, допусками на размеры и предполагаемым применением, чтобы уточнить производственные требования до начала изготовления.
Отправьте свой чертеж или файл CAD с указанием марки материала, требуемой отделки поверхности, критических размеров и предполагаемого количества, чтобы запросить коммерческое предложение. Если вид отделки ещё не определён окончательно, укажите условия эксплуатации детали и функциональные требования, чтобы мы могли оценить подходящие варианты с учётом вашего существующего проекта.

