
Как устранить деформацию при механической обработке тонкостенных деталей из алюминиевого сплава 7075: решения по контролю технологического процесса и закреплению заготовок от Xtmade
Алюминиевый сплав 7075, ценимый за высокое соотношение прочности к весу и превосходные механические свойства, широко применяется в аэрокосмической отрасли, при производстве прецизионного оборудования и изготовлении высокопроизводительных конструкционных элементов. Однако в случае деталей, характеризующихся высокой скоростью съема материала, тонкими стенками и асимметричной геометрией, основная сложность заключается не в самом материале, а в управлении снятие напряжений, деформацией, вызванной зажимом, и воздействием режущих сил в процессе обработки.
Это особенно актуально для тонкостенных несущих конструкций, глубоких полостей и конструкций открытого типа, создаваемых за счет значительного объема съемки материала. Даже если исходная заготовка обладает достаточной жесткостью, собственная конструктивная целостность детали снижается по мере уменьшения припуска на обработку. Силы резания, силы зажима и остаточные напряжения могут вызывать деформацию, в результате чего критические размеры и геометрические допуски выходят за пределы установленных требований.
При выполнении операций прецизионной обработки с ЧПУ в компании Xtmade мы не полагаемся исключительно на инструменты для чистовой обработки или сниженные параметры резания при обработке таких деталей. Вместо этого мы применяем комплексную стратегию управления, которая включает снятие напряжений в материале, определение базовых точек обработки, методы закрепления заготовки, специализированные вспомогательные приспособления и оптимизированные траектории инструмента.
Опираясь на наш опыт обработки тонкостенных деталей из алюминиевого сплава 7075 с низкой жесткостью, в данной статье рассматривается, как мы анализируем основные причины деформации и повышаем стабильность обработки за счет оптимизации технологического процесса.
Почему тонкостенные детали из алюминиевого сплава 7075 подвержены деформации при механической обработке?
Деформация тонкостенных деталей в процессе механической обработки редко обусловлена каким-либо одним фактором; скорее, она является результатом совокупного воздействия внутренних напряжений в материале, жесткости конструкции, сил зажима и режущих сил.
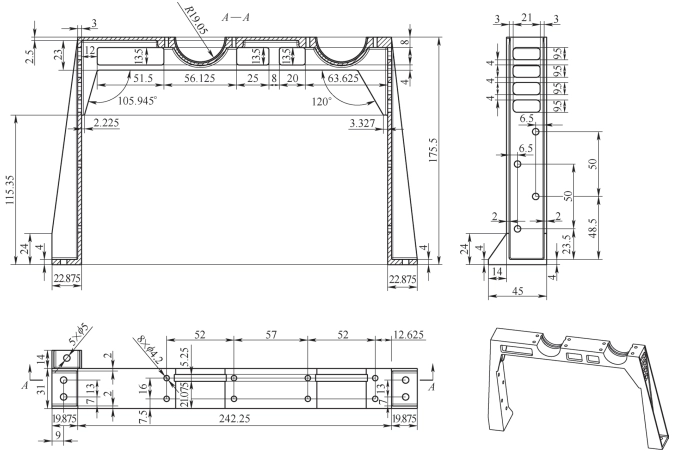
Рассмотрим один из видов конструкционных деталей из алюминиевого сплава 7075, которые мы обрабатывали: длина детали составляет примерно 282 мм, ширина — 175,5 мм, а начальная толщина заготовки — около 31 мм. После удаления значительного количества материала конечная толщина стенок в некоторых местах сокращается до всего 2 мм — общий объем удаления материала превышает 95 %.
Данный узел имеет конструкцию открытого типа с опорными ножками по обеим сторонам. По завершении механической обработки жесткость конструкции между этими ножками значительно снижается. В таких условиях даже относительно небольшие режущие силы могут вызвать локальную вибрацию, упругую деформацию или упругую восстановку размеров.
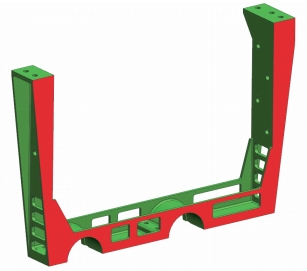
Высокая скорость съема материала приводит к перераспределению внутренних напряжений
В процессе прокатки, термообработки и последующей обработки заготовок из алюминиевого сплава 7075 могут возникать определенные внутренние остаточные напряжения.
Когда для изготовления детали необходимо удалить более 95 % исходного материала, первоначальное состояние равновесия напряжений нарушается по мере постепенного удаления материала. Это особенно важно при обработке деталей с большими полостями, глубокими пазами или тонкостенными конструкциями; поскольку количество удаляемого материала и связанные с этим изменения жесткости конструкции варьируются в разных областях, часто происходит локальное перераспределение напряжений.
Если деталь обрабатывается непосредственно из заготовки до конечных размеров, внутренние напряжения могут постепенно сниматься в ходе всего процесса, что проявляется в виде коробления стенок, расширении или сжатии опорных выступов либо общих изменений размеров готовой детали. Для тонкостенных деталей, требующих высокой скорости съема материала, предпочтительнее использовать многоэтапный подход — сочетающий черновую обработку, сохранение припусков на обработку и промежуточные обработки старения — вместо попытки удалить весь избыточный материал за одну операцию.
Тонкостенные конструкции не обладают достаточной жесткостью и весьма подвержены воздействию режущих сил.
Жесткость тонкостенной конструкции при изгибе тесно связана с толщиной её стенок. По мере уменьшения толщины стенок способность детали противостоять сдвиговым силам резко снижается.
Например, конструкция с конечной толщиной стенки всего 2 мм может сохранять достаточную общую жесткость на этапе черновой обработки; однако по мере удаления внутреннего материала и образования отверстий в несущих конструкциях с обеих сторон первоначальная жесткость нарушается, в результате чего деталь становится более подверженной упругой деформации.
Если режущий инструмент оказывает значительное боковое усилие на тонкую стенку, деталь может смещаться или вибрировать во время обработки. Даже если деталь частично восстанавливает свою первоначальную форму после вывода инструмента, упругое отклонение, возникшее в процессе резания, всё равно может привести к неточностям в размерах.
Именно поэтому параметры обработки, применяемые для стандартных деталей из алюминиевых сплавов, нельзя напрямую применять к тонкостенным деталям. Такие факторы, как выбор инструмента, направление резания, глубина резания и непрерывность траектории резания, необходимо корректировать с учетом конкретных условий опоры детали.
Традиционные методы зажима могут вызывать дополнительные деформации
В случае деталей со слабой конструкцией или низкой жесткостью сам процесс зажима может стать источником деформации.
Приложение значительного зажимного усилия — с помощью тисков или зажимов — к тонкостенным участкам может привести к тому, что деталь, находясь в зажатом состоянии, примет заданную форму. Хотя во время обработки может показаться, что размеры соответствуют техническим требованиям, после снятия зажимного усилия деталь подвергнется упругой отдаче, что изменит её окончательную геометрию.
Кроме того, когда тонкостенные детали требуют многократной смены ориентации или перемещения, отсутствие единой системы отсчёта для всех операций может легко привести к ошибкам позиционирования. Это, в свою очередь, нарушает размерные соотношения между элементами на противоположных сторонах, монтажными поверхностями и положениями критически важных отверстий.
При разработке стратегии обработки тонкостенных деталей необходимо решить две ключевые задачи: свести к минимуму принудительную деформацию, вызванную зажимом, и обеспечить стабильное позиционирование при многократной перенастройке станка.
От черновой обработки до чистовой: поэтапное снятие внутренних напряжений в алюминиевом сплаве 7075
При обработке конструкционных деталей из алюминиевого сплава 7075, требующих высокой скорости съема материала, мы не объединяем черновую и чистовую обработку в одну непрерывную операцию. Вместо этого мы снимаем внутренние напряжения поэтапно, в соответствии с изменением формы детали. В процессе обработки вышеупомянутых тонкостенных конструкционных деталей мы применяли стратегию, состоящую из трёх отдельных этапов черновой обработки, чередующихся с промежуточной обработкой старением.
Первичная черновая обработка: создание основы для всей последующей обработки
Первый этап заключается в равномерной черновой обработке заготовки, при этом основное внимание уделяется удалению большей части лишнего материала с оставлением припуска примерно 3 мм для последующих этапов обработки.
На данном этапе основное внимание уделяется не максимальному увеличению скорости удаления материала, а контролю количества материала, удаляемого из различных участков, с тем чтобы ни одна из сторон или локальный участок не утратили свою конструктивную опору преждевременно.
После завершения черновой обработки проводится первичная обработка старением. Это позволяет внутренним напряжениям, постепенно снимающимся в процессе обработки, еще больше стабилизироваться, создавая более прочную основу для последующих операций механической обработки.
Вторая черновая обработка: дальнейшее удаление материала и управление изменениями структуры
После первой стадии выдержки деталь заново зажимается для проведения второго этапа черновой обработки, в ходе которого основное внимание уделяется основным полостям и несущим зонам, при этом оставшийся припуск на обработку контролируется на уровне примерно 2 мм.
По мере дальнейшего удаления материала локальная жесткость детали значительно изменяется. Следовательно, на этом этапе необходимо не только контролировать режущие усилия, но и уделять пристальное внимание усилиям, действующим при зажиме.
Способы зажима подбираются с учетом точек опоры детали, чтобы избежать применения чрезмерного внешнего усилия при её фиксации. В случаях, когда для зажима требуется определенный момент затяжки, используются динамометрические ключи, что позволяет обеспечить стабильность и свести к минимуму отклонения, возникающие при ручном управлении.
После завершения второго этапа черновой обработки деталь подвергается очередному циклу старения.
Третья черновая обработка: создание стабильных условий для чистовой обработки
После первых двух этапов снятия материала и снятия напряжений выполняется третий этап — равномерная черновая обработка, в ходе которой припуск на обработку дополнительно уменьшается примерно до 1 мм.
На данном этапе деталь уже в значительной степени соответствует своему окончательному виду, при этом различия в локальной толщине стенок и зонах опоры становятся более заметными. Мы избегаем сосредоточения значительного объема удаления материала в какой-либо отдельной области, стремясь вместо этого сохранить сбалансированное распределение внутренних напряжений по всей детали.
По завершении третьего этапа черновой обработки назначается промежуточная обработка старением.
Следует подчеркнуть, что данная промежуточная термообработка не является просто дополнительным этапом процесса; она служит для минимизации изменений размеров на последующем этапе чистовой обработки — изменений, которые в противном случае возникли бы в результате перераспределения остаточных напряжений. Конкретный метод обработки, температура и время выдержки определяются с учётом состояния материала, требований к термической обработке и технических характеристик детали.
Оптимизация методов зажима: снижение деформаций, вызванных зажимом, в тонкостенных деталях
После завершения многоэтапной черновой обработки следующей задачей, которую необходимо решить, является выбор схемы закрепления заготовки для чистовой обработки.
В случае тонкостенных деталей с наклонными боковыми кромками и открытой конструкцией традиционное зажатие с помощью прижимных пластин часто приводит к локальным концентрациям напряжений. Учитывая относительно низкую жесткость опорных стоек с обеих сторон, даже малейшее неравномерное распределение зажимного усилия может нарушить точное позиционирование детали и целостность её геометрии.
Наш подход заключается в максимальном увеличении эффективной площади опоры, использовании присущих детали конструктивных особенностей для её позиционирования, а также в минимизации механического усилия зажима, действующего непосредственно на тонкостенные участки.
Крепление деталей с помощью клеевого соединения
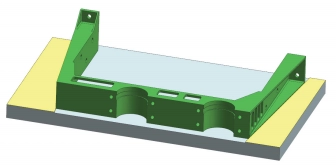
При чистовой обработке первой стороны в качестве базовой точки отсчёта используется предусмотренная монтажная поверхность детали, а заготовка закрепляется на специальной зажимной пластине.
В отличие от традиционного механического зажима, в котором используются прижимные пластины, в данном подходе в качестве вспомогательного способа крепления применяется клей “302”, что позволяет свести к минимуму прямое воздействие зажимной силы на тонкостенную конструкцию.
Сначала, исходя из фактической геометрии и ориентации детали, в зажимную пластину вырезаются V-образные позиционирующие элементы. Эти элементы, высота которых составляет примерно 1 мм, входят в зацепление с наклонными кромками по обеим сторонам детали, обеспечивая стабильную и точную ориентацию.
В процессе установки наклонные кромки заготовки приводятся в полный контакт с V-образными позиционирующими поверхностями приспособления; затем заготовка фиксируется на месте путем нанесения клея вдоль границ соприкосновения между деталью и приспособлением.
Благодаря сочетанию V-образных позиционирующих элементов и клеевого соединения движение заготовки ограничивается в нескольких направлениях, при этом удается избежать значительного локального давления — часто сопутствующего традиционным методам зажима — в тонкостенных участках.
Следует отметить, что использование клеевого соединения для закрепления заготовки не означает, что можно не учитывать механические нагрузки. Такие факторы, как площадь контакта между заготовкой и приспособлением, состояние клеевого слоя, время отверждения клея, а также нагрузки, возникающие в ходе последующих операций механической обработки, должны быть заранее проанализированы. Для процессов, сопровождающихся высокими режущими нагрузками, также необходимо убедиться, что прочность склеивания достаточна для выполнения поставленных требований.
Обработка после переориентации: обеспечение постоянной системы отсчёта
После обработки первой стороны деталь необходимо перевернуть для обработки противоположной стороны.
На данном этапе основное внимание уделяется обеспечению согласованности системы отсчета (опорной системы), используемой для позиционирования при выполнении последовательных операций. Поскольку все шесть наружных поверхностей детали подлежат обработке, при каждой смене ориентации необходимо четко определять соотношение отсчетных точек; это позволяет предотвратить накопление погрешностей размеров, которые в противном случае могли бы возникнуть в результате многократного изменения положения детали.
Применяя стратегию позиционирования, аналогичную той, что использовалась для первой стороны, мы обрабатываем вторую сторону, дорабатывая внешний профиль, монтажные поверхности и общую толщину детали.
По завершении этого этапа внешние размеры детали соответствуют проектным требованиям. Остальные работы в основном сосредоточены на прецизионной обработке внутренних полостей и тонкостенных элементов.
Разработать специализированные опорные приспособления разъемного типа для повышения устойчивости при обработке внутренних полостей
После обработки внешнего профиля детали обработка её внутренней полости становится одним из наиболее ответственных этапов всего производственного процесса.
На данном этапе подавляющая часть материала уже удалена, в результате чего остаются тонкостенные участки с весьма ограниченной конструктивной жесткостью. Использование исключительно стандартных зажимных приспособлений для фиксации детали может легко привести к локальной вибрации или деформации конструкции в процессе обработки. Следовательно, необходимо разработать специализированное опорное приспособление, предназначенное именно для окончательной обработки внутренней полости.
Почему стоит использовать модульную (раздельную) конструкцию светильника?
В случае крупных тонкостенных деталей проектирование всего зажимного приспособления в виде единого цельного узла не только привело бы к значительным затратам материала, но и увеличило бы как затраты на механическую обработку, так и время, необходимое для изготовления приспособления.
Мы применили модульную конструкцию, разделив внутреннее опорное приспособление для полости на три отдельных компонента. Эти три части сконструированы таким образом, чтобы соответствовать внешней геометрии детали, конструкции основания и боковым профилям, что обеспечивает необходимую площадь опорной поверхности и одновременно упрощает изготовление, монтаж и последующую регулировку приспособления.
Расчет опорных зазоров на основе фактических размеров детали
Поскольку наружные размеры деталей уже обработаны в соответствии с проектными требованиями, внутренние размеры приспособления нельзя определять исключительно на основе теоретических размеров деталей.
При проектировании зажимных приспособлений мы ориентируемся на фактическую внешнюю геометрию деталей, предусматривая зазор примерно 0,06–0,10 мм с каждой стороны. Это обеспечивает плавную установку деталей и гарантирует полный контакт боковых и нижних поверхностей деталей с соответствующими опорными поверхностями.
Если зазор в зажимном приспособлении слишком велик, детали могут смещаться под действием режущих сил; напротив, если зазор слишком мал, может возникнуть препятствие при сборке, что приведет к появлению нежелательных напряжений. При проектировании зажимного приспособления необходимо учитывать не только размеры, но и простоту сборки, площадь контакта опор, а также фактические режущие нагрузки.
Локальное укрепление слабых участков
В случае тонкостенных конструктивных элементов общая опора не всегда гарантирует достаточную жесткость в каждой отдельной области.
В таких участках отверстия с низкой конструктивной жесткостью особенно подвержены деформации и вибрации. Если при обработке эти участки не имеют надлежащей опоры, режущие усилия, создаваемые инструментом, могут вызвать локальную вибрацию, что ухудшает качество обработанной поверхности и снижает стабильность размеров.
Для решения этой проблемы мы выявляем слабые места на этапах проектирования зажимных приспособлений и подготовки к механической обработке, а также предусматриваем вспомогательные опоры, адаптированные к конкретной конструкции.
В рамках вышеупомянутой стратегии обработки отдельные отверстия можно временно укрепить с помощью подходящих заполняющих материалов — таких как пластичная шпатлевка или огнестойкий герметик — либо с помощью импровизированных заполнителей, например, влажного полотенца, которое после пропитывания воды плотно затягивается на месте. Это помогает снизить локальные вибрации.
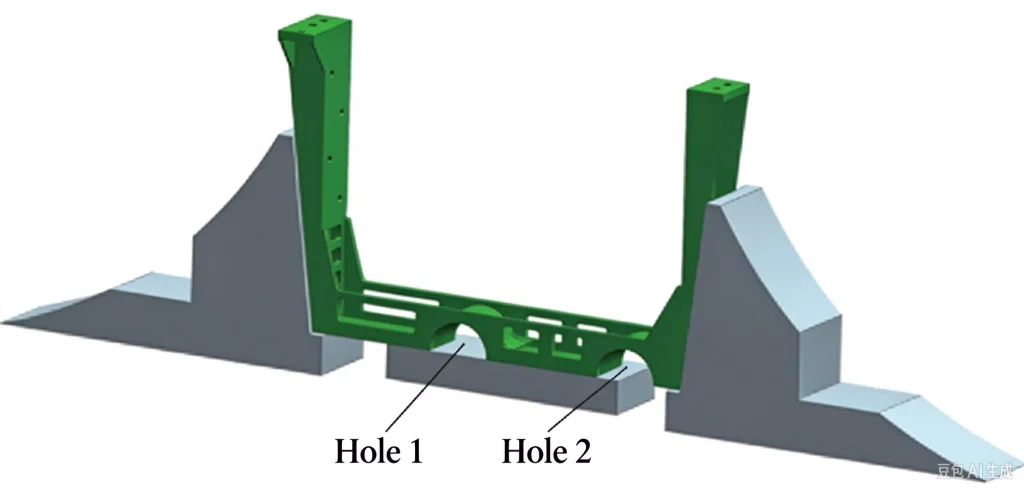
Такие вспомогательные опоры необходимо оценивать с учетом таких факторов, как материал, смазочно-охлаждающая жидкость, диапазон движения инструмента и условия удаления стружки; они не должны ни препятствовать нормальной работе инструмента, ни допускать попадания какого-либо наполнителя в зону обработки.
Благодаря сочетанию модульных зажимных приспособлений с локальной вспомогательной опорой можно повысить общую устойчивость обработки тонкостенных деталей на заключительных этапах, не прибегая к чрезмерному усилию зажима.
Оптимизация траекторий инструмента с ЧПУ для уменьшения деформации, вызванной режущими усилиями
Даже если зажимное устройство обеспечивает достаточную опору, неправильно спланированная траектория инструмента всё равно может привести к вибрации тонкостенных деталей или их упругой деформации под действием режущих сил.
Поэтому после окончательной доработки стратегии зажима крайне важно провести специальную оптимизацию траекторий инструмента, используемых для обработки внутренних полостей.
В случае таких деталей с низкой конструктивной жесткостью основная задача при планировании траектории инструмента заключается не просто в сокращении времени обработки, а в обеспечении максимально плавного хода резания, что позволяет избежать резких колебаний режущих сил.
Уделять приоритетное внимание траекториям перемещения с возвратом вдоль длины детали
При обработке внутренних полостей целесообразно использовать стратегию резания с возвратно-поступательным движением, ориентированную по длине детали, что позволяет свести к минимуму ненужные поперечные перемещения.
Основная цель заключается в том, чтобы обеспечить относительно постоянное направление основных режущих сил, предотвращая частые изменения направления этих сил и снижая риск воздействия на тонкостенные конструкции переменных нагрузок.
Разумеется, конкретное направление траектории инструмента необходимо определять с учётом таких факторов, как точки опоры детали, распределение толщины стенок и направление входа инструмента; не следует полагать, что для всех тонкостенных деталей подходит одно и то же универсальное направление обработки.
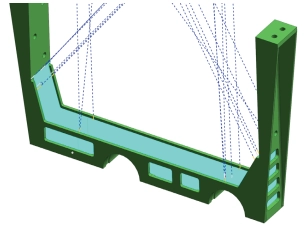
Сокращение количества крутых поворотов в траекториях инструмента и резких колебаний режущей нагрузки
Когда режущий инструмент часто меняет направление движения на поворотах, могут возникать мгновенные колебания режущей нагрузки. Это представляет особую проблему вблизи тонкостенных конструкций, где такие изменения с большей вероятностью могут вызывать вибрацию и локальные деформации.
Поэтому на этапе программирования мы стремимся свести к минимуму ненужные резкие повороты и прерывания траектории инструмента. Оптимизируя переходы между соседними участками траектории, мы обеспечиваем более плавное движение инструмента.
Кроме того, с учётом толщины стенок и условий опоры в различных зонах мы тщательно настраиваем такие параметры, как глубина реза, радиальная ширина реза и скорость подачи, что позволяет избежать чрезмерных режущих нагрузок в участках с недостаточной жёсткостью.
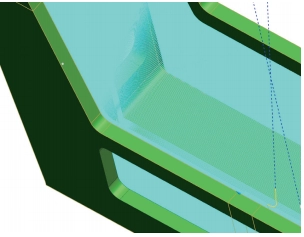
Регулировка вылета инструмента для повышения жесткости обработки
При обработке глубоких углублений или внутренних элементов вылет инструмента — то есть длина инструмента, выступающая за пределы держателя — напрямую влияет на стабильность обработки.
Более длинный вылет инструмента, как правило, снижает изгибную жесткость системы, что делает её более подверженной вибрациям и прогибу инструмента в процессе резания.
Поэтому, обеспечивая соблюдение требований к глубине резания и зазору, мы стремимся свести к минимуму вылет инструмента за счет выбора подходящего диаметра инструмента, длины канавки и общей конфигурации инструмента.
При обработке деталей со сложными внутренними полостями или требующих многонаправленной обработки использование 4-осевых или 5-осевых систем позволяет оптимизировать ориентацию инструмента и углы подхода. Это снижает необходимость в повторных настройках, тем самым повышая эффективность обработки и стабильность позиционирования.
Следует отметить, что 5-осевая обработка не исключает деформацию тонкостенных деталей. В конечном счете качество обработки определяется эффективной согласованностью ориентации инструмента, параметров резания, закрепления/опоры детали, а также собственной жесткостью самой детали.
Результаты механической обработки: контроль деформации тонкостенных конструкций с точностью до 0,03 мм
Благодаря применению многоступенчатого процесса черновой обработки в сочетании с выдержкой, позиционированием с использованием адгезивных материалов, специализированными модульными приспособлениями, дополнительной опорой для конструктивно слабых участков и оптимизированными траекториями инструмента нам удалось успешно устранить основные проблемы, связанные с деформацией, возникавшие при обработке этих тонкостенных деталей из алюминиевого сплава 7075.
Для данной детали конструктивный допуск по критическим размерам составляет ±0,03 мм. Контроль после обработки проводится с упором на расстояние между опорными ножками с обеих сторон, размеры монтажных поверхностей и другие ключевые геометрические характеристики.
После обработки с помощью координатно-измерительной машины (КИМ) был проведен полный контроль размеров с проверкой всех критических размеров и геометрических характеристик.
Результаты окончательного контроля подтверждают, что все указанные размеры данной партии деталей соответствуют требованиям, изложенным в технических чертежах, при этом деформация после механической обработки удерживается в пределах 0,03 мм.
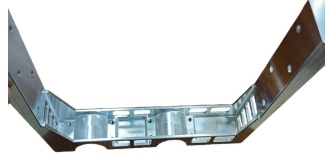
Данный процесс обработки еще раз подтверждает, что в случае тонкостенных деталей из алюминиевых сплавов, для которых характерны высокая скорость съема материала и недостаточная конструкционная жесткость, простое уменьшение параметров резания не может кардинально решить проблему деформации. Только за счет комплексного подхода, включающего контроль напряжений в материале, зажим и позиционирование, вспомогательную опору и планирование траектории инструмента, можно обеспечить стабильную точность размеров при сохранении эффективности обработки.
Как компания Xtmade обрабатывает высокоточные тонкостенные детали из алюминиевого сплава?
В компании Xtmade мы подходим к механической обработке тонкостенных деталей как к систематической работе по контролю технологического процесса, а не как к рутинной задаче Фрезерование с ЧПУ задача. Перед началом производства мы анализируем CAD-файлы, инженерные чертежи и технические спецификации заказчика, оценивая такие факторы, как жесткость конструкции, распределение толщины стенок, скорость съема материала, базовые точки обработки и критические допуски.
В отношении конструкций, подверженных деформации, мы уделяем особое внимание следующим ключевым аспектам:
- Планирование технологического процесса: Мы определяем последовательность операций черновой, получистовой и чистовой обработки с учетом состояния исходного материала и объема удаляемого материала. При необходимости мы включаем промежуточные этапы снятия напряжений, чтобы предотвратить деформацию конструкции, вызванную концентрированным удалением материала.
- Зажим и позиционирование: Мы тщательно подбираем системы отсчета, способы закрепления и опорные точки, чтобы свести к минимуму воздействие зажимных сил на тонкостенные детали. Для сложных геометрических форм мы можем разработать специальные приспособления или вспомогательные опоры.
- Параметры инструмента и обработки: Мы оптимизируем выбор инструмента, параметры резания и траектории движения инструмента — с учетом твердости материала, толщины стенок, глубины обработки и вылета инструмента — для эффективного управления силами резания и минимизации вибрации.
- Контроль размеров и проверка качества: С помощью такого оборудования, как КИМ (координатно-измерительные машины), мы проверяем критические размеры, взаиморасположение деталей и геометрические допуски, чтобы гарантировать соответствие готовых деталей всем техническим требованиям заказчика.
Предложения от Xtmade индивидуальная высокоточная обработка алюминия на станках с ЧПУ, со стандартными допусками ±0,01 мм и высокоточными допусками до ±0,005 мм. В случае тонкостенных, глубоковыемчатых или сложных деталей мы оцениваем достижимую точность с учетом конкретной геометрии, материала, технологического процесса и требований чертежа, а не применяем универсальную гарантию допусков.
Если ваш проект включает тонкостенные детали из алюминиевого сплава 7075, детали, требующие высокой скорости съема материала, или другие прецизионные детали с низкой конструктивной жесткостью, пожалуйста, пришлите нам ваши CAD-файлы и технические чертежи. Наша команда инженеров проанализирует проект с точки зрения технологической осуществимости, стратегий закрепления заготовок и технологического маршрута, чтобы помочь определить наиболее эффективное производственное решение.

