
Методы механической обработки сложных тонкостенных деталей из алюминиевых сплавов, требующих высокой точности
Тонкостенные детали из алюминиевых сплавов широко используются в аэрокосмической отрасли и при производстве высокотехнологичного оборудования благодаря своей малой массе, высокому соотношению прочности к массе и коррозионной стойкости. Их облегченные конструкции позволяют снизить общую массу оборудования при сохранении требуемых механических характеристик. Однако механическая обработка крупных деталей со сложной геометрией, тонкими стенками и жесткими допусками на размеры сопряжена со значительными производственными сложностями.
В отличие от обычных алюминиевых деталей, тонкостенные детали особенно чувствительны к режущим усилиям, усилию зажима и изменениям внутреннего остаточного напряжения. Удаление большого количества материала при черновой обработке может нарушить существующий баланс напряжений внутри заготовки. Усилие зажима также может вызывать упругую деформацию, которая может проявиться в виде отклонений от номинальных размеров или деформации поверхности после снятия детали с зажимного приспособления.
По этой причине для обеспечения точности при обработке тонкостенных деталей недостаточно просто уменьшить глубину резания или добавить дополнительные чистовые проходы. Подготовка заготовки, проектирование зажимных приспособлений, припуски на обработку, термообработка и последующие операции обработки должны планироваться в рамках единого технологического процесса.
В данной статье рассматривается пример обработки сложной тонкостенной детали из алюминиевого сплава, требующей высокой точности. В ней анализируется, как были скоординированы поэтапное фрезерование, стабилизирующая термообработка и электроэрозионная резка по проволоке для контроля деформации и повышения качества конечной обработки.
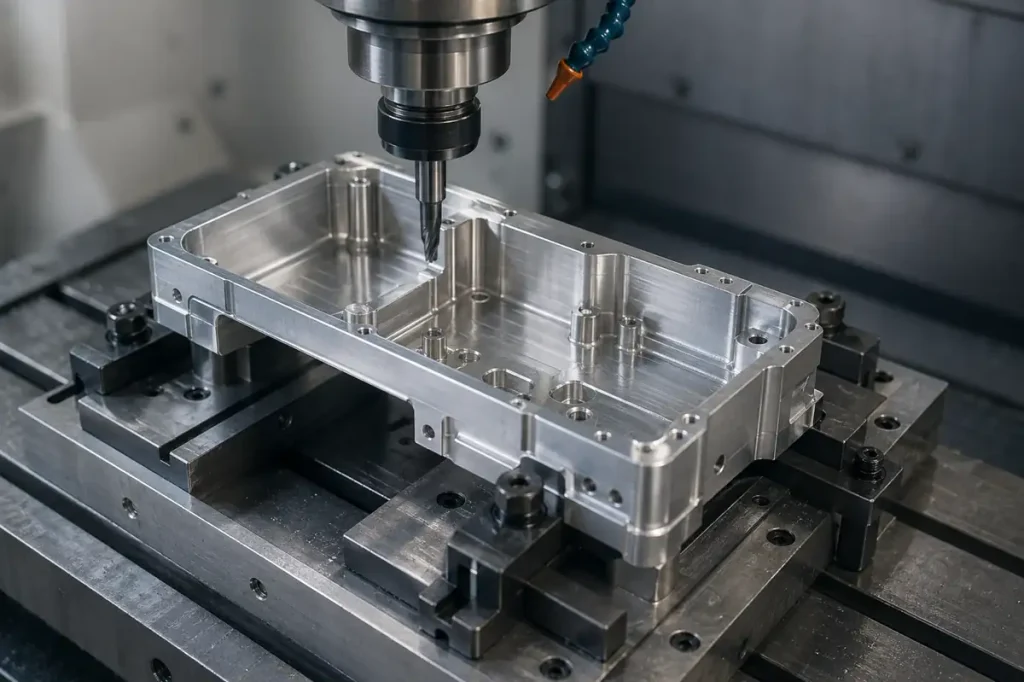
1. Сложности при механической обработке тонкостенных деталей из алюминиевых сплавов
Данная деталь была изготовлена из высокопрочного алюминиевого сплава 2D14. Она отличалась относительно большими габаритными размерами, сложной внутренней полостью и внешними контурами, а также предъявляла высокие требования к точности размеров и геометрическим допускам. Операции механической обработки в основном включали карманное и контурное фрезерование.
Ряд факторов сделал производственный процесс особенно сложным.
Перераспределение остаточных напряжений
В заготовках из алюминиевого сплава могут возникать остаточные напряжения в ходе предыдущих производственных процессов, включая прокатку, ковку и термообработку. Когда при черновой обработке удаляется значительный объём материала, изменяется исходное равновесие напряжений. Возникающее в результате перераспределение напряжений может привести к изгибу, скручиванию или изменению размеров.
Эти эффекты становятся более заметными в крупных деталях с относительно тонкими стенками, где даже незначительная деформация может повлиять на критические размеры.
Деформация, вызванная зажимом
Тонкостенные детали обладают ограниченной конструктивной жесткостью и зачастую требуют использования зажимных скоб, модульных приспособлений или специального инструмента для надежного закрепления. Чрезмерное или неравномерное давление зажима может привести к деформации заготовки в процессе обработки.
После ослабления зажимов заготовка может частично вернуться к своей первоначальной форме. Этот пружинный возврат может привести к тому, что измеренные размеры будут отличаться от размеров, полученных в процессе обработки.
Снижение жесткости при удалении материала
По мере продвижения обработки с заготовки постепенно удаляется материал, что приводит к изменению её жёсткости и несущих характеристик. Режущие силы, выделение тепла и вибрация могут влиять на устойчивость тонкостенных участков.
Неравномерное снятие материала может еще больше усилить деформацию, особенно при обработке глубоких полостей и узких несущих стенок.
Для решения этих проблем стратегия обработки в данном случае была сосредоточена на конструкции заготовки и последовательности технологических операций, а не на исключительном использовании дополнительных операций чистовой обработки. В общий технологический процесс были включены жертвенные зажимные удлинители, контролируемые припуски на обработку и промежуточные стабилизирующие обработки.
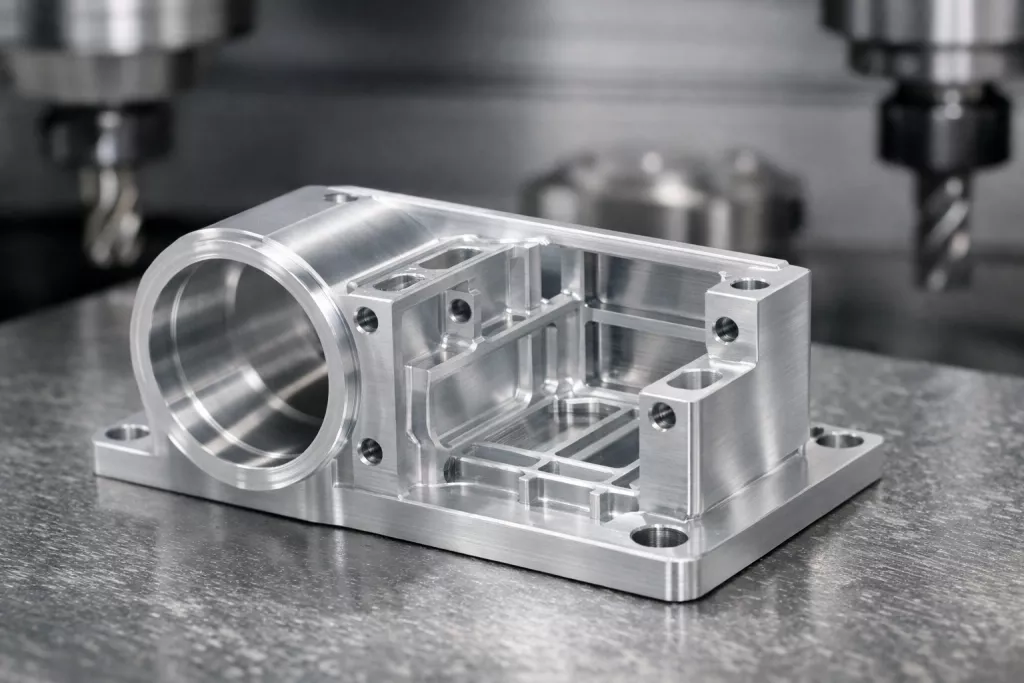
2. Разработка технологического процесса обработки сложных тонкостенных деталей
Последовательность обработки была разработана с целью обеспечения баланса между эффективностью удаления материала и стабильностью размеров. Вместо того чтобы изготовить деталь целиком за одну непрерывную операцию фрезерования, процесс был разбит на следующие этапы: черновая обработка, первая стабилизирующая обработка, получистовая обработка, вторая стабилизирующая обработка, чистовая обработка и снятие зажимного приспособления.
Ключевой особенностью данного подхода было использование одноразовых зажимных удлинителей на обоих концах заготовки.
2.1 Подготовка заготовки и конструкция зажимного устройства
Поскольку деталь обладала ограниченной жесткостью, непосредственное зажатие её конечных тонкостенных участков могло привести к возникновению локального давления и деформации.
Чтобы этого избежать, заготовка была подготовлена с дополнительными зажимными удлинителями длиной 30–50 мм с обоих концов. Эти удлинители обеспечивали специальные зоны зажима для выполнения операций механической обработки.
Прикладывая зажимные усилия к этим дополнительным участкам, а не непосредственно к готовой геометрии детали, можно было бы более надежно закрепить заготовку, одновременно снизив риск деформации в тонкостенных участках.
Эти выступы были временными конструктивными элементами, а не частью готовой детали. Они оставались на месте на протяжении всего процесса фрезерования и были удалены после завершения обработки основных полостей и внешних контуров.
Такой подход позволил отделить требования к закреплению заготовки от требований к геометрии готового изделия, благодаря чему тонкостенная конструкция оставалась закреплённой на ранних этапах обработки.
2.2 Черновая обработка: снятие основной части материала
На этапе черновой обработки основное внимание уделялось удалению излишков материала и формированию основного внешнего профиля и внутренних полостей.
Использовались двухрежущие твердосплавные концевые фрезы диаметром φ16–φ20 мм при скорости вращения шпинделя от 6 000 до 7 000 об/мин. Деталь закреплялась с помощью зажимных удлинителей, при этом с каждой стороны оставлялся припуск на обработку 3–5 мм.
На данном этапе главным приоритетом была эффективность съема материала, а не достижение конечных размеров. Сохранение достаточного припуска на обработку обеспечивало возможность последующих корректировок после обработки для снятия напряжений.
Были выбраны двухрежущие фрезы большего диаметра, чтобы обеспечить эффективное снятие материала на этапе черновой обработки, что позволило бы сократить объем материала, который пришлось бы снимать на последующих этапах чистовой обработки.
После черновой обработки заготовка прошла первую стабилизирующую термообработку.
2.3 Первая стабилизирующая термообработка
Удаление значительного объема материала при черновой обработке может нарушить распределение остаточных напряжений в заготовке из алюминиевого сплава. В связи с этим перед получистовой обработкой была введена стабилизирующая обработка.
Деталь, прошедшую черновую обработку, поместили в печь для искусственного старения, нагрели до 250–290 °C, выдержали при данной температуре в течение 2–4 часов, а затем дали ей остыть на воздухе.
Данная обработка была предназначена для снятия части остаточного напряжения, возникшего или перераспределившегося в процессе удаления материала, что способствовало уменьшению изменений размеров при последующих операциях механической обработки.
Благодаря тому, что данная операция была выполнена между черновой и получистовой обработкой, деталь прошла процесс снятия напряжений до того, как её геометрия была приведена в соответствие с конечными размерами.
2.4 Получистовая обработка: уточнение геометрии и припуска на обработку
После первой стабилизационной обработки деталь была отправлена на полуфинишную обработку.
Цель заключалась в том, чтобы уточнить внешний профиль и внутренние полости, сохранив при этом достаточный запас материала для окончательной обработки. По сравнению с черновой обработкой на этом этапе требовалось уделять больше внимания точности контура, распределению припуска на обработку и силам, действующим на тонкостенные участки.
Использовались трёхрежущие твердосплавные концевые фрезы диаметром φ10–φ16 мм при скорости вращения шпинделя от 2 000 до 2 500 об/мин. Деталь зажималась с обоих концов, при этом с каждой стороны оставлялся припуск 0,5–1 мм.
Использование различных режущих инструментов для черновой и получистовой обработки позволило на каждом этапе учитывать конкретные требования к производству. При черновой обработке приоритетом было удаление материала, тогда как при получистовой — корректировка геометрии и улучшение качества обработанных поверхностей.
После предварительной обработки заготовка прошла вторую стабилизационную обработку с целью дальнейшего повышения её размерной стабильности перед окончательной механической обработкой.
2.5 Вторая стабилизационная обработка и окончательная механическая обработка
Вторую стабилизационную обработку проводили при температуре 250–290 °C с выдержкой в течение 1–2 часов.
К этому этапу с заготовки уже было удалено значительное количество материала и проведена геометрическая корректировка. Дополнительная обработка была направлена на дальнейшую стабилизацию материала перед окончательной операцией механической обработки.
В процесс также был включен термоциклический режим, способствующий повышению стабильности размеров. Конкретная процедура рассматривается в следующем разделе.
После стабилизации деталь перешла к этапу окончательной механической обработки. Использовались трёхрежущие твердосплавные концевые фрезы диаметром φ6–φ8 мм, при этом скорость вращения шпинделя поддерживалась на уровне 1 500–1 800 об/мин.
Заготовка была закреплена с помощью зажимных скоб, установленных на двух припойных удлинителях. Затем был удален излишек материала для придания окончательных внешних контуров и внутренней геометрии.
Поскольку деталь уже прошла два этапа удаления материала и стабилизации, заключительная операция была направлена на достижение требуемых размеров и качества поверхности.
3. Термоциклирование для повышения стабильности размеров
Помимо двух видов стабилизационной обработки, в процесс механической обработки была включена процедура низкотемпературного термоциклирования с целью дальнейшего повышения стабильности размеров детали из алюминиевого сплава.
После второго этапа стабилизации заготовку поместили в низкотемпературную камеру, в которой поддерживалась температура от -70 до -50 °C, на 1–2 часа.
После низкотемпературной обработки деталь извлекали и оставляли до достижения состояния, подходящего для последующего этапа нагрева. Как только поверхностный иней таял, деталь можно было переместить в нагревательное оборудование. В качестве альтернативы её можно было сначала просушить при температуре около 50 °C в течение 1–2 часов.
Затем деталь нагревали до заданной температуры, выдерживали в течение необходимого времени и давали остыть до комнатной температуры. В зависимости от требований к механической обработке этапы низкотемпературной обработки и нагрева могли повторяться в течение заданного количества циклов.
Для создания низкотемпературных условий можно также использовать жидкий азот. Согласно исходным данным, скорость охлаждения во время этой обработки не оказала существенного влияния на результаты термоциклирования.
Если после низкотемпературного этапа не удавалось сразу же приступить к нагреву, в указанных условиях технологического процесса допускался перерыв продолжительностью до 20 часов.
Важно отметить, что термоциклирование не является обязательным требованием для всех деталей из алюминиевых сплавов. Его целесообразность, диапазон температур, время выдержки и количество циклов следует определять с учетом марки сплава, исходного состояния материала и применимых технических условий термообработки.
4. Выбор режущего инструмента и параметры обработки
Выбор инструмента и параметры резания напрямую влияют на эффективность съема материала, нагрузки при резании и качество конечной поверхности.
Вместо того чтобы использовать один и тот же резец на протяжении всей операции, в данном случае на каждом этапе обработки применялись инструменты с различными диаметрами, конфигурациями канавок и скоростями вращения шпинделя.
| Этап механической обработки | Режущий инструмент | Частота вращения шпинделя | Запас материала на каждую сторону |
| Черновая обработка | 2-канальный, φ16–φ20 мм | 6 000–7 000 об/мин | 3–5 мм |
| Полуфинишная обработка | 3-зубцовый, φ10–φ16 мм | 2 000–2 500 об/мин | 0,5–1 мм |
| Финальная обработка | 3-канальный, φ6–φ8 мм | 1 500–1 800 об/мин | Конечные размеры |
Каждая конфигурация инструмента предназначалась для разных целей.
На этапе черновой обработки большие двухрежущие фрезы обеспечили удаление значительного объема материала. Затем для уточнения геометрии детали и завершения операций чистовой обработки использовались трёхрежущие фрезы.
Разделение работы на отдельные этапы обработки позволило избежать ситуации, при которой чрезмерное снятие материала и окончательный контроль размеров становились противоречащими требованиями в рамках одной операции. Кроме того, это дало возможность стабилизировать заготовку между основными этапами обработки.
Однако скорость вращения шпинделя сама по себе не определяет производительность обработки. При разработке практичной стратегии резания необходимо также учитывать скорость подачи, глубину резания, вылет инструмента, геометрию режущего инструмента и жесткость станка.
Перечисленные выше параметры отражают конкретные условия данной обработки и не должны рассматриваться как универсальные настройки для всех тонкостенных деталей из алюминиевых сплавов.
5. Резка проволокой с использованием электроэрозионной обработки (ЭЭО) для удаления временного зажимного приспособления
После завершения обработки внутренних полостей и внешних контуров оставалось удалить временные зажимные удлинители с обоих концов.
На данном этапе деталь уже приобрела свою окончательную тонкостенную форму. Использование традиционного фрезерования для удаления выступающих частей могло бы привести к возникновению дополнительных режущих сил и, возможно, повлиять на стабильность размеров готовой конструкции.
Поэтому для окончательной операции разделения была выбрана резка проволокой методом электроэрозионной обработки (EDM).
При электроэрозионной обработке проволокой удаление материала происходит за счет контролируемых электрических разрядов между проволочным электродом и заготовкой. Поскольку этот процесс не предполагает прямого механического контакта при резании, он позволяет избежать значительных режущих усилий, характерных для традиционного фрезерования.
Благодаря этому данное решение подходит для демонтажа временных соединений в тонкостенных конструкциях, когда необходимо свести к минимуму механическую нагрузку.
В данном случае использовались следующие параметры электроразряда:
- Полярность: Положительная полярность: заготовка подключается к положительной клемме, а проволочный электрод — к отрицательной.
- Ток при механической обработке: 3–5 А.
- Длительность импульса: 30–50 мкс.
- Коэффициент загрузки: 1:7 к 1:5.
После резки проволокой в местах отделения заготовки от расходных удлинителей могли оставаться заметные следы разряда. Для полировки этих участков и улучшения гладкости готовой поверхности использовался мелкий наждачный бумаги.
Хотя проволочная электроэрозионная обработка снижает механические режущие усилия, процесс разряда по-прежнему сопровождается локальным нагревом и может оказывать влияние на поверхностный слой. Поэтому важную роль по-прежнему играют параметры резания, крепление заготовки и последующая обработка поверхности.
6. Результаты обработки и мнения экспертов
В данном случае основное улучшение было достигнуто за счет координации отдельных производственных операций, а не за счет использования какой-либо одной технологии обработки.
Жертвенные удлинители обеспечивали стабильные зоны зажима при черновой, получистовой и чистовой обработке. После значительного снятия материала проводились две стабилизирующие обработки с целью снижения влияния перераспределения остаточных напряжений на последующие операции.
Для каждого этапа обработки подбирались различные режущие инструменты и параметры, а для удаления временных выступов после завершения формирования основной геометрии использовалась электроэрозионная резка проволокой.
Согласно представленным результатам обработки, данный процесс позволил эффективно контролировать изменения размеров, связанные с напряжениями, возникающими при обработке, и зажимом, а также сократить количество перемещений заготовки между операциями и повысить общую эффективность производства.
Мнения экспертов
Основное преимущество данного подхода заключается в том, что последовательность обработки адаптируется к фактическим конструктивным особенностям детали, а не основывается исключительно на использовании высокотехнологичных станков или дополнительных чистовых проходов.
Сочетание удлинителей зажимных элементов, предназначенных для износа, поэтапного удаления материала и промежуточных стабилизирующих обработок помогло решить проблему деформации на всех этапах производственного процесса. Проволочная электроэрозионная резка обеспечила дополнительное преимущество, сводя к минимуму механическую нагрузку во время окончательного удаления временных элементов зажимного устройства.
В случае сложных тонкостенных деталей, требующих высокой точности, качество обработки зависит не только от возможностей отдельных операций, но и от того, как организована вся производственная последовательность. Конструкция зажимных приспособлений, управление остаточными напряжениями, стратегия резания и методы окончательного отделения детали должны быть согласованы друг с другом для обеспечения стабильности размеров.
7. Обработка алюминия с тонкостенными деталями на станках с ЧПУ в компании Xtmade
Изготовление сложных алюминиевых тонкостенных деталей требует тщательной оценки имеющегося проекта заказчика, особенно если детали содержат сложные полости, тонкие несущие элементы и характеризуются жесткими геометрическими допусками.
В компании Xtmade мы предлагаем услуги по обработке алюминия на станках с ЧПУ по индивидуальному заказу на основе предоставленных заказчиком технических чертежей, файлов CAD или образцов. Перед запуском в производство наша команда инженеров проводит оценку технологичности (DFM), в ходе которой анализирует геометрию детали, припуски на обработку, требования к зажимным приспособлениям и доступность к инструменту.
Наш производственный комплекс площадью 120 000 кв. футов в Шэньчжэне оснащен 3-осевыми, 4-осевыми и 5-осевыми обрабатывающими центрами с ЧПУ, что позволяет изготавливать детали сложной геометрии с высокими требованиями к точности.
При выполнении индивидуальных проектов по обработке алюминия мы обеспечиваем стандартные допуски ±0,01 мм и допуски прецизионной обработки ±0,005 мм с учетом геометрии детали, характеристик материала и производственных требований. Для проверки критических размеров и геометрических характеристик используются измерения на координатно-измерительной машине (КИМ) и другие соответствующие методы измерения.
От прототипов до серийного производства — мы сотрудничаем с заказчиками, чтобы разработать практичные технологии механической обработки, обеспечивающие оптимальный баланс между точностью размеров, прочностью конструкции и эффективностью производства.
Вам нужно изготовить сложную алюминиевую деталь с тонкими стенками? Пришлите свои чертежи или CAD-файлы в компанию Xtmade для технической экспертизы и получения индивидуального предложения по механической обработке.
Заключение
Обработка сложных тонкостенных деталей из алюминиевого сплава, требующих высокой точности, предполагает комплексный подход к удалению материала, управлению напряжениями и фиксации заготовки.
Данный пример демонстрирует, как удлинители для зажима с возможностью жертвенного износа, поэтапное фрезерование, стабилизирующая термообработка, термоциклирование и электроэрозионная резка проволокой могут быть объединены в структурированный производственный процесс. Вместо того чтобы полностью полагаться на обрабатывающее оборудование или повторяющиеся операции чистовой обработки, данный процесс позволяет устранять риски деформации на различных этапах производства.
Конкретные параметры и условия обработки должны быть адаптированы с учетом марки материала, геометрии детали, требований к размерам и имеющегося оборудования. При комплексном учете всех этих факторов тщательно спланированная последовательность операций механической обработки может способствовать повышению стабильности размеров, качества поверхности и эффективности производства.

