
Как правильно обрабатывать закаленную сталь?
Успех обработки закаленной стали на станках с ЧПУ зависит от правильного выбора режущих инструментов, эффективного контроля режущих сил и тепловыделения, а также от применения соответствующих методов обработки, адаптированных к твердости и геометрии материала. Хотя закаленную сталь обрабатывать сложнее, чем необработанную, при правильном планировании технологического процесса вполне возможно достичь требуемой точности размеров, качества поверхности и срока службы инструмента. Ключ к успеху заключается в разработке стратегии обработки с учётом конкретной марки стали, уровня твёрдости и индивидуальных требований к детали.
Что такое закаленная сталь?
Под закаленной сталью понимается сталь, прошедшая термическую обработку или другие процессы закалки, направленные на повышение её твёрдости, прочности и стойкости к износу или деформации. В зависимости от марки стали и конкретного процесса обработки эффект закалки может распространяться на всё поперечное сечение или ограничиваться поверхностным слоем. Закаленная сталь широко используется в промышленном оборудовании, системах передачи, производственном инструменте и оборудовании для автоматизации производства. Такие детали, как валы, шестерни, ролики, установочные штифты, износостойкие пластины и формовочные матрицы, часто требуют закаленной поверхности, чтобы выдерживать повторяющиеся контакты, трение или механические нагрузки. Обрабатываемость закаленной стали зависит от её химического состава, микроструктуры, уровня твёрдости и состояния после термообработки; например, сталь с твёрдостью 30 HRC может демонстрировать значительно иные характеристики обработки по сравнению со сталью с твёрдостью 60 HRC. Кроме того, проблемы, возникающие при механической обработке стали с поверхностной закалкой (цементации), отличаются от тех, которые связаны с обработкой полностью закаленной стали.
| Тип стали | Типичные характеристики | Типичные области применения |
| Закаленная и отпущенная легированная сталь | Сбалансированная прочность, вязкость и износостойкость | Приводные валы, детали для тяжелых машин |
| Сталь с прокаленной поверхностью | Высокая твердость по всему поперечному сечению | Износостойкие инструменты, прецизионные штифты, ролики |
| Цементационная сталь | Твёрдый внешний слой с ещё более прочной сердцевиной | Шестерни, валы, подвижные и контактные детали |
| Закаленная инструментальная сталь | Высокая твердость и износостойкость в зависимости от марки | Матрицы, приспособления, режущие и формовочные инструменты |
| Закаленная подшипниковая сталь | Высокая стойкость к контактной усталости и износу | Детали подшипников, ролики, прецизионные механические узлы |
Закаленная сталь — это не единая марка материала. Необходимо выбирать подходящий метод механической обработки с учетом конкретных характеристик стали, её твердости, геометрии изделия и требований к готовой детали.
Почему закаленная сталь трудно поддается механической обработке?
Основная сложность заключается в удалении материала при одновременном обеспечении ресурса инструмента, точности размеров и целостности поверхности. Повышенная твёрдость увеличивает сопротивление резанию и может ускорить износ инструмента. Эта сложность становится ещё более заметной, когда заготовка имеет глубокие углубления, узкие пазы, тонкие стенки или прецизионные сопрягаемые поверхности.
Высокие режущие усилия и износ инструмента
Закаленная сталь предъявляет чрезвычайно высокие требования к режущим кромкам. Обычные инструменты из быстрорежущей стали (HSS) как правило, не подходят для интенсивной обработки стали высокой твердости; при этом выбор инструментов из твердого сплава должен определяться с учетом конкретных свойств материала и параметров обработки. Чрезмерные режущие усилия могут привести к сколам режущей кромки, прогибу инструмента, вибрации и отклонениям от заданных размеров. Особенно сложными являются условия прерывистой резки, поскольку режущая кромка многократно входит в материал заготовки и выходит из него.
Выделение тепла и сохранность поверхности
При обработке закаленной стали в зоне резания выделяется тепло. Если условия обработки не контролируются должным образом, это может ускорить износ инструмента и привести к повреждению обрабатываемой поверхности. В зависимости от материала и конкретного технологического процесса избыточное тепло может вызвать локальное отпуски, вторичное упрочнение или возникновение остаточных напряжений. Эти явления особенно критичны для деталей, подвергающихся циклическим нагрузкам, контакту с катящимися элементами или повторяющемуся трению. Даже если деталь соответствует требованиям к размерам, может потребоваться дополнительная проверка, если в технических чертежах указаны конкретные стандарты по твердости или целостности поверхности.
Искажение размеров
Термическая обработка изменяет геометрию детали под воздействием температурных градиентов, фазовых превращений и перераспределения остаточных напряжений. Например, у длинных валов может возникнуть радиальное биение, пластины могут деформироваться, а прецизионные монтажные поверхности могут утратить свою плоскостность. Следовательно, при планировании процессов механической обработки следует ориентироваться на конечную требуемую геометрию, а не полагаться исключительно на размеры необработанной заготовки.
Какие методы обработки с ЧПУ лучше всего подходят для закаленной стали?
Выбор наиболее подходящего технологического процесса зависит от требуемой геометрии, твердости материала, допусков, качества поверхности и объема производства. В рамках одного производственного цикла фрезерование с ЧПУ, твердое точение, шлифование и электроэрозионная обработка (ЭЭО) могут выполнять свои собственные, четко определенные функции.
Фрезерование с ЧПУ
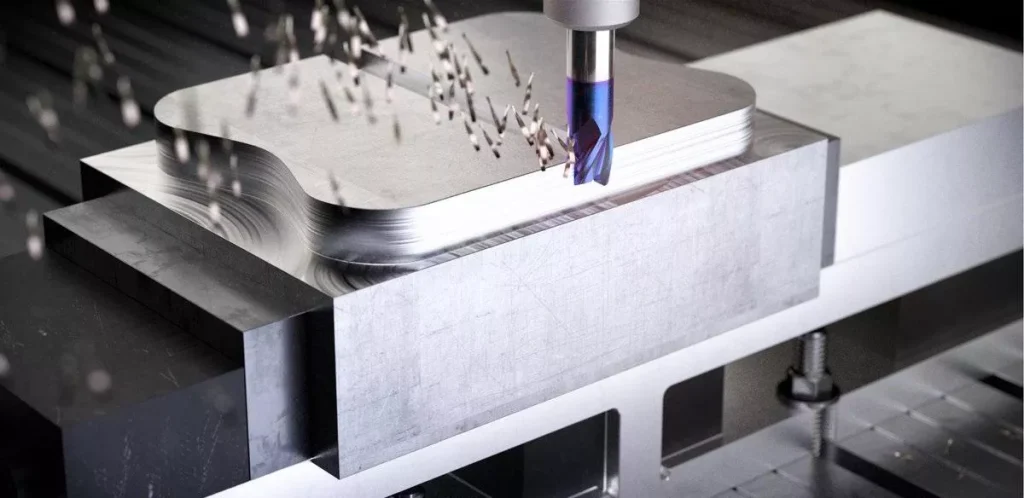
Фрезерование с ЧПУ подходит для обработки закаленных стальных блоков, монтажных поверхностей, пазов, карманов, приспособлений и сложных контуров. Для фрезерования твердых материалов обычно используются твердосплавные инструменты соответствующих марок, с соответствующими покрытиями и подготовкой режущей кромки. Стабильный контакт инструмента с заготовкой имеет решающее значение. Траектории инструмента, позволяющие избежать резких изменений режущей нагрузки, помогают снизить сколы режущей кромки и вибрацию. Также необходимо контролировать жесткость станка, вылет инструмента и закрепление заготовки, особенно при обработке узких элементов или глубоких полостей.
Твёрдое точение
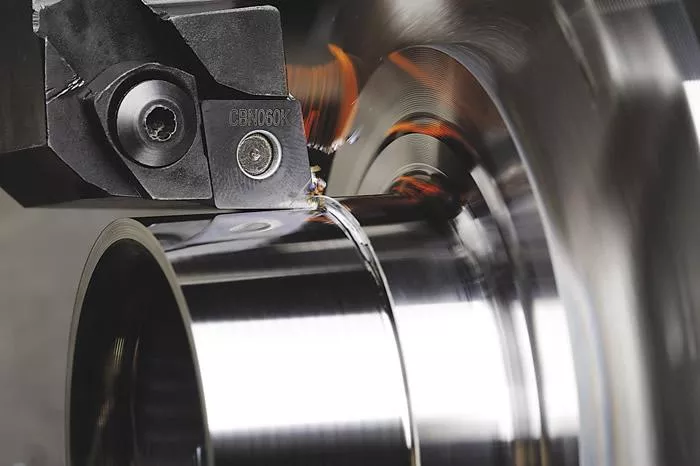
Твёрдое точение применяется для обработки подходящих валов, штифтов, роликов и других вращающихся деталей из закалённой стали. Для чистовой обработки деталей с высокой твёрдостью часто рассматривается возможность использования инструментов с CBN-насадками, хотя выбор подходящей насадки зависит от марки стали, её твёрдости и условий резания.Данный процесс позволяет получать точные диаметры и хорошую качество поверхности, но не всегда может заменить шлифование. При строгих требованиях к округлости, сложных сопряжениях с подшипниками или необходимости получения особо гладкой поверхности по-прежнему может потребоваться шлифование.
Шлифование
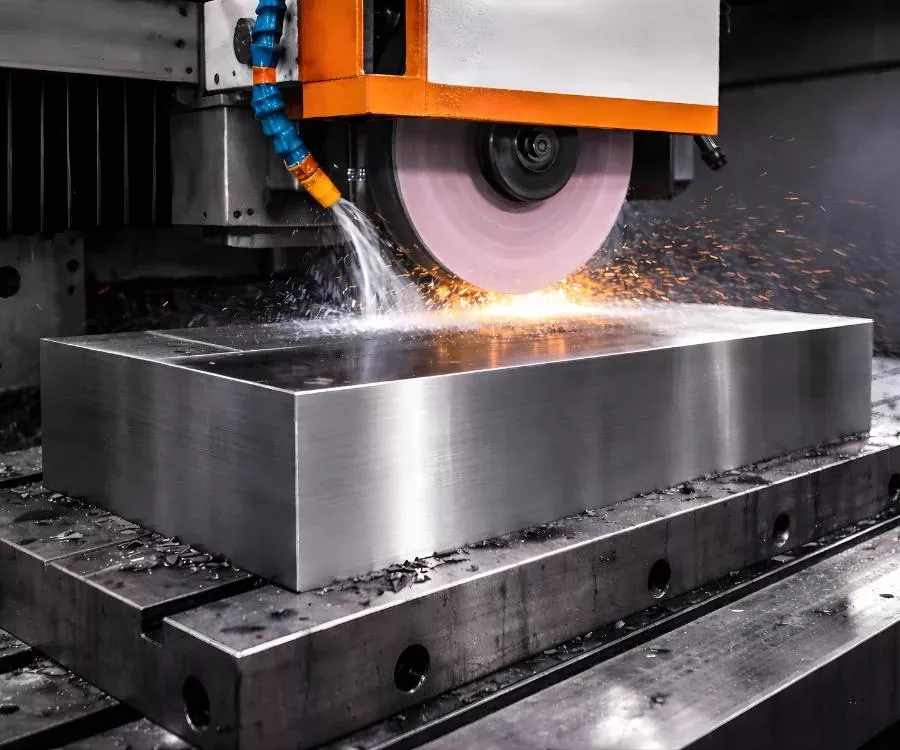
Шлифование широко применяется для финишной обработки закаленной стали после термообработки в тех случаях, когда с помощью обычного резания невозможно с достаточной точностью обеспечить соблюдение критических размеров или геометрических требований.
Цилиндрическое шлифование подходит для прецизионных шейк и седл подшипников. Плоскостное шлифование применяется для обработки плоских опорных поверхностей и сопрягаемых поверхностей, где важны плоскостность и параллельность.
При разработке первоначального технологического плана следует определить припуски на шлифование. Недостаточный припуск может затруднить устранение деформаций, возникших в результате термообработки, тогда как избыточный припуск увеличивает время и стоимость чистовой обработки.
Электроэрозионная обработка (ЭЭО)
Электроэрозионная обработка (ЭЭО) подходит для электропроводящей закаленной стали в тех случаях, когда ее геометрию сложно изготовить с помощью традиционных режущих инструментов. С ее помощью можно создавать узкие пазы, сложные полости и детали, к которым ограничен доступ инструмента.
Однако при электроэрозионной обработке может образовываться переплавленный слой или поверхность, подвергшаяся термическому воздействию. В случаях, когда решающее значение имеют усталостная прочность, контактные характеристики или целостность поверхности, следует оценить необходимость последующей финишной обработки.
Ключевые факторы успешной обработки закаленной стали на станках с ЧПУ
Марка материала и твердость
Перед выбором инструмента или настройкой параметров резания необходимо уточнить марку стали и конечную твердость. Легированная сталь AISI 4140, подшипниковая сталь AISI 52100, инструментальная сталь D2 и инструментальная сталь H13 различаются по составу, содержанию карбидов, вязкости и поведению при термообработке.
Указанная твердость должна содержать соответствующую шкалу, например HRC, а также должно быть четко указано, относится ли она ко всему изделию или только к поверхностному слою, подвергнутому цементации.
Выбор режущего инструмента
Материал инструмента, покрытие, геометрия и подготовка режущей кромки должны соответствовать конкретной операции обработки. Инструменты из твердого сплава с покрытием широко используются для фрезерования твердых материалов, тогда как пластины из CBN могут быть подходящими для токарной обработки твердых материалов. Керамические инструменты подходят для определенных непрерывных и стабильных операций резания, но могут быть уязвимы при ударной нагрузке или прерывистом резании.
В ходе производства также необходимо контролировать срок службы инструмента. По мере износа режущей кромки могут изменяться размеры и качество поверхности. Чётко определённые критерии замены инструмента и периодичность проверок помогают обеспечить стабильность качества всей партии продукции.
Параметры резки и контроль нагрева
Скорость резания, подачу, глубину резания и степень задевания инструмента необходимо учитывать в совокупности. Увеличение скорости резания без учета тепловой нагрузки и износа инструмента может сократить срок его службы и привести к нестабильности технологического процесса.
Выбор стратегии охлаждения зависит от инструмента и условий обработки. Некоторые системы для фрезерования твердых материалов рассчитаны на контролируемую сухую резку, тогда как другие требуют применения охлаждающей жидкости. Лучше руководствоваться рекомендациями производителя инструмента, чем применять один и тот же метод охлаждения ко всем видам обработки закаленной стали.
Жесткость станка и закрепление заготовки
Жесткая конструкция станка помогает контролировать вибрацию и прогиб инструмента. Надежное закрепление заготовки особенно важно при обработке длинных валов, тонкостенных корпусов и деталей с глубокими или смещенными элементами.
Усилие зажима должно соответствовать особенностям заготовки. Слишком сильный зажим может привести к деформации тонких участков, а недостаточная фиксация — к вибрации или смещению заготовки во время резки.
Как сохранить точность при обработке закаленной стали
Спланируйте последовательность обработки с учетом термообработки
Для многих деталей черновая обработка перед закалкой является более эффективной, поскольку в более мягком состоянии материал удаляется легче. После термообработки отдельные элементы можно подвергнуть чистовой обработке или шлифованию для обеспечения соответствия окончательным требованиям чертежа.
Типичная последовательность операций может включать черновую обработку, снятие внутренних напряжений (при необходимости), термообработку, чистовую обработку и шлифование критически важных соединительных поверхностей. Не для каждой детали требуются все эти этапы.
Контроль критических размеров и геометрических допусков
Один лишь допуск на размеры может не гарантировать правильную сборку. Для валов может потребоваться контролируемый биение, для приспособлений — точное расположение отверстий, а для монтажных блоков — заданная плоскостность или параллельность.
На подходящих элементах, обработанных на станках с ЧПУ, можно достичь допусков ±0,01 мм, однако возможность этого зависит от состояния материала, геометрии элемента, технологических возможностей и метода измерения. Не следует предполагать, что такой допуск достижим для всех размеров на сложной закаленной детали.
Проверка качества поверхности и твердости
Требования к шероховатости поверхности должны соответствовать назначению детали. Конструкционная монтажная поверхность может иметь стандартную механическую обработку, тогда как седло подшипника или поверхность скольжения могут требовать шлифования и более гладкой текстуры поверхности.
Проверка твердости может также потребоваться после термической обработки или окончательной механической обработки. Если деталь имеет закаленную поверхностную зону, в технических условиях следует проводить различие между твердостью поверхности и свойствами сердцевины.
Используйте соответствующее контрольно-измерительное оборудование
Координатно-измерительные машины (КИМ) полезны для проверки сложных геометрических форм, положения элементов и соотношений базовых точек. Для измерения конкретных размеров более подходящими могут оказаться микрометры, калибры для отверстий, приборы для измерения шероховатости поверхности и специализированное оборудование для определения округлости.
При проверке особое внимание следует уделять характеристикам, влияющим на посадку, выравнивание, износ и эксплуатационные показатели. Сертификаты на материалы, протоколы измерения твердости и протоколы проверки размеров могут быть приложены, если это предусмотрено техническими требованиями заказчика.
Распространенные области применения обработки закаленной стали на станках с ЧПУ
Детали из закаленной стали применяются в тех случаях, когда обычная сталь не может обеспечить достаточную износостойкость, прочность поверхности или устойчивость к многократным ударам.
Вал и детали трансмиссии
Валы, штифты и детали трансмиссии могут требовать закалки поверхностей в местах установки подшипников, в зонах контакта или на других участках, подверженных износу. Требования к их механической обработке часто включают контроль диаметра, биения, положения буртика и качества поверхности.
Шестерни, ролики и износостойкие пластины
Зубчатые колеса и ролики работают в условиях многократного контакта и циклических нагрузок. Их окончательная геометрия зависит от соотношения между механической обработкой и термической обработкой, при этом для критически важных профилей зубьев или опорных поверхностей часто требуется специальная финишная обработка.
В изнашиваемых пластинах и сменных вставках может использоваться закаленная инструментальная сталь, обеспечивающая стойкость к истиранию и многократным нагрузкам.
Промышленное оборудование и компоненты для автоматизации
Для установочных штифтов, зажимных механизмов, направляющих блоков и нестандартных приспособлений целесообразно применять локальную или сквозную закалку в тех местах, где повторяющийся контакт приводит к износу. Ключевым требованием является сохранение соотношения между установочными элементами и опорными плоскостями приспособления.
Компоненты гидравлических систем и тяжелой техники
В отдельных гидравлических узлах, несущих нагрузку блоках и подверженных интенсивному износу соединительных поверхностях может применяться закаленная сталь, если требуются высокая прочность и устойчивость к механическим повреждениям. Геометрия отверстий, уплотнительные поверхности, монтажные соединительные поверхности и состояние поверхности должны соответствовать конкретным требованиям чертежей.
Как выбрать правильную стратегию обработки закаленной стали
Стратегия обработки должна основываться на четырёх вопросах: какая сталь указана в техническом задании, какова её твёрдость, какие элементы выполняют управляющие функции и какие требования к размерам и поверхности необходимо выполнить.
В случае закаленного вала большая часть геометрии может быть получена методом твердого точения, а шлифование применяется только для критически важных седений под подшипники. При изготовлении сложного закаленного приспособления фрезерование с ЧПУ может обеспечить формирование монтажных элементов, а отдельные изнашиваемые поверхности подвергаются дополнительной чистовой обработке. Для деталей из закаленной инструментальной стали с труднодоступными пазами электроэрозионная обработка может оказаться более подходящей, чем традиционная резка.
Самый экономичный маршрут — это не обязательно тот, который включает наименьшее количество операций. Это тот маршрут, который позволяет последовательно выполнять все требования чертежа без лишних операций механической обработки, чистовой обработки или контроля качества.
Перед началом производства необходимо уточнить марку стали, требования к твердости, последовательность термообработки, критические размеры, качество поверхности и требования к контролю качества. Эти сведения служат основой для составления реалистичного производственного плана и коммерческого предложения.
Услуги по обработке закаленной стали на станках с ЧПУ по индивидуальному заказу
Для промышленных OEM-производителей и производителей оборудования, располагающих готовыми чертежами, компания Xtmade предлагает обработка на станках с ЧПУ по индивидуальному заказу на основе предоставленных заказчиком CAD-файлов, инженерных чертежей или технических заданий. Наш производственный комплекс площадью 120 000 квадратных футов в Шэньчжэне (Китай) позволяет выполнять широкий спектр заказов по металлообработке по индивидуальным требованиям.
Чтобы запросить коммерческое предложение на обработка закаленной стали на станках с ЧПУ, предоставьте чертежи с указанием марки материала, требований к твердости, критических допусков, качества поверхности и предполагаемого количества. Это позволит производственной команде оценить технологическую осуществимость, уточнить технические требования и определить подходящий технологический процесс до начала производства.

