
Причины и способы устранения нагара на инструменте при обработке алюминия на обрабатывающих центрах с ЧПУ
Наслоение стружки — это часто возникающая проблема при механической обработке, которой мы уделяем пристальное внимание при изготовлении алюминиевых деталей на обрабатывающих центрах с ЧПУ. При обработке распространенных алюминиевых сплавов, таких как 6061 и 7075, алюминиевая стружка может прилипать к режущим кромкам и канавкам фрезерных инструментов, постепенно образуя наслоения (BUE) или отложения уплотненного алюминия.
Эта проблема может быть незаметна на начальных этапах обработки. Часто она начинается с того, что к режущей кромке прилипает небольшое количество алюминия. По мере продолжения обработки отложения накапливаются и в конечном итоге могут покрыть часть режущей кромки. Как только эти отложения начинают участвовать в процессе резания, эффективная геометрия инструмента изменяется, что сказывается на качестве поверхности, стабильности размеров и сроке службы инструмента.
Исходя из нашего опыта в области ЧПУ-обработки алюминия, можно сказать, что налет на режущем инструменте — это не просто вопрос поддержания его в чистоте. Часто это явление связано с несколькими взаимосвязанными факторами, в том числе с параметрами резания, геометрией инструмента, системой охлаждения и смазки, а также с удалением стружки.
К числу распространенных последствий относятся:
- Некачественная обработка поверхности: Могут появляться царапины, разрывы, заусенцы и участки с шероховатой поверхностью, особенно на обработанных поверхностях и обработанных краях.
- Отклонения в размерах: Наслоения алюминия изменяют эффективную геометрию резания, что может привести к отклонениям в размерах и неточностям профиля.
- Ускоренный износ инструмента: Накопившиеся стружки повышают сопротивление резанию и могут привести к сколам на кромках, повреждению инструмента или даже повреждению заготовки.
- Снижение эффективности производства: Частые остановки оборудования для очистки инструмента, его проверки и настройки параметров прерывают непрерывный производственный процесс.
Алюминиевые сплавы, как правило, обладают хорошей вязкостью и пластичностью, что означает, что при резании они, как правило, образуют непрерывную стружку. Когда давление контакта и тепло, выделяемое в результате трения, увеличиваются, а стружка не может эффективно удаляться, алюминий может прилипать к поверхности инструмента и постепенно образовывать наплавленную кромку.
По этой причине для выявления наслоений на инструменте недостаточно просто заменить режущий инструмент. Необходимо учитывать характеристики материала, состояние инструмента, параметры резания, систему охлаждения и рабочие характеристики станка.
Как различные алюминиевые сплавы влияют на образование нагара на инструменте
Хотя такие сплавы, как 6061 и 7075, широко используются в обработке на станках с ЧПУ, их химический состав, механические свойства и условия термообработки различаются. Эти различия влияют на процесс образования стружки, режущие нагрузки и износ инструмента.
При обработке алюминия мы не применяем одинаковые инструменты и параметры резания для всех марок алюминия. На выбор стратегии обработки влияют обозначение материала, состояние и геометрия детали.
Алюминий 6061
Алюминий марки 6061 отличается оптимальным соотношением прочности, обрабатываемости и коррозионной стойкости, благодаря чему он часто используется для изготовления конструкционных и прецизионных деталей.
При резании алюминий марки 6061 может образовывать непрерывную стружку. Если режущая кромка недостаточно острая или отвод стружки затруднен, алюминий может накапливаться на поверхности инструмента.
При обработке тонкостенных деталей, сложных полостей и прецизионных профилей следует уделять особое внимание режущим нагрузкам и удалению стружки, чтобы предотвратить накопление отходов, которое может повлиять на качество поверхности и стабильность размеров.
Алюминий 7075
7075, как правило, обладает большей прочностью и твердостью, чем 6061, особенно в термообработанном состоянии, например T6.
Его режущие характеристики отличаются от характеристик сплава 6061, поэтому режущие нагрузки, износ инструмента и образование стружки следует оценивать с учетом фактического состояния материала. Более высокая прочность не означает автоматически большей склонности к образованию наплавленных краев, и параметры обработки, разработанные для сплава 6061, не следует применять без предварительной проверки.
Другие алюминиевые сплавы
Другие группы алюминиевых сплавов, в том числе сплавы серий 2xxx и 5xxx, также требуют учета особенностей обработки, характерных для конкретного материала. При обработке некоторых сплавов с более высокой пластичностью могут образовываться более длинные и непрерывные стружки, что предъявляет более высокие требования к качеству режущей кромки и удалению стружки.
Перед началом производства мы уточняем марку материала, степень его отпуски и требования к чертежу, а затем подбираем подходящий инструмент и условия резания с учетом геометрии детали и видов обрабатывающих операций.
Типичные условия образования нагара на инструменте
В производстве мы обычно оцениваем налет на инструменте, осматривая режущие кромки и канавки, а затем сравнивая их состояние с характером образования стружки и качеством обработанной поверхности.
Существуют явные различия между нормальными условиями резки и ненормальной адгезией алюминия.
1. Обычная резка: чистые кромки реза и эффективный отвод стружки
При правильном подборе условий резания инструмент обеспечивает стабильный процесс резания. Режущие кромки сдвигают алюминий, и образующаяся стружка стекает по передней поверхности в канавки, после чего удаляется за счет геометрии инструмента, охлаждающей жидкости или сжатого воздуха.
В таких условиях режущие кромки остаются относительно чистыми, без значительных отложений алюминия, а канавки не забиваются скопившимися стружками.
К типичным характеристикам относятся:
- Острые режущие кромки без заметного прилипания алюминия.
- Сплошные или сегментированные стружки, которые удаляются из зоны резания без избыточного скопления.
- Ровные звуки резания без необычной вибрации или трения.
- Ровные обработанные поверхности без заметных разрывов, царапин или аномальных заусенцев.
- Размеры, которые находятся в пределах установленных допусков.
Непрерывные или скрученные стружки не всегда являются признаком неправильной обработки. Их форма зависит от состояния материала, геометрии инструмента и параметров резания. Более важными факторами являются возможность эффективного удаления стружки и сохранение режущих кромок в хорошем состоянии.
2. Ненормальные условия: накопление материала на кромках и забивание каналов
Когда алюминий начинает прилипать к режущему инструменту, могут возникнуть две типичные ситуации.
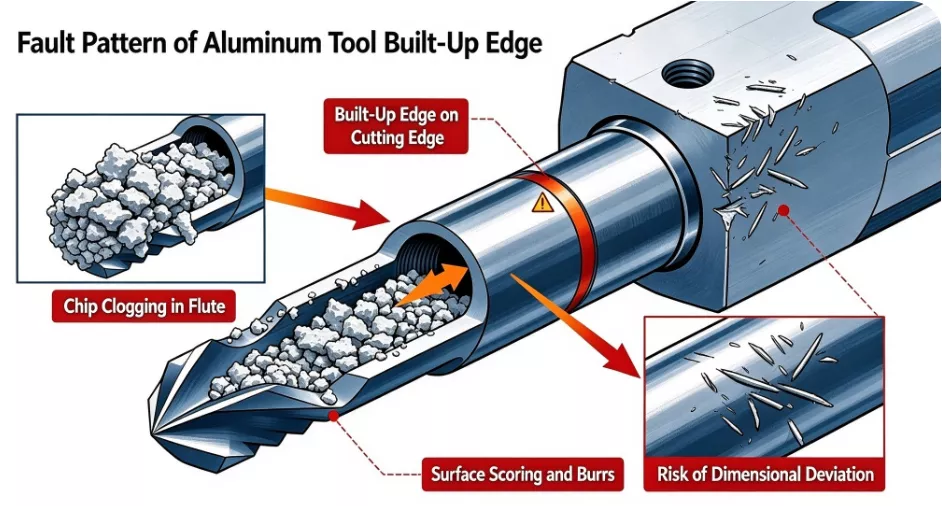
Усиленный край (BUE)
В процессе резания высокое давление прилегания и трение могут привести к прилипанию алюминия к передней поверхности или режущей кромке. По мере продолжения обработки материал накапливается и уплотняется, образуя наплавленную кромку.
Этот налет изменяет эффективную геометрию резания инструмента, влияя на фактическое положение резания и угол режущей кромки. В некоторых случаях наплавленная кромка то образуется, то отрывается в процессе обработки, что может приводить к отрыву материала с поверхности заготовки и появлению царапин, дефектов поверхности и отклонений в размерах.
Накопление алюминия в канавках
Еще одна распространенная проблема возникает, когда стружка не может эффективно выходить из канавок инструмента и вместо этого скапливается внутри них.
Поскольку алюминиевая стружка обладает относительно высокой пластичностью, она может деформироваться и запутываться под действием режущего давления и вращения инструмента. Если пространства в канавке недостаточно, скопившаяся стружка может препятствовать прохождению вновь образующегося материала.
Это особенно важно при фрезеровании глубоких карманов, обработке полостей и операциях, сопровождающихся значительным осевым зазором. Как только отвод стружки затрудняется, режущий инструмент может повторно резать уже образовавшуюся стружку, что приводит к увеличению режущих нагрузок и локальному нагреву. В крайних случаях это может привести к постоянному наслоению стружки на инструменте, ненормальному износу или поломке режущей кромки.
Риски образования нагара на инструменте при различных операциях обработки с ЧПУ
Накопление стружки на инструменте происходит не только при одном конкретном виде обработки алюминия. Различные траектории движения инструмента, условия контакта и направления удаления стружки создают разные риски при торцевом фрезеровании, фрезеровании карманов и чистовой обработке.
1. Плоское фрезерование
При торцевом фрезеровании относительно большая часть режущего инструмента соприкасается с поверхностью заготовки, что приводит к образованию сконцентрированного объема стружки.
Если скорость вращения шпинделя, скорость подачи и радиальное зацепление не подобраны должным образом, локальные режущие нагрузки могут стать чрезмерными, либо стружка может неоднократно проходить через зону обработки.
При обработке больших алюминиевых поверхностей мы уделяем особое внимание состоянию кромок вставок, биению инструмента и направлению удаления стружки, чтобы предотвратить влияние локальных наслоений на шероховатость и плоскостность поверхности.
2. Фрезерование карманов и полостей
При обработке карманов особенно часто возникают проблемы с удалением стружки.
Наличие боковых стенок, дна и внутренних углов может приводить к скоплению стружки на дне или в труднодоступных участках полости. Если инструмент не способен эффективно удалять эту стружку, то при последующих проходах он может повторно входить в контакт с ранее удалённым материалом.
Эффективные стратегии обработки должны учитывать планирование траектории инструмента, глубину погружения и направление удаления стружки. При необходимости также можно использовать сжатый воздух или направленное охлаждение.
3. Обработка глубоких пазов и глубоких полостей
Обработка глубоких пазов сопряжена с двумя основными сложностями: увеличенным выступом инструмента и ограниченным пространством для удаления стружки.
По мере увеличения глубины обработки стружка может скапливаться внутри паза, что приводит к более быстрому забиванию канавок режущего инструмента. Если при этом жесткость инструмента также недостаточна, могут возникнуть вибрации, повреждения боковых стенок и отклонения от заданных размеров.
Поэтому необходимо комплексно учитывать соотношение длины и диаметра инструмента, длину канавки, режущую нагрузку и способы удаления стружки.
4. Окончательная обработка
Хотя при чистовой обработке, как правило, снимается меньший объём материала, она в большей степени зависит от состояния режущей кромки и качества поверхности.
Если после черновой обработки на заготовке остаются стружки или если на инструменте для чистовой обработки уже образовался небольшой налет, на окончательно обработанной поверхности могут появиться царапины и мелкие дефекты.
Перед завершением мы проверяем поверхность заготовки, кромки инструмента и оставшийся припуск на обработку, чтобы не допустить переноса проблем, возникших на предыдущих этапах, на заключительный этап.
Основные причины образования нагара на инструментах при обработке алюминия на станках с ЧПУ
Налет на инструменте при обработке алюминия редко обусловлен каким-то одним фактором. По нашему производственному опыту, зачастую взаимодействуют несколько условий обработки.
Например, слегка изношенный режущий инструмент может не сразу вызвать серьёзные проблемы. Однако в сочетании с неэффективным удалением стружки и недостаточной смазкой незначительное прилипание алюминия может быстро перерасти в более серьёзные отложения.
Среди основных причин можно выделить следующие пять факторов.
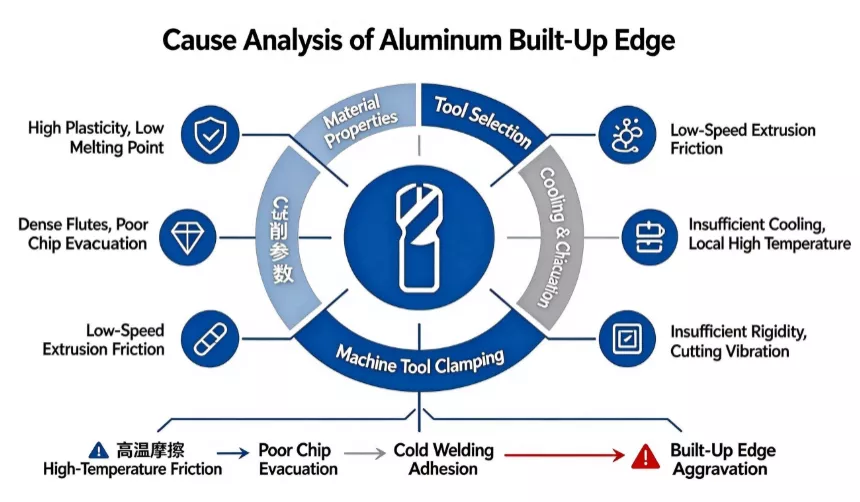
(1) Свойства алюминиевых сплавов: основные определяющие факторы
Характеристики алюминиевых сплавов объясняют, почему их поведение при резании значительно отличается от поведения стали. Хотя алюминий обычно считается легкообрабатываемым материалом, его вязкость, пластичность и относительно низкая температура плавления могут способствовать прилипанию стружки.
1. Высокая вязкость и пластичность способствуют прилипанию стружки
Алюминиевые сплавы при резании подвергаются пластической деформации, в результате чего обычно образуются непрерывные или относительно длинные стружки. В отличие от некоторых хрупких материалов, алюминиевые стружки не всегда естественным образом разламываются на мелкие кусочки. Напротив, они могут непрерывно стекать вдоль передней поверхности инструмента.
Когда контактное давление и трение между инструментом и стружкой становятся чрезмерными, алюминий может прилипать к поверхности инструмента. Это особенно вероятно в тех случаях, когда режущая кромка недостаточно острая или толщина недеформированной стружки слишком мала. В таких условиях инструмент может скользить по материалу или сдавливать его вместо того, чтобы эффективно срезать его.
2. Низкая температура плавления и локальное накопление тепла
Температура плавления чистого алюминия составляет примерно 660 °C. Однако диапазон температур плавления отдельных алюминиевых сплавов зависит от их химического состава, поэтому это значение не следует рассматривать как точную температуру плавления каждой марки алюминия.
При высокоскоростной резаной обработке трение и пластическая деформация приводят к выделению тепла на границах раздела «инструмент—заготовка» и «инструмент—стружка». Хотя часть этого тепла отводится стружкой, инструментом и охлаждающей жидкостью, недостаточное охлаждение или удаление стружки может привести к локальному накоплению тепла.
Повышенные температуры могут снизить локальную деформационную прочность алюминия, что повышает вероятность адгезии и переноса материала. В сочетании с высоким контактным давлением эти условия могут способствовать образованию наплавленных кромок.
3. Мягкие чипы могут запутываться и попадать в рециркуляцию
Алюминиевая стружка, как правило, отличается небольшим весом и относительной пластичностью. При обработке глубоких карманов, узких пазов и сложных полостей она может оставаться в зоне резания, вместо того чтобы эффективно удаляться.
Когда инструмент вновь проходит по той же области, ранее образовавшиеся стружки могут вновь попасть в зону резания. Такое повторное резание усиливает трение между инструментом и стружками и может привести к появлению царапин на уже обработанных поверхностях.
Таким образом, эффективность удаления стружки зависит не только от доступного пространства в канавке, но и от того, могут ли стружки фактически покинуть зону обработки.
(2) Выбор инструмента и состояние режущей кромки: ключевые факторы, влияющие на адгезию
Выбор инструмента напрямую влияет на трение, образование стружки и эффективность её удаления при обработке алюминия на станках с ЧПУ. Даже на высокопроизводительном обрабатывающем центре с ЧПУ могут возникать постоянные отложения на инструменте, если его режущая геометрия не подходит для обработки алюминия.
1. Тип инструмента не соответствует требованиям к обработке алюминия
Различные материалы требуют разных характеристик поверхности инструмента и геометрии режущей кромки.
Например, некоторые фрезы с покрытием, предназначенные для обработки стали, могут оказаться неподходящими для обработки алюминия. В зависимости от характеристик покрытия, качества поверхности и условий резания эти инструменты могут вызывать дополнительное трение или способствовать прилипанию алюминия.
Для общего фрезерования алюминия мы, как правило, отдаем предпочтение специализированным режущим инструментам для алюминия с полированными канавками, острыми режущими кромками и гладкими передними поверхностями. Часто используются твердосплавные концевые фрезы без покрытия. Специализированные антиадгезионные покрытия также могут быть подходящим вариантом, если это предусмотрено конструкцией инструмента и соответствует рекомендациям производителя по обработке.
2. Чрезмерное количество каналов ограничивает пространство для стружки
Количество режущих кромок напрямую влияет на объем канавки.
При одинаковом диаметре инструментов 4-канальные или 6-канальные концевые фрезы, как правило, имеют меньшее пространство на канал, чем 2-канальные или 3-канальные модели. При использовании инструментов с плотным расположением каналов при значительной глубине резания или высоких скоростях подачи стружка может не удаляться достаточно быстро.
Для многих операций фрезерования алюминия предпочтение часто отдается 2-канальным и 3-канальным торцевым фрезам, поскольку они обеспечивают более просторные зоны удаления стружки. Однако выбор оптимального количества каналов по-прежнему зависит от диаметра инструмента, стратегии обработки, глубины резания и требований к качеству поверхности.
3. Неподходящий угол закрутки и геометрия канавки
Угол наклона спирали влияет на осевые режущие силы, направление движения стружки и стабильность обработки.
Если угол наклона спирали не соответствует условиям обработки, стружка может не удаляться плавно по канавкам. При обработке глубоких карманов или боковых стенок также необходимо учитывать, не застревает ли стружка между инструментом и заготовкой.
Поэтому при выборе алюминиевых фрезерных инструментов мы учитываем не только количество канавок и диаметр, но и угол наклона спирали, глубину канавки, качество поверхности и общую жесткость инструмента.
4. Износ инструмента и затупление режущей кромки
После длительного использования на режущих кромках могут появиться следы износа, микроскопические сколы или скругление кромок.
Острая режущая кромка разрезает материал с относительно низким сопротивлением резанию. Изношенная кромка с большей вероятностью будет тереть и сдавливать алюминий, что приводит к увеличению трения и риска прилипания. Даже незначительное изнашивание кромки может повлиять на качество поверхности при прецизионной обработке.
При выявлении проблем, связанных с разрывами поверхности или шероховатостью, мы проверяем режущие кромки на наличие локальных отложений алюминия, повреждений кромок и неравномерного износа, а не полагаемся исключительно на накопленное время обработки при принятии решения о необходимости замены инструмента.
5. Качество обработки поверхности инструмента влияет на поток стружки
Состояние рабочей поверхности и канавок резака также влияет на движение стружки.
Царапины, следы механической обработки или неровности внутри каналов могут затруднять отвод стружки и создавать участки, на которых алюминий с большей вероятностью будет прилипать. По мере накопления отложений они могут ещё больше затруднять отвод стружки.
Поэтому для обработки алюминия режущие инструменты должны сочетать в себе острые кромки и гладкие, тщательно отполированные поверхности канавок.
(3) Неправильные параметры резания: частая причина образования нагара на инструменте
Параметры резания определяют фактические условия взаимодействия между инструментом и заготовкой. Они относятся к числу наиболее важных переменных, которые необходимо учитывать при устранении неполадок при обработке алюминия.
Скорость вращения шпинделя, подача на зуб, осевая глубина резания и радиальная ширина резания взаимосвязаны. Увеличение скорости вращения шпинделя или уменьшение скорости подачи сами по себе не всегда позволяют устранить наслоение материала на инструменте. Регулировки следует производить с учетом технических характеристик инструмента, возможностей станка и характера обрабатываемой детали.
1. Несоответствие между частотой вращения шпинделя и скоростью резания
Алюминиевые сплавы, как правило, допускают относительно высокие скорости резания, и многие инструменты, предназначенные специально для обработки алюминия, рассчитаны на эффективную работу при повышенных скоростях.
Если частота вращения шпинделя слишком низкая, инструмент может не достичь скорости резания, подходящей для данного материала и геометрии инструмента. При определенных условиях это может привести к усилению трения и сжатия вместо эффективного удаления материала, что способствует прилипанию инструмента.
Однако более высокая частота вращения шпинделя не всегда является лучшим решением. Необходимо учитывать ограничения шпинделя станка, диаметр инструмента, его балансировку, вылет и жесткость зажимного устройства.
2. Неправильная подача на зуб
Чрезмерный подача на зуб увеличивает нагрузку на каждую режущую кромку, что приводит к образованию более толстой стружки и увеличению сопротивления резанию. Если пропускная способность канавки и система удаления стружки не способны справиться с увеличенным объемом стружки, может произойти её накопление и уплотнение.
Слишком малое подающее движение на зуб также может вызвать проблемы. При недостаточной подаче, особенно при слегка изношенной режущей кромке или минимальном припуске на обработку, инструмент может просто тереться о заготовку, а не обеспечивать эффективное удаление стружки. Это может повысить вероятность образования наплавленной кромки.
Поэтому регулировка подачи должна основываться на величине подачи на один зуб, а не только на заданной скорости подачи.
3. Неправильно выбранные значения осевой глубины и радиальной ширины реза
Осевая глубина и радиальная ширина определяют часть инструмента, участвующую в резании, и напрямую влияют на нагрузки при обработке.
Чрезмерное заглубление резака приводит к увеличению сопротивления резанию и объёма стружки. Если пространство в канавке недостаточно для отвода образующейся стружки, может произойти забивание.
При обработке глубоких углублений, узких пазов и сложных профилей припуск на обработку следует снимать поэтапно с учетом диаметра инструмента, эффективной длины канавки и доступного пространства для обработки.
С другой стороны, слишком малое зацепление в сочетании с недостаточной подачей может привести к трению и рыхлению почвы. Поэтому параметры резания следует регулировать как согласованный набор, а не просто уменьшать глубину резания.
4. Некачественное планирование входа и выхода инструмента, а также траектории движения инструмента
Положение инструмента также влияет на стабильность резания.
Неправильно выбранный путь резания может привести к возникновению чрезмерных мгновенных режущих нагрузок в момент первого контакта инструмента с заготовкой. Аналогичным образом, резкие изменения скорости подачи на поворотах или в узких участках могут вызвать локальные перегрузки.
Длительные задержки вблизи заготовки, многократные проходы через скопившуюся стружку или ненужное вращение инструмента без эффективного резания также могут повысить риск прилипания алюминия.
При обработке сложных полостей и непрерывных профилей при планировании траектории инструмента следует учитывать стратегии входа и выхода, локальные колебания нагрузки и отвод стружки.
(4) Проблемы с охлаждением, смазкой и удалением стружки
Обработка алюминия требует не только контроля температуры. Для поддержания стабильных условий резания необходимо также регулировать взаимодействие между инструментом, заготовкой и стружкой.
Охлаждение, смазка и удаление стружки тесно связаны между собой и должны оцениваться комплексно.
1. Недостаточная смазывающая способность режущей жидкости
Режущая жидкость не только отводит тепло. Она также способствует снижению трения между инструментом, заготовкой и стружкой, а также обеспечивает более плавный отвод стружки.
Если смазочная жидкость не обеспечивает достаточной смазки, может усилиться адгезия и трение между режущим инструментом и алюминием, что способствует образованию наплавленного слоя.
При обработке алюминия во влажной среде смазочно-охлаждающую жидкость следует подбирать с учетом материала и технологического процесса. На протяжении всего производственного процесса необходимо контролировать её смазывающие свойства, совместимость с алюминием и концентрацию.
2. Недостаточный расход охлаждающей жидкости или неправильное положение форсунки
Даже если выбрана подходящая смазочно-охлаждающая жидкость, она не сможет эффективно выполнять свою функцию, если не поступит непосредственно в зону резания.
При обработке глубоких отверстий, глубоких полостей и закрытых карманов ограниченный доступ может препятствовать поступлению охлаждающей жидкости к месту соприкосновения инструмента с заготовкой. Накопившаяся стружка может ещё больше затруднять поток охлаждающей жидкости.
Простое увеличение общего объёма охлаждающей жидкости может не решить проблему. Для обеспечения эффективного покрытия и удаления стружки необходимо также отрегулировать положение форсунки, направление распыления и давление подачи.
3. Недостаточная сила воздушного струя и удаления стружки
При использовании сжатого воздуха для удаления стружки на результат влияют направление воздушного потока, давление и расположение сопел.
Если воздушный поток не способен удалить стружку из области вокруг инструмента, алюминий может остаться в зоне обработки и вновь попасть в зону резания при перемещении инструмента.
Это особенно важно при фрезеровании карманов, обработке боковых стенок и прорезании глубоких пазов. Поток воздуха должен выводить стружку из зоны обработки, а не просто циркулировать её внутри полости.
При сухой обработке необходимо тщательно оценить производительность системы сжатого воздуха и систему теплоотвода. При мокрой обработке должны обеспечиваться эффективная подача охлаждающей жидкости и удаление стружки.
(5) Производительность станка и закрепление заготовки: факторы, которые часто упускают из виду
В некоторых производственных ситуациях налет на инструменте продолжает образовываться даже после замены режущего инструмента и корректировки параметров обработки. В таких случаях следует также проверить состояние станка, качество установки инструмента и закрепление заготовки.
1. Недостаточная жесткость станка или нестабильная работа шпинделя
Хотя алюминий относительно легко поддается резке, для высокоскоростной и непрерывной обработки по-прежнему требуется достаточная динамическая жесткость.
Чрезмерный биение шпинделя или вибрация в определенных диапазонах скоростей могут изменить условия контакта между инструментом и заготовкой, что приводит к неравномерной нагрузке на режущие кромки.
Эта нестабильность может привести к вибрации поверхности, локальному перерезанию и ненормальному износу инструмента, а также повысить вероятность прилипания алюминия.
2. Недостаточное закрепление заготовки
Способ закрепления заготовки напрямую влияет на стабильность обработки.
Если зажимное усилие недостаточное или опоры расположены нерационально, режущие силы могут вызвать незначительное смещение заготовки или её упругую деформацию. Это особенно важно при обработке тонкостенных алюминиевых деталей и крупных конструкционных элементов.
Любое смещение может привести к изменению фактической режущей нагрузки, что в свою очередь вызывает нестабильность условий резания, ухудшение качества поверхности и отклонения в размерах.
Перед началом обработки необходимо выбрать схему закрепления и положения опор с учетом геометрии заготовки, толщины стенок и направления режущих сил. Для минимизации деформации и вибрации может потребоваться дополнительная опора.
3. Чрезмерный вылет инструмента
Вылет инструмента влияет на жесткость всей режущей системы. Более длинный вылет, как правило, снижает сопротивление режущим силам и повышает вероятность изгиба и вибрации.
Это особенно актуально при обработке глубоких полостей. Использование чрезмерно длинного инструмента без корректировки параметров резания или геометрии инструмента может привести к заметной вибрации.
Если позволяет глубина обработки, вылет инструмента следует свести к минимуму. Диаметр инструмента, длину канавки и способ закрепления также следует выбирать с учетом имеющегося пространства для обработки.
Влияние нагара на качество обработки и эффективность производства
Наслоение на режущем инструменте влияет не только на его внешний вид. По мере того как на кромках продолжают образовываться наслоения, фактические условия резания постепенно отклоняются от заданных параметров обработки, что сказывается на качестве детали, стабильности процесса и производственных затратах.
1. Ухудшение качества поверхности заготовки
Когда алюминий прилипает к режущей кромке, во время обработки могут отрываться части наплавленного материала, оставляя на заготовке неровные царапины или порезы.
В случае эстетически важных поверхностей, герметизируемых стыков и деталей, к которым предъявляются определенные требования к шероховатости поверхности, эти дефекты могут привести к тому, что деталь не будет соответствовать техническим условиям чертежа.
Кроме того, вторичная резка, вызванная неэффективным удалением стружки, может привести к появлению царапин на ранее обработанных поверхностях.
2. Отклонения в размерах и геометрической точности
Как только на режущей кромке образуются отложения алюминия, они могут участвовать в процессе резания и изменять эффективные размеры инструмента.
Например, при боковом фрезеровании и профильной обработке прилипший материал может изменить эффективный радиус резания, что приведет к отклонению габаритных размеров от запрограммированных значений.
Если наслоения на краях постоянно образуются и отрываются, погрешности в размерах могут становиться нестабильными, что затрудняет поддержание точности в разных производственных партиях.
3. Ускоренный износ инструмента и непредвиденные повреждения инструмента
Прилипший алюминий увеличивает трение между инструментом и стружкой и может препятствовать нормальному удалению стружки. По мере дальнейшего увеличения режущих нагрузок режущая кромка становится более подверженной ненормальному износу, образованию микроскопических сколов и локальным повреждениям.
Если не принять своевременные меры по устранению затора стружки, в тяжелых случаях это может привести к поломке инструмента и повреждению поверхности заготовки.
4. Увеличение продолжительности производственного цикла и снижение эффективности производства
При серийном производстве частая очистка инструмента, проверка кромок и настройка параметров увеличивают время, не связанное с резанием.
Периодическое образование нагара на инструменте может также потребовать проведения дополнительных проверок первой детали для подтверждения того, что точность размеров и качество поверхности вернулись к приемлемому уровню.
Эти перерывы снижают коэффициент загрузки оборудования и приводят к увеличению затрат на инструмент, объема доработок и риска образования брака. Поэтому внедрение последовательных процедур управления инструментом и контроля в процессе производства является более эффективным, чем постоянное реагирование на проблемы уже после их возникновения.
Как определить источник образования отложений на инструменте в процессе производства
При обнаружении наслоений на инструменте немедленная замена инструмента или изменение параметров резания без выявления первопричины могут привести лишь к временному улучшению ситуации.
Опираясь на наш опыт устранения неисправностей в производстве, мы комплексно оцениваем инструмент, состояние стружки, поверхность заготовки и поведение станка в процессе работы.
1. Осмотрите режущие кромки и канавки
Для начала определите, где скапливается алюминий.
Если отложения скопились вокруг вершины инструмента и основных режущих кромок, проверьте остроту кромок, состояние поверхности инструмента и режущие нагрузки.
Если алюминий в основном скапливается внутри спиральных канавок, обратите внимание на доступное пространство для стружки, направление её удаления, а также на то, могут ли охлаждающая жидкость или сжатый воздух эффективно удалять стружку.
2. Изучить процесс образования стружки
Характеристики стружки содержат полезную информацию об условиях резания.
Длинные, непрерывные стружки, которые легко запутываются, указывают на необходимость пересмотреть систему контроля и удаления стружки.
Уплотнение стружки, повторная резка стружки или видимые следы прилипания алюминия указывают на то, что удаление стружки может быть затруднено или происходит вторичная резка.
Цвет и форма стружки не должны служить единственным критерием для определения температуры резания или точной причины образования нагара. Их следует учитывать в совокупности с другими наблюдениями, сделанными в процессе обработки.
3. Проверка поверхности заготовки на наличие дефектов
Различные дефекты поверхности могут свидетельствовать о различных проблемах при механической обработке.
- Точечные царапины или разрывы: проверьте, не попадают ли скопления материала на кромках и отколы обратно в зону резания.
- Ненормальная шероховатость поверхности: проверьте износ кромок, биение инструмента и параметры резания.
- Отклонения в профиле или размерах: Проанализируйте фактические размеры инструмента, наплавку алюминия и условия работы станка.
- Усиленное образование заусенцев: проверьте остроту режущей кромки, направление обработки и параметры подачи.
4. Оценка условий эксплуатации оборудования
Если накопление стружки сопровождается необычными звуками при резании, вибрацией или изменениями нагрузки на шпиндель, следует проверить вылет инструмента, жесткость зажимного устройства и состояние шпинделя.
В условиях непрерывного производства сравнение поведения шпинделя при нагрузке в нормальных и аномальных циклах обработки также может помочь определить, является ли повышенное сопротивление резанию одной из причин проблемы.
Такой системный подход позволяет превратить налет на инструменте из общего дефекта поверхности в более четко определённую технологическую проблему, благодаря чему последующие корректировки становятся более целенаправленными.
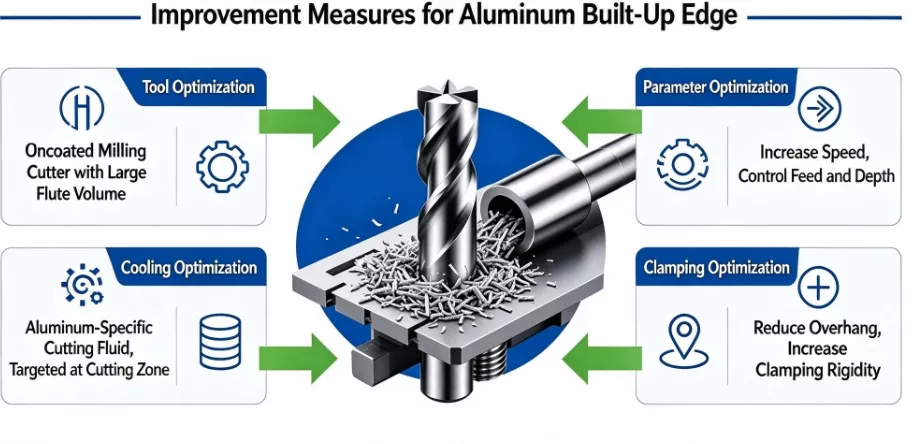
Практические решения по уменьшению образования нагара при обработке алюминия
При устранении различных видов наслоений на инструменте мы не полагаемся на регулировку какого-либо одного параметра для определения того, устранена ли проблема. Вместо этого мы комплексно оцениваем состояние инструмента, процесс образования стружки, траектории движения инструмента, а также условия охлаждения и вытяжки.
Перечисленные ниже меры являются практической отправной точкой для повышения стабильности обработки алюминия.
1. Оптимизация выбора инструмента и его состояния
Прежде всего, убедитесь, что режущий инструмент подходит для данного алюминиевого сплава и конкретной операции обработки.
Для общей обработки алюминия рекомендуется использовать специальные алюминиевые концевые фрезы с острыми режущими кромками, отполированными канавками и достаточным пространством для отвода стружки. Выбирайте 2-канавочные или 3-канавочные модели в зависимости от диаметра инструмента и требований к обработке, избегая инструментов с плотным расположением канавок в случае недостаточного пространства для отвода стружки.
При выполнении чистовой обработки особое внимание следует уделять целостности режущей кромки и состоянию поверхности. В случае обнаружения нагара, следов износа или микроотколов инструмент необходимо очистить, осмотреть или заменить перед началом следующего этапа обработки.
Кроме того, следует проверить зажим инструмента и радиальное биение, чтобы уменьшить неравномерную нагрузку на режущие кромки.
2. Настройте параметры резания в соответствии с техническими характеристиками инструмента
Параметры резания следует устанавливать в соответствии с рекомендациями производителя инструмента и проверять с учетом фактических характеристик станка и геометрии заготовки.
Следует учитывать следующие факторы:
- Выберите подходящую скорость резания с учетом диаметра инструмента и характеристик материала, избегая чрезмерно низких оборотов шпинделя или скоростей, превышающих пределы стабильной работы станка.
- Установите подходящую подачу на зуб, чтобы обеспечить эффективное образование стружки без чрезмерных режущих нагрузок.
- Для глубоких углублений, пазов и участков со значительным припуском на обработку используйте поэтапное снятие материала.
- Регулируйте скорость подачи с учетом изменений профиля, чтобы предотвратить локальную перегрузку на поворотах и в узких участках.
- Оптимизируйте траектории входа, выхода и быстрого перемещения, чтобы сократить количество ненужных повторных проходов и накопление стружки.
Если на инструменте уже образовался налет, прежде чем приступать к целенаправленной регулировке, следует проверить фактическую толщину стружки и нагрузку на инструмент, а не без разбора уменьшать все параметры.
3. Улучшение охлаждения, смазки и удаления стружки
Охлаждение, смазка и удаление стружки должны быть оптимизированы в рамках единого процесса.
При влажной обработке следует выбрать смазочно-охлаждающую жидкость, подходящую для алюминиевых сплавов, и поддерживать её концентрацию и состояние в соответствии с рекомендациями производителя. Проверьте направление сопла, давление подачи и расход, чтобы убедиться, что смазочно-охлаждающая жидкость поступает непосредственно в зону резания.
При обработке глубоких углублений и замкнутых участков следует уделять особое внимание тому, могут ли стружки беспрепятственно удаляться из зоны обработки. Если обычной подачи охлаждающей жидкости недостаточно, в зависимости от возможностей станка можно рассмотреть возможность использования направленной подачи охлаждающей жидкости или дополнительных методов удаления стружки.
При сухом или пневматическом обрабатывании следует проверять давление сжатого воздуха, расход и направление струи, чтобы предотвратить повторное попадание стружки в зону резания.
4. Усовершенствование стратегий закрепления заготовок и обработки
Если выбор инструмента и параметры резания уже подобраны правильно, но по-прежнему наблюдаются наслоения, следы вибрации или отклонения в размерах, следует проверить устойчивость станка и систему закрепления заготовки.
Перед началом обработки необходимо проверить расположение приспособления и условия зажима. Для тонкостенных деталей, длинных заготовок и крупных алюминиевых конструкций может потребоваться тщательное размещение опор с учетом направления режущих сил, чтобы предотвратить смещение или деформацию.
Вылет инструмента следует по возможности свести к минимуму, а геометрия инструмента должна соответствовать требуемой глубине обработки. При обработке глубоких полостей оптимизация последовательности операций, поэтапное удаление материала и траектории движения инструмента могут помочь снизить вибрацию и уменьшить трудности с удалением стружки.
Управление инструментами и контроль качества в серийном производстве
В случае отдельной обработанной детали периодическое накопление отходов на инструменте может потребовать лишь его очистки или корректировки параметров. Однако при серийном производстве эта же проблема может возникать снова и снова, если отсутствует система регулярного контроля состояния инструмента и мониторинга технологического процесса.
Помимо оптимизации режущих инструментов и параметров, в систему регулярного контроля производства следует включить мониторинг состояния инструмента.
1. Вести учет использования и замены инструментов
В зависимости от материала и вида обработки на различные инструменты действуют разные режущие нагрузки. Не следует применять один и тот же интервал замены ко всем инструментам.
В отчеты о производстве могут включаться такие данные, как модель инструмента, материал заготовки, общее время резания, количество обработанных деталей и наблюдаемые признаки износа. Сравнение показателей эффективности инструмента по производственным партиям помогает определить оптимальные интервалы проведения проверок и замены инструмента для отдельных операций.
2. Усилить контроль первого изделия
Перед началом серийного производства следует уделить особое внимание первой обработанной детали.
Помимо проверки критических размеров и геометрических допусков, необходимо осмотреть поверхность на наличие царапин, заусенцев и нехарактерных следов обработки. Также следует оценить состояние режущих кромок и условия удаления стружки.
Если уже при обработке первой детали наблюдается заметное накопление стружки на инструменте, необходимо скорректировать технологический процесс до начала серийного производства. Это позволит избежать повторения нестабильных условий резания на протяжении всей партии.
3. Контроль критически важных операций механической обработки
В случае глубоких полостей, тонкостенных деталей, сложных профилей и деталей с высокими требованиями к качеству поверхности целесообразно проводить более частые проверки в процессе производства.
К ключевым моментам проверки относятся скопления стружки, забивание каналов резания, необычные звуки при резании и изменения критических размеров заготовки.
4. Использование результатов проверки для совершенствования процесса механической обработки
Состояние инструмента и точность размеров тесно связаны между собой.
Если результаты проверки показывают, что размеры постепенно отклоняются от заданных значений, следует проверить износ инструмента, накопление алюминиевого нагара и состояние станка. Простая смена смещений инструмента без выявления основной причины может скрыть развивающуюся проблему в технологическом процессе.
При серийном производстве ведение учета критических размеров, использования инструмента и отклонений в процессе обработки помогает обеспечить более стабильные условия производства.
Заключение
Накопление абразивного налета на инструменте при ЧПУ-обработке алюминия может казаться простым явлением, связанным с прилипанием алюминия к режущим кромкам или канавкам. На практике же это свидетельствует о дисбалансе между условиями резания, удалением стружки, а также охлаждением и смазкой.
Пластичность и вязкость алюминиевых сплавов приводят к тому, что их стружка более подвержена деформации и прилипанию. При этом затупленные режущие кромки, недостаточное пространство в канавке, неподходящие параметры резания, а также ненадлежащее охлаждение и смазка могут ещё больше усугубить эту проблему.
Исходя из нашего опыта в области ЧПУ-обработки алюминия, для устранения наслоений на режущем инструменте недостаточно просто заменить режущий инструмент или увеличить скорость вращения шпинделя. Первым делом необходимо определить, образуются ли на алюминии наслоения вокруг режущих кромок или же он скапливается внутри канавок и полостей заготовки. Затем можно скорректировать инструмент, параметры резания и траектории обработки в соответствии с фактической причиной.
При серийном производстве стабильное качество обработки зависит от эффективного планирования технологического процесса и постоянного контроля производства. Правильный выбор алюминиевых инструментов, согласованные параметры резания, эффективное охлаждение и удаление стружки, а также стабильные условия работы станка и закрепления заготовки — все это способствует снижению количества дефектов поверхности, отклонений в размерах и непредвиденных простоев.
В Xtmade, мы специализируемся на индивидуальная обработка алюминия на станках с ЧПУ, при поддержке инженерной команды, обладающей более чем 20-летним опытом работы в отрасли. С учетом различных алюминиевых сплавов, геометрии деталей и требований к точности мы анализируем предоставленные заказчиком чертежи, файлы CAD и технические спецификации, чтобы определить подходящие процессы механической обработки, инструмент, стратегии резания и требования к контролю качества.
Начиная с первоначальных проверок технологичности (DFM) и заканчивая производством и контролем размеров, мы уделяем особое внимание тому, чтобы каждая операция механической обработки соответствовала геометрии детали и техническим требованиям, что позволяет обеспечить стабильность размеров и качество поверхности на протяжении всего производственного процесса.
Если у вас есть алюминиевые детали, требующие обработки на станках с ЧПУ, пришлите нашей инженерной команде ваши чертежи или CAD-файлы для оценки выбора материала, технологических процессов и технологической осуществимости производства.

