
Обработка алюминиевых корпусов на станках с ЧПУ: повышение стабильности смазочно-охлаждающей жидкости и качества обработки
Корпуса из алюминиевых сплавов широко используются в двигателях, генераторах, промышленном оборудовании и автомобильной промышленности. Благодаря отличной обрабатываемости они идеально подходят для фрезерования, сверления, нарезания резьбы и токарной обработки с ЧПУ. Однако для обеспечения стабильного качества обработки недостаточно просто выбрать подходящие режущие инструменты и параметры процесса.
При обработке алюминиевых сплавов на станках с ЧПУ смазочно-охлаждающая жидкость играет решающую роль. Её охлаждающие и смазывающие свойства напрямую влияют на удаление стружки, износ инструмента, качество поверхности и общую стабильность производственного процесса. Если смазочно-охлаждающая жидкость теряет стабильность, могут возникнуть такие проблемы, как разделение масла и воды, чрезмерное пенообразование, размножение бактерий и появление неприятных запахов, что затрудняет повседневное управление производством.
В случае алюминиевых деталей, требующих нескольких этапов обработки, эти проблемы могут не только снизить эффективность производства, но и ухудшить качество готовых деталей. Глубокое понимание факторов, приводящих к нестабильности режущей жидкости, может помочь производителям наладить более надежные процессы обработки.
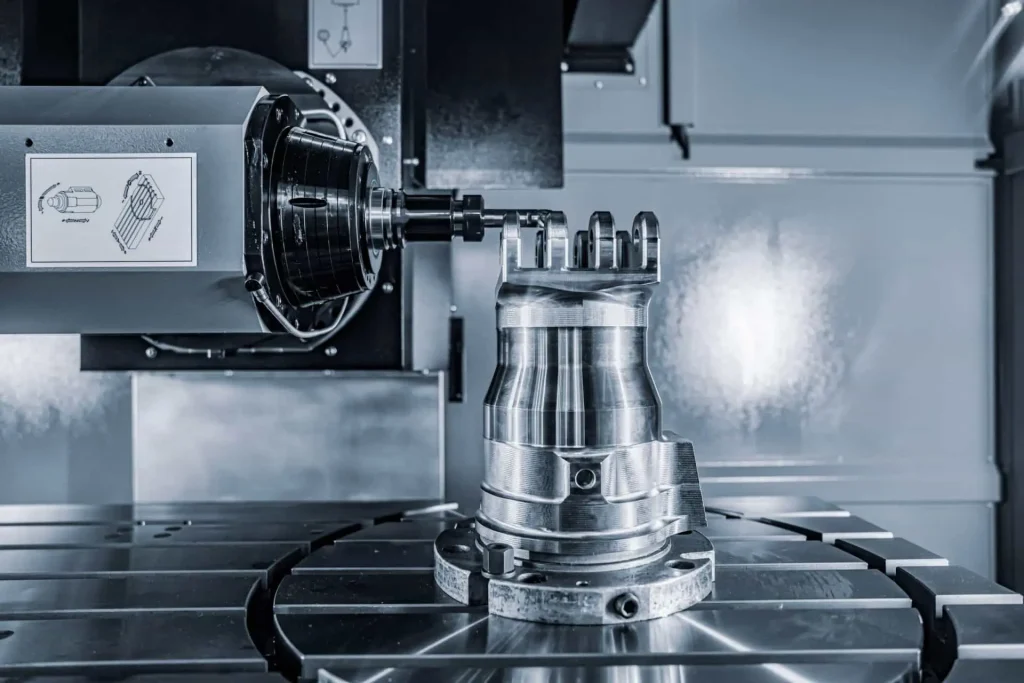
Распространенные проблемы, связанные с использованием смазочно-охлаждающих жидкостей при обработке алюминиевых сплавов на станках с ЧПУ
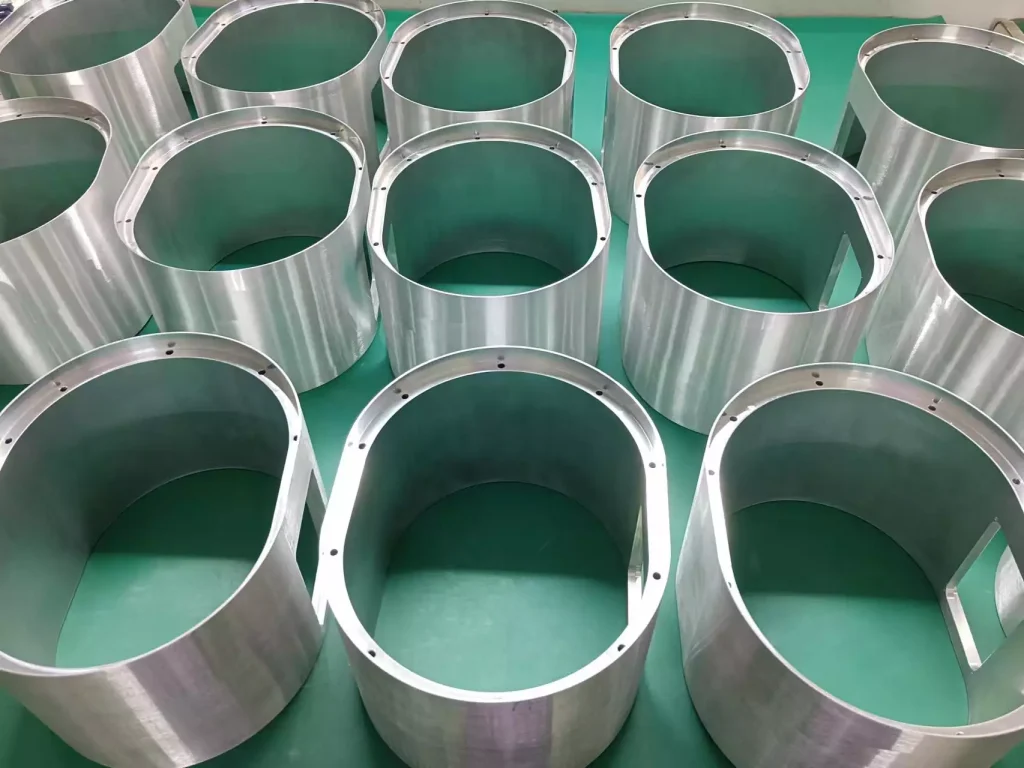
Возьмём в качестве примера изготовление алюминиевого корпуса генератора: этот узел проходит несколько этапов обработки на станках с ЧПУ, каждый из которых предъявляет особые требования к режущей жидкости. При фрезеровании выделяется значительное количество тепла и образуется много стружки; при сверлении требуется эффективное охлаждение и удаление стружки; а при нарезании резьбы большое значение имеет смазка, которая снижает трение и предотвращает повреждение резьбы.
В ходе производственного процесса могут возникнуть ряд проблем, связанных с смазочно-охлаждающими жидкостями:
Разделение эмульсии (стратификация)
Режущие жидкости на водной основе должны сохранять стабильность в виде смеси в процессе эксплуатации. В случае расслоения эмульсии на поверхности могут скапливаться капли масла, в то время как состав жидкости под слоем масла становится неоднородным. Это не только ухудшает смазывающие свойства, но и затрудняет контроль концентрации жидкости.
Бактериальное загрязнение и неприятные запахи
При отсутствии надлежащего ухода смазочно-охлаждающие жидкости могут стать средой для размножения микроорганизмов. Такое загрязнение может привести к появлению неприятных запахов, изменению внешнего вида жидкости и сокращению срока её службы.
Чрезмерное образование пены
Чрезмерное образование пены препятствует циркуляции смазочно-охлаждающей жидкости, снижая эффективность её подачи. Кроме того, это может привести к загрязнению станка и увеличить трудозатраты на его техническое обслуживание.
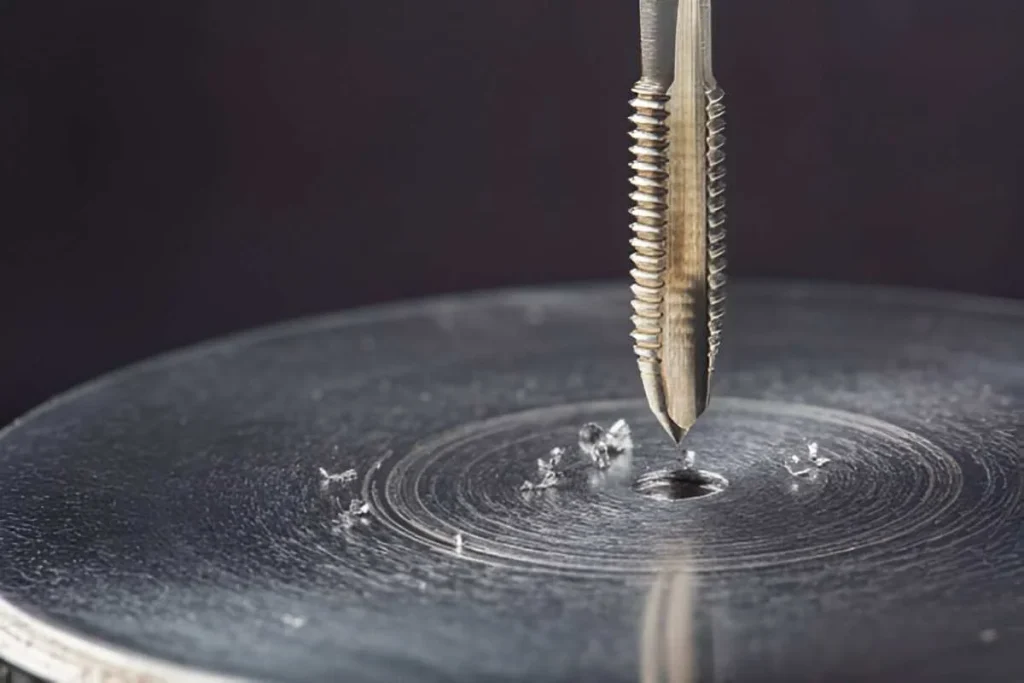
Недостаточная смазка при нарезании резьбы
В процессе нарезания резьбы между режущим инструментом и заготовкой возникает интенсивное трение. Недостаточная смазка приводит к ускоренному износу инструмента, затруднениям при удалении стружки и возможному ухудшению качества резьбы.
Эти проблемы не возникают изолированно; они часто тесно связаны с такими факторами, как состав смазочно-охлаждающей жидкости, рабочая концентрация, качество воды, степень загрязнения и общее рабочее состояние системы охлаждения.
Почему стабильность смазочно-охлаждающей жидкости имеет решающее значение при обработке деталей из алюминиевых сплавов
При обработке алюминия на станках с ЧПУ смазочно-охлаждающая жидкость выполняет несколько функций. Её характеристики напрямую влияют на условия обработки и стабильность производства.
Охлаждение и регулирование температуры
При фрезеровании и сверлении трение между режущей кромкой и заготовкой из алюминиевого сплава приводит к выделению тепла. Режущая жидкость способствует отводу тепла из зоны резания и сводит к минимуму чрезмерные колебания температуры, тем самым обеспечивая более стабильные условия обработки.
Смазка и защита инструмента
Смазка снижает трение между режущим инструментом и заготовкой. Это особенно важно при нарезании резьбы; недостаточная смазка может привести к увеличению сопротивления резанию, преждевременному износу инструмента и даже повреждению резьбы.
Вынос стружки
В зависимости от состава сплава, геометрии инструмента и параметров резания при обработке алюминиевых сплавов могут образовываться длинные, нитевидные или сильно липкие стружки. Правильное применение смазочно-охлаждающей жидкости обеспечивает быструю вымывку стружки из зоны резания, что снижает риск скопления стружки, повторного резания и появления царапин на поверхности заготовки.
Качество поверхности и стабильность размеров
Нестабильные условия обработки могут легко привести к образованию наплавленных краев (BUE), ускоренному износу инструмента и нестабильной производительности резания. Эффективное охлаждение и смазка помогают снизить эти риски, обеспечивая стабильное качество поверхности и точный контроль размеров.
Одно лишь применение смазочно-охлаждающей жидкости не может полностью гарантировать точность обработки. В реальных производственных условиях необходимо также учитывать целый ряд других факторов, в том числе выбор инструмента, жесткость станка, закрепление заготовки, параметры резания и управление тепловыделением.
Основные факторы, влияющие на стабильность смазочно-охлаждающей жидкости
Если в смазочно-охлаждающей жидкости наблюдается расслоение, вспенивание или появляется неприятный запах, простое увеличение концентрации жидкости может не устранить первопричину. В таких случаях следует проанализировать ряд эксплуатационных факторов.
Концентрация смазочно-охлаждающей жидкости
Концентрация влияет на смазывающую способность, охлаждающую способность, защиту от ржавчины и общую стабильность смазочно-охлаждающей жидкости. Слишком низкая концентрация может привести к недостаточной смазке и снижению защиты от ржавчины, в то время как чрезмерно высокая концентрация может вызвать увеличение количества остатков, повышенную склонность к вспениванию и рост эксплуатационных расходов (в зависимости от конкретного состава продукта). Необходимо определять оптимальную концентрацию в соответствии с рекомендациями производителя и корректировать её с учётом конкретного процесса механической обработки.
Регулярные измерения с помощью откалиброванного рефрактометра помогают поддерживать концентрацию в заданном диапазоне. При проведении измерений также важно применять правильный поправочный коэффициент рефрактометра для конкретного продукта.
Качество и жесткость воды
В случае водорастворимых смазочно-охлаждающих жидкостей качество воды является ещё одним важнейшим фактором, влияющим на их рабочие характеристики.
Жесткость воды может влиять на стабильность эмульсий, а растворенные минералы и другие примеси — на образование пены и общие эксплуатационные характеристики смазочно-охлаждающей жидкости. Как чрезмерно жесткая, так и чрезмерно мягкая вода могут вызывать проблемы при использовании определенных составов смазочно-охлаждающих жидкостей. Необходимо провести оценку источника воды, чтобы убедиться, что его параметры находятся в пределах, рекомендованных поставщиком смазочно-охлаждающей жидкости.
Микробное загрязнение
Рост бактерий, как правило, связан с ненадлежащим поддержанием уровня жидкости, накоплением загрязнений, наличием участков, где жидкость может застаиваться, а также с ненадлежащими условиями эксплуатации.
Регулярный мониторинг, поддержание эффективной циркуляции жидкости, своевременное удаление поверхностного масла и очистка бака охлаждающей жидкости могут помочь снизить риск загрязнения.
Добавление биоцидов без предварительного выявления источника загрязнения не является надёжной стратегией технического обслуживания в долгосрочной перспективе. Любые принимаемые корректирующие меры должны соответствовать инструкциям производителя смазочно-охлаждающей жидкости и соответствующим требованиям техники безопасности на рабочем месте.
Загрязнение посторонними маслами и металлической мелочью
В ходе производственного процесса в систему охлаждения могут попадать гидравлические масла, смазочные масла и остатки металлообработки. Эти примеси не только ухудшают рабочие характеристики смазочно-охлаждающей жидкости, но и могут приводить к накоплению масла на поверхности жидкости. Кроме того, в баке для охлаждающей жидкости и циркуляционных трубопроводах могут скапливаться мелкая металлическая стружка и осадок.
Надлежащая фильтрация, удаление масла (сбор с поверхности) и регулярная очистка системы помогают поддерживать чистоту охлаждающей жидкости.
Практические меры по повышению эффективности смазочно-охлаждающей жидкости
Для повышения стабильности смазочно-охлаждающей жидкости необходим комплексный подход, охватывающий выбор продукта, контроль за эксплуатацией и плановое техническое обслуживание.
Выбор смазочно-охлаждающей жидкости для обработки алюминиевых сплавов
Выбранный продукт должен быть совместим с материалом из алюминиевого сплава, конкретным процессом механической обработки, материалами деталей станка и требуемым качеством поверхности.
Для таких процессов, как фрезерование, сверление и нарезание резьбы, состав режущей жидкости должен обеспечивать оптимальный баланс между охлаждением, смазкой, защитой от коррозии и подавлением вспенивания.
Поддержание рекомендуемой концентрации
Следует разработать протокол регулярного контроля концентрации; не следует полагаться исключительно на визуальный осмотр. Ведите учет данных мониторинга и вносите корректировки с учетом фактических условий производства.
Оптимизация циркуляции и фильтрации охлаждающей жидкости
Убедитесь, что охлаждающая жидкость эффективно поступает в зону резания. Используйте подходящую систему фильтрации для оперативного удаления скопившихся металлических стружек и мелких частиц, а также для предотвращения образования “мёртвых зон” (зон застоя) в баке для охлаждающей жидкости.
Контроль загрязнения
По возможности удаляйте из системы любое “постороннее масло” (масло, не относящееся к системе). Периодически очищайте бачок охлаждающей жидкости и не допускайте попадания в систему посторонних химических веществ или чистящих средств.
Контроль состояния смазочно-охлаждающей жидкости
В рамках планового технического обслуживания следует контролировать концентрацию смазочно-охлаждающей жидкости, уровень pH, внешний вид, запах, пенообразующие свойства и степень загрязнения. При обнаружении каких-либо отклонений от нормы сначала необходимо выяснить и проанализировать причину — не следует просто заменять смазочно-охлаждающую жидкость или добавлять химические присадки без надлежащей оценки ситуации.
Различные операции с ЧПУ требуют разных условий смазки
Изготовление алюминиевого корпуса может включать в себя несколько операций механической обработки, каждая из которых предъявляет свои требования.
Фрезерование с ЧПУ
Фрезерование с ЧПУ требует эффективного охлаждения и удаления стружки. Подача охлаждающей жидкости должна способствовать предотвращению скопления стружки и снижению вероятности её повторного контакта с обработанными поверхностями.
Геометрия инструмента, скорость резания, скорость подачи и направление подачи охлаждающей жидкости также влияют на образование наплавленного слоя и качество поверхности.
Сверление с ЧПУ
CСверление NC приводит к образованию стружки в относительно ограниченной зоне резания. Недостаточный отвод стружки может привести к её скоплению, увеличению режущих усилий и ухудшению качества отверстия.
Подача охлаждающей жидкости должна обеспечивать эффективный отвод тепла и удаление стружки, особенно при обработке глубоких отверстий.
Нарезание резьбы с ЧПУ
При нарезании резьбы необходимо уделять особое внимание смазке из-за контакта боковых граней инструмента с материалом заготовки.
Режущая жидкость должна обеспечивать достаточную смазывающую способность и одновременно способствовать удалению стружки. Не менее важную роль играют правильная геометрия метчика, технические характеристики резьбы, скорость резания и состояние инструмента.
Использование одной системы охлаждения для нескольких операций требует состава, способного удовлетворить совокупные требования процесса механической обработки.
Как оценить эффективность смазочно-охлаждающей жидкости и мер по повышению эффективности обработки
Надежность системы охлаждения следует оценивать на основе измеримых производственных показателей, а не только по внешнему виду.
Производители могут отслеживать несколько аспектов:
- Стабильность жидкости: Проверьте, нет ли расслоения эмульсии, плавающей масла, избыточной пены и необычных отложений.
- Стабильность концентрации: Регистрируйте показания рефрактометра и отслеживайте изменения в ходе производства.
- Микробные условия: Контролируйте запах, изменения уровня pH и наличие загрязнений в соответствии с рекомендациями по техническому обслуживанию, предоставленными поставщиком охлаждающей жидкости.
- Характеристики инструмента: Сравните износ инструмента, срок его службы и частоту замены при неизменных условиях обработки.
- Качество обработанной поверхности: Оценить шероховатость поверхности и проверить наличие царапин, наплавленных кромок и других дефектов обработки.
- Качество нити: Проверьте резьбовые отверстия с помощью соответствующих резьбовых калибров и методов контроля размеров.
- Эксплуатационные расходы: Отслеживайте пополнение запасов охлаждающей жидкости, её утилизацию, периодичность технического обслуживания и расход инструментов.
При оценке необходимости замены охлаждающей жидкости производителям следует сравнивать результаты, полученные в контролируемых условиях. Для обеспечения достоверности сравнения необходимо зафиксировать данные о марке материала, типе инструмента, параметрах резания, настройках станка и концентрации охлаждающей жидкости.
Подход компании Xtmade к обеспечению качества обработки алюминия на станках с ЧПУ
В компании Xtmade, обработка алюминия на станках с ЧПУ Это не сводится лишь к выбору станка и следованию запрограммированной траектории инструмента. На конечный результат влияют такие факторы, как характеристики материала, геометрия детали, последовательность операций обработки, условия резания и требования к контролю качества.
При производстве сложных алюминиевых корпусов и прецизионных деталей наш производственный процесс сосредоточен на нескольких ключевых направлениях:
- Проверка чертежей и технологических процессов: Перед запуском в производство необходимо оценить геометрию детали, допуски на размеры, особенности механической обработки и требования к качеству поверхности.
- Планирование технологического процесса обработки: Выбирать подходящие стратегии фрезерования, сверления, нарезания резьбы и многоосевой обработки на станках с ЧПУ в соответствии с конструкцией детали и производственными требованиями.
- Контроль условий резки: Учтите выбор инструмента, параметры резания, охлаждение, смазку и удаление стружки для обеспечения стабильной обработки.
- Контроль в процессе производства: Контролируйте критические размеры и условия обработки на протяжении всего производственного процесса.
- Заключительная проверка качества: Используйте соответствующее измерительное оборудование, в том числе координатно-измерительную машину (КИМ), для проверки соответствия размерным и геометрическим требованиям.
В случае алюминиевых корпусов со сложной геометрией поддержание стабильных условий производства имеет решающее значение для обеспечения повторяемости результатов.
Управление режущей жидкостью является одной из составляющих этого более широкого процесса контроля производства. Учитывая взаимосвязь между параметрами обработки, инструментом, характеристиками охлаждающей жидкости и контролем качества, производители могут сократить количество предотвратимых производственных проблем и повысить общую стабильность процесса.
Если у вас есть алюминиевые корпуса, изготовленные на станках с ЧПУ, или другие прецизионные детали, требующие фрезерования, сверления, нарезания резьбы или многоосевой обработки, компания Xtmade может проанализировать ваши имеющиеся чертежи и производственные требования, чтобы определить подходящий подход к изготовлению.

