
Металлы, сложные в обработке, для обработки на станках с ЧПУ
Хотя некоторые металлические материалы можно эффективно обрабатывать с помощью традиционных методов ЧПУ, другие требуют гораздо более строгого контроля над условиями резания, управлением тепловыделением, выбором инструмента, закреплением заготовки и контролем качества. Эти материалы часто относят к категории “труднообрабатываемых металлов”, поскольку их внутренние свойства делают процесс снятия материала непредсказуемым и предъявляют более высокие требования к технологическому процессу обработки.
Титановые сплавы, суперсплавы на основе никеля, закаленные стали, некоторые марки нержавеющей стали, вольфрам, молибден и другие специальные металлы часто используются в областях, где требуются исключительная прочность, термостойкость, коррозионная стойкость, износостойкость или другие функциональные характеристики. Однако именно эти характеристики — позволяющие материалам эффективно работать в суровых условиях — создают серьезные сложности в процессе производства и механической обработки.
Что такое ЧПУ-обработка труднообрабатываемых металлов?
Обработка сложных в обработке металлов на станках с ЧПУ предполагает изготовление металлических деталей, требующих строгого контроля технологических параметров в процессе съема материала. По сравнению с легкообрабатываемые материалы, эти металлы могут создавать более высокие режущие усилия, вызывать накопление тепла в зоне резания, ускорять износ инструмента или подвергаться упрочнению при обработке. Обрабатываемость определяется собственными свойствами материала; такие факторы, как состав сплава, твёрдость, состояние термообработки, геометрия детали, требования к допускам, качество поверхности и конкретные операции механической обработки, влияют на поведение материала в процессе обработки.
Например, титановые сплавы часто создают сложности при механической обработке из-за сочетания высокой прочности и относительно низкой теплопроводности. Сплавы на основе никеля сохраняют высокую прочность при повышенных температурах — что делает их пригодными для эксплуатации в сложных условиях — но это также усложняет процесс резания. В свою очередь, закаленные стали обладают высокой твёрдостью, что приводит к увеличению режущих усилий и ускоренному износу инструмента.
Следовательно, в практическом производстве с ЧПУ задача выходит за рамки простого удаления материала; весь процесс должен одновременно обеспечивать стабильность инструмента, регулировать тепловыделение, защищать критически важные поверхности и гарантировать, что конечная деталь соответствует всем техническим требованиям.
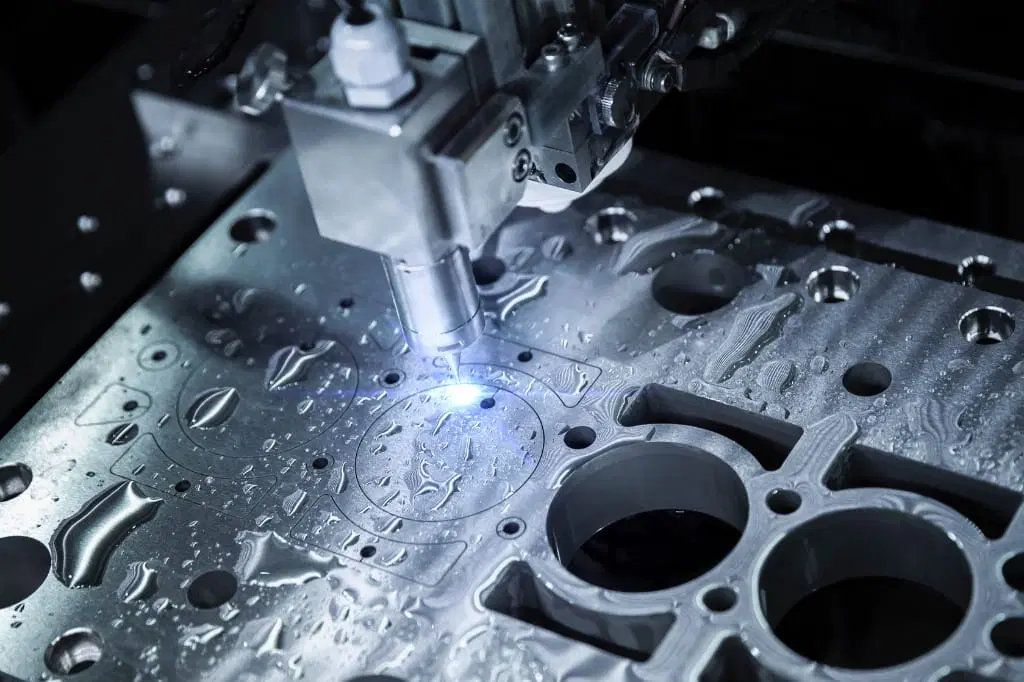
Распространенные металлические материалы, сложные в обработке
“Труднообрабатываемые металлы” охватывают широкий спектр категорий материалов, а не только одно семейство сплавов; даже в пределах одной и той же категории свойства материалов могут значительно различаться.
Титановые сплавы
Титановые сплавы (такие как Ti-6Al-4V) широко используются благодаря высокому соотношению прочности к весу и превосходной коррозионной стойкости; они часто применяются в аэрокосмической, медицинской и высокотехнологичной машиностроительной отраслях. При механической обработке низкая теплопроводность титана часто приводит к значительному накоплению тепла в зоне резания. Кроме того, титановые сплавы сохраняют высокую прочность даже при повышенных температурах, что приводит к значительным режущим нагрузкам.
Сплавы на основе никеля
К сплавам на основе никеля относятся такие материалы, как «Инконель», «Хастеллой» и «Монель». Они, как правило, применяются в условиях, требующих высокой прочности и коррозионной стойкости, а также способности сохранять рабочие характеристики в условиях высоких температур или агрессивных сред. Их высокая прочность и вязкость затрудняют обработку. Кроме того, упрочнение при деформации и выделение тепла в процессе резания могут негативно влиять на стабильность обработки и срок службы инструмента.
Закаленная сталь
Закаленную сталь обычно выбирают в тех случаях, когда детали должны обладать высокой твердостью, износостойкостью или высокой механической прочностью. Их высокая твердость повышает сопротивление резанию и предъявляет более высокие требования к процессу механической обработки. Эти материалы широко используются при изготовлении пресс-форм, промышленного оборудования, инструментальных приспособлений и износостойких деталей.
Конкретные марки нержавеющей стали
Нержавеющую сталь не следует рассматривать как единую категорию материалов; различные марки нержавеющей стали могут демонстрировать совершенно разные характеристики при обработке на станках с ЧПУ. Некоторые марки подвержены быстрому упрочнению или чрезмерному выделению тепла во время резания, что создает проблемы с удалением стружки, стабильностью размеров и качеством поверхности. Напротив, другие марки специально разработаны для обеспечения улучшенной обрабатываемости.
Огнеупорные и специальные металлы
Вольфрам, молибден, ковар, инвар и другие специальные металлы используются в определенных отраслях промышленности благодаря своим уникальным физическим или термическим свойствам. Для обработки этих материалов зачастую требуются индивидуальные стратегии механической обработки, а не стандартные методы. Сфера применения этих материалов простирается от полупроводникового оборудования, электроники и энергетических систем до прецизионных приборов и различных других специализированных изделий.
Металлы, сложные в обработке, и металлы, простые в обработке
Обрабатываемость зависит от материала, марки, состояния, геометрии и метода обработки. Приведенное ниже сравнение дает общее представление об особенностях обработки.
| Фактор | Металлы, легко поддающиеся механической обработке | Металлы, сложные в механической обработке |
| Устойчивость к порезам | В целом ниже | Часто выше |
| Износ инструмента | В целом ими легче управлять | Может быть более значимым |
| Тепло, выделяемое при резке | В целом проще в управлении | Способен концентрироваться в зоне резания |
| Формирование микросхем | Часто более предсказуемо | Может оказаться более сложным |
| Стабильность обработки | В целом проще в обслуживании | Требуется более тщательный контроль за процессом |
| Время цикла | Часто короче | Возможно, дольше |
| Планирование технологического процесса | Довольно просто | Возможно, потребуется более детальное планирование |
| Примеры | Алюминий, латунь, легкообрабатываемая сталь | Титан, никелевые сплавы, закаленная сталь |
Это не означает, что изготовление каждой алюминиевой детали является простым, а каждой титановой — сложным. Геометрия, допуски, размеры, требования к поверхности, возможности оборудования и объем производства могут влиять на фактическую сложность изготовления.
Почему эти материалы сложно обрабатывать?
Проблемы, связанные с труднообрабатываемыми металлами, как правило, обусловлены совокупным воздействием различных свойств материала.
Высокая прочность и высокая твёрдость
Высокопрочные материалы обладают высокой устойчивостью к деформации при резании, поэтому режущие инструменты вынуждены преодолевать большее сопротивление при снятии материала. Материалы с высокой твёрдостью также увеличивают нагрузку, действующую на режущую кромку. Обеспечить стабильность процесса снятия материала становится сложнее, если материал сохраняет высокую прочность в процессе обработки.
Низкая теплопроводность
Некоторые металлы, сложные в обработке, не способны эффективно отводить тепло из зоны резания, в результате чего значительная часть выделяемого тепла концентрируется на границе соприкосновения инструмента и заготовки. Чрезмерное нагревание ускоряет износ инструмента и ухудшает стабильность размеров — факторы, которые имеют особое значение при обработке тонкостенных деталей или деталей, требующих высокой точности размеров.
Упрочнение при деформации
В процессе резания твердость поверхности некоторых сплавов увеличивается вследствие пластической деформации. Обработка усложняется, если последующие траектории инструмента повторно проходят по участкам, которые уже подверглись упрочнению. Крайне важно поддерживать стабильную траекторию инструмента и избегать ненужного трения или повторного контакта с упрочнёнными участками.
Высокая стойкость к порезам
По сравнению с материалами, обладающими лучшей обрабатываемостью, материалы с высокой вязкостью и прочностью зачастую требуют применения более значительных режущих усилий. Если система станка не обладает достаточной жесткостью, эти высокие усилия могут повысить риск прогиба инструмента, возникновения вибрации, смещения заготовки и отклонений в размерах.
Тепловыделение
Тепло выделяется при любом удалении материала в процессе резания. При обработке труднообрабатываемых металлов такие факторы, как высокое сопротивление резанию, условия взаимодействия инструмента с заготовкой и ограниченные возможности отвода тепла, усугубляют сложность управления тепловым режимом. Колебания температуры могут влиять как на рабочие характеристики инструмента, так и на состояние заготовки, особенно во время длительных операций обработки.
Изготовление микросхем — сложный процесс.
Стружку, образующуюся при обработке определённых материалов, сложно контролировать или удалять. Неэффективный контроль стружки может создавать помехи в зоне резания, приводить к повреждению обрабатываемой поверхности, увеличивать выделение тепла и прерывать непрерывную обработку. Эффективный отвод стружки особенно важен при обработке глубоких углублений и глубоких отверстий.
Какие проблемы возникают при ЧПУ-обработке труднообрабатываемых металлов?
Упомянутые выше свойства материала в конечном итоге приводят к возникновению сложностей при фактическом металлообработка с ЧПУ.

Чрезмерный износ инструмента
Износ инструмента является одной из наиболее серьезных проблем при обработке труднообрабатываемых металлов. По мере износа режущей кромки режущие усилия могут увеличиваться, а также могут возникать отклонения в размерах. Это требует контроля состояния инструмента и своевременной замены инструментов на подходящие альтернативы, а не предположения, что один и тот же инструмент будет сохранять стабильную производительность на протяжении всей производственной партии.
Чрезмерное тепло вырезания
Чрезмерно высокие температуры резания сокращают срок службы инструмента и ухудшают качество поверхности. Кроме того, в тонкостенных или сложных деталях может накапливаться тепло, что повышает риск изменения размеров. Вопрос контроля температуры необходимо учитывать как на этапе черновой, так и на этапе чистовой обработки, а не рассматривать его как отдельную проблему, которую следует решать уже после завершения производства.
Шум и вибрация
При увеличении режущих усилий становится сложнее контролировать вибрацию. Вибрация оставляет заметные следы на поверхности заготовки и снижает точность размеров. Этот риск возрастает при обработке глубоких полостей, тонких стенок, длинных элементов или участков, требующих значительного вылета инструмента, что может привести к получению деталей, не соответствующих требованиям заказчика к качеству.
Наслоеная кромка
Если стружку невозможно эффективно удалить, она может остаться в полости или помешать последующим операциям резания. Отвод стружки имеет особое значение при сверлении и обработке глубоких полостей, где путь выхода стружки из зоны резания ограничен.
Проблемы, связанные с качеством поверхности
Стабильный технологический процесс имеет решающее значение для обеспечения постоянного качества поверхности. Такие факторы, как износ инструмента, вибрация, перегрев, нестабильное резание или повторяющийся контакт с упрочнённым материалом, могут повлиять на конечную качество поверхности. Это особенно важно для уплотнительных поверхностей, сопрягаемых поверхностей, прецизионных отверстий и деталей с особыми требованиями к шероховатости.
Отклонения в размерах
Отклонения в размерах могут быть вызваны совокупностью факторов, в том числе износом инструмента, тепловым расширением, несоосностью инструмента, смещением заготовки и остаточными напряжениями. При изготовлении прецизионных деталей простого ввода номинальных размеров в программу станка с ЧПУ далеко не достаточно для устранения этих эффектов.
Деформация заготовки
Даже если основной материал обладает высокой прочностью, тонкостенные элементы и легкие конструкции все равно могут подвергаться смещению или деформации под действием режущих сил. Зажим заготовки является критически важным этапом производственного процесса; он требует обеспечения надлежащей опоры для детали при одновременном предотвращении недопустимой деформации.
Как взаимодействуют свойства материалов и сложные геометрические формы?
Сложность обработки значительно возрастает, когда труднообрабатываемые материалы сочетаются со сложной геометрией деталей. Хотя материал, требующий строгого контроля над режущими усилиями, может быть относительно прост в обработке в виде цельного жесткого блока, сложность резко возрастает, если деталь имеет тонкие стенки, глубокие полости, малые внутренние радиусы или сложные трехмерные поверхности.
Тонкостенные элементы
Тонкостенные конструкции обладают ограниченной жесткостью. Режущие силы могут вызывать деформацию или вибрацию, а тепло, выделяющееся при резании, — изменение размеров. В случае сочетания труднообрабатываемых материалов и тонкостенных форм в процессе обработки необходимо обеспечить баланс между эффективностью съема материала и устойчивостью детали.
Глубокие полости
Глубокие полости ограничивают доступ инструмента и затрудняют отвод стружки. Кроме того, чрезмерный вылет инструмента снижает общую жесткость режущего инструмента. При обработке труднообрабатываемых металлов эти условия усугубляют вибрацию, прогиб инструмента и проблемы, связанные с нагревом.
Небольшие внутренние радиусы
При обработке небольших внутренних радиусов может потребоваться использование инструментов меньшего размера или увеличение количества проходов. Инструменты небольшого размера имеют меньшую площадь режущего контакта и более подвержены прогибу и вибрации. Совокупность этих факторов усложняет процесс при обработке труднообрабатываемых материалов.
Глубокие скважины
Обработка глубоких отверстий сопряжена с рядом специфических проблем, связанных с доступностью инструмента, удалением стружки, тепловыделением при резании и точностью обработки. Чем глубже отверстие, тем более важную роль играют стабильность процесса и точность управления удалением материала.
Сложные 3D-поверхности
Обработка сложных поверхностей часто требует непрерывного перемещения инструмента и сопряжена с постоянным изменением условий резания. Обеспечение стабильных условий резания при обработке поверхностей различной геометрии из труднообрабатываемых материалов требует тщательного планирования технологического процесса. Технология многоосевой обработки позволяет улучшить доступность инструмента и сократить количество перенастроек, необходимых для обработки сложных деталей.
Элементы с узкими допусками
Когда речь идет о труднообрабатываемых материалах в сочетании со строгими требованиями к размерам, допустимый диапазон отклонений при обработке становится очень узким. Для критически важных элементов с узкими допусками такие факторы, как износ инструмента, тепловыделение при резании, вибрация, закрепление заготовки и контроль качества, приобретают гораздо большее значение.
Как производители станков с ЧПУ обрабатывают труднообрабатываемые металлы?
Обработка труднообрабатываемых металлов требует скоординированного производственного процесса, а не просто отдельных корректировок.
Планирование технологического процесса
Планирование технологического процесса начинается с изучения характеристик материала, геометрии детали, требований к допускам, качества поверхности, объема производства и критериев контроля. Последовательность операций механической обработки можно планировать с учетом элементов, которые оказывают наиболее существенное влияние на стабильность производства.
Стабильность станков и зажимных приспособлений
Жесткая конструкция станка позволяет контролировать режущие усилия и свести к минимуму нежелательные смещения. Зажимное устройство должно обеспечивать надлежащую опору, не допуская при этом деформации детали — этот фактор особенно важен для тонкостенных деталей и деталей со сложной геометрией.
Управление параметрами резки
Для определения условий резания необходимо провести всестороннюю оценку свойств материала, операций обработки, траекторий движения инструмента и этапов производства. Черновая и чистая обработка зачастую требуют разных стратегий ввиду различия в их целях: черновая обработка направлена на контролируемое снятие материала, тогда как при чистой обработке приоритет отдается точности размеров и качеству поверхности.
Управление тепловым режимом и системой охлаждения
Управление тепловым режимом включает в себя эффективную подачу охлаждающей жидкости, поддержание стабильных условий резания и планирование технологического процесса, направленное на предотвращение чрезмерного накопления тепла. Цель состоит в том, чтобы обеспечить стабильный процесс резания, одновременно защищая как режущий инструмент, так и заготовку.
Оптимизация траектории инструмента
Стабильное взаимодействие инструмента с заготовкой позволяет избежать резких колебаний режущих нагрузок. При обработке сложных деталей траектории движения инструмента можно планировать таким образом, чтобы свести к минимуму ненужные входы и выходы инструмента, обеспечивая предсказуемые характеристики резания на различных поверхностях.
Мониторинг износа инструмента
Мониторинг состояния инструмента помогает определить, когда износ начинает сказываться на качестве обработки. Решения о замене инструмента можно принимать на основе установленных технологических параметров и результатов контроля, а не дожидаться появления явных сбоев в процессе обработки.
Промежуточный и окончательный контроль качества
Контроль позволяет получить информацию, подтверждающую, что в процессе механической обработки соблюдаются требуемая точность размеров и характеристики поверхности. Критические элементы можно проверять в ходе производства, а окончательный контроль позволяет убедиться, что готовая деталь соответствует всем заданным требованиям.
Являясь специализированным производителем деталей из труднообрабатываемых металлов, компания Xtamde способна осуществлять механическую обработку широкого спектра таких материалов, включая магний, инвар, ковар, монель, титан, молибден и другие. Наши инженеры накопили обширный опыт реализации проектов, что позволяет им решать различные проблемы, возникающие в ходе реального производства, и проактивно снижать риски, которые могут повлиять на результаты последующих этапов производства. Будь то создание прототипов или серийное производство, мы полны уверенности и энтузиазма в том, что сможем обеспечить нашим клиентам отличное сотрудничество.
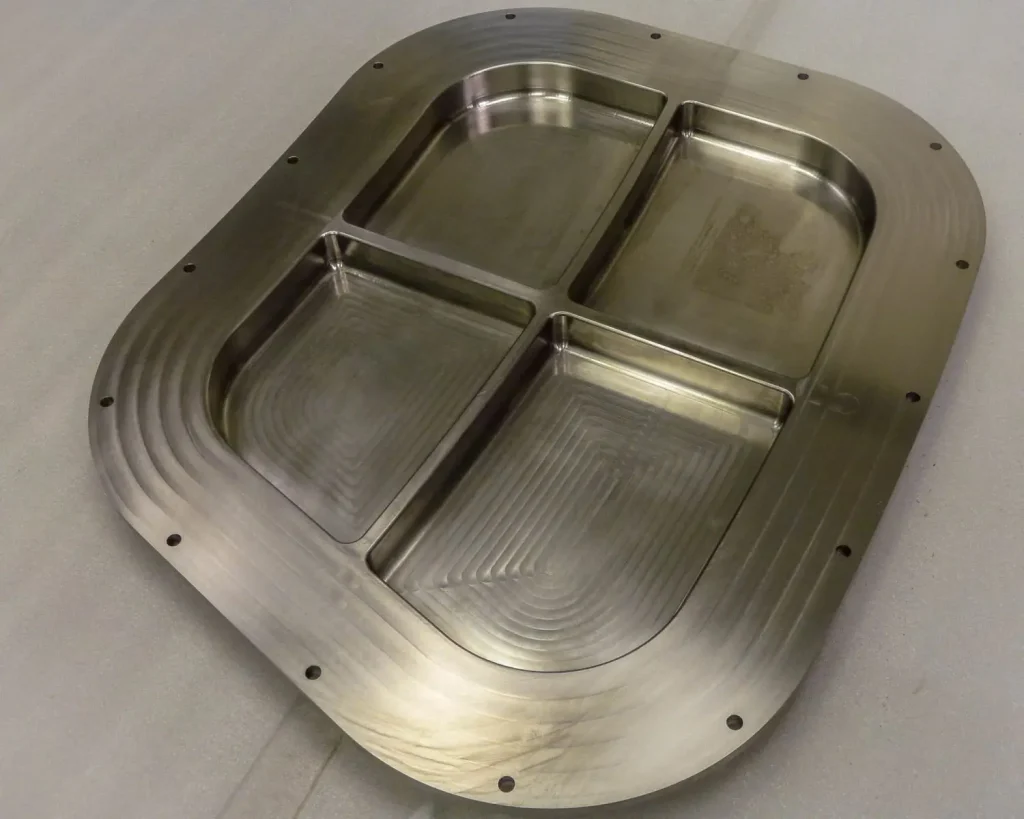
Где применяются труднообрабатываемые металлы?
Металлы, сложные в обработке, применяются в отраслях промышленности, где требуются высокая прочность, термостойкость, коррозионная стойкость, износостойкость или специальные свойства материала.
- Компоненты для аэрокосмической отрасли и авиационной промышленности: Сплавы на основе титана и никеля используются для изготовления конструкционных деталей, деталей двигателей, корпусов, кронштейнов и сложных прецизионных форм.
- Медицинские и хирургические компоненты: Титан и нержавеющие стали используются для изготовления прецизионных деталей, к которым предъявляются требования по точности размеров, коррозионной стойкости и контролируемому качеству поверхности.
- Энергетическое и силовое оборудование: Сплавы на основе никеля и тугоплавкие металлы используются для изготовления деталей, подвергающихся воздействию высоких температур, коррозии и суровых условий эксплуатации.
- Оборудование для химической переработки: Хастеллой и другие коррозионно-стойкие сплавы используются для изготовления клапанов, фитингов, корпусов, валов и других деталей, подвергающихся воздействию агрессивных химических веществ.
- Полупроводниковое и электронное оборудование: Вольфрам, молибден, ковар и инвар используются для изготовления специализированных деталей, требующих определённых тепловых, электрических или размерных характеристик.
- Высокопроизводительные промышленные компоненты: Закаленные стали и специальные сплавы используются для изготовления инструментов, приспособлений, деталей машин и в износостойких конструкциях.
Заключение
Обработка труднообрабатываемых металлов — это нечто большее, чем просто выбор подходящего станка с ЧПУ. Свойства материала — такие как прочность, твердость, тепловые характеристики, склонность к упрочнению при деформации и другие — существенно влияют на режущие усилия, выделение тепла, износ инструмента, удаление стружки, качество поверхности и стабильность размеров.
Сложность обработки возрастает, когда речь идет о материалах с тонкими стенками, глубокими полостями, сложными внутренними элементами, сложными 3D-поверхностями или строгими требованиями к допускам. Следовательно, успех производства зависит от освоения всего технологического процесса, охватывающего все этапы — от оценки материала и геометрии до выбора стратегий обработки, закрепления заготовки, управления тепловым режимом, мониторинга состояния инструмента и окончательного контроля.
Такие материалы, как титановые сплавы, сплавы на основе никеля, закаленные стали, определенные марки нержавеющей стали, вольфрам и молибден, по-прежнему играют важнейшую роль в таких отраслях, как аэрокосмическая промышленность, медицинские технологии, энергетика, производство полупроводников, химическая промышленность и другие области точного машиностроения. Хотя эти материалы зачастую требуют более сложных процессов механической обработки по сравнению с легкообрабатываемыми металлами, грамотное планирование процессов и контроль производства позволяют обеспечить стабильное и надежное качество на протяжении всего жизненного цикла продукции — от создания прототипов до серийного производства.

