Как настроить параметры ЧПУ-обработки для различных материалов?
Параметры ЧПУ-обработки напрямую влияют на эффективность резания, качество поверхности, точность размеров и срок службы инструмента. При обработке различных материалов одинаковые значения скорости резания, подачи и глубины реза могут давать совершенно разные результаты. Настройки, которые хорошо подходят для алюминия, могут привести к перегреву или износу инструмента при обработке нержавеющей стали или титана.
Для правильной настройки параметров ЧПУ-обработки недостаточно просто выбрать значения из таблицы. На настройку процесса влияют такие факторы, как свойства материала, технические характеристики режущего инструмента, жесткость станка, геометрия детали и виды обрабатывающих операций. Понимание этих факторов помогает производителям обеспечить стабильные условия резания и добиться стабильного качества деталей.
Что такое параметры обработки на станках с ЧПУ?
Параметры ЧПУ-обработки — это настройки, которые определяют, как режущий инструмент снимает материал с заготовки. К основным параметрам относятся скорость резания, частота вращения шпинделя, скорость подачи, глубина резания и шаг при фрезеровании. Выбор смазочно-охлаждающей жидкости и способ зацепления инструмента также влияют на эффективность резания, хотя не всегда относятся к категории параметров резания.
Каждый параметр влияет на тот или иной аспект процесса обработки.
Скорость резания характеризует, насколько быстро режущая кромка перемещается относительно материала. Обычно она выражается в метрах в минуту (м/мин) или в поверхностных футах в минуту (SFM). Скорость вращения шпинделя характеризует, сколько оборотов в минуту (об/мин) совершает инструмент или заготовка. Скорость подачи определяет, с какой скоростью инструмент продвигается по материалу; обычно она выражается в миллиметрах в минуту (мм/мин).
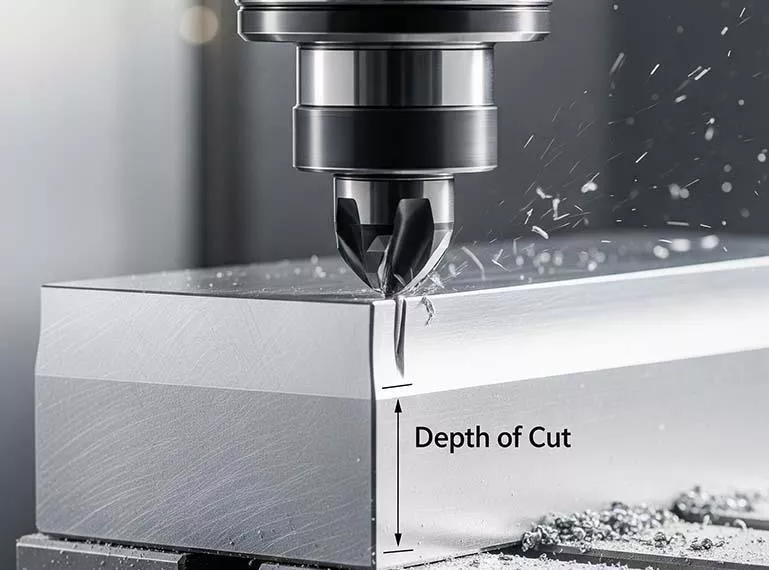
Глубина резания определяет, какой объём материала удаляется за один проход. При фрезеровании она обычно подразделяется на осевую глубину резания, которая характеризует глубину врезания вдоль оси инструмента, и радиальную глубину резания, которая характеризует глубину врезания поперек диаметра инструмента.
Эти параметры взаимосвязаны. Увеличение частоты вращения шпинделя не всегда приводит к повышению производительности, а увеличение скорости подачи не всегда сокращает время обработки без побочных эффектов. Задача состоит в том, чтобы подобрать такое сочетание параметров, которое обеспечит эффективное удаление материала при одновременном контроле режущих сил, температуры, вибрации, износа инструмента и отклонений в размерах.
Почему параметры обработки на станках с ЧПУ зависят от материала?
Различные материалы по-разному реагируют на резку, поскольку отличаются по твердости, прочности, пластичности, теплопроводности и характеристикам упрочнения при деформации.
Алюминиевые сплавы, как правило, позволяют работать с относительно высокими скоростями резания, поскольку многие марки легко поддаются резанию и более эффективно отводят тепло, чем титановые сплавы или сплавы на основе никеля. Однако алюминий может прилипать к режущей кромке, если геометрия инструмента, покрытие или условия резания не подходят.
Нержавеющая сталь представляет собой особую сложность. Некоторые марки выделяют значительное количество тепла при резании и могут подвергаться упрочнению при деформации, если режущая кромка скользит по поверхности, а не обеспечивает чистое резание. Слишком высокая скорость или недостаточная подача могут ускорить износ инструмента или затруднить последующие проходы.
Титановые сплавы и суперсплавы на основе никеля требуют особо тщательного управления температурным режимом. Эти материалы могут аккумулировать тепло вблизи зоны резания, что предъявляет повышенные требования к режущей кромке. Зачастую важное значение имеют более низкие скорости резания, подходящие скорости подачи, контролируемое входное усилие инструмента и эффективная подача охлаждающей жидкости.
При работе с пластмассами возникает ряд дополнительных факторов, которые необходимо учитывать. Многие пластмассы относительно мягкие, но при воздействии зажимных сил они могут деформироваться, расширяться под воздействием тепла или образовывать расплавленные участки при несоответствующих условиях резания. Поэтому параметры должны обеспечивать контроль как температуры резания, так и механической деформации.
Именно поэтому выбор параметров с учетом особенностей материала имеет решающее значение. Цель заключается не просто в том, чтобы увеличить скорость резки, а в том, чтобы обеспечить стабильный технологический процесс, соответствующий особенностям материала и детали.
Как настроить скорость резания и частоту вращения шпинделя
Скорость резания — один из первых параметров, которые необходимо определить, поскольку она оказывает значительное влияние на тепловыделение и срок службы инструмента. Подходящий диапазон скоростей зависит от марки материала, материала режущего инструмента, покрытия инструмента, вида операции и возможностей станка.
При фрезеровании скорость резания и частота вращения шпинделя зависят от диаметра режущего инструмента. В метрической системе единиц частоту вращения шпинделя можно рассчитать следующим образом:
Частота вращения шпинделя (об/мин) = 1 000 × скорость резания (м/мин) ÷ [π × диаметр инструмента (мм)]
Например, если рекомендуемая скорость резания составляет 200 м/мин, а диаметр инструмента — 10 мм, то расчетная частота вращения шпинделя составляет примерно 6 370 об/мин.
Данный расчет служит отправной точкой, а не гарантией правильной настройки. Фактическую частоту вращения шпинделя, возможно, придется снизить, если станок не может обеспечить необходимую мощность, у инструмента слишком большой вылет или деталь имеет тонкие стенки либо недостаточно закреплена.
Для достижения той же скорости резания более крупные инструменты, как правило, требуют более низких скоростей вращения шпинделя, чем инструменты меньшего размера. И наоборот, инструменту малого диаметра может потребоваться высокая частота вращения шпинделя для достижения рекомендуемой скорости резания по поверхности. Необходимо всегда учитывать предельные значения скорости вращения шпинделя станка и технические характеристики держателя инструмента.
При токарной обработке скорость резания аналогичным образом зависит от частоты вращения шпинделя и диаметра заготовки. Регулирование постоянной линейной скорости может помочь поддерживать заданную скорость резания при перемещении инструмента по заготовке с различными диаметрами, при условии, что это допускают возможности станка и технологический процесс.
Как настроить скорость подачи
Скорость подачи определяет, с какой скоростью инструмент перемещается по заготовке. При фрезеровании она обычно рассчитывается на основе величины подачи на зуб, количества режущих кромок и частоты вращения шпинделя.
Скорость подачи (мм/мин) = подача на зуб (мм/зуб) × количество зубьев × частота вращения шпинделя (об/мин)
Например, для четырёхзубой торцевой фрезы, работающей со скоростью 6 000 об/мин и с подачей на зуб 0,03 мм, расчётная скорость подачи составит 720 мм/мин.
Подача на зуб должна соответствовать диаметру инструмента, его геометрии, материалу и условиям резания. Если подача слишком мала, режущая кромка может просто тереться, а не формировать эффективную стружку, что приводит к повышению температуры и, возможно, ускорению износа. Если подача слишком велика, режущие силы могут стать чрезмерными, что приведет к вибрации, прогибу инструмента, ухудшению качества поверхности или поломке инструмента.
При выборе скорости подачи также необходимо учитывать геометрию детали. Тонкие стенки, мелкие внутренние элементы, длинные вылеты инструмента и прерывистые резы могут потребовать более осторожных настроек, чем при обработке жестких открытых элементов.
При сверлении и токарной обработке подача задается по-разному в зависимости от вида операции. При сверлении часто используется подача за оборот, тогда как при токарной обработке обычно также указывается подача за оборот. Запрограммированная скорость подачи должна соответствовать конкретной операции, а не основываться на формуле, применяемой для фрезерования, которая используется для всех видов обработки.
Как настроить глубину реза
Глубина реза определяет, какой объём материала удаляет инструмент за каждый проход. Её увеличение позволяет сократить количество проходов и время цикла, однако при этом возрастают режущие усилия и потребляемая мощность.
Операция черновой обработки, как правило, направлена на эффективное удаление материала с сохранением достаточного запаса под чистовую обработку. Операция чистой обработки в большей степени ориентирована на точность размеров и качество поверхности, при этом часто используется меньшая глубина резания и контролируемый припуск на чистовую обработку.
Правильная глубина реза зависит от диаметра и длины инструмента, геометрии режущей кромки, свойств материала, жесткости станка, способа закрепления заготовки и степени задевания инструмента. Жесткая установка может обеспечить более глубокий рез, в то время как тонкий инструмент или тонкостенная деталь могут потребовать гораздо меньшего задевания, чтобы избежать вибрации или деформации.
Твердость материала сама по себе не определяет максимальную глубину резания. Для обработки твердого материала могут потребоваться осторожные условия резания из-за износа инструмента, в то время как обработка более мягкого материала может оказаться затруднительной, если заготовка гибкая или инструмент имеет большой вылет.
При обработке тонкостенных деталей на станках с ЧПУ особое значение может иметь контроль радиальных режущих сил. Уменьшение радиального зацепления, корректировка траектории инструмента и оставление достаточного припуска на чистовую обработку могут помочь ограничить прогиб стенок и повысить стабильность размеров.
Рекомендации по начальным параметрам для различных материалов
Универсального набора параметров ЧПУ для всего семейства материалов не существует. В приведенных ниже рекомендациях объясняется, чем обычно отличается начальная стратегия. Фактические параметры резания следует определять на основе рекомендаций производителя режущего инструмента для конкретного инструмента, марки материала и вида обработки.
Алюминиевые сплавы
Алюминиевые сплавы, как правило, допускают относительно высокие скорости резания и продуктивное снятие материала. Острые режущие кромки, подходящая геометрия канавок и эффективный отвод стружки помогают предотвратить прилипание алюминия к инструменту.
При черновой обработке параметры должны обеспечивать баланс между высокой скоростью съема материала, мощностью шпинделя, зоной контакта инструмента и жесткостью заготовки. При чистовой обработке подходящая подача на зуб и острый инструмент помогут добиться гладкой поверхности без излишнего образования заусенцев.
В зависимости от сплава, инструмента, вида обработки и требуемого качества поверхности может потребоваться использование охлаждающей жидкости или соответствующей смазки. В некоторых случаях можно применять струю сжатого воздуха или другие способы удаления стружки, однако выбор должен основываться на условиях обработки, а не на общих правилах.
Нержавеющая сталь
Нержавеющая сталь, как правило, требует более тщательного контроля температуры и зазора между режущей кромкой и заготовкой, чем многие алюминиевые сплавы. Оптимальная скорость резания значительно варьируется в зависимости от марки стали, в том числе в связи с различиями между аустенитными, мартенситными и осадочно-упрочняемыми нержавеющими сталями.
Не допускайте многократного трения режущей кромки о заготовку, особенно если марка стали склонна к упрочнению при обработке. Для обеспечения равномерности резания необходимо согласовать подачу, скорость резания, геометрию инструмента и подачу охлаждающей жидкости.
Важно также обеспечить стабильное закрепление заготовки. Вибрации и чрезмерное прогибание инструмента могут сократить срок его службы и ухудшить качество поверхности. Выбранные параметры должны учитывать конкретную марку нержавеющей стали, а также характер операции: черновая или чистая обработка, сверление или токарная обработка.
Углеродистая и легированная сталь
Углеродистые и легированные стали характеризуются широким диапазоном твердости и обрабатываемости. Относительно мягкая марка, обладающая хорошей обрабатываемостью, может использоваться в различных условиях резания, в отличие от закаленной легированной стали, применяемой для изготовления износостойких деталей.
Перед выбором параметров необходимо уточнить марку материала и состояние термообработки. Затем скорость резания и подачу следует подобрать с учетом материала и покрытия инструмента. Для более твердых материалов могут потребоваться более низкие скорости резания и специальный инструмент, однако стабильные настройки и надлежащий контроль стружки остаются важными факторами во всем диапазоне.
При выполнении чистовых операций стабильность имеет не меньшее значение, чем номинальная скорость. Износ инструмента, температурные колебания и прогиб могут повлиять на конечные размеры, особенно при обработке валов, отверстий и прецизионных сопрягаемых поверхностей.
Титановые сплавы
При обработке титановых сплавов часто требуются более низкие скорости резания и тщательный контроль взаимодействия режущего инструмента с заготовкой, поскольку вблизи режущей кромки может происходить концентрация тепла. Режущий инструмент должен выдерживать возникающие в результате этого термические и механические нагрузки.
Используйте параметры, рекомендованные для конкретной марки титана и системы инструментов. Обеспечьте стабильное резание, избегайте ненужного трения и следите за тем, чтобы смазочно-охлаждающая жидкость поступала в зону резания, если предусмотрена обработка с охлаждением. Стратегия траектории инструмента и управление зацеплением могут быть не менее важны, чем частота вращения шпинделя.
Тонким стенкам и изящным элементам конструкции следует уделять особое внимание, поскольку режущие силы могут вызывать прогиб. Уменьшение зоны контакта или корректировка последовательности обработки могут повысить устойчивость, не прибегая исключительно к снижению скорости подачи.
Суперсплавы на основе никеля
Сплавы на основе никеля, такие как «Инконель», широко используются в областях, где требуются прочность при высоких температурах и коррозионная стойкость. Их свойства могут затруднять механическую обработку, особенно когда режущая кромка подвергается воздействию высоких температур и повторяющихся механических нагрузок.
Скорости резания зачастую выбираются с запасом по сравнению со скоростями, применяемыми при обработке алюминия, а инструмент необходимо подбирать с учетом конкретного сплава и вида операции. Важно поддерживать постоянное зацепление инструмента, поскольку прерывистая или нестабильная резка может привести к увеличению износа инструмента.
В рамках технологического процесса необходимо определить параметры подачи охлаждающей жидкости, планирования траектории инструмента, жесткости станка и критерии замены инструмента. Набор параметров, подходящий для одного сплава на основе никеля, не следует автоматически применять к другому сорту или состоянию после термообработки.
Медь и медные сплавы
Высокая теплопроводность меди и её относительная мягкость могут влиять на образование стружки и качество поверхности. Некоторые марки меди легко поддаются механической обработке, в то время как другие могут быть липкими или склонными к образованию заусенцев.
Острые инструменты и подходящая геометрия помогают уменьшить размазывание и сохранить четкие кромки. Скорость резания и подачу следует выбирать с учетом конкретного медного сплава, конструкции инструмента и геометрии детали. Поскольку медные сплавы значительно различаются, рекомендации, предназначенные для латуни, не следует автоматически применять к чистой меди или другим маркам меди.
Инженерные пластики
Для обработки инженерных пластиков необходимо правильно настроить параметры, которые позволяют контролировать нагрев и предотвращать деформацию. Чрезмерное тепло, выделяющееся при резании, может привести к размягчению или плавлению материала, а высокие силы зажима — к деформации заготовки.
Используйте острые инструменты и подходящую геометрию для удаления стружки. Подачу и скорость следует подбирать с учетом конкретного полимера, поскольку POM, PEEK, нейлон, PTFE и другие пластики различаются по жесткости, термическим характеристикам и особенностям образования стружки. Нейлон также может впитывать влагу, что может повлиять на размеры, тогда как PTFE является относительно мягким материалом и может деформироваться под нагрузкой.
Важную роль играют также условия закрепления заготовки и проведения контроля. Размеры пластиковой детали могут изменяться в процессе охлаждения или при возвращении в состояние равновесия после механической обработки, поэтому при проведении контроля необходимо учитывать особенности поведения материала.
Как точно настроить параметры обработки на станках с ЧПУ
Рекомендации производителя служат отправной точкой, однако окончательные настройки следует проверить в реальных условиях обработки.
Прежде всего необходимо учесть подтвержденную марку материала и диапазоны параметров, рекомендованные производителем режущего инструмента для данной операции. Перед запуском программы проверьте ограничения по скорости вращения шпинделя и мощности станка, технические характеристики держателя инструмента, вылет инструмента и жесткость зажимного устройства.
В ходе начальной обработки следует обращать внимание на образование стружки, звук резания, вибрацию, качество поверхности и состояние инструмента. Эти признаки помогают определить, является ли процесс стабильным. Чрезмерное нагревание, неожиданный износ инструмента, плохой отвод стружки или дребезг могут свидетельствовать о необходимости корректировки одного или нескольких параметров.
Изменяйте параметры поочередно, а не одновременно корректируя скорость резания, подачу и глубину резания. Так будет проще определить, какая именно настройка улучшает результат. В случаях, когда точность размеров имеет решающее значение, осматривайте деталь после того, как процесс достигнет стабильного состояния, и учитывайте любые отклонения, связанные с температурой.
Цель заключается в том, чтобы наладить воспроизводимый процесс, а не просто определить максимальную скорость или подачу, которую способен обеспечить станок.
Распространенные ошибки при настройке параметров обработки на станках с ЧПУ
Одной из распространенных ошибок является применение одинаковых параметров к материалам, которые лишь внешне похожи друг на друга. Например, две марки нержавеющей стали могут вести себя по-разному из-за различий в составе, твердости или термической обработке. Перед началом обработки необходимо подтвердить идентификацию материала.
Еще одной ошибкой является повышение скорости вращения шпинделя с целью повышения производительности без учета предельных значений инструмента, тепловыделения или технических возможностей станка. Более высокая скорость может увеличить производительность при подходящих условиях, но также может сократить срок службы инструмента или вызвать проблемы, связанные с перегревом.
Использование слишком низкой скорости подачи может быть столь же проблематичным, как и слишком агрессивная подача. Если режущая кромка скользит по заготовке вместо того, чтобы эффективно резать, может произойти нагрев, а некоторые материалы могут подвергнуться упрочнению. И наоборот, чрезмерная скорость подачи может увеличить режущие усилия и ухудшить качество поверхности или сократить срок службы инструмента.
Наконец, использование охлаждающей жидкости в качестве универсального решения может привести к неудовлетворительным результатам. Для некоторых операций оптимальным вариантом является обливное охлаждение, подача охлаждающей жидкости под высоким давлением, смазка с минимальным расходом или обдув воздухом, в то время как для других конфигураций действуют иные требования. Выбор должен соответствовать материалу, инструменту, характеру операции и рекомендациям производителя станка.
Как компания Xtmade подходит к выбору параметров ЧПУ-обработки
Компания Xtmade изготавливает детали на заказ с помощью ЧПУ на основе предоставленных заказчиком чертежей, файлов CAD, образцов и технических требований. Параметры обработки подбираются с учетом указанного материала, геометрии детали, требований к допускам, качества поверхности и технологического процесса.
При планировании технологического процесса условия резания должны соответствовать марки материала и типу режущего инструмента, при этом также необходимо учитывать возможности станка, способ крепления заготовки, доступ к инструменту и отвод стружки. Тонкие стенки, глубокие полости, мелкие детали и соединительные элементы с узкими допусками могут потребовать иной стратегии, чем открытые и жесткие элементы.
Цель заключается в создании стабильных и воспроизводимых условий обработки, обеспечивающих соблюдение требуемых размеров и качества поверхности, при этом необходимо сбалансировать продолжительность цикла, срок службы инструмента и стабильность производства.
Заключение
Параметры обработки с ЧПУ должны подбираться с учетом материала, режущего инструмента, станка и геометрии детали. Алюминий может выдерживать более высокие скорости резания, тогда как нержавеющая сталь, титан и сплавы на основе никеля часто требуют более тщательного контроля температуры, глубины резания и износа инструмента. Инженерные пластики создают дополнительные проблемы, связанные с нагревом, деформацией и стабильностью размеров.
Компания Xtmade изготавливает детали на заказ в соответствии с чертежами и техническими условиями, предоставленными заказчиком. Комплексно учитывая марку материала, операции механической обработки, геометрию детали и требования к качеству, мы разрабатываем стратегии обработки, направленные на обеспечение стабильных размеров, надлежащей качества поверхности и стабильных результатов производства.