Как выбрать режущие инструменты с ЧПУ для различных материалов
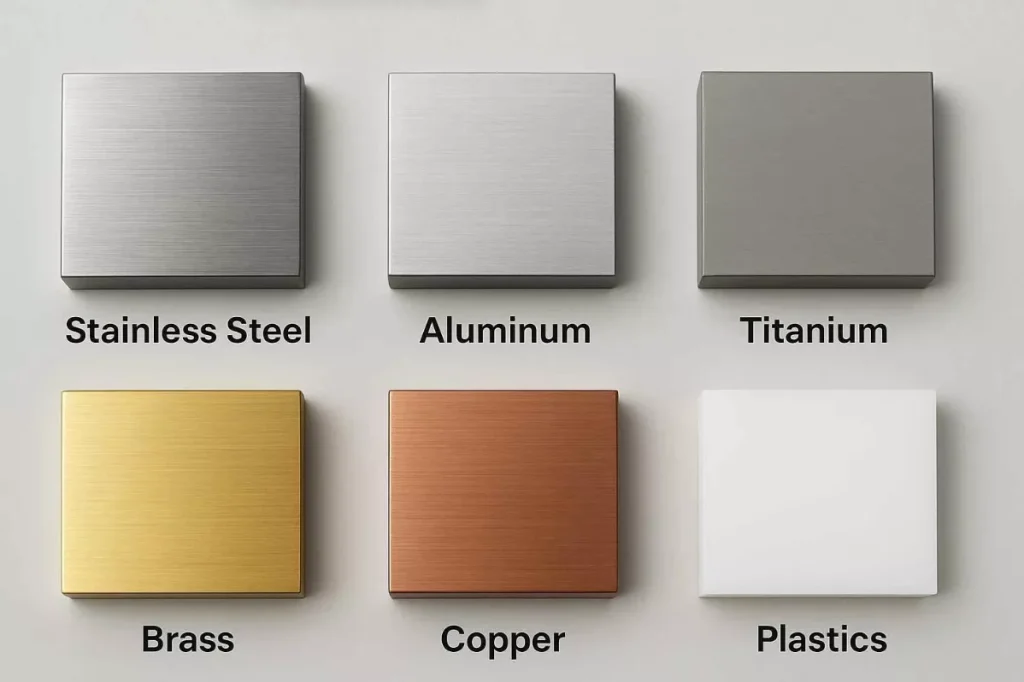
Правильный выбор режущего инструмента играет важную роль в обеспечении стабильных результатов при обработке на станках с ЧПУ. Один и тот же инструмент не подходит для всех материалов, поскольку алюминий, нержавеющая сталь, титан, медь, пластмассы и закаленные стали ведут себя по-разному при резании.
На выбор инструмента влияют такие характеристики материала, как твердость, ударная вязкость, теплопроводность, характер образования стружки, а также склонность к износу инструмента или прилипанию материала. Эти факторы определяют, какой инструмент — из твердого сплава, быстрорежущей стали, керамики, CBN или PCD — будет подходящим, а также какое покрытие и какую геометрию инструмента следует использовать.
В данном руководстве объясняется, как выбирать режущие инструменты с ЧПУ для различных материалов; в нем рассматриваются материалы изготовления инструментов, покрытия, конфигурации канавок, геометрия режущей кромки, а также ключевые аспекты обработки. Кроме того, в нем приводятся практические рекомендации по обработке распространенных металлов и пластиков, которые помогут подобрать режущий инструмент с учетом особенностей материала и условий применения.
Почему выбор материала имеет значение при подборе режущих инструментов для ЧПУ
Материал заготовки напрямую влияет на работу режущего инструмента при обработке с ЧПУ. Его физические и механические свойства определяют режущие усилия, выделяемое тепло, поведение стружки и износ, которому должен выдерживать инструмент. Выбор инструмента без учета этих характеристик может привести к чрезмерному износу, низкому качеству поверхности, нестабильности размеров или преждевременному выходу инструмента из строя.
Твёрдость материала
Для обработки более твёрдых материалов, как правило, требуются режущие инструменты с более высокой твёрдостью и износостойкостью. Инструменты из твердого сплава обычно используются для обработки таких материалов, как нержавеющая сталь, инструментальная сталь и титан, тогда как инструменты из CBN могут быть подходящими для закалённых сталей, при обработке которых обычные инструменты из твердого сплава могут изнашиваться слишком быстро.
Вязь материала
Твердые и пластичные материалы могут создавать более высокие режущие усилия и приводить к образованию длинных стружек, которые трудно контролировать. Инструмент с соответствующей прочностью режущей кромки и геометрией может помочь выдержать эти усилия, обеспечивая при этом стабильное резание.
Теплопроводность
Материалы с низкой теплопроводностью, такие как титан и некоторые сплавы на основе никеля, имеют свойство удерживать больше тепла в зоне резания. Материалы и покрытия инструментов, обладающие хорошей термостойкостью, могут помочь сохранить рабочие характеристики инструмента в таких условиях.
Образование сколов и адгезия материалов
Некоторые материалы с большей вероятностью прилипают к режущей кромке или образуют трудноудаляемую стружку. Например, алюминий и медь могут приводить к прилипанию материала к инструменту, если неправильно подобраны геометрия режущей кромки и система удаления стружки. Острые режущие кромки, отполированные канавки и подходящая конфигурация канавок могут помочь уменьшить эти проблемы.
Абразивность
Абразивные материалы могут ускорять износ режущей кромки даже при не слишком высокой общей твёрдости. В таких случаях износостойкий материал инструмента или покрытие могут продлить срок службы инструмента и обеспечить стабильную производительность обработки.
По этой причине при выборе режущего инструмента с ЧПУ следует в первую очередь ориентироваться на материал, а не только на сам инструмент. После того как будут выяснены характеристики материала, можно будет соответствующим образом подобрать подходящий материал инструмента, покрытие, геометрию и параметры обработки.
Основные факторы, определяющие выбор режущего инструмента для станков с ЧПУ
Характеристики материала служат отправной точкой при выборе инструмента, но они не являются единственным фактором, который необходимо учитывать. Материал, покрытие и геометрия инструмента также должны соответствовать условиям обработки и требованиям к заготовке.

Материал инструмента
Материал инструмента определяет его твердость, вязкость, износостойкость и способность выдерживать температуры резания.
HSS (высокоскоростная сталь) отличается прочностью и экономичностью, благодаря чему подходит для резки общего назначения и работ, где скорость резки относительно невысока.
Карбид обладает более высокой твердостью и износостойкостью по сравнению с быстрорежущей сталью (HSS) и широко применяется для фрезерования, токарной обработки и сверления на станках с ЧПУ. Она подходит для обработки широкого спектра материалов, включая алюминий, стали, нержавеющую сталь и титан.
Керамика Эти инструменты способны выдерживать высокие температуры резания и в основном применяются для специальных видов высокоскоростной обработки, в частности для обработки определенных закаленных и жаропрочных материалов.
CBN (кубический нитрид бора) обладает чрезвычайно высокой твердостью и износостойкостью, благодаря чему он особенно подходит для обработки закаленных сталей и других труднообрабатываемых черных металлов.
PCD (поликристаллический алмаз) обладает превосходной износостойкостью и острой режущей кромкой. Обычно используется для обработки цветных металлов, таких как алюминий и медь, а также абразивных неметаллических материалов.
Покрытие инструмента
Подходящее покрытие может повысить износостойкость, снизить трение и помочь режущей кромке выдерживать высокие температуры. К распространенным покрытиям относятся TiN, TiCN, TiAlN и AlTiN, а покрытия DLC могут быть полезны в тех случаях, когда важны низкое трение и уменьшенная адгезия к материалу.
Покрытие следует подбирать с учетом материала заготовки и условий резания, а не просто выбирать вариант с наибольшей износостойкостью.
Геометрия инструмента
Геометрия инструмента влияет на режущие усилия, отвод стружки, тепловыделение и качество обработки поверхности. К важным факторам относятся количество канавок, угол наклона спирали, угол передней кромки, угол сброса и конструкция режущей кромки.
При обработке материалов, при которой образуется большое количество стружки, таких как алюминий, инструмент с меньшим количеством канавок и достаточным пространством между ними может улучшить отвод стружки. При обработке более твердых материалов более прочная режущая кромка и подходящая геометрия могут обеспечить лучшую стабильность и увеличить срок службы инструмента.
Количество канавок
Количество режущих кромок должно соответствовать материалу и условиям обработки. Меньшее количество режущих кромок, как правило, обеспечивает больше пространства для отвода стружки, тогда как инструменты с большим количеством режущих кромок обеспечивают более полное зацепление режущей кромки и часто используются при обработке более твердых материалов.
Диаметр и длина инструмента
Диаметр и вылет инструмента также влияют на стабильность обработки. Более большой диаметр, как правило, обеспечивает большую жесткость, тогда как чрезмерная длина инструмента может увеличить его прогиб и вибрацию. Поэтому размеры инструмента следует подбирать таким образом, чтобы он достигал необходимых элементов детали, при этом вылет должен быть максимально коротким.
Оборудование и условия обработки
При выборе инструмента также следует учитывать частоту вращения шпинделя станка с ЧПУ, его мощность, жесткость, тип держателя инструмента, систему смазки и доступные параметры резания. Инструмент, который хорошо работает в одних условиях обработки, может не дать таких же результатов на другом станке.
Таким образом, выбор оптимального инструмента не зависит исключительно от материала. При практическом выборе необходимо комплексно учитывать материал заготовки, материал инструмента, покрытие, геометрию, размер инструмента, возможности станка и условия резания.
Режущие инструменты с ЧПУ для обработки алюминия
Алюминий является относительно мягким материалом и обладает хорошей теплопроводностью, однако его пластичность может приводить к прилипанию стружки к режущей кромке во время обработки. Поэтому при выборе инструмента следует уделять первостепенное внимание остроте режущих кромок, эффективному удалению стружки и низкому коэффициенту трения.

Рекомендуемые инструменты для работы с алюминием
Твердосплавные концевые фрезы широко используются при обработке алюминия на станках с ЧПУ, поскольку они обладают необходимой твердостью и жесткостью, позволяющими работать на более высоких скоростях резания при сохранении остроты режущей кромки. Обычно выбирают двух- и трёхканальные концевые фрезы, поскольку более широкие промежутки между каналами обеспечивают более эффективный отвод стружки из зоны резания.
В случаях, когда возникают проблемы с прилипанием материала, полированные канавки и покрытия, предназначенные для снижения трения, могут ещё больше повысить эффективность инструмента. Инструменты из ПКД также можно использовать в условиях крупносерийного производства или при обработке высокоабразивных материалов, когда важны длительный срок службы инструмента и стабильное качество поверхности.
Основные факторы, которые следует учитывать при выборе инструмента
- Материал инструмента: Твердый сплав — это распространенный выбор; PCD может использоваться для специальных задач.
- Количество флейт: Две или три канавки могут обеспечить более эффективный отвод стружки.
- Геометрия инструмента: Острые кромки и конструкции с высокой спиральностью могут способствовать снижению сопротивления резанию.
- Покрытие: Покрытия с низким коэффициентом трения могут способствовать снижению адгезии алюминия.
- Вынос микросхем: Важно обеспечить достаточное пространство между канавками, особенно при глубокой выемке карманов или прорезании пазов.
Выбор подходящего инструмента по-прежнему зависит от марки алюминия, геометрии детали, возможностей станка и параметров резания. Инструмент, оптимизированный для высокоскоростной черновой обработки, может оказаться не самым лучшим выбором для чистовой обработки или изготовления мелких деталей.
Режущие инструменты с ЧПУ для обработки нержавеющей стали
Нержавеющая сталь обладает большей прочностью и сложнее в обработке, чем алюминий. Многие марки нержавеющей стали также склонны к упрочнению при деформации и выделяют значительное количество тепла во время резки. Эти характеристики делают жесткость инструмента, прочность режущей кромки, термостойкость и контроль стружки важными факторами при выборе режущих инструментов с ЧПУ.
Рекомендуемые инструменты для работы с нержавеющей сталью
Инструменты из твердого сплава с покрытием широко используются при обработке нержавеющей стали на станках с ЧПУ, поскольку они обладают оптимальным сочетанием твердости, вязкости и износостойкости. Фрезы из твердого сплава с прочной режущей кромкой способны выдерживать повышенные режущие усилия, характерные для обработки нержавеющей стали, при этом сохраняя стабильность размеров.
В случаях, когда важную роль играют температура резания и износ инструмента, можно рассмотреть возможность применения термостойких покрытий, таких как TiAlN или AlTiN. Выбор подходящего покрытия зависит от марки нержавеющей стали, условий резания, а также от того, является ли операция черновой или чистовой обработкой.
Основные факторы, которые следует учитывать при выборе инструмента
- Материал инструмента: При обработке нержавеющей стали на станках с ЧПУ, как правило, предпочтительно использовать твердосплавные инструменты.
- Покрытие инструмента: TiAlN и AlTiN могут повысить термостойкость и износостойкость.
- Передовые технологии: Прочная и правильно подготовленная кромка позволяет выдерживать более высокие режущие усилия.
- Геометрия флейты: Геометрия должна обеспечивать надёжный отвод стружки без чрезмерного ослабления режущей кромки.
- Жесткость инструмента: Меньший вылет инструмента и жесткое крепление инструмента способствуют снижению вибрации и прогиба.
- Регулировка нагрева: Правильно подобранные параметры резания и смазочно-охлаждающая жидкость могут помочь предотвратить чрезмерное накопление тепла.
Не допускайте длительного трения инструмента о заготовку. Чрезмерное трение может привести к повышенному выделению тепла и усилению деформационного упрочнения, что затруднит последующую резку. Поэтому для обеспечения долговечности инструмента и качества поверхности важна стабильная резка с соблюдением надлежащих значений подачи, скорости и глубины резания.
Режущие инструменты с ЧПУ для обработки стали
Сталь представлена широким спектром марок, отличающихся по уровню твердости, вязкости и обрабатываемости. Углеродистая и низколегированная сталь, как правило, легче поддаются механической обработке, тогда как высоколегированная и закаленная сталь требуют от инструмента повышенной износостойкости и прочности режущей кромки. Поэтому выбор инструмента должен соответствовать конкретной марке стали и её твердости.
Рекомендуемые инструменты для работы со сталью
Твердосплавные режущие инструменты часто используются для обработки стали на станках с ЧПУ, поскольку обладают более высокой твердостью и износостойкостью по сравнению с инструментами из быстрорежущей стали (HSS) и позволяют работать с более высокими скоростями резания. При обработке легированных и более твердых марок стали инструменты из твердого сплава с покрытием обеспечивают дополнительную стойкость к тепловому и абразивному износу.
Для закаленная сталь, требования к инструменту становятся более строгими. Инструменты на основе CBN можно рассматривать для обработки материалов высокой твёрдости, особенно при выполнении чистовой обработки, когда важно обеспечить точность размеров и продлить срок службы инструмента.
Основные факторы, которые следует учитывать при выборе инструмента
- Материал инструмента: Твердый карбид хорошо подходит для общей обработки стали; CBN подходит для многих видов обработки закаленной стали.
- Покрытие: Покрытия TiCN, TiAlN и AlTiN позволяют повысить износостойкость и термостойкость.
- Передовые технологии: Прочная кромка помогает выдерживать режущие нагрузки, возникающие при обработке более твёрдых марок стали.
- Геометрия флейты: Геометрия должна обеспечивать баланс между прочностью режущей кромки и эффективным удалением стружки.
- Жесткость инструмента: Надежное закрепление заготовки и небольшой вылет инструмента способствуют снижению вибрации и прогиба.
- Твёрдость стали: Чем тверже материал, тем больше требуется использовать износостойкие материалы для инструментов и выбирать соответствующие условия резания.
Не следует полагать, что один и тот же режущий инструмент будет одинаково эффективен при обработке всех марок стали. При выборе режущего инструмента необходимо учитывать твердость материала, вид операции, требуемую чистоту поверхности, а также то, является ли данная операция черновой или чистовой обработкой.
Режущие инструменты с ЧПУ для обработки титана
Титан сочетает в себе высокую прочность с относительно низкой теплопроводностью, что делает его обработку более сложной, чем у многих распространенных металлов. В процессе резания тепло, как правило, концентрируется вблизи режущей кромки, что может ускорить износ инструмента. Кроме того, при повышенных температурах титан может вступать в реакцию с режущими инструментами, поэтому выбор инструмента и контроль температуры имеют особое значение.

Рекомендуемые инструменты для работы с титаном
Инструменты из твердого сплава широко используются при обработке титана на станках с ЧПУ, поскольку обладают необходимой твердостью и жесткостью для резания высокопрочных титановых сплавов. Инструменты с соответствующими термостойкими покрытиями позволяют выдерживать повышенные температуры, возникающие в процессе обработки.
Важную роль играют также прочная режущая кромка и подходящая геометрия канавок. Инструмент должен обеспечивать достаточный отвод стружки, сохраняя при этом достаточную прочность кромки, чтобы противостоять сколам при более высоких режущих усилиях, характерных для обработки титана.
Основные факторы, которые следует учитывать при выборе инструмента
- Материал инструмента: Твердый сплав широко применяется при обработке титана.
- Покрытие: Для усложнённых условий эксплуатации можно рассмотреть возможность применения термостойких покрытий, таких как TiAlN или AlTiN.
- Передовые технологии: Прочная кромка помогает выдерживать режущие нагрузки и снижать риск преждевременного скола.
- Геометрия флейты: Геометрия должна обеспечивать контролируемый отвод стружки без ущерба для жесткости инструмента.
- Жесткость инструмента: Сведите к минимуму вылет инструмента и используйте жесткую закрепку, чтобы уменьшить вибрацию.
- Регулировка нагрева: Важно правильно подобрать параметры резания и смазочно-охлаждающую жидкость, поскольку титан хорошо удерживает тепло в зоне резания.
Следует избегать чрезмерной скорости резания или длительного контакта инструмента с заготовкой, так как и то, и другое может привести к резкому повышению температуры и ускорить износ инструмента. При обработке сложных титановых деталей выбор инструмента следует оценивать с учетом стратегии обработки, геометрии элементов детали и требуемого качества поверхности.
Режущие инструменты с ЧПУ для обработки меди и латуни
Медь и латунь, как правило, легче поддаются механической обработке, чем нержавеющая сталь или титан, однако их пластичность и относительно низкая твердость создают свои сложности при выборе инструмента. Медь может быть подвержена прилипанию материала и образованию заусенцев, в то время как при обработке некоторых марок латуни, в зависимости от их состава и условий обработки, могут образовываться длинные или фрагментированные стружки.
Рекомендуемые инструменты для работы с медью и латунью
Для обработки меди и латуни на станках с ЧПУ обычно используются острые твердосплавные режущие инструменты. Острая режущая кромка помогает снизить режущие усилия и обеспечивает более гладкие поверхности, а полированные поверхности канавок способствуют минимизации прилипания материала и улучшению удаления стружки.
В условиях интенсивной эксплуатации инструменты из ПКД обеспечивают превосходную износостойкость и позволяют сохранять остроту режущей кромки в течение длительного времени, особенно при обработке больших партий деталей из цветных металлов.
Основные факторы, которые следует учитывать при выборе инструмента
- Материал инструмента: Острые твердосплавные инструменты подходят для большинства видов работ; для увеличения срока службы инструмента можно рассмотреть возможность использования инструментов из поликристаллического карбида (PCD).
- Передовые технологии: Острые кромки помогают снизить режущие усилия и свести к минимуму образование заусенцев.
- Геометрия флейты: Достаточное пространство между канавками способствует эффективному удалению стружки.
- Поверхность инструмента: Полированные канавки позволяют снизить трение и прилипание материала.
- Покрытие: Покрытия с низким коэффициентом трения могут оказаться полезными в тех случаях, когда возникают проблемы с адгезией меди.
- Жесткость инструмента: Стабильная установка способствует обеспечению точности размеров при изготовлении мелких деталей.
Различные марки меди и латуни могут вести себя по-разному при механической обработке, поэтому инструмент следует подбирать с учетом конкретного сплава, геометрии детали, требуемого качества поверхности и вида обработки, а не применять одинаковый подход ко всем материалам на основе меди.
Режущие инструменты с ЧПУ для обработки пластмасс
Обработка пластмасс на станках с ЧПУ требует иного подхода к подбору инструмента, чем при обработке металлов. Пластмассы, как правило, более мягкие и имеют более низкую температуру плавления, поэтому избыточное тепло, выделяющееся при резании, может привести к плавлению, деформации, образованию заусенцев или ухудшению качества поверхности. Поэтому при выборе инструмента следует уделять особое внимание остроте режущих кромок, эффективному удалению стружки и минимизации выделения тепла.
Рекомендуемые инструменты для работы с пластмассами
Острые твердосплавные инструменты широко используются при обработке пластмасс на станках с ЧПУ, поскольку они обеспечивают хорошую стойкость режущей кромки и позволяют получать чистые пропилы. Одноканальные и двухканальные инструменты часто подходят в тех случаях, когда важен эффективный отвод стружки, особенно при обработке более мягких пластмасс.
Инструменты с высокой спиралью и отполированными канавками также способствуют отводу стружки из зоны резания и снижению трения между инструментом и заготовкой. Для сложных условий эксплуатации геометрию инструмента следует подбирать с учетом конкретного вида пластмассы и требуемой геометрии детали.
Основные факторы, которые следует учитывать при выборе инструмента
- Материал инструмента: Твердый сплав широко используется благодаря своей острой и прочной режущей кромке.
- Количество флейт: Меньшее количество канавок может обеспечить больше места для отвода стружки.
- Передовые технологии: Острые кромки помогают снизить режущие усилия и тепловыделение.
- Угол закрутки: Правильно подобранная геометрия спирали с высоким шагом может улучшить удаление стружки и качество обработки поверхности.
- Поверхность флейты: Полированные канавки позволяют снизить трение и предотвратить прилипание стружки к инструменту.
- Покрытие: В зависимости от типа пластика и области применения предпочтительным выбором могут оказаться инструменты без покрытия или с низким коэффициентом трения.
Различные виды пластмасс требуют разных подходов. POM и нейлон, как правило, поддаются обработке без заусенцев, но при этом могут образовывать стружку и заусенцы, тогда как такие материалы, как PEEK, могут потребовать более тщательного контроля температуры и условий резания. Более мягкие пластмассы также могут деформироваться под воздействием чрезмерных зажимных или режущих усилий.
Поэтому выбор подходящего инструмента следует осуществлять с учетом марки пластика, геометрии детали, толщины стенок, вида обработки и требуемого качества поверхности. Поддержание остроты режущей кромки и эффективное удаление стружки являются ключевыми факторами для изготовления точных пластиковых деталей без чрезмерного нагрева.
Руководство по выбору режущих инструментов с ЧПУ в зависимости от материала
Приведенная ниже таблица представляет собой общие ориентиры для выбора режущих инструментов с ЧПУ с учетом наиболее распространенных обрабатываемых материалов. Фактический выбор инструмента следует корректировать с учетом марки материала, его твердости, вида обработки, геометрии детали, возможностей станка и требуемого качества поверхности.
| Материал | Рекомендуемый материал для изготовления инструмента | Общие геометрические параметры и особенности инструментов | Основные моменты, которые следует учитывать |
| Алюминий | Карбид, PCD | 2–3 канавки, острый край, отполированные канавки | Вынос стружки и адгезия материала |
| Нержавеющая сталь | Твердый сплав с покрытием | Прочная режущая кромка, оптимальная геометрия канавок | Нагрев, упрочнение при деформации и износ инструмента |
| Углеродистая и легированная сталь | Твердый сплав, твердый сплав с покрытием | Прочная кромка, 3–5 канавок в зависимости от режима работы | Твёрдость материала и режущие усилия |
| Закаленная сталь | CBN, карбид | Жесткая геометрия и небольшой вылет инструмента | Высокая твердость и абразивный износ |
| Титан | Твердый сплав, твердый сплав с покрытием | Прочная кромка, контролируемый отвод стружки | Нагрев и износ инструмента |
| Медь | Карбид, PCD | Острый край, отполированные канавки | Прилипание материала и образование заусенцев |
| Латунь | Карбид, PCD | Острый край, эффективный отвод стружки | Контроль качества микросхем и качество обработки поверхности |
| АБС / нейлон | Карбид | Острая кромка, меньшее количество канавок, высокая спираль | Отвод тепла и удаление стружки |
| POM | Карбид | Острый край, отполированные канавки | Заусенцы и стабильность размеров |
| PEEK | Карбид | Острая кромка, контролируемая геометрия канавок | Выделение тепла и деформация |
Это сравнение может помочь сузить круг вариантов при выборе режущего инструмента, однако универсального режущего инструмента для конкретного материала не существует. При окончательном выборе следует учитывать конкретную операцию обработки — например, черновую или чистовую обработку, прорезание пазов, сверление или токарную обработку, — а также тип станка и параметры резания.
Как параметры резания влияют на производительность инструмента
Выбор подходящего режущего инструмента — это лишь часть процесса. Скорость резания, скорость подачи, глубина резания и условия подачи охлаждающей жидкости также влияют на срок службы инструмента, качество поверхности, точность размеров и стабильность обработки. Один и тот же инструмент может давать совершенно разные результаты при использовании с неподходящими параметрами.

Скорость резания
Скорость резания определяет, с какой скоростью режущая кромка перемещается по заготовке. Чрезмерная скорость резания может привести к повышению температуры резания и ускорению износа инструмента, особенно при обработке нержавеющей стали, титана и других термостойких материалов. Для труднообрабатываемых материалов может потребоваться более низкая или оптимизированная скорость резания.
Скорость подачи
Скорость подачи влияет на толщину стружки, режущие усилия, качество поверхности и производительность. Слишком низкая скорость подачи может привести к тому, что инструмент будет скользить по заготовке, а не эффективно резать, в то время как чрезмерно высокая скорость подачи может увеличить режущие усилия и привести к сколам на кромках или поломке инструмента.
Глубина реза
Глубину резания следует выбирать с учетом диаметра инструмента, жесткости станка, материала заготовки и вида обработки. Большая глубина резания может повысить скорость съема материала при черновой обработке, но при этом увеличивает режущие силы и нагрузку на инструмент. При чистой обработке, как правило, применяются меньшие глубины резания для достижения требуемого качества поверхности.
Система охлаждения и смазки
Охлаждающая жидкость помогает регулировать температуру резания и удалять стружку из зоны резания. Её важность зависит от материала и вида обработки. При обработке алюминия важную роль играют эффективный отвод стружки и смазка, тогда как при обработке титана и нержавеющей стали больше внимания следует уделять отводу тепла.
Взаимодействие инструмента
На величину режущих сил и тепловыделение также влияет степень зацепления режущей кромки с заготовкой. Обработка с полным прорезом, глубокие карманы и высокая степень радиального зацепления могут создавать более высокие нагрузки на инструмент, чем стратегии с меньшей степенью радиального зацепления.
По этой причине рекомендуемые параметры резания следует рассматривать скорее как отправную точку, а не как универсальные значения. Окончательные параметры необходимо корректировать с учетом рекомендаций производителя инструмента, марки материала, возможностей станка, диаметра инструмента, способа закрепления заготовки и конкретной операции обработки.
Распространённые ошибки при выборе режущих инструментов для ЧПУ
Выбор режущего инструмента, основанный исключительно на материале заготовки, может привести к неудовлетворительным результатам обработки. Инструмент также должен соответствовать виду обработки, возможностям станка, геометрии детали и требуемому качеству поверхности. Ниже приведены некоторые распространенные ошибки, которых следует избегать.
Использование одного и того же инструмента для работы с разными материалами
Инструмент, который хорошо подходит для алюминия, может оказаться неэффективным при обработке нержавеющей стали или титана. Различные материалы создают разные силы резания, температуры и особенности образования стружки, поэтому материал и геометрия инструмента должны подбираться с учетом этих факторов.
Выбор инструмента исключительно по твердости
Твёрдость инструмента имеет большое значение, но это не единственный фактор, который следует учитывать. В зависимости от условий эксплуатации не менее важными могут быть вязкость, термостойкость, прочность режущей кромки, коэффициент трения и отвод стружки.
Игнорирование геометрии инструмента
Количество канавок, угол наклона спирали, угол наклона режущей кромки и конструкция режущей кромки напрямую влияют на отвод стружки, режущие усилия и качество обработки поверхности. Даже при выборе правильного материала инструмента несоответствующая геометрия может привести к низкой производительности.
Использование чрезмерных параметров резания
Увеличение скорости резания или скорости подачи не всегда приводит к повышению производительности. Чрезмерные значения этих параметров могут вызывать выделение дополнительного тепла, ускорять износ инструмента, а также приводить к вибрации или преждевременному выходу инструмента из строя.
Выбор инструмента без учета особенностей станка
Частота вращения шпинделя, мощность шпинделя, жесткость станка, держатель инструмента и возможности подачи охлаждающей жидкости — все эти факторы ограничивают рабочие характеристики инструмента. Инструмент может подходить для обработки того или иного материала, но при этом оказаться неподходящим для конкретной конфигурации станка.
Игнорирование операции механической обработки
Черновая обработка, чистая обработка, прорезание пазов, сверление и профилирование предъявляют к режущему инструменту разные требования. Инструмент, оптимизированный для интенсивного снятия материала, может оказаться не лучшим выбором для получения гладкой поверхности или обработки мелких деталей.
Выбор инструментов без учета срока службы и стоимости инструментов
Самый дешевый инструмент не всегда является наиболее экономичным вариантом. При оценке общей стоимости обработки необходимо учитывать срок службы инструмента, время обработки, частоту его замены, а также затраты, связанные с бракованными деталями.
Поэтому при надежном подборе инструмента необходимо комплексно учитывать материал, вид обработки, геометрию инструмента, материал изготовления инструмента, покрытие, возможности станка и параметры резания, а не опираться на какой-либо один фактор.
Выбор инструментов с ЧПУ в Xtmade
Компания Xtmade подбирает режущие инструменты с учетом материала, геометрии детали, допусков, качества поверхности и вида обработки. От алюминия и нержавеющей стали до титана, меди и инженерных пластиков — наши инженеры анализируют конкретные требования каждого проекта, чтобы определить подходящие инструменты и параметры обработки.