
Maquinação CNC de materiais duros: principais desafios e soluções
No caso de peças maquinadas por CNC que têm de resistir ao desgaste, a tensões mecânicas, a altas temperaturas ou a condições de funcionamento adversas, são normalmente selecionados materiais duros. No entanto, as mesmas propriedades que tornam estes materiais adequados para ambientes exigentes também os tornam difíceis de maquinar. As elevadas forças de corte, o rápido desgaste das ferramentas, a concentração de calor e os rigorosos requisitos dimensionais aumentam a complexidade do processo de produção.
A dificuldade da maquinagem não é determinada exclusivamente pela dureza do material. O aço temperado, as ligas de titânio e as superligas à base de níquel apresentam comportamentos diferentes durante o corte, exigindo abordagens distintas no que diz respeito às ferramentas, aos parâmetros de maquinagem e aos controlos do processo. Uma estratégia de maquinagem que se revele eficaz para um material pode conduzir a um desgaste excessivo da ferramenta ou a uma má qualidade da superfície, se for aplicada a outro.
Para os engenheiros e as equipas de aquisição responsáveis pela aquisição de peças usinadas em CNC à medida, a principal preocupação não é apenas saber se um material é “usinável”, mas sim se é possível obter de forma consistente a geometria, as tolerâncias e a qualidade de superfície exigidas — tudo isto evitando atrasos desnecessários na produção ou problemas de qualidade.
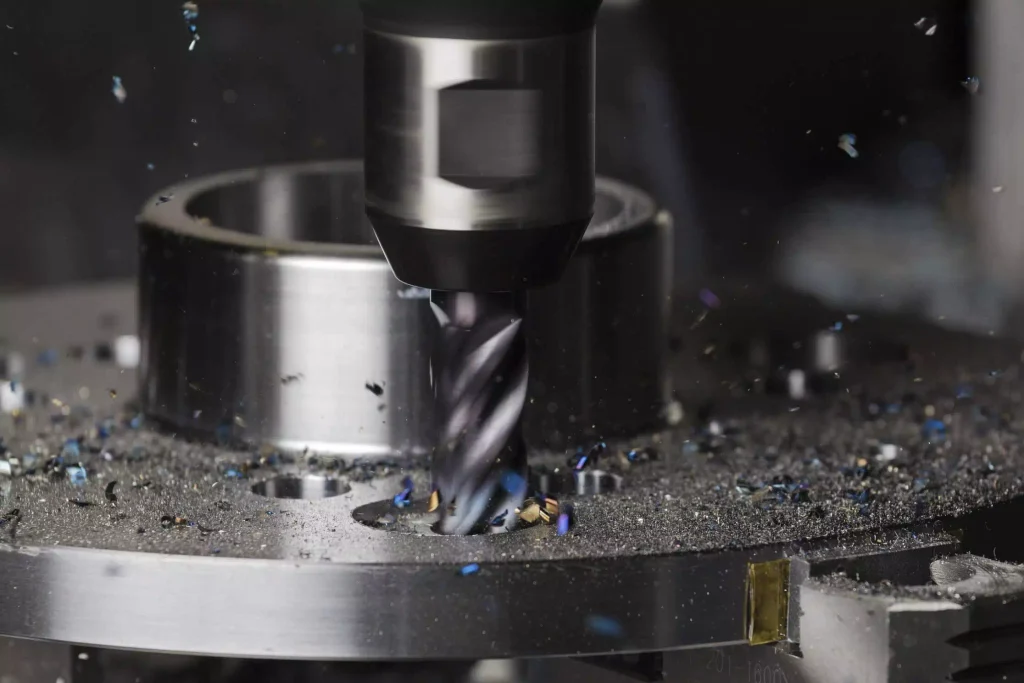
Que materiais são considerados difíceis de usinar por CNC?
Na maquinagem CNC, certos tipos de materiais apresentam desafios específicos; as razões para esses desafios variam, dependendo das propriedades mecânicas e térmicas específicas de cada material.
Aços temperados
O aço temperado é frequentemente utilizado em componentes que exigem resistência ao desgaste, resistência mecânica e estabilidade dimensional. Após o tratamento térmico, estes materiais tornam-se significativamente mais difíceis de maquinar em comparação com o seu estado não tratado, mais macio. A aresta de corte é submetida a cargas mecânicas mais elevadas, e o desgaste da ferramenta surge como um fator crítico que afeta a precisão dimensional. A maquinagem de aço endurecido requer uma seleção cuidadosa das ferramentas de corte, das condições de corte e das sequências de processamento. Dependendo da dureza e da geometria da peça, algumas características podem ser adequadas para métodos de maquinagem convencionais, enquanto outras podem ser melhor tratadas através de fresagem dura ou retificação. A abordagem específica escolhida depende das tolerâncias exigidas, da qualidade da superfície e dos requisitos gerais de fabrico.
Ligas de titânio
As ligas de titânio são muito valorizadas pela sua elevada relação resistência/peso e pela resistência à corrosão; no entanto, as suas características de maquinagem apresentam alguns desafios. A sua condutividade térmica relativamente baixa limita a velocidade a que o calor se dissipa da zona de corte, levando a uma acumulação significativa de calor junto à aresta de corte, o que, por sua vez, acelera o desgaste da ferramenta. Além disso, em condições de corte subótimas, a maquinagem de ligas de titânio pode gerar forças de corte elevadas e é propensa à adesão (grudamento). Consequentemente, a seleção da geometria da ferramenta, da velocidade de corte, da velocidade de avanço e da estratégia de arrefecimento deve ter cuidadosamente em conta o tipo específico de liga e a geometria da peça de trabalho.
Superligas à base de níquel
As superligas à base de níquel (incluindo a série Inconel) mantêm a sua resistência mesmo a altas temperaturas. Embora esta propriedade as torne adequadas para ambientes térmicos e mecânicos exigentes, também complica o processo de remoção de material. As ferramentas de corte não só têm de suportar altas temperaturas e cargas mecânicas elevadas, como também manter a estabilidade das suas arestas de corte. Além disso, algumas ligas à base de níquel apresentam uma tendência acentuada para o endurecimento por deformação. Se uma ferramenta de corte roçar na peça sem remover material de forma eficaz, a camada superficial da peça pode tornar-se significativamente mais dura, dificultando as operações de maquinagem subsequentes. Consequentemente, ao maquinar tais ligas, é crucial garantir condições de corte estáveis e planear cuidadosamente a sequência das operações de maquinagem.
Principais desafios na maquinação CNC de materiais duros
Os aços endurecidos, as ligas de titânio e as superligas à base de níquel apresentam, cada um, diferentes dificuldades de maquinagem, dependendo das suas propriedades mecânicas e térmicas. Durante a maquinagem CNC, estas características podem afetar o desempenho das ferramentas de corte, a dissipação de calor, o controlo dimensional e a qualidade da superfície acabada. Compreender como estes fatores influenciam o processo de maquinagem ajuda os fabricantes a selecionar as ferramentas adequadas, a otimizar os parâmetros de corte e a manter uma qualidade consistente das peças.
1. Desgaste acelerado das ferramentas e menor vida útil das mesmas
O desgaste da ferramenta é um dos desafios mais imediatos na usinagem CNC de materiais duros. Ao longo do processo de usinagem, a aresta de corte está constantemente sujeita a tensões mecânicas, atrito e calor. Dependendo do material e das condições de corte, este desgaste pode manifestar-se como desgaste do flanco, desgaste em cratera, lascas ou outras formas de danos na aresta de corte. À medida que o desempenho da ferramenta se degrada, a sua capacidade de remover material de forma consistente é afetada. Em comparação com uma ferramenta nova, uma aresta de corte desgastada pode gerar mais calor, aumentar as forças de corte e afetar a qualidade da superfície da peça maquinada. Mesmo quando o programa de maquinagem permanece inalterado, o desgaste gradual da ferramenta pode levar a desvios dimensionais, tornando cada vez mais difícil manter tolerâncias rigorosas ao longo de um ciclo de produção.
A situação torna-se ainda mais complexa quando uma peça contém várias características críticas. Se uma ferramenta sofrer um desgaste significativo durante a maquinagem de uma série de orifícios, cavidades ou superfícies de precisão, podem surgir variações dimensionais ao longo do processo de produção. A seleção da ferramenta é uma decisão relacionada com o processo — envolve mais do que simplesmente escolher o material de corte mais duro disponível. As classes de metal duro, os revestimentos, a geometria do gume e a rigidez da ferramenta devem ser todos adequados ao material da peça e às condições de corte previstas. Um revestimento que tenha um desempenho excecional numa liga pode não produzir os mesmos resultados noutra.
A definição dos parâmetros de corte exige também um equilíbrio entre a eficiência da produção e a vida útil da ferramenta. Velocidades de corte excessivas aumentam a carga térmica, enquanto taxas de avanço inadequadas podem provocar atrito, instabilidade ou danos prematuros na aresta de corte. Ao trabalhar com materiais duros, adotar uma estratégia de maquinagem estável é, muitas vezes, mais vantajoso do que procurar a taxa máxima de remoção de material em todas as operações.
A monitorização da vida útil das ferramentas proporciona um nível adicional de controlo. Ao acompanhar a utilização das ferramentas e inspecionar as dimensões críticas em intervalos adequados, os fabricantes podem substituir ou ajustar as ferramentas antes que o desgaste comece a comprometer a qualidade do produto. O objetivo não é eliminar o desgaste das ferramentas — uma vez que este é inevitável —, mas sim mantê-lo dentro de um intervalo previsível.
2. Geração de calor e gestão térmica
Na maquinação CNC de materiais duros, o calor é um fator crítico, cujo impacto varia significativamente consoante o material da peça de trabalho. Durante o processo de corte, a energia é convertida em calor através da aresta de corte, da interface entre a ferramenta e a peça de trabalho e da deformação plástica e do atrito que ocorrem na zona de contacto com a limalha. Quando o calor se acumula mais rapidamente do que consegue ser dissipado, tanto a ferramenta de corte como a peça podem ser afetadas negativamente.
A maquinagem de ligas de titânio é particularmente desafiante devido à sua condutividade térmica relativamente baixa, o que dificulta a dissipação do calor da zona de corte. As superligas à base de níquel apresentam um conjunto diferente de desafios: mantêm uma elevada resistência mesmo a temperaturas elevadas, o que aumenta tanto as cargas térmicas como as mecânicas exercidas sobre a ferramenta de corte. Estas diferenças demonstram que não se pode esperar que uma única estratégia de arrefecimento seja igualmente eficaz para todos os materiais duros.
Temperaturas de corte excessivas aceleram o desgaste da ferramenta e podem alterar o estado da superfície da peça. O calor também complica o controlo dimensional — especialmente quando uma peça apresenta paredes finas, elementos muito próximos uns dos outros ou tolerâncias geométricas rigorosas. Mesmo que uma peça cumpra as especificações dimensionais imediatamente após a maquinagem, as diferenças de temperatura entre a peça e o ambiente de inspeção podem distorcer os resultados das medições.
Uma gestão térmica eficaz começa com a seleção de parâmetros de corte adequados. A velocidade de corte, a velocidade de avanço, a profundidade de corte e a extensão do contacto da ferramenta influenciam a geração e a distribuição de calor. O objetivo é manter um processo de corte estável, em vez de se limitar a minimizar a velocidade de corte. Parâmetros excessivamente conservadores podem, na verdade, levar a um aumento do atrito ou a tempos de ciclo mais longos, sem necessariamente melhorar o resultado da maquinação.
A escolha do líquido de arrefecimento e do seu método de aplicação também são cruciais. Dependendo do material, das ferramentas e da configuração da máquina-ferramenta, o arrefecimento de alto volume (inundação) ou o arrefecimento direcionado de alta pressão podem ajudar a eliminar as limalhas e a controlar o calor. No entanto, o arrefecimento de alta pressão nem sempre é necessário ou adequado; a sua eficácia depende da configuração específica da maquinação.
O planeamento da trajetória da ferramenta pode ainda ajudar a minimizar a acumulação desnecessária de calor. Manter um contacto estável da ferramenta, evitar o atrito prolongado e garantir uma evacuação eficaz das limalhas ajudam a estabilizar o processo de maquinagem. No caso de peças de precisão, a influência dos fatores térmicos deve também ser tida em conta durante a fase de inspeção final — especialmente quando os valores medidos se aproximam dos limites de tolerância especificados.
3. Manutenção da precisão dimensional e de tolerâncias rigorosas
Cumprir os requisitos dimensionais pretendidos torna-se um grande desafio quando várias variáveis de maquinagem se alteram simultaneamente. O desgaste da ferramenta pode levar a um desvio gradual nas dimensões maquinadas; as forças de corte podem provocar a deflexão da ferramenta ou da peça; e as flutuações de temperatura podem tanto alterar a geometria resultante como interferir com as medições subsequentes.
Estes efeitos tornam-se ainda mais pronunciados quando as peças apresentam paredes finas, cavidades profundas, ranhuras estreitas ou estruturas longas e salientes. Por exemplo, um componente de parede fina pode deformar-se sob as forças de corte, voltando à sua forma original assim que a ferramenta for retirada. Consequentemente, a geometria final pode diferir das dimensões previstas com base no percurso da ferramenta programado.
A fixação da peça também pode introduzir desvios adicionais. Uma força de fixação excessiva pode deformar a peça, enquanto um apoio insuficiente pode provocar vibrações ou deslocamentos durante a maquinagem. O desafio consiste em fixar a peça com firmeza suficiente para garantir um corte estável, evitando ao mesmo tempo qualquer deformação que possa comprometer as dimensões finais.
Uma sequência de maquinagem cuidadosamente planeada pode ajudar a resolver estas questões. As operações de desbaste removem a maior parte do material, enquanto as operações de acabamento subsequentes aproximam as características críticas das suas dimensões finais. Deixar uma margem de acabamento adequada — adaptada à peça específica — permite um melhor controlo sobre o resultado final da maquinagem. No caso de peças submetidas a tratamento térmico ou que exijam uma remoção significativa de material, podem ser necessárias inspeções intermédias durante o processo de maquinagem, devendo a sequência de maquinagem ser ajustada em conformidade.
A compensação de ferramentas e a inspeção durante o processo ajudam a gerir os desvios dimensionais durante a produção. Em vez de esperar até que um lote inteiro esteja concluído, os fabricantes podem monitorizar características críticas e efetuar ajustes atempados sempre que os dados de medição indiquem uma tendência para o desvio. A frequência da inspeção deve ser determinada com base nos requisitos de tolerância da peça, nas propriedades do material e no volume de produção.
A precisão dimensional abrange muito mais do que medições individuais. Mesmo que todos os orifícios de uma peça correspondam ao diâmetro especificado, o componente pode, ainda assim, não ser montado corretamente se as posições dos orifícios, a perpendicularidade ou a concentricidade se situarem fora do intervalo permitido. Por conseguinte, ao elaborar um plano de inspeção, é essencial ter plenamente em conta as relações geométricas que determinam se uma peça funcionará corretamente na sua montagem final. Para projetos de maquinagem CNC personalizados, os desenhos técnicos devem especificar claramente quais as dimensões e tolerâncias geométricas que são críticas. Isto permite que o processo de fabrico e os métodos de inspeção se concentrem nas características mais essenciais, em vez de tratarem todas as dimensões com o mesmo nível de rigor.
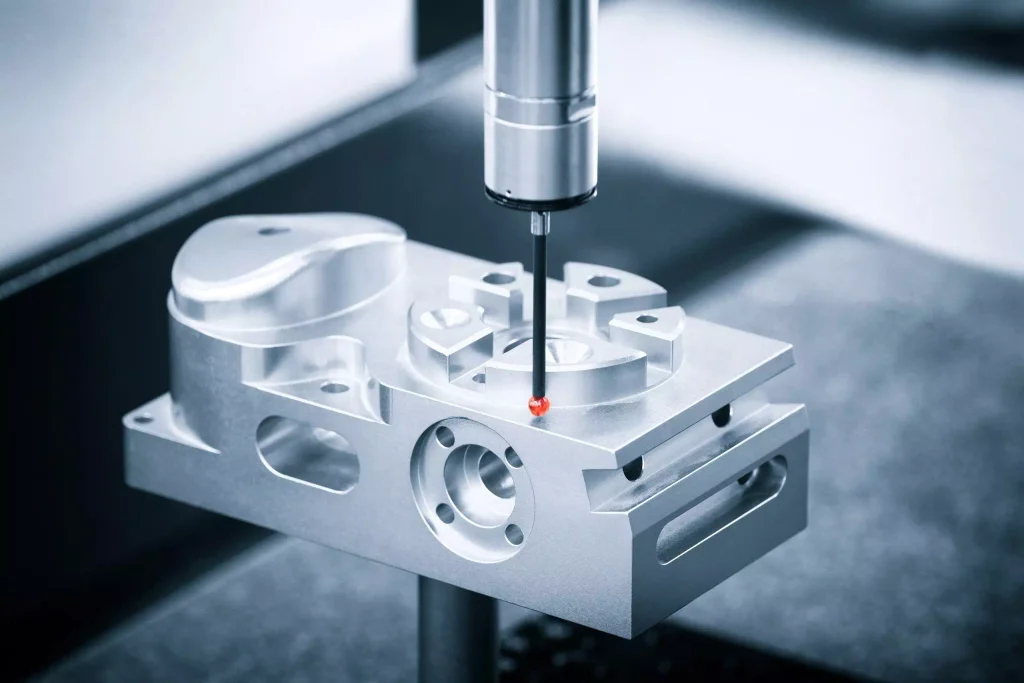
4. Obter o acabamento e a integridade de superfície exigidos
Na maquinagem de materiais duros, a qualidade da superfície é outro aspeto que exige um controlo rigoroso. Os diferentes materiais exigem diferentes tipos de métodos de acabamento de superfícies. O estado de uma superfície maquinada depende de vários fatores, tais como a geometria da ferramenta, os parâmetros de corte, as propriedades do material, o desgaste da ferramenta e a estabilidade do sistema de maquinagem. As flutuações em qualquer uma destas variáveis podem levar ao aparecimento de marcas indesejadas, rebarbas, irregularidades ou outros defeitos na superfície maquinada.
A rugosidade da superfície é normalmente quantificada através de parâmetros como o Ra; no entanto, os valores de rugosidade, por si só, não proporcionam uma avaliação abrangente da qualidade da superfície. Uma peça pode cumprir os requisitos especificados para o Ra e, ainda assim, apresentar outros problemas de superfície que possam comprometer o seu desempenho. Dependendo do material e da aplicação pretendida, esses problemas podem incluir microfissuras, danos térmicos localizados, tensões residuais ou outros defeitos que afetem negativamente a vida útil à fadiga e a resistência ao desgaste.
No caso de componentes de aço temperado, a integridade da superfície exige uma atenção especial após operações de torneamento duro ou retificação. As ligas de titânio e as superligas à base de níquel apresentam riscos específicos, que variam consoante as condições de corte e o ambiente de funcionamento previsto. No caso de peças sujeitas a cargas cíclicas, altas temperaturas ou contacto repetitivo, o estado da superfície maquinada é tão crítico quanto o valor de rugosidade medido.
O estado da ferramenta é fundamental para manter a qualidade da superfície. O desgaste ou lascas na aresta de corte podem deixar marcas visíveis na peça ou resultar numa textura superficial irregular. Garantir um contacto estável da ferramenta e utilizar parâmetros de acabamento adequados ajuda a mitigar estes riscos. Além disso, um planeamento eficaz da trajetória da ferramenta evita mudanças bruscas na direção de corte ou no estado de contacto, protegendo assim a superfície maquinada.
Em alguns casos, são necessárias etapas de processamento subsequentes. Dependendo das especificações do desenho e dos requisitos da aplicação, podem ser utilizadas operações como a remoção de rebarbas, o polimento ou outros processos de acabamento especializados para obter o estado de superfície desejado. Estas etapas devem ser integradas no plano global de fabrico, em vez de serem consideradas uma “solução universal” para todos os tipos de defeitos de superfície.
Os métodos de inspeção devem estar em conformidade com os requisitos específicos. Embora as medições da rugosidade da superfície permitam verificar a conformidade com os valores de Ra, aplicações mais exigentes podem requerer ensaios adicionais ou a validação do processo. O método de inspeção específico a utilizar depende dos requisitos especificados nos desenhos, das propriedades dos materiais e da função pretendida das peças.
5. Equilibrar a eficiência da maquinagem, os custos e a estabilidade do processo
Na maquinagem de materiais duros, existe um compromisso prático entre a eficiência da produção e a fiabilidade do processo. O aumento das velocidades de corte ou das taxas de remoção de material pode reduzir os tempos de ciclo, mas também pode acelerar o desgaste da ferramenta e tornar as condições do processo mais difíceis de controlar. Por outro lado, a adoção de parâmetros de maquinagem excessivamente conservadores prolonga os tempos de ciclo e aumenta os custos de produção, sem necessariamente proporcionar qualquer melhoria significativa na qualidade.
A substituição de ferramentas é um fator crítico na gestão deste equilíbrio. As trocas frequentes de ferramentas aumentam o tempo de inatividade e podem exigir configurações adicionais, ajustes ou verificações dimensionais. Por outro lado, o uso excessivo das ferramentas pode levar à instabilidade dimensional, a defeitos na superfície ou mesmo ao descarte de peças. Estabelecer uma estratégia sólida de substituição de ferramentas ajuda a minimizar o tempo de inatividade desnecessário, ao mesmo tempo que mitiga os riscos associados a uma aresta de corte desgastada.
A escala de produção também influencia a forma como a eficiência da maquinagem é avaliada. No caso da prototipagem de peças únicas, o objetivo principal consiste normalmente em garantir que a peça cumpre a geometria pretendida e em validar a viabilidade do processo escolhido. Em contrapartida, na produção em lote, fatores como a consistência do tempo de ciclo, o consumo de ferramentas, a frequência de inspeção e a variabilidade entre peças tornam-se muito mais significativos.
Este princípio também se aplica à inspeção de qualidade. Inspecionar cada característica após cada operação não é necessariamente a abordagem mais eficiente; no entanto, basear-se exclusivamente numa inspeção final pode significar que problemas no processo passem despercebidos até que todo um lote de produtos tenha sido afetado. Por conseguinte, é essencial desenvolver um plano de inspeção bem estruturado que identifique as características críticas e incorpore pontos de verificação adequados nas fases relevantes da produção.
Em última análise, a estabilidade do processo é muito mais valiosa do que uma abordagem de maquinagem que possa reduzir os tempos de ciclo, mas que resulte em resultados inconsistentes. Antes de se passar para a produção em lote, o processo de fabrico deve ser avaliado de forma exaustiva — tendo em conta o material específico, a geometria da peça, os requisitos de tolerância e o volume de produção previsto. Isto garante que as estratégias de ferramentas e de maquinagem selecionadas possam cumprir de forma consistente as normas de qualidade, sem necessidade de ajustes frequentes ou retrabalho.
Como escolher a estratégia de maquinagem CNC adequada para materiais duros
A seleção de uma estratégia de maquinagem começa pela compreensão do estado real do material. Basear-se exclusivamente no tipo de liga é, muitas vezes, insuficiente para avaliar a dificuldade da sua maquinagem; fatores como a dureza do material, o estado de tratamento térmico, as características de endurecimento por deformação e as propriedades térmicas influenciam, todos eles, a escolha das ferramentas de corte e a definição dos parâmetros de maquinagem.
No caso do aço temperado, o plano de fabrico deve ter em conta se as operações principais de remoção de material devem ocorrer antes ou depois do tratamento térmico. A maquinagem antes do tratamento térmico facilita a remoção de grandes volumes de material; no entanto, o tratamento térmico subsequente pode causar a deformação da peça, comprometendo potencialmente a precisão dimensional final. Nesses casos, pode ser necessária a maquinagem ou retificação de peças endurecidas para atingir as dimensões necessárias para características críticas. A sequência de maquinagem ideal depende da geometria da peça, dos requisitos de dureza e das tolerâncias finais.
As ligas de titânio e as superligas à base de níquel requerem uma avaliação específica. As suas propriedades térmicas e mecânicas únicas impõem exigências mais elevadas às ferramentas de corte, tornando a seleção das ferramentas, os métodos de arrefecimento, a evacuação de aparas e a estabilidade da maquinagem particularmente críticas. As estratégias de maquinagem devem ser adaptadas à liga específica, em vez de se aplicar uma abordagem única a todos os metais de difícil maquinagem.
Para além de avaliar as propriedades do material, é também necessário ter em conta a geometria da peça. As cavidades profundas podem restringir o acesso da ferramenta e dificultar a evacuação das limalhas; as estruturas de paredes finas são propensas a deformação sob as forças de corte; e os elementos delgados são suscetíveis a vibrações. No caso de superfícies curvas complexas, pode ser necessária a maquinagem multieixos ou percursos de ferramenta cuidadosamente planeados para garantir um contacto de corte consistente e eficaz, conseguindo assim a geometria pretendida.
Os planos de inspeção devem ser estabelecidos antes do início da produção. As dimensões-chave, as tolerâncias geométricas, os requisitos de qualidade da superfície e quaisquer especificações específicas relativas ao material ou ao pós-processamento devem ser identificados a partir dos desenhos de engenharia. Isto ajuda a determinar quais as operações que requerem uma monitorização rigorosa e define a forma como o produto final deve ser inspecionado. Ao alinhar o processo de maquinagem com os requisitos específicos da peça — em vez de se basearem exclusivamente na designação do material —, os fabricantes podem reduzir tentativas e erros desnecessários, estabelecendo simultaneamente uma base mais clara para avaliar tanto a fabricabilidade como a consistência da produção.
O que procurar num fornecedor de usinagem CNC para materiais duros
Ao selecionar um fornecedor de usinagem CNC para materiais duros, não basta verificar simplesmente se este dispõe das máquinas-ferramentas adequadas. Um fornecedor competente deve compreender a interação complexa entre as propriedades do material, a geometria da peça, os requisitos de tolerância e o volume de produção — e ser capaz de determinar o processo de fabrico ideal em conformidade com esses fatores.
A experiência com materiais específicos é particularmente importante. Por exemplo, um fornecedor altamente especializado na maquinagem de aço endurecido pode não possuir necessariamente o mesmo nível de especialização ao trabalhar com ligas de titânio ou superligas à base de níquel. Os engenheiros devem ser capazes de definir a sua estratégia de maquinagem para um determinado material, identificar as principais variáveis do processo que requerem especial atenção e explicar como irão verificar as dimensões críticas e as especificações de qualidade da superfície.
O controlo do processo é igualmente essencial. Escolhas acertadas no que diz respeito às ferramentas de corte, aos métodos de fixação da peça, às sequências de maquinagem, à gestão da vida útil das ferramentas e aos protocolos de inspeção são essenciais para garantir resultados consistentes e fiáveis. No caso de séries de produção recorrentes, o fornecedor deve também dispor de procedimentos robustos para monitorizar desvios dimensionais e tomar medidas corretivas proativas e atempadas, caso o processo comece a desviar-se das tolerâncias especificadas.
Uma comunicação exaustiva durante a fase de revisão dos desenhos ajuda a antecipar potenciais problemas antes do início da maquinação. Características como cavidades profundas, paredes finas, tolerâncias posicionais apertadas ou requisitos rigorosos de acabamento superficial podem ter um impacto significativo nos tempos de ciclo, nas necessidades de ferramentas e no planeamento da inspeção. A análise destes detalhes antes da apresentação de um orçamento ajuda a esclarecer a abordagem de fabrico e garante que quaisquer requisitos que necessitem de verificação adicional sejam identificados e resolvidos.
Usinagem CNC personalizada de materiais duros na Xtmade
A Xtmade presta serviços de maquinagem CNC personalizada com base em desenhos, ficheiros CAD, amostras e especificações técnicas fornecidas pelos nossos clientes. Localizados em Shenzhen, na China, dispomos de uma unidade de produção com 120 000 pés quadrados, equipada para fabricar uma vasta gama de componentes personalizados através de vários processos de maquinagem CNC. Para projetos que envolvam materiais duros ou que exijam elevada precisão dimensional, o nosso processo de fabrico começa com uma avaliação exaustiva do projeto do cliente — analisando materiais, estruturas geométricas, tolerâncias e requisitos de inspeção. Esta avaliação ajuda-nos a determinar a estratégia de maquinagem ideal e a esclarecer os parâmetros-chave de fabrico antes do início da produção. As nossas equipas de engenharia e produção trabalham em estreita colaboração com os clientes para avaliar a viabilidade de fabrico, planear sequências de maquinagem e realizar inspeções dimensionais de acordo com as especificações técnicas acordadas. Seja para o desenvolvimento de protótipos ou para a produção em série, o nosso objetivo é sempre fabricar componentes que cumpram rigorosamente os projetos e os requisitos técnicos existentes do cliente.
Se estiver à procura de componentes usinados por CNC à medida, fabricados em aço temperado, ligas de titânio, superligas à base de níquel ou outros materiais complexos, envie o seu desenho ou ficheiro CAD à Xtmade para uma análise de viabilidade de fabrico e um orçamento.

