
Qual é o material mais fácil de usinar com CNC?
Na escolha de um material para a usinagem CNC, a usinabilidade afeta diretamente a velocidade de corte, a vida útil da ferramenta, o acabamento da superfície e a eficiência da produção. Alguns materiais podem ser cortados com uma resistência relativamente baixa e produzem aparas limpas, enquanto outros exigem ferramentas especializadas e um controlo mais cuidadoso do processo.
Então, qual é o material mais fácil de usinar? O latão de usinagem fácil C36000 é amplamente considerado um dos metais mais fáceis de usinar. O alumínio 6061 é outra escolha popular devido à sua boa usinabilidade e ao equilíbrio das suas propriedades mecânicas. Entre os plásticos de engenharia, o POM (Delrin) é um dos mais fáceis de usinar devido à sua rigidez e estabilidade dimensional.
No entanto, o material mais fácil de usinar não é necessariamente a melhor escolha para todas as aplicações. A escolha do material adequado depende dos requisitos mecânicos do componente, do ambiente de funcionamento, das tolerâncias dimensionais, do acabamento superficial e do custo de fabrico.
O que torna um material fácil de usinar?
A usinabilidade de um material descreve a facilidade com que este pode ser cortado e moldado através de fresagem CNC, torneamento, perfuração e outras operações de usinagem. Os materiais com boa usinabilidade requerem, geralmente, menos força de corte, causam menos desgaste das ferramentas, produzem aparas fáceis de manusear e permitem acabamentos de superfície consistentes.
Vários fatores determinam a usinabilidade do material.
Dureza e resistência ao corte influenciam a força necessária para remover material. Os materiais mais macios nem sempre são mais fáceis de maquinar. Alguns materiais dúcteis podem deformar-se durante o corte ou aderir à ferramenta, dificultando a formação de aparas e o acabamento da superfície.
Desgaste da ferramenta e temperatura de corte também afetam o desempenho da usinagem. Os materiais que geram calor excessivo ou contêm componentes abrasivos podem reduzir a vida útil da ferramenta. Podem exigir velocidades de corte mais baixas, ferramentas de corte especializadas e trocas de ferramenta mais frequentes.
Formação e remoção de aparas são igualmente importantes. Os materiais que produzem aparas curtas e fáceis de manusear são, geralmente, mais fáceis de processar do que aqueles que geram aparas longas e contínuas. Uma má evacuação das aparas pode danificar a superfície, interferir no corte e reduzir a consistência da produção.
Por fim, estabilidade dimensional é importante na fabricação de componentes de precisão. Um material pode ser fácil de cortar, mas mesmo assim difícil de manter dentro de tolerâncias apertadas se se expandir, contrair ou deformar durante a maquinagem.
Quais são os materiais mais fáceis de usinar?
Entre os materiais mais fáceis de maquinar contam-se vários metais comuns e plásticos técnicos. No entanto, a maquinabilidade varia entre os diferentes tipos dentro da mesma família de materiais. Por exemplo, o latão C36000 apresenta características de corte muito superiores às de muitos outros tipos de latão, enquanto o alumínio 6061 é amplamente utilizado devido ao seu comportamento previsível durante a maquinação.
Os metais mais fáceis de usinar
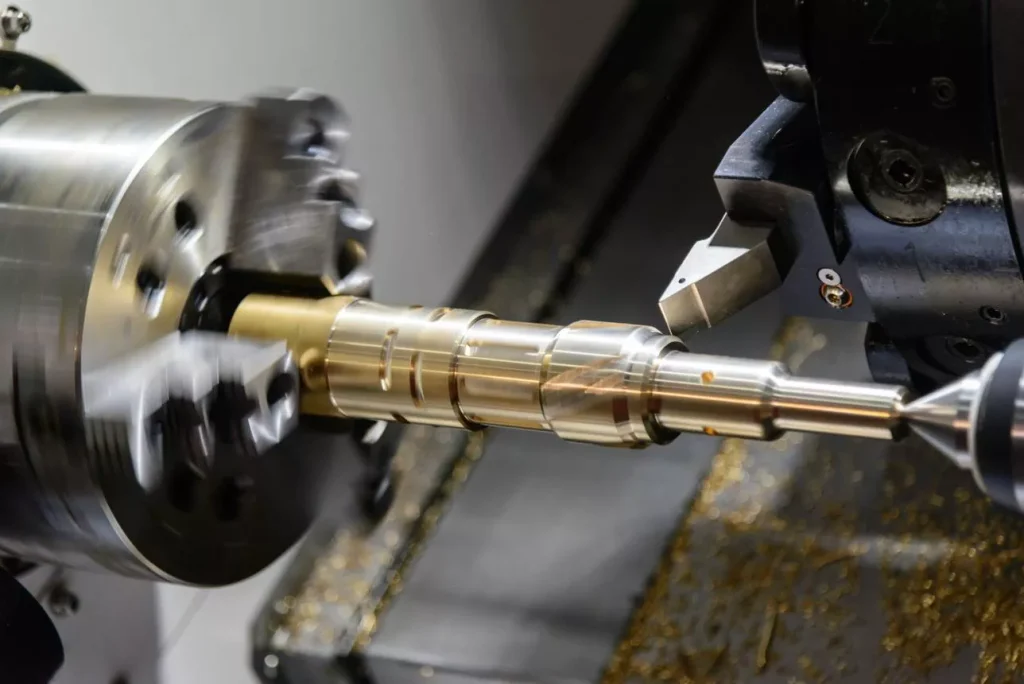
Latão (C36000)
O latão de fácil usinagem C36000 é amplamente reconhecido como um dos os metais mais fáceis de usinar. O seu teor de chumbo melhora a quebra de aparas e reduz a resistência ao corte, permitindo que o material seja torneado, fresado, perfurado e rosqueado de forma eficiente.
Durante a maquinagem CNC, o C36000 produz normalmente aparas curtas, que são mais fáceis de remover da área de corte. Além disso, permite velocidades de corte relativamente elevadas e consegue bons acabamentos superficiais sem desgaste excessivo da ferramenta. Estas características tornam-no adequado para pequenos componentes de precisão e peças com múltiplas características maquinadas.
No entanto, nem todas as ligas de latão apresentam a mesma usinabilidade. Não se deve presumir que o desempenho da C36000 se aplique às classes de latão sem chumbo. O seu teor de chumbo pode também limitar a sua utilização em sistemas de água potável e em aplicações sujeitas a regulamentações específicas relativas aos materiais.
Alumínio (6061 e 7075)
O alumínio é um dos materiais mais utilizados na maquinagem CNC devido à sua densidade relativamente baixa, boa maquinabilidade e vasta gama de propriedades mecânicas. Entre as classes de alumínio mais comuns, a 6061 é especialmente popular para projetos de maquinagem de uso geral.
O alumínio 6061 oferece um bom equilíbrio entre resistência, resistência à corrosão e usinabilidade. Pode ser trabalhado através de fresagem, torneamento, perfuração e rosqueamento, o que o torna adequado para caixas, suportes, acessórios e componentes estruturais. O seu comportamento previsível durante o corte também o torna prático para o fabrico de geometrias complexas.
O alumínio 7075 é outra liga frequentemente sujeita a usinagem. Oferece uma resistência superior à do 6061 e é frequentemente escolhido para aplicações em que o desempenho mecânico é uma prioridade. No entanto, o 7075 não deve ser automaticamente considerado mais fácil de maquinar do que o 6061. A sua maior resistência e as diferentes características do material podem influenciar as forças de corte, a seleção das ferramentas e os parâmetros de maquinagem.
Quando se pergunta se o alumínio é fácil de maquinar, a resposta é, geralmente, sim, mas a liga específica, o estado de duração, a geometria da peça e os requisitos de tolerância influenciam todos o processo de maquinagem.
Aço de fácil usinagem (12L14)
O 12L14 é um aço ao carbono de fácil usinagem desenvolvido para melhorar o desempenho de corte. As suas adições de enxofre e chumbo ajudam a facilitar a quebra de cavacos e a reduzir o atrito durante a usinagem.
Em comparação com muitos aços ao carbono convencionais, o 12L14 pode ser maquinado a velocidades relativamente elevadas, mantendo ao mesmo tempo uma boa qualidade de superfície. É particularmente adequado para operações de torneamento e para componentes com características repetitivas, tais como secções roscadas, ranhuras e diâmetros pequenos.
A sua principal vantagem reside na eficiência de maquinagem, e não no elevado desempenho mecânico. O 12L14 não é a escolha ideal para todas as aplicações estruturais ou que exijam elevada resistência, e o seu teor de chumbo pode limitar a sua adequação nos casos em que se apliquem requisitos ambientais ou regulamentares específicos.
Aço inoxidável (303)
O aço inoxidável é, em geral, mais difícil de maquinar do que o latão ou o alumínio, mas o aço inoxidável 303 é uma das variedades mais fáceis de maquinar da família dos aços inoxidáveis.
O seu teor de enxofre melhora a quebra de limalhas e ajuda a reduzir as dificuldades de corte normalmente associadas aos aços inoxidáveis austeníticos. Isto torna o 303 mais fácil de tornear, perfurar e fresar do que as classes como o 304 e o 316 em muitas operações de maquinagem.
No entanto, o aço inoxidável 303 implica algumas desvantagens. A sua resistência à corrosão e soldabilidade são, em geral, inferiores às do 304 e do 316. Pode também não ser adequado para aplicações que exijam uma resistência à corrosão particularmente elevada ou um desempenho de soldadura exigente.
Para projetos que exijam as propriedades do aço inoxidável com uma maior eficiência de maquinagem, o 303 pode ser uma opção prática. A escolha final deve, no entanto, basear-se no ambiente de funcionamento do componente e nos requisitos de desempenho.
Os plásticos mais fáceis de usinar
Em comparação com os metais, os plásticos de engenharia requerem, em geral, forças de corte mais baixas e causam menos desgaste nas ferramentas. No entanto, a sua baixa rigidez, expansão térmica e sensibilidade ao calor apresentam diferentes desafios de maquinagem. Alguns plásticos são mais fáceis de cortar do que outros, mas o plástico mais fácil de maquinar depende da sua capacidade de manter a forma e as dimensões durante o processo.
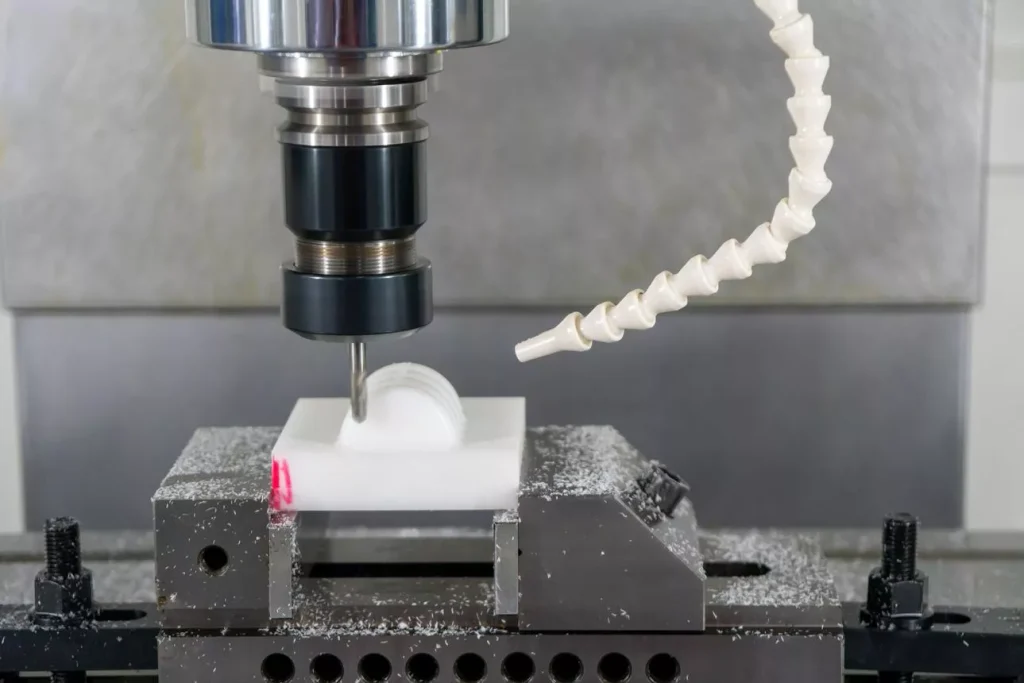
POM (Acetal / Delrin)
O POM, vulgarmente conhecido como acetal ou Delrin, é um dos plásticos de engenharia mais fáceis de maquinar. Apresenta boa rigidez, baixo atrito e uma absorção de humidade relativamente baixa, em comparação com materiais como o nylon.
Estas propriedades permitem que o POM mantenha a sua forma durante a fresagem e o torneamento CNC. Além disso, produz cortes relativamente limpos e permite obter acabamentos de superfície lisos com ferramentas e parâmetros de corte adequados.
O POM é frequentemente utilizado na fabricação de engrenagens, buchas, rolos, componentes de rolamentos e peças mecânicas de precisão. A sua estabilidade dimensional torna-o particularmente útil para componentes que exigem dimensões consistentes e tolerâncias relativamente apertadas.
Embora o POM seja, em geral, fácil de maquinar, a acumulação de calor e a má evacuação das limalhas podem, ainda assim, afetar a qualidade da superfície. Ferramentas de corte afiadas e uma remoção eficaz das limalhas ajudam a evitar o derretimento, a formação de rebarbas e problemas dimensionais.
Nylon (PA)
O nylon é um plástico técnico versátil, com boa resistência ao desgaste, tenacidade e resistência ao impacto. Pode ser maquinado através de processos padrão de fresagem e torneamento CNC, o que o torna adequado para engrenagens, espaçadores, rolos e componentes sujeitos a desgaste.
No entanto, o nylon comporta-se de forma diferente do POM durante a maquinagem. A sua absorção de humidade pode provocar alterações dimensionais, enquanto a sua estrutura relativamente flexível pode levar à deformação sob pressão de fixação ou forças de corte.
O calor gerado durante a maquinagem também pode afetar a precisão dimensional. Para aplicações de precisão, são importantes o condicionamento do material, a fixação adequada da peça e o controlo cuidadoso dos parâmetros de corte.
O nylon é relativamente fácil de usinar, mas manter tolerâncias apertadas pode exigir mais atenção do que no caso de plásticos dimensionalmente estáveis, como o POM.
ABS
O ABS é um termoplástico amplamente utilizado, conhecido pela sua resistência ao impacto, tenacidade e custo relativamente baixo do material. Pode ser trabalhado através de fresagem CNC, torneamento, perfuração e outras operações de maquinagem.
A sua dureza moderada permite que as ferramentas de corte removam material sem as elevadas forças de corte associadas a muitos metais. O ABS é frequentemente utilizado em protótipos, caixas de equipamentos, tampas e caixas personalizadas.
Um dos desafios é a sua sensibilidade ao calor. Temperaturas de corte excessivas podem amolecer o material, levando à fusão das arestas, à formação de rebarbas ou a uma má qualidade da superfície. Ferramentas afiadas, velocidades de corte adequadas e uma remoção eficaz das limalhas ajudam a manter um acabamento limpo.
O ABS é uma opção prática para componentes em que é necessário encontrar um equilíbrio entre resistência, aspeto e custo, embora possa não proporcionar a estabilidade dimensional ou a resistência ao desgaste exigidas por todas as aplicações de precisão.
UHMW-PE (polietileno de peso molecular ultra-elevado)
O UHMW-PE é apreciado pela sua excelente resistência ao desgaste, baixo coeficiente de atrito e resistência ao impacto. É frequentemente utilizado em componentes deslizantes, tiras de proteção contra o desgaste, guias, revestimentos e equipamento de manuseamento industrial.
O material é relativamente macio e pode ser cortado com forças de maquinagem reduzidas. No entanto, isso não significa que seja sempre fácil usiná-lo com precisão. A sua flexibilidade torna-o suscetível a deformações durante a fixação e o corte, enquanto a sua expansão térmica relativamente elevada pode afetar a consistência dimensional.
A maquinagem do UHMW-PE exige uma fixação cuidadosa da peça e um controlo rigoroso do calor de corte. Ferramentas afiadas e parâmetros de corte adequados ajudam a reduzir a deformação do material e a melhorar o acabamento final da superfície.
É uma boa opção quando a resistência ao desgaste e o baixo atrito são mais importantes do que uma elevada rigidez ou tolerâncias dimensionais muito apertadas.
Como se comparam os diferentes materiais em termos de usinabilidade CNC?
A comparação que se segue apresenta uma visão geral da usinabilidade dos metais e plásticos acima referidos. Os resultados reais dependem do tipo de material, do estado de endurecimento, da geometria da peça, das ferramentas de corte, das condições da máquina e das tolerâncias exigidas.
| Material | Maquinabilidade geral | Principais características de usinagem |
| C36000 Latão | Excelente | Lascas curtas, baixa resistência ao corte, bom acabamento superficial |
| Alumínio 6061 | Excelente | Comportamento de corte previsível, bom equilíbrio de propriedades |
| Alumínio 7075 | Bom a excelente | Maior resistência, requer ferramentas e parâmetros adequados |
| Aço 12L14 | Excelente | Características de fácil usinagem, boa quebra de aparas |
| Aço inoxidável 303 | Bom | Melhor capacidade de quebra de limalhas do que muitas classes comuns de aço inoxidável |
| POM | Excelente | Boa rigidez e estabilidade dimensional |
| Nylon (PA) | Bom | A absorção de humidade e a flexibilidade afetam a precisão |
| ABS | Bom | Fácil de cortar, mas sensível ao calor |
| UHMW-PE | Moderado a bom | Baixa resistência ao corte, mas propenso à deformação |
Esta comparação mostra por que razão o termo os materiais mais fáceis de usinar devem ser considerados no contexto. O latão C36000 e o aço 12L14 oferecem uma excelente usinabilidade, enquanto o POM é uma excelente opção entre os plásticos de engenharia. O alumínio 6061 também é amplamente utilizado, pois combina uma usinabilidade favorável com propriedades mecânicas práticas.
O que torna alguns materiais difíceis de usinar?
Nem todos os materiais respondem bem às operações convencionais de corte CNC. Alguns exigem ferramentas especializadas, velocidades de corte mais baixas, uma fixação mais rígida da peça e um acompanhamento mais rigoroso das condições de maquinagem.
Um desafio comum é endurecimento por deformação. Certos materiais, incluindo o aço inoxidável 304 e 316, podem tornar-se mais duros quando sujeitos a deformação por corte. Se a ferramenta de corte roçar na superfície em vez de remover o material de forma eficaz, a camada endurecida pode tornar a maquinagem subsequente mais difícil.
Outro desafio é a elevada temperatura de corte. As superligas à base de níquel, como o Inconel 718, mantêm grande parte da sua resistência a temperaturas elevadas. Isto torna-as difíceis de cortar e pode acelerar o desgaste das ferramentas. Um arrefecimento eficaz, ferramentas de corte adequadas e parâmetros de maquinagem controlados são importantes para manter a estabilidade do processo.
Elevadas forças de corte e desgaste da ferramenta também são comuns na maquinagem de ligas de titânio. O titânio apresenta uma elevada relação resistência/peso e uma condutividade térmica relativamente baixa, o que pode concentrar o calor junto à aresta de corte. Isto aumenta as exigências em termos de ferramentas, rigidez da máquina e controlo do processo.
Estes exemplos ilustram que a usinabilidade de um material não é determinada apenas pela dureza. O comportamento térmico, o endurecimento por deformação, a formação de aparas e a interação com a ferramenta de corte influenciam, todos eles, a dificuldade de processamento de um material.
A facilidade de usinagem implica custos mais baixos na usinagem CNC?
Os materiais com boa usinabilidade podem reduzir o tempo de usinagem, o desgaste das ferramentas e as interrupções na produção. No entanto, o material mais fácil de usinar não é necessariamente a opção mais económica para um componente acabado.
O custo dos materiais é um dos fatores a ter em conta. O latão, o alumínio, o aço e os plásticos técnicos têm preços de aquisição diferentes, e o custo da matéria-prima pode variar significativamente consoante a qualidade, o tamanho e a disponibilidade.
O tempo de maquinagem é outro fator. Um material que permita velocidades de corte mais elevadas e uma remoção eficiente das limalhas pode reduzir o tempo de ciclo. Isto pode ser especialmente importante em projetos que envolvam características repetidas ou quantidades de produção mais elevadas.
Os requisitos relativos às ferramentas e ao acabamento também afetam o custo final. Alguns materiais exigem ferramentas de corte especializadas, trocas mais frequentes de ferramentas ou operações de acabamento adicionais. Um material que seja fácil de cortar, mas difícil de manter dentro da tolerância exigida, pode ainda assim implicar inspeções adicionais e ajustes no processo.
Por este motivo, o custo da maquinagem CNC deve ser avaliado com base no processo de fabrico completo e não apenas na maquinabilidade. A opção mais económica é o material que satisfaz os requisitos funcionais do componente, permitindo simultaneamente uma produção eficiente e fiável.
Como escolher o material certo para o seu projeto de maquinagem CNC?
A escolha de um material envolve mais do que encontrar o material mais fácil de maquinar. O material também tem de apresentar um desempenho fiável nas condições em que o componente acabado irá funcionar.
Comece pelos requisitos mecânicos do componente. Se a aplicação exigir elevada resistência e baixo peso, o alumínio 7075 poderá ser mais adequado do que o 6061, mesmo que este último seja uma escolha mais comum para usinagem de uso geral. Se a resistência ao desgaste e o baixo atrito forem prioridades, poderá valer a pena considerar o POM ou o UHMW-PE.
O ambiente de funcionamento é igualmente importante. Os componentes expostos à humidade, a produtos químicos, a temperaturas elevadas ou a condições exteriores necessitam de materiais com resistência à corrosão, compatibilidade química ou desempenho térmico adequados. Por exemplo, o aço inoxidável 303 pode ser mais fácil de maquinar do que o 316, mas o 316 pode ser a melhor escolha quando é necessária uma maior resistência à corrosão.
Os requisitos dimensionais também devem influenciar a decisão. Um material fácil de cortar pode, ainda assim, apresentar desafios na produção de paredes finas, cavidades profundas ou elementos com tolerâncias apertadas. O nylon e o UHMW-PE, por exemplo, exigem uma atenção especial à deformação e à expansão térmica.
Por fim, considere o custo total de fabrico, incluindo a matéria-prima, o tempo de maquinagem, as ferramentas, o acabamento e a inspeção. Um material ligeiramente mais difícil de trabalhar pode oferecer uma melhor relação qualidade-preço global se reduzir os problemas de montagem, melhorar a vida útil ou eliminar etapas de processamento adicionais.
A melhor escolha de material para CNC equilibra a usinabilidade com os requisitos reais de desempenho do componente acabado.
Seleção de materiais para maquinagem CNC na Xtmade
A Xtmade presta serviços de maquinagem CNC personalizada para componentes fabricados de acordo com desenhos, ficheiros CAD, amostras e especificações fornecidos pelo cliente. As nossas instalações de produção, com 120 000 pés quadrados, situadas em Shenzhen, na China, permitem a produção personalizada através de equipamentos de maquinagem CNC de 3, 4 e 5 eixos.
A seleção de materiais e os requisitos de fabrico são analisados em conjunto durante as fases de orçamentação e planeamento do processo. A nossa equipa de engenharia avalia as especificações dos materiais, a geometria das peças, as dimensões críticas e os requisitos de maquinagem, a fim de identificar potenciais desafios de fabrico antes do início da produção.
Quer o seu projeto envolva alumínio, latão, aço inoxidável, plásticos de engenharia ou ligas mais difíceis de maquinar, analisamos os requisitos do seu projeto atual e desenvolvemos uma abordagem de fabrico adequada.
Envie os seus desenhos ou ficheiros CAD à Xtmade para discutir as suas necessidades de maquinagem CNC e solicitar um orçamento.

