Como escolher ferramentas de corte CNC para diferentes materiais
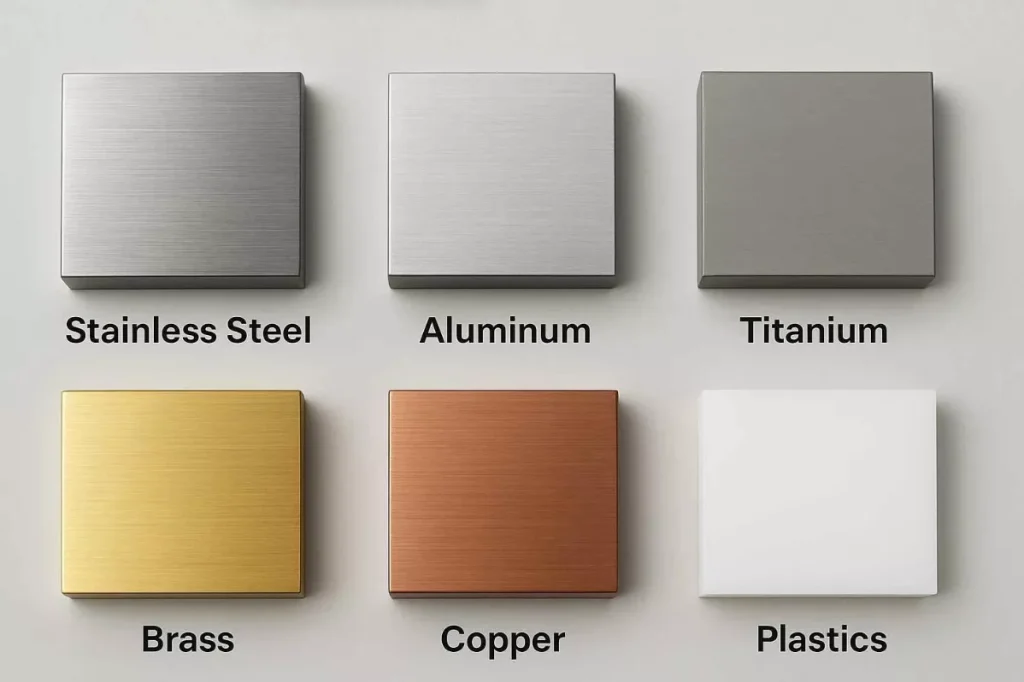
A escolha da ferramenta de corte adequada é um aspeto importante para se obterem resultados consistentes na maquinagem CNC. A mesma ferramenta não é adequada para todos os materiais, uma vez que o alumínio, o aço inoxidável, o titânio, o cobre, os plásticos e os aços endurecidos apresentam comportamentos diferentes durante o corte.
A dureza do material, a tenacidade, a condutividade térmica, a formação de aparas e a tendência para causar desgaste da ferramenta ou aderência do material são fatores que influenciam a escolha da ferramenta. Estes fatores determinam se é mais adequada uma ferramenta de metal duro, HSS, cerâmica, CBN ou PCD, bem como qual o revestimento e a geometria da ferramenta que devem ser utilizados.
Este guia explica como escolher ferramentas de corte CNC para diferentes materiais, abordando os materiais das ferramentas, os revestimentos, as configurações das ranhuras, a geometria das arestas de corte e as principais considerações relativas à maquinagem. Fornece ainda recomendações práticas para metais e plásticos frequentemente maquinados, com o objetivo de ajudar a adequar a ferramenta de corte ao material e à aplicação.
Por que razão a escolha do material é importante na seleção de ferramentas de corte CNC
O material da peça a usinar afeta diretamente o desempenho de uma ferramenta de corte durante a maquinação CNC. As suas propriedades físicas e mecânicas determinam as forças de corte, o calor gerado, o comportamento das limalhas e o desgaste a que a ferramenta tem de resistir. A seleção de uma ferramenta sem ter em conta estas características pode conduzir a um desgaste excessivo, a um acabamento superficial insatisfatório, à instabilidade dimensional ou à falha prematura da ferramenta.
Dureza do material
Os materiais mais duros requerem, geralmente, ferramentas de corte com maior dureza e resistência ao desgaste. As ferramentas de metal duro são habitualmente utilizadas para materiais como o aço inoxidável, o aço para ferramentas e o titânio, enquanto o CBN pode ser adequado para aços temperados, nos quais as ferramentas convencionais de metal duro podem desgastar-se demasiado rapidamente.
Resistência do material
Os materiais resistentes e dúcteis podem gerar forças de corte mais elevadas e dar origem a limalhas longas e difíceis de controlar. Uma ferramenta com resistência e geometria adequadas da aresta pode ajudar a suportar essas forças, mantendo ao mesmo tempo um corte estável.
Condutividade térmica
Os materiais com baixa condutividade térmica, como o titânio e algumas ligas à base de níquel, tendem a reter mais calor na zona de corte. Os materiais das ferramentas e os revestimentos com boa resistência ao calor podem ajudar a manter o desempenho das ferramentas nestas condições.
Formação de lascas e aderência do material
Alguns materiais têm maior tendência para aderir à aresta de corte ou para produzir limalhas difíceis de remover. O alumínio e o cobre, por exemplo, podem fazer com que o material adira à ferramenta se a geometria de corte e a evacuação das limalhas não forem devidamente selecionadas. Arestas de corte afiadas, ranhuras polidas e configurações adequadas das ranhuras podem ajudar a reduzir estes problemas.
Abrasividade
Os materiais abrasivos podem acelerar o desgaste da aresta de corte, mesmo quando a sua dureza global não é extremamente elevada. Nestes casos, um material ou revestimento resistente ao desgaste pode prolongar a vida útil da ferramenta e manter um desempenho de maquinagem consistente.
Por este motivo, a escolha de uma ferramenta de corte CNC deve partir do material e não apenas da ferramenta em si. Uma vez compreendidas as características do material, é possível selecionar, em conformidade, o material, o revestimento, a geometria e os parâmetros de maquinagem adequados para a ferramenta.
Fatores-chave para a seleção de ferramentas de corte CNC
As propriedades do material constituem o ponto de partida para a seleção da ferramenta, mas não são o único fator a ter em conta. O material da ferramenta, o revestimento e a geometria também têm de corresponder às condições de maquinagem e aos requisitos da peça.

Material da ferramenta
O material da ferramenta determina a sua dureza, tenacidade, resistência ao desgaste e capacidade de suportar as temperaturas de corte.
HSS (Aço de Alta Velocidade) é resistente e económico, o que o torna adequado para cortes de uso geral e para aplicações em que as velocidades de corte são relativamente baixas.
Carboneto oferece maior dureza e resistência ao desgaste do que o HSS e é amplamente utilizado em fresagem, torneamento e perfuração CNC. É adequado para uma vasta gama de materiais, incluindo alumínio, aços, aço inoxidável e titânio.
Cerâmica Estas ferramentas suportam altas temperaturas de corte e são utilizadas principalmente em aplicações específicas de maquinagem de alta velocidade, nomeadamente em determinados materiais endurecidos e resistentes ao calor.
CBN (Nitreto de boro cúbico) é extremamente duro e resistente ao desgaste, o que o torna particularmente adequado para aços temperados e outros materiais ferrosos de difícil maquinagem.
PCD (diamante policristalino) oferece uma excelente resistência ao desgaste e uma aresta de corte afiada. É frequentemente utilizada para metais não ferrosos, como o alumínio e o cobre, bem como para materiais não metálicos abrasivos.
Revestimento de ferramentas
Um revestimento adequado pode melhorar a resistência ao desgaste, reduzir o atrito e ajudar a aresta de corte a suportar o calor. Os revestimentos mais comuns incluem TiN, TiCN, TiAlN e AlTiN, enquanto os revestimentos DLC podem ser úteis em aplicações em que o baixo atrito e a adesão reduzida do material são importantes.
O revestimento deve ser selecionado de acordo com o material da peça a usinar e as condições de corte, em vez de se optar simplesmente pela opção mais resistente ao desgaste.
Geometria da ferramenta
A geometria da ferramenta influencia as forças de corte, a evacuação das limalhas, a geração de calor e o acabamento da superfície. Entre os fatores importantes contam-se o número de canais, o ângulo de hélice, o ângulo de inclinação, o ângulo de alívio e o desenho da aresta de corte.
No caso de materiais que produzem grandes volumes de aparas, como o alumínio, uma ferramenta com menos canais e espaço suficiente entre os canais pode melhorar a evacuação das aparas. Para materiais mais duros, uma aresta de corte mais resistente e uma geometria adequada podem proporcionar maior estabilidade e maior vida útil da ferramenta.
Número de canais
O número de canais deve corresponder ao material e às condições de maquinagem. Um número menor de canais proporciona, geralmente, mais espaço para a evacuação das limalhas, enquanto as ferramentas com mais canais podem proporcionar um maior contacto da aresta de corte e são frequentemente utilizadas na maquinagem de materiais mais duros.
Diâmetro e comprimento da ferramenta
O diâmetro e o saliente da ferramenta também afetam a estabilidade da maquinação. Um diâmetro maior proporciona, geralmente, maior rigidez, enquanto um comprimento excessivo da ferramenta pode aumentar a deflexão e a vibração. A ferramenta deve, portanto, ser dimensionada de forma a alcançar as características pretendidas, mantendo o saliente o mais curto possível.
Máquina e condições de maquinagem
A seleção da ferramenta deve também ter em conta a velocidade do fuso da máquina CNC, a potência, a rigidez, o porta-ferramentas, o sistema de refrigeração e os parâmetros de corte disponíveis. Uma ferramenta que tenha um bom desempenho num determinado conjunto de condições de maquinagem pode não apresentar os mesmos resultados noutra máquina.
A melhor ferramenta não é, portanto, determinada apenas pelo material. Uma escolha prática tem em conta, em conjunto, o material da peça, o material da ferramenta, o revestimento, a geometria, o tamanho da ferramenta, a capacidade da máquina e as condições de corte.
Ferramentas de corte CNC para alumínio
O alumínio é relativamente macio e possui boa condutividade térmica, mas a sua ductilidade pode fazer com que as limalhas adiram à aresta de corte durante a maquinagem. A seleção das ferramentas deve, por isso, dar prioridade a arestas de corte afiadas, a uma evacuação eficiente das limalhas e a um baixo atrito.

Ferramentas recomendadas para alumínio
As fresas de metal duro são amplamente utilizadas na maquinagem de alumínio por CNC, uma vez que proporcionam a dureza e a rigidez necessárias para velocidades de corte mais elevadas, mantendo simultaneamente uma aresta de corte afiada. As fresas de duas e três ranhuras são frequentemente escolhidas porque os seus espaços entre ranhuras mais amplos permitem que as limalhas saiam da zona de corte de forma mais eficiente.
Em aplicações em que a aderência do material constitui um problema, as ranhuras polidas e os revestimentos concebidos para reduzir o atrito podem melhorar ainda mais o desempenho da ferramenta. As ferramentas de PCD também podem ser consideradas para aplicações de grande volume ou altamente abrasivas, nas quais uma vida útil prolongada da ferramenta e um acabamento superficial consistente são importantes.
Considerações fundamentais na seleção de ferramentas
- Material da ferramenta: O carboneto é uma escolha comum; o PCD pode ser utilizado em aplicações especializadas.
- Número de flautas: Duas ou três ranhuras podem proporcionar uma melhor evacuação dos cavacos.
- Geometria da ferramenta: As arestas afiadas e os desenhos com hélice elevada podem ajudar a reduzir a resistência ao corte.
- Revestimento: Os revestimentos de baixo atrito podem ajudar a reduzir a aderência do alumínio.
- Evacuação de limalhas: É importante que haja espaço suficiente na ranhura, especialmente durante a realização de cavidades profundas ou ranhuras.
A escolha da ferramenta adequada depende, ainda assim, do tipo de alumínio, da geometria dos detalhes, da capacidade da máquina e dos parâmetros de corte. Uma ferramenta otimizada para desbaste a alta velocidade pode não ser a melhor opção para o acabamento ou para a produção de detalhes finos.
Ferramentas de corte CNC para aço inoxidável
O aço inoxidável é mais resistente e mais difícil de usinar do que o alumínio. Muitos tipos de aço inoxidável também têm tendência para o endurecimento por deformação e geram calor significativo durante o corte. Estas características tornam a rigidez da ferramenta, a resistência do gume, a resistência ao calor e o controlo das limalhas fatores importantes na seleção de ferramentas de corte CNC.
Ferramentas recomendadas para aço inoxidável
As ferramentas de metal duro revestidas são amplamente utilizadas na maquinagem CNC de aço inoxidável, uma vez que oferecem uma boa combinação de dureza, tenacidade e resistência ao desgaste. As fresas de metal duro com uma aresta de corte robusta conseguem suportar as forças de corte mais elevadas associadas ao aço inoxidável, mantendo simultaneamente a estabilidade dimensional.
Os revestimentos resistentes ao calor, como o TiAlN ou o AlTiN, podem ser considerados para aplicações em que as temperaturas de corte e o desgaste da ferramenta constituem motivos de preocupação. O revestimento adequado depende do tipo de aço inoxidável, das condições de corte e do facto de se tratar de um trabalho de desbaste ou de acabamento.
Considerações fundamentais na seleção de ferramentas
- Material da ferramenta: O metal duro é geralmente a escolha preferida para a maquinagem CNC de aço inoxidável.
- Revestimento da ferramenta: O TiAlN e o AlTiN podem melhorar a resistência ao calor e ao desgaste.
- Vanguarda: Uma aresta forte e devidamente preparada ajuda a suportar forças de corte mais elevadas.
- Geometria da flauta: A geometria deve garantir uma evacuação fiável das limalhas sem enfraquecer excessivamente a aresta de corte.
- Rigidez da ferramenta: Os salientes mais curtos das ferramentas e a fixação rígida das mesmas ajudam a reduzir a vibração e a deflexão.
- Controlo da temperatura: Parâmetros de corte adequados e um líquido de arrefecimento adequado podem ajudar a evitar a acumulação excessiva de calor.
Evite que a ferramenta roce na peça de trabalho durante períodos prolongados. O atrito excessivo pode aumentar a geração de calor e favorecer o endurecimento por deformação, tornando o corte subsequente mais difícil. Por conseguinte, é importante realizar um corte estável com avanço, velocidade e profundidade de corte adequados, de modo a preservar a vida útil da ferramenta e a qualidade da superfície.
Ferramentas de corte CNC para aço
O aço abrange uma vasta gama de tipos com diferentes níveis de dureza, tenacidade e usinabilidade. O aço ao carbono e o aço de baixa liga são, em geral, mais fáceis de usinar, enquanto os aços de alta liga e os aços endurecidos exigem maior resistência ao desgaste das ferramentas e maior resistência da aresta de corte. A seleção das ferramentas deve, portanto, ser adaptada ao tipo específico de aço e à sua dureza.
Ferramentas recomendadas para o aço
Ferramentas de corte de metal duro são uma escolha comum para a maquinagem CNC de aço, uma vez que oferecem maior dureza e resistência ao desgaste do que as ferramentas HSS e permitem velocidades de corte mais elevadas. No caso de ligas e aços mais duros, as ferramentas de metal duro revestidas podem proporcionar resistência adicional ao calor e ao desgaste abrasivo.
Para aço temperado, os requisitos relativos às ferramentas tornam-se mais exigentes. As ferramentas de CBN podem ser consideradas para aplicações que exigem elevada dureza, nomeadamente durante operações de acabamento, em que é importante manter a precisão dimensional e a vida útil da ferramenta.
Considerações fundamentais na seleção de ferramentas
- Material da ferramenta: O carboneto funciona bem na maquinagem geral de aço; o CBN é adequado para muitas aplicações em aço endurecido.
- Revestimento: Os revestimentos de TiCN, TiAlN e AlTiN podem melhorar a resistência ao desgaste e ao calor.
- Vanguarda: Um gume resistente ajuda a suportar as forças de corte geradas por tipos de aço mais duros.
- Geometria da flauta: A geometria deve garantir um equilíbrio entre a resistência das arestas de corte e a evacuação eficaz das limalhas.
- Rigidez da ferramenta: Uma fixação estável da peça e saliências curtas da ferramenta ajudam a reduzir a vibração e a deflexão.
- Dureza do aço: Quanto mais duro for o material, maior será a necessidade de utilizar materiais de ferramentas resistentes ao desgaste e condições de corte adequadas.
Não se deve partir do princípio de que a mesma ferramenta terá um desempenho igualmente bom em todos os tipos de aço. A dureza do material, a operação de maquinagem, o acabamento superficial exigido e o facto de o processo envolver desbaste ou acabamento devem ser tidos em conta na seleção da ferramenta de corte.
Ferramentas de corte CNC para titânio
O titânio combina uma elevada resistência com uma condutividade térmica relativamente baixa, o que o torna mais difícil de maquinar do que muitos metais comuns. Durante o corte, o calor tende a concentrar-se junto à aresta de corte, o que pode acelerar o desgaste da ferramenta. O titânio também pode reagir com as ferramentas de corte a temperaturas elevadas, pelo que a seleção da ferramenta e o controlo do calor são particularmente importantes.

Ferramentas recomendadas para o titânio
As ferramentas de metal duro são frequentemente utilizadas na maquinagem CNC de titânio, uma vez que proporcionam a dureza e a rigidez necessárias para o corte de ligas de titânio de elevada resistência. As ferramentas com revestimentos resistentes ao calor adequados podem ajudar a suportar as temperaturas elevadas geradas durante a maquinagem.
Uma aresta de corte resistente e uma geometria adequada das ranhuras são igualmente importantes. A ferramenta deve permitir uma evacuação suficiente das limalhas, mantendo ao mesmo tempo resistência suficiente na aresta para resistir à lasca sob as forças de corte mais elevadas associadas ao titânio.
Considerações fundamentais na seleção de ferramentas
- Material da ferramenta: O carboneto é amplamente utilizado na maquinagem de titânio.
- Revestimento: Para aplicações exigentes, podem ser considerados revestimentos resistentes ao calor, como o TiAlN ou o AlTiN.
- Vanguarda: Uma aresta resistente ajuda a suportar as forças de corte e a reduzir o lascamento prematuro.
- Geometria da flauta: A geometria deve permitir uma evacuação controlada dos cavacos sem comprometer a rigidez da ferramenta.
- Rigidez da ferramenta: Minimize a saliência da ferramenta e utilize uma configuração rígida para reduzir a vibração.
- Controlo da temperatura: É importante utilizar parâmetros de corte adequados e um líquido de arrefecimento, uma vez que o titânio retém o calor na zona de corte.
Evite velocidades de corte excessivas ou o contacto prolongado da ferramenta com a peça, uma vez que ambos podem provocar aumentos rápidos de temperatura e acelerar o desgaste da ferramenta. No caso de componentes complexos em titânio, a seleção da ferramenta deve ser avaliada em conjunto com a estratégia de maquinagem, a geometria das características e o acabamento superficial pretendido.
Ferramentas de corte CNC para cobre e latão
O cobre e o latão são, em geral, mais fáceis de maquinar do que o aço inoxidável ou o titânio, mas a sua ductilidade e dureza relativamente baixa colocam diferentes desafios em termos de ferramentas. O cobre pode ser propenso à aderência do material e à formação de rebarbas, enquanto alguns tipos de latão podem produzir aparas longas ou fragmentadas, dependendo da sua composição e das condições de maquinagem.
Ferramentas recomendadas para cobre e latão
As ferramentas de corte de carboneto afiadas são frequentemente utilizadas na maquinagem CNC de cobre e latão. Uma aresta de corte afiada ajuda a reduzir as forças de corte e produz superfícies mais limpas, enquanto as superfícies polidas das ranhuras podem ajudar a minimizar a aderência do material e a melhorar a evacuação das limalhas.
Para aplicações exigentes, as ferramentas de PCD podem oferecer uma excelente resistência ao desgaste e manter uma aresta de corte afiada durante longos períodos, especialmente na maquinagem de grandes quantidades de componentes não ferrosos.
Considerações fundamentais na seleção de ferramentas
- Material da ferramenta: As ferramentas de carboneto afiadas são adequadas para a maioria das aplicações; o PCD pode ser considerado para prolongar a vida útil da ferramenta.
- Vanguarda: As arestas afiadas ajudam a reduzir as forças de corte e a minimizar a formação de rebarbas.
- Geometria da flauta: Um espaço adequado entre as ranhuras contribui para uma evacuação eficiente das aparas.
- Superfície da ferramenta: As ranhuras polidas podem reduzir o atrito e a aderência do material.
- Revestimento: Os revestimentos de baixo atrito podem revelar-se úteis quando a aderência do cobre se torna um problema.
- Rigidez da ferramenta: Uma configuração estável ajuda a manter a precisão dimensional na produção de detalhes finos.
Os diferentes tipos de cobre e latão podem apresentar comportamentos distintos durante a maquinagem; por isso, a ferramenta deve ser selecionada de acordo com a liga específica, a geometria da peça, o acabamento superficial pretendido e a operação de maquinagem, em vez de se tratarem todos os materiais à base de cobre da mesma forma.
Ferramentas de corte CNC para plásticos
A maquinagem CNC de plásticos requer uma abordagem diferente em termos de ferramentas em comparação com a maquinagem de metais. Os plásticos são, em geral, mais macios e têm temperaturas de fusão mais baixas, pelo que o calor excessivo gerado durante o corte pode provocar fusão, deformação, rebarbas ou um acabamento superficial insatisfatório. A seleção das ferramentas deve, por isso, centrar-se em arestas de corte afiadas, numa evacuação eficiente das limalhas e na minimização da geração de calor.
Ferramentas recomendadas para plásticos
As ferramentas de carboneto afiadas são frequentemente utilizadas na maquinagem de plástico por CNC, uma vez que proporcionam uma boa retenção do fio de corte e permitem obter cortes limpos. As ferramentas de uma e duas ranhuras são frequentemente adequadas quando é importante uma evacuação eficiente das limalhas, especialmente no caso de plásticos mais macios.
As ferramentas de hélice elevada com ranhuras polidas também podem ajudar a afastar as limalhas da zona de corte e a reduzir o atrito entre a ferramenta e a peça. Para aplicações exigentes, a geometria da ferramenta deve ser selecionada de acordo com o plástico específico e com a geometria da característica pretendida.
Considerações fundamentais na seleção de ferramentas
- Material da ferramenta: O carboneto é frequentemente utilizado devido à sua aresta de corte afiada e resistente.
- Número de flautas: Um número menor de ranhuras pode proporcionar mais espaço para a evacuação de aparas.
- Vanguarda: As arestas afiadas ajudam a reduzir as forças de corte e a geração de calor.
- Ângulo de hélice: Uma geometria adequada de hélice elevada pode melhorar a remoção de aparas e o acabamento da superfície.
- Superfície da flauta: As ranhuras polidas podem reduzir o atrito e impedir que as limalhas adiram à ferramenta.
- Revestimento: Podem ser preferíveis ferramentas sem revestimento ou de baixo atrito, dependendo do plástico e da aplicação.
Os diferentes plásticos também exigem abordagens diferentes. O POM e o nylon, em geral, são fáceis de maquinar, mas podem produzir aparas e rebarbas, enquanto materiais como o PEEK podem exigir um controlo mais rigoroso das condições de calor e de corte. Os plásticos mais macios também podem deformar-se sob forças excessivas de fixação ou de corte.
A ferramenta adequada deve, portanto, ser selecionada de acordo com o tipo de plástico, a geometria da peça, a espessura da parede, a operação de maquinagem e o acabamento superficial pretendido. Manter a aresta de corte afiada e remover as limalhas de forma eficiente são fatores essenciais para a produção de componentes de plástico precisos, sem acumulação excessiva de calor.
Guia de seleção de ferramentas de corte CNC por material
A tabela seguinte fornece um ponto de partida geral para a seleção de ferramentas de corte CNC com base nos materiais mais frequentemente maquinados. A seleção efetiva da ferramenta deve ser ajustada de acordo com o tipo de material, a dureza, a operação de maquinagem, a geometria da peça, a capacidade da máquina e o acabamento superficial pretendido.
| Material | Material recomendado para a ferramenta | Geometria e características comuns das ferramentas | Considerações fundamentais |
| Alumínio | Carboneto, PCD | 2–3 ranhuras, borda afiada, ranhuras polidas | Evacuação de limalhas e aderência do material |
| Aço inoxidável | Carboneto revestido | Aresta de corte resistente, geometria adequada das ranhuras | Calor, endurecimento por deformação e desgaste das ferramentas |
| Aço ao carbono e ligas de aço | Carbureto, carbureto revestido | Borda resistente, com 3 a 5 ranhuras, dependendo da operação | Dureza do material e forças de corte |
| Aço temperado | CBN, carboneto | Geometria rígida e saliente curto da ferramenta | Elevada dureza e desgaste por abrasão |
| Titânio | Carbureto, carbureto revestido | Borda resistente, evacuação controlada de aparas | Acumulação de calor e desgaste das ferramentas |
| Cobre | Carboneto, PCD | Borda afiada, ranhuras polidas | Adesão do material e formação de rebarbas |
| Latão | Carboneto, PCD | Aresta afiada, evacuação eficiente dos cavacos | Controlo de limalhas e acabamento superficial |
| ABS / Nylon | Carboneto | Aresta afiada, menos ranhuras, hélice elevada | Evacuação de calor e de limalhas |
| POM | Carboneto | Borda afiada, ranhuras polidas | Rebarbas e estabilidade dimensional |
| PEEK | Carboneto | Aresta afiada, geometria controlada das ranhuras | Geração de calor e deformação |
Esta comparação pode ajudar a restringir a escolha inicial da ferramenta, mas não existe uma ferramenta de corte universal para um determinado material. A seleção final deve ter em conta a operação de maquinagem específica, como desbaste, acabamento, ranhuramento, perfuração ou torneamento, bem como a máquina e os parâmetros de corte.
Como os parâmetros de corte afetam o desempenho da ferramenta
A escolha da ferramenta de corte adequada é apenas uma parte do processo. A velocidade de corte, a velocidade de avanço, a profundidade de corte e as condições do líquido de arrefecimento também afetam a vida útil da ferramenta, o acabamento da superfície, a precisão dimensional e a estabilidade da maquinação. A mesma ferramenta pode produzir resultados muito diferentes quando utilizada com parâmetros inadequados.

Velocidade de corte
A velocidade de corte determina a rapidez com que a aresta de corte se desloca através da peça. Uma velocidade de corte excessiva pode aumentar a temperatura de corte e acelerar o desgaste da ferramenta, especialmente na maquinagem de aço inoxidável, titânio e outros materiais resistentes ao calor. Pode ser necessária uma velocidade de corte mais baixa ou otimizada para materiais difíceis de maquinar.
Velocidade de avanço
A velocidade de avanço afeta a espessura da limalha, as forças de corte, o acabamento da superfície e a produtividade. Um avanço excessivamente baixo pode fazer com que a ferramenta esfregue em vez de cortar eficazmente, enquanto um avanço excessivo pode aumentar as forças de corte e provocar lascas na aresta ou a quebra da ferramenta.
Profundidade de corte
A profundidade de corte deve ser selecionada de acordo com o diâmetro da ferramenta, a rigidez da máquina, o material da peça e a operação de maquinagem. Profundidades de corte maiores podem melhorar a remoção de material durante o desbaste, mas aumentam as forças de corte e a carga sobre a ferramenta. As operações de acabamento utilizam geralmente cortes mais leves para alcançar a qualidade de superfície exigida.
Refrigeração e lubrificação
O líquido de arrefecimento pode ajudar a controlar a temperatura de corte e a remover as limalhas da zona de corte. A sua importância varia consoante o material e a operação de maquinagem. O alumínio pode beneficiar de uma evacuação eficaz das limalhas e de uma lubrificação adequada, enquanto o titânio e o aço inoxidável podem exigir maior atenção ao controlo do calor.
Encaixe da ferramenta
A extensão da aresta de corte em contacto com a peça a usinar também influencia as forças de corte e a geração de calor. A usinagem com ranhura completa, cavidades profundas e um contacto radial elevado podem exercer cargas maiores sobre a ferramenta do que estratégias de contacto radial mais reduzidas.
Por este motivo, os parâmetros de corte recomendados devem ser considerados como um ponto de partida e não como valores universais. Os parâmetros finais devem ser ajustados de acordo com as recomendações do fabricante da ferramenta, o tipo de material, a capacidade da máquina, o diâmetro da ferramenta, o sistema de fixação da peça e a operação de maquinagem específica.
Erros comuns na escolha de ferramentas de corte CNC
A escolha de uma ferramenta de corte com base apenas no material da peça pode conduzir a maus resultados de maquinagem. A ferramenta deve também ser adequada à operação de maquinagem, à capacidade da máquina, à geometria da peça e ao acabamento pretendido. Seguem-se alguns erros comuns a evitar.
Utilizar a mesma ferramenta para materiais diferentes
Uma ferramenta que funciona bem com alumínio pode não ter um desempenho eficaz com aço inoxidável ou titânio. Materiais diferentes geram forças de corte, temperaturas e comportamentos das limalhas diferentes, pelo que o material e a geometria da ferramenta devem ser selecionados em conformidade.
Escolher uma ferramenta com base apenas na dureza
A dureza da ferramenta é importante, mas não é o único fator a ter em conta. A tenacidade, a resistência térmica, a resistência do gume, o atrito e a evacuação de aparas podem ser igualmente importantes, dependendo da aplicação.
Ignorar a geometria da ferramenta
O número de ranhuras, o ângulo de hélice, o ângulo de inclinação e o desenho da aresta de corte afetam diretamente a evacuação das limalhas, as forças de corte e o acabamento da superfície. A escolha do material correto para a ferramenta, combinada com uma geometria inadequada, pode ainda assim resultar num desempenho insatisfatório.
Utilização de parâmetros de corte excessivos
Aumentar a velocidade de corte ou a velocidade de avanço nem sempre melhora a produtividade. Parâmetros excessivos podem gerar calor adicional, aumentar o desgaste da ferramenta e causar vibrações ou a avaria prematura da ferramenta.
Escolher uma ferramenta sem ter em conta a máquina
A velocidade do fuso, a potência do fuso, a rigidez da máquina, o porta-ferramentas e a capacidade de refrigeração são fatores que limitam o desempenho da ferramenta. Uma ferramenta pode ser adequada para um determinado material, mas inadequada para uma configuração específica da máquina.
Ignorar a operação de maquinagem
O desbaste, o acabamento, o corte de ranhuras, a perfuração e o perfilamento impõem exigências diferentes a uma ferramenta de corte. Uma ferramenta otimizada para uma elevada remoção de material pode não ser a melhor escolha para obter um acabamento superficial fino ou para trabalhar detalhes pequenos.
Escolher ferramentas sem ter em conta a vida útil e o custo das mesmas
A ferramenta mais barata não é necessariamente a opção mais económica. A vida útil da ferramenta, o tempo de maquinagem, a frequência de substituição e o custo das peças rejeitadas devem ser tidos em conta na avaliação do custo global da maquinagem.
Um processo fiável de seleção de ferramentas tem, portanto, em conta, em conjunto, o material, a operação, a geometria da ferramenta, o material da ferramenta, o revestimento, a capacidade da máquina e os parâmetros de corte, em vez de se basear num único fator.
Seleção de ferramentas CNC na Xtmade
A Xtmade seleciona as ferramentas de corte de acordo com o material, a geometria da peça, as tolerâncias, o acabamento superficial e a operação de maquinagem. Desde o alumínio e o aço inoxidável até ao titânio, ao cobre e aos plásticos técnicos, os nossos engenheiros avaliam os requisitos específicos de cada projeto para determinar as ferramentas e os parâmetros de maquinagem adequados.