
Características do processo e desafios da maquinagem CNC para componentes cilíndricos de precisão para a indústria aeroespacial
Os componentes cilíndricos aeroespaciais de precisão caracterizam-se, normalmente, por geometrias complexas e não padronizadas, estruturas de paredes finas e um conjunto de orifícios concebidos com precisão. O seu processo de fabrico abrange uma vasta gama de fatores, incluindo as propriedades dos materiais, a rigidez estrutural, a precisão de maquinagem e a coordenação de múltiplas fases operacionais. Os componentes fabricados a partir de ligas de aço de alta resistência — como o 35CD4 — apresentam desafios específicos: estão sujeitos a elevadas forças de corte, temperaturas elevadas e desgaste acelerado das ferramentas, sendo também altamente suscetíveis à deformação causada pelas forças de corte, tensões de fixação e efeitos térmicos.
Além disso, as superfícies externas de precisão, os furos profundos, os furos inclinados e os furos para rolamentos nestes componentes apresentam frequentemente requisitos de tolerância dimensional e geométrica específicos. Algumas áreas podem também exigir tratamentos de superfície especializados, tais como granalhagem, cromagem, cadmiação ou pintura. Consequentemente, o processo de fabrico deve ter em conta não só a precisão das operações individuais, mas também as relações dimensionais entre as várias características, bem como o impacto dos processos a jusante na qualidade final do componente.
Tomando como estudo de caso os componentes cilíndricos aeroespaciais de precisão em liga de aço 35CD4, este artigo analisa os desafios de fabrico e os pontos-chave de controlo do processo para peças tão complexas e de paredes finas — abrangendo aspetos que vão desde a conceção estrutural e as características de maquinagem do material até aos processos de fabrico críticos e aos tratamentos de superfície especializados. Além disso, com base na experiência da Xtmade na maquinagem de precisão CNC de componentes estruturais complexos, na maquinagem multieixos e na inspeção de qualidade, este artigo explora a interação entre o planeamento do processo e as capacidades de fabrico na produção de peças de precisão.
Características estruturais e tecnológicas dos componentes cilíndricos de precisão para a indústria aeroespacial
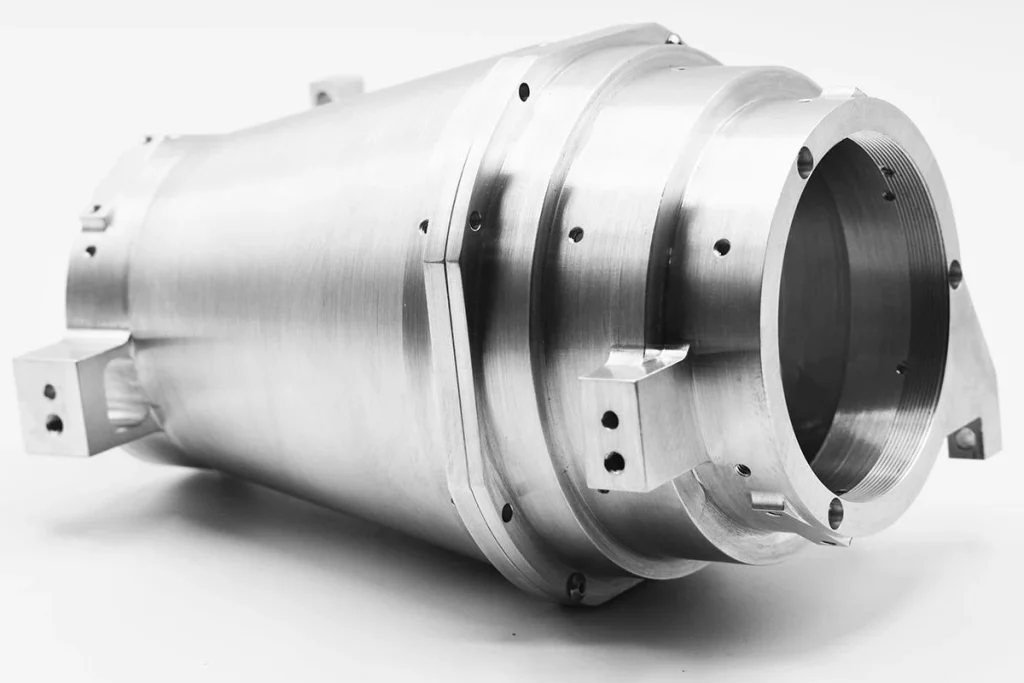
Os componentes cilíndricos de precisão para a indústria aeroespacial não são, geralmente, simples sólidos de revolução; pelo contrário, são peças complexas e não normalizadas que incluem um corpo cilíndrico principal, saliências localizadas, estruturas de ligação e padrões de furos internos. Os desafios na sua maquinagem decorrem não só da irregularidade da sua geometria externa, mas também de fatores como a espessura localizada das paredes, a rigidez estrutural, a distribuição dos padrões de orifícios e as relações dimensionais entre as várias características maquinadas.
No caso destes componentes, o processo de maquinagem deve ter em conta, simultaneamente, a precisão dimensional das superfícies externas e internas, as relações posicionais entre os diferentes padrões de furos e o risco de deformação em áreas localizadas de paredes finas. Em particular, quando se trata de usinagem em várias etapas e em várias direções, a seleção estratégica dos pontos de referência de usinagem e a sequência ideal das operações são fatores críticos que influenciam diretamente a estabilidade dimensional final e a precisão geométrica do componente.
Características estruturais dos componentes
Os componentes cilíndricos de precisão no setor aeroespacial apresentam, normalmente, as seguintes características estruturais:
Geometria externa complexa
Embora o corpo principal do componente seja cilíndrico, o seu exterior pode apresentar saliências, bases de montagem, saliências de ligação ou outras estruturas irregulares. Estas características localizadas complicam a fixação e o posicionamento da peça, ao mesmo tempo que colocam desafios no que diz respeito à acessibilidade das ferramentas e ao potencial de interferência durante a maquinagem.
Secções de parede fina e espessura de parede não uniforme
Para minimizar o peso, mantendo simultaneamente a integridade estrutural, estes componentes cilíndricos incorporam frequentemente secções de parede fina, cuja espessura pode variar significativamente entre diferentes áreas. Estas regiões de parede fina carecem de rigidez suficiente e são propensas a deformação elástica sob a influência de forças de corte e de fixação. Além disso, pode ocorrer um “retorno elástico” aquando da libertação dessas forças, comprometendo potencialmente a uniformidade dos diâmetros exteriores, dos furos interiores e das espessuras das paredes.
Diversas configurações de orifícios
A estrutura interna pode incluir uma variedade de características, incluindo furos axiais profundos, furos inclinados, furos de ligação e furos de rolamentos de precisão. Estes furos apresentam requisitos específicos no que diz respeito ao diâmetro, profundidade, orientação da maquinagem e precisão posicional. Alguns podem também exigir um saliente significativo da ferramenta, o que aumenta a dificuldade tanto da maquinagem como da inspeção.
Várias superfícies maquinadas e elementos de encaixe
As superfícies exteriores, os furos interiores e os furos específicos para rolamentos de um componente cilíndrico desempenham frequentemente funções distintas — tais como posicionamento, ligação ou encaixe —, o que exige padrões elevados de precisão dimensional, rugosidade superficial e tolerâncias geométricas. Além disso, certas superfícies podem requerer tratamentos pós-usinagem, tais como galvanização, granulação ou pintura, o que impõe requisitos adicionais no que diz respeito às margens de usinagem e à proteção da superfície.
Dimensões críticas e requisitos de precisão
Em comparação com os componentes cilíndricos padrão, o controlo dimensional das peças cilíndricas de precisão para a indústria aeroespacial envolve frequentemente múltiplas características de maquinagem inter-relacionadas. Tomando como exemplo o componente cilíndrico em aço-liga 35CD4 analisado neste texto, os principais requisitos de precisão centram-se nas seguintes áreas:
Superfícies externas de precisão
As superfícies externas nas extremidades do cilindro estão sujeitas a tolerâncias de diâmetro rigorosas, enquanto a espessura da parede nessas zonas é de apenas cerca de 2,81 mm. Devido a esta espessura reduzida da parede, fatores como as forças de fixação, as forças de corte e as flutuações de temperatura durante o processo de torneamento podem afetar significativamente as dimensões externas e a circularidade.
Furos internos profundos
O componente apresenta um furo axial profundo com um comprimento de aproximadamente 287,5 mm. Para além da tolerância do diâmetro do furo, é necessário controlar a coaxialidade entre o furo interno e a superfície externa, bem como a cilindricidade do próprio furo. A profundidade do furo, o saliente da ferramenta e as condições de evacuação de aparas influenciam, todos eles, a qualidade final da maquinagem.
Furos inclinados
Um furo inclinado, posicionado num ângulo de 45° em relação ao eixo principal, encontra-se dentro de uma saliência no componente. Esta configuração impõe requisitos rigorosos em termos de posicionamento angular, comprimento da ferramenta, área de trabalho da máquina-ferramenta e prevenção de interferências entre as ferramentas e os dispositivos de fixação.
Furos de rolamentos de precisão
Os furos dos rolamentos localizados nas saliências são elementos de encaixe de precisão. Devido à rigidez da estrutura local e à orientação de maquinagem necessária, algumas operações exigem um saliente significativo da ferramenta. Durante a maquinagem, é essencial garantir não só o diâmetro correto do furo, mas também a circularidade, a precisão posicional e a qualidade da superfície.
De um modo geral, a precisão de maquinagem destes componentes não é determinada por uma única dimensão isoladamente; depende, sim, das complexas relações dimensionais entre as superfícies externas, os furos internos, os furos inclinados e as várias características de ligação. Qualquer deformação ou desvio de posicionamento introduzido durante uma única operação pode potencialmente comprometer a precisão das características de maquinagem subsequentes.
Características do material e desafios de maquinagem do aço-liga 35CD4
As propriedades dos materiais são um fator crítico que influencia os processos de fabrico de componentes cilíndricos de precisão no setor aeroespacial. O 35CD4 é um aço estrutural de liga de níquel-crómio-molibdénio caracterizado por elevada resistência, excelente tenacidade e boa temperabilidade, o que o torna adequado para componentes mecânicos que exigem elevada capacidade de suporte de carga e fiabilidade estrutural.
No entanto, estas propriedades vantajosas também tornam o material mais difícil de maquinar. Em particular, ao processar cilindros de paredes finas, furos profundos ou padrões de furos de precisão, fatores como forças de corte elevadas, geração significativa de calor e desgaste da ferramenta podem afetar negativamente tanto a eficiência da maquinação como a estabilidade dimensional. Consequentemente, é essencial compreender profundamente a composição química do material, o seu estado de tratamento térmico e as suas características de corte antes de desenvolver qualquer processo de maquinagem.
Composição química e propriedades mecânicas do 35CD4
O 35CD4 é um aço estrutural de liga com teor médio de carbono, cujos principais elementos de liga incluem carbono, crómio, níquel e molibdénio. Em conjunto, estes elementos influenciam a resistência, a dureza, a tenacidade e a resposta ao tratamento térmico do material.
Os principais efeitos de cada elemento de liga são os seguintes:
| Elemento de liga | Efeito principal nas propriedades do material |
| Carbono (C) | Aumenta a resistência e a dureza; influencia a temperabilidade |
| Crómio (Cr) | Melhora a temperabilidade, a resistência ao desgaste e a resistência mecânica |
| Níquel (Ni) | Melhora a tenacidade, especialmente a tenacidade a baixas temperaturas |
| Molibdénio (Mo) | Melhora a temperabilidade e a resistência ao revenimento; melhora o desempenho em níveis elevados de resistência |
As propriedades do 35CD4 estão intimamente ligadas às condições do seu tratamento térmico. Diferentes tratamentos, tais como a normalização e o revenimento ou a têmpera e o revenimento, produzem diferentes níveis de resistência e dureza, de modo a satisfazer os requisitos de funcionamento da peça.
No que diz respeito à maquinagem CNC, a maquinabilidade não pode ser avaliada apenas com base na classe do material. As ferramentas e os parâmetros de corte devem ser escolhidos com base na dureza real, no estado de tratamento térmico, na microestrutura da peça em bruto e na margem de maquinagem da peça.
Características de maquinagem do aço-liga 35CD4
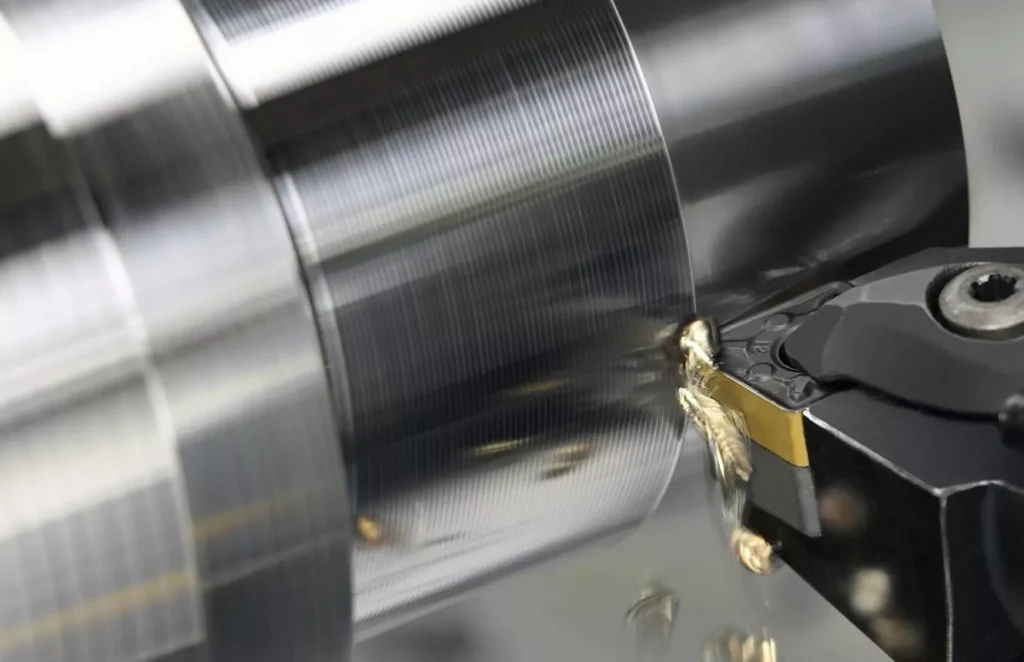
O aço-liga 35CD4 possui elevada resistência e tenacidade, o que conduz frequentemente a cargas de corte significativas, concentração de calor e desgaste acelerado das ferramentas durante o processo de maquinagem. Os principais desafios na maquinagem deste material são descritos abaixo.
Elevadas forças de corte
Devido à sua elevada resistência e dureza, o material apresenta uma resistência significativa à deformação durante a maquinagem, o que resulta em forças de corte relativamente elevadas. No caso de componentes cilíndricos de paredes finas, estas forças elevadas não só aumentam a carga sobre a ferramenta de corte e a máquina-ferramenta, como também podem causar a deformação elástica da peça, comprometendo assim a precisão dimensional e geométrica.
Altas temperaturas de corte
Durante a maquinagem, o calor é gerado pela deformação plástica do material, pelo atrito entre a ferramenta e a peça e pelo contacto entre as limalhas e a face de corte da ferramenta. Esta concentração de calor na zona de corte pode levar a temperaturas elevadas da ferramenta e à deformação térmica localizada da peça, o que, por sua vez, afeta a precisão das dimensões externas e internas.
Tendência para o endurecimento por esforço
O efeito combinado das forças de corte e do calor pode induzir uma deformação plástica na camada superficial do material, resultando num endurecimento localizado. Este endurecimento por deformação aumenta a resistência durante as passagens de corte subsequentes, impõe cargas maiores à ferramenta e pode afetar negativamente a qualidade da superfície maquinada.
Desgaste rápido das ferramentas
As elevadas forças de corte e as temperaturas elevadas aceleram o desgaste da ferramenta. À medida que a aresta de corte se torna romba, as forças de corte e o calor podem aumentar ainda mais, levando a desvios dimensionais, ao aumento da rugosidade da superfície e à redução da eficiência da maquinagem. Consequentemente, é essencial selecionar cuidadosamente os materiais da ferramenta, a geometria da ferramenta e os parâmetros de corte com base na dureza do material e nas condições específicas de maquinagem.
Dificuldades na gestão de chips
O 35CD4 apresenta um certo grau de plasticidade e tenacidade, o que, em determinadas condições de corte, tende a produzir limalhas contínuas, semelhantes a fitas. Se a quebra de limalhas for ineficaz, estas limalhas longas podem enredar-se à volta da ferramenta ou da peça, dificultando a evacuação das limalhas e o arrefecimento, e podendo riscar a superfície maquinada. 6. Risco de deformação induzida pela maquinagem
Sob elevadas cargas de corte e efeitos térmicos, as peças podem sofrer deformações elásticas e térmicas localizadas. Além disso, a libertação de tensões internas inerentes ao material durante a maquinagem de desbaste também pode provocar alterações na forma da peça. No caso de estruturas cilíndricas de paredes finas, estes fatores complicam ainda mais a tarefa de manter o controlo dimensional.
Requisitos relativos ao tratamento térmico e ao processo de pré-usinagem
No caso dos componentes aeroespaciais em liga de aço de alta resistência, o tratamento térmico não só influencia as propriedades mecânicas finais, como também determina o planeamento do processo para a subsequente maquinagem CNC.
No processo de fabrico dos componentes cilíndricos aqui abordados, as peças brutas forjadas devem ser submetidas a uma pré-usinagem adequada antes do tratamento térmico. Isto melhora as condições da secção transversal ao longo da peça bruta, garantindo um processo de tratamento térmico mais eficaz e consistente.
Usinagem de desbaste antes do tratamento térmico
Com base na estrutura do componente e nas especificações do tratamento térmico, a peça forjada em bruto é submetida a uma maquinagem preliminar para remover uma parte do material em excesso (margem de maquinagem) e para controlar a espessura das paredes das várias secções transversais. Neste caso específico, a espessura da parede em qualquer secção transversal deve ser inferior a 30 mm após a maquinagem de desbaste, de modo a cumprir os requisitos técnicos para o tratamento térmico subsequente.
Estabelecimento de pontos de referência após o tratamento térmico
Uma vez que o tratamento térmico pode provocar alterações nas dimensões e na forma de um componente, os requisitos relativos ao posicionamento subsequente devem ser tidos em conta durante a fase de maquinagem de desbaste. O estabelecimento de pontos de referência de alinhamento adequados na peça em bruto após a maquinagem de desbaste facilita o reposicionamento preciso nas fases posteriores, minimizando assim os erros de maquinagem causados por deslocamentos dos pontos de referência.
Sequência da usinagem de desbaste e de acabamento
No caso de componentes cilíndricos com paredes finas e padrões de orifícios precisos, não é aconselhável usinar a peça até às suas dimensões finais diretamente a partir da peça em bruto. Uma sequência bem planeada — que inclua a usinagem de desbaste, o tratamento térmico, o semi-acabamento e a usinagem de acabamento — ajuda a aliviar as tensões internas resultantes da usinagem e proporciona a flexibilidade necessária para atingir as tolerâncias dimensionais e geométricas finais.
Em resumo, a dificuldade na maquinagem do aço-liga 35CD4 decorre não só da sua resistência e dureza inerentes, mas também do seu estado de tratamento térmico, do desenho estrutural do componente e da quantidade de material em excesso a remover. Só através do desenvolvimento de um processo que integre as características do material com o projeto estrutural do componente é que se podem criar condições estáveis para a subsequente maquinagem cilíndrica externa de precisão, a perfuração de furos profundos e a maquinagem de padrões complexos de furos.
Características-chave dos processos de maquinagem para componentes cilíndricos de precisão para a indústria aeroespacial
Os desafios na maquinagem de componentes cilíndricos aeroespaciais de precisão decorrem não só da maquinabilidade do material, mas também da rigidez estrutural do componente, da distribuição das suas características e dos requisitos de precisão dimensional. Dada a natureza de paredes finas do corpo cilíndrico principal, a complexidade de certas estruturas localizadas e a presença de diversas características — tais como superfícies cilíndricas externas, furos profundos, furos inclinados e furos de rolamentos de precisão —, as várias operações de maquinagem podem facilmente influenciar-se mutuamente.
Na produção real, é essencial planear cuidadosamente os métodos de fixação da peça, a sequência de operações, a seleção das ferramentas e os parâmetros de corte, com base nas características estruturais específicas de cada elemento. Isto é necessário para evitar problemas como a deformação localizada, a vibração da ferramenta ou deslocamentos do ponto de referência, que, de outra forma, poderiam comprometer a precisão dimensional final.
Maquinação e controlo da deformação de componentes cilíndricos de paredes finas
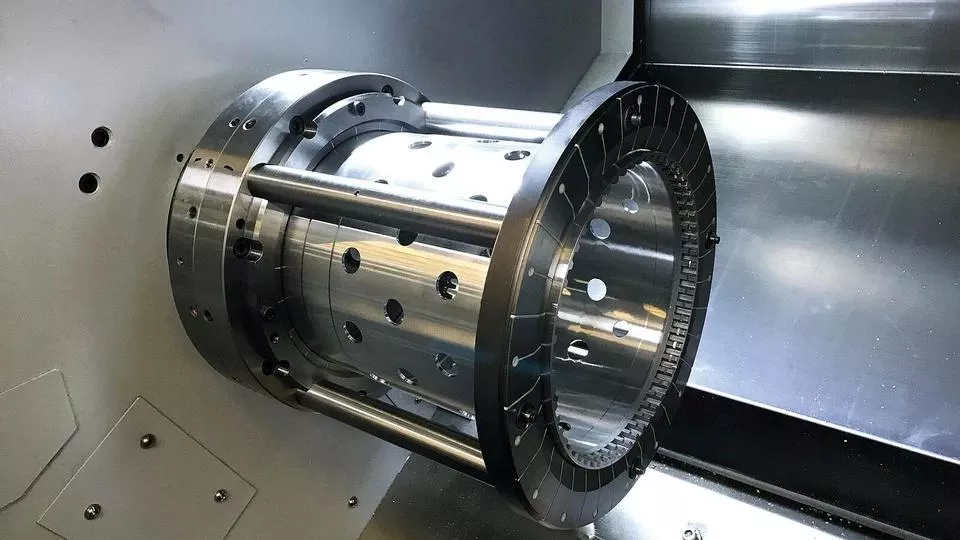
As estruturas de paredes finas são uma característica distintiva dos componentes cilíndricos de precisão na indústria aeroespacial. Para satisfazer os requisitos de leveza e resistência estrutural, estes componentes apresentam frequentemente paredes finas; no entanto, a sua rigidez transversal limitada torna-os altamente suscetíveis à deformação durante a maquinagem.
Entre os principais fatores que influenciam, destacam-se:
Deformação causada pelas forças de fixação: Durante o torneamento ou a fresagem, as peças cilíndricas de parede fina devem ser posicionadas e fixadas com o auxílio de dispositivos de fixação. Uma força de fixação excessiva ou uma distribuição desigual da força podem provocar compressão localizada ou ovalidade (desvio da circularidade). Além disso, quando a peça é desfixada após a maquinagem, pode sofrer uma recuperação dimensional.
Deformação causada pelas forças de corte: As secções de parede fina apresentam uma baixa resistência às cargas de corte. Quando a ferramenta entra em contacto com a peça, as forças de corte podem provocar uma deflexão elástica da estrutura. Isto resulta numa discrepância entre a profundidade real de corte e o valor pretendido, afetando assim a espessura da parede e as dimensões finais.
Deformação causada pelo calor de corte: Um aumento da temperatura na zona de corte pode provocar uma expansão térmica localizada. A distribuição desigual da temperatura nas diferentes partes do componente resulta frequentemente em deformação térmica, o que pode comprometer a precisão dos diâmetros exteriores, dos furos interiores e de outras dimensões críticas.
Consequentemente, a maquinagem de componentes cilíndricos de paredes finas requer uma análise cuidadosa das forças de fixação, das cargas de corte e da distribuição de calor. O risco de deformação durante o processo de maquinagem pode ser mitigado através da otimização das localizações de apoio dos dispositivos de fixação, da adoção de uma estratégia de maquinagem em várias etapas, da atribuição adequada das tolerâncias de maquinagem e do controlo rigoroso dos parâmetros durante as etapas de acabamento.
Características da maquinagem cilíndrica externa de precisão
A superfície exterior de um componente cilíndrico desempenha normalmente uma função de posicionamento, montagem ou encaixe; consequentemente, está sujeita a requisitos rigorosos no que diz respeito ao diâmetro, à circularidade e à rugosidade da superfície.
No caso do componente aqui em análise, a zona de tolerância do diâmetro exterior na secção terminal é de apenas 0,022 mm, enquanto a espessura de parede correspondente é de aproximadamente 2,81 mm. Esta combinação de tolerâncias dimensionais apertadas e de uma geometria de paredes finas apresenta desafios significativos ao nível do processo de maquinagem cilíndrica externa.
Em primeiro lugar, as secções de parede fina são propensas a deformações radiais, tanto durante a fixação como durante o corte. Uma força de fixação excessiva pode causar irregularidades no diâmetro exterior maquinado, enquanto uma rigidez insuficiente da peça durante o corte pode resultar em vibrações e desvios dimensionais localizados.
Em segundo lugar, fatores como o desgaste da ferramenta, a temperatura de corte e a estabilidade térmica da máquina-ferramenta podem todos influenciar o diâmetro exterior final. Na maquinagem de aço-liga de alta resistência, o desgaste da ferramenta pode alterar as condições reais de corte, dificultando a manutenção da consistência dimensional ao longo da produção contínua.
Por conseguinte, a maquinagem cilíndrica externa de precisão requer uma abordagem abrangente que tenha em conta o apoio da peça, o estado da ferramenta, os parâmetros de corte e a margem de maquinagem. Além disso, a inspeção dimensional pós-maquinagem é essencial para verificar se o diâmetro e a circularidade cumprem os requisitos especificados.
Características da maquinagem interna de furos profundos
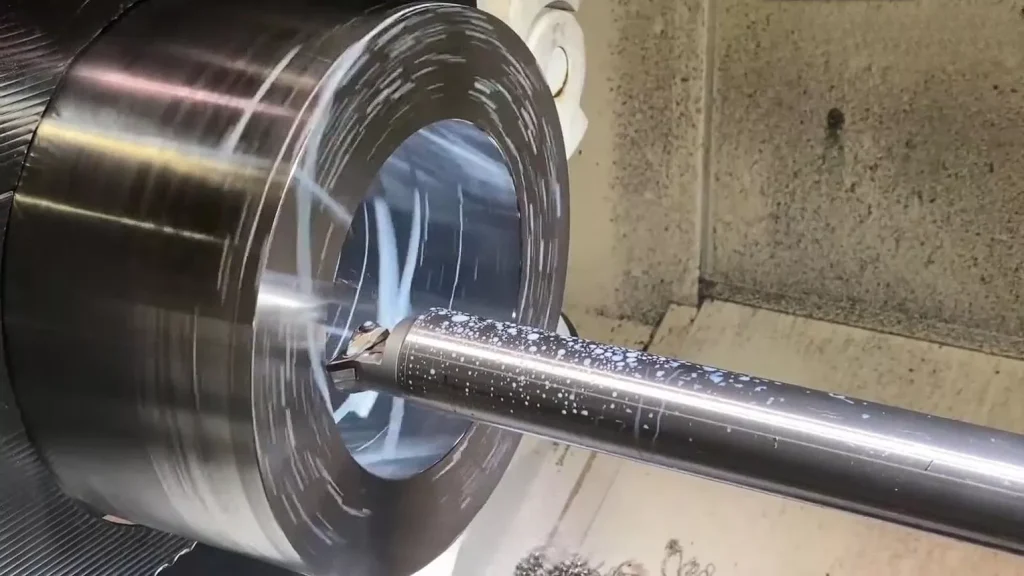
As principais dificuldades da maquinagem de furos profundos são o grande saliente da ferramenta, a zona de corte fechada e as condições relativamente limitadas de evacuação de aparas e de refrigeração. No caso de peças cilíndricas de precisão para a indústria aeroespacial, o furo não só deve cumprir os requisitos de diâmetro, como também pode ser necessário manter uma relação de concentricidade rigorosa com o diâmetro exterior.
No caso original, a profundidade do furo atinge 287,5 mm, sendo necessário controlar a tolerância do diâmetro do furo, a concentricidade de 0,04 mm e a cilindricidade de 0,02 mm. Isto significa que o processo deve não só garantir o diâmetro do furo, mas também controlar o desvio do eixo e as variações na forma da parede do furo ao longo de todo o comprimento do mesmo.
A usinagem de furos profundos envolve, principalmente, os seguintes problemas:
- Rigidez insuficiente da ferramenta: Com um grande saliente da ferramenta, esta fica sujeita a deformações e vibrações sob a ação das forças de corte.
- Dificuldade na remoção de limalhas: As limalhas não são eliminadas facilmente a tempo, o que pode provocar a necessidade de um novo corte, desgaste da ferramenta e riscos na parede do furo.
- Arrefecimento limitado: O líquido de arrefecimento tem dificuldade em chegar até ao fundo de um furo profundo, o que pode aumentar a temperatura de corte.
- Desvio do eixo do furo: Forças de corte desiguais, erros de posicionamento inicial e uma margem de corte irregular podem, todos eles, fazer com que o eixo do furo se desvie da sua posição prevista.
- Inspeção dimensional complexa: Os métodos de medição convencionais não conseguem refletir na totalidade a cilindricidade e a variação do eixo ao longo de toda a profundidade do furo.
Para resolver estes problemas, deve ser selecionada uma abordagem adequada de mandrilagem ou perfuração profunda com base no diâmetro e na profundidade do furo, bem como nas condições do material, prestando especial atenção à rigidez da ferramenta, ao percurso de evacuação das limalhas, às condições de arrefecimento e à estabilidade dos pontos de referência de maquinagem.
Características da usinagem de furos inclinados a 45°
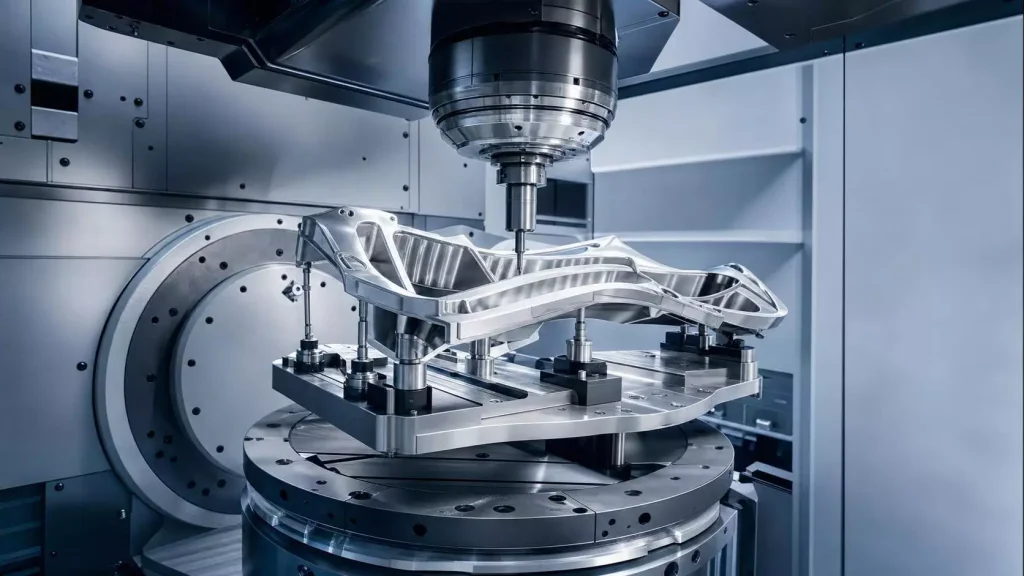
Ao contrário dos padrões de furos convencionais distribuídos ao longo do eixo do cilindro, um furo inclinado é usinado num ângulo em relação ao eixo principal da peça. Isto impõe maiores exigências ao posicionamento da máquina, à acessibilidade da ferramenta e ao espaço de usinagem.
No caso original, o furo inclinado está localizado numa saliência local da peça, num ângulo de 45° em relação ao eixo do cilindro. Uma vez que outras estruturas rodeiam a saliência, as ferramentas e os dispositivos de fixação convencionais podem interferir com a peça, pelo que a orientação da maquinagem e o comprimento de saliência da ferramenta devem ser cuidadosamente considerados.
As principais dificuldades do processo incluem:
- Precisão de posicionamento angular: A relação angular entre o eixo do furo inclinado e os planos de referência da peça deve ser determinada com precisão. Os erros de posicionamento afetam não só o ângulo de inclinação do furo, como também podem deslocar a posição do furo.
- Saliência e rigidez da ferramenta: Devido ao espaço limitado de maquinagem, a ferramenta poderá necessitar de uma configuração com grande saliência. Uma saliência maior reduz a rigidez do sistema da ferramenta e conduz facilmente a vibrações e a desvios no diâmetro do furo.
- Interferência da ferramenta: A saliência em torno do orifício inclinado, o perfil do cilindro e a estrutura do dispositivo de fixação podem restringir o movimento da ferramenta. Deve verificar-se se existe interferência entre a ferramenta, a peça de trabalho e o dispositivo de fixação durante o planeamento do processo.
- Esquema de usinagem e posicionamento multieixos: Dependendo da estrutura da peça, pode recorrer-se à maquinagem CNC de 4 ou 5 eixos, ou a um dispositivo de fixação angular específico, para manter o eixo da ferramenta numa posição adequada em relação ao orifício a maquinar. O esquema específico deve ser determinado com base na posição do orifício, no comprimento da ferramenta e na amplitude de deslocamento da máquina.
Características da maquinagem de precisão do furo dos rolamentos
O furo de um rolamento é, normalmente, uma característica de precisão com requisitos de ajuste exigentes. O seu diâmetro, circularidade, cilindricidade e precisão posicional afetam diretamente a montagem subsequente do rolamento e as suas condições de funcionamento.
Na peça cilíndrica aqui em análise, o furo do rolamento está localizado numa saliência local. Devido às limitações impostas pela forma da peça e pela direção de maquinagem, só pode ser maquinado a partir da face extrema esquerda da peça. Este acesso por um único lado exige que a ferramenta tenha um grande saliente, o que também aumenta o risco de vibração e deflexão durante a maquinagem.
Além disso, a zona de junção entre a saliência e o corpo principal do cilindro pode apresentar uma rigidez irregular, o que aumenta a probabilidade de ocorrerem deformações locais sob a ação das forças de corte. Se a rigidez da ferramenta for insuficiente ou se a margem de usinagem estiver mal distribuída, isso também pode causar um diâmetro interno irregular e uma qualidade de superfície reduzida.
Por conseguinte, a maquinagem do furo do rolamento requer uma atenção especial aos seguintes aspetos:
- Referências de maquinagem e método de posicionamento.
- Comprimento de saliência da ferramenta e rigidez do sistema.
- Controlo do diâmetro, da circularidade e da cilindricidade do furo.
- Relação posicional entre o furo do rolamento e outras características estruturais.
- Inspeção dimensional e da qualidade da superfície após o acabamento.
No caso de furos de rolamentos com requisitos rigorosos de ajuste, poderá também ser necessário recorrer à mandrilagem de precisão, ao alargamento ou a outros processos de acabamento adequados, sempre que necessário, para cumprir a precisão final especificada no desenho.
Coordenação do processo entre várias operações de maquinagem
As características de maquinagem acima referidas não são mutuamente independentes. Por exemplo, existem requisitos de coaxialidade entre as superfícies cilíndricas externas e os furos internos; a relação posicional entre um furo inclinado e um furo de rolamento é influenciada pelo sistema de referência global; e a deformação induzida pela maquinagem em secções de paredes finas pode alterar outras dimensões de precisão.
No caso de componentes cilíndricos de precisão para aplicações aeroespaciais, a otimização não pode ser realizada isoladamente para cada operação. Em vez disso, é necessário considerar todo o percurso do processo para coordenar os pontos de referência, as sequências de maquinagem e a distribuição das margens de maquinagem entre as várias características. Deve ser dada especial atenção ao alívio de tensões após a maquinação de desbaste, à restauração dos pontos de referência após o tratamento térmico e à repetibilidade do posicionamento na maquinação a partir de diferentes orientações. Através de um planeamento sistemático do processo, é possível minimizar a acumulação de erros — tais como os decorrentes de deslocamentos de pontos de referência ou fixações repetidas —, garantindo assim o controlo das dimensões finais e das tolerâncias geométricas.
Requisitos especiais de processo para componentes cilíndricos de precisão para a indústria aeroespacial
O fabrico de componentes cilíndricos de precisão para a indústria aeroespacial envolve não só operações de maquinagem padrão — tais como torneamento CNC, fresagem, mandrilagem e perfuração —, mas também pode exigir processos especiais, como granulação, galvanoplastia e pintura, para garantir que os componentes cumprem requisitos específicos de desempenho superficial e operacionais.
Ao contrário das peças mecânicas convencionais, estes componentes apresentam frequentemente várias áreas de superfície com funções distintas. Por exemplo, certas superfícies cilíndricas externas podem requerer granulação, os furos internos de precisão podem necessitar de cromagem, enquanto outras áreas podem requerer cadmiação ou pintura. Uma vez que cada processo envolve diferentes zonas de tratamento, parâmetros operacionais e especificações de superfície, é essencial definir claramente estas zonas durante o processo de fabrico e coordenar eficazmente a relação entre a maquinagem mecânica e o tratamento de superfícies.
Granulação
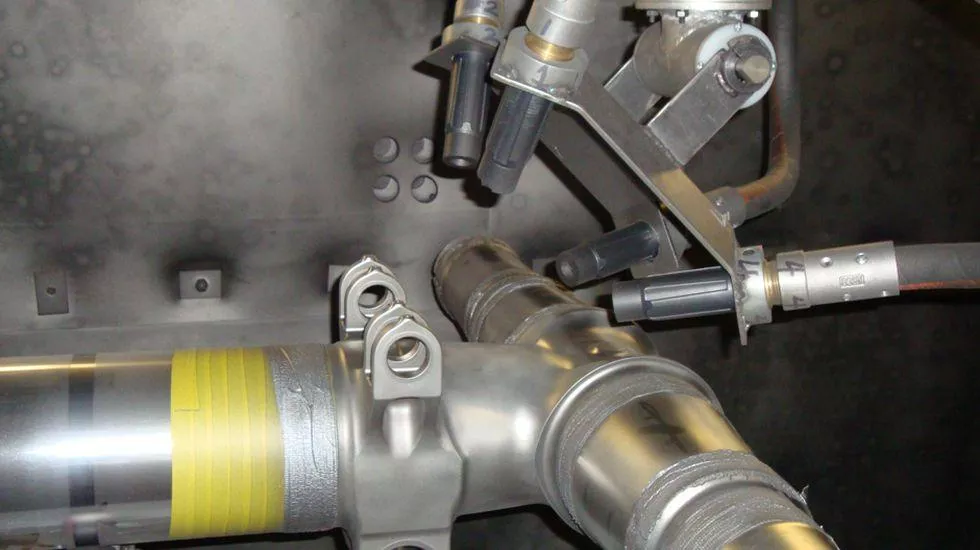
O granalhamento é um processo de reforço superficial no qual esferas lançadas a alta velocidade impactam a superfície da peça, provocando a deformação plástica da camada superficial e formando tensão de compressão residual. O processo é frequentemente utilizado em peças metálicas com requisitos de resistência à fadiga.
No caso de peças cilíndricas de precisão para a indústria aeroespacial, o granalhamento deve ser aplicado estritamente em áreas controladas. Uma vez que as diferentes superfícies desempenham funções distintas, nem todas as áreas são adequadas para o granalhamento.
Os principais requisitos do processo incluem:
- Controlo da área de martelagem: Identifique claramente o diâmetro exterior e quaisquer outras superfícies especificadas a serem submetidas a martelagem, de acordo com o desenho da peça.
- Proteção das áreas não tratadas: Cubra com máscara as superfícies de encaixe de precisão, os furos e outras áreas especificadas onde não seja permitido o martelamento.
- Controlo dos parâmetros do processo: Determinar a intensidade do granalhamento, a cobertura e as especificações dos grãos, com base nas propriedades do material, na estrutura da peça e nas especificações técnicas.
- Inspeção pós-tratamento: Verifique a cobertura do martelamento e o estado da superfície para evitar um tratamento excessivo em determinadas zonas ou a omissão de algumas áreas.
No caso de estruturas cilíndricas de paredes finas, é igualmente necessário ter em conta o efeito do processo de martelagem na estabilidade da forma, para que parâmetros inadequados não provoquem alterações nas dimensões ou na forma.
Cromação
A cromagem é um processo de tratamento de superfícies que forma uma camada de crómio sobre uma superfície metálica por meios eletroquímicos. Dependendo da aplicação, uma camada de crómio pode ser utilizada para melhorar a dureza da superfície, a resistência ao desgaste e outras propriedades da superfície.
Na peça cilíndrica do setor aeroespacial aqui em análise, o furo especificado requer cromagem, com uma espessura de revestimento exigida de 20–25 μm.
Os principais pontos de controlo do processo incluem:
- Controlo da espessura do revestimento: A espessura do revestimento afeta diretamente o diâmetro final do furo. A margem de usinagem deve, portanto, ser determinada com base na dimensão pré-revestimento e nos requisitos do desenho, para evitar que o furo fique fora de tolerância após o revestimento.
- Uniformidade do revestimento: Um furo é uma estrutura relativamente fechada, pelo que, durante o processo de galvanização, é necessário ter em conta os efeitos da distribuição da corrente e do fluxo da solução de galvanização na uniformidade do revestimento.
- Preparação da superfície antes do revestimento: A superfície maquinada deve ser devidamente limpa e pré-tratada antes do revestimento, para garantir uma boa aderência entre o revestimento e o substrato.
- Inspeção de qualidade após o revestimento: Verifique a espessura do revestimento, a integridade da superfície e o diâmetro final do furo, conforme exigido pela especificação, e proceda a um acabamento adicional, se necessário.
No caso de furos de precisão, a espessura do revestimento não pode ser considerada simplesmente como um aumento dimensional num único lado. A compensação dimensional final deve ser determinada de acordo com a forma como o furo é revestido e com o processo efetivamente utilizado.
Revestimento com cádmio
O revestimento com cádmio é um processo de proteção tradicional para peças metálicas do setor aeroespacial e industrial. É utilizado principalmente para proporcionar um certo grau de resistência à corrosão e para cumprir os requisitos de superfície exigidos por ambientes específicos de montagem e de utilização.
No caso original, todas as superfícies, com exceção da área cromada especificada, são áreas revestidas com cádmio. Este tratamento de superfície multizona exige que os limites entre os diferentes revestimentos sejam claramente definidos na fase de planeamento do processo.
Os principais requisitos do processo incluem:
- Divisão por zonas: Defina claramente o limite entre as áreas cromadas e as áreas revestidas com cádmio, para evitar que o revestimento seja aplicado nas áreas erradas.
- Mascaramento de superfícies: Proteja eficazmente as áreas onde não é permitido o revestimento com cádmio.
- Coordenação do processo: Organize de forma sensata a sequência de cromagem e cadmiação, de modo a evitar defeitos no revestimento nas zonas de transição.
- Controlo de qualidade: Verifique a cobertura, a espessura e a qualidade da superfície do revestimento.
Note-se que o cádmio acarreta riscos significativos para o ambiente e para a saúde no trabalho. O processo deve ser realizado por um fornecedor qualificado, dotado de capacidade adequada de controlo da poluição, em conformidade com as especificações aplicáveis, devendo ser avaliada a disponibilidade de processos alternativos de proteção.
Pintura
A pintura é geralmente utilizada para melhorar o aspeto das peças, proporcionar proteção à superfície ou cumprir requisitos específicos de desempenho do revestimento. No caso de peças cilíndricas do setor aeroespacial com características de encaixe de precisão, as áreas pintadas devem ser rigorosamente controladas de acordo com o desenho.
A principal dificuldade do processo reside na coordenação da cobertura do revestimento com dimensões precisas.
Em primeiro lugar, as áreas do diâmetro exterior onde é permitida a pintura devem ser claramente definidas, e as superfícies de precisão onde a pintura não é permitida devem ser protegidas com fita adesiva, para evitar que a tinta penetre no furo, nas superfícies de contacto e noutras áreas funcionais.
Em segundo lugar, a espessura do revestimento afeta as dimensões finais da peça. Se uma área pintada for adjacente a um diâmetro exterior de precisão, a espessura do revestimento e os limites da máscara devem ser considerados antecipadamente, para evitar que o acúmulo de tinta afete a montagem.
Por fim, após a pintura, deve verificar-se se o revestimento apresenta cobertura total, boa aderência e bom aspeto superficial, de modo a garantir que cumpre os requisitos técnicos da peça.
Coordenação de vários tratamentos de superfície
Quando uma peça aeroespacial de precisão única requer vários tratamentos, tais como granalhagem, cromagem, cadmiação e pintura, a gestão do processo torna-se ainda mais complexa.
Os diferentes tratamentos não só funcionam através de mecanismos distintos, como também podem afetar outras áreas da superfície. Por exemplo, é necessária uma delimitação clara entre as áreas cromadas e as cadumiadas; as áreas pintadas devem ser protegidas das operações de galvanização; e os furos de precisão exigem o controlo da espessura do revestimento e do diâmetro final do furo.
Por conseguinte, a coordenação de vários tratamentos de superfície deve centrar-se nos seguintes aspetos:
| Item de controlo | Requisito principal do processo |
| Áreas de tratamento | Definir a extensão e os limites de cada tratamento de superfície |
| Máscaras e proteção | Proteja as superfícies de precisão onde não seja permitido o tratamento |
| Sequência do processo | Coordenar a sequência de processos de granalhagem, galvanização e pintura |
| Compensação dimensional | Ter em conta o efeito da galvanização e do revestimento nas dimensões finais |
| Inspeção final | Inspecionar os revestimentos e as dimensões críticas após o tratamento |
Além disso, o tratamento de superfícies de peças aeroespaciais é normalmente regido por especificações técnicas específicas. A sequência efetiva do processo não pode ser determinada apenas com base na experiência geral, devendo ser confirmada em função do desenho da peça, dos requisitos do material, das normas aplicáveis e da capacidade do processo do fornecedor do tratamento.
Inspeção de Qualidade e Controlo de Precisão
O controlo de qualidade das peças cilíndricas de precisão para a indústria aeroespacial não pode basear-se apenas na inspeção final. É necessário um plano que abranja todo o processo e tenha em conta a estrutura das peças, os pontos de referência, as tolerâncias geométricas e os tratamentos de superfície.
Inspeção dimensional e geométrica
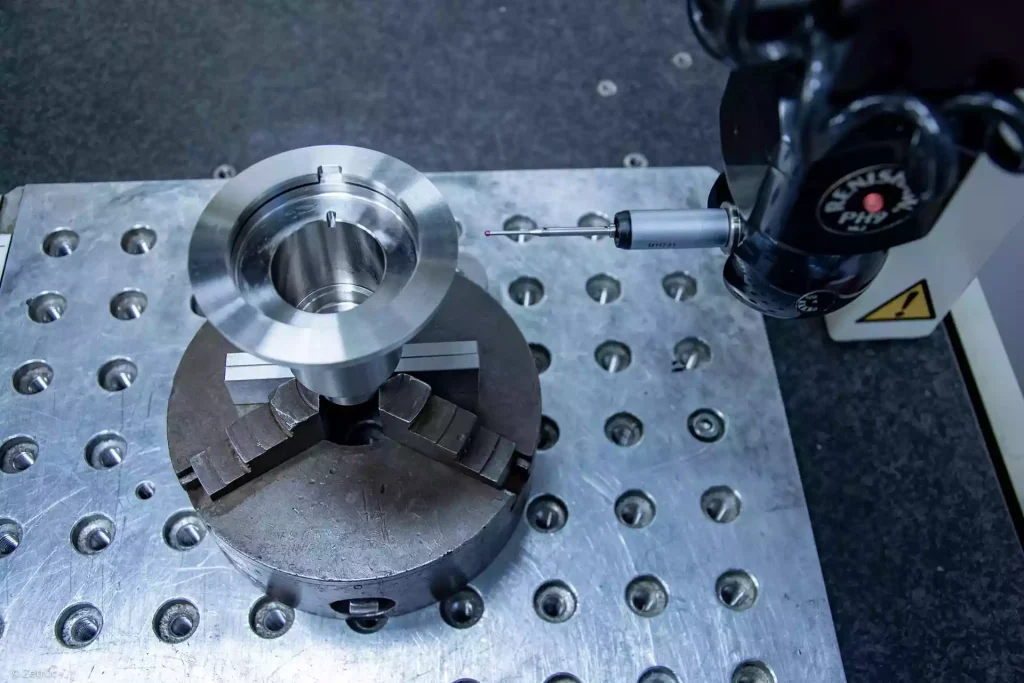
Uma vez que a peça apresenta paredes finas, um furo profundo, um furo inclinado e saliências, cada característica requer o seu próprio método. Os diâmetros exteriores de precisão podem ser verificados com micrómetros, comparadores ou dispositivos de fixação específicos, com a força de medição controlada para evitar a deformação das paredes finas. No caso do furo com 287,5 mm de profundidade, uma medição apenas na entrada não é suficiente. Deve ser utilizado um comparador de diâmetro interno, um medidor pneumático ou uma ferramenta de haste longa em várias posições axiais, e a concentricidade de 0,04 mm e a cilindricidade de 0,02 mm devem ser avaliadas a partir de dados de várias secções, utilizando uma MMC, um medidor de circularidade ou um dispositivo específico. O furo do rolamento na saliência requer a verificação da circularidade, cilindricidade, direção do eixo e posição em relação aos planos de referência, e o eixo do furo inclinado a 45° necessita de ter a sua direção espacial e posição verificadas na MMC. Idealmente, o diâmetro exterior, a face terminal e os furos são medidos num único sistema de coordenadas da MMC para confirmar a transferência dos planos de referência. O método deve corresponder à definição de tolerância indicada no desenho, uma vez que a concentricidade, a posição e a cilindricidade são avaliadas de forma diferente, devendo o acesso da sonda e os percursos de medição ser planeados com antecedência.
Inspeção do tratamento de superfícies
Após o tratamento, a inspeção abrange a qualidade do revestimento e as dimensões finais. Os furos cromados requerem verificações de espessura e cobertura e devem ser remensurados após o cromagem, uma vez que a dimensão final se baseia no resultado pós-cromagem. No caso do cromagem e da pintura, verificam-se a cobertura, a espessura, a aderência e os limites, garantindo que as superfícies de contacto que devem permanecer sem revestimento não sejam afetadas. O granalhamento é avaliado quanto à cobertura, intensidade e área tratada, de acordo com a especificação, juntamente com quaisquer alterações dimensionais ou de forma em paredes finas.
Controlo durante o processo
A inspeção deve ser realizada em etapas-chave, em vez de se concentrar no final. As tolerâncias, os pontos de referência e a deformação são verificados após a maquinagem de desbaste, e os pontos de referência e as dimensões críticas são reconfirmados após o tratamento térmico, ajustando-se posteriormente as tolerâncias, se necessário. Durante o acabamento, um sistema de referência unificado e rastreável reduz os erros decorrentes de fixações repetidas, e as inspeções do primeiro artigo e durante o processo detetam o desgaste das ferramentas e os desvios de fixação. Após os tratamentos de superfície, as dimensões, as tolerâncias e a qualidade da superfície são novamente inspecionadas, e a inspeção final abrange todos os itens críticos, com registos e relatórios conforme exigido pelo cliente.
O objetivo não é apenas avaliar se a parte final cumpre os requisitos, mas sim identificar precocemente as fontes de erro e impedir que os desvios se acumulem ao longo das operações.
Apoio à produção de peças complexas de precisão da Xtmade
Fundada em 2024 em Shenzhen, na China, a Xtmade é um fabricante de usinagem de precisão CNC personalizada, com certificação ISO 9001, que atende clientes no estrangeiro. A empresa foi fundada por uma equipa principal de cinco especialistas, liderada por engenheiros com mais de 20 anos de experiência na área da produção, e cresceu até se tornar uma equipa de 70 colaboradores que opera a partir de uma fábrica com 80 000 pés quadrados. Produzimos peças personalizadas a partir dos próprios projetos dos nossos clientes, desde protótipos até séries de produção, incluindo peças complexas e com tolerâncias apertadas, tais como caixas de paredes finas e componentes multieixos.
Cada encomenda começa com uma análise dos seus desenhos, ficheiros CAD e especificações. Os nossos engenheiros realizam análises de DFM e planeiam o processo antes da produção, para que eventuais problemas sejam detetados atempadamente. As peças são, em seguida, maquinadas e inspecionadas internamente com CMM e outros equipamentos, passando por inspeções de primeiro artigo, durante o processo e finais.
O que oferecemos:
- Maquinação CNC: Maquinação de precisão em 3, 4 e 5 eixos
- Peças complexas: Estruturas de paredes finas, furos profundos, furos inclinados e furos de precisão
- Fabrico multiprocessos: Fundição sob pressão, moldagem por injeção e chaparia
- Apoio técnico: Revisão de desenhos, comentários sobre a fabricabilidade (DFM) e orçamento
Envie-nos os seus desenhos CAD, especificações ou amostras, e nós apresentaremos um plano de fabrico e um orçamento.
Conclusão
A dificuldade na fabricação de peças cilíndricas de precisão para a indústria aeroespacial decorre da interação entre a estrutura complexa, as propriedades dos materiais, a deformação das paredes finas, os furos de precisão, as tolerâncias geométricas e os tratamentos superficiais especiais, e não de uma única operação. No caso de aços de alta resistência, como o 35CD4, a maquinagem, o tratamento térmico e o tratamento de superfície devem ser planeados em conjunto, com pontos de referência unificados, fixação sólida e inspeção direcionada, de modo a controlar as relações entre as características.
Para um fabricante, o essencial não é apenas a maquinagem de características individuais, mas sim compreender o desenho, identificar riscos, coordenar as operações e garantir a qualidade através de inspeções durante o processo.


