
Como lidar com a deformação resultante da maquinagem em peças de liga de alumínio 7075 de paredes finas: controlo do processo e soluções de fixação da Xtmade
A liga de alumínio 7075, apreciada pela sua elevada relação resistência/peso e pelas suas excelentes propriedades mecânicas, é amplamente utilizada na indústria aeroespacial, em equipamentos de precisão e no fabrico de componentes estruturais de alto desempenho. No entanto, no caso de peças caracterizadas por elevadas taxas de remoção de material, paredes finas e geometria assimétrica, o principal desafio não reside no próprio material, mas sim na gestão da libertação de tensões, da deformação induzida pela fixação e do impacto das forças de corte durante o processo de maquinagem.
Isto é particularmente verdadeiro no caso de estruturas de suporte de paredes finas, cavidades profundas e configurações de estilo aberto criadas através da remoção extensiva de material. Mesmo que a peça em bruto inicial possua rigidez suficiente, a integridade estrutural inerente da peça diminui à medida que a margem de maquinagem é reduzida. As forças de corte, as forças de fixação e as tensões residuais podem, todas elas, provocar deformações, fazendo com que as dimensões críticas e as tolerâncias geométricas fiquem fora dos requisitos especificados.
Nas operações de maquinagem CNC de precisão da Xtmade, não nos limitamos a utilizar ferramentas de acabamento ou parâmetros de corte reduzidos ao trabalhar com estes componentes. Em vez disso, implementamos uma estratégia de controlo abrangente que inclui a libertação de tensões do material, pontos de referência de maquinagem, métodos de fixação da peça, ferramentas de apoio especializadas e percursos de ferramenta otimizados.
Com base na nossa experiência na maquinagem de componentes de liga de alumínio 7075 de baixa rigidez e paredes finas, este artigo explora a forma como analisamos as causas principais da deformação e melhoramos a estabilidade da maquinagem através da otimização do processo.
Por que razão as peças de liga de alumínio 7075 com paredes finas são propensas a deformações durante a maquinagem?
A deformação em peças de paredes finas durante a maquinagem raramente resulta de um único fator; pelo contrário, decorre dos efeitos combinados das tensões internas do material, da rigidez estrutural, das forças de fixação e das forças de corte.
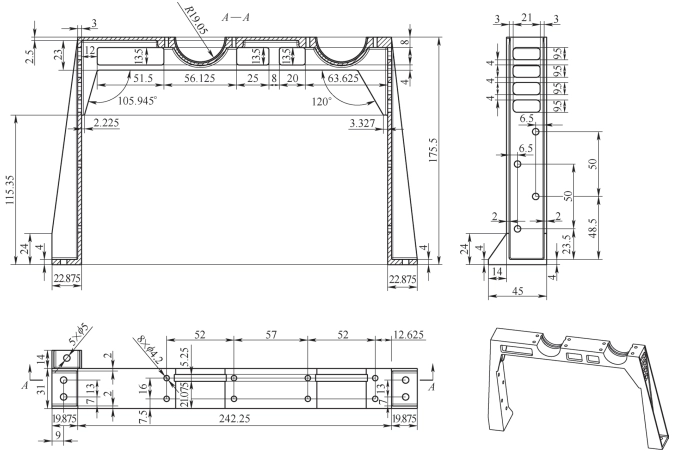
Consideremos um tipo de componente estrutural em liga de alumínio 7075 que processámos: a peça mede aproximadamente 282 mm de comprimento e 175,5 mm de largura, com uma espessura inicial da peça em bruto de cerca de 31 mm. Após a remoção de uma quantidade significativa de material, a espessura final da parede em determinadas áreas é reduzida para apenas 2 mm — uma taxa global de remoção de material superior a 95%.
O componente apresenta uma estrutura de tipo aberto com pernas de suporte em ambos os lados. Após a conclusão da maquinagem, a rigidez estrutural entre estas pernas é substancialmente reduzida. Nestas condições, mesmo forças de corte relativamente pequenas podem provocar vibrações localizadas, deformação elástica ou retorno dimensional.
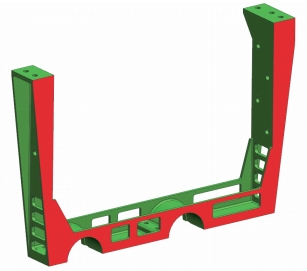
Uma elevada taxa de remoção de material conduz à redistribuição das tensões internas
Durante a laminação, o tratamento térmico e o processamento subsequente das peças em bruto de liga de alumínio 7075, podem surgir certas tensões residuais internas.
Quando é necessário remover mais de 95% do material original para produzir uma peça, o estado inicial de equilíbrio de tensões é perturbado à medida que o material é progressivamente removido. Isto é particularmente significativo na maquinação de componentes com grandes cavidades, ranhuras profundas ou estruturas de paredes finas; uma vez que a quantidade de material removido e as alterações resultantes na rigidez estrutural variam entre diferentes regiões, ocorre frequentemente uma redistribuição localizada das tensões.
Se uma peça for maquinada diretamente a partir da peça em bruto até às suas dimensões finais, as tensões internas podem ser libertadas gradualmente ao longo do processo — manifestando-se como a deformação das paredes, o alargamento ou a contração das pernas de apoio ou alterações dimensionais gerais no componente acabado. No caso de peças de paredes finas que exigem uma elevada taxa de remoção de material, é preferível adotar uma abordagem em várias fases — combinando a maquinagem de desbaste, a manutenção de margens de maquinagem e tratamentos de envelhecimento intermédios — em vez de tentar remover todo o excesso de material numa única operação.
As estruturas de paredes finas não possuem rigidez suficiente e são altamente suscetíveis à influência das forças de corte.
A rigidez à flexão de uma estrutura de paredes finas está intimamente ligada à espessura das suas paredes. À medida que a espessura das paredes diminui, a capacidade do componente para resistir a forças de corte diminui rapidamente.
Por exemplo, uma estrutura com uma espessura final de parede de apenas 2 mm pode manter um suporte estrutural global adequado durante a fase de desbaste; no entanto, à medida que o material interno é removido e são criadas aberturas nas estruturas de suporte de ambos os lados, o suporte rígido original fica comprometido, tornando o componente mais suscetível à deformação elástica.
Se a ferramenta de corte exercer uma força lateral significativa contra uma parede fina, a peça pode deslocar-se ou vibrar durante a maquinagem. Mesmo que a peça recupere parcialmente a sua forma original assim que a ferramenta for retirada, a deflexão elástica que ocorreu durante o processo de corte pode ainda assim resultar em imprecisões dimensionais.
É precisamente por isso que os parâmetros de maquinagem utilizados para peças padrão em liga de alumínio não podem ser aplicados diretamente a componentes de paredes finas. Fatores como a seleção da ferramenta, a direção de corte, a profundidade de corte e a continuidade do percurso da ferramenta têm de ser ajustados com base nas condições específicas de suporte da peça.
Os métodos tradicionais de fixação podem provocar deformações adicionais
No caso de componentes estruturalmente fracos ou de baixa rigidez, o próprio processo de fixação pode tornar-se uma fonte de deformação.
A aplicação de uma força de fixação significativa — através de um torno de bancada ou de grampos — a secções de paredes finas pode obrigar uma peça a assumir uma forma específica enquanto estiver fixada. Embora as dimensões possam parecer estar em conformidade com as especificações durante a maquinagem, a peça sofrerá uma recuperação elástica assim que a força de fixação for removida, alterando a sua geometria final.
Além disso, quando as peças de paredes finas exigem múltiplas reorientações ou reposicionamentos, a ausência de um ponto de referência consistente entre as operações pode facilmente conduzir a erros de posicionamento. Isto, por sua vez, compromete as relações dimensionais entre características em lados opostos, superfícies de montagem e localizações críticas de orifícios.
Ao desenvolver uma estratégia de maquinagem para componentes de paredes finas, é necessário enfrentar dois desafios fundamentais: minimizar a deformação forçada causada pela fixação e garantir um posicionamento consistente ao longo de várias configurações.
Da desbaste ao acabamento: alívio gradual da tensão interna na liga de alumínio 7075
No caso dos componentes estruturais em liga de alumínio 7075 que exigem elevadas taxas de remoção de material, não combinamos o desbaste e o acabamento numa única operação contínua. Em vez disso, libertamos a tensão interna por etapas, de acordo com a evolução estrutural da peça. No processo de maquinagem dos referidos componentes estruturais de parede fina, adotámos uma estratégia que consiste em três fases distintas de desbaste, intercaladas com um tratamento de envelhecimento intermédio.
Maquinação inicial de desbaste: estabelecer as bases para o processamento global
O primeiro passo consiste na usinagem de desbaste uniforme da peça em bruto, dando prioridade à remoção da maior parte do material em excesso, deixando uma margem de aproximadamente 3 mm para as etapas de usinagem subsequentes.
O principal objetivo nesta fase não é maximizar a taxa de remoção de material, mas sim controlar a quantidade de material removido das várias áreas, garantindo que nenhum lado específico ou secção localizada perca o seu suporte estrutural prematuramente.
Assim que a usinagem de desbaste estiver concluída, é realizado um tratamento inicial de envelhecimento. Isto permite que as tensões internas — libertadas gradualmente durante o processo de usinagem — se estabilizem ainda mais, criando uma base mais estável para as operações de usinagem subsequentes.
Segunda usinagem de desbaste: remoção contínua de material e gestão das alterações estruturais
Após o primeiro tratamento de envelhecimento, a peça é novamente fixada para uma segunda fase de maquinagem de desbaste, centrada nas cavidades principais e nas zonas estruturais, sendo a margem de maquinagem restante controlada para cerca de 2 mm.
À medida que se vai removendo mais material, a rigidez local da peça altera-se significativamente. Consequentemente, esta fase exige não só o controlo das forças de corte, mas também uma atenção especial às forças exercidas durante a fixação.
Os métodos de fixação são ajustados com base nos pontos de apoio da peça, de modo a evitar a aplicação de uma força externa excessiva para a fixar. Nas posições de fixação que exigem um binário específico, são utilizadas chaves dinamométricas para garantir a consistência e minimizar as variações causadas pela operação manual.
Assim que a segunda fase de usinagem de desbaste estiver concluída, a peça é submetida a mais uma ronda de tratamento de envelhecimento.
Terceira usinagem de desbaste: Estabelecimento de condições estáveis para a usinagem de acabamento
Após as duas primeiras fases de remoção de material e alívio de tensões, é realizada uma terceira fase de usinagem de desbaste uniforme, reduzindo ainda mais a margem de usinagem para aproximadamente 1 mm.
Nesta fase, a peça assemelha-se bastante à sua configuração final, sendo que as variações na espessura local das paredes e nas zonas de suporte se tornam mais pronunciadas. Evitamos concentrar uma remoção significativa de material numa única área, procurando, em vez disso, manter um estado equilibrado de tensão interna em todo o componente.
Assim que a terceira fase de usinagem de desbaste estiver concluída, é agendado um tratamento de envelhecimento intermédio.
É importante salientar que este tratamento de envelhecimento intermédio não é apenas uma etapa adicional do processo; pelo contrário, serve para minimizar as variações dimensionais durante a fase subsequente de maquinagem de acabamento — variações que, de outra forma, resultariam da redistribuição da tensão residual. O método específico de tratamento, a temperatura e o tempo de manutenção são determinados com base no estado do material, nos requisitos de tratamento térmico e nas especificações técnicas da peça.
Otimização dos métodos de fixação: redução da deformação induzida pela fixação em peças de paredes finas
Após a conclusão da maquinação de desbaste em várias fases, o próximo desafio a enfrentar é a estratégia de fixação para o processo de acabamento.
No caso de componentes de paredes finas com bordas laterais inclinadas e uma estrutura aberta, a fixação convencional através de placas de pressão conduz frequentemente a concentrações de tensão localizadas. Dada a rigidez relativamente baixa dos apoios de cada lado, mesmo o mais ligeiro desequilíbrio na força de fixação pode comprometer o posicionamento preciso e a integridade geométrica da peça.
A nossa abordagem consiste em maximizar a área de apoio efetiva, tirando partido das características estruturais inerentes ao componente para o seu posicionamento e minimizando a força de fixação mecânica aplicada diretamente às secções de paredes finas.
Fixação de peças através de colagem
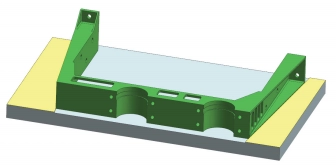
Durante o acabamento do primeiro lado, a superfície de montagem designada da peça é utilizada como ponto de referência, e a peça de trabalho é fixada numa placa de fixação especializada.
Ao contrário da fixação mecânica tradicional — que utiliza placas de pressão —, esta abordagem recorre ao adesivo “302” como método auxiliar de fixação, minimizando assim a aplicação direta de força de fixação sobre a estrutura de paredes finas.
Em primeiro lugar, com base na geometria e na orientação reais da peça, são usinados na placa de fixação elementos de posicionamento em forma de V. Estes elementos, com cerca de 1 mm de altura, encaixam-se nas arestas inclinadas de ambos os lados da peça para garantir uma orientação estável e precisa.
Durante a montagem, as arestas inclinadas da peça de trabalho são colocadas em contacto total com as superfícies de posicionamento em forma de V do dispositivo de fixação; a peça de trabalho é então fixada no lugar através da aplicação de adesivo ao longo das interfaces de contacto entre a peça e o dispositivo de fixação.
Ao combinar elementos de posicionamento em forma de V com a fixação adesiva, o movimento da peça é restringido em várias direções, ao mesmo tempo que se evita a pressão localizada significativa — frequentemente associada aos métodos tradicionais de fixação — nas regiões de paredes finas.
É importante referir que a utilização da colagem para a fixação da peça não significa que as forças mecânicas possam ser ignoradas. Fatores como a área de contacto entre a peça e o dispositivo de fixação, o estado da camada adesiva, o tempo de cura do adesivo e as cargas geradas durante as operações de maquinagem subsequentes devem ser todos avaliados antecipadamente. No caso de processos que envolvam elevadas cargas de corte, é também necessário verificar se a resistência da ligação é suficiente para satisfazer os requisitos.
Maquinação após a reorientação: Manutenção de um ponto de referência consistente
Once the first side has been machined, the part must be flipped to allow for the machining of the opposite side.
The critical focus during this stage is ensuring consistency in the datum (reference) used for positioning across successive operations. Since all six external surfaces of the part require machining, the datum relationship must be clearly defined for each reorientation; this prevents the accumulation of dimensional errors that could otherwise arise from repeated repositioning.
By employing a positioning strategy that corresponds to the one used for the first side, we machine the second side—completing the external profile, mounting surfaces, and the overall thickness of the part.
Upon completion of this step, the part’s external dimensions meet the design specifications. The remaining work focuses primarily on the precision machining of internal cavities and thin-walled structures.
Develop specialized split-type support tooling to enhance stability during internal cavity machining
Once the external profile of a part has been machined, the processing of its internal cavity becomes one of the most critical stages in the entire manufacturing process.
At this point, the vast majority of the material has been removed, leaving the thin-walled sections with very limited structural rigidity. Relying solely on standard fixtures to secure the part can easily lead to localized vibration or structural deformation during machining. Consequently, it is necessary to design specialized support tooling specifically for the final-stage machining of the internal cavity.
Why use a modular (split-type) fixture design?
For large, thin-walled components, designing the entire support fixture as a single, integrated unit would not only consume a significant amount of material but also increase both machining costs and the time required for fixture fabrication.
We have adopted a modular design, breaking the internal cavity support fixture down into three separate components. These three parts are configured to align with the component’s external geometry, base structure, and side profiles—ensuring the necessary support surface area while simultaneously simplifying the fabrication, installation, and subsequent adjustment of the fixture.
Designing Support Clearances Based on Actual Part Dimensions
Since the external dimensions of the parts have already been machined to design specifications, the internal dimensions of the fixture cannot be based solely on the theoretical dimensions of the parts.
In our fixture design, we use the actual external geometry of the parts as a reference, incorporating a clearance of approximately 0.06–0.10 mm per side. This ensures that the parts can be loaded smoothly while guaranteeing full contact between the side and bottom surfaces of the parts and their corresponding support surfaces.
If the fixture clearance is too large, the parts may still shift under the influence of cutting forces; conversely, if the clearance is too small, assembly interference may occur, introducing unwanted stress. Fixture design must account not only for dimensions but also for ease of assembly, the contact area of the supports, and the actual cutting loads.
Local Reinforcement of Weak Areas
For thin-walled structural components, overall support does not necessarily guarantee sufficient rigidity in every localized area.
In such parts, holes with low structural rigidity are particularly prone to deformation and vibration. If these areas lack effective support during machining, the cutting forces exerted by the tool can trigger localized vibration, which compromises the quality of the machined surface and dimensional stability.
To address this, we identify weak areas during the fixture design and machining preparation phases, and incorporate auxiliary supports tailored to the specific structure.
In the aforementioned machining strategy, specific holes can be temporarily reinforced using suitable filler materials—such as moldable putty or fire-resistant sealing compound—or by employing improvised fillers, like a damp towel that is tightened into place after being soaked. This helps to mitigate localized vibration.
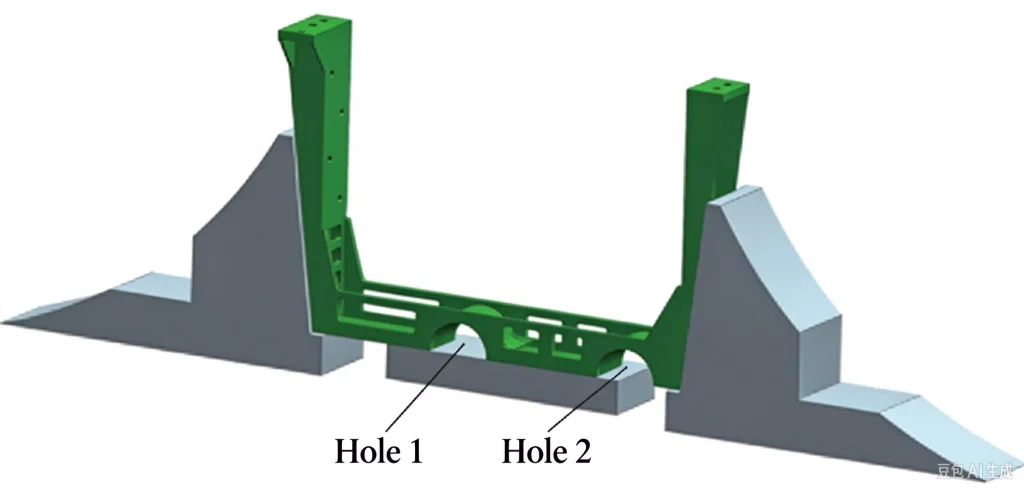
Such auxiliary supports must be evaluated based on factors including the material, cutting fluid, the tool’s range of motion, and chip evacuation conditions; they must neither interfere with the normal operation of the tool nor allow any filler material to enter the machining zone.
By combining modular fixturing with localized auxiliary support, it is possible to enhance the overall machining stability of thin-walled components during the final stages, without relying on excessive clamping force.
Optimizing CNC Toolpaths to Reduce Deformation Caused by Cutting Forces
Even when the workholding setup provides sufficient support, an ill-conceived toolpath can still cause thin-walled structures to vibrate or undergo elastic deformation due to cutting forces.
Therefore, once the clamping strategy has been finalized, it is essential to specifically optimize the toolpaths used for machining internal cavities.
For such components with low structural rigidity, the primary focus of toolpath planning is not merely to shorten machining time, but to ensure the cutting process remains as smooth as possible, preventing sudden fluctuations in cutting forces.
Prioritize reciprocating toolpaths along the length of the part
When machining internal cavities, it is preferable to employ a reciprocating cutting strategy aligned with the length of the part, thereby minimizing unnecessary lateral movement.
The primary objective is to maintain a relatively consistent direction for the main cutting forces, preventing frequent shifts in force orientation and reducing the risk of thin-walled structures being subjected to alternating loads.
Naturally, the specific toolpath direction must be determined by considering factors such as the part’s support points, wall thickness distribution, and the tool entry direction; it should not be assumed that a single, uniform machining direction is suitable for all thin-walled components.
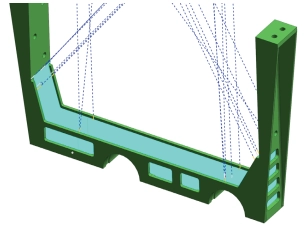
Reducing Sharp Turns in Toolpaths and Sudden Fluctuations in Cutting Load
When a cutting tool frequently changes direction at corners, instantaneous fluctuations in cutting load can occur. This is particularly problematic near thin-walled structures, where such changes are more likely to induce vibration and localized deformation.
Therefore, during the programming phase, we aim to minimize unnecessary sharp turns and interruptions in the toolpath. By optimizing the transitions between adjacent toolpaths, we ensure more continuous tool motion.
Furthermore, based on the wall thickness and support conditions of different areas, we carefully configure parameters such as depth of cut, radial width of cut, and feed rate—ensuring that excessive cutting loads are avoided in regions with insufficient rigidity.
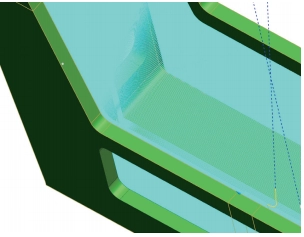
Controlling Tool Overhang to Enhance Machining Rigidity
When machining deep cavities or internal features, the tool overhang—the length of the tool extending from the holder—directly affects machining stability.
A longer tool overhang generally reduces the system’s flexural rigidity, making it more susceptible to vibrations and tool deflection during the cutting process.
Therefore, while ensuring the requirements for machining depth and clearance are met, we aim to minimize the tool overhang by selecting an appropriate tool diameter, flute length, and overall tool configuration.
For parts with complex internal cavities or those requiring multi-directional machining, the use of 4-axis or 5-axis capabilities allows for the optimization of tool orientation and approach angles. This reduces the need for redundant setups, thereby improving machining efficiency and positioning consistency.
It should be noted that 5-axis machining does not automatically eliminate the deformation of thin-walled components. Ultimately, machining quality is determined by the effective coordination of tool orientation, cutting parameters, workholding/support, and the inherent rigidity of the part itself.
Machining Results: Controlling Deformation of Thin-Walled Structures to Within 0.03 mm
By employing a multi-stage rough machining process combined with aging treatment, adhesive-based positioning, specialized modular fixtures, auxiliary support for structurally weak areas, and optimized toolpaths, we successfully resolved the primary deformation issues encountered during the machining of these 7075 aluminum alloy thin-walled components.
For this part, the design tolerance for critical dimensions is ±0.03 mm. Post-machining inspection focuses on the distance between the supporting legs on either side, the dimensions of the mounting surfaces, and other key geometric features.
Following machining, a Coordinate Measuring Machine (CMM) was used to conduct a full-dimensional inspection, verifying all critical dimensions and geometric characteristics.
The final inspection results confirm that all specified dimensions for this batch of parts meet the requirements set forth in the engineering drawings, with post-machining deformation controlled to within 0.03 mm.
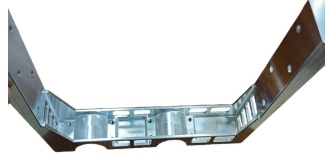
This machining process further demonstrates that for thin-walled aluminum alloy components—characterized by high material removal rates and insufficient structural rigidity—simply reducing cutting parameters cannot fundamentally resolve the issue of deformation. Only by integrating material stress control, clamping and positioning, auxiliary support, and toolpath planning can one achieve stable dimensional accuracy while maintaining machining efficiency.
How does Xtmade handle high-precision, thin-walled aluminum alloy parts?
At Xtmade, we approach the machining of thin-walled parts as a systematic process-control endeavor rather than a routine Fresagem CNC task. Before production begins, we analyze the client’s CAD files, engineering drawings, and technical specifications—evaluating factors such as structural rigidity, wall-thickness distribution, material removal rates, machining datums, and critical tolerances.
For structures prone to deformation, we focus on the following key areas:
- Process Planning: We establish a sequence of roughing, semi-finishing, and finishing operations based on the raw material state and the volume of material to be removed. When necessary, we incorporate intermediate stress-relief steps to prevent structural deformation caused by concentrated material removal.
- Workholding and Positioning: We carefully select positioning datums, clamping methods, and support points to minimize the impact of clamping forces on thin-walled sections. For complex geometries, we can design custom fixtures or auxiliary supports.
- Tooling and Machining Parameters: We optimize tool selection, cutting parameters, and toolpaths—factoring in material hardness, wall thickness, machining depth, and tool overhang—to effectively manage cutting forces and minimize vibration.
- Dimensional Inspection and Quality Verification: Using equipment such as CMMs (Coordinate Measuring Machines), we verify critical dimensions, positional relationships, and geometric tolerances to ensure the final parts meet all client specifications.
A Xtmade oferece customized precision aluminum CNC machining, with standard tolerances of ±0.01 mm and high-precision tolerances reaching ±0.005 mm. For thin-walled, deep-cavity, or complex parts, we assess the achievable precision based on the specific geometry, material, manufacturing process, and drawing requirements, rather than applying a one-size-fits-all tolerance guarantee.
If your project involves thin-walled 7075 aluminum alloy components, parts requiring high material removal rates, or other precision components with low structural rigidity, please send us your CAD files and engineering drawings. Our engineering team will evaluate the project in terms of manufacturing feasibility, workholding strategies, and process routing to help determine the most effective production solution.

