
Causas e soluções para a acumulação de resíduos na ferramenta durante a maquinação de alumínio em centros de maquinação CNC
A acumulação de resíduos na ferramenta é um problema recorrente na maquinação, ao qual prestamos especial atenção durante a produção de componentes de alumínio em centros de maquinação CNC. Durante a maquinagem de ligas de alumínio comuns, como a 6061 e a 7075, as limalhas de alumínio podem aderir às arestas de corte e às ranhuras das ferramentas de fresagem, formando gradualmente arestas acumuladas (BUE) ou depósitos de alumínio compactado.
Este problema pode não ser imediatamente percetível durante as fases iniciais da maquinagem. Começa frequentemente com uma pequena quantidade de alumínio a aderir à aresta de corte. À medida que a usinagem prossegue, os depósitos acumulam-se e podem, eventualmente, cobrir parte da aresta de corte. Quando este acúmulo começa a interferir no processo de corte, a geometria efetiva da ferramenta altera-se, afetando o acabamento da superfície, a consistência dimensional e a vida útil da ferramenta.
Com base na nossa experiência na maquinagem CNC de alumínio, a acumulação de resíduos nas ferramentas não se resume simplesmente a manter as ferramentas de corte limpas. Está frequentemente associada a vários fatores que interagem entre si, incluindo os parâmetros de corte, a geometria da ferramenta, a refrigeração e a lubrificação, bem como a evacuação das limalhas.
Entre as consequências mais comuns contam-se:
- Acabamento superficial deficiente: Podem surgir riscos, rasgos, rebarbas e áreas de superfície ásperas, especialmente em superfícies com acabamento e arestas maquinadas.
- Variações dimensionais: Os depósitos de alumínio alteram a geometria de corte efetiva, podendo causar desvios dimensionais e imprecisões no perfil.
- Desgaste acelerado das ferramentas: As limalhas acumuladas aumentam a resistência ao corte e podem provocar lascas nas arestas, danos na ferramenta ou mesmo danos na peça.
- Menor eficiência na produção: As paragens frequentes da máquina para limpeza de ferramentas, inspeção e ajustes de parâmetros interrompem a produção contínua.
As ligas de alumínio apresentam, em geral, boa ductilidade e plasticidade, o que significa que tendem a produzir aparas contínuas durante o corte. Quando a pressão de contacto e o calor de atrito aumentam e as aparas não conseguem ser eliminadas de forma eficiente, o alumínio pode aderir à superfície da ferramenta e, gradualmente, formar uma borda de acúmulo.
Por este motivo, o diagnóstico da acumulação de resíduos na ferramenta requer mais do que a simples substituição da ferramenta de corte. É necessário ter em conta as características do material, o estado da ferramenta, os parâmetros de corte, a refrigeração e o desempenho da máquina.
Como as diferentes ligas de alumínio afetam a acumulação de resíduos nas ferramentas
Embora ligas como a 6061 e a 7075 sejam amplamente utilizadas na maquinagem CNC, as suas composições químicas, propriedades mecânicas e condições de tratamento térmico diferem. Estas diferenças influenciam a formação de aparas, as cargas de corte e o desgaste das ferramentas.
Nas nossas operações de maquinagem de alumínio, não aplicamos as mesmas ferramentas e os mesmos parâmetros de corte a todos os tipos de alumínio. A designação do material, o estado de endurecimento e a geometria do componente influenciam, todos eles, a estratégia de maquinagem.
Alumínio 6061
O 6061 oferece um bom equilíbrio entre resistência, usinabilidade e resistência à corrosão, o que o torna uma escolha comum para componentes estruturais e usinados com precisão.
Durante o corte, o 6061 pode produzir limalhas contínuas. Se a aresta de corte não estiver suficientemente afiada ou se a evacuação das limalhas for limitada, o alumínio pode acumular-se na superfície da ferramenta.
No caso de componentes de paredes finas, cavidades complexas e perfis de precisão, deve prestar-se especial atenção às cargas de corte e à remoção de aparas, para evitar que a acumulação de resíduos afete o acabamento da superfície e a estabilidade dimensional.
Alumínio 7075
O 7075 é, em geral, mais resistente e mais duro do que o 6061, especialmente em condições de tratamento térmico, como o T6.
O seu comportamento de corte difere do do 6061, pelo que as cargas de corte, o desgaste da ferramenta e a formação de aparas devem ser avaliados de acordo com as condições reais do material. Uma resistência mais elevada não implica automaticamente uma maior tendência para a formação de bordas acumuladas, pelo que os parâmetros de maquinagem desenvolvidos para o 6061 não devem ser aplicados sem verificação prévia.
Outras ligas de alumínio
Outras famílias de alumínio, incluindo as ligas das séries 2xxx e 5xxx, também exigem considerações específicas em termos de maquinagem, dependendo do material. Algumas ligas com maior ductilidade podem produzir aparas mais longas e contínuas, o que impõe maiores exigências à qualidade da aresta de corte e à evacuação das aparas.
Antes da produção, confirmamos o tipo de material, o estado de endurecimento e os requisitos de trefilagem e, em seguida, selecionamos as ferramentas e as condições de corte adequadas com base na geometria da peça e nas operações de maquinagem.
Condições típicas de acumulação de resíduos na ferramenta
Na produção, normalmente avaliamos a acumulação de material na ferramenta inspecionando as arestas de corte e as ranhuras, comparando depois o seu estado com a formação de limalhas e a qualidade da superfície maquinada.
Existem diferenças claras entre as condições normais de corte e a adesão anómala do alumínio.
1. Corte normal: bordas de corte limpas e evacuação eficiente das limalhas
Quando as condições de corte estão devidamente ajustadas, a ferramenta mantém um processo de corte estável. As arestas de corte cortam o alumínio e as limalhas resultantes fluem ao longo da face de inclinação para dentro das ranhuras, antes de serem evacuadas pela geometria da ferramenta, pelo líquido de arrefecimento ou pelo ar comprimido.
Nestas condições, as arestas de corte permanecem relativamente limpas, sem depósitos significativos de alumínio, e as ranhuras não ficam obstruídas pelo acúmulo de aparas.
As características típicas incluem:
- Bordas de corte afiadas, sem aderência perceptível de alumínio.
- Cavacos contínuos ou segmentados que saem da zona de corte sem acumulação excessiva.
- Sons de corte estáveis, sem vibrações ou atrito anormais.
- Superfícies usinadas uniformes, sem rasgos significativos, riscos ou rebarbas anormais.
- Dimensões que se mantêm dentro das tolerâncias especificadas.
As limalhas contínuas ou enroladas não são necessariamente um sinal de maquinagem anómala. A sua forma depende do estado do material, da geometria da ferramenta e dos parâmetros de corte. Os aspetos mais importantes a ter em conta são se as limalhas podem ser removidas de forma eficiente e se as arestas de corte se mantêm em bom estado.
2. Condições anormais: acúmulo de resíduos nas bordas e obstrução das ranhuras
Quando o alumínio começa a aderir a uma ferramenta de corte, podem ocorrer duas situações comuns.
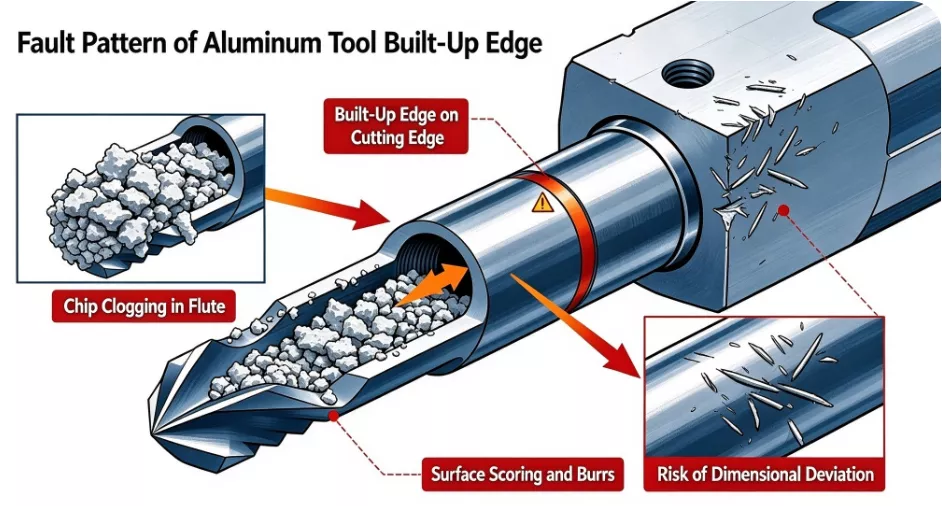
Borda reforçada (BUE)
Durante o corte, a elevada pressão de contacto e o atrito podem fazer com que o alumínio adira à face de inclinação ou à aresta de corte. À medida que a maquinagem prossegue, acumula-se mais material, que fica compactado, formando uma aresta de acumulação.
Este depósito altera a geometria de corte efetiva da ferramenta, afetando a posição real de corte e o ângulo da aresta. Em alguns casos, a aresta acumulada forma-se e desprende-se repetidamente durante a maquinagem, podendo arrancar material da superfície da peça e produzir riscos, defeitos superficiais e variações dimensionais.
Acumulação de alumínio nas ranhuras
Outra situação comum ocorre quando as limalhas não conseguem sair das ranhuras da ferramenta de forma eficiente e, em vez disso, se acumulam no seu interior.
Como as limalhas de alumínio são relativamente dúcteis, podem deformar-se e ficar enredadas sob a pressão de corte e a rotação da ferramenta. Quando o espaço disponível na ranhura é insuficiente, as limalhas acumuladas podem obstruir a passagem do material recém-gerado.
Isto é particularmente importante durante a fresagem de cavidades profundas, a maquinação de cavidades e operações que envolvam um encaixe axial significativo. Quando a evacuação das limalhas fica restringida, a ferramenta pode voltar a cortar limalhas já geradas, aumentando as cargas de corte e o aquecimento localizado. Em casos graves, isto pode resultar em acumulação persistente de material na ferramenta, desgaste anormal ou quebra da aresta.
Riscos de acumulação de resíduos nas ferramentas em diferentes operações de maquinagem CNC
A acumulação de material na ferramenta não ocorre exclusivamente num único tipo de operação de maquinagem de alumínio. Diferentes percursos da ferramenta, condições de contacto e direções de evacuação das limalhas criam riscos distintos durante as operações de fresagem frontal, fresagem de cavidades e acabamento.
1. Fresagem frontal
Durante a fresagem frontal, uma parte relativamente grande da ferramenta de corte entra em contacto com a superfície da peça, gerando um volume concentrado de aparas.
Se a velocidade do fuso, a velocidade de avanço e o engate radial não estiverem devidamente coordenados, as cargas de corte localizadas podem tornar-se excessivas, ou as limalhas podem passar repetidamente pela área de maquinagem.
No caso de grandes superfícies de alumínio, prestamos especial atenção ao estado das arestas da pastilha, ao desvio da ferramenta e à direção de evacuação das limalhas, para evitar que a acumulação local afete a rugosidade e a planicidade da superfície.
2. Fresagem de cavidades e ranhuras
A maquinação de cavidades é particularmente suscetível a problemas de evacuação de aparas.
A presença de paredes laterais, superfícies inferiores e cantos internos pode fazer com que as limalhas se acumulem no fundo ou em áreas restritas da cavidade. Se a ferramenta não conseguir remover essas limalhas de forma eficiente, as passagens subsequentes poderão entrar repetidamente em contacto com o material gerado anteriormente.
As estratégias de maquinagem eficazes devem ter em conta o planeamento do percurso da ferramenta, a profundidade de penetração e a direção de evacuação das limalhas. Também se pode recorrer a ar comprimido ou a líquido de arrefecimento direcionado, quando for adequado.
3. Usinagem de ranhuras profundas e cavidades profundas
A maquinação de ranhuras profundas apresenta dois desafios principais: um maior saliente da ferramenta e um espaço restrito para a evacuação das limalhas.
À medida que a profundidade de usinagem aumenta, as limalhas podem acumular-se no interior da ranhura, facilitando o entupimento das ranhuras da ferramenta. Se a rigidez da ferramenta também for insuficiente, podem ocorrer vibrações, danos nas paredes laterais e desvios dimensionais.
A relação comprimento/diâmetro da ferramenta, o comprimento da ranhura, a carga de corte e os métodos de evacuação de aparas devem, por isso, ser considerados em conjunto.
4. Operações de acabamento
Embora as operações de acabamento, em geral, removam menos material, são mais sensíveis ao estado da aresta de corte e à qualidade da superfície.
Se permanecerem cavacos na peça após o desbaste, ou se a ferramenta de acabamento já tiver desenvolvido uma pequena borda de acúmulo, poderão surgir riscos e pequenos defeitos na superfície final usinada.
Antes de concluir o processo, inspecionamos a superfície da peça, os gumes das ferramentas e a margem de usinagem restante, para evitar que problemas decorrentes de operações anteriores se prolonguem até à fase final.
Principais causas da acumulação de resíduos na usinagem CNC de alumínio
A acumulação de resíduos na usinagem de alumínio raramente é causada por um único fator. De acordo com a nossa experiência de produção, várias condições de usinagem interagem frequentemente entre si.
Por exemplo, uma ferramenta de corte ligeiramente desgastada pode não causar problemas graves de imediato. No entanto, quando combinada com uma má evacuação de aparas e uma lubrificação insuficiente, uma ligeira aderência de alumínio pode rapidamente transformar-se num acúmulo mais grave.
Os cinco fatores a seguir estão entre as principais causas.
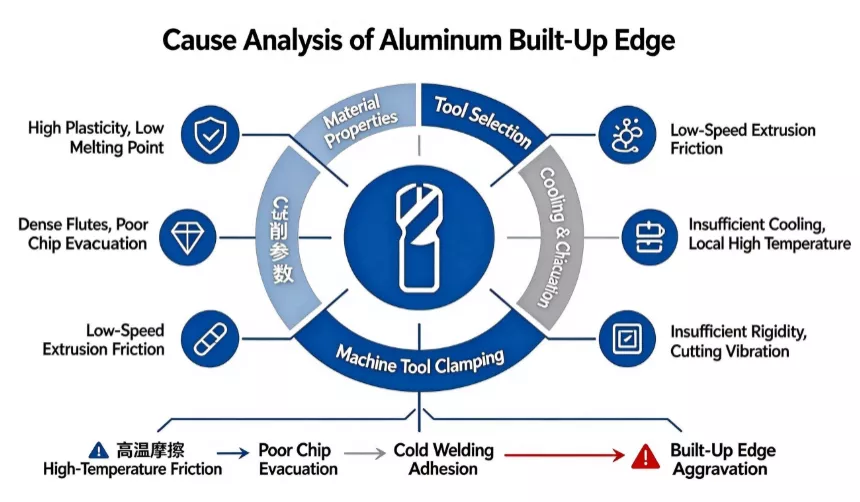
(1) Propriedades das ligas de alumínio: os fatores fundamentais que contribuem para as mesmas
As características dos materiais das ligas de alumínio explicam por que razão o seu comportamento de corte difere significativamente do do aço. Embora o alumínio seja geralmente considerado fácil de maquinar, a sua ductilidade, plasticidade e temperatura de fusão relativamente baixa podem contribuir para a aderência das limalhas.
1. A elevada ductilidade e plasticidade favorecem a adesão das limalhas
As ligas de alumínio sofrem deformação plástica durante o corte e produzem, normalmente, aparas contínuas ou relativamente longas. Ao contrário de alguns materiais frágeis, as aparas de alumínio nem sempre se partem naturalmente em pedaços pequenos. Em vez disso, podem fluir continuamente ao longo da face de inclinação da ferramenta.
Quando a pressão de contacto e o atrito entre a ferramenta e as limalhas se tornam excessivos, o alumínio pode aderir à superfície da ferramenta. Isto é particularmente provável quando a aresta de corte não está suficientemente afiada ou quando a espessura da limalha não deformada é demasiado pequena. Nestas condições, a ferramenta pode esfregar ou comprimir o material, em vez de o cortar de forma eficiente.
2. Baixa temperatura de fusão e acumulação localizada de calor
O alumínio puro tem um ponto de fusão de aproximadamente 660 °C. No entanto, o intervalo de fusão das diferentes ligas de alumínio varia consoante a sua composição química, pelo que este valor não deve ser considerado como o ponto de fusão exato de todos os tipos de alumínio.
Durante o corte a alta velocidade, o atrito e a deformação plástica geram calor nas interfaces ferramenta-peça e ferramenta-limalha. Embora parte desse calor seja dissipado pelas limalhas, pela ferramenta e pelo líquido de arrefecimento, um arrefecimento ou uma evacuação de limalhas insuficientes podem permitir a acumulação de calor localizado.
Temperaturas mais elevadas podem reduzir a resistência à deformação local do alumínio, aumentando a probabilidade de adesão e de transferência de material. Em combinação com uma elevada pressão de contacto, estas condições podem favorecer a formação de bordas acumuladas.
3. As pastilhas macias podem ficar emaranhadas e ser recirculadas
As limalhas de alumínio são, em geral, leves e relativamente dúcteis. Durante a maquinagem de cavidades profundas, ranhuras estreitas e cavidades complexas, podem permanecer na zona de corte, em vez de serem removidas de forma eficiente.
Quando a ferramenta volta a passar pela mesma zona, as limalhas geradas anteriormente podem voltar a entrar no percurso de corte. Este corte secundário aumenta o atrito entre a ferramenta e as limalhas e pode riscar as superfícies que já foram maquinadas.
Por conseguinte, a evacuação eficaz das limalhas depende não só do espaço disponível na ranhura, mas também da capacidade das limalhas saírem efetivamente da área de maquinagem.
(2) Seleção da ferramenta e estado da aresta de corte: fatores-chave que afetam a adesão
A seleção da ferramenta influencia diretamente o atrito, a formação de aparas e a eficiência da evacuação durante a maquinagem CNC de alumínio. Mesmo um centro de maquinagem CNC de alta capacidade pode sofrer acúmulo persistente de material na ferramenta se a geometria de corte não for adequada para o alumínio.
1. O tipo de ferramenta não corresponde aos requisitos de maquinagem do alumínio
Os diferentes materiais exigem características diferentes na superfície da ferramenta e geometrias diferentes nas arestas de corte.
Por exemplo, algumas ferramentas de fresagem revestidas, concebidas para o aço, podem não ser adequadas para a maquinagem de alumínio. Dependendo das características do revestimento, do acabamento da superfície e das condições de corte, estas ferramentas podem criar atrito adicional ou favorecer a aderência do alumínio.
Para a fresagem geral de alumínio, normalmente optamos por ferramentas de corte específicas para alumínio, com ranhuras polidas, arestas de corte afiadas e faces de inclinação lisas. As fresas de metal duro sem revestimento são uma opção comum. Os revestimentos antiaderentes especializados também podem ser adequados, desde que estejam em conformidade com as recomendações de conceção e maquinagem do fabricante da ferramenta.
2. O número excessivo de ranhuras limita o espaço para as limalhas
O número de arestas de corte afeta diretamente o espaço disponível na ranhura.
No caso de ferramentas com o mesmo diâmetro, as fresas de ponta de 4 ou 6 canais oferecem, geralmente, menos espaço por canal do que os modelos de 2 ou 3 canais. Quando se utilizam ferramentas com canais muito próximos uns dos outros, em conjunto com profundidades de corte consideráveis ou velocidades de avanço elevadas, as limalhas podem não ser evacuadas com a rapidez necessária.
Em muitas aplicações de fresagem de alumínio, as fresas de ponta com 2 e 3 canais proporcionam espaços maiores para a remoção de aparas e são frequentemente as preferidas. No entanto, o número adequado de canais depende ainda do diâmetro da ferramenta, da estratégia de maquinagem, da profundidade de corte e dos requisitos de acabamento da superfície.
3. Ângulo da hélice e geometria das ranhuras inadequados
O ângulo de hélice influencia as forças de corte axiais, a direção do fluxo de aparas e a estabilidade da maquinação.
Se o ângulo da hélice não corresponder às condições de maquinagem, as limalhas podem não fluir suavemente ao longo das ranhuras. Durante a maquinagem de cavidades profundas ou de paredes laterais, é também necessário ter em conta se as limalhas ficam retidas entre a ferramenta e a peça.
Por isso, ao selecionar ferramentas de fresagem em alumínio, temos em conta não só o número de ranhuras e o diâmetro, mas também o ângulo de hélice, a profundidade das ranhuras, o acabamento da superfície e a rigidez geral da ferramenta.
4. Desgaste da ferramenta e embotamento da aresta de corte
Após uma utilização prolongada, as arestas de corte podem apresentar desgaste, micro-lascas ou arredondamento das arestas.
Uma aresta de corte afiada separa o material com resistência ao corte relativamente baixa. Uma aresta desgastada tem maior tendência para roçar e comprimir o alumínio, aumentando o atrito e o risco de aderência. Mesmo uma deterioração mínima da aresta pode afetar a qualidade da superfície durante o acabamento de precisão.
Ao investigar problemas de rasgões ou rugosidade na superfície, inspecionamos as arestas de corte para detetar acúmulo localizado de alumínio, danos nas arestas e desgaste irregular, em vez de nos basearmos exclusivamente no tempo de maquinagem acumulado para determinar se uma ferramenta precisa de ser substituída.
5. O acabamento da superfície da ferramenta afeta o fluxo das limalhas
O estado da face de corte e das ranhuras também influencia o movimento das aparas.
Arranhões, marcas de maquinagem ou áreas rugosas no interior das ranhuras podem obstruir o fluxo das limalhas e criar pontos onde o alumínio tem maior tendência para aderir. À medida que os depósitos se acumulam, podem restringir ainda mais a evacuação das limalhas.
Para a maquinagem de alumínio, as ferramentas de corte devem, por isso, combinar arestas afiadas com superfícies lisas e bem polidas nas ranhuras.
(3) Parâmetros de corte inadequados: uma causa comum de acumulação de material na ferramenta
Os parâmetros de corte determinam as condições reais de contacto entre a ferramenta e a peça. Constituem algumas das variáveis mais importantes a avaliar na resolução de problemas relacionados com a maquinagem de alumínio.
A velocidade do fuso, o avanço por dente, a profundidade axial de corte e a largura radial de corte estão inter-relacionados. Aumentar a velocidade do fuso ou reduzir a taxa de avanço, por si só, não resolve necessariamente a acumulação de material na ferramenta. Os ajustes devem basear-se nas especificações da ferramenta, na capacidade da máquina e na operação de maquinagem.
1. Desfasamento entre a velocidade do fuso e a velocidade de corte
As ligas de alumínio permitem, em geral, velocidades de corte relativamente elevadas, e muitas ferramentas específicas para o alumínio são concebidas para funcionar eficazmente a velocidades elevadas.
Se a velocidade do fuso for demasiado baixa, a ferramenta poderá não atingir uma velocidade de corte adequada ao material e à geometria da ferramenta. Em determinadas condições, isto pode aumentar o atrito e a compressão, em vez de permitir uma remoção eficiente do material, contribuindo para a aderência da ferramenta.
No entanto, uma velocidade mais elevada do fuso nem sempre é melhor. É necessário ter em conta os limites do fuso da máquina, o diâmetro da ferramenta, o equilíbrio da ferramenta, o saliente e a rigidez do sistema de fixação da peça.
2. Avanço incorreto por dente
Um avanço excessivo por dente aumenta a carga sobre cada aresta de corte, resultando em aparas mais espessas e numa maior resistência ao corte. Se a capacidade do canal e a evacuação das aparas não conseguirem dar resposta ao aumento do volume das aparas, poderá ocorrer a sua acumulação e compactação.
Um avanço por dente excessivamente baixo também pode causar problemas. Quando o avanço é insuficiente, especialmente com uma aresta de corte ligeiramente desgastada ou uma margem de usinagem mínima, a ferramenta pode roçar na peça em vez de produzir aparas eficazes. Isto pode aumentar a probabilidade de formação de acúmulo de material na aresta.
Os ajustes do avanço devem, por conseguinte, basear-se no avanço por dente, em vez de se basearem apenas na velocidade de avanço programada.
3. Profundidade axial e largura radial de corte inadequadas
A profundidade axial e a largura radial determinam a parte da ferramenta envolvida no corte e influenciam diretamente as cargas de maquinagem.
Um engate excessivo aumenta a resistência ao corte e o volume de aparas. Se o espaço disponível na ranhura não for suficiente para acomodar as aparas geradas, poderá ocorrer um bloqueio.
No caso de cavidades profundas, ranhuras estreitas e perfis complexos, a margem de maquinagem deve ser removida em etapas adequadas, com base no diâmetro da ferramenta, no comprimento efetivo da ranhura e no espaço de maquinagem disponível.
Por outro lado, um engate excessivamente pequeno, aliado a um avanço insuficiente, pode causar atrito e arranhões. Os parâmetros de corte devem, por isso, ser ajustados de forma coordenada, em vez de se limitar a reduzir a profundidade de corte.
4. Planeamento inadequado da entrada, saída e trajetória da ferramenta
O movimento da ferramenta também afeta a estabilidade do corte.
Um percurso de entrada inadequado pode gerar cargas de corte instantâneas excessivas no momento em que a ferramenta entra em contacto com a peça pela primeira vez. Da mesma forma, alterações bruscas na velocidade de avanço em curvas ou secções estreitas podem causar sobrecargas localizadas.
Períodos prolongados de permanência junto à peça, passagens repetidas por entre as limalhas acumuladas ou rotação desnecessária da ferramenta sem corte efetivo também podem aumentar o risco de aderência do alumínio.
No caso de cavidades complexas e perfis contínuos, o planeamento da trajetória da ferramenta deve ter em conta as estratégias de entrada e saída, as variações locais de carga e a evacuação das limalhas.
(4) Problemas de arrefecimento, lubrificação e remoção de aparas
A maquinagem do alumínio requer mais do que apenas o controlo da temperatura. A interação entre a ferramenta, a peça de trabalho e as limalhas também deve ser gerida para manter condições de corte estáveis.
A refrigeração, a lubrificação e a evacuação de aparas estão intimamente relacionadas e devem ser avaliadas em conjunto.
1. Lubrificação inadequada do fluido de corte
O fluido de corte não se limita a dissipar o calor. Também ajuda a reduzir o atrito entre a ferramenta, a peça de trabalho e as limalhas, ao mesmo tempo que facilita um fluxo mais suave das limalhas.
Se o fluido não proporcionar lubrificação suficiente, a aderência e o atrito entre a ferramenta de corte e o alumínio podem aumentar, favorecendo a formação de resíduos na aresta de corte.
Na maquinagem de alumínio com lubrificação líquida, o fluido de corte deve ser selecionado de acordo com o material e o processo de maquinagem. As suas propriedades lubrificantes, a compatibilidade com o alumínio e a concentração devem ser monitorizadas ao longo de toda a produção.
2. Fluxo insuficiente de líquido de arrefecimento ou posição incorreta do bico
Mesmo quando se escolhe o fluido de corte adequado, este não consegue funcionar eficazmente se não chegar à zona de corte propriamente dita.
Durante a maquinagem de furos profundos, cavidades profundas e cavidades fechadas, o acesso limitado pode impedir que o líquido de arrefecimento chegue à interface entre a ferramenta e a peça. As limalhas acumuladas podem obstruir ainda mais o fluxo do líquido de arrefecimento.
O simples aumento do volume total do líquido de arrefecimento pode não resolver o problema. A posição do bocal, a direção do jato e a pressão de alimentação também devem ser ajustadas para garantir uma cobertura eficaz e a remoção das limalhas.
3. Jato de ar e remoção de aparas inadequados
Quando se utiliza ar comprimido para a evacuação de aparas, a direção do fluxo de ar, a pressão e a localização dos bicos influenciam o resultado.
Se o fluxo de ar não conseguir remover as limalhas à volta da ferramenta, o alumínio pode permanecer na área de maquinagem e voltar a entrar na trajetória de corte à medida que a ferramenta se desloca.
Isto é particularmente importante durante a fresagem de cavidades, a maquinagem de paredes laterais e as operações de ranhuras profundas. O fluxo de ar deve conduzir as limalhas para fora da área de maquinagem, em vez de as fazer simplesmente circular dentro da cavidade.
No caso da usinagem a seco, a capacidade de ar comprimido e a gestão térmica devem ser avaliadas cuidadosamente. No caso da usinagem com refrigeração, tanto o fornecimento de líquido de refrigeração como a evacuação das limalhas devem manter-se eficazes.
(5) Desempenho da máquina e fixação da peça: fatores frequentemente ignorados
Em algumas situações de produção, a acumulação de material na ferramenta continua mesmo após a substituição da ferramenta de corte e o ajuste dos parâmetros de maquinagem. Nestes casos, é necessário analisar também o estado da máquina, a montagem da ferramenta e a fixação da peça.
1. Rigidez insuficiente da máquina ou funcionamento instável do fuso
Embora o alumínio seja relativamente fácil de cortar, a maquinagem contínua e a alta velocidade continuam a exigir uma rigidez dinâmica adequada.
Um desvio excessivo do fuso ou vibrações em determinadas faixas de velocidade podem alterar as condições de contacto entre a ferramenta e a peça, causando cargas desiguais nas arestas de corte.
Esta instabilidade pode provocar vibrações na superfície, corte excessivo localizado e desgaste anormal da ferramenta, aumentando simultaneamente a probabilidade de aderência do alumínio.
2. Fixação insuficiente da peça de trabalho
A fixação da peça tem um impacto direto na estabilidade da maquinação.
Se a força de fixação for insuficiente ou se as posições de apoio estiverem mal dispostas, as forças de corte podem provocar um ligeiro deslocamento da peça ou uma deformação elástica. Isto é particularmente importante na maquinagem de peças de alumínio de parede fina e de grandes componentes estruturais.
Qualquer movimento pode alterar a carga de corte efetiva, resultando em condições de corte instáveis, redução da qualidade da superfície e desvios dimensionais.
Antes da maquinagem, a disposição do dispositivo de fixação e as posições de apoio devem ser selecionadas de acordo com a geometria da peça, a espessura da parede e a direção da força de corte. Pode ser necessário um apoio adicional para minimizar a deformação e a vibração.
3. Saliente excessivo da ferramenta
O saliente da ferramenta afeta a rigidez de todo o sistema de corte. Um saliente mais longo reduz, geralmente, a resistência às forças de corte e aumenta a probabilidade de flexão e vibração.
Isto é particularmente relevante durante a maquinação de cavidades profundas. A utilização de uma ferramenta excessivamente longa sem ajustar os parâmetros de corte ou a geometria da ferramenta pode provocar vibrações percetíveis.
Sempre que a profundidade de maquinagem o permitir, o saliente da ferramenta deve ser minimizado. O diâmetro da ferramenta, o comprimento da ranhura e o método de fixação devem também ser selecionados de acordo com o espaço de maquinagem disponível.
Efeitos da acumulação de resíduos na ferramenta sobre a qualidade da maquinagem e a eficiência da produção
A acumulação de resíduos na ferramenta afeta mais do que apenas o aspeto de uma ferramenta de corte. À medida que as arestas de acumulação continuam a formar-se, as condições reais de corte desviam-se gradualmente da configuração de maquinagem pretendida, afetando a qualidade da peça, a estabilidade do processo e os custos de produção.
1. Deterioração do acabamento da superfície da peça
Quando o alumínio adere ao fio de corte, partes do material acumulado podem desprender-se durante a maquinagem e deixar riscos irregulares ou áreas rasgadas na peça de trabalho.
No caso de superfícies estéticas, interfaces de vedação e componentes com requisitos específicos de rugosidade superficial, estes defeitos podem impedir que a peça cumpra as especificações do desenho.
Além disso, o corte secundário causado por uma má evacuação das limalhas pode deixar riscos nas superfícies já maquinadas.
2. Variações na precisão dimensional e geométrica
Quando se formam depósitos de alumínio numa aresta de corte, estes podem interferir no processo de corte e alterar as dimensões efetivas da ferramenta.
Por exemplo, durante a fresagem lateral e a maquinação de perfis, o material aderido pode alterar o raio de corte efetivo, fazendo com que as dimensões finais se desviem dos valores programados.
Se as arestas acumuladas se formarem e se desprendirem repetidamente, os erros dimensionais podem tornar-se inconsistentes, dificultando a manutenção da precisão ao longo dos lotes de produção.
3. Desgaste acelerado das ferramentas e danos inesperados nas ferramentas
O alumínio aderido aumenta o atrito entre a ferramenta e as limalhas e pode impedir a evacuação normal das limalhas. À medida que as cargas de corte continuam a aumentar, a aresta de corte torna-se mais suscetível a desgaste anormal, micro-lascas e danos localizados.
Se o bloqueio de aparas não for resolvido atempadamente, os casos graves podem resultar na quebra da ferramenta e em danos na superfície da peça.
4. Tempos de ciclo mais longos e menor eficiência de produção
Durante a produção em lote, a limpeza frequente das ferramentas, a inspeção das arestas e os ajustes dos parâmetros aumentam o tempo não dedicado ao corte.
A acumulação recorrente de resíduos na ferramenta pode também exigir inspeções adicionais da primeira peça, para confirmar que a precisão dimensional e a qualidade da superfície voltaram a níveis aceitáveis.
Estas interrupções reduzem a utilização das máquinas e aumentam os custos com ferramentas, o retrabalho e os riscos de desperdício. Estabelecer procedimentos consistentes de gestão de ferramentas e de inspeção durante o processo é, por isso, mais eficaz do que reagir repetidamente aos problemas depois de estes ocorrerem.
Como identificar a origem da acumulação de resíduos na ferramenta durante a produção
Quando se deteta a acumulação de resíduos na ferramenta, a substituição imediata da ferramenta ou a alteração dos parâmetros de corte sem identificar a causa subjacente pode proporcionar apenas uma melhoria temporária.
Com base na nossa experiência na resolução de problemas de produção, avaliamos em conjunto a ferramenta, o estado da limalha, a superfície da peça e o comportamento de funcionamento da máquina.
1. Inspecionar as arestas de corte e as ranhuras
Em primeiro lugar, determine onde é que o alumínio se está a acumular.
Se se verificarem acúmulos de resíduos à volta da ponta da ferramenta e das arestas de corte principais, verifique o afiamento das arestas, o estado da superfície da ferramenta e as cargas de corte.
Se o alumínio se estiver a acumular principalmente no interior das ranhuras em espiral, preste atenção ao espaço disponível para as limalhas, à direção de evacuação e se o líquido de arrefecimento ou o ar comprimido conseguem remover eficazmente as limalhas.
2. Analisar a formação de lascas
As características das limalhas fornecem informações úteis sobre as condições de corte.
Lascas longas e contínuas que se enredam facilmente indicam que é necessário avaliar o controlo e a evacuação das lascas.
Lascas compactadas, o recorte repetido das lascas ou a adesão visível de alumínio sugerem que a remoção das lascas pode estar a ser dificultada ou que está a ocorrer um corte secundário.
A cor e a forma da limalha não devem ser utilizadas isoladamente para determinar a temperatura de corte ou a causa exata da acumulação de material. Devem ser consideradas em conjunto com outras observações relativas à maquinagem.
3. Verificar se existem defeitos na superfície da peça
Diferentes defeitos superficiais podem indicar diferentes problemas de maquinagem.
- Arranhões ou rasgos localizados: Verifique se existem bordas com acúmulo de material e lascas que voltem a entrar na zona de corte.
- Rugosidade superficial anómala: Verifique o desgaste das arestas, o desvio da ferramenta e os parâmetros de corte.
- Variações de perfil ou dimensões: Analise o tamanho efetivo da ferramenta, a acumulação de alumínio e as condições de funcionamento da máquina.
- Aumento da formação de rebarbas: Verifique o afiamento da aresta de corte, a direção da maquinagem e as condições de avanço.
4. Avaliar as condições de funcionamento da máquina
Se se verificar a acumulação de material na ferramenta, acompanhada de ruídos de corte invulgares, vibrações ou alterações na carga do fuso, deve-se investigar o saliente da ferramenta, a rigidez do sistema de fixação da peça e o estado do fuso.
No caso da produção contínua, a comparação do comportamento da carga no fuso entre ciclos de maquinagem normais e anormais também pode ajudar a determinar se o aumento da resistência de corte está a contribuir para o problema.
Esta abordagem sistemática ajuda a transformar a acumulação de resíduos na ferramenta, que antes era um defeito superficial genérico, numa questão de processo mais claramente definida, tornando os ajustes subsequentes mais direcionados.
Soluções práticas para reduzir a acumulação de resíduos na usinagem de alumínio
Ao lidar com diferentes tipos de acumulação de resíduos na ferramenta, não nos baseamos num único ajuste de parâmetro para determinar se o problema foi resolvido. Em vez disso, avaliamos em conjunto o estado da ferramenta, a formação de aparas, os percursos da ferramenta e as condições de arrefecimento e evacuação.
As medidas que se seguem constituem pontos de partida práticos para melhorar a estabilidade da maquinagem do alumínio.
1. Otimizar a seleção e o estado das ferramentas
Em primeiro lugar, certifique-se de que a ferramenta de corte é adequada para a liga de alumínio e para a operação de maquinagem.
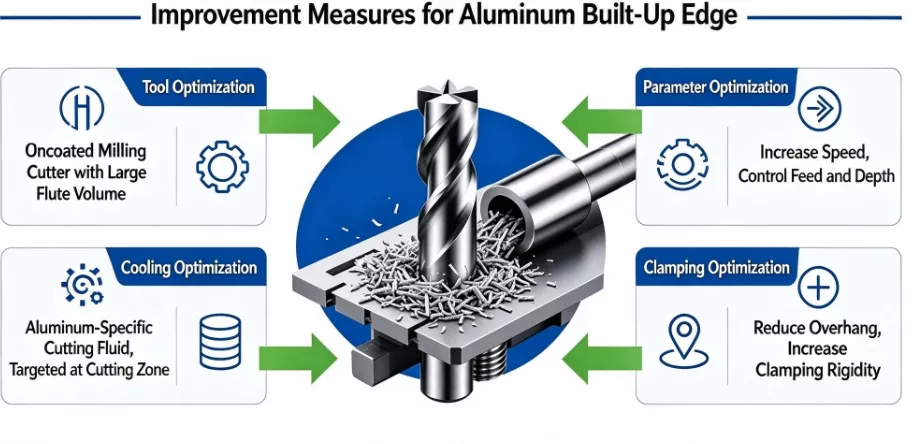
For general aluminum milling, consider dedicated aluminum end mills with sharp cutting edges, polished flutes, and sufficient chip space. Select 2-flute or 3-flute designs according to tool diameter and machining requirements, avoiding densely fluted tools when chip evacuation space is insufficient.
For finishing operations, cutting-edge integrity and surface condition require particular attention. If deposits, wear, or micro-chipping are detected, the tool should be cleaned, inspected, or replaced before the next machining stage.
Tool clamping and radial runout should also be checked to reduce uneven loading across the cutting edges.
2. Adjust Cutting Parameters According to Tool Specifications
Cutting parameters should be established using the tool manufacturer’s recommendations and verified against actual machine performance and workpiece geometry.
The following factors should be considered:
- Select an appropriate cutting speed based on tool diameter and material characteristics, avoiding excessively low spindle speeds or speeds beyond stable machine operation.
- Set a suitable feed per tooth to ensure effective chip formation without excessive cutting loads.
- Use staged material removal for deep cavities, slots, and areas with substantial machining allowance.
- Adjust feed rates according to profile changes to prevent localized overloading around corners and narrow sections.
- Optimize entry, exit, and rapid movement paths to reduce unnecessary recutting and chip accumulation.
When tool buildup has already occurred, inspect actual chip thickness and tool load before making targeted adjustments rather than reducing all parameters indiscriminately.
3. Improve Cooling, Lubrication, and Chip Evacuation
Cooling, lubrication, and chip removal should be optimized as an integrated process.
For wet machining, select a cutting fluid suitable for aluminum alloys and maintain its concentration and condition according to the manufacturer’s recommendations. Check nozzle direction, delivery pressure, and flow rate to ensure coolant reaches the actual cutting zone.
For deep cavities and enclosed areas, particular attention should be paid to whether chips can leave the machining space efficiently. If conventional coolant delivery is insufficient, directed coolant or additional chip evacuation methods may be considered according to machine capability.
For dry or air-assisted machining, inspect compressed-air pressure, flow rate, and nozzle direction to prevent chips from circulating repeatedly within the cutting area.
4. Improve Workholding and Machining Strategies
If tool selection and cutting parameters are already appropriate but buildup, chatter marks, or dimensional variations persist, machine stability and workholding should be investigated.
Before machining, verify fixture positioning and clamping conditions. Thin-wall components, long workpieces, and large aluminum structures may require carefully positioned supports based on cutting-force direction to prevent movement or deformation.
Tool overhang should be minimized wherever possible, and tool geometry should match the required machining depth. For deep-cavity operations, optimizing machining sequence, staged material removal, and toolpaths can help reduce vibration and chip evacuation difficulties.
Tool Management and Quality Monitoring in Batch Production
For a single machined component, occasional tool buildup may only require cleaning or a parameter adjustment. In batch production, however, the same issue can repeatedly occur if there is no consistent tool inspection and process monitoring system.
In addition to optimizing cutting tools and parameters, tool condition management should be incorporated into routine production control.
1. Maintain Tool Usage and Replacement Records
Different tools experience different cutting loads depending on the material and machining operation. A single replacement interval should not be applied to every tool.
Production records can include tool model, workpiece material, accumulated cutting time, number of machined parts, and observed wear conditions. Comparing tool performance across production batches helps establish appropriate inspection and replacement intervals for individual operations.
2. Strengthen First-Piece Inspection
Before batch production begins, the first machined part should receive particular attention.
In addition to checking critical dimensions and geometric tolerances, inspect the surface for scratches, burrs, and abnormal machining marks. The cutting edges and chip evacuation conditions should also be evaluated.
If noticeable tool buildup is already present during first-piece machining, the process should be adjusted before continuous production begins. This prevents unstable cutting conditions from being repeated throughout the batch.
3. Monitor Critical Machining Operations
For deep cavities, thin-wall components, complex profiles, and parts with demanding surface finish requirements, more frequent in-process inspections may be appropriate.
Key inspection points include tool deposits, flute blockage, unusual cutting sounds, and changes in critical workpiece dimensions.
4. Use Inspection Results to Improve the Machining Process
Tool condition and dimensional accuracy are closely related.
When inspection results show that dimensions are gradually shifting away from the target, tool wear, aluminum buildup, and machine condition should be investigated. Simply changing tool offsets without identifying the underlying cause may conceal a developing process problem.
For batch production, maintaining records of critical dimensions, tool usage, and machining abnormalities helps establish more consistent manufacturing conditions.
Conclusão
Tool buildup during aluminum CNC machining may appear to be a simple case of aluminum adhering to cutting edges or flutes. In practice, it reflects an imbalance between cutting conditions, chip evacuation, and cooling and lubrication.
The plasticity and ductility of aluminum alloys make their chips more susceptible to deformation and adhesion. Meanwhile, dull cutting edges, insufficient flute space, unsuitable cutting parameters, and inadequate cooling and lubrication can further aggravate the problem.
Based on our experience in aluminum CNC machining, resolving tool buildup requires more than replacing the cutting tool or simply increasing spindle speed. The first step is to identify whether aluminum is forming built-up edges around the cutting edges or accumulating inside the flutes and workpiece cavities. Tooling, cutting parameters, and machining paths can then be adjusted according to the actual cause.
For batch production, consistent machining quality depends on effective process planning and continuous production control. Proper aluminum tool selection, coordinated cutting parameters, efficient cooling and chip evacuation, and stable machine and workholding conditions all help reduce surface defects, dimensional variations, and unexpected downtime.
Em Xtmade, we specialize in usinagem CNC personalizada de alumínio, supported by an engineering team with more than 20 years of industry experience. For different aluminum alloys, component geometries, and precision requirements, we evaluate customer-provided drawings, CAD files, and technical specifications to determine suitable machining processes, tooling, cutting strategies, and quality control requirements.
From initial DFM reviews to production and dimensional inspection, our focus is on matching each machining operation to the component’s geometry and technical requirements to maintain dimensional consistency and surface quality throughout production.
If you have aluminum components requiring CNC machining, send our engineering team your drawings or CAD files for a review of material selection, manufacturing processes, and production feasibility.

