
Tipi di trattamenti superficiali per i materiali lavorati con macchine CNC e come sceglierli
Il trattamento superficiale riveste un ruolo importante nella lavorazione CNC poiché influisce sulla resistenza alla corrosione, sulla resistenza all'usura, sull'aspetto e sulle dimensioni finali di un componente. La scelta del trattamento più adeguato dipende dal materiale di base, dall'ambiente operativo, dai requisiti funzionali e dalle tolleranze dimensionali.
Per i progettisti e i team addetti agli acquisti, la scelta di un trattamento superficiale implica trovare il giusto equilibrio tra prestazioni, compatibilità dei materiali, costi di produzione e requisiti dell'assemblaggio finale.
Cosa sono le finiture superficiali nella lavorazione CNC?
Le finiture superficiali nella lavorazione CNC sono processi applicati ai componenti lavorati per modificarne la struttura superficiale, l'aspetto o le proprietà funzionali. Alcuni processi rimuovono bave e segni di lavorazione, mentre altri creano uno strato protettivo o modificano chimicamente la superficie del materiale.
La finitura meccanica comprende la sbavatura, la sabbiatura con microsfere, la spazzolatura e la lucidatura. Questi processi consentono di migliorare l'aspetto, eliminare gli spigoli vivi o ottenere una texture più uniforme.
I trattamenti chimici ed elettrochimici comprendono l'anodizzazione, la passivazione, l'elettrolucidatura e il rivestimento di conversione chimica. A seconda del materiale e del processo, questi trattamenti possono migliorare la resistenza alla corrosione, la pulizia della superficie o altre proprietà funzionali.
I processi di placcatura e rivestimento, quali la nichelatura chimica, la zincatura, la verniciatura a polvere e la verniciatura a spruzzo, conferiscono al componente uno strato o una finitura protettiva. Possono essere scelti in base a criteri quali la protezione dalla corrosione, la resistenza all’usura, l’aspetto estetico o i requisiti elettrici.
Questi processi hanno finalità diverse. Una finitura adatta a un involucro decorativo in alluminio potrebbe non essere indicata per un componente in acciaio inossidabile a contatto con i fluidi o per un albero di precisione in acciaio.
Tipi comuni di trattamenti superficiali per i pezzi lavorati con macchine CNC
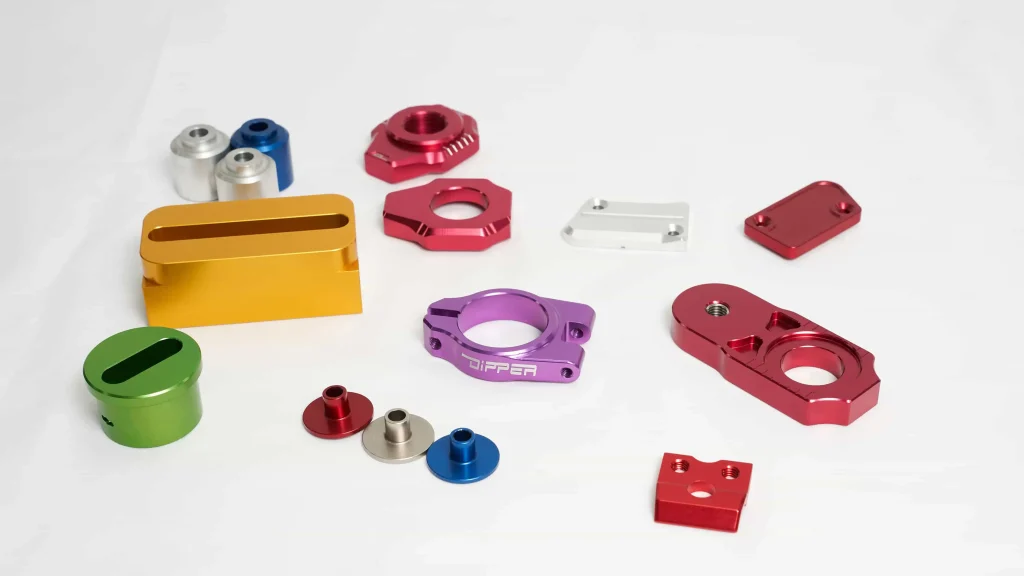
Finitura al grezzo
Una finitura "al grezzo" è lo stato superficiale ottenuto direttamente dalla lavorazione CNC senza alcun processo di finitura aggiuntivo. Il suo aspetto e la sua rugosità dipendono dall'utensile da taglio, dalla velocità di avanzamento, dalle condizioni di taglio, dalle proprietà del materiale e dalla strategia di lavorazione.
Questa finitura è indicata per prototipi, componenti meccanici interni, attrezzature e altri pezzi in cui la texture naturale risultante dalla lavorazione è accettabile. Può inoltre essere adatta per elementi di precisione in cui un rivestimento aggiuntivo non è necessario o non è auspicabile.
Il vantaggio principale è l'economicità, poiché non è necessaria alcuna operazione di finitura separata. Tuttavia, i segni lasciati dagli utensili potrebbero rimanere visibili e la superficie non trattata potrebbe non garantire una protezione sufficiente contro la corrosione o l'usura in applicazioni particolarmente impegnative.
Sabbiatura con microsfere
La sabbiatura con microsfere consiste nel proiettare piccoli granuli abrasivi contro la superficie di un componente per creare una finitura opaca uniforme. Questa tecnica consente di ridurre il contrasto visivo dei segni di lavorazione e di migliorare l'uniformità dell'aspetto tra i vari componenti.
Questo trattamento viene comunemente utilizzato per alloggiamenti in alluminio, involucri elettronici, componenti di prodotti di consumo e altri elementi per i quali è importante garantire un aspetto uniforme. Può essere utilizzato anche prima dell'anodizzazione per preparare la superficie.
La sabbiatura con microsfere non garantisce automaticamente una protezione dalla corrosione. Può influire sulla finitura di elementi di precisione; pertanto, durante la lavorazione potrebbe essere necessario proteggere filettature, facce di tenuta e superfici di accoppiamento.
Sbavatura e burattatura
La sbavatura elimina gli spigoli vivi e il materiale in eccesso lasciato dalla lavorazione meccanica. La burattatura utilizza mezzi abrasivi e movimenti controllati per trattare più componenti contemporaneamente, rendendola adatta a determinati piccoli pezzi prodotti in lotti.
Questi processi sono utili per staffe, connettori, alloggiamenti, elementi di fissaggio e componenti che richiedono una manipolazione sicura o un assemblaggio affidabile. Le bave possono interferire con le parti di accoppiamento, danneggiare le guarnizioni o introdurre detriti nei sistemi meccanici.
Il processo deve adattarsi alla geometria del componente. Una sbavatura o una burattatura eccessiva può arrotondare gli spigoli o alterare le caratteristiche di piccole dimensioni; pertanto, è necessario definire le dimensioni critiche e i requisiti relativi agli spigoli prima della lavorazione.
Spazzolatura e lucidatura
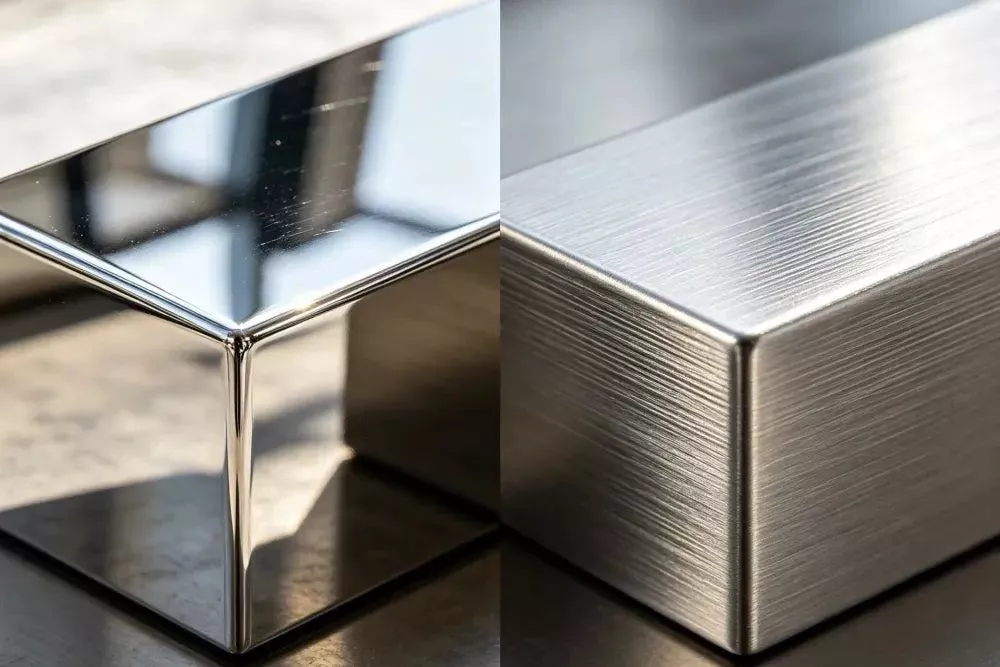
La spazzolatura crea una trama superficiale direzionale, mentre la lucidatura riduce le irregolarità della superficie e può conferire un aspetto più liscio e brillante. Il risultato dipende dal materiale, dalle condizioni iniziali della superficie, dal metodo abrasivo utilizzato e dalla finitura richiesta.
Questi trattamenti vengono spesso utilizzati per pannelli in acciaio inossidabile, alloggiamenti in alluminio, componenti meccanici a vista e superfici decorative. La lucidatura può inoltre migliorare la facilità di pulizia quando l'applicazione richiede una rugosità superficiale ridotta.
Una superficie dall’aspetto levigato non soddisfa automaticamente i requisiti specificati in termini di rugosità o pulizia. Le applicazioni in ambito medico, di laboratorio e ad alta purezza possono richiedere parametri superficiali e criteri di ispezione ben definiti.
Anodizzazione
L'anodizzazione è un processo elettrochimico comunemente utilizzato per l'alluminio e alcune leghe di alluminio. Consiste nella formazione di uno strato di ossido in grado di migliorare la resistenza alla corrosione e di fungere da base per la colorazione. A seconda del processo utilizzato, può anche migliorare la resistenza all'usura.
L'anodizzazione di tipo II viene comunemente scelta per la protezione generale dalla corrosione e per le finiture decorative. Il tipo III, spesso denominato anodizzazione hardcoat, produce uno strato di ossido più spesso e più duro per applicazioni che richiedono una maggiore resistenza all'usura.
L'anodizzazione è ampiamente utilizzata per involucri elettronici, staffe di precisione, alloggiamenti meccanici e altri componenti in alluminio.
La variazione dimensionale è un aspetto importante da considerare. Lo strato di ossido si sviluppa in parte all’interno del substrato e in parte verso l’esterno rispetto alla superficie originale. L’effetto dipende dalla lega e dalle specifiche di processo; pertanto, prima di definire le operazioni di lavorazione e finitura, è necessario tenere in considerazione fori critici, filettature, sedi dei cuscinetti e superfici di accoppiamento.
Nichelatura chimica
La nichelatura chimica consiste nel depositare un rivestimento a base di nichel tramite un processo chimico, anziché mediante l'applicazione di una corrente elettrica esterna. Se il componente viene preparato correttamente e il processo viene controllato, è possibile ottenere una copertura relativamente uniforme anche su geometrie complesse.
A seconda delle specifiche del rivestimento, il nichel chimico può migliorare la resistenza alla corrosione, la durezza superficiale e la resistenza all'usura. Viene utilizzato per componenti meccanici di precisione e parti di apparecchiature industriali esposte a condizioni di esercizio particolarmente impegnative.
Lo spessore del rivestimento, il contenuto di fosforo, il materiale del substrato ed eventuali trattamenti termici richiesti influiscono sulle proprietà finali. Poiché la placcatura aggiunge materiale alla superficie, è necessario tenere conto delle tolleranze dimensionali per garantire accoppiamenti di precisione.
Galvanotecnica
La galvanoplastica utilizza la corrente elettrica per depositare un rivestimento metallico su un substrato conduttivo. Tra le opzioni più comuni figurano la zincatura, la nichelatura, la cromatura e la ramatura, ciascuna delle quali soddisfa esigenze funzionali o estetiche diverse.
La zincatura viene spesso utilizzata su componenti in acciaio idonei per proteggerli dalla corrosione. La nichelatura può offrire vantaggi sia funzionali che decorativi, mentre la ramatura può essere scelta per applicazioni elettriche, termiche o di produzione specializzata.
Il rivestimento più indicato dipende dal metallo di base, dall’ambiente di impiego, dallo spessore del rivestimento e dalle specifiche prestazionali. Nel caso degli acciai ad alta resistenza, alcuni processi di placcatura possono comportare il rischio di infragilimento da idrogeno, rendendo quindi fondamentale l’adozione di adeguati controlli di processo.
Rivestimento chimico di conversione
Il rivestimento di conversione chimica modifica la superficie metallica attraverso una reazione chimica. Il rivestimento di conversione al cromato è un esempio di tale trattamento, utilizzato sull’alluminio e su altri metalli idonei, a seconda delle specifiche del processo.
Questi rivestimenti possono garantire protezione dalla corrosione e fungere da strato preparatorio per la verniciatura. Alcuni rivestimenti di conversione possono inoltre rivelarsi utili nei casi in cui sia necessario preservare le prestazioni dei contatti elettrici, sebbene la conduttività dipenda dal tipo specifico di rivestimento e dall’applicazione.
Nella scelta di un rivestimento di conversione è necessario tenere conto della compatibilità dei materiali e dei requisiti ambientali. Formulazioni diverse presentano proprietà e limitazioni diverse, pertanto le specifiche richieste dovrebbero indicare il processo idoneo.
Passivazione
La passivazione viene comunemente applicata all'acciaio inossidabile per rimuovere il ferro libero e alcuni contaminanti superficiali. Ciò favorisce la formazione e il funzionamento dello strato di ossido passivo che si forma naturalmente e che aiuta l'acciaio inossidabile a resistere alla corrosione.
La passivazione è importante per i componenti in acciaio inossidabile utilizzati nelle apparecchiature mediche, nei macchinari per la lavorazione degli alimenti, negli strumenti di laboratorio e nei sistemi industriali in cui il controllo della corrosione riveste un ruolo fondamentale.
A differenza della placcatura, la passivazione non produce solitamente uno strato depositato di notevole spessore. Inoltre, non elimina tutti i segni di lavorazione. Se un componente richiede sia la protezione dalla corrosione sia una superficie più liscia, potrebbe essere necessario prendere in considerazione separatamente l’elettrolucidatura o un’altra operazione di finitura.
Elettrolucidatura
L'elettrolucidatura rimuove una quantità controllata di materiale da una superficie metallica conduttiva attraverso un processo elettrochimico. Consente di ridurre le irregolarità superficiali, migliorare la levigatezza e rimuovere determinati contaminanti dalla superficie.
Questo processo viene comunemente preso in considerazione per i componenti in acciaio inossidabile che richiedono una maggiore facilità di pulizia, una minore rugosità superficiale o una condizione superficiale controllata. Può essere utilizzato nelle apparecchiature di laboratorio, nei sistemi di trattamento dei fluidi e in altre applicazioni con requisiti superficiali particolarmente rigorosi.
Poiché l'elettrolucidatura comporta la rimozione di materiale, può influire su dimensioni, spigoli e dettagli di piccole dimensioni. È opportuno verificare le tolleranze critiche prima di scegliere il processo, in particolare nel caso di sezioni sottili e superfici di accoppiamento di precisione.
Verniciatura a polvere e verniciatura a umido
La verniciatura a polvere prevede l'applicazione di un materiale di rivestimento a secco che, una volta indurito, forma una finitura continua. La verniciatura a umido prevede l'applicazione di un rivestimento liquido che si asciuga o si indurisce sul componente. Entrambi i metodi offrono diverse opzioni di colore e proteggono i substrati idonei dall'esposizione agli agenti atmosferici.
Queste finiture sono comunemente utilizzate per alloggiamenti di apparecchiature, coperture, staffe e componenti strutturali esterni. Il sistema di rivestimento deve essere scelto in base al substrato, alle condizioni di esposizione, all’aspetto richiesto e alla durata prevista.
Lo spessore del rivestimento può influire sui giochi di montaggio, sulle filettature, sulla messa a terra elettrica e sul contatto termico. Le interfacce critiche potrebbero richiedere una mascheratura, mentre una corretta preparazione della superficie è fondamentale per garantire l'adesione e le prestazioni a lungo termine.
Ossido nero
L'ossidazione nera è un trattamento di conversione comunemente applicato a materiali ferrosi idonei. Produce una superficie scura con un aumento dimensionale relativamente modesto rispetto a molti rivestimenti depositati.
Viene utilizzato per utensili, elementi di fissaggio, dispositivi di fissaggio e alcuni componenti meccanici per i quali è auspicabile un aspetto nero. A seconda del processo, è possibile aggiungere olio o sigillante per migliorare la protezione dalla corrosione.
L'ossidazione nera da sola non rappresenta generalmente la scelta migliore per i componenti esposti a condizioni ambientali estreme, quali ambienti esterni, marini o chimici. Il trattamento dovrebbe essere valutato in base alle effettive condizioni operative, piuttosto che essere scelto esclusivamente per il suo aspetto estetico.
Come scegliere il trattamento superficiale più adatto per i materiali destinati alla lavorazione CNC
La scelta di un trattamento superficiale parte dai requisiti funzionali del componente. Un involucro decorativo in alluminio, un componente in acciaio inossidabile a contatto con fluidi e un albero di precisione in acciaio possono richiedere processi completamente diversi.
Definire il requisito funzionale primario
In primo luogo, occorre individuare gli obiettivi che il trattamento deve raggiungere. Tra i requisiti più comuni figurano la resistenza alla corrosione, la resistenza all’usura, la durezza, l’aspetto, la conduttività elettrica, la facilità di pulizia e la riduzione della rugosità superficiale.
Per quanto riguarda la resistenza alla corrosione, occorre tenere conto del materiale di base, dell’esposizione all’umidità, delle sostanze chimiche e della durata prevista. Per quanto riguarda la resistenza all’usura, occorre esaminare le condizioni di contatto, l’attrito, il carico e il movimento tra le superfici. Per quanto riguarda l’aspetto, occorre considerare il colore, la lucentezza, la consistenza e l’uniformità tra i diversi lotti di produzione.
I requisiti elettrici richiedono particolare attenzione. Alcuni rivestimenti modificano la conduttività superficiale o la resistenza di contatto elettrico. I componenti che richiedono la messa a terra o un contatto conduttivo potrebbero necessitare di aree non trattate appositamente destinate a tale scopo o di una finitura specificamente selezionata.
Adattare il trattamento al materiale di base
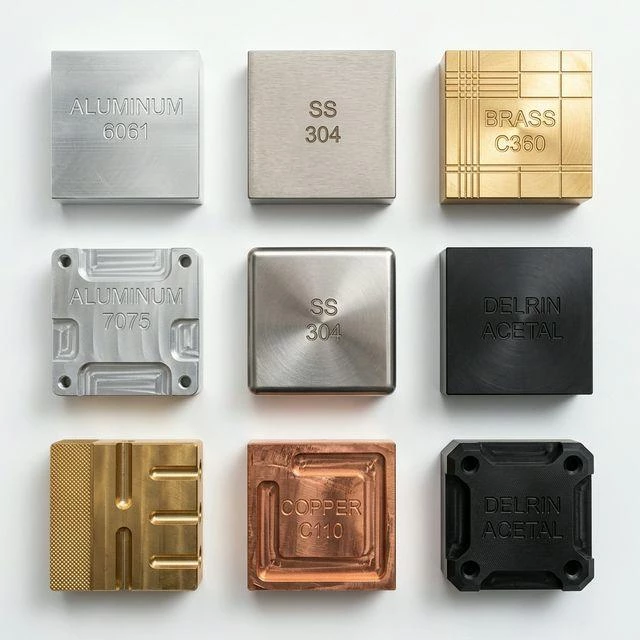
La compatibilità dei materiali è fondamentale, poiché lo stesso trattamento non produce lo stesso risultato su tutti i metalli o su tutte le materie plastiche.
Alluminio: l'anodizzazione viene comunemente utilizzata quando sono richieste resistenza alla corrosione, durata della superficie o un determinato aspetto estetico. La sabbiatura con microsfere può essere impiegata per creare una texture uniforme prima dell'anodizzazione. Il rivestimento di conversione chimica può essere indicato per applicazioni con requisiti elettrici o di rivestimento diversi.
Acciaio inossidabile: la passivazione viene spesso utilizzata per migliorare la resistenza alla corrosione. L’elettrolucidatura può essere indicata quando è necessaria una superficie più liscia o una maggiore facilità di pulizia. La scelta dipende dal tipo di acciaio e dall’ambiente operativo.
Acciaio al carbonio e acciaio legato: a seconda dell'esposizione alla corrosione, dell'usura, dei requisiti dimensionali e delle condizioni di esercizio, si possono prendere in considerazione trattamenti quali zincatura, nichelatura chimica, ossidazione nera, verniciatura e altri trattamenti compatibili.
Rame e leghe di rame: la lucidatura, la placcatura e altri trattamenti possono essere scelti in base alla conduttività elettrica, alla resistenza all'ossidazione, all'aspetto e ai requisiti di contatto.
Tecnopolimeri: la maggior parte dei trattamenti convenzionali applicati ai metalli, compresa l’anodizzazione, non è adatta ai tecnopolimeri. A seconda del polimero e dell’applicazione, potrebbero risultare più indicati processi quali sbavatura, lucidatura, texturizzazione, verniciatura o rivestimenti specializzati.
È necessario verificare l'esatta composizione della lega o il tipo di polimero prima di portare a termine il processo di finitura.
Valutare l'ambiente operativo
L'ambiente in cui viene utilizzato il servizio influisce notevolmente sulle prestazioni del trattamento. Un componente destinato all'uso in ambienti interni, con un'esposizione limitata all'umidità, potrebbe richiedere una protezione minore rispetto a un componente destinato all'uso all'aperto, esposto a pioggia, sbalzi di temperatura, radiazioni ultraviolette o contaminanti industriali.
Le applicazioni marine e costiere richiedono particolare attenzione all'esposizione ai cloruri. I componenti esposti a detergenti, oli, solventi o altre sostanze chimiche necessitano di un trattamento compatibile con tali sostanze. Anche le applicazioni ad alta temperatura richiedono rivestimenti e finiture in grado di resistere alle condizioni termiche previste.
Laddove le prestazioni in termini di resistenza alla corrosione siano fondamentali, specificare il metodo di prova e i criteri di accettazione pertinenti, anziché limitarsi a descrizioni generiche quali “resistente alla corrosione”.”
Tenere conto delle tolleranze dimensionali
I trattamenti superficiali possono modificare le dimensioni finali di un componente lavorato a CNC. La placcatura e la verniciatura aggiungono materiale, mentre la lucidatura e l'elettrolucidatura possono asportarne. Anche l'anodizzazione modifica le dimensioni superficiali attraverso la crescita dello strato di ossido.
Prima di scegliere una finitura, è necessario individuare le caratteristiche critiche quali sedi dei cuscinetti, fori filettati, superfici di tenuta, diametri degli alberi, superfici di posizionamento e interfacce a accoppiamento a pressione. Alcune aree potrebbero richiedere una mascheratura, mentre altre potrebbero necessitare di tolleranze di lavorazione per compensare il trattamento.
I disegni devono specificare se le quote si riferiscono allo stato prima o dopo la finitura. Per i componenti di precisione, è necessario indicare chiaramente le condizioni di collaudo finale, in modo che il componente finito soddisfi i requisiti di assemblaggio.
Trovare il giusto equilibrio tra prestazioni, estetica e costo
Un trattamento più complesso non è necessariamente migliore per ogni componente. Processi aggiuntivi possono aumentare i costi, i tempi di consegna e i requisiti di ispezione senza apportare vantaggi funzionali significativi.
Nel confrontare i diversi trattamenti, occorre tenere conto dei costi di finitura, dei requisiti di preparazione, della mascheratura, della quantità del lotto, dell’impatto dimensionale, delle esigenze di ispezione e della durata prevista. Una finitura a basso costo può essere adeguata per un prototipo o un componente interno, mentre un trattamento più resistente può essere giustificato per parti destinate a funzionare in ambienti corrosivi o abrasivi.
L'obiettivo è scegliere una finitura che soddisfi le effettive esigenze senza aggiungere lavorazioni superflue.
Rugosità superficiale e trattamento superficiale
La rugosità superficiale e il trattamento superficiale sono specifiche correlate ma distinte.
La rugosità superficiale descrive la struttura di una superficie e viene comunemente misurata utilizzando parametri quali Ra o Rz. Può essere influenzata dalla geometria dell'utensile, dalla velocità di avanzamento, dalla strategia di lavorazione, dalla rettifica e dalla lucidatura.
Per "trattamento superficiale" si intende un processo applicato alla superficie, come l'anodizzazione, la passivazione, la placcatura, il rivestimento di conversione o la verniciatura.
Un componente può soddisfare un valore di rugosità specificato senza necessitare di un rivestimento aggiuntivo. Al contrario, un componente rivestito può avere il colore desiderato ma non soddisfare il valore di rugosità richiesto o la tolleranza dimensionale.
Quando entrambe le proprietà sono rilevanti, specificarle separatamente. Ad esempio, un disegno tecnico può definire un requisito di rugosità superficiale per una faccia funzionale, specificando al contempo l’anodizzazione per le superfici esposte del componente. Ciò riduce l’ambiguità durante la produzione e il controllo.
Errori comuni nella definizione delle finiture superficiali CNC
Un errore comune è quello di scegliere un trattamento basandosi esclusivamente sull'aspetto. Una superficie nera, argentata o lucida non garantisce automaticamente la resistenza alla corrosione, la resistenza all'usura o le proprietà elettriche richieste.
Un altro aspetto da considerare è l'ignorare le variazioni dimensionali. Anche un rivestimento relativamente sottile può influire su piccoli fori, filettature, assemblaggi con accoppiamenti stretti ed elementi di posizionamento di precisione.
Anche la compatibilità dei materiali è importante. Un processo che funziona bene con una lega potrebbe dare risultati diversi con un’altra, pertanto nelle specifiche dovrebbe essere indicato il tipo esatto di materiale.
Infine, le indicazioni di disegno vaghe possono portare a risultati non uniformi. Termini quali “liscio”, “di alta qualità” o “resistente alla corrosione” possono essere interpretati in modo diverso dai vari fornitori. Ove possibile, specificare il tipo di trattamento, la norma applicabile, lo spessore del rivestimento o i requisiti di rugosità, le aree da mascherare e i criteri di ispezione.
Quali informazioni è necessario fornire quando si richiede un preventivo per la lavorazione CNC?
Per valutare con precisione i requisiti relativi al trattamento superficiale, si prega di allegare le seguenti informazioni al disegno di lavorazione CNC:
- Materiale: Tipo esatto di lega o di polimero e norma applicabile al materiale.
- Trattamento superficiale: Procedura richiesta o alternative accettabili, se note.
- Requisiti funzionali: Resistenza alla corrosione, resistenza all'usura, aspetto, conduttività o facilità di pulizia.
- Requisiti dimensionali: Tolleranze e dimensioni critiche che devono essere rispettate al termine della lavorazione.
- Specifiche della superficie: Valori Ra o Rz richiesti, spessore del rivestimento, colore o texture.
- Requisiti relativi alle mascherine: Filettature, contatti elettrici, superfici di tenuta, sedi dei cuscinetti o altre aree che devono rimanere non trattate.
- Requisiti di ispezione: Norme applicabili, metodi di prova, certificati o rapporti di ispezione.
- Quantità di produzione: Esigenze relative a prototipi, lotti di piccole quantità o produzione in serie.
Se non è stato ancora individuato il trattamento adeguato, indicare l'applicazione prevista e le condizioni operative insieme al disegno. Questi dettagli aiutano a chiarire quali processi siano compatibili con il progetto esistente.
Lavorazioni CNC e finiture superficiali presso Xtmade
Xtmade produce componenti lavorati su misura con macchine CNC sulla base di disegni, file CAD, campioni e specifiche forniti dal cliente. Le esigenze relative al trattamento superficiale possono essere valutate insieme alla scelta dei materiali, alle tolleranze dimensionali e all’applicazione prevista, al fine di chiarire i requisiti di produzione prima dell’avvio della produzione.
Inviateci il vostro disegno o file CAD indicando il tipo di materiale, la finitura superficiale richiesta, le dimensioni critiche e la quantità prevista per richiedere un preventivo. Se la finitura non è ancora stata definita, includete le condizioni operative del componente e i requisiti funzionali, in modo da poter valutare le opzioni più adatte al vostro progetto esistente.

