
Ottimizzazione del processo di lavorazione CNC per un cilindro di precisione per il settore aerospaziale
I componenti cilindrici di precisione per il settore aerospaziale presentano spesso geometrie complesse, tolleranze dimensionali ristrette e requisiti rigorosi in termini di finitura superficiale. Durante la produzione, fattori quali la lavorabilità del materiale, i punti di riferimento per il serraggio del pezzo, la rigidità degli utensili e la sequenza delle operazioni possono influire sulla qualità finale della lavorazione.
Un cilindro aerospaziale in acciaio ad alta resistenza 35CD4 ne è un esempio tipico. Il suo processo di produzione prevede la tornitura di precisione del diametro esterno, l’alesatura di fori profondi, la fresatura di fori angolati estesi e la pallinatura. A causa della forte tendenza del materiale ad aderire agli utensili da taglio, i metodi di lavorazione convenzionali possono incontrare difficoltà nel mantenere la stabilità dimensionale, nel raggiungere la qualità superficiale richiesta e nel garantire un’efficace evacuazione dei trucioli.
Per approfondire le caratteristiche strutturali del componente, le proprietà dei materiali e le principali sfide di produzione, consulta il nostro precedente articolo su Caratteristiche di processo e sfide di lavorazione con CNC per componenti cilindrici di precisione nel settore aerospaziale.
Partendo da tale analisi, il presente articolo esamina il processo di produzione vero e proprio, concentrandosi sui problemi più comuni legati alla tornitura del diametro esterno, alla lavorazione dei fori interni, alle caratteristiche complesse dei fori e alla pallinatura. Spiega inoltre come la scelta degli utensili, la regolazione dei parametri di taglio, le correzioni dei punti di riferimento e l’ottimizzazione del processo possano migliorare la qualità della lavorazione.
Progettazione del processo di lavorazione per un cilindro di precisione per il settore aerospaziale
La lavorazione di un cilindro di precisione per il settore aerospaziale richiede un attento controllo delle relazioni dimensionali tra più caratteristiche di precisione. Non è possibile elaborare un piano di lavorazione basandosi sulle singole caratteristiche considerate isolatamente. Ciò è particolarmente importante per i componenti che presentano sezioni a pareti sottili, fori profondi e fori irregolari, dove le condizioni delle superfici lavorate in precedenza influiscono direttamente sulla precisione delle operazioni successive.
In base alla geometria del componente e ai requisiti tecnici, la progettazione complessiva del processo si concentra su quattro aree principali:
- Punti di riferimento di lavorazione e serraggio dei pezzi: Selezionare i sistemi di riferimento di posizionamento adeguati in base alla struttura del componente per controllare gli errori di serraggio e le deviazioni rotazionali durante la lavorazione.
- Lavorazione di precisione di elementi specifici: Sviluppare metodi di lavorazione adeguati e definire i margini di asportazione per i diametri esterni critici, i fori interni, i fori per cuscinetti e i fori angolati estesi.
- Utensili e parametri di taglio: Selezionare le geometrie degli utensili più adatte in base alle caratteristiche di taglio dell'acciaio 35CD4, quindi ottimizzare i parametri di taglio tramite prove di lavorazione.
- Sequenza dei processi speciali: Si devono tenere in considerazione le variazioni dimensionali che potrebbero derivare dalla pallinatura e organizzare la lavorazione di finitura e il trattamento superficiale secondo una sequenza adeguata.
Valutando le interazioni tra le diverse operazioni, è possibile definire un percorso di lavorazione complessivo e perfezionarlo continuamente sulla base dei risultati effettivi ottenuti durante la produzione di prova.
Ottimizzazione della tornitura di precisione del diametro esterno
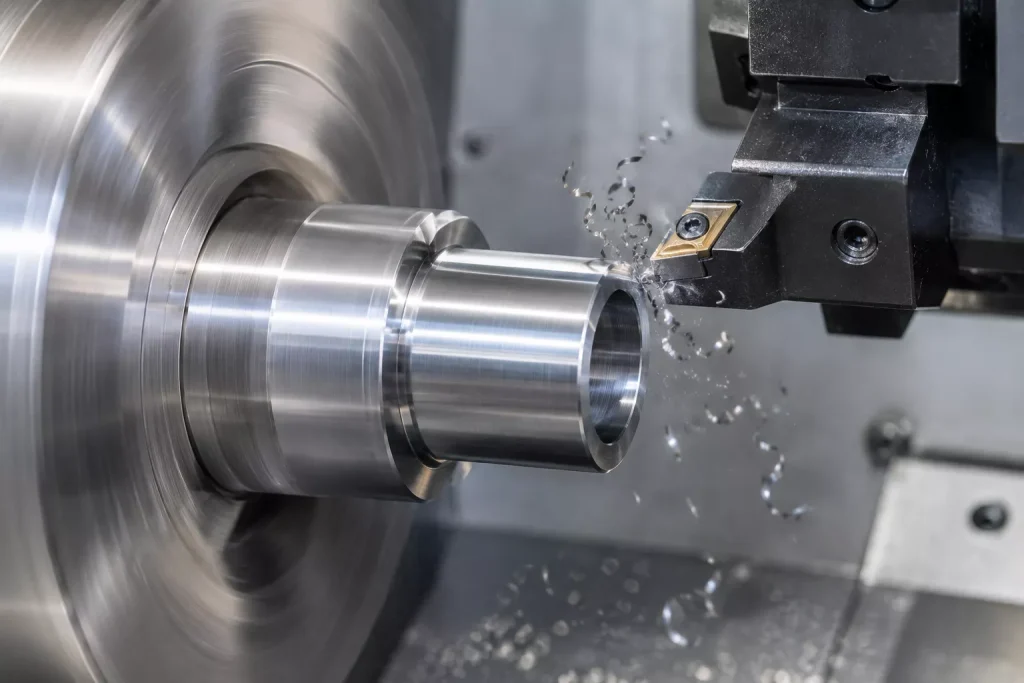
Miglioramento della qualità superficiale della faccia esterna
Durante la lavorazione di finitura del diametro esterno e della faccia frontale del gancio, la forte tendenza all’adesione dei trucioli dell’acciaio 35CD4 ha reso difficile la rottura dei trucioli. Con i parametri di taglio originali, relativamente bassi, sulla faccia frontale del componente sono comparsi segni di taglio profondi, con strappi localizzati del materiale in alcune zone.
Per risolvere questo problema, sono stati modificati i parametri di tornitura del diametro esterno, prestando particolare attenzione alle condizioni di taglio e alle prestazioni dell'utensile. A seguito dell'ottimizzazione, i segni di taglio originari sono stati eliminati, ottenendo una superficie frontale più liscia con una qualità di lavorazione uniforme dal centro al bordo esterno.
Questo miglioramento dimostra che, nella lavorazione di acciai ad alta resistenza con forte tendenza all’adesione del truciolo, la qualità della superficie frontale dipende non solo dall’utensile da taglio stesso, ma anche dai parametri di taglio e dalle condizioni effettive di lavorazione. Le prove di lavorazione e le regolazioni dovrebbero basarsi sulle caratteristiche del materiale, anziché limitarsi ad adottare i parametri comunemente utilizzati per gli acciai convenzionali.
Miglioramento della precisione e della stabilità dimensionale del diametro esterno
L'operazione di tornitura CNC prevista nella fase n. 14 ha rappresentato una fase critica nella produzione di questo componente. Per il serraggio è stato utilizzato un mandrino autocentrante, mentre un lunetta di supporto ha sostenuto il diametro esterno per migliorare la stabilità rotazionale durante la lavorazione.
Il diametro esterno di precisione presentava una tolleranza dimensionale di 0,024 mm e richiedeva tre passate di tornitura. Tenendo conto delle caratteristiche di taglio dell’acciaio 35CD4, è stato scelto un inserto da tornitura esterno affilato, preferibilmente con un raggio di punta di R0,2 mm. Un raggio di punta eccessivamente ampio avrebbe potuto influire negativamente sulle condizioni di taglio e sulla rugosità superficiale.
Le prime prove di lavorazione hanno evidenziato che il diametro esterno finito variava da 88,85 a 88,89 mm, non soddisfacendo i requisiti del disegno tecnico. Prima di individuare la causa della deviazione dimensionale, il team di produzione non poteva fare altro che prevedere un margine di lavorazione aggiuntivo e correggere le dimensioni tramite lucidatura manuale.
Ulteriori analisi hanno rivelato che il problema era strettamente correlato alla rotondità del diametro esterno sostenuto dal lunetta fissa. La rotondità della superficie di appoggio influisce sulle condizioni di rotazione del componente dopo il serraggio. Tale influenza diventa particolarmente significativa quando sono richieste tolleranze dimensionali ristrette.
Le misurazioni delle superfici di appoggio sui componenti non conformi hanno evidenziato variazioni di rotondità comprese tra 0,020 e 0,035 mm, che erano generalmente in linea con l'intervallo di variazione osservato nel diametro esterno del prodotto finito.
L'operazione di lavorazione precedente è stata quindi rivista. Ai requisiti di tornitura del diametro esterno relativi al processo n. 11 è stato aggiunto un requisito di rotondità non superiore a 0,01 mm.
Dopo l'introduzione di questo requisito relativo al controllo della rotondità, la stabilità dell'operazione di tornitura del diametro esterno nella fase n. 14 è migliorata in modo significativo. L'intervallo del diametro finale si è ridotto a 88,865–88,875 mm, mantenendo la variazione dimensionale entro 0,01 mm. È ora possibile soddisfare i requisiti di disegno senza ulteriori correzioni manuali localizzate.
Le prove di stabilità hanno ulteriormente confermato che un solo tagliente era in grado di lavorare in modo costante quattro componenti. Per mantenere la precisione dimensionale, era necessario sostituire l'utensile una volta usurato.
Ottimizzazione del processo di lavorazione dell'alesaggio interno
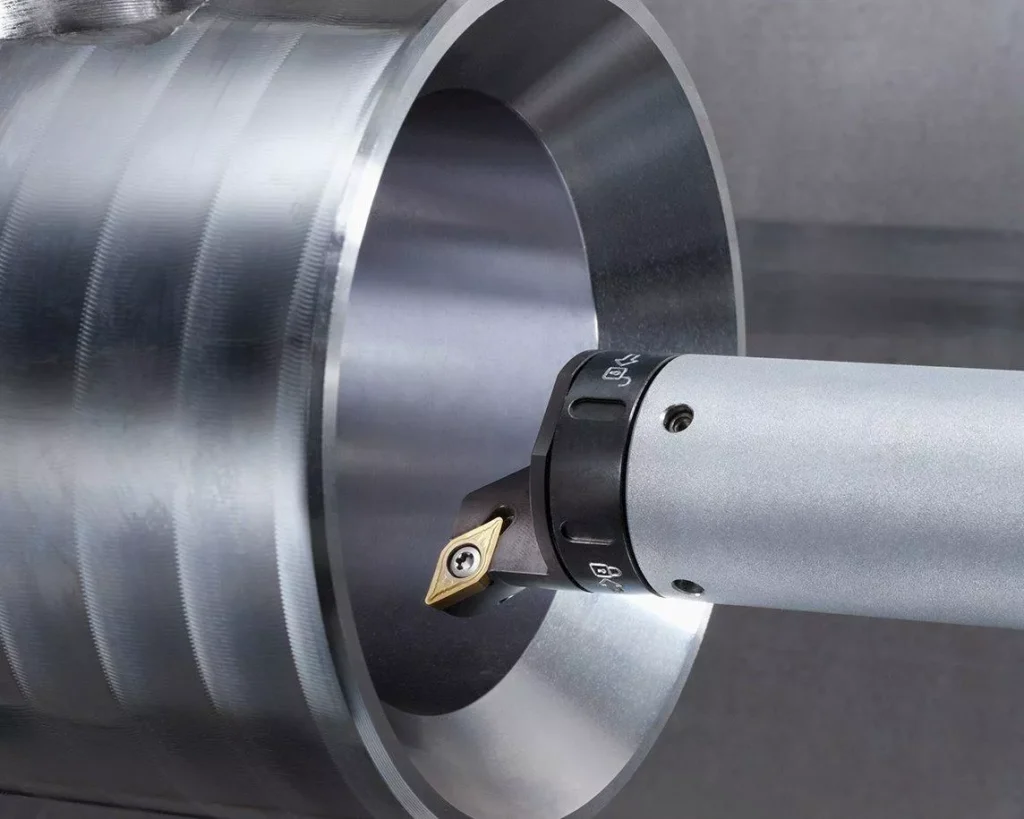
Eliminazione della sporgenza della faccia inferiore
Durante l'operazione di tornitura CNC prevista dal processo n. 14, è rimasta una sporgenza localizzata sul fondo del foro interno. La sporgenza residua aveva un diametro di circa 1 mm e un'altezza di circa 0,3 mm.
Il processo di lavorazione originario prevedeva l'utilizzo di una fresa a fondo piatto per asportare il materiale in eccesso nella parte inferiore, seguito da un alesaggio interno con un utensile di alesaggio di grande diametro. La superficie inferiore veniva quindi lavorata per armonizzarla con quella circostante.
Questo approccio richiedeva che l'eccentricità dell'utensile fosse mantenuta entro 0,01 mm. Tuttavia, la fresa a fondo piatto presentava una leggera angolazione nella parte inferiore. Anche con un'eccentricità dell'utensile ben controllata, era difficile ottenere una superficie completamente piana, lasciando irrisolto il problema della sporgenza.
Per risolvere questo problema, l'operazione originale di fresatura a fondo piatto è stata sostituita con un'alesatura effettuata utilizzando un utensile di alesatura di piccolo diametro. Ciò ha permesso di lavorare direttamente il materiale residuo sul fondo del foro.
Le prove di lavorazione hanno confermato che l'alesatura della superficie inferiore con l'utensile modificato consentiva di eliminare completamente la sporgenza residua e di migliorare la qualità di lavorazione della superficie inferiore del foro interno.
Miglioramento della qualità dell'alesatura interna
Nella fase n. 14, l'alesatura interna doveva prevedere un margine radiale di 0,05 mm per la successiva operazione di levigatura. Tuttavia, durante la produzione iniziale sono emersi diversi difetti di qualità nel foro interno, aumentando i rischi di lavorazione per il successivo processo di levigatura.
Sulla base delle effettive condizioni di lavorazione, sono state individuate tre cause principali:
- Rigidità insufficiente dell'utensile: L'utensile di alesatura interno originale aveva un diametro relativamente piccolo e una rigidità insufficiente. Ciò lo rendeva più soggetto alle vibrazioni, compromettendo la stabilità dimensionale del foro.
- Scarso smaltimento dei trucioli: La forte tendenza all’adesione dell’acciaio 35CD4 rendeva difficile la rottura dei trucioli. I trucioli potevano arricciarsi all’interno del foro e graffiare la superficie già lavorata.
- Parametri di taglio non adeguati: La velocità di taglio iniziale era relativamente bassa e non garantiva in misura adeguata la precisione dimensionale e la finitura superficiale richieste.
Per risolvere questi problemi sono stati introdotti tre miglioramenti principali:
- Sostituire l'utensile originale con un utensile di alesatura interna di diametro maggiore per aumentare la rigidità e ridurre le vibrazioni durante la lavorazione.
- Aumentare la velocità di taglio e aumentare di conseguenza la profondità di taglio di finitura per migliorare le condizioni di taglio e la rottura dei trucioli.
- Ottimizzare il sistema interno di alimentazione del refrigerante in modo che questo raggiunga direttamente la punta dell'utensile di alesatura, migliorando il raffreddamento e l'evacuazione dei trucioli nella zona di taglio.
Grazie ad adeguamenti coordinati della geometria dell'utensile, dei parametri di taglio e dell'erogazione del refrigerante, l'operazione di alesatura interna è stata ottimizzata, fornendo una base più stabile per il successivo processo di levigatura.
Ottimizzazione della lavorazione di fori complessi
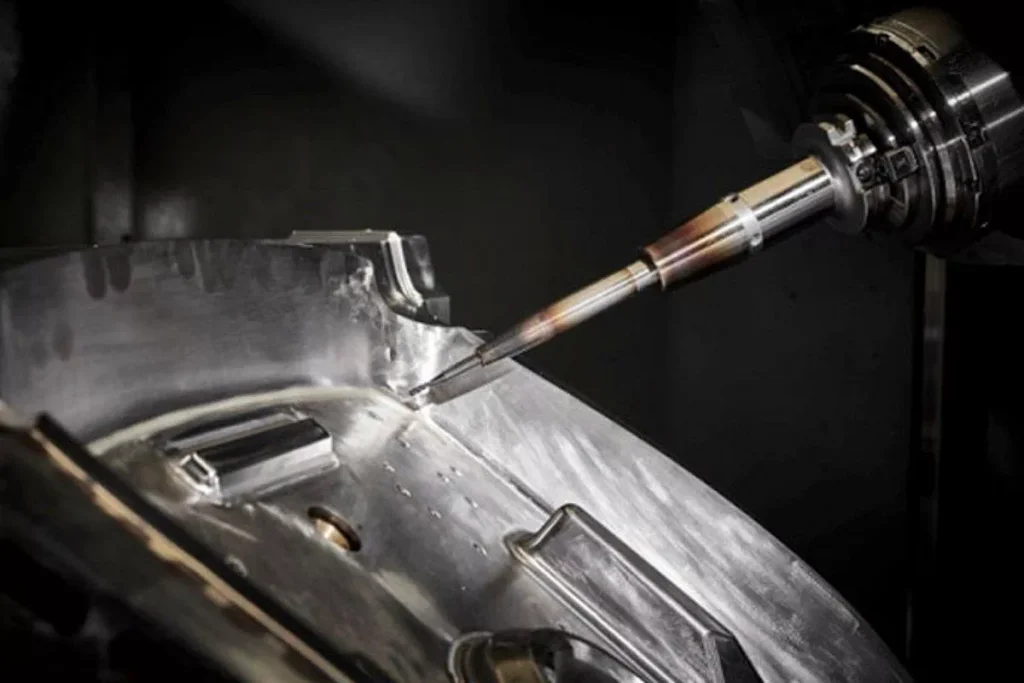
Miglioramento della lavorazione di fori angolati estesi
Il foro angolare allungato è stato realizzato mediante fresatura orizzontale nella fase n. 13. A causa della notevole lunghezza del foro e dell'ampio sbalzo dell'utensile, è stato difficile mantenere stabili le dimensioni del foro durante la lavorazione.
Il processo iniziale prevedeva l'uso di una fresa allungata da Ø6 mm per allargare il foro a Ø7,3 mm. Tuttavia, il diametro effettivo ottenuto era solo di 7,1–7,2 mm, con una variazione dimensionale di 0,1 mm.
Il programma di lavorazione è stato successivamente modificato per aumentare il diametro di fresatura previsto a Ø7,5 mm. Il diametro effettivo del foro ha raggiunto i 7,35–7,42 mm, ma la variazione dimensionale è rimasta pari a 0,07 mm.
Per migliorare ulteriormente la precisione dei fori, è stata testata un'alesatrice a gambo dritto per la finitura. Il diametro dei fori ottenuti variava da 7,62 a 7,69 mm e la stabilità dimensionale è rimasta insoddisfacente.
Nel primo adeguamento del processo, l'alesatore è stato sostituito con un utensile di alesatura. Tuttavia, il diametro del foro ottenuto variava da 7,60 a 7,72 mm, superando i requisiti di tolleranza e causando lo scarto dei componenti.
Dopo aver confrontato e verificato diverse opzioni di utensili, per la lavorazione dei fori angolati è stata infine scelta una fresa a diametro variabile con un diametro di taglio di 7 mm. A seguito di questa ottimizzazione, il tasso di accettazione della lavorazione ha raggiunto il 100%.
Questa esperienza di lavorazione dimostra che lo sbalzo dell’utensile, la rigidità e il metodo di taglio influenzano tutti la stabilità dimensionale nella lavorazione di fori angolati estesi. È necessario valutare diverse soluzioni di utensili in base alla geometria effettiva del foro. La semplice modifica del diametro target programmato non è sempre sufficiente a correggere le deviazioni di lavorazione.
Miglioramento della qualità della lavorazione dei fori dei cuscinetti
Anche il foro del cuscinetto è stato lavorato durante la fase n. 13. La fase iniziale ha previsto l'utilizzo di una fresa da Ø20 mm per la lavorazione preliminare, con cui il foro è stato allargato a Ø34,4 mm, prima di ricorrere a un alesatore per raggiungere le dimensioni finali.
Tuttavia, durante la produzione sono comparsi evidenti segni di vibrazione sulla parete del foro. Le ripetute regolazioni dei parametri di taglio non sono riuscite a risolvere completamente il problema.
Ciò indicava che il processo originale presentava ancora dei limiti in termini di rigidità dell’utensile, stabilità del serraggio del pezzo o scelta dei parametri di taglio. Per fori di cuscinetti di precisione di questo tipo, un’ulteriore ottimizzazione del processo richiederebbe ulteriori approfondimenti riguardo allo sbalzo dell’utensile, alle condizioni di supporto del pezzo e alle vibrazioni durante la lavorazione.
Effetto della pallinatura sulle dimensioni dei fori di precisione
Nel piano di lavorazione originale per questo componente, il foro interno di precisione veniva alesato a finitura mediante lavorazione CNC, lasciando un margine radiale di 0,05 mm. Il foro veniva quindi levigato per ottenere una tolleranza di diametro di 0,02 mm e una tolleranza di cilindricità non superiore a 0,02 mm. Infine, è stata eseguita la pallinatura sul diametro esterno del componente.
Tuttavia, le prove di produzione hanno evidenziato che la pallinatura causava variazioni dimensionali nel foro interno. Dopo la pallinatura, il diametro del foro nel punto mediano assiale aumentava di circa 0,015–0,025 mm. Di conseguenza, alcuni componenti superavano il limite superiore di tolleranza e dovevano essere scartati.
Questo caso ha dimostrato che la pallinatura può causare deformazioni strutturali durante il trattamento della superficie del componente, influenzando potenzialmente le dimensioni del foro che sono già state sottoposte a lavorazione di finitura.
Per risolvere il problema, la sequenza di lavorazione originale è stata rivista di concerto con il cliente. L'operazione di levigatura è stata spostata dopo la pallinatura.
La deformazione del foro interno dopo la pallinatura è stata di circa 0,025 mm. Il margine radiale di 0,05 mm previsto per la levigatura è risultato sufficiente a compensare tale variazione, lasciando un margine adeguato per la successiva finitura di precisione.
Una volta ottimizzata la sequenza di lavorazione, è stato possibile mantenere la tolleranza del diametro interno finale entro 0,010 mm, mentre la cilindricità è stata mantenuta entro 0,015 mm, soddisfacendo così i requisiti del disegno tecnico.
Risultati e insegnamenti chiave tratti dal processo di lavorazione meccanica
Grazie alla verifica e al miglioramento di diverse operazioni critiche, il processo di produzione di questo cilindro di precisione per il settore aerospaziale è stato progressivamente ottimizzato. I miglioramenti hanno riguardato lo strappo delle facce terminali, la variazione del diametro esterno, le sporgenze sul fondo del foro interno, i difetti superficiali del foro interno e l’instabilità dimensionale nel foro angolato esteso.
In particolare, il controllo della rotondità della superficie di riferimento precedente ha ridotto la variazione dimensionale del diametro esterno di precisione entro 0,01 mm. La sostituzione degli utensili per il foro angolato esteso ha permesso di ottenere un tasso di accettazione della lavorazione del 100%. Dopo aver modificato la sequenza di pallinatura e levigatura, la tolleranza del diametro interno del foro è stata ulteriormente contenuta entro 0,010 mm.
Questi risultati di produzione dimostrano che la qualità di fabbricazione di un cilindro di precisione per il settore aerospaziale non è determinata da un unico parametro di taglio. Essa è invece influenzata dagli effetti combinati delle proprietà del materiale, della geometria dell’utensile, dei punti di riferimento di lavorazione e dal coordinamento delle operazioni successive.
Tre aspetti rivestono particolare importanza nella lavorazione di componenti di precisione simili con macchine CNC:
- La scelta degli utensili deve tenere conto delle caratteristiche del materiale. Nella lavorazione di materiali come l’acciaio 35CD4, che presentano una forte tendenza all’adesione del truciolo, occorre prestare particolare attenzione all’affilatura dell’utensile, al raggio di punta, alla rigidità dell’utensile e all’evacuazione dei trucioli. I parametri convenzionali per la lavorazione dell’acciaio non dovrebbero essere applicati senza una previa valutazione.
- La precisione dimensionale deve essere verificata già nelle operazioni precedenti. Quando le dimensioni finali di lavorazione si discostano dai requisiti, è opportuno verificare il punto di riferimento di posizionamento, le condizioni di serraggio del pezzo e la qualità delle operazioni precedenti, anziché affidarsi esclusivamente alle regolazioni dell'operazione di finitura finale.
- La sequenza dei processi deve tenere conto dell'intero percorso produttivo. Per operazioni quali la pallinatura, che possono causare la deformazione dei componenti, la sequenza deve essere pianificata in base al margine disponibile per la successiva finitura. Ciò contribuisce a evitare che le dimensioni di precisione vengano compromesse dai processi successivi.
Nel caso di componenti aerospaziali complessi e di precisione, i processi di lavorazione devono essere convalidati attraverso prove di produzione effettive e continuamente perfezionati sulla base dei riscontri ottenuti in fase di produzione. L'integrazione tra progettazione dei processi, scelta degli utensili, parametri di taglio e controllo qualità è fondamentale per soddisfare i rigorosi requisiti dimensionali, migliorando al contempo la stabilità della produzione e l'efficienza della lavorazione.
Lavorazioni CNC personalizzate e produzione multiprocesso presso Xtmade
Noi di Xtmade siamo specializzati in lavorazioni meccaniche di precisione su misura con macchine CNC e la produzione a più fasi per componenti complessi e applicazioni ingegneristiche esigenti. Partendo da disegni, file CAD o campioni fisici forniti dal cliente, il nostro team di ingegneri esamina le proprietà dei materiali, le tolleranze dimensionali, le caratteristiche geometriche e i requisiti di lavorazione per sviluppare soluzioni produttive concrete.
Le nostre capacità produttive comprendono la fresatura CNC, la tornitura CNC, l’alesatura di precisione e altre operazioni di lavorazione meccanica, supportate da processi complementari quali la pressofusione e lo stampaggio a iniezione. Dai prototipi agli ordini di produzione, poniamo l’accento sulla fattibilità dei processi, sull’uniformità dimensionale e sul controllo qualità in tutte le fasi della produzione.
Che abbiate bisogno di componenti cilindrici di precisione, elementi lavorati complessi, fori profondi o pezzi realizzati con materiali difficili da lavorare, Xtmade si adatta ai vostri progetti esistenti per soddisfare le vostre esigenze di produzione.
Avete bisogno di realizzare un componente di precisione su misura? Inviateci i vostri disegni o file CAD per una valutazione tecnica e un preventivo.


