
Caratteristiche di processo e sfide della lavorazione CNC per componenti cilindrici di precisione nel settore aerospaziale
I componenti cilindrici di precisione per il settore aerospaziale presentano tipicamente geometrie complesse e non standard, strutture a pareti sottili e una serie di fori realizzati con precisione. Il loro processo di produzione comprende un’ampia gamma di fattori, tra cui le proprietà dei materiali, la rigidità strutturale, la precisione di lavorazione e il coordinamento di più fasi operative. I componenti realizzati con acciai legati ad alta resistenza — come il 35CD4 — presentano sfide particolari: sono soggetti a elevate forze di taglio, temperature elevate e usura accelerata degli utensili, oltre ad essere altamente suscettibili alla deformazione causata dalle forze di taglio, dalle sollecitazioni di serraggio e dagli effetti termici.
Inoltre, le superfici esterne di precisione, i fori profondi, i fori inclinati e i fori per cuscinetti su questi componenti presentano spesso requisiti di tolleranza dimensionale e geometrica ben definiti. Alcune aree potrebbero inoltre richiedere trattamenti superficiali specializzati, quali la pallinatura, la cromatura, la cadmiatura o la verniciatura. Di conseguenza, il processo di produzione deve tenere conto non solo della precisione delle singole operazioni, ma anche delle relazioni dimensionali tra le varie caratteristiche, nonché dell’impatto dei processi a valle sulla qualità finale del componente.
Prendendo come caso di studio i componenti cilindrici di precisione per il settore aerospaziale in acciaio legato 35CD4, questo articolo analizza le sfide produttive e i punti chiave di controllo del processo relativi a tali parti complesse e a pareti sottili, trattando aspetti che vanno dalla progettazione strutturale e dalle caratteristiche di lavorazione del materiale ai processi produttivi critici e ai trattamenti superficiali specializzati. Inoltre, attingendo all’esperienza di Xtmade nella lavorazione CNC di precisione di componenti strutturali complessi, nella lavorazione multiasse e nel controllo qualità, questo articolo esplora l’interazione tra la pianificazione dei processi e le capacità produttive nella realizzazione di componenti di precisione.
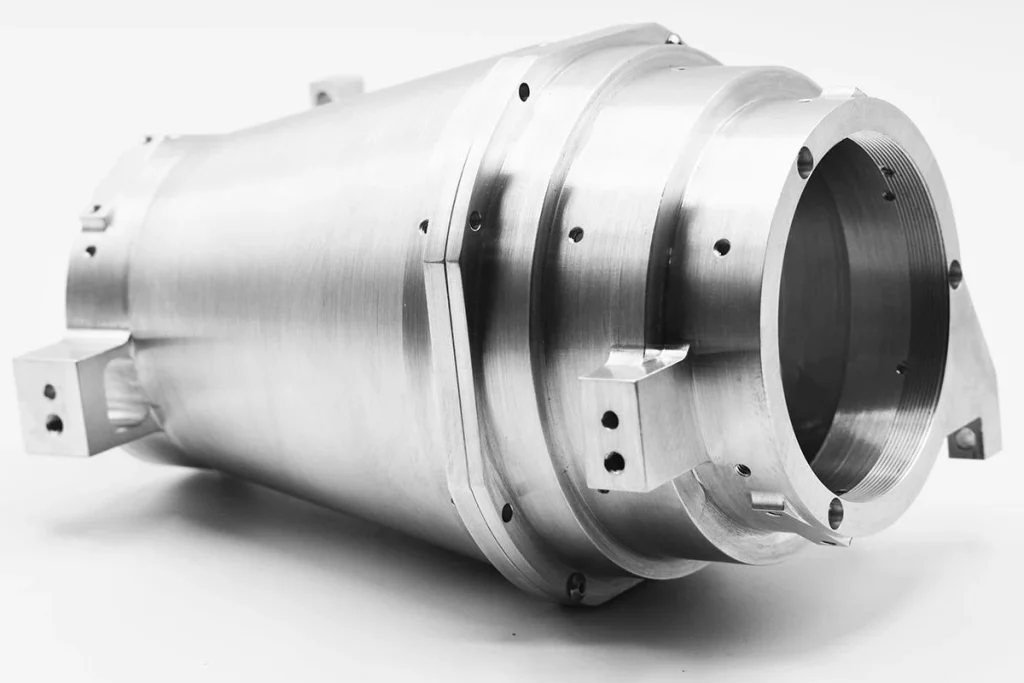
Caratteristiche strutturali e tecnologiche dei componenti cilindrici di precisione per il settore aerospaziale
I componenti cilindrici di precisione per il settore aerospaziale non sono generalmente semplici solidi di rivoluzione, bensì parti complesse e non standardizzate, costituite da un corpo cilindrico principale, sporgenze localizzate, strutture di collegamento e schemi di fori interni. Le difficoltà nella loro lavorazione derivano non solo dall’irregolarità della loro geometria esterna, ma anche da fattori quali lo spessore localizzato delle pareti, la rigidità strutturale, la distribuzione delle configurazioni di fori e le relazioni dimensionali tra le varie caratteristiche lavorate.
Per tali componenti, il processo di lavorazione deve tenere conto contemporaneamente della precisione dimensionale sia delle superfici esterne che di quelle interne, delle relazioni posizionali tra i diversi schemi di foratura e del rischio di deformazione in aree localizzate con pareti sottili. In particolare, quando si ha a che fare con lavorazioni multistadio e multidirezionali, la scelta strategica dei piani di riferimento di lavorazione e la sequenza ottimale delle operazioni sono fattori critici che influenzano direttamente la stabilità dimensionale finale e la precisione geometrica del componente.
Caratteristiche strutturali dei componenti
I componenti cilindrici di precisione nel settore aerospaziale presentano in genere le seguenti caratteristiche strutturali:
Geometria esterna complessa
Sebbene il corpo principale del componente sia cilindrico, la sua superficie esterna può presentare sporgenze, basi di montaggio, salti di raccordo o altre strutture irregolari. Queste caratteristiche localizzate complicano il serraggio e il posizionamento del pezzo, ponendo al contempo delle difficoltà in termini di accessibilità degli utensili e di potenziali interferenze durante la lavorazione.
Sezioni a pareti sottili e spessore delle pareti non uniforme
Per ridurre al minimo il peso mantenendo l’integrità strutturale, questi componenti cilindrici presentano spesso sezioni a pareti sottili, con spessori che possono variare in modo significativo da un’area all’altra. Tali regioni a pareti sottili non dispongono di rigidità sufficiente e sono soggette a deformazioni elastiche sotto l’influenza delle forze di taglio e di serraggio. Inoltre, al rilascio di tali forze può verificarsi un “ritorno elastico”, che potrebbe compromettere l’uniformità dei diametri esterni, dei fori interni e degli spessori delle pareti.
Configurazioni diverse dei fori
La struttura interna può presentare una varietà di caratteristiche, tra cui fori assiali profondi, fori inclinati, fori di collegamento e fori per cuscinetti di precisione. Questi fori presentano requisiti specifici in termini di diametro, profondità, orientamento di lavorazione e precisione di posizionamento. Alcuni possono inoltre richiedere un notevole sbalzo dell’utensile, il che aumenta la difficoltà sia della lavorazione che del controllo.
Superfici lavorate multiple ed elementi di accoppiamento
Le superfici esterne, i fori interni e specifici fori per cuscinetti di un componente cilindrico svolgono spesso funzioni distinte — quali il posizionamento, il collegamento o l’accoppiamento — richiedendo pertanto standard elevati in termini di precisione dimensionale, rugosità superficiale e tolleranze geometriche. Inoltre, alcune superfici possono richiedere trattamenti post-lavorazione quali la placcatura, la pallinatura o la verniciatura, che impongono ulteriori requisiti in termini di tolleranze di lavorazione e protezione delle superfici.
Dimensioni critiche e requisiti di precisione
Rispetto ai componenti cilindrici standard, il controllo dimensionale dei pezzi cilindrici di precisione per il settore aerospaziale comporta spesso molteplici caratteristiche di lavorazione correlate tra loro. Prendendo come esempio il componente cilindrico in acciaio legato 35CD4 analizzato nel presente testo, i principali requisiti di precisione si concentrano sulle seguenti aree:
Superfici esterne di precisione
Le superfici esterne alle estremità del cilindro sono soggette a tolleranze di diametro molto strette, mentre lo spessore della parete in queste zone è di soli 2,81 mm circa. A causa di questo spessore ridotto, fattori quali le forze di serraggio, le forze di taglio e le variazioni di temperatura durante il processo di tornitura possono influire in modo significativo sulle dimensioni esterne e sulla rotondità.
Fori interni profondi
Il componente presenta un foro assiale profondo con una lunghezza di circa 287,5 mm. Oltre alla tolleranza del diametro del foro, è necessario controllare la coassialità tra il foro interno e la superficie esterna, nonché la cilindricità del foro stesso. La profondità del foro, lo sbalzo dell’utensile e le condizioni di evacuazione dei trucioli influenzano tutti la qualità finale della lavorazione.
Fori inclinati
All'interno di una sporgenza del componente è presente un foro inclinato, posizionato con un angolo di 45° rispetto all'asse principale. Questa configurazione impone requisiti rigorosi in termini di posizionamento angolare, lunghezza dell'utensile, area di lavoro della macchina utensile e prevenzione di interferenze tra gli utensili e i dispositivi di fissaggio.
Fori per cuscinetti di precisione
I fori dei cuscinetti situati all’interno delle alette sono elementi di accoppiamento di precisione. A causa della rigidità della struttura locale e dell’orientamento di lavorazione richiesto, alcune operazioni richiedono un notevole sbalzo dell’utensile. Durante la lavorazione, è fondamentale garantire non solo il corretto diametro del foro, ma anche la rotondità, la precisione posizionale e la qualità della superficie.
Nel complesso, la precisione di lavorazione di tali componenti non è determinata da una singola dimensione considerata isolatamente, ma dipende piuttosto dalle complesse relazioni dimensionali tra le superfici esterne, i fori interni, i fori inclinati e le varie caratteristiche di collegamento. Qualsiasi deformazione o scostamento di posizionamento introdotto durante una singola operazione può potenzialmente compromettere la precisione delle operazioni di lavorazione successive.
Caratteristiche del materiale e difficoltà di lavorazione dell'acciaio legato 35CD4
Le proprietà dei materiali rappresentano un fattore critico che influenza i processi di produzione dei componenti cilindrici di precisione nel settore aerospaziale. Il 35CD4 è un acciaio strutturale in lega di nichel-cromo-molibdeno caratterizzato da elevata resistenza, eccellente tenacità e buona temprabilità, che lo rendono particolarmente adatto per componenti meccanici che richiedono un'elevata capacità di carico e affidabilità strutturale.
Tuttavia, queste proprietà vantaggiose rendono il materiale anche più difficile da lavorare. In particolare, nella lavorazione di cilindri a pareti sottili, fori profondi o schemi di foratura di precisione, fattori quali elevate forze di taglio, significativa generazione di calore e usura degli utensili possono influire negativamente sia sull’efficienza di lavorazione che sulla stabilità dimensionale. Di conseguenza, prima di sviluppare qualsiasi processo di lavorazione è essenziale una conoscenza approfondita della composizione chimica del materiale, dello stato di trattamento termico e delle caratteristiche di taglio.
Composizione chimica e proprietà meccaniche del 35CD4
Il 35CD4 è un acciaio strutturale legato a medio tenore di carbonio, i cui principali elementi di lega sono carbonio, cromo, nichel e molibdeno. Nel loro insieme, questi elementi influenzano la resistenza, la durezza, la tenacità e la risposta al trattamento termico del materiale.
Gli effetti principali di ciascun elemento di lega sono i seguenti:
| Elemento di lega | Effetto principale sulle proprietà dei materiali |
| Carbonio (C) | Aumenta la resistenza e la durezza; influisce sulla temprabilità |
| Cromo (Cr) | Migliora la temprabilità, la resistenza all'usura e la resistenza meccanica |
| Nichel (Ni) | Migliora la tenacità, in particolare quella a basse temperature |
| Molibdeno (Mo) | Migliora la temprabilità e la resistenza al rinvenimento; migliora le prestazioni a livelli elevati di resistenza |
Le proprietà del 35CD4 sono strettamente legate alle condizioni del trattamento termico a cui viene sottoposto. Trattamenti diversi, quali la normalizzazione e il rinvenimento o la tempra e il rinvenimento, producono livelli diversi di resistenza e durezza per soddisfare i requisiti di funzionamento del componente.
Per la lavorazione CNC, la lavorabilità non può essere valutata solo in base al tipo di materiale. Gli utensili e i parametri di taglio devono essere scelti in base alla durezza effettiva, alle condizioni di trattamento termico, alla microstruttura del pezzo grezzo e al margine di lavorazione del pezzo.
Caratteristiche di lavorazione dell'acciaio legato 35CD4
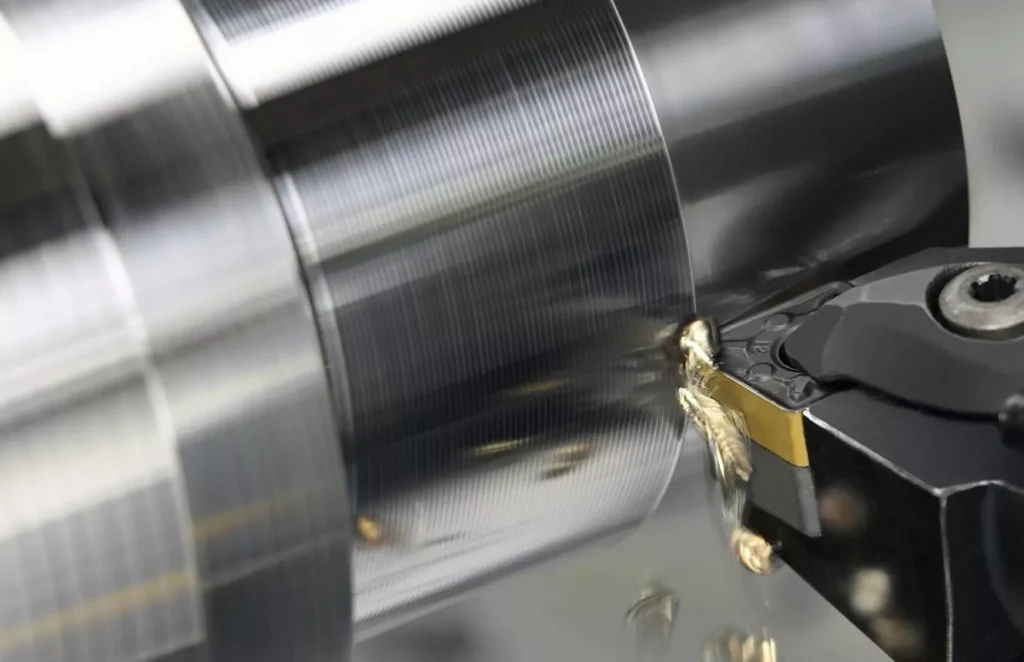
L'acciaio legato 35CD4 presenta elevata resistenza e tenacità, caratteristiche che spesso comportano carichi di taglio significativi, accumulo di calore e usura accelerata degli utensili durante il processo di lavorazione. Di seguito sono illustrate le principali difficoltà legate alla lavorazione di questo materiale.
Elevate forze di taglio
A causa della sua elevata resistenza e durezza, il materiale presenta una notevole resistenza alla deformazione durante la lavorazione, con conseguenti forze di taglio relativamente elevate. Nel caso di componenti cilindrici a pareti sottili, queste forze elevate non solo aumentano il carico sull’utensile da taglio e sulla macchina utensile, ma possono anche causare una deformazione elastica del pezzo, compromettendone così la precisione dimensionale e geometrica.
Alte temperature di taglio
Durante la lavorazione, il calore viene generato dalla deformazione plastica del materiale, dall’attrito tra l’utensile e il pezzo in lavorazione e dal contatto tra i trucioli e la faccia di taglio dell’utensile. Questa concentrazione di calore nella zona di taglio può causare un aumento della temperatura dell’utensile e una deformazione termica localizzata del pezzo in lavorazione, che a sua volta influisce sulla precisione delle dimensioni esterne e interne.
Tendenza all’indurimento da sforzo
L'effetto combinato delle forze di taglio e del calore può indurre una deformazione plastica nello strato superficiale del materiale, con conseguente indurimento localizzato. Questo indurimento da deformazione aumenta la resistenza durante le successive passate di taglio, impone carichi maggiori sull'utensile e può influire negativamente sulla qualità della superficie lavorata.
Rapida usura degli utensili
Le elevate forze di taglio e le temperature elevate accelerano l'usura dell'utensile. Man mano che il tagliente si smussa, le forze di taglio e il calore possono aumentare ulteriormente, causando scostamenti dimensionali, un aumento della rugosità superficiale e una riduzione dell'efficienza di lavorazione. Di conseguenza, è fondamentale selezionare con cura i materiali dell'utensile, la sua geometria e i parametri di taglio in base alla durezza del materiale e alle specifiche condizioni di lavorazione.
Difficoltà nella gestione dei chip
Il 35CD4 presenta un certo grado di plasticità e tenacità che, in determinate condizioni di taglio, tende a produrre trucioli continui simili a nastri. Se la rottura dei trucioli non è efficace, questi trucioli lunghi possono impigliarsi attorno all’utensile o al pezzo in lavorazione, ostacolando l’evacuazione dei trucioli e il raffreddamento e rischiando di graffiare la superficie lavorata. 6. Rischio di deformazione indotta dalla lavorazione
In presenza di elevati carichi di taglio ed effetti termici, i pezzi possono subire deformazioni elastiche e termiche localizzate. Inoltre, il rilascio delle tensioni interne intrinseche al materiale durante la lavorazione di sgrossatura può anch’esso determinare variazioni nella forma del pezzo. Nel caso di strutture cilindriche a pareti sottili, questi fattori complicano ulteriormente il compito di mantenere il controllo dimensionale.
Requisiti relativi al trattamento termico e alle operazioni di pre-lavorazione
Nel caso dei componenti aerospaziali in acciaio legato ad alta resistenza, il trattamento termico non solo influisce sulle proprietà meccaniche finali, ma determina anche la pianificazione del processo per la successiva lavorazione CNC.
Nel processo di produzione dei componenti cilindrici qui descritti, le semilavorate forgiate devono essere sottoposte a un’adeguata prelavorazione prima del trattamento termico. Ciò migliora le condizioni della sezione trasversale della semilavorata, garantendo un processo di trattamento termico più efficace e uniforme.
Lavorazione di sgrossatura prima del trattamento termico
In base alla struttura del componente e alle specifiche del trattamento termico, la grezza forgiata viene sottoposta a una lavorazione preliminare per rimuovere una parte del materiale in eccesso (tolleranza di lavorazione) e per controllare lo spessore delle pareti nelle varie sezioni trasversali. In questo caso specifico, lo spessore delle pareti in qualsiasi sezione trasversale deve essere inferiore a 30 mm dopo la sgrossatura, al fine di soddisfare i requisiti tecnici per il successivo trattamento termico.
Definizione dei sistemi di riferimento dopo il trattamento termico
Poiché il trattamento termico può determinare variazioni nelle dimensioni e nella forma di un componente, è necessario tenere conto dei requisiti relativi al posizionamento successivo già durante la fase di sgrossatura. La definizione di punti di riferimento di allineamento adeguati sul pezzo grezzo dopo la sgrossatura facilita un riposizionamento accurato nelle fasi successive, riducendo così al minimo gli errori di lavorazione causati dagli spostamenti dei punti di riferimento.
Sequenza delle operazioni di sgrossatura e finitura
Per i componenti cilindrici caratterizzati da pareti sottili e schemi di fori precisi, non è consigliabile lavorare il pezzo alle sue dimensioni finali direttamente dal grezzo. Una sequenza ben pianificata — che comprenda sgrossatura, trattamento termico, semifinitura e finitura — contribuisce ad alleviare le sollecitazioni interne dovute alla lavorazione e offre la flessibilità necessaria per ottenere le tolleranze dimensionali e geometriche finali.
In sintesi, la difficoltà nella lavorazione dell’acciaio legato 35CD4 deriva non solo dalla sua resistenza e durezza intrinseche, ma anche dallo stato di trattamento termico, dal progetto strutturale del componente e dalla quantità di materiale in eccesso da asportare. Solo sviluppando un processo che integri le caratteristiche del materiale con il progetto strutturale del componente è possibile creare condizioni stabili per la successiva lavorazione cilindrica esterna di precisione, la foratura profonda e la lavorazione di schemi di fori complessi.
Caratteristiche chiave dei processi di lavorazione meccanica per componenti cilindrici di precisione nel settore aerospaziale
Le difficoltà nella lavorazione di componenti cilindrici di precisione per il settore aerospaziale derivano non solo dalla lavorabilità del materiale, ma anche dalla rigidità strutturale del componente, dalla distribuzione delle sue caratteristiche e dai requisiti di precisione dimensionale. Data la natura a pareti sottili del corpo cilindrico principale, la complessità di alcune strutture localizzate e la presenza di caratteristiche diverse — quali superfici cilindriche esterne, fori profondi, fori inclinati e fori di supporto di precisione — le varie operazioni di lavorazione possono facilmente influenzarsi a vicenda.
Nella produzione effettiva, è fondamentale pianificare con cura i metodi di serraggio dei pezzi, la sequenza delle operazioni, la scelta degli utensili e i parametri di taglio in base alle caratteristiche strutturali specifiche di ciascuna feature. Ciò è necessario per prevenire problemi quali deformazioni localizzate, vibrazioni degli utensili o spostamenti del punto di riferimento, che potrebbero altrimenti compromettere la precisione dimensionale finale.
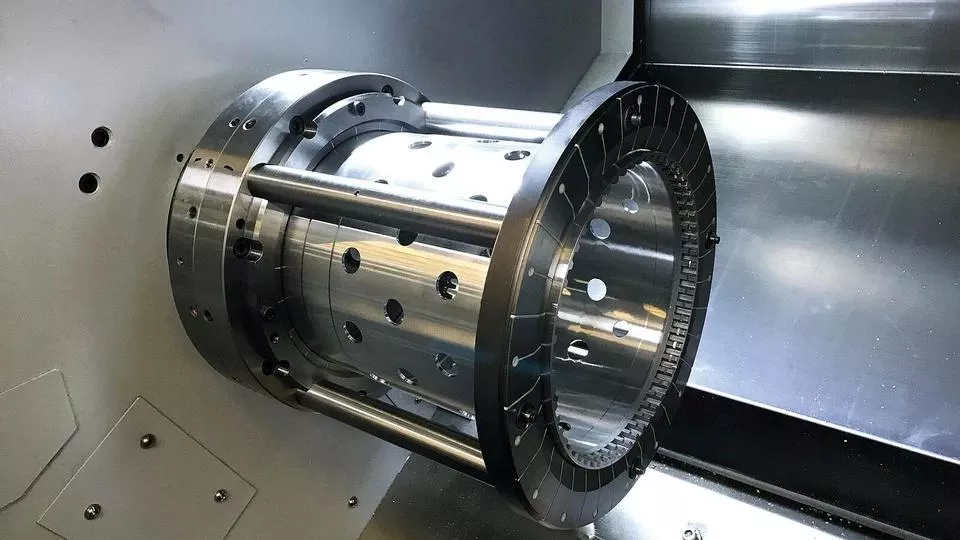
Lavorazione meccanica e controllo della deformazione di componenti cilindrici a pareti sottili
Le strutture a pareti sottili sono una caratteristica distintiva dei componenti cilindrici di precisione nel settore aerospaziale. Per soddisfare i requisiti di leggerezza e resistenza strutturale, questi componenti presentano spesso pareti sottili; tuttavia, la loro limitata rigidità trasversale li rende altamente soggetti a deformazioni durante la lavorazione.
Tra i principali fattori che influenzano tale fenomeno figurano:
Deformazione causata dalle forze di serraggio: Durante la tornitura o la fresatura, i componenti cilindrici a pareti sottili devono essere posizionati e fissati mediante dispositivi di serraggio. Una forza di serraggio eccessiva o una distribuzione non uniforme della forza possono causare compressione localizzata o ovalizzazione (mancanza di rotondità). Inoltre, una volta sbloccato il componente al termine della lavorazione, esso può subire un ritorno elastico dimensionale.
Deformazione causata dalle forze di taglio: I profili a pareti sottili presentano una bassa resistenza ai carichi di taglio. Quando l'utensile entra in contatto con il pezzo, le forze di taglio possono causare una deformazione elastica della struttura. Ciò comporta una discrepanza tra la profondità di taglio effettiva e il valore previsto, influenzando così lo spessore delle pareti e le dimensioni finali.
Deformazione causata dal calore di taglio: Un aumento della temperatura nella zona di taglio può causare un’espansione termica localizzata. Una distribuzione non uniforme della temperatura nelle diverse parti del componente provoca spesso una deformazione termica, che può compromettere la precisione dei diametri esterni, dei fori interni e di altre quote critiche.
Di conseguenza, la lavorazione di componenti cilindrici a pareti sottili richiede un'attenta valutazione delle forze di serraggio, dei carichi di taglio e della distribuzione del calore. Il rischio di deformazione durante il processo di lavorazione può essere mitigato ottimizzando i punti di supporto del dispositivo di fissaggio, adottando una strategia di lavorazione in più fasi, assegnando in modo appropriato i margini di lavorazione e controllando rigorosamente i parametri durante le fasi di finitura.
Caratteristiche della lavorazione cilindrica esterna di precisione
La superficie esterna di un componente cilindrico svolge in genere una funzione di posizionamento, assemblaggio o accoppiamento; di conseguenza, è soggetta a requisiti rigorosi in termini di diametro, rotondità e rugosità superficiale.
Nel caso del componente qui in esame, la zona di tolleranza per il diametro esterno nella sezione terminale è di soli 0,022 mm, mentre lo spessore della parete corrispondente è di circa 2,81 mm. Questa combinazione di tolleranze dimensionali ristrette e geometria a pareti sottili pone notevoli difficoltà di lavorazione per la lavorazione cilindrica esterna.
In primo luogo, i profili a pareti sottili sono soggetti a deformazioni radiali sia durante il serraggio che durante il taglio. Una forza di serraggio eccessiva può causare irregolarità nel diametro esterno lavorato, mentre una rigidità insufficiente del pezzo durante il taglio può provocare vibrazioni e scostamenti dimensionali localizzati.
In secondo luogo, fattori quali l’usura dell’utensile, la temperatura di taglio e la stabilità termica della macchina utensile possono tutti influire sul diametro esterno finale. Durante la lavorazione dell’acciaio legato ad alta resistenza, l’usura dell’utensile può alterare le condizioni effettive di taglio, rendendo difficile mantenere l’uniformità dimensionale durante la produzione in serie.
Pertanto, la lavorazione cilindrica esterna di precisione richiede un approccio globale che tenga conto del supporto del pezzo, delle condizioni dell'utensile, dei parametri di taglio e del margine di lavorazione. Inoltre, il controllo dimensionale post-lavorazione è essenziale per verificare che il diametro e la rotondità soddisfino i requisiti specificati.
Caratteristiche della lavorazione interna di fori profondi
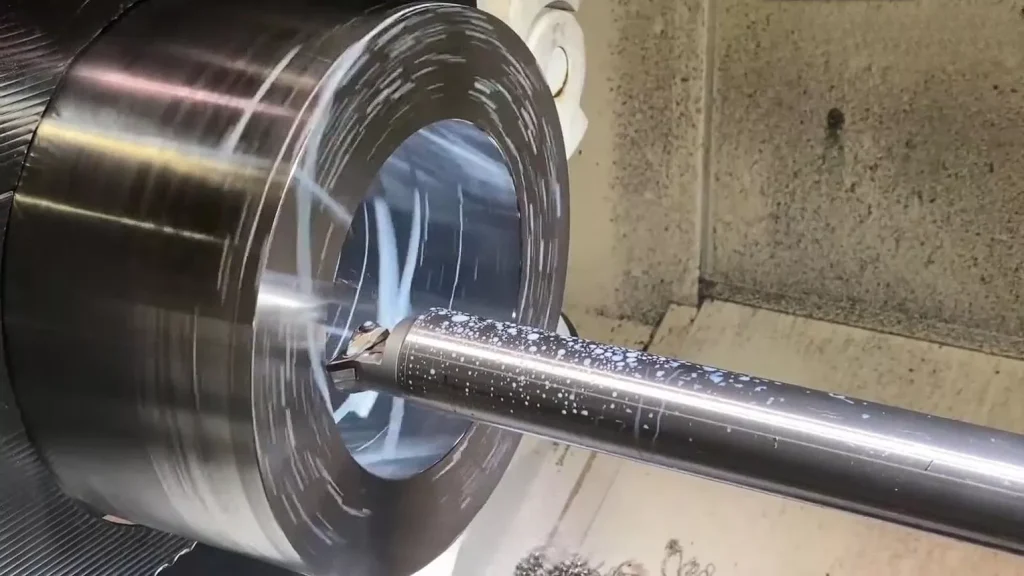
Le principali difficoltà nella lavorazione di fori profondi sono rappresentate dal lungo sbalzo dell’utensile, dalla zona di taglio chiusa e dalle condizioni relativamente limitate di evacuazione dei trucioli e di lubrificazione. Per i componenti cilindrici di precisione destinati al settore aerospaziale, il foro non solo deve soddisfare i requisiti di diametro, ma può anche dover mantenere un rigoroso rapporto di concentricità con il diametro esterno.
Nel caso in esame, la profondità del foro raggiunge i 287,5 mm, con requisiti che prevedono il controllo della tolleranza del diametro del foro, una concentricità di 0,04 mm e una cilindricità di 0,02 mm. Ciò significa che il processo non solo deve garantire il diametro del foro, ma anche controllare la deviazione assiale e le variazioni della forma della parete del foro su tutta la sua lunghezza.
La lavorazione di fori profondi comporta principalmente i seguenti problemi:
- Rigidità insufficiente dell'utensile: In presenza di un’estensione dell’utensile troppo lunga, quest’ultimo tende a piegarsi e a vibrare sotto l’azione delle forze di taglio.
- Difficoltà nell'evacuazione dei trucioli: I trucioli non vengono eliminati facilmente e tempestivamente, il che può causare la necessità di una seconda passata, l’usura dell’utensile e graffi sulla parete del foro.
- Raffreddamento limitato: Il refrigerante fatica a raggiungere completamente l'interno di un foro profondo, il che può far aumentare la temperatura di taglio.
- Deviazione dell'asse del foro: Forze di taglio disomogenee, errori di posizionamento iniziale e margini di taglio disomogenei possono tutti causare una deviazione dell’asse del foro dalla sua posizione di progetto.
- Ispezione dimensionale complessa: I metodi di misurazione tradizionali non sono in grado di riflettere appieno la cilindricità e la variazione dell'asse lungo l'intera profondità del foro.
Per risolvere questi problemi, è necessario scegliere un metodo di foratura o di foratura profonda adeguato in base al diametro e alla profondità del foro, nonché alle condizioni del materiale, prestando particolare attenzione alla rigidità dell’utensile, al percorso di evacuazione dei trucioli, alle condizioni di raffreddamento e alla stabilità dei punti di riferimento di lavorazione.
Caratteristiche della lavorazione di fori inclinati a 45°
A differenza delle configurazioni convenzionali dei fori, distribuite lungo l'asse del cilindro, un foro inclinato viene realizzato con un angolo rispetto all'asse principale del pezzo. Ciò comporta requisiti più elevati in termini di posizionamento della macchina, accessibilità dell'utensile e spazio di lavorazione.
Nel caso in esame, il foro inclinato è situato su una sporgenza locale del pezzo, con un angolo di 45° rispetto all'asse del cilindro. Poiché la sporgenza è circondata da altre strutture, gli utensili e i dispositivi di fissaggio convenzionali potrebbero interferire con il pezzo; pertanto, è necessario valutare attentamente l'orientamento di lavorazione e la lunghezza di sbalzo dell'utensile.
Tra le principali difficoltà del processo figurano:
- Precisione di posizionamento angolare: È necessario stabilire con precisione il rapporto angolare tra l'asse del foro inclinato e i piani di riferimento del pezzo. Gli errori di posizionamento non solo influiscono sull'angolo di inclinazione del foro, ma possono anche causarne lo spostamento.
- Sporgenza dell'utensile e rigidità: A causa dello spazio di lavorazione limitato, potrebbe essere necessaria una configurazione con sbalzo lungo dell'utensile. Uno sbalzo maggiore riduce la rigidità del sistema utensile e provoca facilmente vibrazioni e deviazioni del diametro del foro.
- Interferenza tra utensili: La sporgenza attorno al foro inclinato, il profilo del cilindro e la struttura del dispositivo di fissaggio potrebbero limitare il movimento dell'utensile. Durante la pianificazione del processo è necessario verificare l'eventuale interferenza tra l'utensile, il pezzo in lavorazione e il dispositivo di fissaggio.
- Schema di lavorazione e posizionamento multiasse: A seconda della struttura del pezzo, è possibile ricorrere alla lavorazione CNC a 4 o 5 assi oppure a un dispositivo di fissaggio angolare dedicato per mantenere l'asse dell'utensile in una posizione adeguata rispetto al foro da lavorare. Lo schema specifico va determinato in base alla posizione del foro, alla lunghezza dell'utensile e alla corsa della macchina.
Caratteristiche della lavorazione di precisione del foro dei cuscinetti
Il foro di un cuscinetto è in genere un elemento di precisione con requisiti di accoppiamento molto rigorosi. Il suo diametro, la rotondità, la cilindricità e la precisione di posizionamento influiscono direttamente sul successivo montaggio del cuscinetto e sulle sue condizioni di funzionamento.
Nella parte cilindrica qui in esame, il foro del cuscinetto è situato su una sporgenza locale. A causa della forma del pezzo e della direzione di lavorazione, esso può essere lavorato solo dalla faccia frontale sinistra del pezzo. Questo accesso da un solo lato richiede che l’utensile abbia un lungo sbalzo, il che aumenta anche il rischio di vibrazioni e deflessione durante la lavorazione.
Inoltre, l’area di giunzione tra la linguetta e il corpo principale del cilindro potrebbe presentare una rigidità non uniforme, rendendo probabile una deformazione locale sotto l’azione delle forze di taglio. Se la rigidità dell’utensile è insufficiente o il margine di lavorazione è distribuito in modo non ottimale, ciò può causare anche un diametro interno non uniforme e una qualità superficiale ridotta.
Pertanto, la lavorazione dei fori dei cuscinetti richiede particolare attenzione ai seguenti aspetti:
- Punti di riferimento di lavorazione e metodo di posizionamento.
- Lunghezza di sbalzo dell'utensile e rigidità del sistema.
- Controllo del diametro, della rotondità e della cilindricità del foro.
- Rapporto posizionale tra il foro del cuscinetto e altre caratteristiche strutturali.
- Controllo delle dimensioni e della qualità superficiale dopo la finitura.
Per i fori dei cuscinetti con requisiti di accoppiamento rigorosi, potrebbero essere necessarie, se del caso, operazioni di alesatura di precisione, alesatura con fresa o altri processi di finitura adeguati, al fine di soddisfare la precisione finale specificata nel disegno.
Coordinamento dei processi tra più operazioni di lavorazione
Le caratteristiche di lavorazione sopra menzionate non sono indipendenti l'una dall'altra. Ad esempio, esistono requisiti di coassialità tra le superfici cilindriche esterne e i fori interni; la relazione posizionale tra un foro inclinato e un foro di supporto è influenzata dal sistema di riferimento complessivo; inoltre, la deformazione indotta dalla lavorazione nelle sezioni a pareti sottili può alterare altre dimensioni di precisione.
Per i componenti cilindrici di precisione destinati alle applicazioni aerospaziali, l’ottimizzazione non può essere effettuata isolatamente per le singole operazioni. È invece necessario considerare l’intero percorso di lavorazione per coordinare i piani di riferimento, le sequenze di lavorazione e l’assegnazione dei margini di lavorazione alle varie caratteristiche. Occorre prestare particolare attenzione all’eliminazione delle tensioni dopo la sgrossatura, al ripristino dei piani di riferimento dopo il trattamento termico e alla ripetibilità del posizionamento durante la lavorazione da orientamenti diversi. Attraverso una pianificazione sistematica del processo, è possibile ridurre al minimo l’accumulo di errori — come quelli derivanti da spostamenti dei punti di riferimento o da ripetuti serraggi — garantendo così il controllo delle dimensioni finali e delle tolleranze geometriche.
Requisiti di lavorazione specifici per componenti cilindrici di precisione per il settore aerospaziale
La produzione di componenti cilindrici di precisione per il settore aerospaziale non comporta solo operazioni di lavorazione standard — quali tornitura CNC, fresatura, alesatura e foratura — ma può richiedere anche processi speciali come la pallinatura, la galvanoplastica e la verniciatura, al fine di garantire che i componenti soddisfino specifici requisiti prestazionali relativi alla superficie e al funzionamento.
A differenza dei componenti meccanici convenzionali, questi elementi presentano spesso diverse superfici con funzioni distinte. Ad esempio, alcune superfici cilindriche esterne potrebbero richiedere la pallinatura, i fori interni di precisione potrebbero necessitare di cromatura, mentre altre aree potrebbero richiedere la cadmiatura o la verniciatura. Poiché ogni processo comporta zone di trattamento, parametri operativi e specifiche superficiali diversi, è essenziale definire chiaramente tali zone durante il processo di produzione e coordinare efficacemente l’interazione tra lavorazione meccanica e trattamento superficiale.
Pallinatura
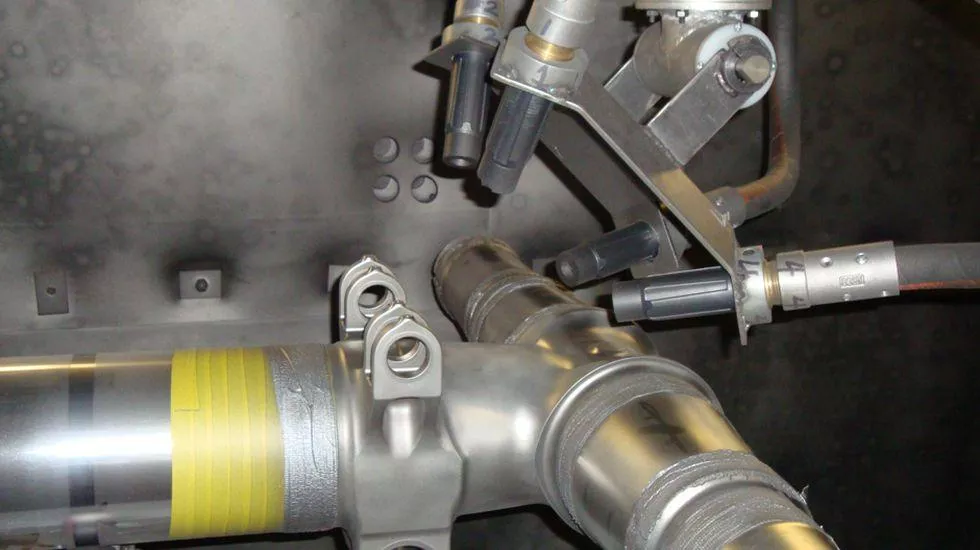
La pallinatura è un processo di rinforzo superficiale in cui pallini lanciati ad alta velocità colpiscono la superficie del pezzo, provocando una deformazione plastica dello strato superficiale e generando tensioni residue di compressione. Il processo è comunemente utilizzato per componenti metallici soggetti a requisiti di resistenza alla fatica.
Nel caso di componenti cilindrici di precisione per il settore aerospaziale, la pallinatura deve essere applicata rigorosamente solo in aree controllate. Poiché le diverse superfici svolgono funzioni diverse, non tutte le aree sono adatte alla pallinatura.
I principali requisiti di processo includono:
- Controllo dell'area di martellatura: Indicare chiaramente il diametro esterno e qualsiasi altra superficie specificata da sottoporre a pallinatura, in base al disegno del pezzo.
- Protezione delle aree non trattate: Mascherare le superfici di accoppiamento di precisione, i fori e le altre aree specificate in cui non è consentito il peening.
- Controllo dei parametri di processo: Determinare l'intensità della pallinatura, la copertura e le specifiche dei granuli in base alle proprietà del materiale, alla struttura del pezzo e alle specifiche tecniche.
- Ispezione post-trattamento: Verificare la copertura della pallinatura e le condizioni della superficie per evitare un trattamento eccessivo in alcune zone o la presenza di aree non trattate.
Nel caso di strutture cilindriche a pareti sottili, occorre prestare attenzione anche all’effetto del processo di pallinatura sulla stabilità geometrica, in modo che parametri inadeguati non provochino variazioni delle dimensioni o della forma.
Cromatura
La cromatura è un processo di trattamento superficiale che consiste nel formare un rivestimento di cromo su una superficie metallica mediante processi elettrochimici. A seconda dell'applicazione, il rivestimento di cromo può essere utilizzato per migliorare la durezza superficiale, la resistenza all'usura e altre proprietà della superficie.
Nel componente cilindrico per il settore aerospaziale qui in esame, il foro specificato richiede una cromatura con uno spessore di rivestimento compreso tra 20 e 25 μm.
I principali punti di controllo del processo includono:
- Controllo dello spessore del rivestimento: Lo spessore del rivestimento influisce direttamente sul diametro finale del foro. È quindi necessario determinare il margine di lavorazione in base alla dimensione pre-placcatura e ai requisiti del disegno, per evitare che il foro risulti fuori tolleranza dopo la placcatura.
- Uniformità del rivestimento: Un foro è una struttura relativamente chiusa, pertanto durante la placcatura occorre tenere conto degli effetti della distribuzione della corrente e del flusso della soluzione di placcatura sull’uniformità del rivestimento.
- Preparazione della superficie prima della placcatura: La superficie lavorata deve essere adeguatamente pulita e pretrattata prima della placcatura, al fine di garantire una buona adesione tra il rivestimento e il substrato.
- Controllo qualità post-placcatura: Verificare lo spessore del rivestimento, l’integrità della superficie e il diametro finale del foro come previsto dalle specifiche e, se necessario, procedere con ulteriori operazioni di finitura.
Nel caso dei fori di precisione, lo spessore del rivestimento non può essere considerato semplicemente come un aumento dimensionale su un solo lato. La compensazione dimensionale finale deve essere determinata in base al metodo di placcatura del foro e al processo effettivo.
Placcatura al cadmio
La placcatura al cadmio è un processo protettivo tradizionale utilizzato per i componenti metallici del settore aerospaziale e industriale. Viene impiegata principalmente per garantire un certo grado di resistenza alla corrosione e per soddisfare i requisiti superficiali richiesti da specifici ambienti di assemblaggio e di esercizio.
Nel caso in esame, tutte le superfici diverse dall'area cromata specificata sono rivestite di cadmio. Questo trattamento superficiale multizona richiede che i confini tra i diversi rivestimenti siano chiaramente definiti già in fase di pianificazione del processo.
I principali requisiti di processo includono:
- Suddivisione in zone: Definire chiaramente il confine tra le aree cromate e quelle cadmiate per evitare che il rivestimento venga applicato sulle aree sbagliate.
- Mascheratura delle superfici: Proteggere efficacemente le aree in cui non è consentita la placcatura al cadmio.
- Coordinamento dei processi: Organizzare in modo oculato la sequenza di cromatura e cadmiatura per evitare difetti di rivestimento nelle zone di confine.
- Controllo qualità: Verificare la copertura, lo spessore e la qualità della superficie del rivestimento.
Si noti che il cadmio comporta rischi significativi per l'ambiente e la salute sul lavoro. Il processo deve essere eseguito da un fornitore qualificato dotato di adeguate capacità di controllo dell'inquinamento, in conformità con le specifiche applicabili, e occorre valutare la disponibilità di processi alternativi di protezione.
Pittura
La verniciatura viene generalmente utilizzata per migliorare l'aspetto dei componenti, garantire la protezione delle superfici o soddisfare specifici requisiti prestazionali del rivestimento. Nel caso di componenti cilindrici per il settore aerospaziale con elementi di accoppiamento di precisione, le aree verniciate devono essere rigorosamente controllate in base al disegno tecnico.
La principale difficoltà del processo consiste nel coordinare la copertura del rivestimento con le dimensioni di precisione.
In primo luogo, è necessario definire chiaramente le aree del diametro esterno in cui è consentita la verniciatura e mascherare le superfici di precisione in cui la verniciatura non è consentita, per impedire che la vernice penetri nel foro, nelle superfici di accoppiamento e in altre aree funzionali.
In secondo luogo, lo spessore del rivestimento influisce sulle dimensioni finali del pezzo. Se un’area verniciata è adiacente a un diametro esterno di precisione, è necessario tenere in considerazione in anticipo lo spessore del rivestimento e i contorni della mascheratura per evitare che l’accumulo di vernice comprometta l’assemblaggio.
Infine, dopo la verniciatura, è necessario verificare che il rivestimento presenti una copertura completa, una buona adesione e un aspetto superficiale adeguato, al fine di garantire che soddisfi i requisiti tecnici del componente.
Coordinamento di trattamenti superficiali multipli
Quando un singolo componente aerospaziale di precisione richiede diversi trattamenti, quali pallinatura, cromatura, cadmiatura e verniciatura, la gestione del processo diventa ancora più complessa.
I diversi trattamenti non solo agiscono secondo meccanismi diversi, ma possono anche influire su altre aree della superficie. Ad esempio, è necessario un confine netto tra le aree cromate e quelle cadmiate; le aree verniciate devono essere protette dalle operazioni di placcatura; inoltre, i fori di precisione richiedono il controllo dello spessore del rivestimento e del diametro finale del foro.
Pertanto, il coordinamento di trattamenti superficiali multipli dovrebbe concentrarsi sui seguenti aspetti:
| Elemento di controllo | Requisiti principali del processo |
| Aree di trattamento | Definire l'estensione e i confini di ciascun trattamento superficiale |
| Mascheratura e protezione | Proteggere le superfici di precisione dove non è consentito effettuare trattamenti |
| Sequenza di processo | Coordinare la sequenza delle operazioni di pallinatura, placcatura e verniciatura |
| Compensazione dimensionale | Tenere conto dell'effetto della placcatura e del rivestimento sulle dimensioni finali |
| Ispezione finale | Ispezionare i rivestimenti e le dimensioni critiche dopo il trattamento |
Inoltre, il trattamento superficiale dei componenti aerospaziali è solitamente regolato da specifiche tecniche precise. La sequenza effettiva del processo non può essere determinata solo sulla base dell’esperienza generale, ma deve essere verificata in base al disegno del componente, ai requisiti dei materiali, alle norme applicabili e alla capacità di processo del fornitore del trattamento.
Controllo qualità e controllo della precisione
Il controllo qualità dei componenti cilindrici di precisione per il settore aerospaziale non può basarsi esclusivamente sul collaudo finale. È necessario un piano che copra l’intero processo e tenga conto della struttura dei componenti, dei punti di riferimento, delle tolleranze geometriche e dei trattamenti superficiali.
Controllo dimensionale e geometrico
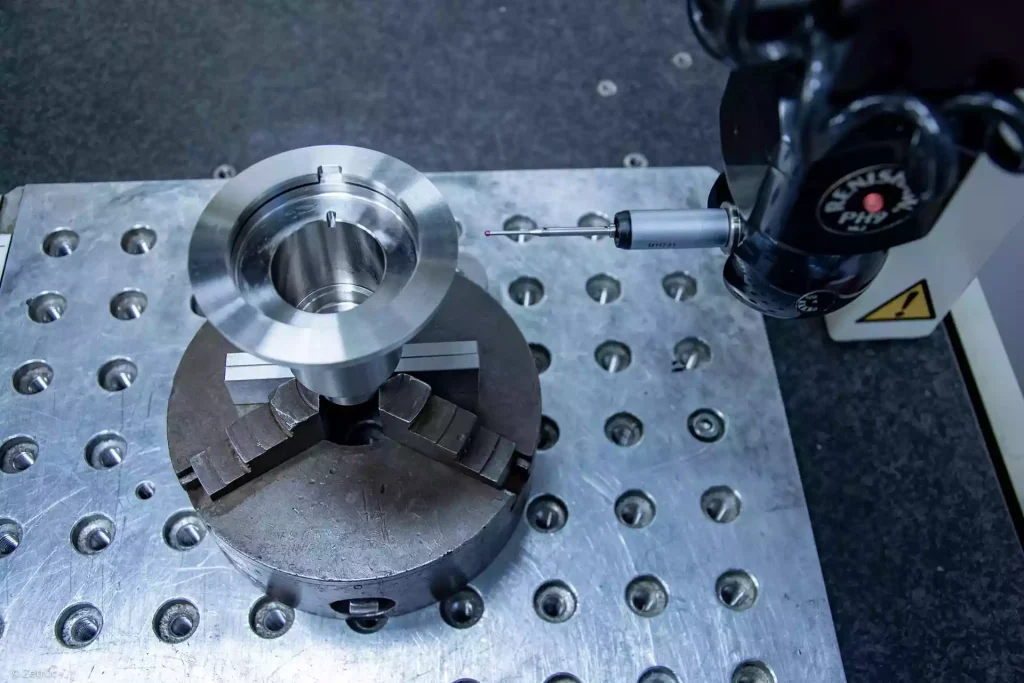
Poiché il pezzo presenta pareti sottili, un foro profondo, un foro inclinato e alette, ogni caratteristica richiede un metodo specifico. I diametri esterni di precisione possono essere controllati con micrometri, comparatori o attrezzature dedicate, con una forza di misura controllata per evitare di deformare le pareti sottili. Per il foro profondo 287,5 mm, una misurazione solo all’ingresso non è sufficiente. È necessario utilizzare un comparatore per diametri interni, un calibro ad aria o uno strumento a stelo lungo in diverse posizioni assiali, e la concentricità di 0,04 mm e la cilindricità di 0,02 mm devono essere valutate sulla base di dati multisection utilizzando una CMM, un tester di rotondità o un dispositivo dedicato. Per il foro del cuscinetto sull’aletta è necessario verificare la rotondità, la cilindricità, la direzione dell’asse e la posizione rispetto ai piani di riferimento, mentre per l’asse del foro inclinato a 45° occorre verificare la direzione spaziale e la posizione sulla CMM. Idealmente, il diametro esterno, la faccia frontale e i fori vengono misurati in un unico sistema di coordinate della CMM per confermare il trasferimento dei piani di riferimento. Il metodo deve corrispondere alla definizione delle tolleranze riportata sul disegno, poiché la concentricità, la posizione e la cilindricità vengono valutate in modo diverso; inoltre, l’accesso della sonda e i percorsi di misura devono essere pianificati in anticipo.
Ispezione dei trattamenti superficiali
Dopo il trattamento, l’ispezione si estende alla qualità del rivestimento e alle dimensioni finali. I fori cromati richiedono controlli di spessore e copertura e devono essere rimisurati dopo la cromatura, poiché la dimensione finale si basa sul risultato post-cromatura. La placcatura al cadmio e la verniciatura vengono controllate in termini di copertura, spessore, adesione e contorni, assicurando che le superfici di accoppiamento che devono rimanere nude non siano interessate dal trattamento. La pallinatura viene valutata in base alla copertura, all’intensità e all’area trattata secondo le specifiche, insieme a eventuali variazioni dimensionali o di forma sulle pareti sottili.
Controllo in corso di lavorazione
I controlli dovrebbero essere effettuati in corrispondenza delle fasi chiave del processo, anziché concentrarsi esclusivamente alla fine. I margini di tolleranza, i punti di riferimento e le deformazioni vengono verificati dopo la lavorazione di sgrossatura, mentre i punti di riferimento e le quote critiche vengono ricontrollati dopo il trattamento termico, adeguando successivamente i margini di tolleranza se necessario. Durante la finitura, un sistema di punti di riferimento unificato e tracciabile riduce gli errori derivanti dai ripetuti serraggi, mentre le ispezioni del primo articolo e in corso di lavorazione individuano l’usura degli utensili e le deviazioni di serraggio. Dopo i trattamenti superficiali, le dimensioni, le tolleranze e la qualità superficiale vengono nuovamente ispezionate, e l’ispezione finale copre tutti gli elementi critici con registrazioni e rapporti secondo le richieste del cliente.
L'obiettivo non è solo valutare se la parte finale superi il controllo, ma individuare tempestivamente le fonti di errore e impedire che le deviazioni si accumulino nel corso delle operazioni.
Supporto per la produzione di componenti complessi di precisione da parte di Xtmade
Fondata nel 2024 a Shenzhen, in Cina, Xtmade è un’azienda produttrice specializzata nella lavorazione meccanica di precisione CNC su misura, certificata ISO 9001, che serve clienti all’estero. L’azienda è stata avviata da un team di cinque specialisti, guidato da ingegneri con oltre 20 anni di esperienza nel settore manifatturiero, ed è cresciuta fino a contare su un team di 70 persone che operano in uno stabilimento di 80.000 piedi quadrati. Produciamo componenti su misura in base ai progetti dei nostri clienti, dai prototipi alle serie di produzione, compresi pezzi complessi e con tolleranze ristrette, quali alloggiamenti a pareti sottili e componenti multiasse.
Ogni ordine inizia con un'analisi dei vostri disegni, file CAD e specifiche tecniche. I nostri ingegneri effettuano analisi DFM e pianificano il processo prima della produzione, in modo da individuare tempestivamente eventuali problemi. I componenti vengono quindi lavorati e controllati internamente con macchine di misura a coordinate (CMM) e altre apparecchiature, con ispezioni sul primo articolo, in corso di lavorazione e finali.
Cosa offriamo:
- Lavorazione CNC: Lavorazioni di precisione a 3, 4 e 5 assi
- Parti complesse: Strutture a pareti sottili, fori profondi, fori inclinati e fori di precisione
- Produzione multiprocesso: Pressofusione, stampaggio a iniezione e lavorazione della lamiera
- Assistenza tecnica: Revisione dei disegni, feedback sul DFM e preventivo
Inviateci i vostri disegni CAD, le specifiche tecniche o i campioni e vi forniremo un piano di produzione e un preventivo.
Conclusione
La difficoltà nella produzione di componenti cilindrici di precisione per il settore aerospaziale deriva dall’interazione tra struttura complessa, proprietà dei materiali, deformazione delle pareti sottili, fori di precisione, tolleranze geometriche e trattamenti superficiali speciali, e non da una singola operazione. Per gli acciai ad alta resistenza come il 35CD4, la lavorazione meccanica, il trattamento termico e il trattamento superficiale devono essere pianificati congiuntamente, con sistemi di riferimento unificati, un serraggio adeguato e ispezioni mirate per controllare le relazioni tra le caratteristiche.
Per un produttore, l’aspetto fondamentale non è solo la lavorazione delle singole caratteristiche, ma anche la comprensione del disegno, l’individuazione dei rischi, il coordinamento delle operazioni e la garanzia della qualità attraverso i controlli in corso di lavorazione.


