
Lavorazioni meccaniche di precisione degli alberi motore dei veicoli a energia alternativa: processi e casi di studio
Il motore di trazione è un componente fondamentale del gruppo motopropulsore di un veicolo a energia alternativa. In quanto parte importante del gruppo motore, l’albero motore sostiene il nucleo del rotore, ne mantiene la posizione e trasmette la coppia durante il funzionamento. La sua precisione dimensionale, le tolleranze geometriche e la qualità superficiale influiscono direttamente sulla precisione di assemblaggio, sulla stabilità rotazionale e sull’affidabilità operativa.
Rispetto agli alberi di trasmissione convenzionali, gli alberi motore dei veicoli a energia alternativa presentano spesso geometrie più complesse, tra cui scanalature esterne, sedi per chiavette, fori profondi, diametri a gradini e perni di supporto di precisione. A seconda del progetto, queste caratteristiche possono richiedere diverse operazioni di lavorazione per ottenere le dimensioni e la precisione posizionale richieste.
La lavorazione di precisione degli alberi motore dei veicoli a energia alternativa prevede una combinazione di tornitura CNC, foratura, lavorazione di scanalature, fresatura di sedi per chiavette e rettifica. Questo articolo esamina tre configurazioni rappresentative di alberi, ne illustra i requisiti di lavorazione e analizza i principali controlli di qualità coinvolti nella produzione di questi componenti.
Caratteristiche strutturali degli alberi motore dei veicoli a nuova energia
Le strutture degli alberi dei motori variano a seconda del modello del motore, dei requisiti di assemblaggio e dei metodi di trasmissione della coppia. Dal punto di vista produttivo, gli alberi cavi e quelli pieni presentano sfide diverse in termini di rigidità, accessibilità per la lavorazione e controllo dimensionale.
Alberi motore cavi per Nuova energia
Gli alberi cavi dei motori vengono utilizzati in applicazioni in cui è importante ridurre la massa rotante. I loro fori interni possono inoltre soddisfare specifici requisiti strutturali o funzionali.
Lo spessore ridotto delle pareti rende questi alberi più sensibili alla pressione di serraggio e alle forze di taglio. Una forza eccessiva può causare deformazioni, mentre condizioni di lavorazione inadeguate possono provocare vibrazioni e variazioni dimensionali. La precisione del foro interno è un altro aspetto importante da considerare, in particolare quando l’asse del foro deve mantenere un rapporto definito con le superfici esterne dell’albero.
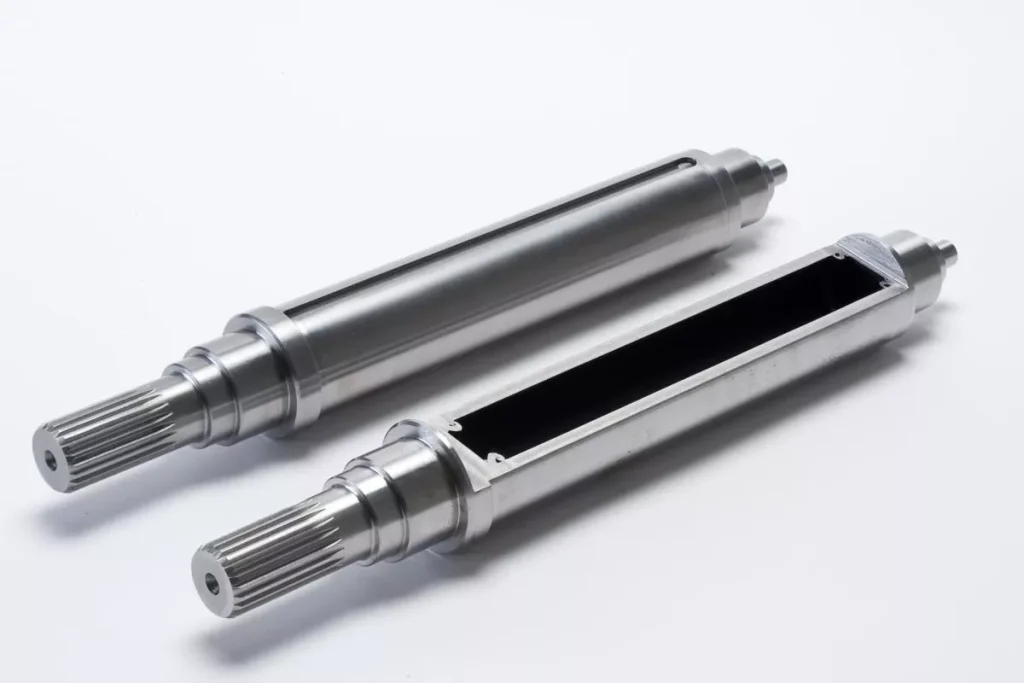
Alberi motore pieni per Nuova energia
Gli alberi motore pieni presentano una sezione trasversale continua del materiale e offrono generalmente una maggiore rigidità durante la lavorazione. Tra le caratteristiche tipiche figurano diametri a gradini, perni di supporto, scanalature esterne e sedi per chiavette.
Sebbene gli alberi pieni siano in genere più facili da sostenere rispetto a quelli cavi, le loro caratteristiche funzionali richiedono comunque un posizionamento accurato l’uno rispetto all’altro. In particolare, la relazione tra i perni dei cuscinetti, i denti delle scanalature e le sedi delle chiavette influisce sull’allineamento durante il montaggio e sulla trasmissione della coppia. È quindi essenziale mantenere riferimenti di lavorazione costanti durante l’intero processo produttivo.
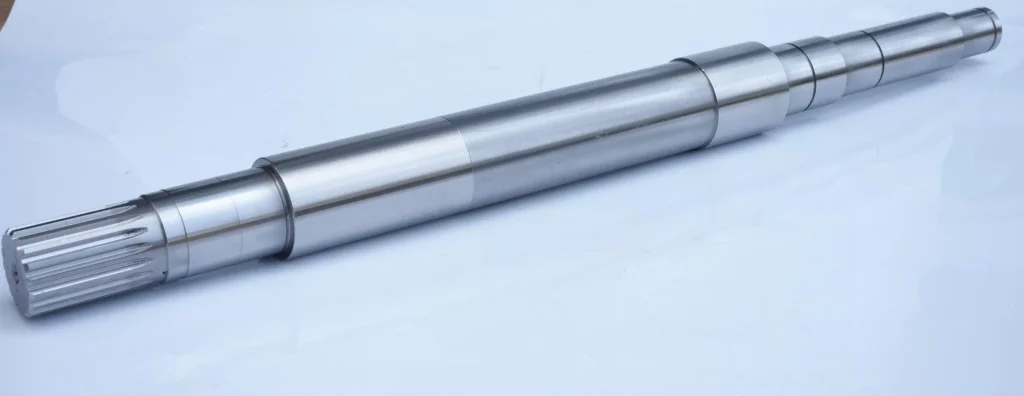
Principali processi di lavorazione degli alberi motore
Il percorso di lavorazione dipende dal disegno dell'albero, dal materiale, dalle condizioni del grezzo, dal trattamento termico, dai requisiti di tolleranza e dal volume di produzione. I seguenti processi sono comunemente utilizzati nella produzione di alberi per motori.
Tornitura CNC
Tornitura CNC realizza le principali caratteristiche esterne degli alberi dei motori, tra cui diametri a gradini, perni di supporto, spallamenti e facce d'estremità. Nel caso di alberi lunghi o cavi, la rigidità del sistema di serraggio e il controllo delle forze di taglio sono particolarmente importanti per evitare flessioni e variazioni dimensionali. La tornitura di sgrossatura e quella di finitura vengono generalmente eseguite separatamente, riservando un adeguato margine di lavorazione per la successiva rettifica, qualora necessaria.
Foratura e lavorazione di fori profondi
Perforazione La lavorazione di fori profondi viene utilizzata per realizzare fori interni negli alberi cavi dei motori. Con l’aumentare della profondità del foro, l’evacuazione dei trucioli, la guida dell’utensile e l’erogazione del refrigerante diventano operazioni più complesse. A seconda delle dimensioni del foro e dei requisiti di precisione, è possibile optare per la foratura con pistola o la foratura BTA. Tra i fattori chiave da considerare figurano il diametro del foro, la rettilineità, la finitura superficiale e il rapporto posizionale tra il foro interno e le superfici esterne dell’albero.
Lavorazione con spline
Le scanalature esterne trasmettono la coppia tra l'albero del motore e i componenti collegati. A seconda del profilo delle scanalature, del numero di denti, dei requisiti di precisione e del volume di produzione, i metodi più adatti possono includere la dentatura a fresa, la sagomatura o la fresatura. Lo spessore dei denti, la precisione del profilo e l'allineamento delle scanalature rispetto al punto di riferimento dell'albero sono fattori importanti che influenzano l'accoppiamento finale e le prestazioni di trasmissione.
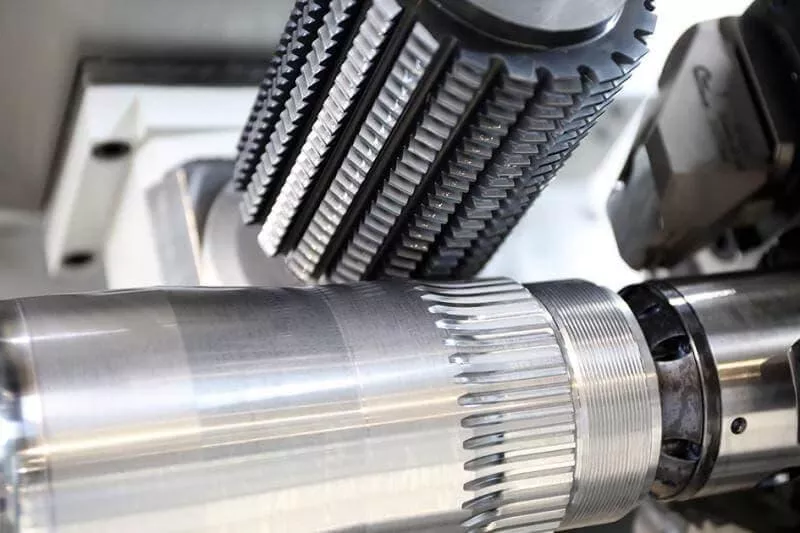
Fresatura di scanalature
Le scanalature per chiavetta garantiscono un collegamento meccanico tra l'albero e i componenti di accoppiamento tramite una chiavetta. La fresatura CNC è comunemente utilizzata per ottenere la larghezza, la profondità, la lunghezza e la posizione richieste della scanalatura. Per gli alberi con due o più scanalature per chiavetta, è necessario controllare anche l'indicizzazione angolare per garantire il corretto orientamento tra le scanalature e le altre caratteristiche funzionali.
Zigrinatura e rullatura di scanalature
La zigrinatura utilizza rulli appositi per creare motivi superficiali tramite deformazione plastica, in genere per garantire una presa migliore o per soddisfare specifici requisiti di accoppiamento superficiale. La rullatura delle scanalature è un processo diverso, in cui matrici sagomate formano i denti delle scanalature tramite uno spostamento controllato del materiale. Può essere adatta a determinati materiali e volumi di produzione, a seconda della geometria delle scanalature e dei requisiti dimensionali. Nessuno dei due processi è necessario per ogni tipo di albero motore.
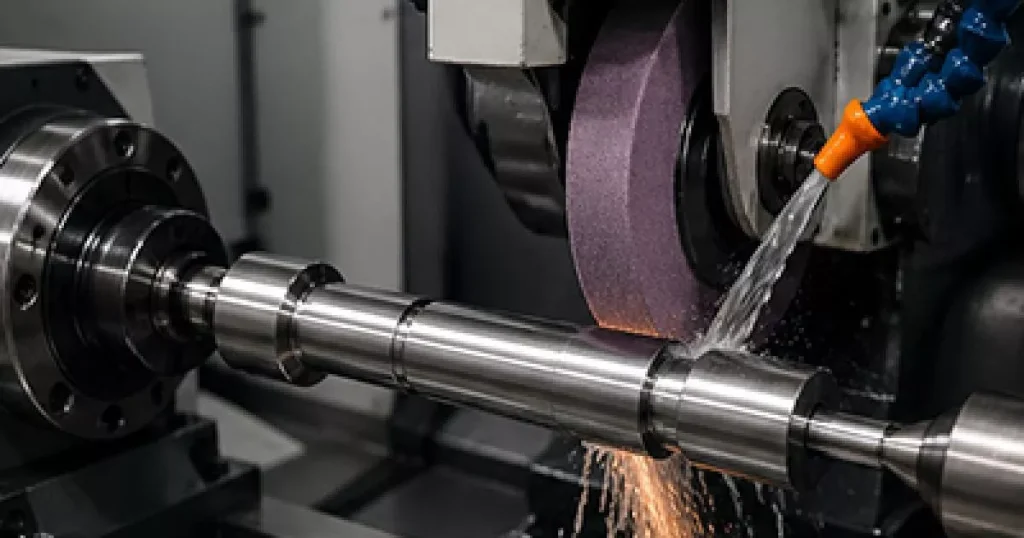
Rettifica cilindrica CNC
La rettifica cilindrica a controllo numerico (CNC) viene utilizzata per la finitura di diametri esterni critici, in particolare per i perni dei cuscinetti e le superfici di accoppiamento di precisione. Consente di ottenere tolleranze dimensionali più strette, una migliore rotondità e finiture superficiali più accurate rispetto a quelle ottenibili con la sola tornitura. È necessario gestire con attenzione i parametri di rettifica, lo stato della mola e il controllo del refrigerante per evitare danni termici, bruciature da rettifica e difetti superficiali.
Analisi della lavorazione di tre configurazioni di alberi motore
Le tre configurazioni riportate di seguito rappresentano combinazioni comuni di strutture con albero cavo o pieno e caratteristiche di trasmissione esterna. I percorsi di lavorazione devono essere definiti in base ai disegni effettivi, ai materiali, alle condizioni dei pezzi grezzi, al trattamento termico e ai requisiti di tolleranza.
Albero motore cavo con scanalature esterne e foro interno profondo
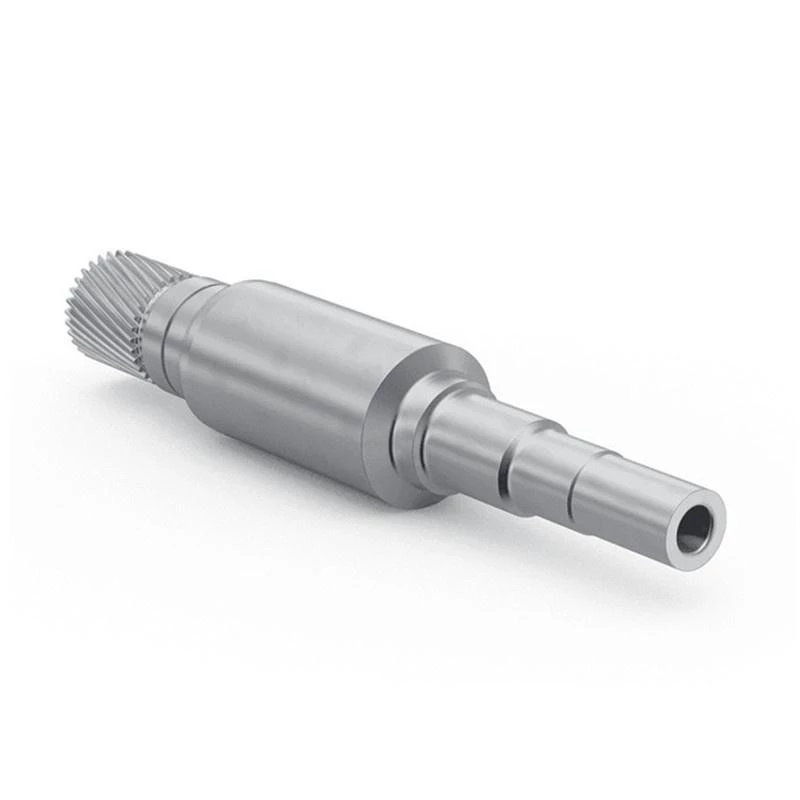
Questa configurazione combina una scanalatura esterna con un foro interno centrale. La scanalatura esterna funge da interfaccia per la trasmissione della coppia, mentre il foro profondo costituisce la struttura cava dell'albero.
La principale sfida produttiva consiste nel mantenere il rapporto posizionale tra il foro interno e le superfici funzionali esterne. La foratura profonda richiede un’efficace evacuazione dei trucioli e una guida accurata dell’utensile per evitare deviazioni del foro. Allo stesso tempo, lo spessore ridotto delle pareti rende l’albero più sensibile alle forze di serraggio e alla deformazione da taglio.
Un tipico piano di lavorazione può prevedere la preparazione del grezzo, la lavorazione del foro interno e delle superfici di riferimento esterne, la tornitura dei diametri esterni a gradini e la realizzazione della scanalatura esterna. La sequenza esatta deve essere determinata dal disegno e dai rapporti di riferimento richiesti. I diametri esterni critici possono essere sottoposti a rettifica cilindrica dopo il trattamento termico o altre operazioni intermedie.
L'ispezione dovrebbe concentrarsi sul diametro e sulla rettilineità del foro, sulla precisione del diametro esterno, sulla geometria delle scanalature e sul rapporto posizionale tra il foro e le superfici esterne dell'albero.
Albero motore cavo con scanalature esterne, una sede per chiavetta e un foro interno profondo
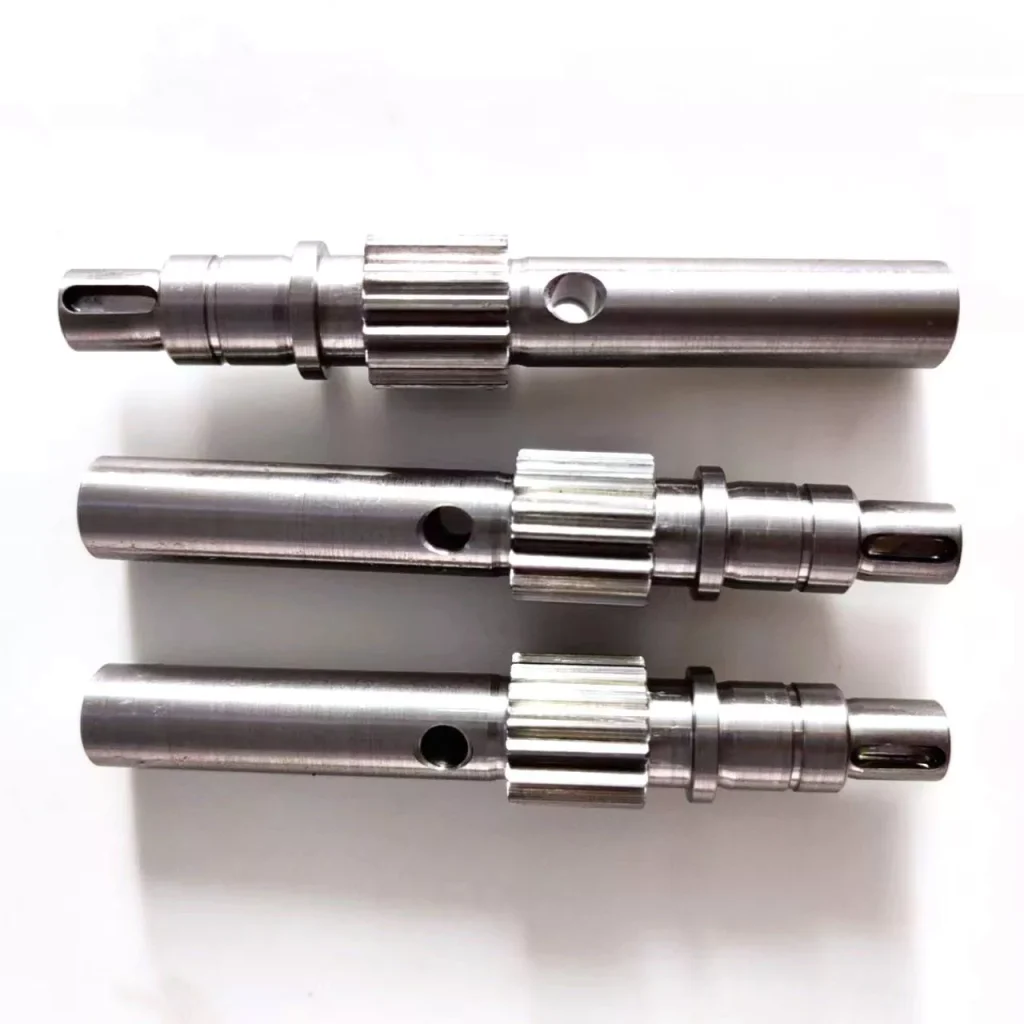
Questo progetto combina tre caratteristiche importanti: una struttura interna cava, una scanalatura esterna e una sede per chiavetta. Rispetto alla prima configurazione, la sede per chiavetta aggiuntiva introduce un ulteriore requisito di posizionamento e aumenta la complessità dell'allestimento di lavorazione.
Il foro interno deve mantenere la geometria richiesta senza causare variazioni eccessive nello spessore delle pareti. La scanalatura esterna deve soddisfare i requisiti specificati relativi al profilo dei denti e all’accoppiamento, mentre la sede della chiavetta deve mantenere larghezza, profondità, lunghezza e posizione angolare precise.
Un ciclo di lavorazione tipico può comprendere la preparazione del semilavorato, la foratura o la foratura profonda, la tornitura CNC, la lavorazione delle scanalature e la fresatura della sede della chiavetta. L’ordine di lavorazione delle scanalature e delle chiavette dipende dalla strategia di serraggio del pezzo e dalla struttura di riferimento specificata nel disegno. Se la scanalatura per la chiavetta viene lavorata dopo quella a scanalature, il dispositivo di serraggio deve garantire un posizionamento angolare affidabile rispetto ai denti della scanalatura.
L'ispezione deve riguardare il foro interno, i diametri dell'albero, le dimensioni delle scanalature e la geometria della sede della chiavetta. Occorre prestare particolare attenzione al rapporto angolare tra la sede della chiavetta e le scanalature, nonché all'allineamento delle caratteristiche interne ed esterne.
Albero motore pieno con scanalature esterne e due sedi per chiavette
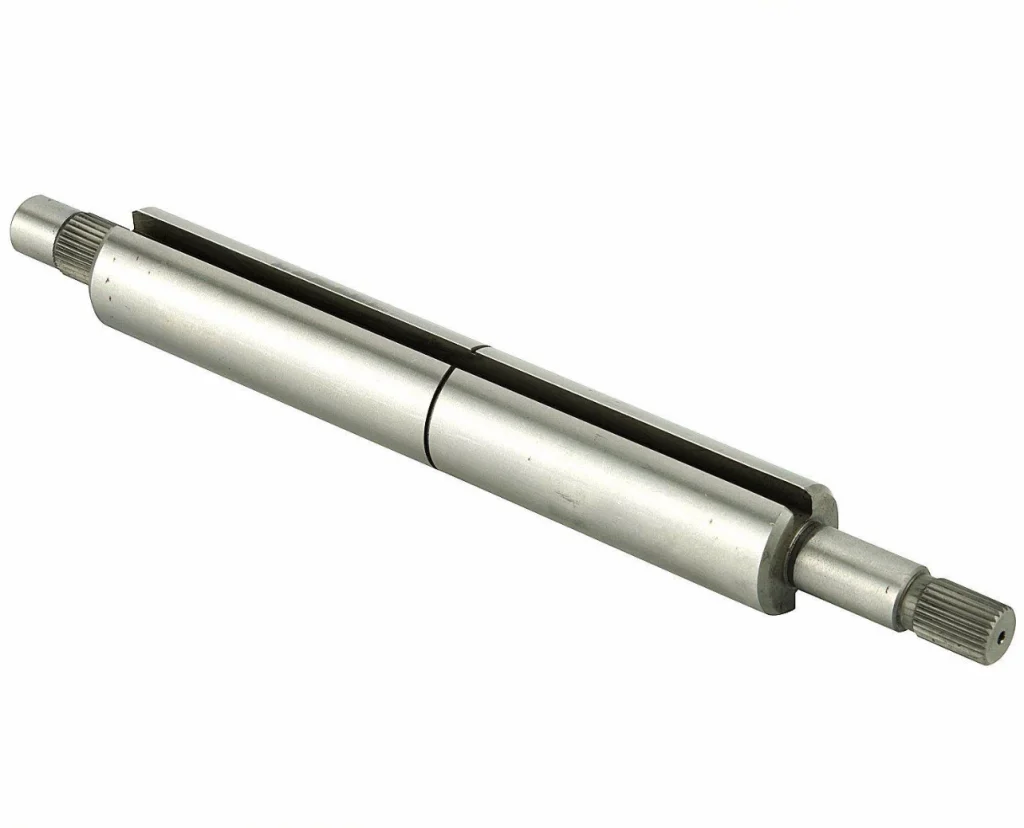
A differenza delle due configurazioni precedenti, questo albero presenta una struttura solida e non richiede lavorazioni interne con fori profondi. Le sue caratteristiche principali sono la scanalatura esterna e le due sedi per chiavette, che offrono diverse interfacce di collegamento meccanico.
La sezione trasversale piena garantisce in genere una maggiore rigidità durante la lavorazione. Tuttavia, le due scanalature di accoppiamento introducono un ulteriore requisito di posizionamento angolare. Entrambe le scanalature devono rispettare le dimensioni specificate e mantenere il corretto orientamento l’una rispetto all’altra e rispetto al punto di riferimento dell’albero.
Un tipico processo di produzione può comprendere la tornitura CNC dei diametri e delle spalle dell'albero, la lavorazione delle scanalature esterne e la fresatura delle due sedi per chiavette. A seconda del disegno, le sedi per chiavette possono essere lavorate utilizzando un dispositivo di divisione, un asse rotante CNC o un altro metodo di posizionamento adeguato. I perni dei cuscinetti critici potrebbero richiedere una successiva rettifica cilindrica.
Il controllo qualità deve verificare il profilo e l'accoppiamento della scanalatura, la larghezza e la profondità della sede della chiavetta, la distanza angolare tra le due scanalature e l'eccentricità delle superfici funzionali dell'albero. È importante utilizzare riferimenti di riferimento coerenti per evitare errori di posizionamento tra le diverse configurazioni di lavorazione.
Controllo di qualità fondamentale nella lavorazione degli alberi motore
La qualità dell'albero di un motore dipende non solo dalla precisione delle singole caratteristiche, ma anche dalle loro relazioni geometriche. Il controllo deve quindi basarsi sulle quote funzionali e sulle tolleranze geometriche specificate nel disegno tecnico.
Precisione dimensionale
I diametri degli alberi, le sezioni a gradini, i perni dei cuscinetti e i fori interni devono rispettare le tolleranze dimensionali specificate. Per verificare tali dimensioni è possibile utilizzare micrometri esterni, calibri per fori e altri strumenti di misura di precisione adeguati.
Per i perni dei cuscinetti di precisione e le superfici di accoppiamento, l'ispezione dovrebbe tenere conto anche della rotondità e della cilindricità, anziché basarsi esclusivamente sulle misurazioni del diametro.
Concentricità e eccentricità
Il rapporto tra le superfici funzionali dell'albero è fondamentale per garantire una rotazione stabile e un montaggio preciso. I diametri esterni, i perni dei cuscinetti, le scanalature e i fori interni potrebbero dover mantenere rapporti geometrici definiti rispetto all'asse di riferimento selezionato.
La misurazione dell'eccentricità può aiutare a valutare la variazione di una superficie durante la rotazione rispetto a un asse di riferimento. La concentricità, la posizione e l'eccentricità totale sono controlli geometrici distinti, pertanto il metodo di ispezione dovrebbe corrispondere ai requisiti effettivi del disegno, anziché considerarli termini intercambiabili.
Rugosità superficiale
I perni dei cuscinetti e altre superfici di accoppiamento richiedono spesso una rugosità superficiale controllata per garantire un contatto e un montaggio corretti. I parametri di tornitura e rettifica devono essere selezionati in base al materiale, alla tolleranza dimensionale e alla finitura specificata.
Dopo la rettifica, è necessario controllare le superfici per verificare l'eventuale presenza di bruciature, segni di vibrazione, graffi e altri difetti che potrebbero compromettere le prestazioni di funzionamento.
Ispezione di scanalature e chiavette
Il controllo delle scanalature deve tenere conto delle dimensioni e della geometria che determinano l'accoppiamento con il componente corrispondente. A seconda dello standard delle scanalature specificato e della classe di tolleranza, il controllo può prevedere l'uso di calibri per scanalature, apparecchiature di misura dedicate o sistemi di misurazione del profilo.
L'ispezione delle scanalature deve verificare la larghezza, la profondità, la lunghezza e la posizione delle scanalature. Nel caso di alberi con più scanalature, occorre verificare anche la relazione angolare tra le scanalature.
Ispezione e verifica dimensionale
I metodi di ispezione devono essere scelti in base alla caratteristica da misurare. Le macchine di misura a coordinate (CMM) possono essere utilizzate per valutare determinate relazioni dimensionali e geometriche, mentre micrometri, calibri per fori, comparatori a quadrante, calibri per scanalature e apparecchiature di misura dedicate sono più adatti per alcune caratteristiche specifiche.
Per gli alberi motore critici, un piano di ispezione documentato contribuisce a garantire che le dimensioni e le relazioni funzionali rilevanti vengano verificate in modo coerente durante l'intero processo produttivo.
Scelta del percorso di lavorazione più adatto per gli alberi dei motori
Le tre configurazioni sopra descritte illustrano perché la produzione di alberi motore non può basarsi su un'unica sequenza standard di lavorazione.
Gli alberi cavi con fori profondi richiedono particolare attenzione alla precisione del foro, allo spessore delle pareti e alla deformazione del sistema di serraggio. Gli alberi cavi dotati sia di scanalature di accoppiamento che di sedi per chiavette comportano ulteriori requisiti in termini di posizionamento angolare e allineamento delle caratteristiche. Gli alberi pieni eliminano l'operazione di foratura interna, ma richiedono comunque un controllo accurato della geometria delle scanalature di accoppiamento, delle posizioni delle sedi per chiavette e dei diametri funzionali.
Il percorso di lavorazione più adeguato deve essere definito sulla base del disegno del pezzo e dei suoi requisiti funzionali. Occorre inoltre tenere conto delle proprietà del materiale, del trattamento termico, della quantità da produrre, delle attrezzature disponibili e delle capacità di controllo qualità. Un processo ben pianificato contribuisce a ridurre le operazioni di attrezzaggio superflue, a controllare gli errori cumulativi e a garantire una qualità dimensionale costante.
Produzione su misura di alberi motore presso Xtmade
Xtmade è un'azienda specializzata nella produzione su misura di precisione con sede a Shenzhen, in Cina. Partiamo dai disegni tecnici, dai file CAD, dai campioni e dalle specifiche forniti dai clienti per valutare i requisiti di produzione e sviluppare processi produttivi adeguati.
Il nostro supporto alla produzione comprende Lavorazione CNC e altri processi necessari per i componenti personalizzati, tra cui la revisione dei disegni, l’analisi DFM, la pianificazione dei processi, la produzione e il controllo qualità. Per gli alberi dei motori e altre parti meccaniche di precisione, prestiamo particolare attenzione ai requisiti dimensionali, alle relazioni tra le caratteristiche e all’uniformità di produzione durante l’intero processo.
Scopri di più sulle capacità produttive di Xtmade oppure invia i tuoi disegni per una valutazione della fattibilità produttiva.


