
In che modo le proprietà termiche influenzano la lavorazione CNC?
Durante la lavorazione CNC dei materiali si genera inevitabilmente calore. Quando il tagliente entra in contatto con il materiale, il pezzo si deforma e si formano dei trucioli, mentre si genera attrito tra l’utensile, i trucioli e la superficie lavorata. Una parte significativa dell’energia consumata durante questo processo viene convertita in calore.
Il comportamento del calore generato dipende, in una certa misura, dalle proprietà termiche del materiale da lavorare. Alcuni materiali dissipano il calore dalla zona di taglio in modo relativamente rapido, mentre altri causano un accumulo di calore in prossimità del tagliente, con conseguenti temperature elevate che influiscono sia sull’utensile che sul pezzo. Inoltre, i materiali si dilatano quando vengono riscaldati, ma non tutti presentano gli stessi coefficienti di dilatazione o le stesse reazioni alle variazioni di temperatura.
Queste differenze spiegano perché un processo di lavorazione CNC adatto a un determinato materiale possa causare problemi quali l’usura degli utensili, scostamenti dimensionali o una scarsa qualità superficiale quando viene applicato a un altro materiale. Le proprietà termiche influenzano la lavorazione CNC incidendo sulla generazione, la distribuzione e il controllo del calore durante il processo di taglio. La comprensione di queste proprietà consente agli ingegneri di produzione di selezionare utensili da taglio adeguati, impostare i parametri di lavorazione, gestire le temperature dei pezzi e garantire la precisione dimensionale.
Cosa sono le proprietà termiche nella lavorazione CNC?
Le caratteristiche termiche descrivono il modo in cui un materiale reagisce al calore. Sebbene diverse proprietà siano rilevanti per Lavorazione CNC, tre di queste sono particolarmente importanti: la conducibilità termica, la dilatazione termica e la capacità termica specifica.
Conduttività termica descrive la facilità con cui il calore viene condotto attraverso un materiale. A parità di condizioni, i materiali con elevata conducibilità termica dissipano generalmente il calore in modo più efficace dalle zone localizzate ad alta temperatura rispetto a quelli con bassa conducibilità termica.
Espansione termica descrive la tendenza delle dimensioni di un materiale a variare in risposta alle fluttuazioni di temperatura. I metalli, in genere, si dilatano quando vengono riscaldati e si contraggono quando vengono raffreddati. L'entità di tale dilatazione dipende dal materiale stesso, dall'ampiezza della variazione di temperatura e dalla direzione di misurazione.
Capacità termica specifica descrive la quantità di energia necessaria per aumentare la temperatura di una data massa di materiale di un determinato valore. Influisce sulla velocità di variazione della temperatura quando il materiale viene riscaldato, sebbene la risposta termica effettiva dipenda anche dalla conducibilità termica, dalla massa, dalla geometria e dalle condizioni di trasferimento del calore.
Queste proprietà riflettono diversi aspetti del comportamento termico. Un materiale con elevata conduttività termica non presenta necessariamente una bassa dilatazione termica; al contrario, un materiale che richiede una quantità significativa di energia per aumentare la propria temperatura non dissipa necessariamente in modo rapido il calore generato durante la lavorazione. Nel contesto della lavorazione CNC, la questione fondamentale non è semplicemente se le proprietà termiche di un materiale siano “buone” o “cattive”, ma piuttosto come il suo comportamento termico interagisca con il processo di lavorazione e con i requisiti specifici del pezzo finito.
Da dove proviene il calore durante la lavorazione CNC?
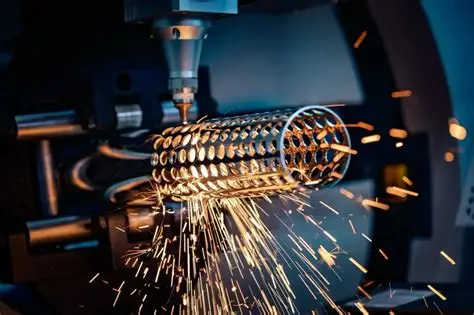
Come si genera il calore durante il processo di taglio? Quando una fresa o un utensile da tornio asporta materiale, il pezzo subisce una deformazione e una separazione, con conseguente formazione di trucioli. Questo processo di deformazione consuma energia, la maggior parte della quale viene convertita in calore. Inoltre, l’attrito — generato dallo scorrimento dei trucioli lungo la faccia di taglio dell’utensile e dall’interazione tra l’utensile e il pezzo — produce ulteriore calore.
Le temperature in prossimità del tagliente possono essere notevolmente superiori alla temperatura media del pezzo in lavorazione o dell’ambiente circostante nell’officina. Il calore viene distribuito tra i trucioli, l’utensile, il pezzo in lavorazione e l’ambiente circostante. Il rapporto di distribuzione specifico dipende da fattori quali il materiale, la velocità di taglio, la geometria dell’utensile, la velocità di avanzamento, il metodo di applicazione del refrigerante e la specifica operazione di lavorazione.
Questa distribuzione del calore è fondamentale: sebbene i chip dissipino una quantità considerevole di calore, l’utensile e il pezzo possono comunque subire notevoli sbalzi di temperatura.
Si consideri, ad esempio, la lavorazione di un pezzo con una zona di taglio piccola e concentrata. Se i trucioli dissipano efficacemente il calore, la risposta termica dell’utensile e del pezzo differirà drasticamente rispetto a uno scenario in cui il calore si accumula in modo massiccio in prossimità del tagliente. Se il calore si accumula intorno a caratteristiche di precisione, gli aumenti localizzati di temperatura possono compromettere le prestazioni dell’utensile o causare deviazioni dimensionali durante e dopo la lavorazione. Sebbene le proprietà termiche influenzino certamente il processo, non sono l’unico fattore determinante; le condizioni di taglio e l’interazione tra l’utensile e il pezzo da lavorare svolgono un ruolo altrettanto cruciale.
In che modo la conduttività termica influisce sulla lavorazione CNC
Nel valutare gli effetti termici durante la lavorazione CNC, la conducibilità termica è una delle proprietà dei materiali più importanti da considerare. I materiali con elevata conducibilità termica sono in grado di dissipare più efficacemente il calore dalla zona di taglio verso altre parti del pezzo. A seconda delle specifiche condizioni di lavorazione, ciò contribuisce a mitigare l’accumulo localizzato di calore.
I materiali con bassa conduttività termica sono relativamente poco efficaci nel dissipare il calore, il che comporta un maggiore accumulo di calore in prossimità dell'interfaccia utensile-truciolo e un aumento del carico termico sul tagliente. Questa differenza è particolarmente marcata nella lavorazione di materiali quali le leghe di titanio e le superleghe a base di nichel, che in genere presentano una conduttività termica inferiore rispetto a molte leghe di alluminio comuni.
Tuttavia, una bassa conduttività termica non implica che ogni parte del pezzo da lavorare si surriscaldi in tutte le condizioni di taglio. La distribuzione effettiva della temperatura dipende da fattori quali la velocità di taglio, la formazione dei trucioli, la geometria dell’utensile, l’uso del refrigerante, il tempo di contatto e il volume di materiale asportato. Il problema pratico è che, quando il calore si concentra in prossimità del tagliente, l’utensile può essere sottoposto a sollecitazioni termiche più elevate. A seconda del materiale dell’utensile e delle condizioni di taglio, ciò può accelerare specifici meccanismi di usura o portare al cedimento del tagliente.
Ad esempio, una strategia di taglio adatta alle leghe di alluminio potrebbe non essere appropriata per le leghe a base di nichel. Le leghe di alluminio in genere dissipano rapidamente il calore, mentre le leghe a base di nichel tendono a trattenere più calore in prossimità della zona di taglio. Di conseguenza, l’applicazione dello stesso approccio in termini di velocità di taglio, scelta degli utensili e gestione del calore non produce necessariamente gli stessi risultati di lavorazione. È fondamentale adattare le condizioni di lavorazione al materiale specifico. Sebbene la conduttività termica contribuisca a spiegare queste differenze, la strategia di lavorazione finale deve tenere conto anche di fattori quali la resistenza del materiale, la durezza, le caratteristiche di incrudimento, la compatibilità degli utensili e le specifiche operazioni di lavorazione coinvolte.
Perché il calore può causare imprecisioni dimensionali
Nella lavorazione di precisione, uno degli effetti più significativi della temperatura è la dilatazione termica. Un pezzo in lavorazione potrebbe rispettare le specifiche dimensionali a una determinata temperatura, ma le misure potrebbero variare al variare della temperatura. Ciò non indica necessariamente una perdita di precisione di posizionamento nella macchina CNC; piuttosto, potrebbe essere il materiale stesso a subire una dilatazione o una contrazione termica.
Si consideri la fresatura di un pezzo metallico con tolleranze dimensionali rigorose: durante il processo di taglio, l’area lavorata e la zona circostante generano calore. Se il pezzo viene misurato mentre conserva ancora calore residuo, i dati ottenuti potrebbero differire dalle misurazioni effettuate dopo che il pezzo è tornato a una temperatura stabile. Sebbene questa discrepanza possa essere lieve, anche variazioni dimensionali minime possono risultare critiche quando l’intervallo di tolleranza ammissibile è ristretto. Per un pezzo semplice libero di espandersi, la variazione di lunghezza può essere stimata utilizzando la seguente formula:
ΔL = αL₀ΔT
dove ΔL è la variazione di lunghezza, L₀ è la lunghezza iniziale, α è il coefficiente di dilatazione termica del materiale e ΔT è la variazione di temperatura.
Questa relazione evidenzia l'importanza delle proprietà dei materiali, delle dimensioni iniziali e delle variazioni di temperatura. A parità di variazione di temperatura, un pezzo più lungo realizzato con lo stesso materiale presenterà in genere una variazione assoluta di lunghezza maggiore rispetto a uno più corto.
Gli scenari di lavorazione reali sono molto più complessi di quanto suggerisca questo semplice modello. La distribuzione della temperatura sul pezzo può essere irregolare e i dispositivi di serraggio possono limitare la dilatazione termica. Le strutture a pareti sottili, le geometrie asimmetriche e l’asportazione non uniforme del materiale rendono difficile prevedere gli effetti termici. Il controllo dimensionale non si limita alla semplice programmazione precisa delle coordinate; lo stato termico del pezzo, la sequenza di lavorazione, il metodo di serraggio e il processo di ispezione influenzano tutti i risultati finali delle misurazioni.
In che modo la dilatazione termica influisce sui diversi componenti
L'espansione termica è un fattore critico nella lavorazione di componenti di grandi dimensioni, strutture a pareti sottili e parti di precisione con tolleranze ristrette. I componenti metallici di grandi dimensioni possono subire variazioni dimensionali significative anche in presenza di fluttuazioni di temperatura moderate; maggiore è la dimensione in questione, maggiore sarà la potenziale espansione o contrazione assoluta. Le strutture a pareti sottili presentano una serie di sfide diverse. A causa della rigidità limitata e della mancanza di un sostegno sostanziale del materiale, la loro risposta al riscaldamento e al raffreddamento non uniformi può influire sia sulla loro forma che sulle loro dimensioni.
Si consideri la fresatura di una cavità profonda in un componente: il materiale viene asportato da un lato, riducendo lo spessore della parete rimanente. Se il processo di taglio provoca un riscaldamento non uniforme in quella zona, la parete potrebbe subire un’espansione localizzata durante la lavorazione e, di conseguenza, deformarsi durante il raffreddamento. Poiché anche le forze di taglio e le tensioni residue possono causare deformazioni, gli effetti termici non sono l’unica causa di tali problemi.
Pertanto, la deformazione termica non deve essere confusa con la deflessione convenzionale dell’utensile. La deflessione dell’utensile si riferisce al fenomeno per cui le forze di taglio causano una deviazione dell’utensile dal percorso previsto, mentre la deformazione termica si riferisce alle variazioni delle dimensioni o della forma del materiale causate dalle fluttuazioni di temperatura. Entrambe influenzano la precisione del pezzo e possono verificarsi contemporaneamente durante lo stesso processo di lavorazione. Quando si risolvono i problemi dimensionali, gli ingegneri devono distinguere tra queste diverse cause, anziché limitarsi a supporre che tutte le deviazioni derivino dalla macchina CNC o dall’utensile da taglio.
In che modo le proprietà termiche influiscono sulla durata degli utensili da taglio
Gli utensili da taglio operano sotto l'influenza combinata di carichi meccanici e temperature elevate. L'effetto del calore sulla durata dell'utensile dipende dal materiale dell'utensile, dal materiale del pezzo, dalle condizioni di taglio e dai relativi meccanismi di usura.
A temperature elevate, alcuni materiali degli utensili possono perdere durezza o diventare più soggetti all’usura. A seconda della combinazione di materiali e delle condizioni operative, il calore può anche influenzare le interazioni chimiche tra l’utensile e il pezzo in lavorazione. Quando i materiali presentano una bassa conduttività termica, il calore può accumularsi in prossimità del tagliente. Nelle operazioni di taglio impegnative, ciò aumenta il carico termico sull’utensile, accelerandone così il deterioramento delle prestazioni.
Le superleghe a base di nichel ne sono un ottimo esempio. Sebbene questi materiali siano progettati per mantenere eccellenti proprietà meccaniche alle alte temperature, ciò non significa che siano facili da lavorare. Gli effetti combinati della loro resistenza meccanica, delle proprietà termiche e della tendenza all’incrudimento spesso sottopongono il tagliente a condizioni operative estreme.
A questo proposito occorre fare un’importante distinzione: la capacità di un materiale di resistere alle alte temperature durante l’utilizzo non equivale alla sua capacità di dissipare il calore durante la lavorazione. Anche i componenti progettati per gli ambienti ad alta temperatura dei motori possono richiedere condizioni di taglio rigorosamente controllate durante la produzione. La conduttività termica da sola non è sufficiente a prevedere la durata dell’utensile; occorre tenere conto anche di fattori quali la velocità di taglio, la velocità di avanzamento, la geometria dell’utensile, i rivestimenti, i metodi di applicazione del refrigerante e i meccanismi specifici di usura.
Una maggiore velocità di taglio comporta sempre un maggiore sviluppo di calore?
L'aumento della velocità di taglio accelera in genere il tasso di conversione dell'energia meccanica in energia termica e modifica la distribuzione del calore tra il truciolo, l'utensile e il pezzo. È fuorviante ritenere che velocità di taglio più elevate comportino inevitabilmente lo stesso grado di aumento della temperatura in tutto il pezzo.
A velocità più elevate, il tempo a disposizione per il trasferimento di calore all’interno della zona di taglio durante ogni contatto si riduce. A seconda del materiale e dell’operazione di lavorazione, una percentuale maggiore del calore generato può essere dissipata insieme ai trucioli. Contemporaneamente, il tagliente può raggiungere temperature localizzate più elevate e l’utensile può essere sottoposto a carichi termici più intensi. Questi effetti possono verificarsi contemporaneamente. Il risultato finale dipende dal materiale, dall’utensile, dal tipo di taglio e dalle condizioni di lavorazione. Una velocità di taglio che migliora l’efficienza per un determinato materiale potrebbe ridurre la durata dell’utensile o causare instabilità del processo se applicata a un materiale diverso.
Neanche ridurre la velocità di taglio è necessariamente la soluzione ottimale. In alcuni casi, parametri di taglio eccessivamente bassi possono portare alla formazione di residui di asportazione (BUE), all’attrito (anziché al taglio) o ad altri fenomeni di lavorazione indesiderati. L’obiettivo è determinare un intervallo di lavorazione appropriato per una specifica combinazione materiale-utensile e convalidare tale intervallo sulla base di criteri quali la durata dell’utensile, la stabilità dimensionale, la qualità superficiale e i requisiti di produzione.
Il ruolo del liquido di raffreddamento nella gestione termica
Sebbene il liquido di raffreddamento sia comunemente associato alla riduzione della temperatura, il suo ruolo nella lavorazione CNC va ben oltre il semplice abbassamento della temperatura del pezzo. A seconda della specifica operazione di lavorazione e del sistema di raffreddamento, il liquido di raffreddamento facilita la dissipazione del calore, lubrifica l’interfaccia di contatto tra l’utensile e il pezzo, riduce l’attrito e favorisce l’evacuazione dei trucioli. La sua efficacia dipende dalla sua capacità di raggiungere la zona di taglio e dal fatto che il processo di lavorazione consenta un adeguato trasferimento di calore. In determinate operazioni — come quando un utensile penetra in profondità in una cavità o pratica un foro profondo — raggiungere l’interfaccia di taglio può risultare difficile.
Le strategie di raffreddamento devono essere adattate al materiale da lavorare e all’operazione specifica; un approccio di raffreddamento adatto alla fresatura a campo aperto potrebbe non produrre gli stessi risultati nella lavorazione di fori profondi. Fattori quali il design dell’utensile, i metodi di erogazione del refrigerante, l’evacuazione dei trucioli e le condizioni di taglio devono essere considerati in modo olistico. Inoltre, il refrigerante non può eliminare completamente l’espansione termica. Anche quando le temperature di taglio sono controllate, il pezzo può comunque riscaldarsi durante la lavorazione o subire fluttuazioni di temperatura tra la lavorazione e il controllo. Per i componenti di precisione, l’uso del refrigerante non è fine a se stesso; l’obiettivo finale è gestire efficacemente le condizioni termiche per garantire l’uniformità dimensionale e una qualità superficiale affidabile.
Perché il controllo della temperatura è importante durante l'ispezione
Le dimensioni dei pezzi lavorati spesso non rimangono stabili subito dopo il taglio. Se un pezzo si riscalda durante la lavorazione, le sue dimensioni potrebbero subire variazioni durante il raffreddamento. Di conseguenza, le misurazioni effettuate subito dopo la lavorazione potrebbero differire da quelle effettuate una volta che la temperatura si è stabilizzata.
Ciò è particolarmente critico quando le tolleranze sono così strette che le variazioni dimensionali causate dagli sbalzi di temperatura non possono essere ignorate rispetto alla tolleranza ammessa. Per lo stesso motivo, le condizioni ambientali durante l’ispezione sono fondamentali. I risultati delle misurazioni di precisione sono influenzati dalla temperatura del pezzo e, se del caso, da quella dell’apparecchiatura di misura. Per garantire che i dati di misura siano affidabilmente comparabili alle specifiche del disegno, il processo di misura dovrebbe essere condotto in condizioni di temperatura adeguate e controllate.
Ciò non significa che tutti i pezzi lavorati a CNC richiedano un lungo periodo di raffreddamento. L’approccio specifico dipende da fattori quali le dimensioni del pezzo, il materiale, i requisiti di tolleranza, i metodi di misurazione e le esigenze di produzione. Per i componenti di grandi dimensioni e di precisione, il processo di stabilizzazione della temperatura è spesso una fase critica del protocollo di ispezione piuttosto che un tocco finale facoltativo. È inoltre importante distinguere tra gli effetti termici e l’influenza delle tensioni residue. Anche dopo che la temperatura del pezzo si è stabilizzata, le tensioni residue possono comunque causare deformazioni in seguito alla rimozione del materiale o al rilascio dal dispositivo di fissaggio. Sebbene sia la dilatazione termica che le tensioni residue possano portare a deviazioni dimensionali, esse derivano da meccanismi fisici distinti.
Come i diversi materiali reagiscono al calore durante la lavorazione CNC
Comprendere le proprietà termiche dei materiali aiuta a spiegare perché le strategie di lavorazione debbano essere adattate ai diversi materiali.
Rispetto alle leghe di titanio e alle superleghe a base di nichel, le leghe di alluminio presentano generalmente una conduttività termica più elevata. Il calore si dissipa più rapidamente attraverso l’alluminio, sebbene la distribuzione effettiva della temperatura sia comunque influenzata dalle condizioni di taglio, dalla composizione della lega e dalle caratteristiche dell’utensile. Le leghe di alluminio presentano un coefficiente di espansione termica relativamente elevato; questo è un fattore particolarmente importante nella lavorazione di pezzi lunghi o di elementi con requisiti di tolleranza rigorosi. Le proprietà dell’acciaio inossidabile variano a seconda del tipo, ma molti tipi comuni presentano una conduttività termica inferiore rispetto alle leghe di alluminio. Le loro caratteristiche di lavorazione dipendono anche dalla resistenza del materiale, dalla tendenza all’incrudimento e dalle condizioni di taglio. Di conseguenza, la gestione termica è solo una componente della strategia complessiva di lavorazione. Le leghe di titanio presentano in genere una scarsa conduttività termica, il che porta a un significativo accumulo di calore in prossimità della zona di taglio. Ciò rende la temperatura del tagliente e la scelta dell’utensile fattori critici da considerare, specialmente nelle operazioni di lavorazione complesse. Le superleghe a base di nichel rappresentano un’altra classe di materiali che pongono gravi sfide termiche durante la lavorazione. Sebbene offrano eccellenti prestazioni alle alte temperature, ciò non implica che siano facili da lavorare; l’idoneità degli utensili, le condizioni di taglio e le strategie di gestione termica devono essere valutate con attenzione.
Gli esempi sopra riportati non devono essere considerati come una classifica universale della lavorabilità dei materiali. Ogni categoria di materiali comprende diverse qualità e la lavorabilità dipende dalla composizione specifica della lega, dallo stato del materiale, dalla geometria, dalla scelta degli utensili e dal processo di lavorazione stesso. L’importanza di comprendere le proprietà termiche risiede nella loro capacità di rivelare le cause alla base delle differenze nel comportamento dei materiali durante la lavorazione, aiutando così gli ingegneri a selezionare i processi appropriati ed evitare di applicare condizioni di lavorazione identiche a tutti i materiali.
Come gli ingegneri gestiscono gli effetti termici nella lavorazione CNC su misura
La gestione termica inizia con la comprensione dell’interazione tra il materiale, il pezzo da lavorare e il processo di lavorazione. Per i pezzi di piccole dimensioni e con pareti spesse, caratterizzati da tolleranze ampie, le fluttuazioni moderate di temperatura hanno in genere un impatto minimo; tuttavia, per i pezzi di grandi dimensioni e con pareti sottili, che richiedono tolleranze di profilo e di posizione strette, gli effetti del riscaldamento non uniforme, della dilatazione termica e del raffreddamento possono essere significativi. Nella scelta dei materiali e nella valutazione della lavorabilità, le considerazioni non devono limitarsi alla semplice resistenza o durezza. Gli ingegneri devono inoltre valutare in modo esaustivo la conduttività termica e le caratteristiche di dilatazione del materiale, le dimensioni complessive del pezzo, lo spessore delle pareti, la posizione delle caratteristiche geometriche, le sequenze di lavorazione e i requisiti di ispezione. È quindi possibile formulare strategie di lavorazione adeguate per affrontare rischi specifici. A seconda delle caratteristiche del pezzo, tali strategie potrebbero includere la scelta di utensili da taglio e parametri adeguati, l’ottimizzazione dell’erogazione del refrigerante, il bilanciamento delle velocità di asportazione del materiale, il lasciare che il pezzo raggiunga la stabilità termica prima di misurare le dimensioni critiche o la pianificazione di ispezioni nelle fasi chiave della produzione.
Spesso una singola misura non è sufficiente a risolvere tutti i problemi legati al calore. Ad esempio, la semplice riduzione della velocità di taglio potrebbe non correggere le deviazioni dimensionali causate da un raffreddamento non uniforme, mentre il semplice aumento della portata del refrigerante potrebbe non risolvere i problemi di deformazione derivanti da tensioni residue o da un serraggio improprio del pezzo. Nella produzione su misura, l’obiettivo principale è identificare le cause alla radice delle deviazioni e affrontarle con soluzioni mirate. Ciò richiede una comprensione approfondita del comportamento del materiale durante il taglio, dei meccanismi con cui il pezzo reagisce al calore e alle forze meccaniche, nonché dei metodi utilizzati per verificare le dimensioni finali.
Conclusione
Le proprietà termiche influenzano il processo di lavorazione CNC determinando il modo in cui un materiale assorbe, trasferisce e reagisce al calore. La conducibilità termica influisce sulla distribuzione del calore nella zona di taglio, mentre le caratteristiche di dilatazione termica determinano come le dimensioni del pezzo cambiano al variare della temperatura; anche la capacità termica specifica influenza il modo in cui la temperatura del materiale risponde all’apporto di energia. Queste proprietà incidono sul carico dell’utensile, sull’usura dell’utensile, sulla stabilità dimensionale, sulla qualità della superficie e sui risultati delle ispezioni, ma non agiscono in modo isolato. Fattori quali le condizioni di taglio, la geometria dell’utensile, l’applicazione del refrigerante, le dimensioni del pezzo, i metodi di serraggio e le tensioni residue alterano tutti il risultato finale della lavorazione.
Un' lavorazione CNC affidabile dipende dalla gestione efficace delle interrelazioni tra le proprietà dei materiali, la generazione di calore, il trasferimento di calore, la geometria dei pezzi, le condizioni di lavorazione e i requisiti dimensionali. Xtmade è un fornitore di servizi di produzione su misura con decenni di esperienza, in grado di produrre pezzi in vari materiali sulla base di disegni tecnici. Grazie alla vasta conoscenza dei materiali e alla competenza operativa, l’azienda assiste i clienti nella scelta dei materiali più adatti ed è disponibile a rispondere alle richieste in qualsiasi momento.

