
In che modo la duttilità del materiale influisce sulla lavorazione CNC?
Quando un utensile da taglio CNC asporta materiale da un pezzo, il materiale non si stacca semplicemente nell’istante in cui l’utensile entra in contatto con esso; al contrario, subisce prima una deformazione. A seconda del materiale, questa deformazione può dar luogo a trucioli continui, trucioli discontinui o frammenti fini. Alcuni materiali si allungano e si piegano attorno al tagliente prima di staccarsi, rendendo più difficile il controllo della formazione dei trucioli. La duttilità è una proprietà fondamentale del materiale che spiega queste differenze.
La duttilità indica la capacità di un materiale di subire una deformazione plastica prima di rompersi. I materiali altamente duttili possono sopportare una deformazione permanente significativa prima di rompersi, mentre quelli a bassa duttilità in genere si rompono dopo una deformazione plastica minima in condizioni di carico simili.
Nella lavorazione CNC, questa differenza influisce sul modo in cui il materiale si separa dal pezzo, sulla formazione dei trucioli, sulla generazione di bave e sulla qualità della superficie lavorata. I materiali altamente duttili possono produrre trucioli lunghi e continui oppure deformarsi attorno al tagliente prima della separazione. A seconda del materiale e delle condizioni di taglio, possono anche causare la formazione di depositi sul tagliente (BUE) dell’utensile o lasciare bave lungo i bordi dell’area lavorata.
Un’elevata duttilità non implica necessariamente che un materiale sia difficile da lavorare. Materiali quali alluminio, rame, ottone, acciaio inossidabile e tecnopolimeri presentano ciascuno combinazioni uniche di duttilità, resistenza, durezza e altre proprietà; le loro effettive prestazioni di lavorazione dipendono da fattori che vanno oltre la semplice duttilità. Comprendere in che modo la duttilità influisce sulla lavorazione CNC aiuta gli ingegneri e i team di produzione a selezionare gli utensili giusti, a controllare la formazione dei trucioli, a ridurre al minimo le bave e a ottenere una qualità superficiale costante.
Che cos’è la duttilità dei materiali?
La duttilità indica la capacità di un materiale di subire una deformazione permanente prima di rompersi. Immaginate di sottoporre a stiramento due provini metallici diversi: uno si allunga notevolmente prima di rompersi, mentre l’altro si rompe dopo un allungamento permanente minimo. A parità di condizioni di prova, il primo materiale mostra una maggiore duttilità.
Gli ingegneri valutano solitamente la duttilità mediante prove di trazione. Un parametro chiave è l“”allungamento a rottura”, che indica la misura in cui un provino si allunga prima di fratturarsi, solitamente espresso come percentuale della lunghezza di riferimento originale. Ad esempio, un materiale con un allungamento a rottura pari a 30% subisce un allungamento di gran lunga maggiore durante una prova di trazione rispetto a uno con un allungamento pari a 5%. Questi valori caratterizzano il comportamento del materiale in specifiche condizioni di prova; non implicano che un pezzo lavorato a CNC si allunghi nella stessa misura durante il processo di taglio.
Questa distinzione è fondamentale perché le condizioni di sollecitazione nelle prove di trazione differiscono notevolmente da quelle della lavorazione meccanica. Durante il taglio, il materiale subisce intense deformazioni localizzate, elevati tassi di deformazione, attrito e, in genere, temperature elevate. Sebbene i valori delle prove di trazione aiutino a caratterizzare le proprietà dei materiali, da soli non sono in grado di prevedere la forma dei trucioli o le dimensioni delle bave. Anche la duttilità differisce dalla resistenza e dalla durezza. Forza descrive la resistenza di un materiale alla deformazione o al cedimento causati da un carico applicato, mentre durezza descrive la resistenza alla deformazione localizzata; la duttilità, al contrario, descrive l'entità della deformazione plastica che un materiale è in grado di sopportare prima di rompersi.
Di conseguenza, un materiale può presentare sia un’elevata resistenza che una buona duttilità. Questa combinazione di proprietà è estremamente preziosa nella lavorazione CNC, poiché il materiale è in grado di resistere alla deformazione pur subendo un significativo scorrimento plastico prima della rottura.
In che modo la duttilità influisce sulla formazione dei trucioli
La formazione di schegge è uno dei modi più intuitivi per comprendere l'impatto della duttilità sulla lavorazione CNC.
Quando il tagliente entra in contatto con il pezzo, il materiale che si trova davanti ad esso subisce compressione e taglio. Una volta separato dal pezzo, il materiale viene espulso lungo la superficie dell’utensile sotto forma di truciolo. Nel caso dei materiali duttili, il metallo subisce una significativa deformazione plastica prima della separazione. In condizioni di taglio adeguate, ciò si traduce tipicamente in un truciolo continuo che scorre lungo la faccia di spoglia dell’utensile.
I trucioli continui non rappresentano necessariamente un problema. In molte operazioni di lavorazione, indicano che il materiale è sottoposto a un taglio continuo anziché fratturarsi in frammenti irregolari. La vera sfida consiste nel controllare la lunghezza, la forma e la traiettoria del truciolo. Si consideri la foratura di un metallo duttile: invece di rompersi in segmenti corti, il materiale può formare trucioli lunghi e arricciati che rimangono uniti o si avvolgono attorno alla punta. Se questi trucioli non riescono a essere espulsi agevolmente dal foro, possono interferire con il taglio successivo, graffiare la superficie lavorata o aumentare il rischio di danneggiamento dell’utensile.
Il problema non sta semplicemente nel fatto che il materiale sia duttile; piuttosto, è l’interazione tra le caratteristiche di deformazione del materiale, la geometria dell’utensile e lo spazio disponibile per l’evacuazione dei trucioli a determinare la formazione di trucioli difficili da gestire. I materiali con minore duttilità possono produrre trucioli più corti o più frammentati in determinate condizioni. Tuttavia, una bassa duttilità non garantisce un facile controllo dei trucioli, né tutti i materiali duttili producono inevitabilmente trucioli lunghi e continui. Fattori quali la velocità di taglio, l’avanzamento, la geometria dell’utensile e la microstruttura del materiale influenzano tutti la formazione dei trucioli. L’obiettivo finale non è eliminare la duttilità del materiale, ma stabilire condizioni di taglio — su misura per il materiale e il processo specifici — che producano trucioli facili da gestire.
Perché i materiali duttili possono generare più bave
La formazione di bave è un’altra conseguenza significativa della deformazione plastica. Una bava è definita come il materiale in eccesso che rimane sul bordo di un pezzo dopo la lavorazione. Le bave si formano in genere quando il materiale vicino a un bordo si piega o si allunga invece di staccarsi in modo netto.
Si consideri la fresatura di una scanalatura in una lamiera: man mano che l'utensile da taglio si avvicina al bordo della scanalatura, il materiale residuo si assottiglia e perde il proprio sostegno strutturale. Se il materiale subisce una deformazione plastica anziché una rottura netta, sul bordo può rimanere una piccola sporgenza di metallo; tale sporgenza è la bava.
I materiali duttili sono particolarmente soggetti a questo fenomeno perché tendono a piegarsi e ad allungarsi prima di rompersi. Anziché rompersi in modo netto lungo il bordo previsto, il materiale può essere spinto verso l’esterno o ripiegato su se stesso.
Le bave possono causare una serie di problemi pratici. Possono interferire con l’assemblaggio, compromettere l’accoppiamento tra le parti, alterare le dimensioni dei bordi o rendere necessarie ulteriori operazioni di sbavatura. Nel caso di pezzi caratterizzati da fori di piccole dimensioni, fessure strette o geometrie complesse, anche bave minime possono avere gravi conseguenze.
La duttilità non è l'unico fattore che influenza la formazione delle bave. Anche l'orientamento del tagliente rispetto al contorno del pezzo, l'affilatura dell'utensile, la velocità di avanzamento, la resistenza del materiale e le condizioni di appoggio sotto il tagliente influiscono sul risultato finale.
Gli ingegneri dovrebbero occuparsi del controllo delle bave già in fase di pianificazione del processo, anziché considerarlo un problema da risolvere solo al termine della lavorazione. Per i componenti di precisione, i disegni tecnici dovrebbero specificare chiaramente quali spigoli richiedono la sbavatura, se è necessario mantenere gli spigoli vivi e se sono ammessi smussature o raggi di spigolo specifici. Queste specifiche aiutano a determinare le strategie di lavorazione e finitura appropriate per il componente.
In che modo la duttilità influisce sulla finitura superficiale
La superficie lavorata si forma man mano che il tagliente si sposta lungo il pezzo. Idealmente, l’utensile asporta il materiale in modo controllato, lasciando una superficie che soddisfa i requisiti specificati di rugosità e dimensionalità. Con materiali altamente duttili, il processo diventa complesso se il materiale scorre o si appiccica (aderisce) durante il taglio anziché separarsi in modo netto. A seconda delle proprietà del materiale e delle condizioni di taglio, il tagliente può spingere il materiale di lato, lasciare residui di materiale aderito o causare irregolarità superficiali dovute a una formazione instabile dei trucioli.
Ad esempio, un metallo morbido e duttile potrebbe sembrare facile da tagliare perché l’utensile incontra poca resistenza al momento della penetrazione; tuttavia, se il tagliente non è sufficientemente affilato o il materiale inizia ad aderire all’utensile, la qualità della superficie risultante potrebbe comunque essere insoddisfacente. Ciò evidenzia una distinzione fondamentale: un materiale facile da penetrare non garantisce necessariamente un’eccellente finitura superficiale in tutte le condizioni di taglio.
La rugosità superficiale è influenzata anche dalla velocità di avanzamento, dalla geometria dell’utensile, dall’usura dell’utensile, dalle vibrazioni della macchina, dalla microstruttura del materiale e dalle strategie di finitura. Sebbene la duttilità contribuisca a spiegare alcuni difetti superficiali, non dovrebbe essere considerata l’unica causa di una scarsa qualità superficiale. Quando i materiali duttili tendono a spalmarsi o a lasciare materiale in eccesso attorno alle caratteristiche del pezzo, la regolazione delle condizioni dell’utensile o delle strategie di taglio è spesso più efficace rispetto alla semplice riduzione dei parametri di lavorazione. La misura correttiva appropriata dipende dal tipo specifico di difetto; ad esempio, l’analisi e la risoluzione dei problemi superficiali causati da un accumulo di materiale sul tagliente (BUE) differiscono da quelle causate dalle vibrazioni o dalla deflessione dell’utensile.
Che cos’è il bordo rinforzato e perché è importante?
Il fenomeno del "Built-up Edge" (BUE) consiste nell'adesione e nell'accumulo di materiale del pezzo sul tagliente o sulla superficie adiacente dell'utensile durante il processo di lavorazione. La formazione di BUE si verifica quando fattori quali la pressione, l’attrito, la temperatura e l’interazione tra il materiale e l’utensile fanno sì che il materiale si attacchi all’utensile anziché essere espulso sotto forma di truciolo.
I materiali duttili sono soggetti alla formazione di BUE in determinate condizioni di taglio, poiché tendono a deformarsi e ad aderire all’interfaccia tra utensile e pezzo. L’alluminio e alcune altre leghe non ferrose ne sono esempi comuni, sebbene tale tendenza vari a seconda del tipo di materiale, delle condizioni dell’utensile, del rivestimento e dei parametri di lavorazione.
Man mano che il BUE cresce, altera temporaneamente la geometria effettiva dell’utensile da taglio. Di conseguenza, il materiale aderito potrebbe staccarsi e influire sulla superficie appena lavorata. Ciò può comportare una finitura superficiale non uniforme, caratteristiche di taglio alterate e scostamenti dimensionali.
È importante sottolineare che la formazione di BUE non è causata esclusivamente dalla duttilità del materiale; anche fattori quali la velocità di taglio, il materiale dell’utensile, l’angolo di spoglia, la lubrificazione e le condizioni del tagliente giocano un ruolo importante. L'utilizzo di una geometria adeguata dell'utensile, il mantenimento di un tagliente affilato e l'impostazione di parametri di taglio adeguati possono contribuire a ridurre il rischio di formazione di BUE. Le soluzioni specifiche dipendono dal materiale del pezzo e dal tipo di operazione di lavorazione.
Una maggiore duttilità rende sempre più difficile la lavorazione CNC?
Non necessariamente. Sebbene la duttilità comporti certamente alcune difficoltà specifiche nella lavorazione, può anche rivelarsi vantaggiosa nelle applicazioni giuste.
I materiali altamente duttili resistono alla formazione di crepe durante la deformazione: una caratteristica preziosa per i componenti sottoposti a urti, flessione o operazioni di formatura durante l'uso. Durante la lavorazione, questa capacità di deformazione facilita la formazione di trucioli continui, sebbene possa anche rendere difficile la rottura dei trucioli e causare la formazione di bave ostinate.
I materiali con una duttilità inferiore sono più soggetti a frattura e possono produrre trucioli più corti. Tuttavia, questa fragilità può comportare altre difficoltà — quali scheggiature del tagliente, danni superficiali o sensibilità alle sollecitazioni localizzate — a seconda delle specifiche proprietà del materiale e delle operazioni di lavorazione coinvolte.
Non esiste una regola assoluta secondo cui un’elevata duttilità equivalga a una scarsa lavorabilità, né che una bassa duttilità equivalga a una buona lavorabilità.
Gli ingegneri devono tenere conto del comportamento di un materiale durante specifici processi di lavorazione. Ad esempio, l’evacuazione dei trucioli potrebbe essere la preoccupazione principale nelle operazioni di foratura; la deformazione e la formazione di bave potrebbero richiedere maggiore attenzione durante la fresatura di strutture a pareti sottili; e lo spalmamento del materiale (adesione) o la formazione di bordi di accumulo (BUE) potrebbero essere fattori critici durante la finitura di precisione delle superfici. La duttilità diventa una sfida di lavorazione solo quando i suoi effetti sono in contrasto con il processo di lavorazione o con i requisiti tecnici del pezzo finito.
In che modo la duttilità influisce sulle diverse operazioni di lavorazione CNC
L'influenza della duttilità varia a seconda del modo in cui l'utensile da taglio entra in contatto con il pezzo.
Fresatura CNC
Durante il processo di fresatura, il tagliente entra ed esce ripetutamente dal materiale. Ogni volta che un dente entra in contatto con il pezzo in lavorazione, subisce una deformazione e asporta una porzione di materiale. Nel caso di materiali duttili, i trucioli risultanti possono essere lunghi o continui, a seconda della geometria dell’utensile e delle condizioni di taglio. La deformazione plastica può portare alla formazione di bave sui bordi di asole, cavità e contorni esterni.
La direzione del percorso utensile è fondamentale, poiché determina il modo in cui il tagliente agisce sul materiale e il livello di sostegno fornito alla punta del tagliente. Per le caratteristiche che richiedono un’elevata qualità dei bordi, nella pianificazione della sequenza di lavorazione occorre tenere conto della possibile presenza di bave.
Tornitura CNC
Durante la tornitura, l'utensile da taglio asporta continuamente materiale da un pezzo in rotazione. I materiali duttili possono produrre trucioli lunghi e arricciati che, se non vengono controllati, interferiscono con l'area di taglio.
La forma dei trucioli è importante perché quelli lunghi possono avvolgersi attorno al pezzo in lavorazione, all’utensile o alle attrezzature vicine. Inoltre, possono danneggiare la superficie se, una volta formati, sfregano contro il componente.
Una geometria dell'utensile che favorisca la rottura dei trucioli e condizioni di taglio adeguate possono contribuire a produrre trucioli più facili da gestire. Tuttavia, un rompitruciolo che funziona bene con un determinato materiale o in un determinato intervallo di avanzamento potrebbe non garantire le stesse prestazioni con un altro.
Foratura CNC
La foratura crea condizioni particolarmente difficili per l'evacuazione dei trucioli, poiché il taglio avviene all'interno di un foro.
Nei materiali duttili, i trucioli lunghi possono rimanere all’interno del foro o impigliarsi attorno alla punta. Se i trucioli non riescono a fuoriuscire, possono ostacolare l’ulteriore taglio, aumentare l’attrito, danneggiare la superficie del foro o contribuire al guasto dell’utensile.
Più il foro è profondo rispetto al suo diametro, più importante può diventare l'evacuazione dei trucioli. La geometria della punta, il disegno delle scanalature, l'erogazione del refrigerante e il ciclo di foratura influiscono tutti sull'efficacia con cui i trucioli vengono espulsi dal foro.
Per questo motivo, anche un materiale duttile e relativamente facile da fresare può comunque richiedere un’attenta messa a punto del processo quando viene forato per realizzare un foro profondo e stretto.
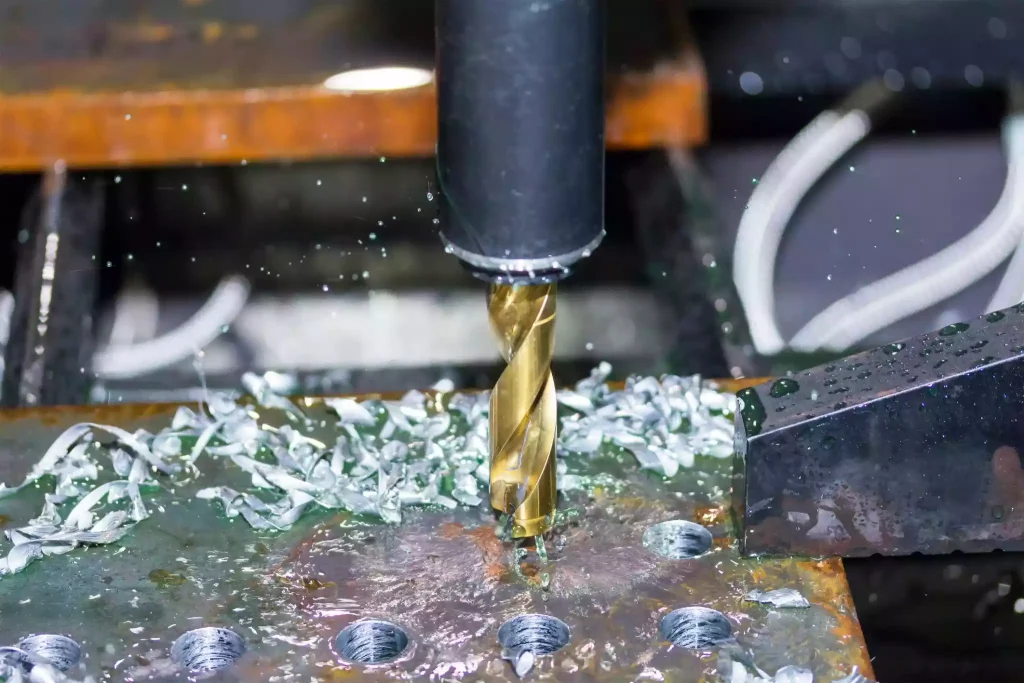
In che modo la scelta degli utensili contribuisce a gestire la duttilità
Nella scelta dell'utensile occorre tenere conto delle caratteristiche di deformazione e separazione del materiale durante il processo di taglio. Un tagliente affilato favorisce un taglio più netto e riduce al minimo le deformazioni inutili del materiale. Anche la geometria dell'utensile influisce sul flusso dei trucioli e sulla facilità con cui questi ultimi si staccano dal pezzo.
Nel caso di materiali duttili che tendono a produrre trucioli lunghi e continui, l’utilizzo di una funzione di spezzatura dei trucioli aiuta a suddividerli in segmenti più corti. Le scelte progettuali specifiche dipendono dal materiale, dall’operazione di lavorazione, dall’intervallo di avanzamento e dalla profondità di taglio.
Anche i rivestimenti degli utensili e i materiali dei substrati influiscono sull’attrito e sull’adesione del materiale. Poiché il risultato dipende dal materiale del pezzo e dalle condizioni di taglio, non si dovrebbe scegliere ciecamente un rivestimento specifico solo perché il materiale è duttile.
L'obiettivo è gestire l'interazione tra l'utensile e il pezzo, piuttosto che limitarsi a cercare un utensile più resistente o più costoso. Ad esempio, se la lavorazione delle leghe di alluminio comporta una scarsa qualità superficiale a causa dell’adesione del materiale sul tagliente, la scelta di un utensile adeguato e affilato e la rivalutazione delle condizioni di taglio sono spesso più efficaci che attribuire semplicemente il problema alla normale usura dell’utensile. Se la sfida principale nella foratura profonda è la formazione di trucioli lunghi, allora l’evacuazione dei trucioli e la geometria della punta dovrebbero avere la precedenza sulla finitura superficiale. Le modifiche alla strategia di lavorazione dovrebbero essere guidate dai problemi specifici osservati durante il processo.
Come ridurre le bave e controllare i trucioli durante la lavorazione di materiali duttili
Il primo passo per definire un processo di lavorazione affidabile consiste nell’identificare chiaramente i problemi specifici causati dalla duttilità del materiale.
Se il problema riguarda trucioli lunghi, filamentosi o aggrovigliati, il team di lavorazione potrebbe dover rivalutare la geometria di rottura dei trucioli dell’utensile da taglio, i parametri di avanzamento e lo spazio di evacuazione dei trucioli. Per la lavorazione di fori profondi, anche i metodi di erogazione del refrigerante e le strategie dei cicli di foratura sono fondamentali. Se le sbavature rappresentano la preoccupazione principale, occorre concentrarsi sul supporto del tagliente, sull’affilatura dell’utensile, sulla direzione di taglio, sulla sequenza di lavorazione e sulle condizioni specificate del tagliente. Sebbene alcune sbavature possano essere ridotte al minimo tramite adeguamenti del processo, altre potrebbero comunque richiedere un’operazione di sbavatura dedicata. Se sulla superficie lavorata compaiono sbavature o adesioni di materiale, l’attenzione dovrebbe essere rivolta alla formazione di bordi di accumulo (BUE), alle condizioni del tagliente, alla geometria dell’utensile, alla lubrificazione e all’adeguatezza dei parametri di taglio.
Queste problematiche non devono essere confuse tra loro. Sebbene i trucioli lunghi, le bave e le sbavature superficiali siano tutti legati alla duttilità del materiale, le loro cause alla radice differiscono e possono richiedere soluzioni distinte. È altrettanto importante chiarire il risultato di lavorazione previsto. L’approccio di lavorazione per i pezzi che consentono una leggera smussatura dei bordi può differire da quello per i pezzi che richiedono un controllo preciso del profilo del tagliente o fori di assemblaggio privi di bave. I requisiti specifici di stampa e gli standard di ispezione determinano le misure correttive appropriate.
Perché la geometria delle parti è importante nella lavorazione dei materiali duttili
La duttilità descrive le caratteristiche di deformazione di un materiale, mentre la geometria del pezzo determina in quali punti tale deformazione potrebbe comportare difficoltà di produzione.
La lavorazione delle superfici esterne facilmente accessibili è relativamente semplice, anche quando il materiale produce trucioli continui durante il taglio; tuttavia, le fessure strette o i fori profondi presentano notevoli difficoltà a causa dello spazio limitato disponibile per l'evacuazione dei trucioli.
Allo stesso modo, mentre le bave sui bordi esterni non funzionali possono avere un impatto minimo sulle prestazioni dei componenti, quelle all’interno dei fori di precisione possono impedire il corretto accoppiamento delle parti.
Le strutture a pareti sottili comportano una serie di considerazioni aggiuntive. A causa della loro rigidità limitata, sono più sensibili alle forze di taglio e alla deformazione del pezzo. Sebbene la duttilità influenzi il modo in cui il materiale si deforma sul tagliente, essa non determina di per sé se una parete sottile si fletterà o si torcerà.
Nel valutare i componenti per la produzione CNC su misura, è necessario tenere conto non solo delle specifiche dei materiali, ma anche della geometria delle caratteristiche, dei requisiti relativi agli spigoli, dello spessore delle pareti, dell’accessibilità degli utensili e degli standard di ispezione. Ciò consente al team di produzione di anticipare e identificare potenziali difficoltà relative al controllo dei trucioli e alla sbavatura prima dell’avvio della produzione.
Conclusione
La duttilità del materiale influisce sulla lavorazione CNC poiché determina l'entità della deformazione plastica che un materiale può subire prima di rompersi. Durante il processo di taglio, questa proprietà influisce sulla formazione e sull'evacuazione dei trucioli, sulla formazione di bave e sulla qualità della superficie lavorata.
Xtmade produce componenti su misura in base alle specifiche del cliente, inclusi disegni, requisiti dei materiali ed esigenze di lavorazione. Durante la fase di pianificazione della lavorazione, valutiamo potenziali problematiche — quali il controllo dei trucioli, la gestione delle bave e la qualità superficiale — tenendo conto delle proprietà specifiche dei materiali, della geometria dei pezzi e delle operazioni di lavorazione, e formuliamo di conseguenza strategie di lavorazione adeguate. Il nostro obiettivo non è quello di evitare i materiali altamente duttili, ma di comprenderne appieno il comportamento di deformazione, garantendo un processo di lavorazione stabile, spigoli di alta qualità e un’accuratezza dimensionale e una qualità costanti.

