
In che modo i materiali lavorati con macchine CNC influiscono sui costi di lavorazione?
La scelta del materiale per un pezzo lavorato a CNC incide su aspetti ben più ampi del semplice prezzo di acquisto. La scelta del materiale influisce sulla quantità di materiale grezzo da acquistare, sulla velocità di asportazione del materiale, sulla durata degli utensili da taglio, sulla facilità con cui è possibile rispettare le tolleranze e sulla necessità o meno di ulteriori operazioni di finitura o ispezione.
Questi fattori di costo sono interconnessi. Un materiale a basso costo può risultare costoso da lavorare se provoca un’eccessiva usura degli utensili o richiede operazioni aggiuntive. Al contrario, una lega più costosa può rappresentare l’opzione più economica quando riduce il numero di fasi di produzione o soddisfa meglio i requisiti prestazionali del componente.
Per comprendere in che modo i materiali utilizzati nella lavorazione CNC incidano sui costi di produzione, è necessario andare oltre il prezzo al chilogrammo e considerare l’intero processo, dall’approvvigionamento delle materie prime al controllo qualità e alla consegna dei componenti finiti.
1. Il prezzo delle materie prime è solo il punto di partenza
Il costo di acquisto delle materie prime è uno dei fattori che influenzano più direttamente il costo della lavorazione CNC. La spesa effettiva per i materiali dipende dalla quantità e dalla forma delle materie prime necessarie, non solo dal peso del pezzo finito.
La lavorazione CNC consente di ottenere forme geometriche specifiche asportando il materiale in eccesso. Quando un pezzo viene lavorato da una billetta, una lamiera o una barra solida, una parte del materiale acquistato finisce inevitabilmente per diventare trucioli, ritagli o scarti inutilizzabili. Sebbene nel pezzo finale rimanga solo una frazione del materiale originale, il cliente deve sostenere l’intero costo di approvvigionamento della materia prima iniziale.
Anche il tipo specifico di materiale influisce sui costi di approvvigionamento. Anche all’interno della stessa categoria — come nel caso delle leghe di alluminio — i prezzi possono variare in modo significativo in base a fattori quali gli elementi di lega, il trattamento termico, le proprietà meccaniche, la disponibilità sul mercato e le dimensioni. Lo stesso principio si applica all’acciaio inossidabile, alle leghe di titanio, alle leghe di rame, alle tecnopolimeri e ad altri materiali comunemente utilizzati nella lavorazione CNC.
Dimensioni delle scorte e utilizzo dei materiali
Si considerino due componenti con lo stesso peso finale. Uno può essere ricavato da una lamiera standard con un minimo di materiale in eccesso, mentre l’altro richiede una billetta di grandi dimensioni poiché le sue dimensioni complessive o la sua geometria non corrispondono alle misure standard comunemente disponibili.
Il secondo componente potrebbe richiedere un acquisto di materiale maggiore, anche se entrambi i pezzi finiti hanno lo stesso peso. Se anche il materiale di partenza è una lega costosa, questa differenza può incidere in modo significativo sul preventivo.
Un indicatore utile è il rapporto "buy-to-fly", che mette a confronto il peso del materiale di partenza acquistato con il peso del pezzo finito.
Rapporto "buy-to-fly" = Peso iniziale del materiale ÷ Peso del pezzo finito
Ad esempio, se un componente finito pesa 2 kg e la billetta di partenza pesa 8 kg, il rapporto "buy-to-fly" è 4:1. Ciò significa che per ogni chilogrammo di materiale che rimane nel componente finito vengono acquistati quattro chilogrammi di materiale di partenza.
Questo rapporto, di per sé, non determina il costo totale di produzione. Il tempo di lavorazione, il recupero degli scarti, il prezzo del materiale grezzo e la complessità della geometria asportata continuano ad avere la loro importanza. Tuttavia, rappresenta uno strumento utile per individuare i pezzi in cui l’utilizzo del materiale merita maggiore attenzione.
Nel caso delle leghe ad alto costo, ridurre il volume delle scorte superflue può generare risparmi in due modi: occorre acquistare meno materiale e asportarne meno.
2. La lavorabilità influisce sul costo di trasformazione del materiale grezzo in un pezzo finito
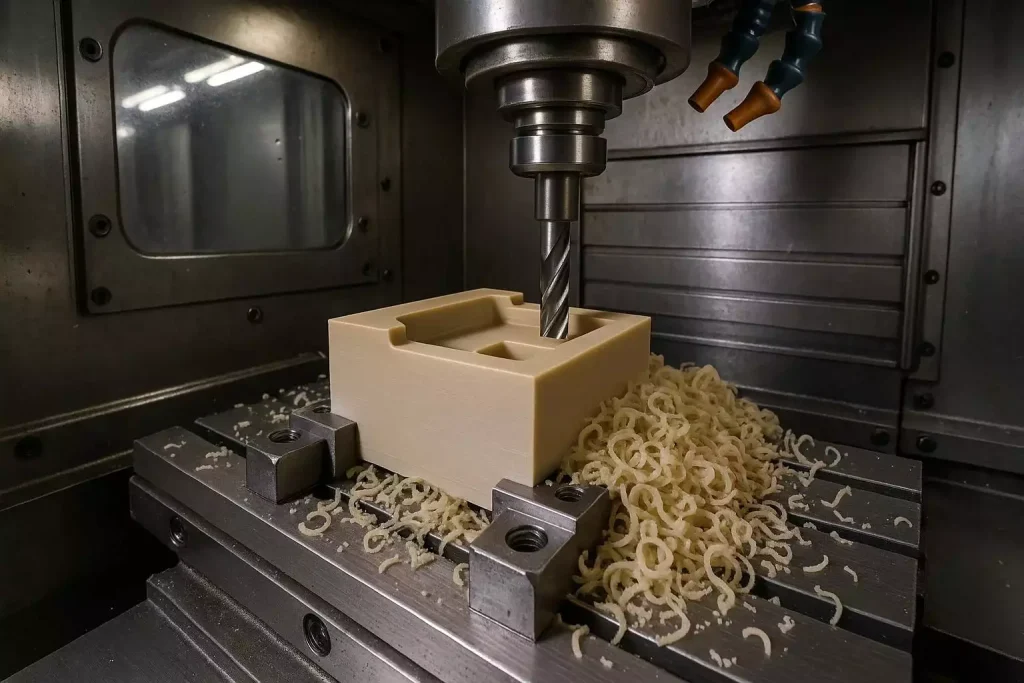
Il prezzo della materia prima non spiega quanto costi la lavorazione meccanica di un componente. La lavorabilità è un altro fattore fondamentale, poiché influenza la velocità di taglio, la velocità di avanzamento, la velocità di asportazione del materiale, la durata dell'utensile e la stabilità del processo.
I materiali che si lasciano lavorare in modo efficiente possono spesso essere prodotti con cicli di taglio più brevi e minori costi per gli utensili. I materiali che generano elevate temperature di taglio, subiscono un incrudimento durante la lavorazione o sottopongono il tagliente a carichi elevati possono richiedere condizioni di taglio più prudenti.
Le leghe di alluminio sono ampiamente utilizzate perché molti dei loro tipi consentono velocità di taglio relativamente elevate e un'efficiente asportazione di materiale. L'acciaio inossidabile può richiedere un controllo più accurato del calore e dell'incrudimento. Le leghe di titanio tendono a concentrare il calore in prossimità della zona di taglio a causa della loro conduttività termica relativamente bassa. Le superleghe a base di nichel possono mantenere un'elevata resistenza a temperature elevate, rendendole particolarmente difficili da tagliare.
Queste differenze influiscono sul tempo di funzionamento necessario affinché una macchina produca la stessa geometria.
Perché il calo dei prezzi dei materiali può comportare un aumento dei costi di lavorazione
Supponiamo che due materiali siano tecnicamente idonei per un componente. Il materiale A ha un costo di acquisto inferiore, ma richiede un ciclo di lavorazione più lungo e una sostituzione più frequente degli utensili. Il materiale B ha un costo unitario di magazzino più elevato, ma può essere lavorato in modo più efficiente.
Il confronto corretto non è semplicemente:
Prezzo del materiale A rispetto al prezzo del materiale B.
Il produttore deve invece confrontare:
- Costo delle materie prime per pezzo accettato
- Tempo macchina necessario per completare il pezzo
- Consumo e sostituzione degli utensili da taglio
- Operazioni e ispezioni aggiuntive
- Rifiuti, rilavorazione e stabilità del processo
Se il risparmio sul prezzo di acquisto del materiale è inferiore alle spese aggiuntive di lavorazione e attrezzaggio, il materiale A potrebbe risultare il più costoso per la realizzazione del componente finito.
Ciò è particolarmente importante quando si confrontano leghe difficili da lavorare. La differenza di costo tra l’alluminio e il titanio, ad esempio, non può essere valutata con precisione basandosi esclusivamente sui prezzi delle materie prime. Anche la geometria del componente, il volume di asportazione di materiale, le tolleranze e la quantità prodotta influenzano il risultato.
3. La durata degli utensili comporta costi sia diretti che indiretti
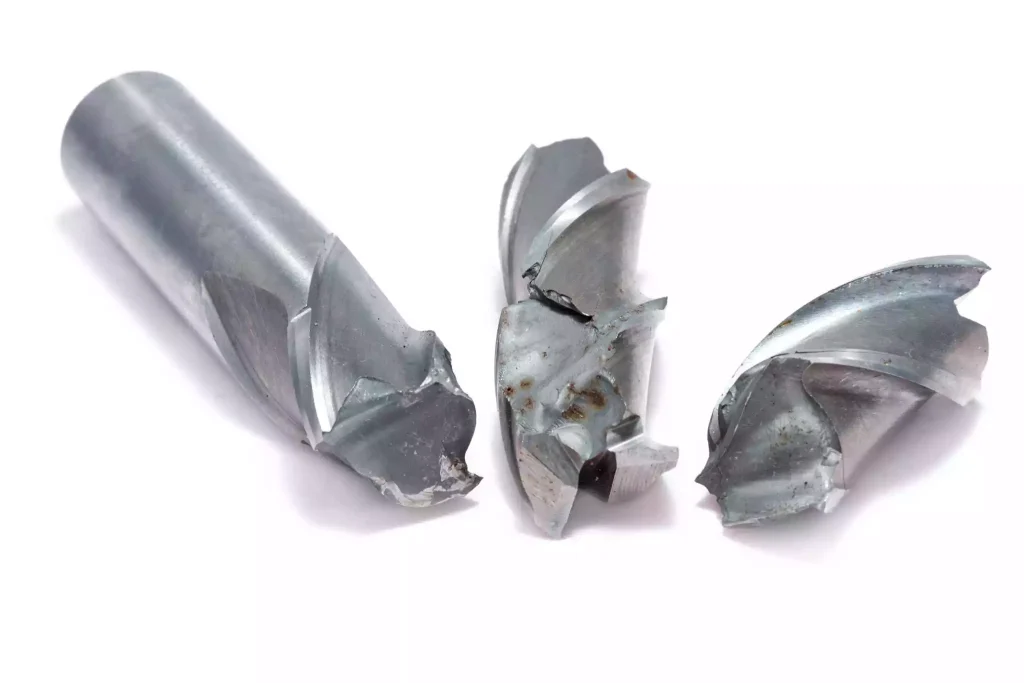
Gli utensili da taglio sono materiali di consumo, ma il loro impatto economico va ben oltre il costo di acquisto di frese, punte, inserti e altri utensili.
Un materiale che accelera l'usura degli utensili può richiedere sostituzioni più frequenti degli stessi. Ogni sostituzione può interrompere il ciclo di lavorazione e alcune operazioni potrebbero inoltre richiedere la misurazione degli utensili, la regolazione dell'offset, la verifica del primo pezzo o ulteriori controlli prima che la produzione possa proseguire.
Il comportamento del materiale contribuisce a determinare quali utensili e quali condizioni di taglio siano più adatti. Nella scelta degli utensili potrebbe essere necessario tenere conto di fattori quali durezza, abrasività, generazione di calore, adesione, incrudimento e formazione dei trucioli.
Ad esempio, nella lavorazione dell’alluminio si pone spesso l’accento sull’efficace evacuazione dei trucioli e sulla prevenzione dell’adesione del materiale al tagliente. La lavorazione dell’acciaio inossidabile richiede particolare attenzione al calore e all’incrudimento. Il titanio e le leghe a base di nichel richiedono in genere utensili e condizioni di taglio accuratamente selezionati per controllare la temperatura e l’usura.
Costo degli stampi per pezzo
Un metodo semplificato per stimare il consumo degli utensili è il seguente:
Costo degli stampi per pezzo = Costo dello stampo ÷ Numero di pezzi accettabili prodotti con quello stampo
Se un utensile da taglio produce un numero inferiore di pezzi conformi prima della sostituzione, il suo costo viene ripartito su un numero minore di componenti. Inoltre, la sostituzione degli utensili può aumentare il tempo di lavorazione assegnato a ciascun pezzo.
Questa distinzione è importante nella pianificazione della produzione. Un utensile che ha un costo iniziale più elevato può comunque rivelarsi più economico se ha una durata maggiore, garantisce una lavorazione stabile o riduce le interruzioni. L'utensile da taglio più economico non è necessariamente la soluzione di utensili più conveniente.
4. Le proprietà dei materiali influiscono sul tempo di ciclo e sul grado di utilizzo delle macchine
I costi della lavorazione CNC sono strettamente legati al tempo necessario per completare tutte le operazioni di taglio. Le proprietà del materiale influenzano la velocità con cui una macchina è in grado di asportare il materiale, mantenendo al contempo una durata dell'utensile, una finitura superficiale e una precisione dimensionale accettabili.
Questo aspetto assume particolare importanza nel caso di pezzi con cavità profonde, asole lunghe, pareti sottili, contorni complessi o grandi volumi di materiale da asportare.
Un materiale relativamente facile da lavorare può consentire una sgrossatura efficiente seguita da un numero ridotto di passate di finitura. Una lega più complessa può richiedere un impegno di taglio ridotto, più fasi di lavorazione o ulteriori operazioni di finitura.
La stessa geometria può quindi rimanere in lavorazione su una macchina per periodi di tempo molto diversi a seconda del materiale.
La sgrossatura e la finitura comportano costi diversi
La sgrossatura rimuove la maggior parte del materiale in eccesso. La finitura determina le dimensioni finali e la qualità della superficie.
La scelta del materiale influisce su entrambe le fasi, ma non sempre allo stesso modo. Un materiale può consentire una sgrossatura efficiente, pur richiedendo comunque una finitura accurata per controllare la presenza di bave, danni superficiali o variazioni dimensionali. Altri materiali possono limitare le velocità di sgrossatura e richiedere anche passate aggiuntive per ottenere la finitura superficiale specificata.
La quantità di materiale asportato è solo una parte del calcolo. Anche l’accessibilità dell’utensile, la profondità delle caratteristiche geometriche, le forze di taglio, il serraggio del pezzo e la rigidità dell’assemblaggio possono determinare l’efficienza con cui il materiale può essere lavorato.
Poiché il tempo macchina rappresenta una spesa ricorrente, anche un modesto aumento della durata del ciclo può assumere un’importanza significativa nel contesto di un ordine di produzione di grandi dimensioni.
5. La stabilità dei materiali può comportare un aumento dei costi legati alla tolleranza e al controllo qualità
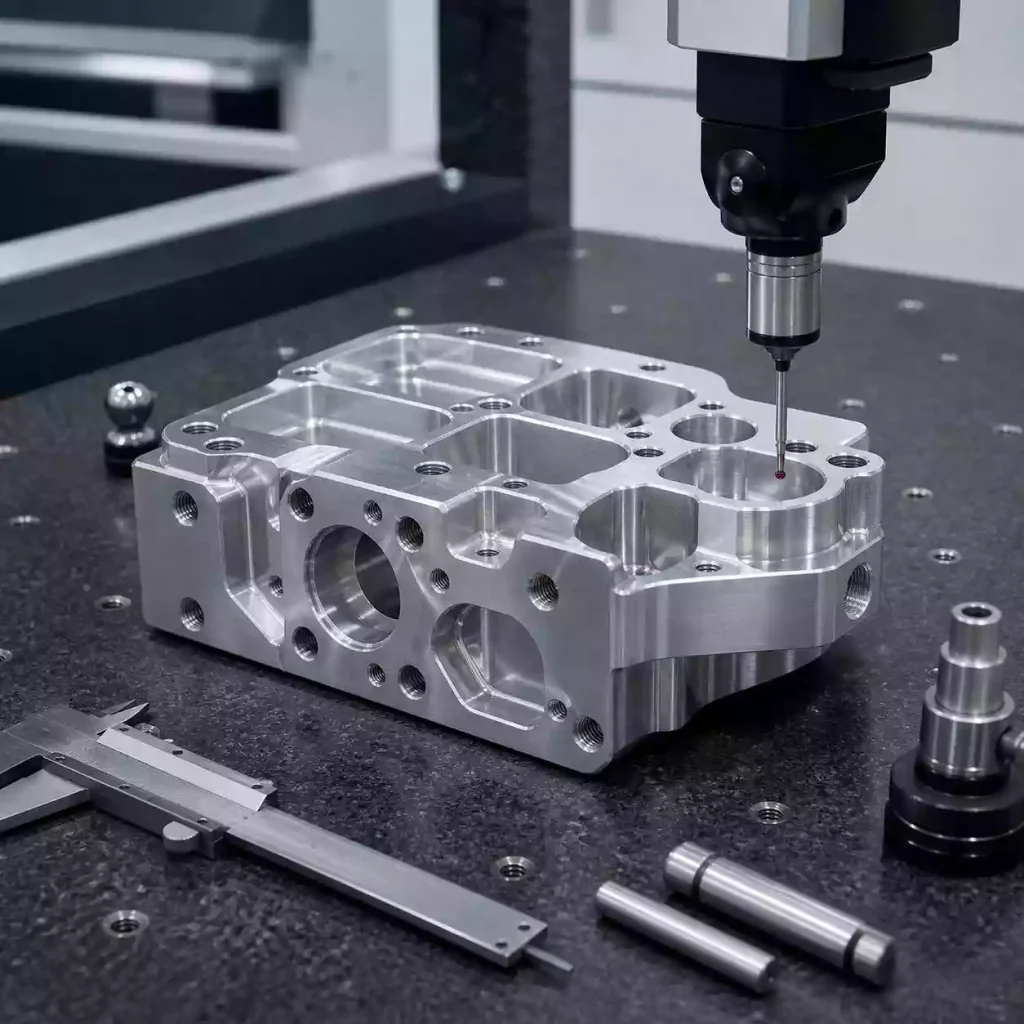
Le proprietà del materiale possono influire sulla capacità di un pezzo di mantenere le proprie dimensioni durante la lavorazione e dopo essere stato rimosso dal dispositivo di fissaggio.
La tensione residua, la dilatazione termica, la deformazione elastica e la relazione tra la durezza del materiale e le forze di taglio possono tutti influire sulla stabilità dimensionale.
Ad esempio, la rimozione di grandi quantità di materiale da una billetta sottoposta a sollecitazioni può liberare tensioni interne e causare deformazioni. I componenti a pareti sottili possono deformarsi sotto l'azione delle forze di taglio, mentre le variazioni di temperatura possono influire sulle misurazioni e sulle dimensioni finali.
Questi effetti non significano che un determinato materiale non sia in grado di rispettare tolleranze ristrette. Significano piuttosto che il processo di produzione potrebbe richiedere controlli aggiuntivi per garantirne il rispetto in modo costante.
A seconda del componente, tali comandi possono includere:
- Sgrossatura e finitura in fasi separate
- Trattamento antistress, ove opportuno
- Ulteriori dispositivi di serraggio o di supporto
- Controlli dimensionali intermedi
- Condizioni di lavorazione controllate
- Ispezione finale mediante strumenti di misura adeguati
Ogni operazione aggiuntiva può comportare un aumento dei tempi di produzione, delle operazioni di movimentazione o dei costi di ispezione. L’impatto sui costi è particolarmente rilevante quando un componente presenta una combinazione di materiale difficile da lavorare con pareti sottili, geometria complessa o requisiti dimensionali rigorosi.
È quindi importante valutare congiuntamente la scelta dei materiali e i requisiti di tolleranza. Un materiale che soddisfi i requisiti meccanici ma che comporti notevoli difficoltà nel controllo dimensionale potrebbe richiedere un processo di produzione più costoso.
6. Materiali diversi determinano profili di costo diversi
Non esiste una classifica dei costi universale valida per tutti i componenti lavorati con macchine CNC. Il confronto che segue illustra i fattori tipici che influenzano il costo dei materiali di uso comune.
| Materiale | Principali fattori che determinano i costi legati ai materiali | Potenziale vantaggio in termini di costi o sfida |
| Leghe di alluminio | Tipo di lega, dimensioni standard, asportazione di materiale, trattamento superficiale | Molti gradi garantiscono una lavorazione efficiente e un buon sfruttamento del materiale; l’anodizzazione può comportare un aumento dei costi |
| Acciaio al carbonio | Grado, durezza, forma di fornitura, protezione dalla corrosione | Molti tipi di acciai offrono un costo contenuto e processi di lavorazione consolidati |
| Acciaio inossidabile | Tipo di lega, incrudimento, condizioni di taglio, usura degli utensili | La resistenza alla corrosione può ridurre la necessità di determinati rivestimenti protettivi, ma la lavorazione meccanica può risultare più impegnativa |
| Ottone | Composizione della lega, disponibilità a magazzino, controllo dei trucioli | Molti tipi di materiale vengono lavorati in modo efficiente, anche se quelli senza piombo potrebbero comportarsi in modo diverso |
| Rame | Prezzo del materiale, morbidezza, adesione all'utensile, requisiti superficiali | Eccellente conduttività elettrica e termica, ma la lavorabilità e i requisiti di finitura possono aggiungere complessità |
| Leghe di titanio | Prezzo delle azioni, gestione del calore, usura degli utensili, tempo di lavorazione | L'elevato rapporto resistenza/peso e la resistenza alla corrosione possono giustificare il maggior costo di produzione |
| Superleghe a base di nichel | Costo della lega, consumo degli utensili da taglio, tempo di ciclo, ispezione | Adatto ad ambienti con condizioni di temperatura estreme, ma spesso costoso da lavorare |
| Tecnopolimeri | Tipo di resina, disponibilità a magazzino, dilatazione termica, deformazione | Una bassa densità e forze di taglio ridotte possono rappresentare un vantaggio, ma la stabilità dimensionale e il costo del materiale variano notevolmente |
Si tratta di tendenze generali piuttosto che di classifiche di prezzo definitive. Una specifica qualità, le dimensioni del lotto, la quantità prodotta e la strategia di lavorazione possono influire sul risultato.
Alluminio: una lavorazione efficiente non elimina tutti i costi
L'alluminio rappresenta spesso una scelta conveniente per alloggiamenti, staffe, elementi di fissaggio e componenti strutturali leggeri, poiché molte delle sue qualità sono facilmente lavorabili.
Tuttavia, il costo finale dipende comunque dalla lega, dal materiale di partenza, dalla geometria, dalle tolleranze e dai requisiti di finitura. Un alloggiamento complesso in alluminio con cavità profonde, pareti sottili, tolleranze strette e anodizzazione estetica può avere costi di produzione più elevati rispetto a un componente più semplice realizzato con un materiale diverso.
Acciaio inossidabile: occorre trovare un equilibrio tra prestazioni e costi di lavorazione
L'acciaio inossidabile viene scelto per la sua resistenza alla corrosione, la robustezza e altre proprietà specifiche per l'applicazione. Il suo costo dipende dal tipo di acciaio, dalle condizioni del materiale a magazzino e dai requisiti di lavorazione.
Alcuni tipi di acciaio subiscono un incallimento durante la lavorazione, il che può complicare l’inserimento dell’utensile e accelerarne l’usura se il processo non è adeguatamente controllato. Il componente finito potrebbe inoltre richiedere una passivazione o altre operazioni di finitura, a seconda dell’applicazione e delle specifiche.
La scelta tra l'acciaio inossidabile e un materiale più lavorabile richiede una valutazione delle condizioni di impiego e del costo necessario per ottenere le prestazioni richieste, non un semplice confronto tra i prezzi dei prodotti.
Titanio e leghe a base di nichel: il costo elevato delle scorte è solo uno dei fattori
L'uso del titanio e delle superleghe a base di nichel può essere giustificato da requisiti particolarmente esigenti, quali un elevato rapporto resistenza/peso, la resistenza alla corrosione o le prestazioni a temperature elevate.
Il loro impatto sui costi può estendersi all'approvvigionamento del materiale grezzo, alla sgrossatura, alla finitura, al consumo degli utensili e al controllo del processo. Quando è necessario asportare un grande volume di materiale grezzo costoso, i costi complessivi del materiale e della lavorazione possono risultare particolarmente elevati.
Per questi materiali, verificare le dimensioni delle scorte iniziali ed eliminare il materiale superfluo può essere importante quanto confrontare i prezzi dei fornitori.
Tecnopolimeri: una densità inferiore non comporta sempre un costo inferiore
Le materie plastiche tecniche consentono di ridurre il peso dei componenti e possono risultare più facili da tagliare rispetto a molti metalli. Tuttavia, il loro costo varia notevolmente a seconda del tipo di resina e delle proprietà richieste.
Le materie plastiche ad alte prestazioni possono avere un costo di acquisto elevato. Alcune materie plastiche presentano inoltre un’espansione termica, un recupero elastico o una sensibilità alle forze di serraggio maggiori rispetto ai metalli, rendendo più complesso il controllo dimensionale per determinate geometrie.
Il confronto corretto dovrebbe tenere conto della temperatura di esercizio richiesta, dell’esposizione alle sostanze chimiche, dei carichi meccanici, della stabilità dimensionale e dei requisiti di finitura.
7. La finitura superficiale e la certificazione dei materiali incidono sul costo totale
Le prestazioni richieste al materiale possono determinare la necessità di ulteriori lavorazioni dopo la lavorazione CNC.
I componenti in alluminio potrebbero richiedere l'anodizzazione. Le parti in acciaio inossidabile potrebbero richiedere la passivazione. Altri materiali potrebbero necessitare di placcatura, lucidatura, trattamento termico o distensione per soddisfare i requisiti funzionali o superficiali specificati.
Il costo della finitura dipende dal processo scelto, dalle specifiche, dalle dimensioni dei pezzi, dalla superficie, dalla quantità e dai requisiti di movimentazione. Alcuni trattamenti richiedono inoltre la mascheratura o ulteriori controlli dimensionali.
Anche la tracciabilità dei materiali e la relativa documentazione possono comportare costi aggiuntivi. A seconda dell’applicazione, gli acquirenti potrebbero richiedere rapporti di prova sui materiali, certificati di conformità, rapporti di ispezione del primo articolo o risultati documentati delle ispezioni. Tali requisiti dovrebbero essere definiti prima dell’avvio della produzione, poiché possono influire sull’approvvigionamento, sulla pianificazione dei processi e sulla verifica della qualità.
È importante sottolineare che tali spese non dipendono esclusivamente dal tipo di materiale. Un componente in acciaio inossidabile non richiede automaticamente la stessa finitura o la stessa documentazione di qualsiasi altro componente in acciaio inossidabile. Sono le specifiche effettive e l’uso previsto a determinare ciò che è necessario.
8. Le variazioni nella quantità di produzione influenzano l'aspetto economico della scelta dei materiali
I costi legati ai materiali si comportano in modo diverso negli ordini di prototipi e nella produzione in serie.
Nel caso di un prototipo, la programmazione, l’allestimento, la preparazione delle attrezzature e il controllo iniziale possono rappresentare una quota consistente del costo totale, poiché tali attività sono ripartite su un numero molto limitato di pezzi. I costi dei materiali e delle attrezzature rimangono comunque rilevanti, ma ridurre l’onere legato all’allestimento può garantire un risparmio maggiore rispetto al passaggio a una lega meno costosa.
Nelle serie di produzione più grandi, le spese ricorrenti assumono maggiore rilevanza. Il consumo di materie prime, il tempo di ciclo, la durata degli utensili e i tassi di scarto si accumulano nel corso dell’intero ordine.
Ciò comporta due aspetti distinti da considerare in termini di costi.
Per prototipi e ordini in piccole quantità: dare priorità alla disponibilità dei materiali, alle dimensioni adeguate delle scorte, ai percorsi di lavorazione pratici e all’eliminazione delle operazioni superflue.
Per la produzione in serie: valutare l'effetto combinato dell'utilizzo dei materiali, dei tempi di ciclo costanti, della durata degli utensili, dei tassi di scarto e delle opportunità di standardizzazione del processo di produzione.
Un materiale che risulta pratico ed economico per un prototipo unico non garantisce necessariamente il costo unitario più basso in caso di volumi di produzione più elevati. Al contrario, la scelta di una lega speciale esclusivamente per i suoi vantaggi teorici in termini di produzione potrebbe non essere giustificata quando la quantità ordinata è ridotta.
9. Come valutare il costo totale dei diversi materiali
Un confronto efficace tra i materiali dovrebbe partire dai requisiti funzionali del componente e valutare poi le implicazioni produttive di ciascuna opzione tecnicamente accettabile.
Un modello di costo semplificato è il seguente:
Costo stimato del pezzo = Costo dei materiali + Costo di attrezzaggio imputato + Costo di lavorazione + Costo degli utensili + Costo di finitura + Costo di controllo qualità
Per un preventivo più completo, potrebbero essere inclusi ulteriori elementi quali imballaggi speciali, certificazioni dei materiali, gestione degli scarti e altri requisiti specifici dell'ordine.
Ogni componente dovrebbe essere valutato separatamente prima di confrontare il totale.
Fase 1: Definire le proprietà richieste del materiale
Individuare i requisiti effettivi in termini di resistenza, durezza, rigidità, peso, resistenza alla corrosione, conducibilità termica, conducibilità elettrica e temperatura di esercizio.
Ciò impedisce di scegliere un materiale inutilmente costoso, garantendo al contempo che la riduzione dei costi non comprometta le prestazioni.
Fase 2: Confronta le qualità disponibili e le forme in stock
Verificare il tipo di materiale, l’incrudimento o lo stato (ove applicabile), le dimensioni disponibili a magazzino, i tempi di approvvigionamento e i requisiti di certificazione.
Una dimensione standard adeguata del materiale grezzo può ridurre lo spreco di materiale. Tuttavia, una qualità o una forma di materiale grezzo più economica è accettabile solo se soddisfa i requisiti del disegno e dell'applicazione.
Fase 3: Stima dell'utilizzo del materiale e dei tempi di lavorazione
Confrontare il materiale di partenza richiesto con la geometria del pezzo finito. Individuare cavità di grandi dimensioni, sezioni spesse da asportare, pareti sottili, elementi profondi e altre caratteristiche geometriche che potrebbero influire sul tempo di ciclo o sulla stabilità dimensionale.
Stimare il tempo di lavorazione utilizzando condizioni di taglio realistiche per ciascun materiale, anziché partire dal presupposto che tutti i materiali possano essere lavorati alla stessa velocità.
Fase 4: Includere attrezzature, finitura e controllo qualità
Verificare se il materiale richiede utensili da taglio specializzati, ulteriori operazioni di finitura, trattamento di distensione o una verifica dimensionale più rigorosa.
Tali requisiti potrebbero modificare il confronto dei costi anche quando la differenza di prezzo dei materiali sembra minima.
Fase 5: Confronta il costo totale con le prestazioni
La decisione finale dovrebbe tenere conto del costo di produzione previsto per ciascun materiale idoneo, verificando al contempo che esso soddisfi i requisiti funzionali del componente.
L'offerta più conveniente non è necessariamente la scelta migliore nel lungo periodo se il materiale aumenta il rischio di usura prematura, corrosione, deformazione o altri problemi legati all'utilizzo.
Come Xtmade valuta i costi di produzione legati ai materiali
Xtmade produce componenti lavorati su misura con macchine CNC sulla base di disegni, file CAD, campioni e specifiche forniti dal cliente.
La valutazione dei costi legati ai materiali tiene conto del tipo di materiale e della forma in cui è disponibile, oltre che della geometria del componente, delle tolleranze, della finitura superficiale, della quantità da produrre e dei requisiti di controllo qualità. Questi fattori contribuiscono a definire un processo di produzione adeguato e a individuare i requisiti che potrebbero incidere in modo significativo sul preventivo.
Quando si prende in considerazione un materiale alternativo o una forma alternativa di stoccaggio, è necessario valutarlo in base ai requisiti prestazionali specificati, anziché sceglierlo esclusivamente in base al prezzo.
L'obiettivo è quello di produrre componenti che soddisfino le esigenze del cliente, ottimizzando al contempo l'utilizzo dei materiali, i tempi di lavorazione, gli utensili e le operazioni di finitura.
Inviateci i vostri disegni e le specifiche dei materiali per richiedere un preventivo per i vostri pezzi lavorati su misura con macchine CNC.
Conclusione
I materiali utilizzati nella lavorazione CNC incidono sui costi di produzione non solo attraverso i prezzi delle materie prime. Anche l’utilizzo delle scorte, la lavorabilità, la durata degli utensili, il tempo di ciclo, la stabilità dimensionale, la finitura, il controllo qualità e il volume di produzione influenzano il costo del pezzo finito.
La scelta più efficace dei materiali consiste nel trovare il giusto equilibrio tra i requisiti prestazionali e l'intero processo di produzione. Valutando il prezzo dei materiali insieme all'efficienza di lavorazione e all'utilizzo del materiale, i produttori e gli acquirenti possono individuare opportunità per ridurre i costi senza compromettere la qualità o l'affidabilità del componente finito.

