
Come impostare i parametri di lavorazione CNC per materiali diversi?
I parametri di lavorazione CNC influiscono direttamente sull'efficienza di taglio, sulla finitura superficiale, sulla precisione dimensionale e sulla durata dell'utensile. Nella lavorazione di materiali diversi, la stessa velocità di taglio, la stessa velocità di avanzamento e la stessa profondità di taglio possono produrre risultati molto diversi. Un'impostazione che funziona bene per l'alluminio può causare un surriscaldamento eccessivo o un'usura dell'utensile se applicata all'acciaio inossidabile o al titanio.
Per impostare i parametri corretti di lavorazione CNC non basta scegliere i valori da una tabella. Le proprietà del materiale, le specifiche degli utensili da taglio, la rigidità della macchina, la geometria del pezzo e le operazioni di lavorazione influenzano tutte la configurazione del processo. Comprendere questi fattori aiuta i produttori a stabilire condizioni di taglio stabili e a ottenere una qualità costante dei pezzi.
Cosa sono i parametri di lavorazione CNC?
I parametri di lavorazione CNC sono le impostazioni che controllano il modo in cui un utensile da taglio asporta materiale da un pezzo. I parametri principali includono la velocità di taglio, la velocità del mandrino, la velocità di avanzamento, la profondità di taglio e lo spostamento laterale nelle operazioni di fresatura. Anche la scelta del refrigerante e l'impegno dell'utensile influenzano le prestazioni di taglio, sebbene non siano sempre classificati come parametri di taglio.
Ogni impostazione influisce su un aspetto diverso del processo di lavorazione.
La velocità di taglio indica la rapidità con cui il tagliente si muove rispetto al materiale. Di solito è espressa in metri al minuto (m/min) o in piedi quadrati al minuto (SFM). La velocità del mandrino indica il numero di giri al minuto (RPM) effettuati dall’utensile o dal pezzo in lavorazione. La velocità di avanzamento determina la rapidità con cui l’utensile avanza attraverso il materiale ed è comunemente espressa in millimetri al minuto (mm/min).
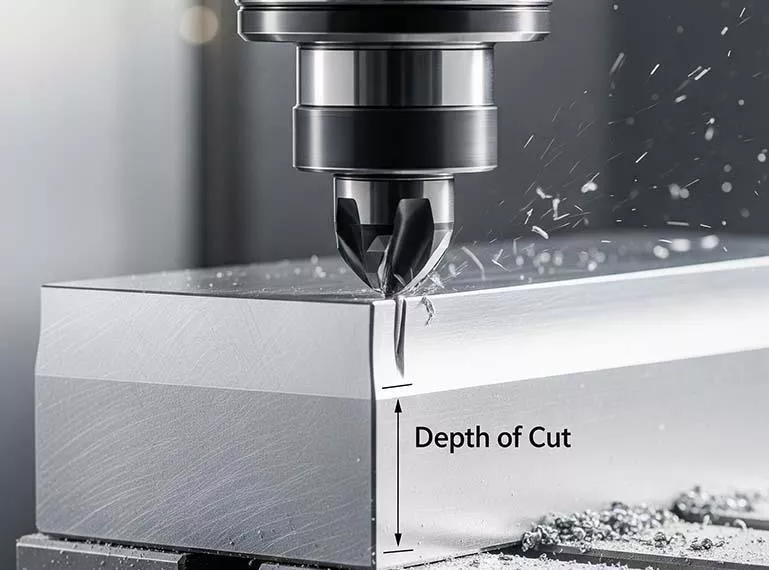
La profondità di taglio determina la quantità di materiale asportata in una singola passata. Nella fresatura, questa viene solitamente suddivisa in profondità di taglio assiale, che misura l'incisione lungo l'asse dell'utensile, e profondità di taglio radiale, che misura l'incisione lungo il diametro dell'utensile.
Questi parametri agiscono in sinergia. Aumentare la velocità del mandrino non comporta automaticamente un miglioramento della produttività, e aumentare la velocità di avanzamento non sempre riduce i tempi di lavorazione senza conseguenze. L'obiettivo è individuare una combinazione che consenta di asportare il materiale in modo efficiente, controllando al contempo le forze di taglio, la temperatura, le vibrazioni, l'usura dell'utensile e le variazioni dimensionali.
Perché i parametri di lavorazione CNC variano a seconda del materiale?
I diversi materiali reagiscono in modo diverso al taglio poiché presentano caratteristiche diverse in termini di durezza, resistenza, duttilità, conducibilità termica e comportamento di incrudimento.
Le leghe di alluminio consentono in genere velocità di taglio relativamente elevate, poiché molte di esse sono facili da tagliare e dissipano il calore in modo più efficace rispetto alle leghe a base di titanio o di nichel. Tuttavia, l’alluminio può aderire al tagliente quando la geometria dell’utensile, il rivestimento o le condizioni di taglio non sono adeguati.
L'acciaio inossidabile pone una sfida diversa. Alcuni tipi generano un notevole calore di taglio e possono indurirsi per deformazione quando il tagliente sfrega contro la superficie invece di tagliare in modo netto. Una velocità eccessiva o un avanzamento insufficiente possono accelerare l'usura dell'utensile o rendere più difficili le passate successive.
Le leghe di titanio e le superleghe a base di nichel richiedono una gestione termica particolarmente accurata. Questi materiali possono trattenere il calore in prossimità della zona di taglio, sottoponendo il tagliente a sollecitazioni maggiori. Spesso è importante ricorrere a velocità di taglio più basse, velocità di avanzamento adeguate, un inserimento controllato dell’utensile e un’efficace erogazione del refrigerante.
Le materie plastiche comportano una serie di considerazioni aggiuntive. Molte materie plastiche sono relativamente morbide, ma possono deformarsi sotto l’azione delle forze di serraggio, espandersi con il calore o presentare superfici fuse quando le condizioni di taglio non sono adeguate. I parametri devono quindi controllare sia la temperatura di taglio sia la deformazione meccanica.
Ecco perché è fondamentale scegliere i parametri in base al materiale. L'obiettivo non è semplicemente quello di tagliare più velocemente, ma di garantire un processo stabile e adeguato al materiale e al pezzo.
Come impostare la velocità di taglio e la velocità del mandrino
La velocità di taglio è uno dei primi parametri da stabilire, poiché influenza notevolmente la generazione di calore e la durata dell'utensile. L'intervallo appropriato dipende dal tipo di materiale, dal materiale dell'utensile da taglio, dal rivestimento dell'utensile, dall'operazione e dalle capacità della macchina.
Nella fresatura, la velocità di taglio e la velocità del mandrino sono correlate al diametro dell'utensile da taglio. Nel sistema metrico, la velocità del mandrino può essere calcolata come segue:
Velocità del mandrino (giri/min) = 1.000 × velocità di taglio (m/min) ÷ [π × diametro dell'utensile (mm)]
Ad esempio, se la velocità di taglio consigliata è di 200 m/min e il diametro dell'utensile è di 10 mm, la velocità del mandrino calcolata è di circa 6.370 giri/min.
Questo calcolo costituisce un punto di partenza, non una garanzia della corretta impostazione. Potrebbe essere necessario ridurre la velocità effettiva del mandrino se la macchina non è in grado di mantenere la potenza richiesta, se l'utensile presenta uno sbalzo eccessivo o se il pezzo ha pareti sottili o è scarsamente sostenuto.
Gli utensili di dimensioni maggiori richiedono generalmente velocità del mandrino inferiori rispetto a quelli più piccoli per ottenere la stessa velocità di taglio. Al contrario, un utensile di piccolo diametro potrebbe richiedere un numero elevato di giri al minuto per raggiungere la velocità superficiale raccomandata. È necessario tenere sempre in considerazione i limiti del mandrino della macchina e le specifiche del portautensili.
Nella tornitura, la velocità di taglio è anch’essa correlata alla velocità del mandrino e al diametro del pezzo. Il controllo della velocità superficiale costante può aiutare a mantenere la velocità di taglio desiderata mentre l’utensile si sposta su diametri diversi, a condizione che la macchina e l’operazione lo consentano.
Come impostare la velocità di avanzamento
L'avanzamento determina la velocità con cui l'utensile si sposta attraverso il materiale. Nella fresatura, viene solitamente calcolato in base all'avanzamento per dente, al numero di taglienti e alla velocità del mandrino.
Velocità di avanzamento (mm/min) = avanzamento per dente (mm/dente) × numero di denti × velocità del mandrino (giri/min)
Ad esempio, una fresa a quattro taglienti che gira a 6.000 giri/min con un avanzamento per dente di 0,03 mm avrebbe una velocità di avanzamento calcolata pari a 720 mm/min.
L'avanzamento per dente deve essere adeguato al diametro dell'utensile, alla sua geometria, al materiale e alle condizioni di taglio. Se l’avanzamento è troppo basso, il tagliente potrebbe sfregare anziché formare un truciolo efficace, aumentando il calore e potenzialmente accelerando l’usura. Se l’avanzamento è troppo alto, le forze di taglio potrebbero diventare eccessive, causando vibrazioni, deflessione dell’utensile, scarsa finitura superficiale o rottura dell’utensile.
Anche la velocità di avanzamento deve tenere conto della geometria del pezzo. Pareti sottili, elementi interni di piccole dimensioni, sporgenze lunghe dell’utensile e tagli interrotti possono richiedere impostazioni più prudenti rispetto a elementi di lavorazione rigidi e aperti.
Per la foratura e la tornitura, l'avanzamento viene specificato in modo diverso a seconda dell'operazione. Nella foratura si utilizza spesso l'avanzamento per giro, mentre anche nella tornitura si specifica comunemente l'avanzamento per giro. La velocità di avanzamento programmata deve riflettere l'operazione in questione, anziché applicare una formula di fresatura a ogni processo.
Come impostare la profondità di taglio
La profondità di taglio determina la quantità di materiale asportata dall'utensile ad ogni passata. Aumentandola è possibile ridurre il numero di passate e abbreviare il tempo di ciclo, ma ciò comporta anche un aumento delle forze di taglio e del fabbisogno di potenza.
Un’operazione di sgrossatura ha generalmente lo scopo di asportare il materiale in modo efficiente, lasciando al contempo un margine sufficiente per la finitura. Un’operazione di finitura si concentra maggiormente sulla precisione dimensionale e sulla qualità della superficie, ricorrendo spesso a una profondità di taglio minore e a un margine di finitura controllato.
La profondità di taglio corretta dipende dal diametro dell’utensile, dalla sua lunghezza, dalla geometria del tagliente, dalle proprietà del materiale, dalla rigidità della macchina, dal sistema di serraggio del pezzo e dal grado di impegno dell’utensile. Un sistema di serraggio rigido può consentire una profondità di taglio maggiore, mentre un utensile sottile o un pezzo con pareti sottili possono richiedere un impegno molto più leggero per evitare vibrazioni o deformazioni.
La durezza del materiale, di per sé, non determina la profondità massima di taglio. Un materiale duro può richiedere condizioni di taglio prudenti a causa dell'usura dell'utensile, mentre un materiale più morbido può comunque risultare difficile da lavorare se il pezzo è flessibile o se l'utensile presenta un lungo sbalzo.
Nel caso di pezzi lavorati a CNC con pareti sottili, il controllo delle forze di taglio radiali può rivestire particolare importanza. Ridurre l’impegno radiale, regolare il percorso utensile e lasciare un margine di finitura adeguato può contribuire a limitare la deflessione delle pareti e a migliorare l’uniformità dimensionale.
Considerazioni iniziali consigliate per i diversi materiali
Non esiste una serie universale di parametri di lavorazione CNC valida per un’intera famiglia di materiali. Le indicazioni che seguono spiegano in che modo la strategia iniziale differisce in genere. I valori effettivi di taglio devono essere ricavati dalle raccomandazioni del produttore dell’utensile da taglio per lo specifico utensile, il tipo di materiale e l’operazione.
Leghe di alluminio
Le leghe di alluminio consentono in genere velocità di taglio relativamente elevate e una rimozione produttiva del materiale. I taglienti affilati, una geometria adeguata delle scanalature e un'efficace evacuazione dei trucioli contribuiscono a impedire che l'alluminio aderisca all'utensile.
Per la sgrossatura, i parametri devono garantire un equilibrio tra elevate velocità di asportazione del materiale, potenza del mandrino, impegno dell'utensile e rigidità del pezzo. Per la finitura, un avanzamento adeguato per dente e un utensile affilato possono contribuire a ottenere una superficie pulita senza un'eccessiva formazione di bave.
A seconda della lega, dell'utensile, dell'operazione e della qualità superficiale richiesta, può essere utile l'uso di un refrigerante o di una lubrificazione adeguata. In alcune applicazioni è possibile ricorrere al getto d'aria o ad altre strategie di rimozione dei trucioli, ma la scelta dovrebbe basarsi sulle condizioni di lavorazione piuttosto che su una regola generale.
Acciaio inossidabile
L'acciaio inossidabile richiede in genere un controllo più accurato del calore e dell'avanzamento dell'utensile rispetto a molte leghe di alluminio. La velocità di taglio appropriata varia notevolmente a seconda del tipo di acciaio, tenendo conto anche delle differenze tra acciai inossidabili austenitici, martensitici e a indurimento per precipitazione.
Evitare che il tagliente sfreghi ripetutamente contro il materiale, in particolare quando il tipo di acciaio è soggetto a incrudimento. L'avanzamento, la velocità di taglio, la geometria dell'utensile e l'erogazione del refrigerante devono essere coordinati per garantire un taglio uniforme.
Anche un serraggio stabile del pezzo è importante. Le vibrazioni e un’eccessiva flessione dell’utensile possono ridurre la durata dell’utensile e compromettere la finitura superficiale. I parametri selezionati devono tenere conto dell’esatto tipo di acciaio inossidabile e del tipo di operazione da eseguire (sgrossatura, finitura, foratura o tornitura).
Acciaio al carbonio e acciaio legato
Gli acciai al carbonio e gli acciai legati coprono un’ampia gamma di durezze e lavorabilità. Una qualità relativamente morbida e di facile lavorazione può sopportare condizioni di taglio diverse rispetto a un acciaio legato temprato utilizzato per componenti resistenti all’usura.
Prima di selezionare i parametri, è necessario verificare il tipo di materiale e le condizioni di trattamento termico. La velocità di taglio e l’avanzamento devono quindi essere adattati al materiale e al rivestimento dell’utensile. I materiali più duri potrebbero richiedere velocità di taglio inferiori e utensili specializzati, mentre l’utilizzo di configurazioni stabili e un adeguato controllo dei trucioli rimangono fondamentali in tutto il campo di applicazione.
Nelle operazioni di finitura, l’uniformità è importante tanto quanto la velocità nominale. L’usura dell’utensile, le variazioni termiche e la deflessione possono influire sulle dimensioni finali, in particolare nella lavorazione di alberi, fori e superfici di accoppiamento di precisione.
Leghe di titanio
Le leghe di titanio richiedono spesso velocità di taglio inferiori e un attento controllo dell'inserimento dell'utensile, poiché il calore può concentrarsi in prossimità del tagliente. L'utensile da taglio deve essere in grado di resistere alle sollecitazioni termiche e meccaniche che ne derivano.
Utilizzare i parametri raccomandati per il tipo specifico di titanio e il sistema di utensili. Mantenere un taglio stabile, evitare sfregamenti inutili e assicurarsi che il refrigerante raggiunga la zona di taglio quando è prevista la lavorazione a umido. La strategia del percorso utensile e il controllo dell'innesto possono essere importanti tanto quanto la velocità del mandrino.
Le pareti sottili e i profili esili richiedono particolare attenzione, poiché le forze di taglio possono causare deformazioni. Ridurre l’impegno o modificare la sequenza di lavorazione può migliorare la stabilità senza dover ricorrere esclusivamente a velocità di avanzamento inferiori.
Superleghe a base di nichel
Le leghe a base di nichel, come l’Inconel, sono comunemente utilizzate in applicazioni che richiedono resistenza alle alte temperature e alla corrosione. Le loro proprietà possono renderle difficili da lavorare, specialmente quando il tagliente è sottoposto a temperature elevate e a sollecitazioni meccaniche ripetute.
Le velocità di taglio sono spesso moderate rispetto a quelle utilizzate per l'alluminio e gli utensili devono essere scelti in base alla lega e all'operazione da eseguire. È importante mantenere un contatto costante dell'utensile con il pezzo, poiché un taglio intermittente o instabile può aumentare il rischio di danneggiamento dell'utensile.
L'erogazione del refrigerante, la pianificazione del percorso utensile, la rigidità della macchina e i criteri di sostituzione dell'utensile devono essere definiti nell'ambito del processo. Una serie di parametri valida per una lega a base di nichel non deve essere automaticamente applicata a un altro tipo di lega o a una diversa condizione di trattamento termico.
Rame e leghe di rame
L'elevata conducibilità termica del rame e la sua relativa morbidezza possono influire sulla formazione di trucioli e sulla finitura superficiale. Alcuni tipi di rame sono facili da lavorare, mentre altri possono risultare appiccicosi o inclini alla formazione di bave.
Utensili affilati e una geometria adeguata contribuiscono a ridurre le sbavature e a mantenere i bordi puliti. La velocità di taglio e l'avanzamento devono essere scelti in base alla specifica lega di rame, al design dell'utensile e alla geometria del pezzo. Poiché le leghe di rame presentano notevoli differenze tra loro, le raccomandazioni relative all'ottone non devono essere applicate automaticamente al rame puro o ad altri tipi di rame.
Tecnopolimeri
Le materie plastiche tecniche richiedono impostazioni dei parametri che controllino il calore e prevengano la deformazione. Un calore di taglio eccessivo può ammorbidire o fondere il materiale, mentre forze di serraggio elevate possono deformare il pezzo.
Utilizzare utensili affilati e una geometria adeguata per l'evacuazione dei trucioli. L'avanzamento e la velocità devono essere scelti in base al polimero specifico, poiché il POM, il PEEK, il nylon, il PTFE e altre materie plastiche presentano caratteristiche diverse in termini di rigidità, comportamento termico e formazione dei trucioli. Il nylon può inoltre assorbire umidità, il che può influire sulle dimensioni, mentre il PTFE è relativamente morbido e può deformarsi sotto carico.
Anche le condizioni di serraggio e di ispezione sono importanti. Un componente in plastica può subire variazioni dimensionali durante il raffreddamento o quando ritorna allo stato di equilibrio dopo la lavorazione; pertanto, la procedura di ispezione dovrebbe tenere conto del comportamento del materiale.
Come ottimizzare i parametri di lavorazione CNC
Le raccomandazioni del produttore costituiscono un punto di partenza, ma le impostazioni definitive devono essere verificate nelle condizioni effettive di lavorazione.
Iniziare tenendo conto del tipo di materiale confermato e degli intervalli raccomandati dal produttore dell’utensile da taglio per l’operazione in questione. Prima di eseguire il programma, verificare la velocità del mandrino e i limiti di potenza della macchina, le specifiche del portautensili, lo sbalzo dell’utensile e la rigidità del sistema di serraggio del pezzo.
Durante la lavorazione iniziale, osservare la formazione dei trucioli, il rumore di taglio, le vibrazioni, la finitura superficiale e lo stato dell'utensile. Questi segnali aiutano a stabilire se il processo è stabile. Un surriscaldamento eccessivo, un'usura imprevista dell'utensile, una scarsa evacuazione dei trucioli o vibrazioni irregolari possono indicare che uno o più parametri devono essere regolati.
Modificare i parametri in modo sistematico, anziché modificare contemporaneamente la velocità di taglio, l'avanzamento e la profondità di taglio. In questo modo è più facile individuare quale regolazione migliori il risultato. Nei casi in cui la precisione dimensionale sia fondamentale, ispezionare il pezzo dopo che il processo ha raggiunto una condizione stabile e tenere conto di eventuali variazioni legate alla temperatura.
L'obiettivo è quello di definire un processo ripetibile, non semplicemente di individuare la velocità o l'avanzamento massimi che la macchina è in grado di raggiungere.
Errori comuni nella definizione dei parametri di lavorazione CNC
Un errore comune consiste nell’applicare gli stessi parametri a materiali che sembrano solo simili. Due tipi di acciaio inossidabile, ad esempio, possono comportarsi in modo diverso a causa della loro composizione, durezza o trattamento termico. È necessario verificare l’identificazione del materiale prima di iniziare la lavorazione.
Un altro errore consiste nell’aumentare la velocità del mandrino per migliorare la produttività senza verificare i limiti dell’utensile, la generazione di calore o le capacità della macchina. Una velocità più elevata può aumentare la produzione in condizioni adeguate, ma può anche ridurre la durata dell’utensile o causare problemi termici.
L'utilizzo di una velocità di avanzamento eccessivamente bassa può essere altrettanto problematico quanto un avanzamento troppo aggressivo. Se il tagliente sfregha invece di tagliare in modo efficace, può verificarsi un accumulo di calore e alcuni materiali potrebbero subire un incrudimento. Al contrario, un avanzamento eccessivo può aumentare le forze di taglio e compromettere la qualità della superficie o la durata dell'utensile.
Infine, considerare il refrigerante come una soluzione universale può portare a risultati insoddisfacenti. Alcune operazioni traggono vantaggio dal raffreddamento a flusso pieno, dal raffreddamento ad alta pressione, dalla lubrificazione a quantità minima o dal getto d’aria, mentre altre configurazioni presentano requisiti diversi. La scelta deve tenere conto del materiale, dell’utensile, dell’operazione e delle indicazioni del produttore della macchina.
L'approccio di Xtmade alla selezione dei parametri di lavorazione CNC
Xtmade produce componenti lavorati a CNC su misura sulla base di disegni, file CAD, campioni e specifiche forniti dal cliente. I parametri di lavorazione vengono selezionati in base al materiale specificato, alla geometria del componente, ai requisiti di tolleranza, alla finitura superficiale e al processo di produzione.
Durante la pianificazione del processo, le condizioni di taglio devono essere adattate al tipo di materiale e all’utensile da taglio, tenendo conto anche delle capacità della macchina, del sistema di serraggio del pezzo, dell’accessibilità dell’utensile e dell’evacuazione dei trucioli. Pareti sottili, cavità profonde, dettagli di piccole dimensioni e interfacce con tolleranze strette possono richiedere una strategia diversa rispetto a elementi aperti e rigidi.
L'obiettivo è quello di definire condizioni di lavorazione stabili e ripetibili che garantiscano il rispetto delle dimensioni e della qualità superficiale richieste, bilanciando al contempo la durata del ciclo, la durata degli utensili e l'uniformità della produzione.
Conclusione
I parametri di lavorazione CNC devono essere adeguati al materiale, all’utensile da taglio, alla macchina e alla geometria del pezzo. L’alluminio può consentire velocità di taglio più elevate, mentre l’acciaio inossidabile, il titanio e le leghe a base di nichel richiedono spesso un controllo più accurato del calore, dell’engagement dell’utensile e dell’usura dello stesso. Le materie plastiche tecniche comportano ulteriori problematiche relative al calore, alla deformazione e alla stabilità dimensionale.
Xtmade produce componenti su misura in base ai disegni e alle specifiche forniti dal cliente. Valutando nel loro insieme il tipo di materiale, le operazioni di lavorazione, la geometria dei componenti e i requisiti di qualità, definiamo strategie di lavorazione volte a garantire dimensioni costanti, finiture superficiali adeguate e risultati di produzione stabili.

