
Qual è il materiale più facile da lavorare con il CNC?
Nella scelta di un materiale per la lavorazione CNC, la lavorabilità influisce direttamente sulla velocità di taglio, sulla durata degli utensili, sulla finitura superficiale e sull'efficienza produttiva. Alcuni materiali possono essere tagliati con una resistenza relativamente bassa e producono trucioli puliti, mentre altri richiedono utensili specializzati e un controllo più accurato del processo.
Allora, qual è il materiale più facile da lavorare? L’ottone a lavorabilità facilitata C36000 è ampiamente considerato uno dei metalli più facili da lavorare. L’alluminio 6061 è un’altra scelta diffusa grazie alla sua buona lavorabilità e al buon equilibrio delle proprietà meccaniche. Tra le tecnopolimeri, il POM (Delrin) è uno dei più facili da lavorare grazie alla sua rigidità e stabilità dimensionale.
Tuttavia, il materiale più facile da lavorare non è necessariamente la scelta migliore per ogni applicazione. Il materiale più adatto dipende dai requisiti meccanici del componente, dall’ambiente operativo, dalle tolleranze dimensionali, dalla finitura superficiale e dai costi di produzione.
Cosa rende un materiale facile da lavorare?
La lavorabilità di un materiale indica la facilità con cui esso può essere tagliato e modellato mediante fresatura, tornitura, foratura CNC e altre operazioni di lavorazione meccanica. I materiali con una buona lavorabilità richiedono generalmente una minore forza di taglio, causano una minore usura degli utensili, producono trucioli gestibili e consentono di ottenere finiture superficiali uniformi.
Sono diversi i fattori che determinano la lavorabilità dei materiali.
Durezza e resistenza al taglio influiscono sulla forza necessaria per asportare il materiale. I materiali più morbidi non sono sempre più facili da lavorare. Alcuni materiali duttili possono deformarsi durante il taglio o aderire all'utensile, rendendo più difficili la formazione dei trucioli e la finitura superficiale.
Usura degli utensili e temperatura di taglio influiscono anche sulle prestazioni di lavorazione. I materiali che generano calore eccessivo o contengono componenti abrasivi possono ridurre la durata degli utensili. Possono richiedere velocità di taglio inferiori, utensili da taglio specializzati e sostituzioni più frequenti degli utensili.
Formazione ed evacuazione dei trucioli sono ugualmente importanti. I materiali che producono trucioli corti e facili da gestire sono generalmente più facili da lavorare rispetto a quelli che generano trucioli lunghi e continui. Una scarsa evacuazione dei trucioli può danneggiare la superficie, interferire con il taglio e ridurre l'uniformità della produzione.
Infine, stabilità dimensionale è un fattore importante nella produzione di componenti di precisione. Un materiale può essere facile da tagliare, ma comunque difficile da mantenere entro tolleranze ristrette se si espande, si contrae o si deforma durante la lavorazione.
Quali sono i materiali più facili da lavorare?
Tra i materiali più facili da lavorare figurano diversi metalli comuni e tecnopolimeri. Tuttavia, la lavorabilità varia a seconda dei diversi gradi all’interno della stessa famiglia di materiali. Ad esempio, l’ottone C36000 offre caratteristiche di taglio nettamente migliori rispetto a molti altri gradi di ottone, mentre l’alluminio 6061 è ampiamente utilizzato per il suo comportamento prevedibile durante la lavorazione.
I metalli più facili da lavorare
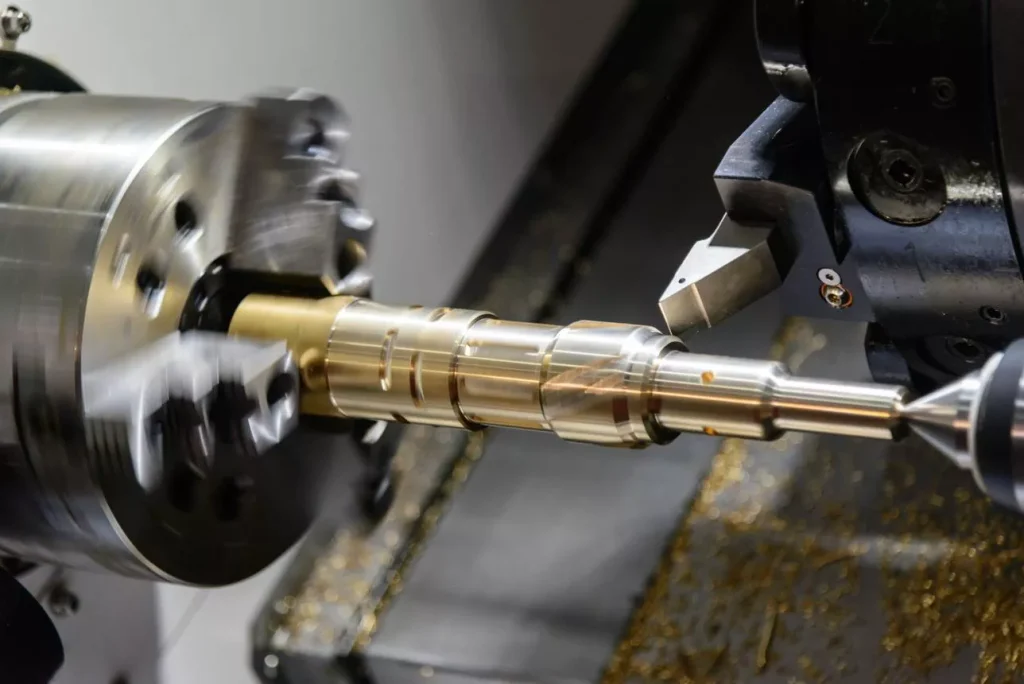
Ottone (C36000)
L'ottone a lavorabilità facilitata C36000 è ampiamente riconosciuto come uno dei i metalli più facili da lavorare. Il suo contenuto di piombo migliora la frantumazione dei trucioli e riduce la resistenza al taglio, consentendo di tornire, fresare, forare e filettare il materiale in modo efficiente.
Durante la lavorazione CNC, il C36000 produce in genere trucioli corti, più facili da rimuovere dall'area di taglio. Consente inoltre velocità di taglio relativamente elevate e permette di ottenere buone finiture superficiali senza un'eccessiva usura degli utensili. Queste caratteristiche lo rendono adatto a piccoli componenti di precisione e a pezzi con molteplici elementi lavorati.
Tuttavia, non tutte le leghe di ottone presentano la stessa lavorabilità. Non si deve dare per scontato che le prestazioni del C36000 siano applicabili anche alle leghe di ottone senza piombo. Il suo contenuto di piombo potrebbe inoltre limitarne l’uso negli impianti di acqua potabile e nelle applicazioni soggette a normative specifiche sui materiali.
Alluminio (6061 e 7075)
L'alluminio è uno dei materiali più comunemente utilizzati nella lavorazione CNC grazie alla sua densità relativamente bassa, alla buona lavorabilità e all'ampia gamma di proprietà meccaniche. Tra i comuni tipi di alluminio, il 6061 è particolarmente diffuso nei progetti di lavorazione per uso generico.
L'alluminio 6061 offre un buon equilibrio tra resistenza meccanica, resistenza alla corrosione e lavorabilità. Può essere lavorato mediante fresatura, tornitura, foratura e maschiatura, il che lo rende adatto alla realizzazione di alloggiamenti, staffe, dispositivi di fissaggio e componenti strutturali. Il suo comportamento di taglio prevedibile lo rende inoltre pratico per la produzione di geometrie complesse.
L'alluminio 7075 è un altro tipo di lega spesso sottoposto a lavorazione. Offre una resistenza maggiore rispetto al 6061 e viene spesso scelto per applicazioni in cui le prestazioni meccaniche sono una priorità. Tuttavia, il 7075 non deve essere automaticamente considerato più facile da lavorare rispetto al 6061. La sua maggiore resistenza e le diverse caratteristiche del materiale possono influire sulle forze di taglio, sulla scelta degli utensili e sui parametri di lavorazione.
Quando ci si chiede se l’alluminio sia facile da lavorare, la risposta è generalmente sì, ma la lega specifica, il grado di tempra, la geometria del pezzo e i requisiti di tolleranza influiscono tutti sul processo di lavorazione.
Acciaio a lavorazione facile (12L14)
Il 12L14 è un acciaio al carbonio a lavorabilità facilitata sviluppato per migliorare le prestazioni di taglio. Le aggiunte di zolfo e piombo contribuiscono a favorire la rottura dei trucioli e a ridurre l'attrito durante la lavorazione.
Rispetto a molti acciai al carbonio convenzionali, il 12L14 può essere lavorato a velocità relativamente elevate, mantenendo una buona qualità superficiale. È particolarmente indicato per operazioni di tornitura e per componenti con caratteristiche ripetitive, quali sezioni filettate, scanalature e diametri ridotti.
Il suo principale vantaggio risiede nell’efficienza di lavorazione piuttosto che nelle elevate prestazioni meccaniche. Il 12L14 non rappresenta la scelta ideale per tutte le applicazioni strutturali o che richiedono un’elevata resistenza, e il suo contenuto di piombo potrebbe limitarne l’idoneità nei casi in cui si applichino specifici requisiti ambientali o normativi.
Acciaio inossidabile (303)
L'acciaio inossidabile è generalmente più difficile da lavorare rispetto all'ottone o all'alluminio, ma l'acciaio inossidabile 303 è una delle qualità più lavorabili della famiglia degli acciai inossidabili.
Il suo contenuto di zolfo migliora la rottura dei trucioli e contribuisce a ridurre le difficoltà di taglio tipicamente associate agli acciai inossidabili austenitici. Ciò rende il 303 più facile da tornire, forare e fresare rispetto a gradi quali il 304 e il 316 in molte operazioni di lavorazione.
Tuttavia, l'acciaio inossidabile 303 presenta alcuni compromessi. La sua resistenza alla corrosione e la sua saldabilità sono generalmente inferiori a quelle dei tipi 304 e 316. Potrebbe inoltre non essere adatto ad applicazioni che richiedono una resistenza alla corrosione particolarmente elevata o prestazioni di saldatura impegnative.
Per i progetti che richiedono le proprietà dell'acciaio inossidabile con una maggiore efficienza di lavorazione, il 303 può rappresentare una scelta pratica. La scelta finale dovrebbe comunque basarsi sull'ambiente operativo del componente e sui requisiti prestazionali.
Le materie plastiche più facili da lavorare
Rispetto ai metalli, le materie plastiche tecniche richiedono in genere forze di taglio inferiori e causano una minore usura degli utensili. Tuttavia, la loro scarsa rigidità, l’espansione termica e la sensibilità al calore comportano diverse difficoltà di lavorazione. Alcune materie plastiche sono più facili da tagliare rispetto ad altre, ma la materia plastica più facile da lavorare dipende dalla sua capacità di mantenere la forma e le dimensioni durante il processo.
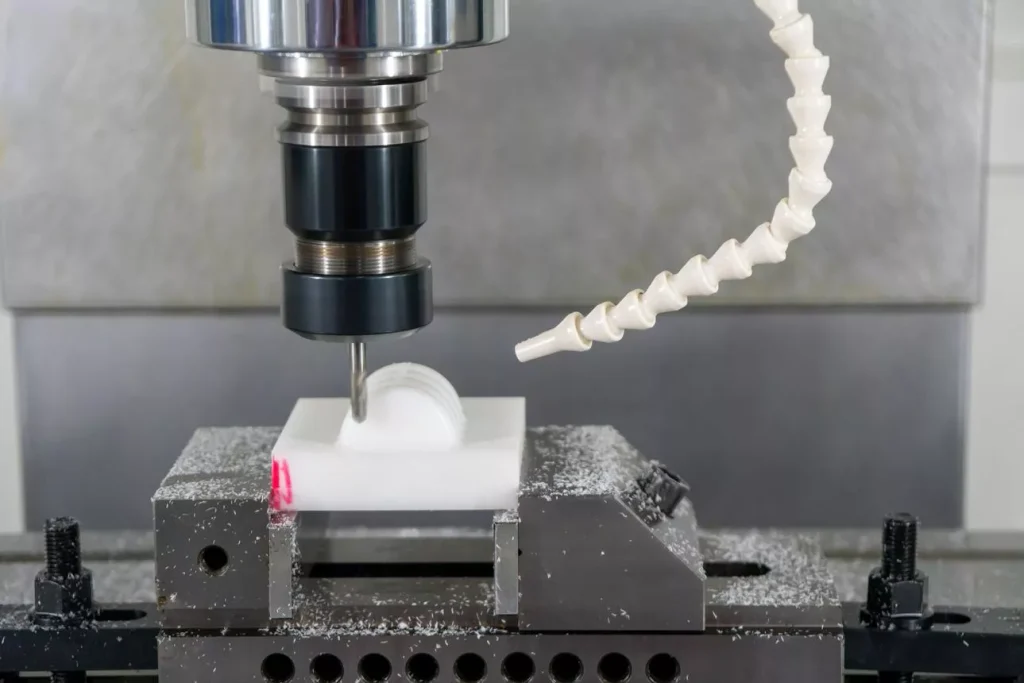
POM (acetal / Delrin)
Il POM, comunemente noto come acetal o Delrin, è una delle materie plastiche tecniche più facili da lavorare. Presenta una buona rigidità, un basso attrito e un assorbimento di umidità relativamente basso rispetto a materiali come il nylon.
Queste proprietà consentono al POM di mantenere la propria forma durante la fresatura e la tornitura CNC. Inoltre, garantisce tagli relativamente puliti e, con utensili e parametri di taglio adeguati, consente di ottenere finiture superficiali lisce.
Il POM viene spesso utilizzato per ingranaggi, boccole, rulli, componenti di cuscinetti e parti meccaniche di precisione. La sua stabilità dimensionale lo rende particolarmente adatto per componenti che richiedono dimensioni costanti e tolleranze relativamente strette.
Sebbene il POM sia generalmente facile da lavorare, l’accumulo di calore e una scarsa evacuazione dei trucioli possono comunque compromettere la qualità della superficie. Utensili da taglio affilati e un’efficace rimozione dei trucioli contribuiscono a prevenire la fusione, la formazione di bave e problemi dimensionali.
Nylon (PA)
Il nylon è una plastica tecnica versatile che presenta una buona resistenza all'usura, tenacità e resistenza agli urti. Può essere lavorato con i normali processi di fresatura e tornitura CNC, il che lo rende adatto alla realizzazione di ingranaggi, distanziatori, rulli e componenti soggetti a usura.
Tuttavia, durante la lavorazione il nylon si comporta in modo diverso dal POM. Il suo assorbimento di umidità può causare variazioni dimensionali, mentre la sua struttura relativamente flessibile può portare a deformazioni sotto l'effetto della pressione di serraggio o delle forze di taglio.
Anche il calore generato durante la lavorazione può influire sulla precisione dimensionale. Per le applicazioni di precisione, sono fondamentali il condizionamento del materiale, un adeguato sistema di serraggio del pezzo e un attento controllo dei parametri di taglio.
Il nylon è relativamente facile da lavorare, ma il rispetto di tolleranze strette può richiedere maggiore attenzione rispetto alle materie plastiche dimensionalmente stabili come il POM.
ABS
L'ABS è un termoplastico ampiamente utilizzato, noto per la sua resistenza agli urti, la tenacità e il costo relativamente contenuto del materiale. Può essere lavorato mediante fresatura CNC, tornitura, foratura e altre operazioni di lavorazione meccanica.
Its moderate hardness allows cutting tools to remove material without the high cutting forces associated with many metals. ABS is often used for prototypes, equipment housings, covers, and custom enclosures.
One challenge is its sensitivity to heat. Excessive cutting temperatures can soften the material, leading to melted edges, burrs, or poor surface quality. Sharp tools, appropriate cutting speeds, and effective chip removal help maintain a clean finish.
ABS is a practical option for components where strength, appearance, and cost need to be balanced, although it may not provide the dimensional stability or wear resistance required for every precision application.
UHMW-PE (Ultra-High-Molecular-Weight Polyethylene)
UHMW-PE is valued for its excellent wear resistance, low friction, and impact strength. It is commonly used for sliding components, wear strips, guides, liners, and industrial handling equipment.
The material is relatively soft and can be cut with low machining forces. However, this does not mean it is always straightforward to machine accurately. Its flexibility makes it susceptible to deformation during clamping and cutting, while its relatively high thermal expansion can affect dimensional consistency.
Machining UHMW-PE requires careful workholding and control of cutting heat. Sharp tools and suitable cutting parameters help reduce material distortion and improve the final surface.
It is a good choice when wear resistance and low friction are more important than high stiffness or very tight dimensional tolerances.
How Do Different Materials Compare in CNC Machinability?
The following comparison provides a general overview of the machinability of metals and plastics discussed above. Actual results depend on material grade, temper, part geometry, cutting tools, machine conditions, and required tolerances.
| Materiale | General machinability | Key machining characteristics |
| C36000 Ottone | Eccellente | Short chips, low cutting resistance, good surface finish |
| 6061 Aluminum | Eccellente | Predictable cutting behavior, good balance of properties |
| Alluminio 7075 | Good to excellent | Higher strength, requires appropriate tooling and parameters |
| 12L14 Steel | Eccellente | Free-machining characteristics, good chip breaking |
| Acciaio inossidabile 303 | Bene | Better chip breaking than many common stainless grades |
| POM | Eccellente | Good stiffness and dimensional stability |
| Nylon (PA) | Bene | Moisture absorption and flexibility affect accuracy |
| ABS | Bene | Easy to cut, but sensitive to heat |
| UHMW-PE | Moderate to good | Low cutting resistance, but prone to deformation |
This comparison shows why the term easiest materials to machine should be considered in context. C36000 brass and 12L14 steel offer excellent metal machinability, while POM is a strong choice among engineering plastics. Aluminum 6061 is also widely used because it combines favorable machinability with practical mechanical properties.
What Makes Some Materials Difficult to Machine?
Not all materials respond well to conventional CNC cutting operations. Some require specialized tooling, lower cutting speeds, more rigid workholding, and closer monitoring of machining conditions.
One common challenge is incrudimento. Certain materials, including 304 and 316 stainless steel, can become harder when subjected to cutting deformation. If the cutting tool rubs against the surface instead of removing material effectively, the hardened layer can make subsequent machining more difficult.
Another challenge is high cutting temperature. Nickel-based superalloys such as Inconel 718 retain much of their strength at elevated temperatures. This makes them difficult to cut and can accelerate tool wear. Effective cooling, suitable cutting tools, and controlled machining parameters are important for maintaining process stability.
High cutting forces and tool wear are also common when machining titanium alloys. Titanium has a high strength-to-weight ratio and relatively low thermal conductivity, which can concentrate heat near the cutting edge. This increases the demands on tooling, machine rigidity, and process control.
These examples illustrate that material machinability is not determined by hardness alone. Thermal behavior, work hardening, chip formation, and cutting-tool interaction all influence how difficult a material is to process.
Does Easy Machinability Mean Lower CNC Machining Costs?
Materials with good machinability can reduce machining time, tool wear, and production interruptions. However, the easiest material to machine is not necessarily the least expensive option for a finished component.
Material cost is one consideration. Brass, aluminum, steel, and engineering plastics have different purchase prices, and the cost of raw material can vary significantly by grade, size, and availability.
Machining time is another factor. A material that supports higher cutting speeds and efficient chip removal may reduce cycle time. This can be especially important for projects involving repeated features or larger production quantities.
Tooling and finishing requirements also affect the final cost. Some materials require specialized cutting tools, more frequent tool changes, or additional finishing operations. A material that is easy to cut but difficult to hold within the required tolerance may still involve additional inspection and process adjustments.
For this reason, CNC machining cost should be evaluated based on the complete manufacturing process rather than machinability alone. The most economical choice is the material that meets the component’s functional requirements while allowing efficient and reliable production.
How to Choose the Right Material for Your CNC Machining Project?
Selecting a material involves more than finding the easiest material to machine. The material must also perform reliably under the conditions in which the finished component will operate.
Start with the component’s mechanical requirements. If the application requires high strength and low weight, aluminum 7075 may be more appropriate than 6061, even if the latter is a more common general-purpose machining choice. If wear resistance and low friction are priorities, POM or UHMW-PE may be worth considering.
The operating environment is equally important. Components exposed to moisture, chemicals, elevated temperatures, or outdoor conditions need materials with suitable corrosion resistance, chemical compatibility, or thermal performance. For example, 303 stainless steel may be easier to machine than 316, but 316 may be a better choice when greater corrosion resistance is required.
Dimensional requirements should also influence the decision. A material that is easy to cut may still present challenges when producing thin walls, deep cavities, or features with tight tolerances. Nylon and UHMW-PE, for example, require particular attention to deformation and thermal expansion.
Finally, consider the complete manufacturing cost, including raw material, machining time, tooling, finishing, and inspection. A slightly more difficult material may offer better overall value if it reduces assembly problems, improves service life, or eliminates additional processing.
The best CNC material selection balances machinability with the actual performance requirements of the finished component.
CNC Machining Material Selection at Xtmade
Xtmade provides custom CNC machining services for components manufactured to customer-supplied drawings, CAD files, samples, and specifications. Our 120,000 sq. ft. manufacturing facility in Shenzhen, China, supports custom production using 3-axis, 4-axis, and 5-axis CNC machining equipment.
Material selection and manufacturing requirements are reviewed together during the quotation and process-planning stages. Our engineering team evaluates material specifications, part geometry, critical dimensions, and machining requirements to identify potential manufacturing challenges before production.
Whether your project involves aluminum, brass, stainless steel, engineering plastics, or more difficult-to-machine alloys, we review the requirements around your existing design and develop an appropriate manufacturing approach.
Submit your drawings or CAD files to Xtmade to discuss your CNC machining requirements and request a quote.

