
Lavorazione CNC di materiali duri: sfide principali e soluzioni
Per i pezzi lavorati con macchine CNC che devono resistere all’usura, alle sollecitazioni meccaniche, alle alte temperature o a condizioni operative estreme, si scelgono solitamente materiali duri. Tuttavia, proprio le proprietà che rendono questi materiali adatti ad ambienti difficili li rendono anche difficili da lavorare. Le elevate forze di taglio, la rapida usura degli utensili, l’accumulo di calore e i rigorosi requisiti dimensionali rendono il processo di produzione ancora più complesso.
La difficoltà di lavorazione non è determinata esclusivamente dalla durezza del materiale. L’acciaio temprato, le leghe di titanio e le superleghe a base di nichel si comportano in modo diverso durante il taglio, richiedendo approcci distinti per quanto riguarda gli utensili, i parametri di lavorazione e i controlli di processo. Una strategia di lavorazione che si rivela efficace per un materiale può causare un'eccessiva usura degli utensili o una scarsa qualità della superficie se applicata a un altro materiale.
Per gli ingegneri e i team di approvvigionamento incaricati di reperire componenti lavorati su misura con macchine CNC, la preoccupazione principale non è semplicemente se un materiale sia “lavorabile”, ma se sia possibile ottenere in modo costante la geometria, le tolleranze e la qualità superficiale richieste, il tutto evitando inutili ritardi nella produzione o problemi di qualità.
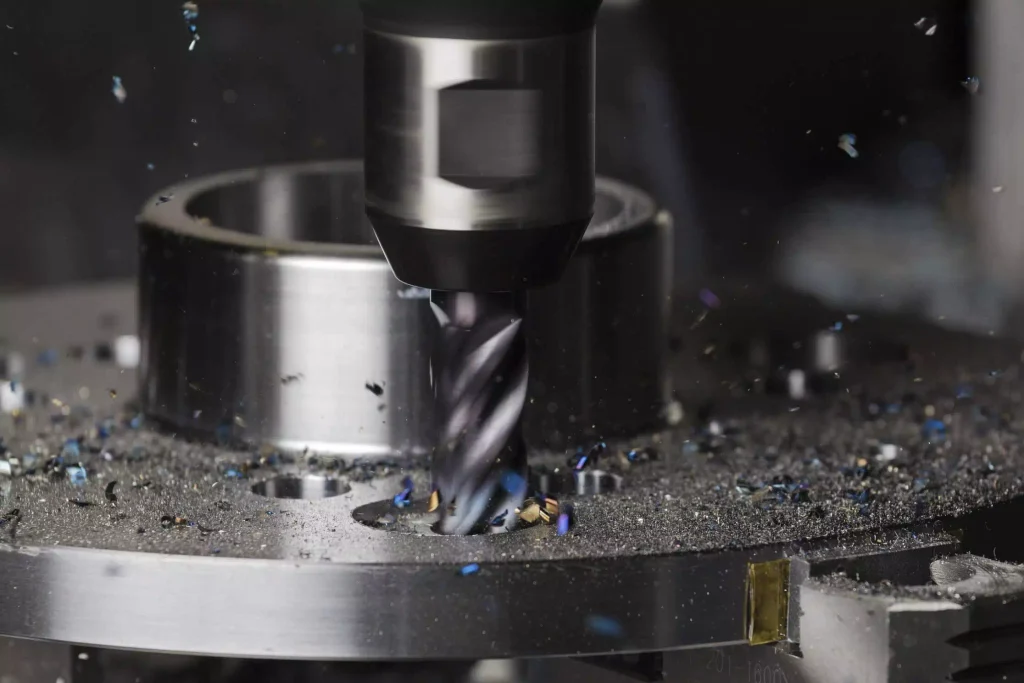
Quali materiali sono considerati difficili da lavorare con il CNC?
Nella lavorazione CNC, alcuni tipi di materiali presentano difficoltà particolari; le ragioni di tali difficoltà variano a seconda delle specifiche proprietà meccaniche e termiche di ciascun materiale.
Acciai temprati
L’acciaio temprato viene spesso utilizzato per componenti che richiedono resistenza all’usura, robustezza e stabilità dimensionale. A seguito del trattamento termico, questi materiali diventano notevolmente più difficili da lavorare rispetto al loro stato non trattato, più morbido. Il tagliente è sottoposto a carichi meccanici maggiori e l’usura dell’utensile diventa un fattore critico che influisce sulla precisione dimensionale. La lavorazione dell’acciaio temprato richiede un’attenta selezione degli utensili da taglio, delle condizioni di taglio e delle sequenze di lavorazione. A seconda della durezza e della geometria del pezzo, alcune caratteristiche possono prestarsi a metodi di lavorazione convenzionali, mentre altre possono essere gestite meglio mediante fresatura o rettifica di materiali duri. L’approccio specifico scelto dipende dalle tolleranze richieste, dalla qualità superficiale e dai requisiti di produzione complessivi.
Leghe di titanio
Le leghe di titanio sono molto apprezzate per l’elevato rapporto resistenza/peso e per la resistenza alla corrosione; tuttavia, le loro caratteristiche di lavorazione presentano alcune difficoltà. La loro conduttività termica relativamente bassa limita la velocità con cui il calore può dissiparsi dalla zona di taglio, causando un significativo accumulo di calore in prossimità del tagliente, il che a sua volta accelera l’usura dell’utensile. Inoltre, in condizioni di taglio non ottimali, la lavorazione delle leghe di titanio può generare elevate forze di taglio ed è soggetta ad adesione (incollaggio). Di conseguenza, la scelta della geometria dell’utensile, della velocità di taglio, dell’avanzamento e della strategia di raffreddamento deve tenere attentamente conto del tipo specifico di lega e della geometria del pezzo.
Superleghe a base di nichel
Le superleghe a base di nichel (compresa la serie Inconel) mantengono la loro resistenza anche a temperature elevate. Se da un lato questa proprietà le rende particolarmente adatte ad ambienti termici e meccanici particolarmente impegnativi, dall’altro complica il processo di asportazione del materiale. Gli utensili da taglio non solo devono resistere a temperature elevate e a carichi meccanici ingenti, ma devono anche mantenere la stabilità dei propri taglienti. Inoltre, alcune leghe a base di nichel presentano una spiccata tendenza all’incrudimento. Se un utensile da taglio sfrega contro il pezzo senza asportare efficacemente il materiale, lo strato superficiale del pezzo può indurirsi in modo significativo, rendendo più difficili le successive operazioni di lavorazione. Di conseguenza, nella lavorazione di tali leghe è fondamentale garantire condizioni di taglio stabili e pianificare attentamente la sequenza delle operazioni di lavorazione.
Principali sfide nella lavorazione CNC di materiali duri
Gli acciai temprati, le leghe di titanio e le superleghe a base di nichel presentano ciascuno diverse difficoltà di lavorazione, a seconda delle loro proprietà meccaniche e termiche. Durante la lavorazione CNC, queste caratteristiche possono influire sulle prestazioni degli utensili da taglio, sulla dissipazione del calore, sul controllo dimensionale e sulla qualità della superficie finita. Comprendere in che modo questi fattori influenzano il processo di lavorazione aiuta i produttori a selezionare gli utensili adeguati, a ottimizzare i parametri di taglio e a mantenere una qualità costante dei pezzi.
1. Usura accelerata degli utensili e durata ridotta degli stessi
L'usura degli utensili rappresenta una delle sfide più immediate nella lavorazione CNC di materiali duri. Durante l'intero processo di lavorazione, il tagliente è costantemente sottoposto a sollecitazioni meccaniche, attrito e calore. A seconda del materiale e delle condizioni di taglio, tale usura può manifestarsi sotto forma di usura del fianco, usura a cratere, scheggiature o altre forme di danneggiamento del tagliente. Man mano che le prestazioni dell’utensile si riducono, la sua capacità di asportare materiale in modo uniforme viene compromessa. Rispetto a un utensile nuovo, un tagliente usurato può generare più calore, aumentare le forze di taglio e compromettere la qualità superficiale del pezzo lavorato. Anche quando il programma di lavorazione rimane invariato, l’usura graduale dell’utensile può portare a scostamenti dimensionali, rendendo sempre più difficile mantenere tolleranze rigorose durante l’intero ciclo di produzione.
La situazione diventa ancora più complessa quando un pezzo presenta più caratteristiche critiche. Se un utensile subisce un’usura significativa durante la lavorazione di una serie di fori, cavità o superfici di precisione, possono verificarsi variazioni dimensionali nel corso del processo di produzione. La scelta dell’utensile è una decisione legata al processo: non si tratta semplicemente di scegliere il materiale da taglio più duro disponibile. Le qualità del metallo duro, i rivestimenti, la geometria del tagliente e la rigidità dell’utensile devono essere tutti adeguati al materiale del pezzo e alle condizioni di taglio previste. Un rivestimento che offre prestazioni eccezionali su una lega potrebbe non dare gli stessi risultati su un’altra.
L'impostazione dei parametri di taglio richiede inoltre di trovare un equilibrio tra efficienza produttiva e durata dell'utensile. Velocità di taglio eccessive aumentano il carico termico, mentre velocità di avanzamento inadeguate possono causare attrito, instabilità o danni prematuri al tagliente. Quando si lavora con materiali duri, adottare una strategia di lavorazione stabile è spesso più vantaggioso che perseguire la massima velocità di asportazione del materiale in ogni operazione.
Il monitoraggio della durata degli utensili offre un ulteriore livello di controllo. Monitorando l’utilizzo degli utensili e verificandone le dimensioni critiche a intervalli regolari, i produttori possono sostituire o regolare gli utensili prima che l’usura inizi a compromettere la qualità del prodotto. L’obiettivo non è eliminare l’usura degli utensili — poiché è inevitabile — ma piuttosto mantenerla entro un intervallo prevedibile.
2. Generazione di calore e gestione termica
Nella lavorazione CNC di materiali duri, il calore rappresenta un fattore critico, il cui impatto varia in modo significativo a seconda del materiale del pezzo. Durante il processo di taglio, l’energia viene convertita in calore attraverso il tagliente, l’interfaccia tra l’utensile e il pezzo, nonché la deformazione plastica e l’attrito che si verificano nella zona di contatto con il truciolo. Quando il calore si accumula più rapidamente di quanto possa essere dissipato, sia l’utensile da taglio che il pezzo possono subire effetti negativi.
La lavorazione delle leghe di titanio è particolarmente impegnativa a causa della loro conduttività termica relativamente bassa, che ostacola la dissipazione del calore dalla zona di taglio. Le superleghe a base di nichel presentano una serie di sfide diverse: mantengono un’elevata resistenza anche a temperature elevate, il che aumenta sia i carichi termici che quelli meccanici a cui è sottoposto l’utensile da taglio. Queste differenze dimostrano che non è possibile aspettarsi che un’unica strategia di raffreddamento sia ugualmente efficace per tutti i materiali duri.
Temperature di taglio eccessive accelerano l'usura degli utensili e possono alterare le condizioni superficiali del pezzo. Il calore complica inoltre il controllo dimensionale, specialmente quando un pezzo presenta pareti sottili, elementi ravvicinati o tolleranze geometriche rigorose. Anche se un pezzo soddisfa le specifiche dimensionali immediatamente dopo la lavorazione, le differenze di temperatura tra il pezzo e l'ambiente di ispezione possono alterare i risultati delle misurazioni.
Una gestione termica efficace inizia con la scelta dei parametri di taglio adeguati. La velocità di taglio, l’avanzamento, la profondità di taglio e l’estensione del contatto dell’utensile influenzano tutti la generazione e la distribuzione del calore. L’obiettivo è mantenere un processo di taglio stabile, piuttosto che limitarsi a ridurre al minimo la velocità di taglio. Parametri eccessivamente prudenti possono infatti comportare un aumento dell’attrito o tempi di ciclo più lunghi, senza necessariamente migliorare il risultato della lavorazione.
Anche la scelta del refrigerante e del metodo di erogazione è fondamentale. A seconda del materiale, degli utensili e della configurazione della macchina utensile, il raffreddamento ad alto volume (a flusso continuo) o il raffreddamento mirato ad alta pressione possono aiutare a rimuovere i trucioli e a gestire il calore. Tuttavia, il raffreddamento ad alta pressione non è sempre necessario o appropriato; la sua efficacia dipende dalla specifica configurazione di lavorazione.
La pianificazione del percorso utensile può contribuire ulteriormente a ridurre al minimo l’accumulo di calore superfluo. Mantenere un contatto stabile dell’utensile con il pezzo, evitare attriti prolungati e garantire un’efficace evacuazione dei trucioli contribuiscono a stabilizzare il processo di lavorazione. Per i pezzi di precisione, è opportuno tenere conto dell’influenza dei fattori termici anche durante la fase di controllo finale, specialmente quando i valori misurati si avvicinano ai limiti di tolleranza specificati.
3. Mantenimento della precisione dimensionale e delle tolleranze ristrette
Raggiungere i requisiti dimensionali desiderati diventa estremamente difficile quando diverse variabili di lavorazione cambiano contemporaneamente. L’usura dell’utensile può causare una graduale deriva delle dimensioni lavorate; le forze di taglio possono provocare la deflessione dell’utensile o del pezzo; e le fluttuazioni di temperatura possono sia alterare la geometria risultante sia interferire con le misurazioni successive.
Questi effetti diventano ancora più evidenti quando i pezzi presentano pareti sottili, cavità profonde, fessure strette o strutture lunghe e a sbalzo. Ad esempio, un componente con pareti sottili può deformarsi sotto l’azione delle forze di taglio, per poi tornare alla sua forma originale una volta rimosso l’utensile. Di conseguenza, la geometria finale potrebbe differire dalle dimensioni previste in base al percorso utensile programmato.
Anche il fissaggio del pezzo può causare ulteriori scostamenti. Una forza di serraggio eccessiva può deformare il pezzo, mentre un sostegno insufficiente può provocare vibrazioni o spostamenti durante la lavorazione. La sfida consiste nel fissare il pezzo con sufficiente saldità da garantire un taglio stabile, evitando al contempo qualsiasi deformazione che possa compromettere le dimensioni finali.
Una sequenza di lavorazione attentamente pianificata può aiutare a risolvere questi problemi. Le operazioni di sgrossatura rimuovono la maggior parte del materiale, mentre le successive operazioni di finitura avvicinano le caratteristiche critiche alle loro dimensioni finali. Lasciare un margine di finitura adeguato — su misura per il pezzo specifico — consente un migliore controllo sul risultato finale della lavorazione. Per i pezzi sottoposti a trattamento termico o che richiedono una notevole asportazione di materiale, potrebbero essere necessarie ispezioni intermedie durante il processo di lavorazione, con un adeguato adeguamento della sequenza di lavorazione.
La compensazione degli utensili e il controllo in corso di lavorazione consentono di gestire le deviazioni dimensionali durante la produzione. Anziché attendere il completamento dell’intero lotto, i produttori possono monitorare le caratteristiche critiche e apportare tempestivamente le opportune rettifiche ogni volta che i dati di misurazione indicano una tendenza alla deviazione. La frequenza dei controlli deve essere stabilita in base ai requisiti di tolleranza del pezzo, alle proprietà del materiale e al volume di produzione.
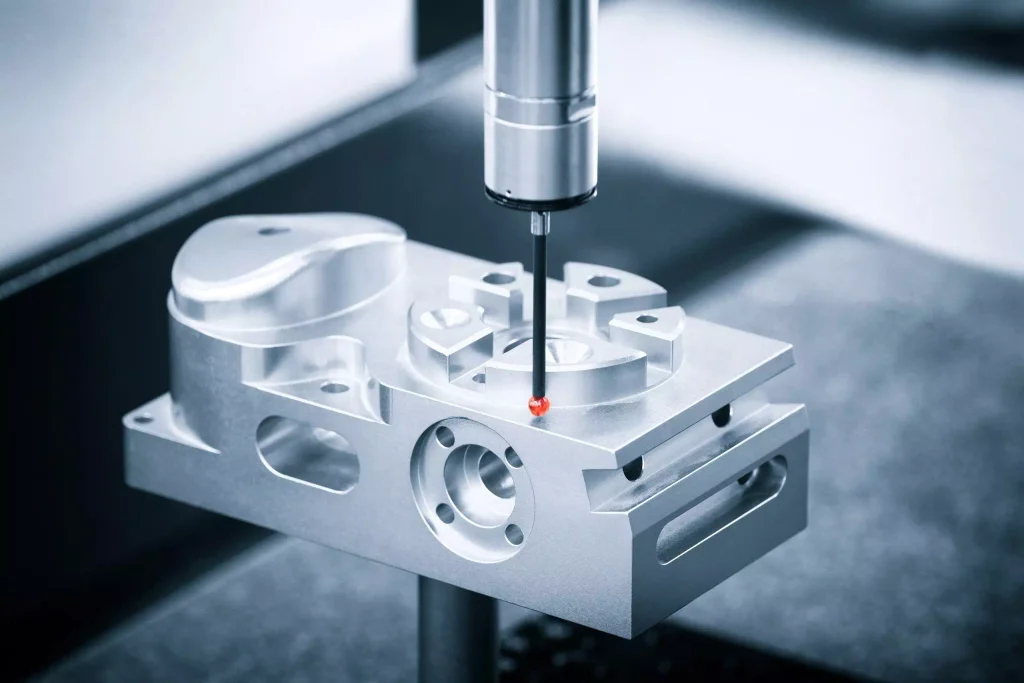
La precisione dimensionale va ben oltre le singole misure. Anche se ogni foro di un pezzo rispetta il diametro specificato, il componente potrebbe comunque non montarsi correttamente se le posizioni dei fori, la perpendicolarità o la concentricità non rientrano nell’intervallo consentito. Pertanto, quando si sviluppa un piano di ispezione, è essenziale tenere pienamente conto delle relazioni geometriche che determinano se un pezzo funzionerà correttamente nel suo assemblaggio finale. Per i progetti di lavorazione CNC su misura, i disegni tecnici dovrebbero specificare chiaramente quali dimensioni e tolleranze geometriche sono critiche. Ciò consente al processo di produzione e ai metodi di ispezione di concentrarsi sulle caratteristiche più essenziali, anziché trattare ogni dimensione con lo stesso livello di rigore.
4. Ottenere la finitura superficiale e l’integrità superficiale richieste
Nella lavorazione di materiali duri, la qualità della superficie è un altro aspetto che richiede un controllo rigoroso. Materiali diversi richiedono diversi tipi di metodi di finitura superficiale. Lo stato di una superficie lavorata dipende da una serie di fattori, quali la geometria dell’utensile, i parametri di taglio, le proprietà del materiale, l’usura dell’utensile e la stabilità del sistema di lavorazione. Le variazioni di una qualsiasi di queste variabili possono causare la comparsa di segni indesiderati, bave, irregolarità o altri difetti sulla superficie lavorata.
La rugosità superficiale viene comunemente quantificata utilizzando parametri come il Ra; tuttavia, i valori di rugosità da soli non forniscono una valutazione completa della qualità della superficie. Un pezzo può soddisfare i requisiti specificati relativi al valore Ra pur presentando altri problemi superficiali che potrebbero comprometterne le prestazioni. A seconda del materiale e dell’applicazione prevista, tali problemi possono includere microfessurazioni, danni termici localizzati, tensioni residue o altri difetti che incidono negativamente sulla resistenza alla fatica e all’usura.
Per i componenti in acciaio temprato, l’integrità della superficie richiede particolare attenzione dopo operazioni di tornitura dura o rettifica. Le leghe di titanio e le superleghe a base di nichel presentano rischi specifici, che variano in base alle condizioni di taglio e all’ambiente operativo previsto. Per i componenti sottoposti a sollecitazioni cicliche, alte temperature o contatti ripetitivi, lo stato della superficie lavorata è fondamentale tanto quanto il valore di rugosità misurato.
Le condizioni dell'utensile sono fondamentali per mantenere la qualità della superficie. L'usura o le scheggiature del tagliente possono lasciare segni visibili sul pezzo o causare una finitura superficiale non uniforme. Garantire un contatto stabile dell'utensile e utilizzare parametri di finitura adeguati aiuta a mitigare questi rischi. Inoltre, una pianificazione efficace del percorso utensile previene cambiamenti bruschi nella direzione di taglio o nello stato di contatto, proteggendo così la superficie lavorata.
In alcuni casi, sono necessarie ulteriori fasi di lavorazione. A seconda delle specifiche tecniche e dei requisiti applicativi, per ottenere le caratteristiche superficiali desiderate possono essere utilizzate operazioni quali la sbavatura, la rettifica o altri processi di finitura specializzati. Queste fasi dovrebbero essere integrate nel piano di produzione complessivo, anziché essere considerate una “soluzione universale” per tutti i tipi di difetti superficiali.
I metodi di ispezione devono essere in linea con i requisiti specifici. Sebbene le misurazioni della rugosità superficiale consentano di verificare la conformità ai valori Ra, le applicazioni più esigenti potrebbero richiedere ulteriori prove o la convalida del processo. Il metodo di ispezione specifico da utilizzare dipende dai requisiti specificati nei disegni, dalle proprietà dei materiali e dalla funzione prevista dei componenti.
5. Equilibrio tra efficienza di lavorazione, costi e stabilità del processo
Nella lavorazione di materiali duri esiste un compromesso pratico tra efficienza produttiva e affidabilità del processo. Aumentare le velocità di taglio o i tassi di asportazione del materiale può ridurre i tempi di ciclo, ma può anche accelerare l’usura degli utensili e rendere più difficile il controllo delle condizioni di lavorazione. Al contrario, l’adozione di parametri di lavorazione eccessivamente prudenti allunga i tempi di ciclo e aumenta i costi di produzione, senza necessariamente comportare un miglioramento significativo della qualità.
La sostituzione degli utensili è un fattore critico nella gestione di questo equilibrio. I cambi frequenti degli utensili aumentano i tempi di fermo macchina e possono richiedere ulteriori operazioni di configurazione, regolazione o verifica dimensionale. D'altra parte, un uso eccessivo degli utensili può causare instabilità dimensionale, difetti superficiali o addirittura lo scarto dei pezzi. Definire una solida strategia di sostituzione degli utensili aiuta a ridurre al minimo i tempi di fermo macchina non necessari, mitigando al contempo i rischi associati al deterioramento del tagliente.
Anche la portata della produzione influisce sul modo in cui viene valutata l’efficienza della lavorazione. Nel caso della prototipazione di singoli pezzi, l’obiettivo principale è in genere quello di garantire che il pezzo rispetti la geometria prevista e di verificare la fattibilità del processo scelto. Al contrario, nella produzione in serie, fattori quali l’uniformità dei tempi di ciclo, il consumo degli utensili, la frequenza delle ispezioni e la variabilità tra i singoli pezzi assumono un’importanza molto maggiore.
Questo principio vale anche per il controllo qualità. Ispezionare ogni caratteristica dopo ogni operazione non è necessariamente l’approccio più efficiente; tuttavia, affidarsi esclusivamente a un’ispezione finale potrebbe significare che i problemi di processo non vengano individuati fino a quando non ne sia stato compromesso l’intero lotto di prodotti. È quindi essenziale sviluppare un piano di controllo ben strutturato che identifichi le caratteristiche critiche e preveda adeguati punti di controllo nelle fasi rilevanti della produzione.
In definitiva, la stabilità del processo è di gran lunga più importante di un approccio di lavorazione che, pur riducendo i tempi di ciclo, comporti risultati incostanti. Prima di passare alla produzione in serie, il processo di produzione deve essere valutato in modo approfondito, tenendo conto del materiale specifico, della geometria del pezzo, dei requisiti di tolleranza e del volume di produzione previsto. Ciò garantisce che gli utensili e le strategie di lavorazione selezionati siano in grado di soddisfare costantemente gli standard di qualità senza la necessità di frequenti regolazioni o rilavorazioni.
Come scegliere la giusta strategia di lavorazione CNC per i materiali duri
La scelta di una strategia di lavorazione inizia con la comprensione dello stato effettivo del materiale. Basarsi esclusivamente sul tipo di lega è spesso insufficiente per valutare la difficoltà di lavorazione; fattori quali la durezza del materiale, le condizioni di trattamento termico, le caratteristiche di incrudimento e le proprietà termiche influenzano tutti la scelta degli utensili da taglio e l'impostazione dei parametri di lavorazione.
Per l’acciaio temprato, il piano di produzione deve tenere conto se le operazioni primarie di asportazione di materiale debbano avvenire prima o dopo il trattamento termico. La lavorazione prima del trattamento termico facilita l’asportazione di grandi volumi di materiale; tuttavia, il successivo trattamento termico può causare la deformazione del pezzo, compromettendo potenzialmente la precisione dimensionale finale. In tali casi, potrebbe essere necessaria la lavorazione o la rettifica di parti dure per ottenere le dimensioni necessarie per le caratteristiche critiche. La sequenza di lavorazione ottimale dipende dalla geometria del pezzo, dai requisiti di durezza e dalle tolleranze finali.
Le leghe di titanio e le superleghe a base di nichel richiedono una valutazione a parte. Le loro proprietà termiche e meccaniche uniche pongono requisiti più elevati agli utensili da taglio, rendendo particolarmente critici la scelta degli utensili, i metodi di raffreddamento, l’evacuazione dei trucioli e la stabilità della lavorazione. Le strategie di lavorazione dovrebbero essere adattate alla lega specifica, anziché applicare un approccio unico valido per tutti i metalli difficili da lavorare.
Oltre a valutare le proprietà dei materiali, occorre considerare anche la geometria del pezzo. Le cavità profonde possono limitare l’accesso dell’utensile e ostacolare l’evacuazione dei trucioli; le strutture a pareti sottili sono soggette a deformazione sotto l’azione delle forze di taglio; mentre gli elementi slanciati sono sensibili alle vibrazioni. Nel caso di superfici curve complesse, può essere necessaria la lavorazione multiasse o la pianificazione accurata dei percorsi utensile per garantire un contatto di taglio costante ed efficace, ottenendo così la geometria desiderata.
I piani di ispezione devono essere definiti prima dell’inizio della produzione. Le dimensioni chiave, le tolleranze geometriche, i requisiti di qualità superficiale ed eventuali specifiche relative ai materiali o alle lavorazioni successive devono essere identificati dai disegni tecnici. Ciò aiuta a determinare quali operazioni richiedono un monitoraggio rigoroso e definisce le modalità di ispezione del prodotto finale. Allineando il processo di lavorazione ai requisiti specifici del pezzo — anziché basarsi esclusivamente sulla designazione del materiale — i produttori possono ridurre inutili tentativi ed errori, stabilendo al contempo una base più chiara per valutare sia la producibilità che l’uniformità della produzione.
Cosa cercare in un fornitore di lavorazioni CNC per materiali duri
Quando si sceglie un fornitore di lavorazioni CNC per materiali duri, non è sufficiente limitarsi a verificare che disponga delle macchine utensili adeguate. Un fornitore competente deve comprendere la complessa interazione tra le proprietà dei materiali, la geometria dei pezzi, i requisiti di tolleranza e il volume di produzione, ed essere in grado di individuare di conseguenza il processo di produzione ottimale.
L'esperienza con materiali specifici è particolarmente fondamentale. Ad esempio, un fornitore altamente specializzato nella lavorazione dell’acciaio temprato potrebbe non possedere necessariamente lo stesso livello di competenza quando lavora con leghe di titanio o superleghe a base di nichel. Gli ingegneri dovrebbero essere in grado di illustrare la propria strategia di lavorazione per un determinato materiale, identificare le variabili chiave del processo che richiedono particolare attenzione e spiegare in che modo verificheranno le dimensioni critiche e le specifiche relative alla qualità della superficie.
Anche il controllo del processo è fondamentale. Scelte oculate relative agli utensili da taglio, ai metodi di serraggio dei pezzi, alle sequenze di lavorazione, alla gestione della durata degli utensili e ai protocolli di ispezione sono tutte essenziali per garantire risultati costanti e affidabili. Per i cicli di produzione ricorrenti, il fornitore dovrebbe inoltre disporre di procedure solide per monitorare le deviazioni dimensionali e adottare misure correttive proattive e tempestive qualora il processo inizi a discostarsi dalle tolleranze specificate.
Una comunicazione approfondita durante la fase di revisione dei disegni aiuta a prevenire potenziali problemi prima dell’inizio della lavorazione. Caratteristiche quali cavità profonde, pareti sottili, tolleranze posizionali ristrette o requisiti rigorosi di finitura superficiale possono influire in modo significativo sui tempi di ciclo, sulle esigenze relative agli utensili e sulla pianificazione delle ispezioni. Esaminare questi dettagli prima di fornire un preventivo aiuta a chiarire l’approccio produttivo e garantisce che eventuali requisiti che necessitano di ulteriore verifica vengano identificati e risolti.
Lavorazione CNC su misura di materiali duri presso Xtmade
Xtmade offre servizi di lavorazione CNC su misura sulla base di disegni, file CAD, campioni e specifiche tecniche forniti dai nostri clienti. Con sede a Shenzhen, in Cina, gestiamo uno stabilimento produttivo di 120.000 piedi quadrati attrezzato per realizzare un’ampia gamma di componenti su misura utilizzando vari processi di lavorazione CNC. Per i progetti che coinvolgono materiali duri o che richiedono un’elevata precisione dimensionale, il nostro processo di produzione inizia con una valutazione approfondita del progetto del cliente, che comprende l’analisi dei materiali, delle strutture geometriche, delle tolleranze e dei requisiti di ispezione. Questa valutazione ci aiuta a determinare la strategia di lavorazione ottimale e a definire i parametri chiave di produzione prima dell’avvio della produzione. I nostri team di ingegneria e produzione lavorano a stretto contatto con i clienti per valutare la realizzabilità, pianificare le sequenze di lavorazione ed eseguire ispezioni dimensionali in conformità con le specifiche tecniche concordate. Che si tratti dello sviluppo di prototipi o della produzione in serie, il nostro obiettivo è sempre quello di realizzare componenti che rispettino rigorosamente i progetti esistenti e i requisiti tecnici del cliente.
Se state cercando componenti lavorati su misura con macchine CNC realizzati in acciaio temprato, leghe di titanio, superleghe a base di nichel o altri materiali difficili da lavorare, inviate il vostro disegno o file CAD a Xtmade per una valutazione della fattibilità produttiva e un preventivo.

