
Tipos de tratamentos de superfície para materiais de maquinagem CNC e como escolhê-los
O tratamento de superfícies desempenha um papel importante na maquinação CNC, uma vez que afeta a resistência à corrosão, a resistência ao desgaste, o aspeto e as dimensões finais de um componente. O tratamento adequado depende do material de base, do ambiente de funcionamento, dos requisitos funcionais e das tolerâncias dimensionais.
Para os engenheiros de conceção e as equipas de aquisição, a escolha de um tratamento de superfície implica encontrar um equilíbrio entre o desempenho, a compatibilidade dos materiais, o custo de fabrico e os requisitos da montagem final.
O que são os acabamentos de superfície na maquinagem CNC?
Os acabamentos superficiais na maquinagem CNC são processos aplicados a componentes maquinados para modificar a textura, o aspeto ou as propriedades funcionais da sua superfície. Alguns processos removem rebarbas e marcas de maquinagem, enquanto outros criam uma camada protetora ou modificam quimicamente a superfície do material.
O acabamento mecânico inclui a remoção de rebarbas, o jateamento com esferas, a escovagem e o polimento. Estes processos podem melhorar o aspeto, remover arestas vivas ou produzir uma textura mais uniforme.
Os tratamentos químicos e eletroquímicos incluem a anodização, a passivação, o eletropolimento e o revestimento por conversão química. Dependendo do material e do processo, podem melhorar a resistência à corrosão, a limpeza da superfície ou outras propriedades funcionais.
Os processos de galvanização e revestimento, tais como a galvanização com níquel químico, a galvanização com zinco, o revestimento em pó e a pintura a húmido, aplicam uma camada ou acabamento protetor ao componente. Podem ser escolhidos por motivos de proteção contra a corrosão, resistência ao desgaste, aspeto ou requisitos elétricos.
Estes processos têm finalidades diferentes. Um acabamento adequado para uma caixa decorativa de alumínio pode não ser apropriado para um componente de aço inoxidável em contacto com fluidos ou para um eixo de aço de precisão.
Tipos comuns de tratamentos de superfície para peças maquinadas por CNC
Acabamento tal como saiu da máquina
Um acabamento «tal como usinado» é o estado da superfície obtido diretamente através da usinagem CNC, sem qualquer processo de acabamento adicional. A sua aparência e rugosidade dependem da ferramenta de corte, da velocidade de avanço, das condições de corte, das propriedades do material e da estratégia de usinagem.
Este acabamento é adequado para protótipos, componentes mecânicos internos, gabaritos e outras peças em que a textura natural resultante da usinagem seja aceitável. Também pode ser adequado para elementos de precisão em que um revestimento adicional seja desnecessário ou indesejável.
A principal vantagem é a eficiência em termos de custos, uma vez que não é necessária nenhuma operação de acabamento separada. No entanto, as marcas das ferramentas podem permanecer visíveis e a superfície não tratada pode não oferecer proteção suficiente contra a corrosão ou o desgaste em aplicações exigentes.
Jateamento com esferas
O jateamento com esferas consiste na projeção de pequenos grânulos contra a superfície de uma peça, com o objetivo de criar uma textura mate uniforme. Este processo permite reduzir o contraste visual das marcas de maquinagem e melhorar a uniformidade da aparência entre as peças.
Este tratamento é frequentemente utilizado em caixas de alumínio, caixas de equipamentos eletrónicos, componentes de produtos de consumo e outras peças em que é importante uma aparência uniforme. Também pode ser utilizado antes da anodização, para preparar a superfície.
O jateamento com esferas não proporciona automaticamente proteção contra a corrosão. Pode afetar a textura de elementos de precisão, pelo que as roscas, as faces de vedação e as superfícies de contacto podem necessitar de proteção durante o processamento.
Remoção de rebarbas e polimento por tambor
A rebarbação remove arestas vivas e material indesejado deixado pela maquinagem. O polimento por tambor utiliza meios abrasivos e um movimento controlado para processar vários componentes, tornando-o adequado para determinadas peças pequenas produzidas em lotes.
Estes processos são úteis para suportes, conectores, caixas, elementos de fixação e componentes que exigem um manuseamento seguro ou uma montagem fiável. As rebarbas podem interferir com as peças de encaixe, danificar as juntas de vedação ou introduzir resíduos nos sistemas mecânicos.
O processo deve corresponder à geometria do componente. Uma remoção excessiva de rebarbas ou um polimento excessivo podem arredondar as arestas ou alterar pequenos detalhes; por isso, as dimensões críticas e os requisitos relativos às arestas devem ser definidos antes do processamento.
Escovagem e polimento
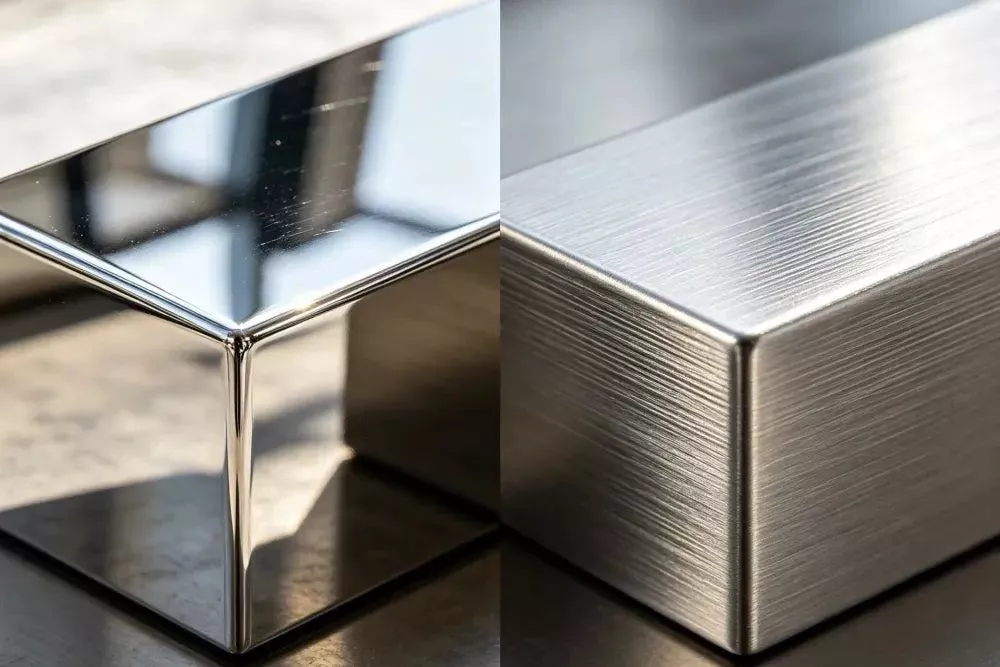
A escovagem cria uma textura direcional na superfície, enquanto o polimento reduz as irregularidades da superfície e pode conferir-lhe um aspeto mais liso e brilhante. O resultado depende do material, do estado inicial da superfície, do método abrasivo utilizado e do acabamento pretendido.
Estes tratamentos são frequentemente utilizados em painéis de aço inoxidável, caixas de alumínio, componentes mecânicos visíveis e superfícies decorativas. O polimento pode também facilitar a limpeza quando a aplicação exige uma rugosidade superficial reduzida.
Uma superfície visualmente polida não cumpre automaticamente um requisito específico de rugosidade ou limpeza. As aplicações médicas, laboratoriais e de alta pureza podem exigir parâmetros de superfície e critérios de inspeção definidos.
Anodização
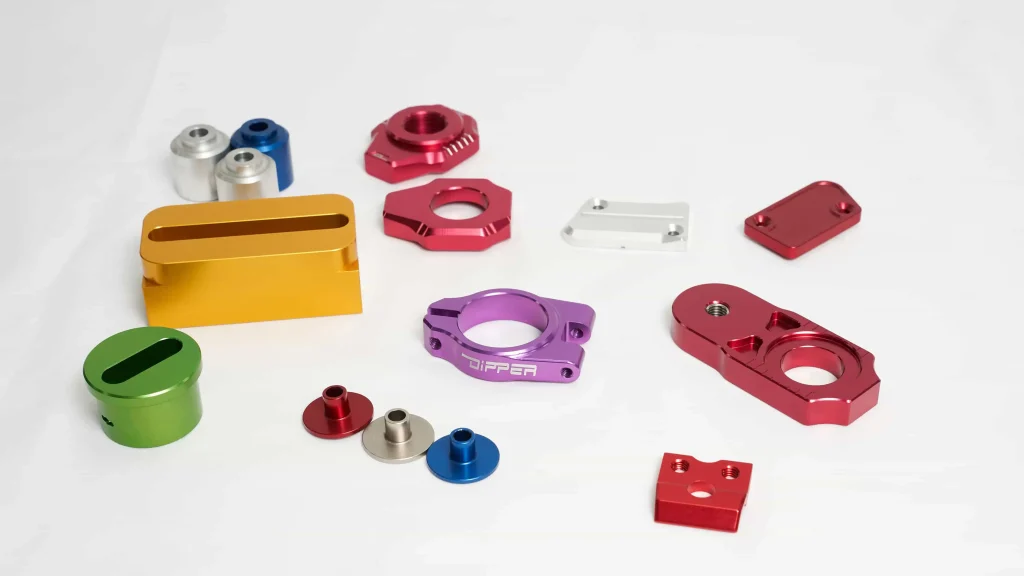
A anodização é um processo eletroquímico frequentemente utilizado no alumínio e em certas ligas de alumínio. Este processo forma uma camada de óxido que pode melhorar a resistência à corrosão e servir de base para a coloração. Dependendo do processo, também pode melhorar o desempenho em termos de desgaste.
A anodização do tipo II é normalmente escolhida para proteção geral contra a corrosão e para acabamentos decorativos. A do tipo III, frequentemente designada por anodização de revestimento duro, produz uma camada de óxido mais espessa e mais dura para aplicações que exigem maior resistência ao desgaste.
A anodização é amplamente utilizada em caixas de equipamentos eletrónicos, suportes de precisão, caixas mecânicas e outros componentes de alumínio.
A variação dimensional é um aspeto importante a ter em conta. A camada de óxido cresce, em parte, para dentro do substrato e, em parte, para fora da superfície original. O efeito depende da liga e das especificações do processo; por isso, é necessário ter em conta orifícios críticos, roscas, assentos de rolamentos e superfícies de contacto antes de se definirem a maquinagem e o acabamento.
Niquelagem sem corrente elétrica
O niquelamento não elétrico deposita um revestimento à base de níquel através de um processo químico, em vez de recorrer a uma corrente elétrica aplicada externamente. Quando o componente é devidamente preparado e o processo é controlado, é possível obter uma cobertura relativamente uniforme em geometrias complexas.
Dependendo das especificações do revestimento, o níquel químico pode melhorar a resistência à corrosão, a dureza da superfície e o desempenho em termos de desgaste. É utilizado em componentes mecânicos de precisão e em peças de equipamento industrial expostas a condições de funcionamento exigentes.
A espessura do revestimento, o teor de fósforo, o material do substrato e qualquer tratamento térmico necessário afetam as propriedades finais. Uma vez que o revestimento adiciona material à superfície, é necessário ter em conta as tolerâncias dimensionais para se obterem encaixes de precisão.
Galvanoplastia
A galvanoplastia utiliza corrente elétrica para depositar um revestimento metálico sobre um substrato condutor. As opções mais comuns incluem o revestimento com zinco, níquel, crómio e cobre, cada um dos quais satisfaz diferentes requisitos funcionais ou estéticos.
O revestimento com zinco é frequentemente utilizado em componentes de aço adequados para proteção contra a corrosão. O revestimento com níquel pode oferecer vantagens funcionais e decorativas, enquanto o revestimento com cobre pode ser escolhido para aplicações elétricas, térmicas ou de fabrico especializado.
O revestimento adequado depende do metal de base, do ambiente de utilização, da espessura do revestimento e das especificações de desempenho. No caso dos aços de alta resistência, determinados processos de galvanização podem acarretar um risco de fragilização por hidrogénio, pelo que é importante aplicar controlos adequados ao processo.
Revestimento por conversão química
O revestimento de conversão química modifica a superfície de um metal através de uma reação química. O revestimento de conversão com cromato é um exemplo utilizado em alumínio e outros metais adequados, dependendo das especificações do processo.
Estes revestimentos podem proporcionar proteção contra a corrosão e servir como camada de preparação para a pintura. Certos revestimentos de conversão também podem ser úteis nos casos em que é necessário preservar o desempenho do contacto elétrico, embora a condutividade dependa do revestimento específico e da aplicação.
A compatibilidade dos materiais e os requisitos ambientais devem ser tidos em conta na definição de um revestimento de conversão. As diferentes formulações apresentam propriedades e restrições distintas, pelo que a especificação exigida deve identificar o processo aceitável.
Passivação
A passivação é frequentemente aplicada ao aço inoxidável para remover o ferro livre e certos contaminantes da superfície. Isto favorece a formação e o desempenho da camada de óxido passivo que se forma naturalmente e que ajuda o aço inoxidável a resistir à corrosão.
A passivação é relevante para os componentes em aço inoxidável utilizados em equipamento médico, maquinaria de processamento alimentar, instrumentos de laboratório e sistemas industriais em que o controlo da corrosão é importante.
Ao contrário da galvanização, a passivação não cria, normalmente, um revestimento espesso. Também não elimina todas as marcas de maquinagem. Se um componente necessitar tanto de proteção contra a corrosão como de uma superfície mais lisa, poderá ser necessário considerar separadamente o eletropolimento ou outra operação de acabamento.
Eletropolimento
O eletropolimento remove uma quantidade controlada de material de uma superfície metálica condutora através de um processo eletroquímico. Permite reduzir as irregularidades da superfície, melhorar a suavidade e remover certos contaminantes da superfície.
Este processo é frequentemente considerado para componentes em aço inoxidável que exigem uma melhor facilidade de limpeza, uma rugosidade superficial reduzida ou um estado superficial controlado. Pode ser utilizado em equipamento de laboratório, sistemas de manuseamento de fluidos e outras aplicações com requisitos exigentes em termos de superfície.
Uma vez que o eletropolimento remove material, pode afetar as dimensões, as arestas e os pormenores. As tolerâncias críticas devem ser analisadas antes da seleção do processo, especialmente no caso de secções finas e superfícies de encaixe de precisão.
Revestimento em pó e pintura a húmido
O revestimento a pó consiste na aplicação de um material de revestimento seco que é curado para formar um acabamento contínuo. A pintura a húmido consiste na aplicação de um revestimento líquido que seca ou cura no componente. Ambos os métodos oferecem opções de cor e protegem os substratos adequados da exposição ambiental.
Estes acabamentos são frequentemente utilizados em caixas de equipamentos, tampas, suportes e componentes estruturais externos. O sistema de revestimento deve ser selecionado de acordo com o substrato, as condições de exposição, o aspeto pretendido e a vida útil prevista.
A espessura do revestimento pode afetar as folgas de montagem, as roscas, a ligação à terra e o contacto térmico. As interfaces críticas podem necessitar de mascaramento, sendo importante uma preparação adequada da superfície para garantir a aderência e o desempenho a longo prazo.
Óxido Negro
O óxido negro é um tratamento de conversão frequentemente aplicado a materiais ferrosos adequados. Produz uma superfície escura com um aumento dimensional relativamente reduzido, em comparação com muitos revestimentos depositados.
É utilizado em ferramentas, elementos de fixação, dispositivos de fixação e determinados componentes mecânicos em que se pretende obter um aspeto preto. Dependendo do processo, pode ser adicionado óleo ou selante para melhorar a proteção contra a corrosão.
Por si só, o óxido negro não é, geralmente, a melhor opção para componentes expostos a ambientes exteriores, marítimos ou químicos severos. O tratamento deve ser avaliado em função das condições reais de funcionamento, em vez de ser escolhido exclusivamente pela sua aparência.
Como escolher o tratamento de superfície adequado para materiais de maquinagem CNC
A escolha de um tratamento de superfície começa pelos requisitos funcionais do componente. Uma caixa decorativa de alumínio, um componente de aço inoxidável em contacto com fluidos e um eixo de aço de precisão podem exigir processos completamente diferentes.
Definir o requisito funcional principal
Em primeiro lugar, identifique os objetivos que o tratamento deve atingir. Os requisitos mais comuns incluem resistência à corrosão, resistência ao desgaste, dureza, aspeto, condutividade elétrica, facilidade de limpeza e redução da rugosidade superficial.
No que diz respeito à resistência à corrosão, tenha em conta o material de base, a exposição à humidade, os produtos químicos e a vida útil prevista. No que diz respeito à resistência ao desgaste, analise as condições de contacto, o atrito, a carga e o movimento entre as superfícies. No que diz respeito à aparência, tenha em conta a cor, o brilho, a textura e a uniformidade entre os lotes de produção.
Os requisitos elétricos requerem uma atenção especial. Alguns revestimentos alteram a condutividade da superfície ou a resistência de contacto elétrico. Os componentes que requerem ligação à terra ou contacto condutor podem necessitar de áreas não tratadas específicas ou de um acabamento especificamente selecionado.
Adaptar o tratamento ao material de base
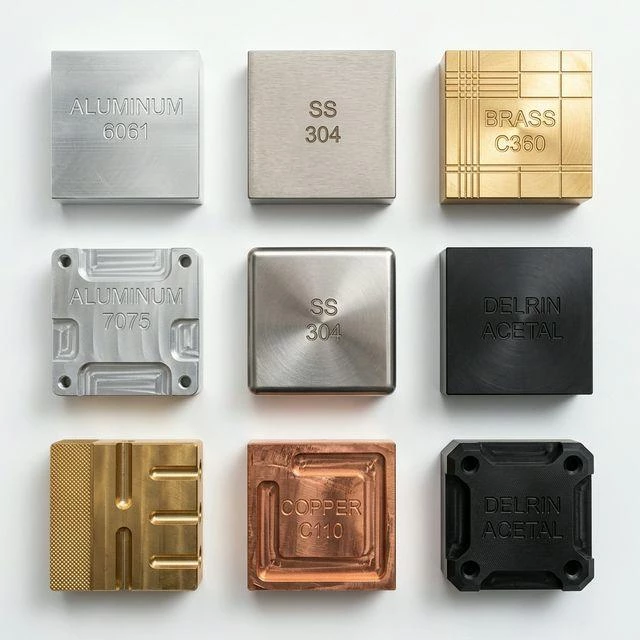
A compatibilidade dos materiais é essencial, uma vez que o mesmo tratamento não produz o mesmo resultado em todos os metais ou plásticos.
Alumínio: A anodização é frequentemente utilizada quando é necessária resistência à corrosão, durabilidade da superfície ou um determinado aspeto. O jateamento com esferas pode ser utilizado para criar uma textura uniforme antes da anodização. O revestimento de conversão química pode ser adequado para aplicações com diferentes requisitos elétricos ou de revestimento.
Aço inoxidável: A passivação é frequentemente utilizada para reforçar a resistência à corrosão. O eletropolimento pode ser adequado quando é necessária uma superfície mais lisa ou uma melhor facilidade de limpeza. O tipo de aço e o ambiente de funcionamento influenciam a escolha.
Aço ao carbono e aço-liga: Podem ser considerados o zincagem, a niquelagem química, a oxidação negra, a pintura e outros tratamentos compatíveis, dependendo da exposição à corrosão, do desgaste, dos requisitos dimensionais e das condições de utilização.
Cobre e ligas de cobre: O polimento, o revestimento e outros tratamentos podem ser selecionados com base na condutividade elétrica, na resistência à oxidação, na aparência e nos requisitos de contacto.
Plásticos de engenharia: A maioria dos tratamentos convencionais aplicados aos metais, incluindo a anodização, não é adequada para os plásticos. Dependendo do polímero e da aplicação, processos como rebarbação, polimento, texturização, pintura ou revestimentos especializados podem ser mais adequados.
O tipo exato de liga ou de polímero deve ser confirmado antes de o processo de acabamento ser concluído.
Avaliar o ambiente operacional
O ambiente de funcionamento influencia significativamente o desempenho do tratamento. Um componente instalado em ambiente interior, com exposição limitada à humidade, pode necessitar de menos proteção do que um componente instalado no exterior, exposto à chuva, a variações de temperatura, à radiação ultravioleta ou a contaminantes industriais.
As aplicações marítimas e costeiras exigem uma atenção especial à exposição ao cloreto. Os componentes expostos a produtos de limpeza, óleos, solventes ou outros produtos químicos necessitam de um tratamento compatível com essas substâncias. As aplicações a altas temperaturas também exigem revestimentos e acabamentos capazes de resistir às condições térmicas previstas.
Nos casos em que o desempenho em termos de corrosão é fundamental, especifique o método de ensaio e os critérios de aceitação relevantes, em vez de se basear em descrições genéricas como “resistente à corrosão”.”
Ter em conta as tolerâncias dimensionais
Os tratamentos de superfície podem alterar as dimensões finais de um componente maquinado por CNC. O revestimento por galvanoplastia e a pintura acrescentam material, enquanto o polimento e o eletropolimento podem remover material. A anodização também altera as dimensões da superfície através do crescimento da camada de óxido.
Antes de selecionar um acabamento, identifique características críticas, tais como assentos de rolamentos, orifícios roscados, faces de vedação, diâmetros de eixos, superfícies de posicionamento e interfaces de encaixe por pressão. Algumas áreas podem necessitar de mascaramento, enquanto outras podem exigir margens de maquinagem para compensar o tratamento.
Os desenhos devem indicar claramente se as dimensões se aplicam antes ou depois do acabamento. No caso de peças de precisão, a condição de aceitação final deve ser claramente especificada, de modo a que o componente acabado cumpra os requisitos de montagem.
Equilibrar o desempenho, a aparência e o custo
Um tratamento mais complexo não é necessariamente melhor para todos os componentes. Processos adicionais podem aumentar os custos, os prazos de execução e os requisitos de inspeção, sem proporcionar benefícios funcionais significativos.
Ao comparar tratamentos, tenha em conta o custo do acabamento, os requisitos de preparação, a proteção, a quantidade por lote, o impacto dimensional, as necessidades de inspeção e a vida útil prevista. Um acabamento de baixo custo pode ser adequado para um protótipo ou um componente interno, enquanto um tratamento mais duradouro pode justificar-se para peças que funcionam em ambientes corrosivos ou abrasivos.
O objetivo é escolher um acabamento que satisfaça os requisitos reais, sem adicionar etapas de processamento desnecessárias.
Rugosidade da superfície vs. tratamento da superfície
A rugosidade da superfície e o tratamento da superfície são especificações relacionadas, mas distintas.
A rugosidade da superfície descreve a textura de uma superfície e é normalmente medida através de parâmetros como o Ra ou o Rz. Pode ser influenciada pela geometria da ferramenta, pela velocidade de avanço, pela estratégia de maquinagem, pelo retificado e pelo polimento.
O tratamento de superfícies refere-se a um processo aplicado à superfície, como a anodização, a passivação, o revestimento por galvanização, o revestimento de conversão ou a pintura.
Um componente pode cumprir um valor de rugosidade especificado sem necessitar de um revestimento adicional. Por outro lado, um componente revestido pode ter a cor desejada, mas não cumprir um valor de rugosidade exigido ou uma tolerância dimensional.
Quando ambas as características forem relevantes, especifique-as separadamente. Por exemplo, um desenho pode definir um requisito de rugosidade da superfície para uma face funcional, ao mesmo tempo que especifica a anodização para as superfícies expostas do componente. Isto reduz a ambiguidade durante o fabrico e a inspeção.
Erros comuns na especificação de acabamentos de superfície em CNC
Um erro comum é escolher um tratamento baseando-se apenas na aparência. Uma superfície preta, prateada ou polida não garante automaticamente a resistência à corrosão, o desempenho em termos de desgaste ou as propriedades elétricas necessárias.
Outro problema é ignorar as alterações dimensionais. Mesmo um revestimento relativamente fino pode afetar pequenos orifícios, roscas, conjuntos de encaixe apertado e elementos de posicionamento de precisão.
A compatibilidade dos materiais também é importante. Um processo que funciona bem com uma liga pode produzir resultados diferentes com outra, pelo que o tipo exato de material deve ser indicado na especificação.
Por fim, notas de desenho vagas podem conduzir a resultados inconsistentes. Termos como “liso”, “de alta qualidade” ou “resistente à corrosão” podem ser interpretados de forma diferente por fornecedores distintos. Sempre que possível, especifique o tipo de tratamento, a norma aplicável, a espessura do revestimento ou os requisitos de rugosidade, as áreas mascaradas e os critérios de inspeção.
Que informações deve fornecer ao solicitar um orçamento para usinagem CNC?
Para avaliar com precisão os requisitos de tratamento de superfícies, inclua as seguintes informações no seu desenho de maquinagem CNC:
- Material: Tipo exato da liga ou do polímero e norma aplicável ao material.
- Tratamento de superfícies: Processo exigido ou alternativas aceitáveis, se conhecidas.
- Requisitos funcionais: Resistência à corrosão, resistência ao desgaste, aspeto, condutividade ou facilidade de limpeza.
- Requisitos dimensionais: Tolerâncias e dimensões críticas que devem ser respeitadas após o acabamento.
- Especificações da superfície: Valores de Ra ou Rz exigidos, espessura do revestimento, cor ou textura.
- Requisitos relativos ao uso de máscara: Roscas, contactos elétricos, superfícies de vedação, assentos de rolamentos ou outras áreas que devem permanecer sem tratamento.
- Requisitos de inspeção: Normas aplicáveis, métodos de ensaio, certificados ou relatórios de inspeção.
- Quantidade produzida: Necessidades de protótipos, lotes de baixo volume ou produção em série.
Caso o tratamento adequado ainda não tenha sido determinado, indique a aplicação pretendida e o ambiente de funcionamento juntamente com o desenho. Estes detalhes ajudam a esclarecer quais os processos que são compatíveis com o projeto existente.
Maquinação CNC e acabamento de superfícies na Xtmade
A Xtmade fabrica componentes usinados por CNC à medida, com base em desenhos, ficheiros CAD, amostras e especificações fornecidos pelo cliente. Os requisitos de tratamento de superfície podem ser analisados em conjunto com a seleção de materiais, as tolerâncias dimensionais e a aplicação pretendida, de modo a esclarecer os requisitos de fabrico antes do início da produção.
Envie o seu desenho ou ficheiro CAD, indicando o tipo de material, o acabamento superficial pretendido, as dimensões críticas e a quantidade prevista, para solicitar um orçamento. Caso o acabamento ainda não tenha sido definido, inclua as condições de funcionamento e os requisitos funcionais do componente, para que possam ser avaliadas opções adequadas com base no seu projeto atual.

