
Como é que o aço temperado é maquinado com sucesso?
O sucesso da maquinagem CNC de aço temperado depende da seleção das ferramentas de corte adequadas, do controlo eficaz das forças de corte e do calor, e da utilização de métodos de maquinagem adequados, adaptados à dureza e à geometria do material. Embora o aço temperado seja mais difícil de cortar do que o aço não tratado, um planeamento adequado do processo torna perfeitamente possível alcançar a precisão dimensional, a qualidade da superfície e a vida útil da ferramenta desejadas. A chave reside no desenvolvimento de uma estratégia de maquinagem baseada no tipo específico de aço, no nível de dureza e nos requisitos únicos da peça.
O que é o aço temperado?
O aço temperado refere-se ao aço que foi submetido a um tratamento térmico ou a outros processos de endurecimento destinados a aumentar a sua dureza, resistência e resistência ao desgaste ou à deformação. Dependendo do tipo de aço e do processo de tratamento específico, o efeito de endurecimento pode estender-se por toda a secção transversal ou limitar-se à camada superficial. O aço endurecido é amplamente utilizado em maquinaria industrial, sistemas de transmissão, ferramentas de produção e equipamento de automação industrial. Componentes como eixos, engrenagens, rolos, pinos de posicionamento, placas de desgaste e matrizes de conformação requerem frequentemente uma superfície endurecida para suportar contacto repetido, atrito ou cargas mecânicas. A usinabilidade do aço endurecido depende da sua composição química, microestrutura, nível de dureza e estado de tratamento térmico; por exemplo, o aço com uma dureza de 30 HRC pode apresentar características de usinagem significativamente diferentes em comparação com o aço com uma dureza de 60 HRC. Além disso, os desafios encontrados durante a maquinagem de aço com endurecimento superficial (cementado) diferem daqueles associados ao aço com endurecimento completo.
| Tipo de aço | Características típicas | Aplicações comuns |
| Aço-liga temperado e revenido | Força, tenacidade e resistência ao desgaste equilibradas | Eixos de transmissão, componentes para máquinas de serviço pesado |
| Aço temperado em toda a sua espessura | Elevada dureza em toda a secção transversal | Ferramentas resistentes ao desgaste, pinos de precisão, rolos |
| Aço cementado | Camada exterior dura com um núcleo ainda mais resistente | Engrenagens, eixos, componentes deslizantes e de contacto |
| Aço para ferramentas temperado | Elevada dureza e resistência ao desgaste, dependendo do tipo | Matrizes, gabaritos, ferramentas de corte e conformação |
| Aço para rolamentos temperado | Elevada resistência à fadiga por contacto e ao desgaste | Componentes de rolamentos, rolos, conjuntos mecânicos de precisão |
O aço temperado não é um único tipo de material. O processo de maquinagem adequado deve ser selecionado de acordo com a especificação concreta do aço, a dureza, a geometria e os requisitos do componente acabado.
Por que razão o aço temperado é difícil de usinar?
O principal desafio reside na remoção de material, garantindo simultaneamente a vida útil da ferramenta, a precisão dimensional e a integridade da superfície. Uma maior dureza aumenta a resistência ao corte e pode acelerar o desgaste da ferramenta. Esta dificuldade torna-se ainda mais acentuada quando a peça a usinar apresenta cavidades profundas, ranhuras estreitas, paredes finas ou superfícies de encaixe de precisão.
Elevadas forças de corte e desgaste da ferramenta
O aço temperado impõe exigências extremamente elevadas às arestas de corte. As ferramentas convencionais de aço rápido (HSS) são, em geral, inadequadas para a maquinagem rigorosa de aço de elevada dureza; por sua vez, a escolha de ferramentas de metal duro deve ser determinada com base nas condições específicas do material e nos parâmetros de maquinagem. Forças de corte excessivas podem provocar lascas na aresta, deflexão da ferramenta, vibração e desvios dimensionais. As condições de corte interrompido são particularmente exigentes, uma vez que a aresta de corte entra e sai repetidamente do material da peça.
Geração de calor e integridade da superfície
Ao maquinar aço temperado, gera-se calor na zona de corte. Se as condições do processo não forem devidamente controladas, isso pode acelerar o desgaste da ferramenta e danificar a superfície maquinada. Dependendo do material e do processo específico, o calor excessivo pode levar ao revenimento localizado, ao endurecimento secundário ou ao desenvolvimento de tensões residuais. Estes efeitos são particularmente críticos para componentes sujeitos a cargas cíclicas, contacto por rolamento ou atrito repetitivo. Mesmo que uma peça cumpra os requisitos dimensionais, poderá ainda ser necessária uma verificação adicional se os desenhos de engenharia especificarem normas específicas de dureza ou de integridade da superfície.
Distorção dimensional
O tratamento térmico altera a geometria de uma peça através de gradientes térmicos, transformações de fase e da redistribuição das tensões residuais. Por exemplo, eixos longos podem desenvolver excentricidade radial, as placas podem empenar e as superfícies de montagem de precisão podem perder a sua planicidade. Consequentemente, ao planear processos de maquinagem, deve-se basear a abordagem na geometria final exigida, em vez de se basear exclusivamente nas dimensões da peça em bruto, ainda não tratada.
Quais são os processos de maquinagem CNC mais adequados para o aço temperado?
O processo mais adequado depende da geometria pretendida, da dureza do material, das tolerâncias, do acabamento superficial e do volume de produção. No âmbito de um único fluxo de trabalho de fabrico, a fresagem CNC, o torneamento de materiais duros, a retificação e a maquinação por descarga elétrica (EDM) podem desempenhar, cada uma, o seu papel específico.
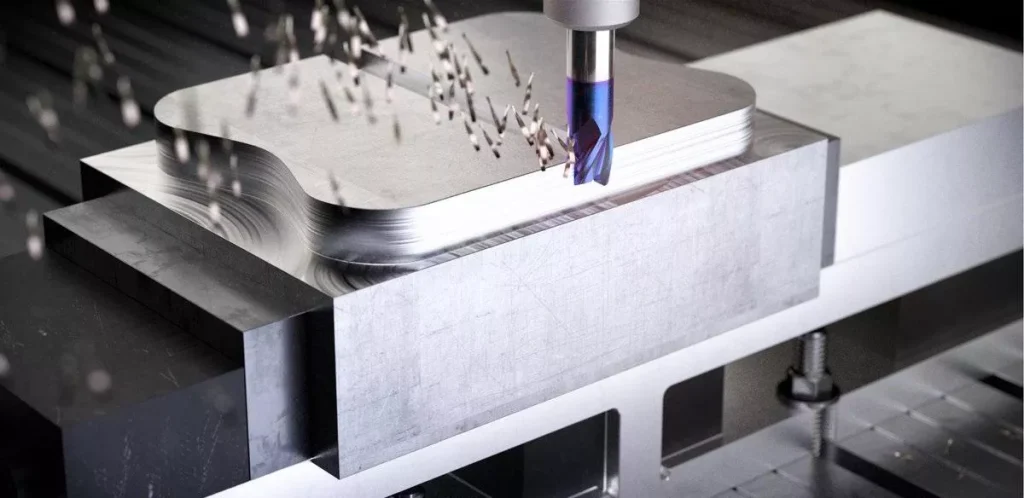
Fresagem CNC
A fresagem CNC é adequada para blocos de aço temperado, interfaces de montagem, ranhuras, cavidades, dispositivos de fixação e contornos complexos. As ferramentas de metal duro com classes, revestimentos e preparação de arestas adequados são habitualmente utilizadas para a fresagem de materiais duros. É essencial que o contacto da ferramenta seja estável. Os percursos de ferramenta que evitam alterações bruscas na carga de corte ajudam a reduzir o lascamento das arestas e a vibração. A rigidez da máquina, o saliente da ferramenta e a fixação da peça também devem ser controlados, especialmente na maquinagem de elementos estreitos ou cavidades profundas.
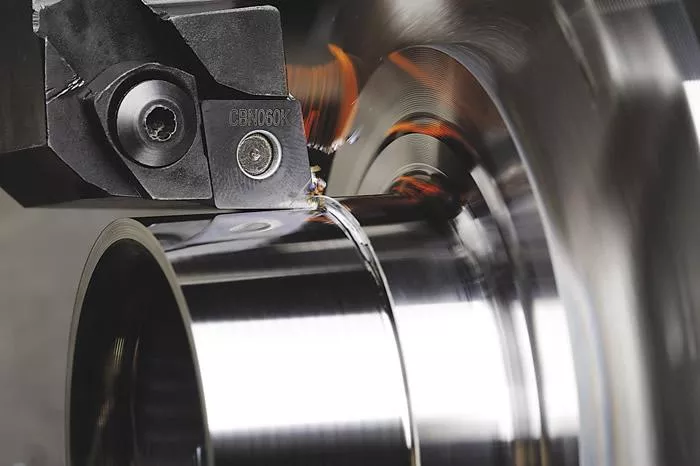
Torneamento de material duro
O torneamento duro é utilizado em eixos, pinos, rolos e outros componentes rotativos de aço endurecido adequados. As ferramentas de CBN são frequentemente consideradas para aplicações de acabamento que envolvem elevada dureza, embora a pastilha adequada dependa do tipo de aço, da dureza e das condições de corte.O processo permite obter diâmetros precisos e bons acabamentos superficiais, mas nem sempre substitui a retificação. Requisitos rigorosos de circularidade, interfaces de rolamentos exigentes ou acabamentos superficiais particularmente finos podem ainda assim exigir uma operação de retificação.
Esmerilagem
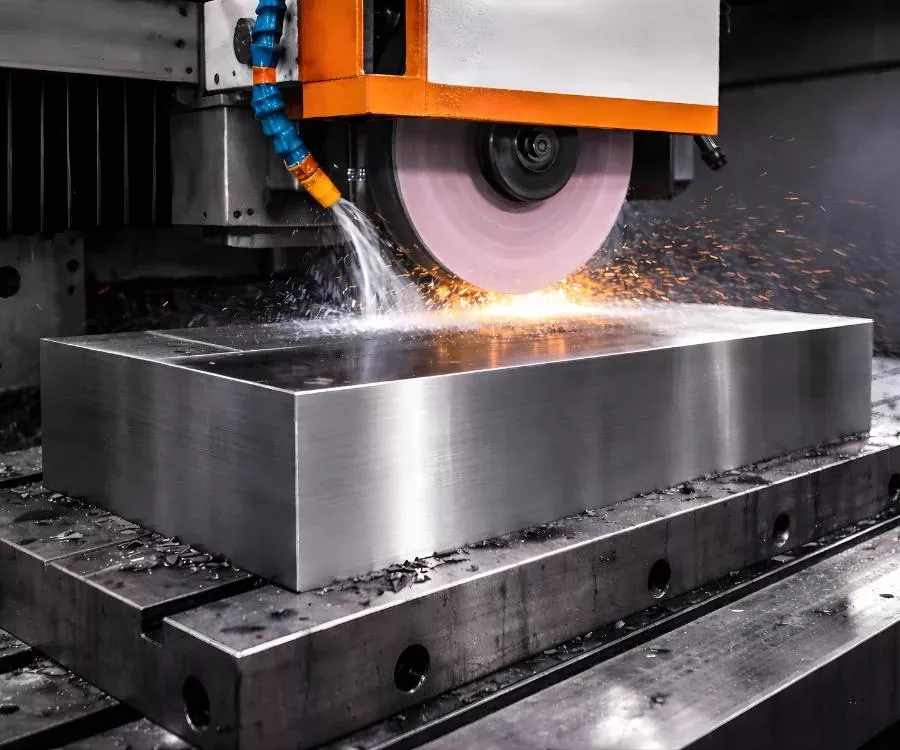
A retificação é frequentemente utilizada para o acabamento de aço endurecido após o tratamento térmico, quando as dimensões críticas ou os requisitos geométricos não podem ser alcançados de forma fiável através do corte convencional.
O retificado cilíndrico é adequado para munhões de precisão e assentos de rolamentos. O retificado plano é utilizado para faces de referência planas e superfícies de encaixe em que a planicidade e o paralelismo são importantes.
As margens de retificação devem ser definidas durante a elaboração do plano inicial do processo. Deixar uma margem insuficiente pode dificultar a correção da deformação resultante do tratamento térmico, enquanto uma margem excessiva aumenta o tempo e o custo do acabamento.
Maquinação por Descarga Elétrica (EDM)
A EDM é útil para aço endurecido eletricamente condutor quando a geometria é difícil de produzir com ferramentas de corte convencionais. Permite criar ranhuras estreitas, cavidades complexas e elementos com acesso restrito para as ferramentas.
No entanto, o EDM pode produzir uma camada de reformulação ou uma superfície afetada pelo calor. Nos casos em que a resistência à fadiga, o desempenho de contacto ou a integridade da superfície sejam fundamentais, deve avaliar-se a necessidade de um acabamento posterior.
Fatores-chave para o sucesso na maquinagem CNC de aço temperado
Tipo de material e dureza
O tipo de aço e a dureza final devem ser confirmados antes de selecionar as ferramentas ou definir os parâmetros de corte. O aço-liga AISI 4140, o aço para rolamentos AISI 52100, o aço para ferramentas D2 e o aço para ferramentas H13 diferem na composição, no teor de carbonetos, na tenacidade e no comportamento ao tratamento térmico.
A dureza especificada deve incluir a escala aplicável, como HRC, e esclarecer se se aplica a todo o componente ou apenas a uma superfície cementada.
Seleção de ferramentas de corte
O material da ferramenta, o revestimento, a geometria e a preparação do gume devem corresponder à operação de maquinagem. As ferramentas de metal duro revestidas são amplamente utilizadas para a fresagem de materiais duros, enquanto os insertos de CBN podem ser adequados para o torneamento de materiais duros. Os materiais cerâmicos podem ser adequados para determinadas operações de corte contínuas e estáveis, mas podem ser vulneráveis a impactos ou a operações de corte intermitentes.
A vida útil da ferramenta também deve ser gerida durante a produção. À medida que a aresta de corte se desgasta, as dimensões e o acabamento superficial podem sofrer variações. Critérios definidos para a substituição de ferramentas e intervalos de inspeção ajudam a manter a consistência ao longo de um lote.
Parâmetros de corte e controlo do calor
A velocidade de corte, o avanço, a profundidade de corte e o engate da ferramenta devem ser considerados em conjunto. Aumentar a velocidade de corte sem ter em conta a carga térmica e o desgaste da ferramenta pode reduzir a vida útil da ferramenta e desestabilizar o processo.
A estratégia de refrigeração depende das ferramentas e da operação. Alguns sistemas de fresagem de materiais duros são concebidos para o corte a seco controlado, enquanto outros requerem refrigeração. É preferível seguir as recomendações do fabricante da ferramenta do que aplicar um único método de refrigeração a todas as aplicações em aço endurecido.
Rigidez da máquina e fixação da peça
Uma configuração rígida da máquina ajuda a controlar a vibração e a deflexão da ferramenta. A fixação segura da peça é particularmente importante no caso de eixos longos, caixas de paredes finas e componentes com características profundas ou deslocadas.
A pressão de fixação deve ser adequada à peça a trabalhar. Uma fixação excessiva pode deformar as secções finas, enquanto um apoio insuficiente pode provocar vibrações ou movimentos durante o corte.
Como manter a precisão na maquinagem de aço temperado
Planear a sequência de maquinagem em função do tratamento térmico
No caso de muitos componentes, a usinagem de desbaste antes do endurecimento é mais eficiente, uma vez que a remoção de material é mais fácil quando o material se encontra num estado mais macio. Após o tratamento térmico, determinadas características podem ser submetidas a usinagem de acabamento ou retificação, de modo a cumprir os requisitos do desenho final.
Uma sequência típica pode incluir a maquinagem de desbaste, o alívio de tensões, quando necessário, o tratamento térmico, a maquinagem de acabamento e o retificado de interfaces críticas. Nem todos os componentes requerem todas estas etapas.
Controlo das dimensões críticas e das tolerâncias geométricas
Uma tolerância dimensional, por si só, pode não garantir uma montagem correta. Os eixos podem necessitar de um desvio radial controlado, os dispositivos de fixação podem exigir posições precisas dos orifícios e os blocos de montagem podem necessitar de uma planicidade ou paralelismo específicos.
É possível atingir tolerâncias de ±0,01 mm em características adequadas usinadas por CNC, mas a viabilidade depende do estado do material, da geometria da característica, da capacidade do processo e do método de medição. Não se deve partir do princípio de que tal tolerância é alcançável para todas as dimensões de um componente complexo e temperado.
Verificar o acabamento e a dureza da superfície
Os requisitos relativos à rugosidade da superfície devem refletir a função do componente. Uma superfície de montagem estrutural pode aceitar um acabamento de maquinagem convencional, enquanto um assento de rolamento ou uma interface deslizante podem exigir retificação e uma textura superficial mais fina.
A verificação da dureza também pode ser necessária após o tratamento térmico ou a maquinagem final. Nos casos em que o componente possua uma camada endurecida, a especificação deve distinguir a dureza superficial das propriedades do núcleo.
Utilizar equipamento de inspeção adequado
As máquinas de medição por coordenadas (CMM) são úteis para verificar geometrias complexas, posições de características e relações entre pontos de referência. Micrómetros, medidores de diâmetro interno, medidores de rugosidade superficial e equipamento especializado para a medição da circularidade podem ser mais adequados para determinadas dimensões.
A inspeção deve centrar-se nas características que afetam o ajuste, o alinhamento, o desgaste e o desempenho funcional. Podem ser incluídos certificados de materiais, relatórios de dureza e relatórios de inspeção dimensional, sempre que tal seja exigido pelas especificações do cliente.
Aplicações comuns da maquinagem CNC de aço temperado
Os componentes de aço temperado são utilizados em situações em que o aço comum pode não proporcionar resistência ao desgaste, resistência superficial ou resistência ao contacto repetido suficientes.
Eixos e componentes de transmissão
Os eixos, pinos e componentes de transmissão podem necessitar de superfícies endurecidas nos assentos dos rolamentos, nas áreas de contacto ou noutras características críticas em termos de desgaste. Os seus requisitos de maquinagem incluem frequentemente o controlo do diâmetro, o desvio radial, a posição do ressalto e o acabamento superficial.
Engrenagens, rolos e placas de desgaste
As engrenagens e os rolos funcionam sob contacto repetido e cargas cíclicas. A sua geometria final depende da relação entre a maquinagem e o tratamento térmico, sendo frequentemente necessário um acabamento especializado para perfis de dentes ou superfícies de apoio críticos.
As placas de desgaste e as pastilhas substituíveis podem ser fabricadas em aço para ferramentas endurecido, para resistirem à abrasão e ao contacto repetido.
Equipamentos industriais e componentes de automação
Os pinos de posicionamento, os mecanismos de fixação, os blocos-guia e os dispositivos de fixação personalizados podem beneficiar do endurecimento localizado ou por penetração, nos casos em que o contacto repetido provoca desgaste. O requisito fundamental é manter a relação entre os elementos de posicionamento e os planos de referência de montagem do dispositivo de fixação.
Componentes hidráulicos e para máquinas de grande potência
Certos componentes hidráulicos, blocos de suporte de carga e interfaces sujeitas a elevado desgaste podem ser fabricados em aço cementado, nos casos em que seja necessária resistência mecânica e resistência a danos mecânicos. A geometria do furo, as faces de vedação, as interfaces de montagem e o estado da superfície devem respeitar os requisitos específicos indicados nos desenhos.
Como escolher a estratégia de maquinagem adequada para o aço temperado
A estratégia de maquinagem deve basear-se em quatro questões: que tipo de aço é especificado, qual é a sua dureza, quais as características que controlam o funcionamento e quais os requisitos dimensionais e de superfície que devem ser cumpridos.
No caso de um eixo temperado, o torneamento duro pode definir a maior parte da geometria, reservando-se a retificação para os assentos críticos dos rolamentos. No caso de um dispositivo temperado complexo, a fresagem CNC pode definir as características de montagem, enquanto as superfícies de desgaste selecionadas recebem um acabamento adicional. No caso de um componente em aço para ferramentas temperado com ranhuras inacessíveis, a eletroerosão (EDM) pode ser mais adequada do que o corte convencional.
O percurso mais económico não é necessariamente aquele que envolve o menor número de operações. É o percurso que cumpre os requisitos do desenho de forma consistente, sem trabalhos desnecessários de maquinagem, acabamento ou inspeção.
Antes do início da produção, confirme o tipo de aço, as especificações de dureza, a sequência de tratamento térmico, as dimensões críticas, o acabamento superficial e os requisitos de inspeção. Estes detalhes constituem a base para um plano de fabrico e um orçamento realistas.
Serviços personalizados de maquinagem CNC de aço temperado
Para fabricantes de equipamento original (OEM) e fabricantes de equipamento industrial que já disponham de desenhos, a Xtmade oferece usinagem CNC personalizada com base em ficheiros CAD, desenhos de engenharia ou especificações fornecidos pelo cliente. As nossas instalações de fabrico com 120 000 pés quadrados em Shenzhen, na China, dão resposta a uma vasta gama de requisitos de maquinagem de metais à medida.
Para solicitar um orçamento para maquinação CNC de aço temperado, envie os seus desenhos juntamente com o tipo de material, os requisitos de dureza, as tolerâncias críticas, o acabamento superficial e a quantidade prevista. Isto permite que a equipa de fabrico analise a viabilidade, esclareça as especificações e determine um processo adequado antes da produção.

