
Metalli difficili da lavorare per la lavorazione CNC
Mentre alcuni materiali metallici possono essere lavorati in modo efficiente utilizzando processi CNC convenzionali, altri richiedono un controllo molto più rigoroso delle condizioni di taglio, della gestione del calore, degli utensili, del serraggio dei pezzi e del controllo qualità. Questi materiali vengono spesso classificati come “metalli difficili da lavorare” poiché le loro proprietà intrinseche rendono imprevedibile il processo di asportazione del materiale e pongono requisiti più elevati al flusso di lavoro di lavorazione.
Le leghe di titanio, le superleghe a base di nichel, gli acciai temprati, alcuni acciai inossidabili, il tungsteno, il molibdeno e altri metalli speciali vengono spesso utilizzati in applicazioni che richiedono resistenza meccanica eccezionale, resistenza alle temperature estreme, resistenza alla corrosione, resistenza all’usura o altre caratteristiche funzionali. Tuttavia, sono proprio queste caratteristiche — che consentono loro di funzionare efficacemente in ambienti difficili — a porre sfide significative durante il processo di produzione e lavorazione.
Che cos’è la lavorazione CNC dei metalli difficili da lavorare?
La lavorazione CNC di metalli difficili da lavorare comporta la produzione di componenti metallici che richiedono un controllo rigoroso dei parametri di processo durante la asportazione di materiale. Rispetto a materiali a lavorabilità facile, questi metalli possono generare forze di taglio più elevate, causare un accumulo di calore nella zona di taglio, accelerare l’usura dell’utensile o subire un incrudimento durante la lavorazione. La lavorabilità è determinata dalle proprietà intrinseche del materiale; fattori quali la composizione della lega, la durezza, le condizioni di trattamento termico, la geometria del componente, i requisiti di tolleranza, la finitura superficiale e le specifiche operazioni di lavorazione influenzano tutti il comportamento del materiale durante la lavorazione.
Ad esempio, le leghe di titanio presentano spesso difficoltà di lavorazione a causa della combinazione di elevata resistenza e conducibilità termica relativamente bassa. Le leghe a base di nichel mantengono un’elevata resistenza a temperature elevate — rendendole adatte a condizioni operative impegnative — ma ciò aumenta anche la difficoltà di taglio. Gli acciai temprati, dal canto loro, presentano un’elevata durezza che comporta un aumento delle forze di taglio e un’usura accelerata degli utensili.
Di conseguenza, nella produzione CNC pratica, l’obiettivo va oltre la semplice asportazione di materiale; l’intero processo deve garantire contemporaneamente la stabilità dell’utensile, gestire la generazione di calore, proteggere le superfici critiche e assicurare che il componente finale soddisfi tutte le specifiche.
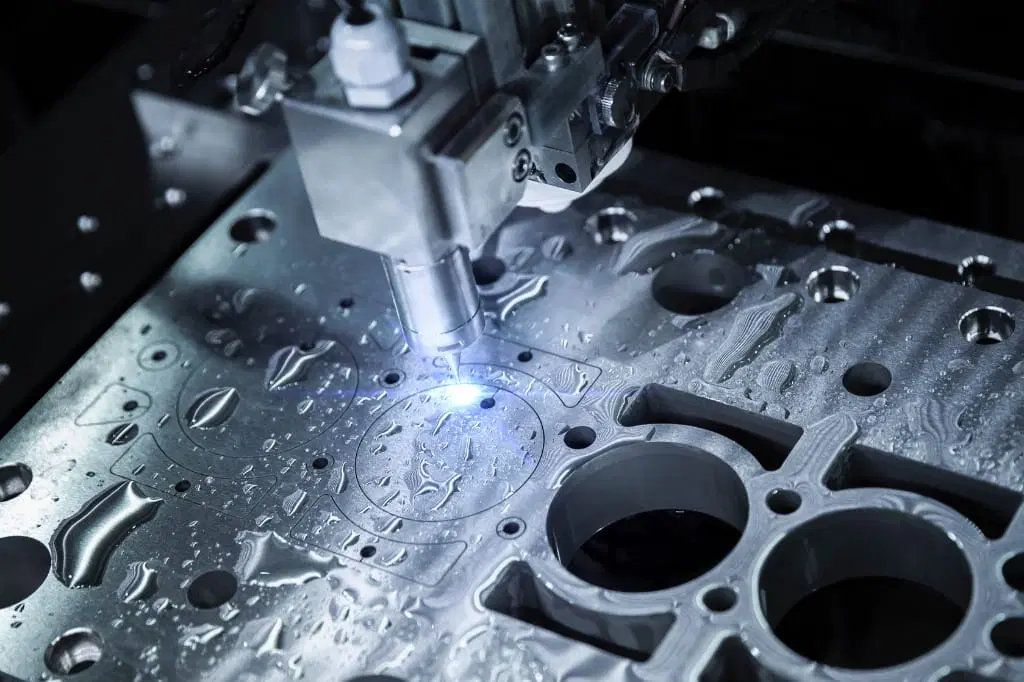
Materiali metallici di uso comune difficili da lavorare
“I ”metalli difficili da lavorare” comprendono un’ampia gamma di categorie di materiali, non solo una singola famiglia di leghe; anche all’interno della stessa categoria, le proprietà dei materiali possono variare in modo significativo.
Leghe di titanio
Le leghe di titanio (come la Ti-6Al-4V) sono ampiamente utilizzate grazie al loro elevato rapporto resistenza/peso e all’eccellente resistenza alla corrosione, e si trovano comunemente nei settori aerospaziale, medico e dell’ingegneria ad alte prestazioni. Durante la lavorazione, la bassa conduttività termica del titanio comporta spesso un notevole accumulo di calore nella zona di taglio. Inoltre, le leghe di titanio mantengono un’elevata resistenza anche a temperature elevate, determinando carichi di taglio considerevoli.
Leghe a base di nichel
Le leghe a base di nichel comprendono materiali quali Inconel, Hastelloy e Monel. Sono tipicamente impiegate in applicazioni che richiedono elevata resistenza meccanica e resistenza alla corrosione, nonché la capacità di mantenere le prestazioni in ambienti ad alta temperatura o in condizioni estreme. La loro elevata resistenza meccanica e tenacità rendono difficile la lavorazione per asportazione di materiale. Inoltre, l’incrudimento e la generazione di calore durante il taglio possono influire sulla stabilità della lavorazione e sulla durata degli utensili.
Acciaio temprato
L'acciaio temprato viene solitamente scelto quando i componenti richiedono elevata durezza, resistenza all'usura o elevata resistenza meccanica. La loro elevata durezza aumenta la resistenza al taglio e rende più impegnativo il processo di lavorazione. Questi materiali sono comunemente utilizzati nella produzione di stampi, macchinari industriali, attrezzature di fissaggio e componenti resistenti all'usura.
Gradi specifici di acciaio inossidabile
L'acciaio inossidabile non deve essere considerato come un'unica categoria di lavorazione; i diversi tipi di acciaio inossidabile possono infatti presentare comportamenti molto diversi nella lavorazione CNC. Alcuni tipi sono soggetti a un rapido incrudimento o a un'eccessiva generazione di calore durante il taglio, creando difficoltà per quanto riguarda il controllo dei trucioli, la stabilità dimensionale e la qualità della superficie. Al contrario, altri tipi sono specificamente progettati per garantire una migliore lavorabilità.
Metalli refrattari e metalli speciali
Il tungsteno, il molibdeno, il Kovar, l’Invar e altri metalli speciali vengono utilizzati in specifici settori manifatturieri grazie alle loro proprietà fisiche o termiche uniche. Questi materiali richiedono spesso strategie di lavorazione su misura, anziché metodi di lavorazione standard. Le applicazioni spaziano dalle apparecchiature per semiconduttori, all’elettronica e ai sistemi energetici, fino agli strumenti di precisione e a vari altri prodotti specializzati.
Metalli difficili da lavorare vs. metalli facili da lavorare
La lavorabilità dipende dal materiale, dal tipo, dalle condizioni, dalla geometria e dal processo di lavorazione. Il confronto che segue illustra una distinzione generale in ambito produttivo.
| Fattore | Metalli di facile lavorazione | Metalli difficili da lavorare |
| Resistenza al taglio | In generale, più basso | Spesso più alto |
| Usura degli utensili | In generale, più facile da controllare | Può essere più significativo |
| Calore di taglio | In generale, più facile da gestire | È in grado di concentrarsi nella zona di taglio |
| Formazione dei chip | Spesso più prevedibile | Può essere più impegnativo |
| Stabilità di lavorazione | In generale, più facile da mantenere | Richiede un controllo più accurato del processo |
| Tempo di ciclo | Spesso più breve | Potrebbe essere più lungo |
| Pianificazione dei processi | Relativamente semplice | Potrebbe essere necessaria una pianificazione più dettagliata |
| Esempi | Alluminio, ottone, acciaio a lavorabilità facilitata | Titanio, leghe di nichel, acciaio temprato |
Ciò non significa che ogni componente in alluminio sia facile da produrre o che ogni componente in titanio sia difficile da realizzare. La geometria, le tolleranze, le dimensioni, i requisiti superficiali, le capacità delle macchine e il volume di produzione possono influire sulla reale difficoltà di produzione.
Cosa rende questi materiali difficili da lavorare?
Le difficoltà legate alla lavorazione dei metalli difficili da lavorare derivano in genere dagli effetti combinati delle varie proprietà dei materiali.
Elevata resistenza e elevata durezza
I materiali ad alta resistenza presentano una forte resistenza alla deformazione durante il taglio; pertanto, gli utensili da taglio devono superare una resistenza maggiore durante l'asportazione del materiale. Anche i materiali con elevata durezza aumentano la sollecitazione esercitata sul tagliente. Mantenere un processo di asportazione del materiale stabile diventa più difficile quando il materiale conserva un'elevata resistenza durante la lavorazione.
Bassa conducibilità termica
Alcuni metalli difficili da lavorare non riescono a dissipare efficacemente il calore dalla zona di taglio, con la conseguenza che gran parte del calore generato si concentra nell’interfaccia di contatto tra utensile e pezzo. Il calore eccessivo accelera l’usura dell’utensile e compromette la stabilità dimensionale, fattori particolarmente critici nella lavorazione di componenti a pareti sottili o di pezzi che richiedono un’elevata precisione dimensionale.
Templaggio a freddo
La durezza superficiale di alcune leghe aumenta durante il processo di taglio a causa della deformazione plastica. La lavorazione diventa più difficile se i percorsi utensile successivi incidono ripetutamente aree che hanno già subito un incrudimento. È fondamentale mantenere un percorso utensile stabile ed evitare attriti inutili o ripetuti contatti con le zone indurite.
Elevata resistenza al taglio
Rispetto ai materiali con una migliore lavorabilità, quelli caratterizzati da elevata tenacità e resistenza richiedono spesso forze di taglio maggiori. Se il sistema della macchina utensile non presenta una rigidità sufficiente, queste forze elevate possono aumentare il rischio di flessione dell’utensile, vibrazioni, spostamento del pezzo e scostamenti dimensionali.
Generazione di calore
Ogni volta che si asporta materiale tramite taglio si genera calore. Nel caso di metalli difficili da lavorare, fattori quali l’elevata resistenza al taglio, le condizioni di contatto dell’utensile e la limitata capacità di dissipazione del calore si combinano rendendo più complessa la gestione termica. Le fluttuazioni di temperatura possono influire sia sulle prestazioni dell’utensile che sulle condizioni del pezzo, specialmente durante operazioni di lavorazione prolungate.
La realizzazione dei chip è complessa.
I trucioli generati da determinati materiali sono difficili da controllare o rimuovere. Un controllo inadeguato dei trucioli può interferire con la zona di taglio, danneggiare la superficie lavorata, aumentare la generazione di calore e interrompere la lavorazione continua. Un’efficace evacuazione dei trucioli è particolarmente importante nella lavorazione di cavità e fori profondi.
Quali problemi si presentano durante la lavorazione CNC di metalli difficili da lavorare?
Le proprietà dei materiali sopra menzionate si traducono, in definitiva, in difficoltà durante l'effettiva lavorazione meccanica CNC dei metalli.

Eccessiva usura degli utensili
L'usura degli utensili è uno dei problemi più rilevanti nella lavorazione di metalli difficili da lavorare. Man mano che il tagliente si consuma, le forze di taglio possono aumentare e possono verificarsi scostamenti dimensionali. Ciò rende necessario monitorare lo stato degli utensili e sostituirli tempestivamente con alternative adeguate, anziché dare per scontato che un singolo utensile mantenga prestazioni costanti per l'intera durata di un lotto di produzione.
Calore di taglio eccessivo
Temperature di taglio eccessivamente elevate riducono la durata degli utensili e compromettono la qualità della superficie. Il calore può inoltre accumularsi in pezzi dalle pareti sottili o dalla forma complessa, aumentando il rischio di variazioni dimensionali. Il controllo del calore deve essere preso in considerazione sia nella fase di sgrossatura che in quella di finitura, anziché essere considerato una questione a sé stante da affrontare solo dopo la produzione.
Rumore e vibrazioni
Forze di taglio più elevate rendono più difficile il controllo delle vibrazioni. Le vibrazioni lasciano segni visibili sulla superficie del pezzo e riducono la precisione dimensionale. Questo rischio è accentuato durante la lavorazione di cavità profonde, pareti sottili, elementi slanciati o aree che richiedono un notevole sbalzo dell'utensile, con il rischio che i pezzi non soddisfino i requisiti di qualità del cliente.
Bordo rinforzato
Se i trucioli non possono essere rimossi in modo efficace, potrebbero rimanere nella cavità o interferire con le successive operazioni di taglio. L'evacuazione dei trucioli è particolarmente critica nella foratura e nella lavorazione di cavità profonde, dove il percorso attraverso cui i trucioli escono dalla zona di taglio è limitato.
Problemi relativi alla qualità delle superfici
Una procedura di lavorazione stabile è fondamentale per ottenere una qualità superficiale uniforme. Fattori quali l’usura degli utensili, le vibrazioni, il surriscaldamento, un taglio instabile o il contatto ripetuto con materiale incrudito possono tutti influire sulla finitura superficiale finale. Ciò è particolarmente importante per le superfici di tenuta, le superfici di accoppiamento, i fori di precisione e i pezzi con requisiti specifici di rugosità.
Scostamenti dimensionali
Le deviazioni dimensionali possono essere causate da una combinazione di fattori, tra cui l'usura degli utensili, la dilatazione termica, il disallineamento degli utensili, lo spostamento del pezzo e le tensioni residue. Nel caso di componenti di precisione, la semplice programmazione delle dimensioni nominali nella macchina CNC è ben lungi dall'essere sufficiente per controllare questi effetti.
Deformazione del pezzo
Anche se il materiale principale presenta un’elevata resistenza, le sezioni a pareti sottili e le strutture leggere possono comunque subire spostamenti o deformazioni sotto l’azione delle forze di taglio. Il serraggio del pezzo è una fase critica del processo di produzione; richiede infatti di garantire un sostegno adeguato al pezzo, evitando al contempo deformazioni inaccettabili.
In che modo le proprietà dei materiali e le geometrie complesse interagiscono tra loro?
La difficoltà di lavorazione aumenta notevolmente quando i materiali difficili da lavorare si combinano con geometrie complesse dei pezzi. Sebbene un materiale che richiede un controllo rigoroso delle forze di taglio possa risultare relativamente gestibile nella lavorazione di un blocco solido e rigido, la difficoltà aumenta notevolmente se il pezzo presenta pareti sottili, cavità profonde, raggi interni ridotti o superfici 3D complesse.
Elementi a pareti sottili
Le strutture a pareti sottili presentano una rigidità limitata. Le forze di taglio possono provocare deformazioni o vibrazioni, mentre il calore generato dal taglio può causare variazioni dimensionali. Quando i materiali difficili da lavorare si combinano con geometrie a pareti sottili, il processo di lavorazione richiede un equilibrio tra l'efficienza di asportazione del materiale e la stabilità del pezzo.
Cavità profonde
Le cavità profonde limitano l'accessibilità dell'utensile e complicano l'evacuazione dei trucioli. Inoltre, un'eccessiva sporgenza dell'utensile riduce la rigidità complessiva del taglio. Nel caso di metalli difficili da lavorare, queste condizioni aggravano le vibrazioni, la deflessione dell'utensile e i problemi legati al calore.
Raggi interni ridotti
La lavorazione di raggi interni ridotti può richiedere l'uso di utensili più piccoli o un numero maggiore di passate di lavorazione. Gli utensili di piccole dimensioni presentano un'area di contatto di taglio ridotta e sono più soggetti a flessione e vibrazioni. Questa combinazione complica ulteriormente il processo quando si ha a che fare con materiali difficili da lavorare.
Fori profondi
La lavorazione di fori profondi presenta una serie di sfide specifiche relative all'accessibilità dell'utensile, all'evacuazione dei trucioli, al calore di taglio e alla precisione di lavorazione. Più il foro è profondo, più diventano fondamentali la stabilità del processo e il controllo preciso della rimozione del materiale.
Superfici 3D complesse
La lavorazione di superfici complesse richiede spesso un movimento continuo dell'utensile e comporta condizioni di contatto di taglio in costante mutamento. Mantenere condizioni di taglio stabili su geometrie superficiali variabili quando si utilizzano materiali difficili da lavorare richiede una pianificazione meticolosa del processo. La tecnologia di lavorazione multiasse può migliorare l'accessibilità dell'utensile e ridurre il numero di configurazioni necessarie per i pezzi complessi.
Elementi con tolleranze ristrette
Quando i materiali difficili da lavorare si combinano con requisiti dimensionali rigorosi, l’intervallo di tolleranza ammissibile nella lavorazione si riduce notevolmente. Per le caratteristiche critiche con tolleranze strette, fattori quali l’usura degli utensili, il calore di taglio, le vibrazioni, il serraggio del pezzo e il controllo diventano significativamente più determinanti.
In che modo i produttori di macchine CNC lavorano i metalli difficili da lavorare?
La lavorazione di metalli difficili da lavorare richiede un flusso di lavoro coordinato, piuttosto che semplici regolazioni isolate.
Pianificazione dei processi
La pianificazione del processo inizia con la comprensione delle specifiche dei materiali, della geometria dei pezzi, dei requisiti di tolleranza, della finitura superficiale, del volume di produzione e dei criteri di controllo. Le sequenze di lavorazione possono essere pianificate in base alle caratteristiche che incidono maggiormente sulla stabilità del processo produttivo.
Stabilità delle macchine utensili e dei sistemi di serraggio dei pezzi
Una configurazione rigida della macchina contribuisce a controllare le forze di taglio e a ridurre al minimo gli spostamenti indesiderati. Il sistema di serraggio deve garantire un sostegno adeguato, evitando al contempo la deformazione del pezzo: un fattore particolarmente critico per i componenti a pareti sottili e per i pezzi con geometrie complesse.
Controllo dei parametri di taglio
La definizione delle condizioni di taglio richiede una valutazione approfondita delle proprietà del materiale, delle operazioni di lavorazione, dei percorsi utensile e delle fasi di produzione. La sgrossatura e la finitura richiedono spesso strategie diverse a causa dei loro obiettivi distinti: la sgrossatura si concentra sull’asportazione controllata del materiale, mentre la finitura privilegia la precisione dimensionale e la qualità superficiale.
Gestione del calore e del liquido di raffreddamento
La gestione del calore comporta un'erogazione efficace del liquido di raffreddamento, il mantenimento di condizioni di taglio stabili e una pianificazione del processo volta a prevenire un eccessivo accumulo di calore. L'obiettivo è garantire un processo di taglio stabile, proteggendo al contempo sia l'utensile da taglio che il pezzo in lavorazione.
Ottimizzazione del percorso utensile
Un innesto stabile dell'utensile contribuisce a evitare fluttuazioni drastiche dei carichi di taglio. Nel caso di pezzi complessi, è possibile pianificare i percorsi utensile in modo da ridurre al minimo gli ingressi e le uscite superflui dell'utensile, garantendo caratteristiche di taglio prevedibili su superfici diverse.
Monitoraggio dell'usura degli utensili
Il monitoraggio delle condizioni degli utensili aiuta a individuare quando l'usura inizia a influire sulle prestazioni di lavorazione. Le decisioni relative alla sostituzione degli utensili possono basarsi su condizioni di processo prestabilite e sui risultati delle ispezioni, anziché attendere che si verifichino evidenti errori di lavorazione.
Controllo in corso di lavorazione e controllo finale
Il controllo fornisce un riscontro che conferma che il processo di lavorazione mantenga la precisione dimensionale e le caratteristiche superficiali richieste. Le caratteristiche critiche possono essere verificate durante la produzione, mentre il controllo finale verifica che il pezzo finito soddisfi tutti i requisiti specificati.
In qualità di produttore specializzato in componenti realizzati con metalli difficili da lavorare, Xtamde è in grado di lavorare un’ampia gamma di tali materiali, tra cui magnesio, Invar, Kovar, Monel, titanio, molibdeno e altri ancora. I nostri ingegneri hanno maturato una vasta esperienza progettuale, che consente loro di risolvere le diverse problematiche che si presentano durante la produzione effettiva e di mitigare in modo proattivo i rischi che potrebbero influire sui risultati della lavorazione a valle. Che si tratti di prototipazione o di produzione in serie, siamo pienamente fiduciosi ed entusiasti di offrire ai nostri clienti un'esperienza di collaborazione eccellente.
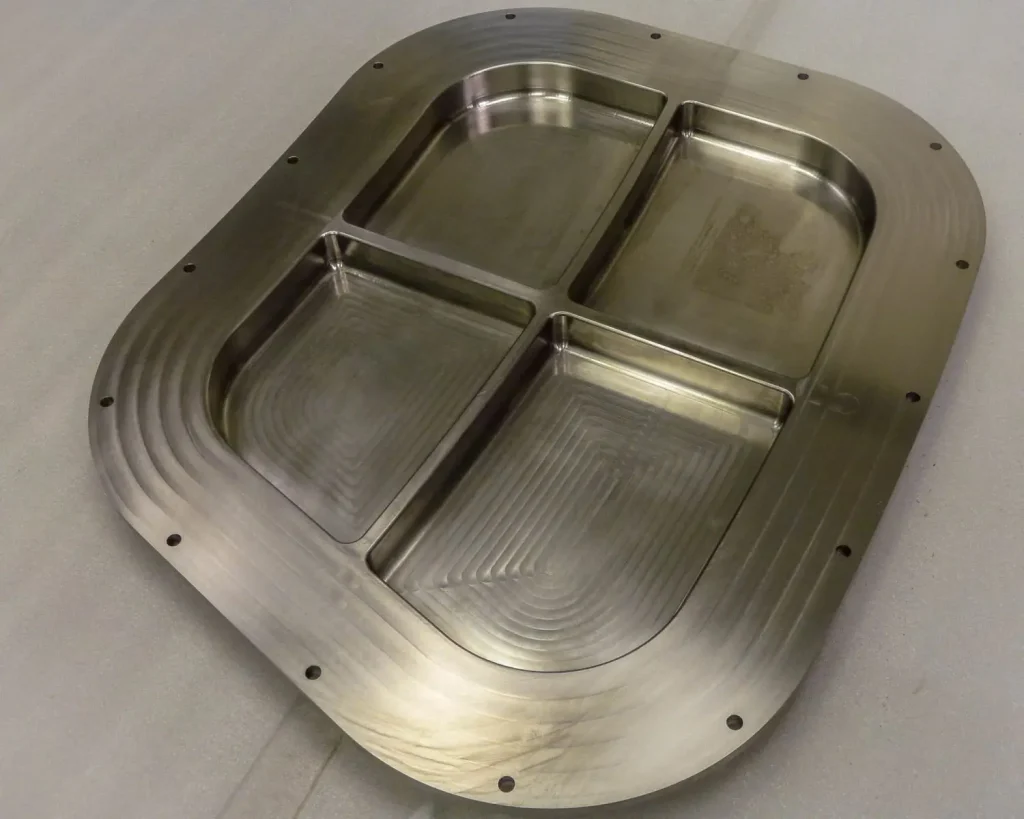
In quali ambiti vengono utilizzati i metalli difficili da lavorare?
I metalli difficili da lavorare vengono utilizzati in settori industriali in cui sono richieste elevata resistenza meccanica, resistenza al calore, resistenza alla corrosione, resistenza all'usura o proprietà specifiche dei materiali.
- Componenti aerospaziali e aeronautici: Le leghe a base di titanio e nichel vengono utilizzate per componenti strutturali, componenti di motori, alloggiamenti, staffe e geometrie complesse di precisione.
- Componenti mediche e chirurgiche: Il titanio e gli acciai inossidabili vengono utilizzati per componenti di precisione che richiedono accuratezza dimensionale, resistenza alla corrosione e qualità superficiale controllata.
- Apparecchiature per l'energia e la produzione di energia: Le leghe a base di nichel e i metalli refrattari vengono utilizzati per componenti esposti ad alte temperature, alla corrosione e a condizioni operative particolarmente difficili.
- Apparecchiature per la lavorazione chimica: L'Hastelloy e altre leghe resistenti alla corrosione vengono utilizzate per valvole, raccordi, alloggiamenti, alberi e altri componenti esposti a sostanze chimiche aggressive.
- Apparecchiature per semiconduttori ed elettronica: Il tungsteno, il molibdeno, il Kovar e l’Invar vengono utilizzati per componenti specializzati che richiedono specifiche proprietà termiche, elettriche o dimensionali.
- Componenti industriali ad alte prestazioni: Gli acciai temprati e le leghe speciali vengono utilizzati per utensili, attrezzature di fissaggio, componenti di macchinari e applicazioni che richiedono resistenza all'usura.
Conclusione
La lavorazione di metalli difficili da lavorare non si limita alla semplice scelta della macchina utensile CNC più adatta. Le proprietà dei materiali — quali resistenza, durezza, caratteristiche termiche, tendenza all’incrudimento e altre — influenzano in modo significativo le forze di taglio, la generazione di calore, l’usura degli utensili, il controllo dei trucioli, la finitura superficiale e la stabilità dimensionale.
La difficoltà di lavorazione aumenta quando questi materiali presentano pareti sottili, cavità profonde, caratteristiche interne complesse, superfici 3D complesse o requisiti di tolleranza rigorosi. Di conseguenza, il successo della produzione dipende dalla padronanza dell’intero flusso di processo, che comprende ogni aspetto, dalla valutazione del materiale e della geometria alle strategie di lavorazione, al serraggio dei pezzi, alla gestione termica, al monitoraggio delle condizioni degli utensili e al controllo finale.
Materiali quali le leghe di titanio, le leghe a base di nichel, gli acciai temprati, alcuni acciai inossidabili, il tungsteno e il molibdeno continuano a svolgere un ruolo fondamentale in settori quali quello aerospaziale, della tecnologia medica, dell’energia, dei semiconduttori, chimico e in altri ambiti della produzione di precisione. Sebbene questi materiali richiedano spesso processi di lavorazione più rigorosi rispetto ai metalli facilmente lavorabili, una solida pianificazione dei processi e un controllo accurato della produzione rendono del tutto possibile garantire una qualità costante e affidabile durante l’intero ciclo di vita della produzione, dalla prototipazione alla produzione in serie.

