
Controllo qualità nella lavorazione CNC: una guida completa
Negli ambienti di lavorazione CNC si verifica spesso una situazione frustrante: si utilizza una macchina a 5 assi di alta precisione importata, il programma è stato sottoposto a una simulazione rigorosa e vengono impiegati utensili da taglio nuovi di zecca, eppure i pezzi su misura consegnati al cliente vengono respinti interi lotti a causa di problemi quali attrito durante l’assemblaggio, perdite ad alta pressione o cedimenti prematuri dovuti a fatica.
Perché succede questo? Un’analisi approfondita del reparto di produzione rivela spesso che la causa principale risiede in una visione semplicistica del “controllo qualità”, inteso semplicemente come l’uso di calibri per misurare lunghezza, larghezza e altezza. In realtà, il moderno controllo qualità CNC è un processo ingegneristico completo che integra tecnologia di misurazione di precisione, comprensione delle tolleranze geometriche, monitoraggio dinamico dei processi e sistemi di gestione rigorosi. Essa non funge solo da barriera finale contro i prodotti difettosi, ma anche da elemento centrale per l’ottimizzazione dei processi di lavorazione e la riduzione dei costi di produzione. Questo articolo offre una visione approfondita di ciò che comporta il controllo qualità nella lavorazione CNC.
Che cos’è il controllo qualità CNC?
Che cos’è esattamente il controllo qualità? Il controllo qualità CNC è il processo di verifica dei pezzi lavorati rispetto ai disegni tecnici, alle specifiche dei materiali, alle tolleranze, ai requisiti superficiali e ad altre specifiche del cliente, al fine di garantire che soddisfino gli standard stabiliti.
Il controllo non si limita alla semplice verifica delle dimensioni dopo la lavorazione. Un processo di controllo completo abbraccia ogni fase: dalla verifica dei materiali e dai controlli in corso di lavorazione fino alle ispezioni pre-spedizione, che riguardano dimensioni, geometria, qualità superficiale e funzionalità.
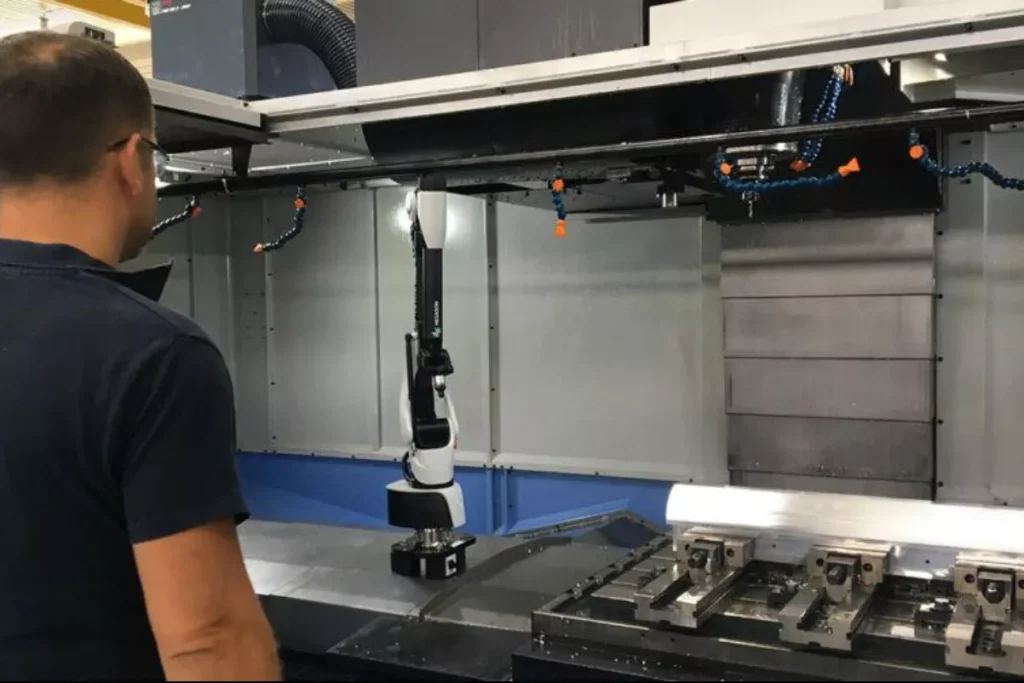
I metodi di ispezione specifici utilizzati dipendono dal pezzo e dai suoi requisiti particolari. Mentre calibri e micrometri possono essere sufficienti per le dimensioni di base, caratteristiche o materiali con specifiche più rigorose potrebbero richiedere l’uso di macchine di misura a coordinate (CMM), sistemi di ispezione visiva, rugositàmetri, durometri o apparecchiature PMI (Positive Material Identification).
Le differenze tra garanzia della qualità, controllo della qualità e ispezione della qualità
Molte persone — compresi i clienti — spesso confondono i concetti di Garanzia della Qualità (QA), Controllo della Qualità (QC) e Ispezione della Qualità, considerandoli come la stessa cosa. In realtà, essi corrispondono a livelli diversi all’interno di un sistema di gestione della qualità; le differenze possono essere comprese da due punti di vista.
In termini di ambito funzionale, QA, QC e ispezione della qualità corrispondono rispettivamente ai livelli di sistema, produzione e collaudo. Il QA supervisiona l’intero sistema di qualità; stabilisce protocolli — quali manuali di qualità, flussi di lavoro operativi, responsabilità del personale, formazione, documentazione e taratura delle apparecchiature — per definire in anticipo “come le cose dovrebbero essere fatte”, riducendo così al minimo la probabilità di errori alla fonte. Il QC è responsabile dell’attuazione di questi requisiti durante la produzione effettiva, gestendo la qualità attraverso misure quali i controlli sui materiali in entrata, le ispezioni del primo articolo, i controlli in corso d’opera, la gestione delle anomalie e le ispezioni finali. L’ispezione di qualità si riferisce all’atto specifico di verifica nell’ambito del QC; comporta l’uso di strumenti quali calibri, micrometri, macchine di misura a coordinate (CMM) e rugositàmetri per misurare attributi specifici dei componenti — dimensioni, tolleranze, finitura superficiale, proprietà dei materiali, ecc. — e determinare se i risultati soddisfano le specifiche. In parole povere, il controllo della qualità (QA) stabilisce le regole, il controllo qualità (QC) gestisce la produzione in base a tali regole e l’ispezione di qualità esegue le misurazioni effettive per valutare se i componenti sono conformi.
In termini di tempistica e natura, il controllo qualità è essenzialmente reattivo. Verifica se i risultati soddisfano gli standard una volta completata la produzione, basandosi su controlli retrospettivi come il campionamento e la verifica degli strumenti di misura. La garanzia della qualità, al contrario, è proattiva. Cerca di intercettare i problemi prima che si verifichino, spesso utilizzando strumenti statistici — quali istogrammi, carte di controllo e diagrammi di Pareto — per identificare tendenze e cause alla radice, per poi adeguare i processi al fine di prevenire il ripetersi di problemi simili. Sistemi come la Gestione Totale della Qualità (TQM), la Produzione Snella e Six Sigma sono essenzialmente metodi concreti per istituzionalizzare questa mentalità proattiva di garanzia della qualità.
In altre parole: l’ispezione indica se un determinato lotto di componenti è attualmente conforme; il controllo qualità (QC) indica come individuare continuamente le deviazioni durante il processo produttivo; e la garanzia della qualità (QA) indica come ridurre alla radice la frequenza delle deviazioni. Se si eseguono ispezioni senza un’analisi di garanzia della qualità (QA), gli stessi difetti si ripresenteranno ripetutamente nei lotti successivi perché nessuno indaga sul motivo per cui si sono verificate le deviazioni: ci si limita semplicemente a scartare i componenti non conformi.
Metodi comuni di controllo qualità
Gli impianti di lavorazione, a prescindere dalle dimensioni e dal contesto operativo, adottano diversi metodi di controllo qualità. Di seguito sono riportati alcuni approcci comuni; nella produzione effettiva, in genere si ricorre a una combinazione di metodi piuttosto che affidarsi a uno solo.
Controllo qualità JIT in fase di ricevimento dei materiali: Se le materie prime vengono fornite secondo un modello just-in-time (JIT) in base al programma degli ordini e arrivano solo poco prima dell’inizio della produzione, l’attenzione del controllo qualità si sposterà sulla gestione dei fornitori. Stabilendo con i fornitori rigorosi standard di qualità e requisiti di verifica dei materiali, lo stabilimento garantisce che i materiali siano sostanzialmente pronti per l’uso al momento dell’arrivo, prevenendo interruzioni della linea di produzione causate dalla scoperta all’ultimo minuto di materiali non conformi.
Controllo incrociato tra le fasi di lavorazione: in settori come la lavorazione CNC, che richiedono elevate competenze operative, è prassi comune che siano gli stessi operatori a verificare le dimensioni chiave prima di trasferire i semilavorati alla fase successiva del processo. Ciò equivale a distribuire i punti di controllo lungo l’intero processo, anziché concentrarli tutti nell’ultima fase. Ciò consente di individuare tempestivamente eventuali problemi e di apportare prontamente le opportune correzioni.
Campionamento statistico (SPC): Ciò comporta la selezione di campioni da un lotto di produzione in punti fissi o casuali ai fini del controllo, anziché ispezionare ogni singolo articolo. Questo metodo si basa sul presupposto di un “processo sufficientemente stabile”: solo quando i dati storici mostrano una coerenza prevedibile i risultati del campionamento possono rappresentare accuratamente la qualità dell’intero lotto; in caso contrario, il campionamento diventa un gioco d’azzardo.
Ispezione finale tradizionale: L'ispezione finale del prodotto finito costituisce la base per la valutazione. Nel corso del processo possono essere inserite alcune ispezioni a campione a monte, ma la possibilità di spedire il prodotto dipende, in ultima analisi, dall'esito dell'ispezione finale. Questo approccio attribuisce grande importanza alle procedure operative standardizzate e ai registri di ispezione, richiedendo una gestione rigorosa della documentazione.
Cultura della gestione totale della qualità (TQM): Rendere la consapevolezza della qualità un’abitudine lavorativa per tutti i dipendenti, non solo una responsabilità del reparto di controllo qualità. Ciò consente a ogni operatore di individuare eventuali problemi e gli conferisce l’autorità di interrompere la produzione o di intervenire in modo proattivo quando vengono rilevate delle anomalie. Le moderne pratiche di TQM integrano spesso sistemi digitali di gestione dei dati, consentendo un rilevamento più rapido e la tracciabilità delle anomalie.
Indicatori chiave per il controllo qualità CNC
In cosa consiste esattamente il controllo qualità delle lavorazioni CNC? Un pezzo lavorato con macchine CNC conforme alle specifiche deve essere sottoposto a valutazione in base a una serie di criteri multidimensionali. Un difetto in una qualsiasi di queste dimensioni può causare il malfunzionamento del pezzo durante l'utilizzo effettivo.
Precisione dimensionale e tolleranze dell'ordine dei micron
La tolleranza dimensionale è l’aspetto fondamentale del controllo. Durante operazioni di lavorazione prolungate, fattori quali l’usura degli utensili, la dilatazione termica del mandrino e il gioco minimo nella vite di comando possono causare scostamenti dimensionali. Gli addetti al controllo devono assicurarsi che ogni caratteristica critica — che si tratti del diametro di un foro, del diametro esterno o della larghezza di una scanalatura — rientri rigorosamente nei limiti di tolleranza superiore e inferiore specificati sul disegno tecnico. Per accoppiamenti di precisione classificati IT6 o superiori, potrebbe essere necessario effettuare le misurazioni in un ambiente a temperatura controllata per eliminare gli errori causati dall’espansione o dalla contrazione termica.
Valutazione precisa delle tolleranze geometriche (GD&T)
Negli assemblaggi meccanici complessi, il rispetto delle specifiche dimensionali non garantisce che un componente sia utilizzabile. Ad esempio, il foro di un cuscinetto potrebbe avere un diametro perfettamente conforme ai requisiti di tolleranza; tuttavia, se la rotondità del foro non rientra nelle specifiche o se il suo asse si discosta dalla perpendicolarità rispetto alla superficie di riferimento, il cuscinetto potrebbe subire un'usura grave o addirittura gripparsi dopo l'installazione. Pertanto, l’ispezione delle dimensioni e tolleranze geometriche (GD&T) — tra cui planarità, coassialità, parallelismo, perpendicolarità e posizione — rappresenta una fase cruciale nella valutazione delle caratteristiche geometriche di un componente.
Microstruttura superficiale e rugosità (Ra)
Quando un utensile da taglio percorre la superficie del pezzo, lascia dietro di sé segni microscopici. La rugosità superficiale (tipicamente espressa come Ra o Rz) influisce non solo sulla finitura estetica del pezzo, ma determina anche direttamente le prestazioni di tenuta dei componenti idraulici, il coefficiente di attrito delle parti scorrevoli e la resistenza alla fatica dei componenti sottoposti a carico. L’ispezione della struttura superficiale mediante un rugosimetro o un profilometro ottico consente inoltre di valutare se i parametri di taglio fossero adeguati, se l’utensile abbia subito microfratture o se si siano verificati fenomeni di vibrazione durante la lavorazione.
Integrità del materiale e difetti visibili
Oltre alle caratteristiche geometriche, anche lo stato fisico del materiale stesso è un aspetto fondamentale dell’ispezione. Ciò comporta l’ispezione delle superfici dei componenti alla ricerca di bave, ammaccature o segni di utensili eccessivamente profondi, nonché la valutazione della qualità superficiale a seguito di trattamenti di post-lavorazione (come l’anodizzazione, la tempra o la zincatura). Per i componenti sottoposti a sollecitazioni elevate, la durezza superficiale deve essere misurata utilizzando un durometro; inoltre, possono essere impiegati metodi di controllo non distruttivi — quali l’ispezione con liquidi penetranti o i controlli a ultrasuoni — per rilevare microfessurazioni interne o porosità.
Strumenti comuni per il controllo qualità nella lavorazione CNC
Sul mercato è disponibile un'ampia gamma di strumenti di ispezione, ciascuno progettato per valutare caratteristiche specifiche dei componenti. La scelta dello strumento dipende da fattori quali le tolleranze dimensionali, le caratteristiche geometriche, le proprietà dei materiali e i potenziali tipi di difetti; l'obiettivo non è necessariamente quello di scegliere lo strumento più costoso, ma piuttosto quello più adatto all'applicazione specifica.
Strumenti di misura per uso generico vengono utilizzati per i controlli dimensionali di routine e per le ispezioni in corso di lavorazione. Tra questi figurano calibri, micrometri e comparatori, oltre ai calibri “go/no-go” — quali calibri a tampone, ad anello e per filettature — che consentono di verificare rapidamente se fori, alberi e filettature rientrano nelle tolleranze specificate.
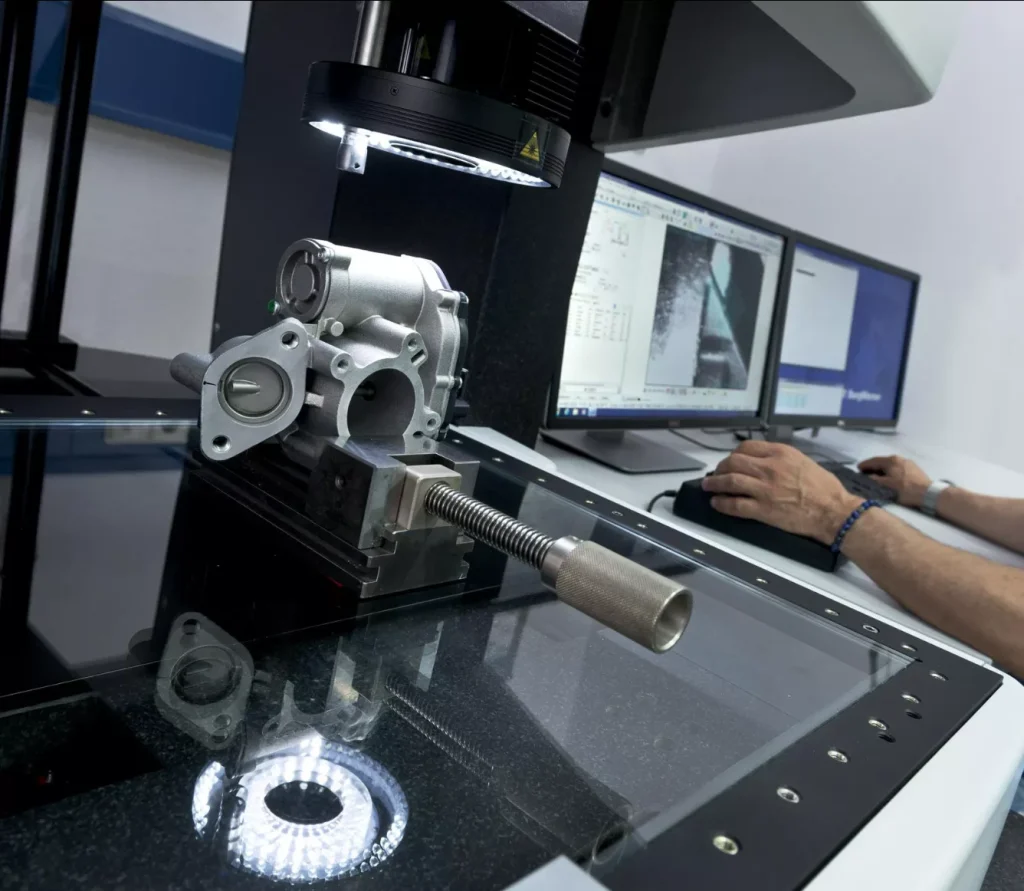
Macchine di misura a coordinate (CMM) e apparecchiature di ispezione ottica vengono impiegati per verificare caratteristiche geometriche complesse e tolleranze di alta precisione. Le macchine di misura a coordinate (CMM) sono in grado di misurare caratteristiche GD&T quali profilo, posizione e coassialità; i sistemi di misura video sono ideali per pezzi di piccole dimensioni o con pareti sottili; i proiettori ottici, invece, ispezionano caratteristiche complesse dei bordi — quali angoli, archi e filettature — ingrandendo il profilo del pezzo.
Strumenti per l'ispezione di superfici e materiali affrontare i casi in cui le dimensioni sono conformi alle specifiche, ma la qualità del materiale o della superficie non lo è. Tra questi figurano i misuratori di rugosità superficiale, i durometri (Rockwell, Brinell, Vickers) e gli spettrometri (utilizzati per verificare la composizione e la qualità del materiale).
Apparecchiature per prove non distruttive (NDT) viene utilizzato per individuare difetti superficiali o interni senza danneggiare il pezzo. Tra i metodi più diffusi figurano il controllo con liquidi penetranti, il controllo con particelle magnetiche, il controllo a ultrasuoni e il controllo radiografico, ciascuno dei quali è adatto a materiali e tipi di difetti specifici.
Sistemi di controllo in fase di lavorazione e di automazione raccogliere dati in tempo reale durante la lavorazione utilizzando sonde, scansione laser o sistemi di visione. Questi sistemi sono in grado di rilevare i primi segni di usura degli utensili o di deriva della macchina prima che si verifichino difetti in un lotto; tuttavia, per i componenti critici, si raccomanda comunque una verifica finale mediante apparecchiature di ispezione autonome.
I fattori nascosti che determinano il successo delle ispezioni: ambiente, personale e sistemi di standardizzazione
Le attrezzature all'avanguardia e i processi completi non garantiscono un'affidabilità assoluta dei risultati delle ispezioni. Nella pratica ingegneristica concreta, il controllo delle condizioni ambientali, la competenza del personale e i sistemi di standard di qualità sono spesso i fattori nascosti e determinanti che influenzano l'autenticità dei risultati delle ispezioni.
Temperatura ambiente è un fattore “devastante” spesso trascurato nelle misurazioni di precisione. I materiali metallici presentano una notevole espansione e contrazione termica; ad esempio, un pezzo di alluminio lungo 100 mm si espanderà o si contrarrà di circa 0,011 mm con una variazione di temperatura di 5 °C — una variazione che risulta critica quando si ha a che fare con tolleranze dell’ordine dei micron. Le misurazioni ad alta precisione con le CMM (macchine di misura a coordinate) devono essere effettuate in locali specializzati mantenuti a temperatura e umidità costanti (in genere 20 °C). Tentare di effettuare misurazioni di precisione su un pezzo subito dopo che è stato rimosso da una macchina utensile — mentre conserva ancora il calore residuo del processo di taglio — produrrà dati distorti.
Competenze del personale e rispetto delle procedure standardizzate sono altrettanto determinanti per la qualità dei dati. Interpretare correttamente i simboli GD&T (Geometric Dimensioning and Tolerancing), stabilire i sistemi di riferimento appropriati all’interno del software della CMM e ridurre al minimo gli errori causati dalla pressione di contatto durante la misurazione manuale richiedono tutti una vasta esperienza ingegneristica. Gli operatori privi di una formazione standardizzata — anche quando utilizzano CMM dal costo di milioni — potrebbero stabilire sistemi di coordinate, con il risultato di determinazioni di conformità/non conformità del tutto errate. Xtmade si avvale di ispettori di qualità altamente qualificati; la stragrande maggioranza di essi vanta oltre un decennio di esperienza nel settore, il che consente loro di identificare i componenti non conformi — sia a occhio nudo che tramite apparecchiature —, individuare tempestivamente eventuali problemi di produzione e garantire il regolare svolgimento del progetto.
Infine, certificazioni autorevoli relative ai sistemi di gestione della qualità forniscono il quadro normativo di riferimento per le ispezioni. Che si tratti della norma ISO 9001 per il settore manifatturiero in generale, della norma AS9100 per il settore aerospaziale o della norma ISO 13485 per i dispositivi medici, tali standard sottolineano l’importanza della taratura periodica delle apparecchiature di misura e della tracciabilità dei dati. Ogni dato di ispezione deve essere riconducibile allo specifico strumento di misura, all’operatore e allo standard di taratura; solo attraverso tale rigore è possibile instaurare una solida fiducia nella qualità all’interno delle catene di fornitura del settore manifatturiero di fascia alta.
Come utilizzare i dati delle ispezioni per ridurre i costi
Il controllo qualità non serve solo a scartare i prodotti difettosi, ma rappresenta anche un potente strumento per ridurre i costi e abbreviare i tempi di consegna.
Alti tassi di scarti si traducono in costi elevati, che comprendono lo spreco di materiali, le ore di manodopera impiegate per le rilavorazioni e le conseguenti interruzioni dei programmi di produzione. Per proteggersi dai tassi di scarti previsti, molte fabbriche ordinano abitualmente materiali in eccesso; questa pratica rappresenta essenzialmente un costo nascosto legato ai problemi di qualità. Una volta registrati sistematicamente i dati delle ispezioni, è possibile analizzarli per individuare con esattezza dove i tassi di difettosità sono sproporzionatamente elevati: se su una macchina specifica, durante un particolare processo o in relazione a un certo tipo di materiale. L’utilizzo dell’analisi di Pareto per classificare le cause principali dei difetti rivela spesso che un numero esiguo di fattori è responsabile della maggior parte degli scarti; affrontare questi problemi specifici è di gran lunga più efficace che distribuire gli sforzi in modo uniforme su ogni fase della produzione.
Ecco perché gli stabilimenti di produzione professionali conservano registri di ispezione completi, anziché limitarsi a emettere un giudizio di “conforme/non conforme”. Questi registri costituiscono la materia prima per il miglioramento continuo; il fatto che portino effettivamente a una riduzione dei tassi di difettosità e dei costi dipende dal fatto che i dati vengano utilizzati per analizzare le cause alla radice, anziché essere semplicemente archiviati per riferimento futuro.
Fasi del controllo qualità nella lavorazione CNC
Il controllo qualità nella lavorazione CNC comprende generalmente quattro fasi: controllo dei materiali in entrata, controllo del primo articolo, controllo in corso di lavorazione e controllo finale. Ogni fase si basa su quella precedente e tutte sono fondamentali.
Revisione dei disegni e pianificazione delle ispezioni deve avvenire prima dell'inizio della lavorazione per verificare le tolleranze dimensionali, i requisiti GD&T, le caratteristiche qualitative critiche e i metodi di controllo necessari, evitando così l'omissione di specifiche tecniche fondamentali.
Controllo dei materiali in entrata verifica la qualità, le dimensioni e le caratteristiche tecniche delle materie prime, controllando al contempo i certificati dei materiali, i numeri di colata e gli identificativi dei lotti; i materiali non conformi devono essere individuati e messi in quarantena prima dell’inizio della produzione.
Controllo del primo articolo consiste nell'esaminare il primo pezzo finito (o i primi pezzi) prima della produzione in serie per verificare la correttezza dei programmi, degli utensili da taglio, delle attrezzature di fissaggio e dei parametri di processo.
Controllo in corso di lavorazione—effettuati tramite campionamenti programmati o controlli incrociati tra gli operatori—consentono di individuare tempestivamente problemi quali l’usura degli utensili, la deriva della macchina o le variazioni delle impostazioni, evitando che tali problemi compromettano l’intero lotto di produzione.
Ispezione finale avviene una volta completate tutte le operazioni di lavorazione e i trattamenti superficiali; prevede una verifica approfondita delle dimensioni, della GD&T, dell’aspetto, della rugosità superficiale e delle proprietà dei materiali rispetto al disegno e alle specifiche dell’ordine.
Verifica pre-spedizione conferma la completezza delle quantità dei componenti, dei numeri di disegno, dei livelli di revisione, dei registri di ispezione, dei certificati dei materiali e delle etichette di imballaggio; eventuali componenti non conformi devono essere identificati, messi in quarantena e smaltiti prima della spedizione.
Conclusione
Il controllo qualità nella lavorazione CNC va ben oltre la semplice fase di “individuazione degli errori” alla fine della linea di produzione; rappresenta infatti un processo completo di garanzia della qualità che abbraccia l’approvvigionamento dei materiali, la configurazione delle macchine, il monitoraggio in corso di lavorazione, la misurazione di precisione e i sistemi di gestione.
In qualità di fornitore professionale di servizi di produzione su misura, Xtmade interrompe radicalmente il circolo vizioso degli “scarti di bassa qualità” e dei “resi dei clienti” grazie a un rigoroso controllo dei materiali in entrata, all’implementazione di un monitoraggio dinamico per le ispezioni del primo articolo e in corso di lavorazione, all’utilizzo di apparecchiature di misurazione ad alta precisione e al mantenimento di rigorosi controlli ambientali e sistemi di gestione. Sia che si tratti di prototipazione o di produzione in serie, forniamo ai nostri clienti un servizio di alta qualità attenendoci a standard rigorosi.

