
Problemi comuni e soluzioni nella lavorazione CNC su misura
Lavorazioni meccaniche CNC su misura È possibile produrre componenti complessi con dimensioni precise, ma ottenere un pezzo corretto non si limita all’esecuzione di un programma di lavorazione. Possono verificarsi problemi quando un progetto è difficile da realizzare, un materiale si comporta in modo diverso dal previsto oppure il componente finito non soddisfa i requisiti dimensionali o di finitura superficiale.
Alcuni problemi sono immediatamente evidenti, come le superfici ruvide e le sbavature. Altri sono più difficili da individuare. Un componente può sembrare a posto ma non adattarsi durante l’assemblaggio, oppure un prototipo può superare l’ispezione mentre le successive serie di produzione presentano dimensioni non uniformi.
Comprendere perché si verificano questi problemi è il primo passo per prevenirli. In molti casi, la soluzione inizia prima ancora che abbia inizio la lavorazione, con un’analisi più approfondita del progetto, del materiale, delle tolleranze e dei requisiti tecnici.
1. Errori dimensionali: perché un pezzo non si adatta
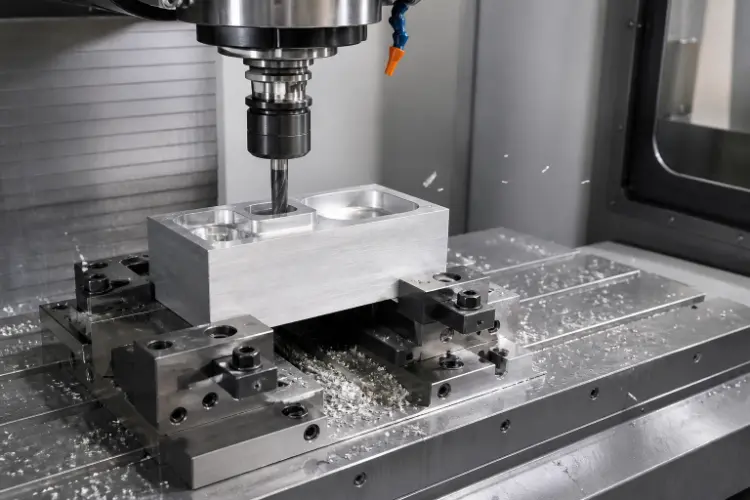
La precisione dimensionale è uno dei primi aspetti da considerare quando un componente lavorato a CNC non si adatta alle parti con cui deve accoppiarsi. Un foro potrebbe risultare leggermente sottodimensionato, una superficie di montaggio potrebbe non trovarsi nella posizione corretta oppure un albero potrebbe non scorrere nell’apertura prevista.
Questi problemi non significano sempre che la macchina non sia in grado di raggiungere la precisione richiesta. L’usura degli utensili, le forze di taglio, le variazioni di temperatura, il serraggio del pezzo e la deformazione del materiale possono tutti influire sulle dimensioni finali. Anche una piccola variazione può fare la differenza quando due componenti devono incastrarsi con un gioco limitato.
Il primo passo consiste nell’identificare quale dimensione sia effettivamente all’origine del problema. Un foro di montaggio che determina l’allineamento potrebbe richiedere un controllo più rigoroso rispetto a un bordo esterno che non influisce sull’assemblaggio. Applicare tolleranze inutilmente strette a ogni caratteristica può aumentare i costi di lavorazione e ispezione senza migliorare le prestazioni.
Anche i disegni tecnici chiari sono altrettanto importanti. Le quote critiche, i riferimenti di base e le tolleranze geometriche devono illustrare il funzionamento previsto del componente. Quando un disegno lascia spazio a interpretazioni, il produttore potrebbe realizzare un componente che, pur rispettando le quote indicate, non soddisfa comunque l’intento progettuale.
Per le caratteristiche critiche, i controlli dimensionali effettuati durante la lavorazione possono aiutare a individuare eventuali scostamenti prima che l’intero lotto sia completato. Calibri e micrometri sono utili per molte misurazioni di routine, mentre una macchina di misura a coordinate (CMM) può essere indicata per geometrie complesse o relazioni tra più caratteristiche.
2. Finitura superficiale scadente: quando la superficie lavorata non è sufficientemente liscia
Una superficie lavorata con macchine a controllo numerico (CNC) non presenta automaticamente la stessa finitura di una superficie lucidata o rivestita. La fresatura e la tornitura lasciano segni di utensile, il cui aspetto dipende dal materiale, dall'utensile da taglio, dai parametri di lavorazione e dal percorso dell'utensile.
Quando la superficie appare più ruvida del previsto, la causa potrebbe essere un tagliente usurato, vibrazioni eccessive, condizioni di taglio non adeguate o trucioli che interferiscono con il processo di taglio. Questi problemi possono talvolta essere risolti modificando la strategia di lavorazione, anziché aggiungere un’ulteriore operazione di finitura.
La funzione prevista della superficie dovrebbe guidare la scelta della soluzione. Una superficie esterna non funzionale potrebbe richiedere solo un aspetto uniforme ottenuto mediante lavorazione meccanica. Una superficie di tenuta, un’interfaccia di scorrimento o una superficie di accoppiamento di precisione potrebbero invece richiedere un controllo molto più accurato della struttura superficiale.
Questa distinzione è importante perché una finitura aggiuntiva non è sempre la soluzione migliore. La lucidatura può rimuovere materiale e alterare le dimensioni, mentre l’anodizzazione o la placcatura possono modificare la superficie finita e, in alcuni casi, influire sull’adattamento dimensionale. Se un componente presenta fori o elementi di accoppiamento sottoposti a controlli rigorosi, è necessario tenere conto di tali requisiti prima di scegliere un processo di finitura.
Un approccio utile consiste nello specificare la rugosità superficiale laddove essa influisca sul funzionamento e nel descrivere separatamente i requisiti estetici. Ciò fornisce al produttore un obiettivo più chiaro senza imporgli inutili lavori di finitura su ogni superficie.
3. Deformazione del materiale: perché un pezzo cambia forma dopo la lavorazione
Pareti sottili, ampie superfici piane, cavità profonde ed elementi lunghi e sottili possono risultare difficili da lavorare, poiché potrebbero non rimanere stabili sotto l'azione delle forze di taglio. Inoltre, un componente può deformarsi dopo essere stato rimosso dal dispositivo di fissaggio, anche se durante la lavorazione sembrava dimensionalmente corretto.
Una delle cause è rappresentata dalle sollecitazioni interne al materiale. Man mano che la lavorazione asporta materiale, la distribuzione delle sollecitazioni cambia. Di conseguenza, la struttura rimanente può piegarsi o torcersi. Il serraggio può creare un altro problema: se un componente sottile viene serrato con troppa forza, potrebbe deformarsi durante la lavorazione e tornare alla forma originale una volta rilasciato.
Ecco perché il semplice aumento della precisione di lavorazione non sempre risolve il problema della deformazione. Il problema potrebbe risiedere nella rigidità del componente, nella quantità di materiale asportato o nel modo in cui il pezzo viene sostenuto.
Un produttore può risolvere il problema modificando la sequenza di lavorazione, bilanciando l'asportazione di materiale, regolando il dispositivo di fissaggio o ricorrendo, se del caso, a un'operazione intermedia di distensione. In alcuni progetti, potrebbe essere necessario aumentare lo spessore delle pareti o modificare gli elementi non supportati, a condizione che la modifica non comprometta la funzionalità del componente.
Anche le condizioni di ispezione sono importanti. Per i componenti sensibili alla deformazione, verificare le dimensioni dopo aver rimosso il serraggio e aver lasciato che il pezzo raggiunga una temperatura stabile può fornire un risultato più rappresentativo rispetto alla misurazione effettuata mentre è ancora fissato nel dispositivo di serraggio.
4. Bave e spigoli vivi: piccoli difetti che causano problemi di assemblaggio
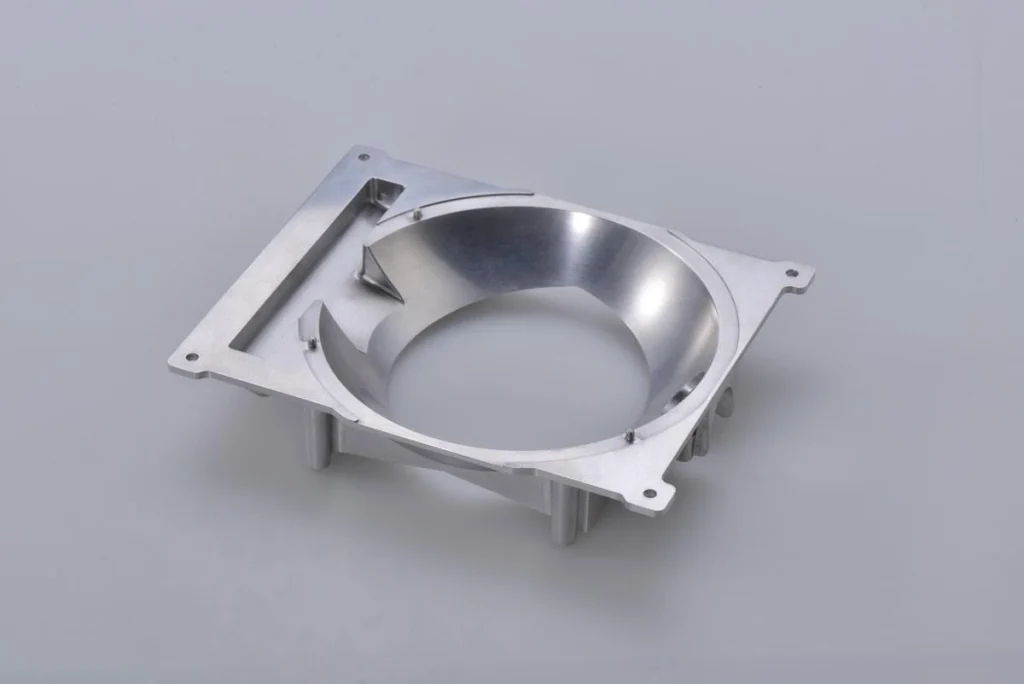
Le bave sono sporgenze indesiderate di materiale che rimangono attorno a fori, fessure e bordi dopo la lavorazione. Possono sembrare insignificanti, ma possono ostacolare l'assemblaggio, graffiare le superfici di accoppiamento, danneggiare le guarnizioni o creare spigoli vivi che rendono pericolosa la manipolazione.
La formazione delle bave dipende in parte dal materiale. I metalli duttili possono piegarsi o spalmarsi quando l'utensile da taglio esce dal pezzo, invece di staccarsi in modo netto. Anche la foratura di una superficie può lasciare una bava nel punto di perforazione, dove il materiale non è più completamente sostenuto.
La soluzione più comune consiste nel migliorare le condizioni di taglio e rimuovere eventuali bave residue mediante un adeguato processo di sbavatura. A seconda del componente, ciò può comportare la sbavatura manuale, la spazzolatura, la burattatura o un altro metodo di finitura.
Tuttavia, la sbavatura richiede attenzione. La rimozione di una quantità eccessiva di materiale può allargare un foro, modificare il raggio di un bordo o danneggiare un elemento che deve mantenere le proprie tolleranze dimensionali. Una semplice indicazione generale sulla rimozione delle bave può essere sufficiente per una staffa semplice, ma un componente con bordi di tenuta o elementi di accoppiamento di precisione potrebbe richiedere specifiche più dettagliate.
Se alcuni spigoli devono presentare uno smusso o un raggio, è preferibile indicare tali requisiti sul disegno piuttosto che lasciare il risultato interamente all’interpretazione.
5. Usura e rottura degli utensili: quando la qualità della lavorazione varia nel tempo
Gli utensili da taglio si usurano gradualmente man mano che asportano materiale. Si tratta di un fenomeno normale nella lavorazione CNC, ma gli effetti diventano un problema quando l'usura non viene rilevata con sufficiente anticipo.
Un utensile usurato può produrre superfici più ruvide, aumentare le forze di taglio o causare scostamenti dimensionali. In condizioni più gravose, il tagliente può scheggiarsi o rompersi, con il rischio di danneggiare il pezzo in lavorazione o di interrompere la produzione.
Il tasso di usura dipende dal materiale, dalla geometria dell'utensile, dai parametri di taglio, dalle condizioni di raffreddamento e dalla strategia di lavorazione. L'alluminio, l'acciaio inossidabile e il titanio, ad esempio, non si comportano allo stesso modo durante il taglio, quindi una configurazione dell'utensile che funziona bene per un materiale potrebbe non essere adatta per un altro.
La soluzione non consiste semplicemente nel sostituire gli utensili il più spesso possibile. La scelta degli utensili, le condizioni di taglio adeguate, l’evacuazione dei trucioli e un programma ragionevole di sostituzione o ispezione contribuiscono tutti a garantire risultati costanti. Nel caso di fori profondi e cavità, un’efficace rimozione dei trucioli è particolarmente importante, poiché i trucioli intrappolati possono interferire con il taglio e danneggiare la superficie.
Ciò assume particolare rilevanza quando si passa da un prototipo alla produzione in serie. Un prototipo può essere completato prima che l'usura degli utensili diventi significativa, mentre un lotto più consistente richiede al produttore di mantenere risultati costanti per un ciclo di lavorazione più lungo.
6. Scelta dei materiali: quando il materiale scelto crea nuovi problemi
Un materiale può soddisfare i requisiti di resistenza indicati sulla carta e tuttavia rivelarsi una scelta inadeguata per un determinato componente. Potrebbe infatti risultare difficile da lavorare, soggetto a deformazioni, costoso da reperire o inadatto all’ambiente operativo.
Si consideri un alloggiamento leggero. L’alluminio può rappresentare una scelta ragionevole poiché combina un peso relativamente basso con una buona lavorabilità. Tuttavia, un alloggiamento in alluminio a pareti sottili può comunque deformarsi se la sua geometria e la sequenza di lavorazione non vengono valutate correttamente. Il materiale da solo non garantisce un risultato soddisfacente.
L'acciaio inossidabile può essere indicato nei casi in cui la resistenza alla corrosione sia fondamentale, ma la sua lavorabilità dipende dal tipo e dalle condizioni del materiale. Il titanio offre un elevato rapporto resistenza/peso, anche se la sua lavorazione può risultare più complessa. Le materie plastiche presentano altre problematiche, tra cui la sensibilità al calore, la dilatazione e la deformazione sotto sforzo.
La scelta dei materiali dovrebbe quindi partire dai requisiti effettivi del componente: carichi operativi, temperatura, esposizione agli agenti chimici, peso, usura e durata prevista. Oltre a tali esigenze funzionali, occorre poi tenere conto della lavorabilità, della disponibilità e della compatibilità con le operazioni di finitura.
È inoltre importante specificare il tipo di materiale piuttosto che limitarsi a indicare una categoria generica. Se un disegno tecnico richiede una lega o una condizione del materiale particolari, la sostituzione con un altro tipo senza previa approvazione potrebbe compromettere sia le prestazioni che l’uniformità dimensionale.
7. Disegni incompleti: problemi che hanno origine prima della produzione
Non tutti i problemi di lavorazione hanno origine dalla macchina. Alcuni iniziano quando il fornitore riceve un disegno che non definisce in modo completo il componente finito.
Un modello 3D può mostrare la geometria ma tralasciare le tolleranze, il trattamento superficiale o le specifiche dei materiali. Un disegno 2D può definire le dimensioni ma essere in contrasto con il modello CAD. In entrambi i casi, il produttore deve decidere come interpretare le informazioni oppure interrompere il processo e chiedere chiarimenti.
Tali decisioni possono influire sia sul preventivo che sul componente finito. Se un fornitore presume che una superficie richieda solo una finitura meccanica standard, mentre l’acquirente si aspetta una superficie lucidata o rivestita, il preventivo iniziale potrebbe non includere il lavoro aggiuntivo richiesto.
Lo stesso problema si presenta anche in fase di ispezione. Un disegno può definire una dimensione critica senza specificare il punto di riferimento o la relazione geometrica pertinente. Approcci di misurazione diversi possono quindi portare a divergenze sul fatto che il componente sia conforme o meno.
Prima di richiedere un preventivo, fornite il disegno tecnico più recente e, se disponibile, il corrispondente modello CAD. Confermate il materiale, le tolleranze critiche, i requisiti di finitura, la quantità e la versione del disegno. Se una caratteristica specifica determina l’adattamento o le prestazioni, specificate chiaramente tale requisito, anziché aspettarvi che il fornitore lo deduca dalla geometria.
Un breve chiarimento tecnico prima della produzione è solitamente più facile da gestire rispetto a una controversia che insorge dopo che i componenti sono stati realizzati.
8. Costi di lavorazione elevati: perché un pezzo dall’aspetto semplice può risultare costoso
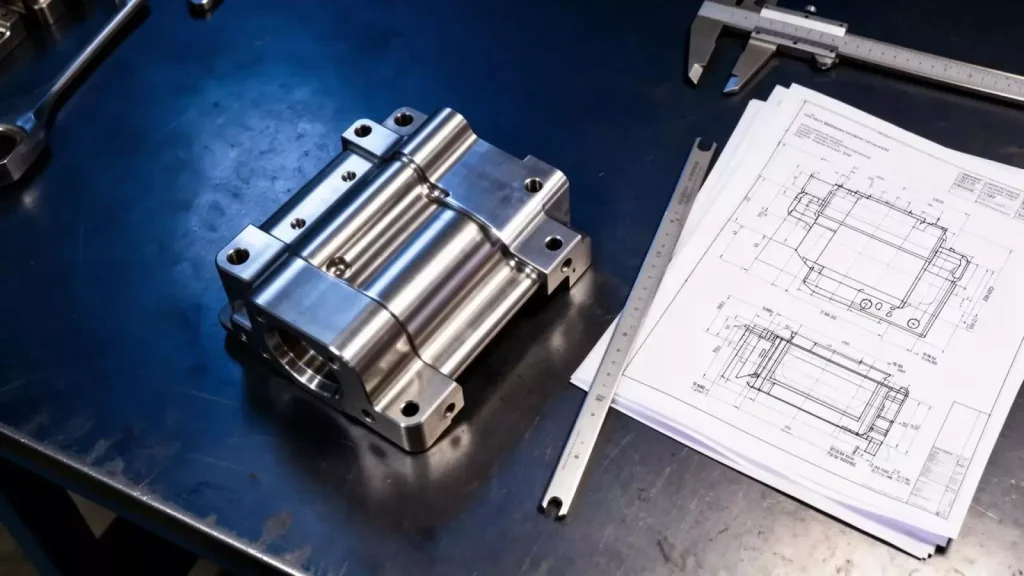
Il costo della lavorazione CNC su misura dipende dal modo in cui il componente deve essere realizzato, non solo dalle sue dimensioni o dal suo peso.
Un pezzo con cavità profonde, fessure strette, raggi interni ridotti o difficile accesso per gli utensili può richiedere utensili specializzati e cicli di lavorazione più lunghi. Le tolleranze strette possono comportare ulteriori regolazioni di allineamento e operazioni di controllo. Se il componente deve essere riposizionato più volte, ogni nuova regolazione richiede tempo e aumenta il rischio di errori di allineamento.
Anche la scelta del materiale è importante. Le leghe difficili da lavorare possono aumentare il consumo degli utensili e i tempi di lavorazione, mentre i materiali meno facilmente reperibili possono comportare ritardi e costi aggiuntivi nell'approvvigionamento.
Uno dei modi più efficaci per ridurre le spese superflue consiste nel rivedere il progetto prima della produzione. Ad esempio, un angolo interno troppo stretto per un utensile da taglio standard potrebbe richiedere l’uso di un utensile più piccolo e un tempo di lavorazione maggiore. Se la funzione del componente consente un raggio maggiore, quella piccola modifica al progetto potrebbe semplificare la produzione.
Anche i requisiti di tolleranza meritano la stessa attenzione. Un elemento di fissaggio che controlla l’allineamento può effettivamente richiedere una tolleranza stretta, mentre una superficie esterna potrebbe non averne bisogno. Allentare una tolleranza non critica può ridurre la difficoltà di produzione senza compromettere il funzionamento del componente.
I piccoli quantitativi comportano un’ulteriore considerazione. La programmazione, la messa a punto e la preparazione delle attrezzature richiedono comunque un certo impegno anche quando sono necessari solo pochi componenti. Per questo motivo, il prezzo unitario più basso potrebbe non essere sempre il parametro di confronto più significativo, a meno che i fornitori non presentino preventivi basati sugli stessi quantitativi e requisiti tecnici.
9. Ritardi nella produzione: perché la consegna richiede più tempo del previsto
Il tempo di lavorazione è solo una delle componenti di un programma di produzione. L'approvvigionamento dei materiali, i chiarimenti tecnici, la preparazione delle attrezzature, il trattamento superficiale e il controllo finale possono tutti influire sui tempi di consegna.
Un ritardo può verificarsi quando un materiale necessario non è disponibile, ma può anche derivare da una questione irrisolta relativa al disegno tecnico. Se la lavorazione inizia prima che venga confermata una specifica critica, potrebbe essere necessario interrompere la produzione in attesa che l’acquirente e il fornitore concordino sull’interpretazione corretta.
Le modifiche di progetto apportate in fase avanzata rappresentano un’altra causa comune di interruzione del processo. Modificare la posizione di un foro o le specifiche del materiale dopo l’avvio della lavorazione può richiedere una revisione del programma, la sostituzione del materiale grezzo o un lavoro aggiuntivo sui componenti già in produzione.
Il modo migliore per ridurre tali rischi consiste nel risolvere tempestivamente le questioni tecniche rilevanti e stabilire quale versione del disegno sia stata approvata per la produzione. Nel concordare il programma è inoltre opportuno tenere conto della disponibilità dei materiali e delle operazioni secondarie.
Nel caso di un nuovo progetto, un prototipo può aiutare a individuare eventuali problemi di produzione e assemblaggio prima di procedere con un ordine di grandi dimensioni. Tuttavia, l’approvazione del prototipo dovrebbe tenere conto dei requisiti rilevanti ai fini della produzione, non limitarsi a una verifica visiva dell’aspetto del componente.
Un impegno di consegna realistico deve tenere conto dell'intero processo di produzione, comprese le operazioni necessarie una volta che la macchina CNC ha terminato il taglio.
10. Differenze di qualità tra prototipo e prodotto di serie
Un prototipo può soddisfare tutti i requisiti, ma i componenti prodotti in serie potrebbero presentare variazioni dimensionali o differenze nella finitura superficiale. Ciò può verificarsi quando il processo di realizzazione del prototipo non è sufficientemente controllato da garantire risultati ripetibili.
Durante la lavorazione dei prototipi, un operatore può effettuare frequenti regolazioni o ispezionare ogni caratteristica critica. In produzione, l’usura degli utensili, le differenze nel serraggio dei pezzi, le variazioni del materiale e le pratiche di ispezione non uniformi possono influire sui risultati se il processo non è stato correttamente definito.
La distinzione fondamentale sta tra il dimostrare che un componente può essere prodotto e il dimostrare che può essere prodotto in modo costante.
Prima dell’avvio della produzione, il fornitore e l’acquirente dovrebbero concordare quali caratteristiche siano fondamentali, come verranno ispezionate e quali siano i risultati accettabili. I programmi di lavorazione pertinenti, le informazioni relative all’allestimento e i registri di ispezione dovrebbero essere sottoposti a controllo, in modo che la produzione non dipenda interamente dal giudizio individuale.
Per i progetti con requisiti di qualità più rigorosi, l’ispezione del primo pezzo e i controlli in corso di lavorazione possono aiutare a individuare eventuali problemi prima che questi compromettano un lotto più ampio. Il livello di ispezione dovrebbe tenere conto della complessità del componente e delle conseguenze di un eventuale guasto.
Se il processo di produzione dovesse subire modifiche dopo l'approvazione del prototipo, è necessario valutare l'impatto su dimensioni, adattabilità e qualità superficiale, anziché dare per scontato che i risultati originali rimangano automaticamente validi.
11. Come prevenire i problemi legati alla lavorazione CNC prima di effettuare un ordine
La maggior parte dei problemi sopra citati è più facile da prevenire quando i requisiti di progettazione e produzione vengono esaminati congiuntamente. Ciò non significa che ogni progetto richieda una documentazione complessa. Il livello di preparazione deve essere adeguato al componente e ai rischi connessi.
Per un componente semplice, possono essere sufficienti un disegno completo, una specifica chiara dei materiali e requisiti dimensionali di base. Per un componente complesso con elementi ad accoppiamento stretto, pareti sottili o requisiti superficiali specifici, è opportuno effettuare un’analisi più approfondita della producibilità.
Prima di inviare una richiesta di preventivo, verificare che il disegno e il modello CAD corrispondano alla stessa revisione. Assicurarsi che il materiale, le tolleranze, il trattamento superficiale e la quantità richiesta siano chiaramente indicati. Individuare eventuali caratteristiche che incidono sul montaggio o sulle prestazioni e specificare se sono richiesti rapporti di collaudo o documentazione relativa ai materiali.
Una volta che il prototipo è disponibile, verificare le dimensioni e l’adattamento funzionale più rilevanti. Se il componente non funziona correttamente, prima di apportare modifiche occorre determinare se la causa sia da ricercarsi nella progettazione, nel processo di lavorazione, nel materiale o nell’interpretazione dei requisiti. In caso contrario, una correzione in un’area potrebbe causare un nuovo problema altrove.
Lo stesso principio vale quando si passa alla fase di produzione. È necessario concordare il progetto approvato, i criteri di accettazione e la procedura per la gestione delle modifiche tecniche prima dell’avvio della produzione. Queste decisioni costituiscono un punto di riferimento comune per i team di progettazione, acquisti, qualità e produzione.
Conclusione
I problemi più comuni nella lavorazione CNC su misura raramente hanno un’unica soluzione universale. Un errore dimensionale può derivare dall’usura dell’utensile o dal sistema di serraggio del pezzo, mentre una deformazione può essere correlata alle sollecitazioni del materiale o alla geometria del componente. Anche i difetti superficiali, i costi imprevisti e i ritardi nelle consegne possono avere origine dalle decisioni prese prima dell’inizio della lavorazione.
L'approccio più efficace consiste nell'individuare la causa, piuttosto che considerare ogni problema come una questione legata alle impostazioni della macchina. Disegni tecnici chiari, scelte appropriate dei materiali e delle tolleranze, una verifica tempestiva della producibilità e ispezioni costanti contribuiscono a prevenire errori evitabili.
Per gli ingegneri e gli acquirenti, la chiave sta nel definire quali siano le funzioni del componente, quali requisiti siano fondamentali e in che modo verrà verificato il risultato finale. Quando tali aspettative sono chiare prima dell’inizio della produzione, diventa molto più facile realizzare componenti che si adattino perfettamente, funzionino correttamente e mantengano la stessa qualità anche in ordini ripetuti.

