
Cause e soluzioni per l'accumulo di materiale sull'utensile durante la lavorazione dell'alluminio su centri di lavoro CNC
L'accumulo di trucioli è un problema ricorrente nella lavorazione meccanica a cui prestiamo particolare attenzione durante la produzione di componenti in alluminio sui centri di lavoro CNC. Durante la lavorazione di leghe di alluminio comuni come la 6061 e la 7075, i trucioli di alluminio possono aderire ai taglienti e alle scanalature degli utensili di fresatura, formando gradualmente bordi di accumulo (BUE) o depositi di alluminio compattato.
Questo problema potrebbe non essere immediatamente evidente durante le fasi iniziali della lavorazione. Spesso si manifesta con una piccola quantità di alluminio che aderisce al tagliente. Man mano che la lavorazione prosegue, i depositi si accumulano e possono arrivare a coprire parte del tagliente. Quando questi accumuli iniziano a influire sul processo di taglio, la geometria effettiva dell’utensile cambia, compromettendo la finitura superficiale, l’uniformità dimensionale e la durata dell’utensile.
In base alla nostra esperienza nella lavorazione CNC dell’alluminio, l’accumulo di residui sugli utensili non è semplicemente una questione di pulizia degli stessi. Spesso è legato a diversi fattori che interagiscono tra loro, tra cui i parametri di taglio, la geometria degli utensili, il raffreddamento e la lubrificazione, nonché l’evacuazione dei trucioli.
Tra le conseguenze più comuni figurano:
- Finitura superficiale scadente: Possono comparire graffi, strappi, sbavature e zone con superficie ruvida, in particolare sulle superfici rifinite e sui bordi lavorati.
- Variazioni dimensionali: I depositi di alluminio modificano la geometria effettiva di taglio, causando potenzialmente scostamenti dimensionali e imprecisioni nel profilo.
- Usura accelerata degli utensili: I trucioli accumulati aumentano la resistenza al taglio e possono causare scheggiature dei bordi, danni all’utensile o persino danni al pezzo.
- Riduzione dell'efficienza produttiva: I frequenti arresti della macchina per la pulizia degli utensili, i controlli e le regolazioni dei parametri interrompono la produzione in continuo.
Le leghe di alluminio presentano generalmente una buona duttilità e plasticità, il che significa che tendono a produrre trucioli continui durante il taglio. Quando la pressione di contatto e il calore da attrito aumentano e i trucioli non riescono a defluire in modo efficiente, l’alluminio può aderire alla superficie dell’utensile e formare gradualmente un bordo di accumulo.
Per questo motivo, per individuare l'accumulo di materiale sull'utensile non basta semplicemente sostituire l'utensile da taglio. È necessario tenere conto delle caratteristiche del materiale, delle condizioni dell'utensile, dei parametri di taglio, del raffreddamento e delle prestazioni della macchina.
In che modo le diverse leghe di alluminio influenzano l'accumulo di materiale sull'utensile
Sebbene leghe come la 6061 e la 7075 siano ampiamente utilizzate nella lavorazione CNC, la loro composizione chimica, le proprietà meccaniche e le condizioni di trattamento termico differiscono. Queste differenze influenzano la formazione dei trucioli, i carichi di taglio e l'usura degli utensili.
Nelle nostre operazioni di lavorazione dell’alluminio non applichiamo utensili e parametri di taglio identici a tutti i tipi di alluminio. La denominazione del materiale, il trattamento termico e la geometria del componente influenzano tutti la strategia di lavorazione.
Alluminio 6061
Il 6061 offre un buon equilibrio tra resistenza meccanica, lavorabilità e resistenza alla corrosione, il che lo rende una scelta diffusa per componenti strutturali e lavorati con precisione.
Durante la lavorazione, l'alluminio 6061 può produrre trucioli continui. Se il tagliente non è sufficientemente affilato o l'evacuazione dei trucioli è ostacolata, l'alluminio può accumularsi sulla superficie dell'utensile.
Nel caso di componenti a pareti sottili, cavità complesse e profili di precisione, occorre prestare particolare attenzione ai carichi di taglio e all’asportazione dei trucioli, per evitare che gli accumuli compromettano la finitura superficiale e la stabilità dimensionale.
Alluminio 7075
Il 7075 è generalmente più resistente e più duro del 6061, in particolare nelle condizioni di trattamento termico come il T6.
Il suo comportamento di taglio differisce da quello del 6061, pertanto i carichi di taglio, l’usura degli utensili e la formazione dei trucioli devono essere valutati in base alle effettive condizioni del materiale. Una maggiore resistenza non implica automaticamente una maggiore tendenza alla formazione di bordi di accumulo, e i parametri di lavorazione sviluppati per il 6061 non devono essere applicati senza previa verifica.
Altre leghe di alluminio
Anche altre famiglie di leghe di alluminio, tra cui quelle delle serie 2xxx e 5xxx, richiedono particolari accorgimenti di lavorazione specifici per il materiale. Alcune leghe con maggiore duttilità possono produrre trucioli più lunghi e continui, il che comporta maggiori esigenze in termini di qualità del tagliente e di evacuazione dei trucioli.
Prima della produzione, verifichiamo la qualità del materiale, il grado di tempra e i requisiti di trafilatura, quindi selezioniamo gli utensili e le condizioni di taglio adeguati in base alla geometria del componente e alle operazioni di lavorazione.
Condizioni tipiche di accumulo di materiale sull'utensile
In fase di produzione, di norma valutiamo l'accumulo di materiale sull'utensile ispezionando i taglienti e le scanalature, per poi confrontare le loro condizioni con la formazione dei trucioli e la qualità della superficie lavorata.
Esistono evidenti differenze tra le normali condizioni di taglio e l’adesione anomala dell’alluminio.
1. Taglio normale: bordi di taglio puliti ed efficiente evacuazione dei trucioli
Quando le condizioni di taglio sono correttamente calibrate, l’utensile garantisce un processo di taglio stabile. I taglienti tagliano l’alluminio e i trucioli così prodotti scorrono lungo la superficie di taglio verso le scanalature, prima di essere espulsi grazie alla geometria dell’utensile, al liquido di raffreddamento o all’aria compressa.
In queste condizioni, i taglienti rimangono relativamente puliti, senza depositi significativi di alluminio, e le scanalature non vengono ostruite dai trucioli accumulati.
Tra le caratteristiche tipiche figurano:
- Bordi taglienti ben definiti senza alcuna traccia di adesione dell'alluminio.
- Trucioli continui o segmentati che escono dalla zona di taglio senza accumularsi eccessivamente.
- Rumori di taglio costanti, senza vibrazioni o attriti anomali.
- Superfici lavorate in modo uniforme, prive di strappi significativi, graffi o bave anomale.
- Dimensioni che rientrano nelle tolleranze specificate.
I trucioli continui o arricciati non sono necessariamente indice di una lavorazione anomala. La loro forma dipende dalle condizioni del materiale, dalla geometria dell'utensile e dai parametri di taglio. Gli aspetti più importanti da considerare sono se i trucioli possano essere evacuati in modo efficiente e se i taglienti rimangano in buone condizioni.
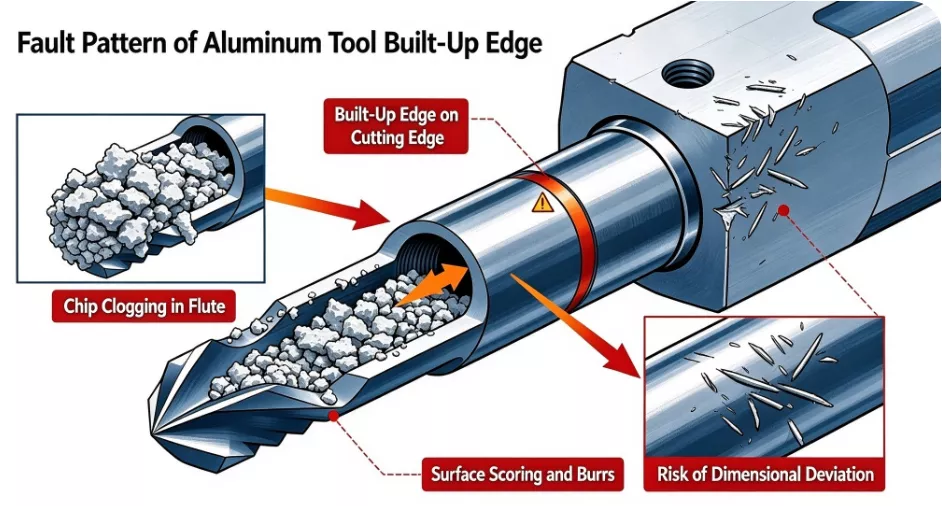
2. Condizioni anomale: accumuli sui bordi e ostruzione delle scanalature
Quando l'alluminio inizia ad aderire a un utensile da taglio, possono verificarsi due situazioni comuni.
Bordo rinforzato (BUE)
Durante il taglio, l’elevata pressione di contatto e l’attrito possono far sì che l’alluminio aderisca alla superficie di taglio o al filo di taglio. Man mano che la lavorazione prosegue, il materiale si accumula e si compatta, formando un bordo di accumulo.
Questo deposito modifica la geometria di taglio effettiva dell’utensile, influenzando la posizione di taglio effettiva e l’angolo del tagliente. In alcuni casi, il tagliente accumulato si forma e si stacca ripetutamente durante la lavorazione, rischiando di strappare materiale dalla superficie del pezzo e di provocare graffi, difetti superficiali e variazioni dimensionali.
Accumulo di alluminio nelle scanalature
Un altro problema comune si verifica quando i trucioli non riescono a fuoriuscire efficacemente dalle scanalature dell’utensile e finiscono invece per accumularsi al loro interno.
Poiché i trucioli di alluminio sono relativamente duttili, possono deformarsi e aggrovigliarsi sotto l’effetto della pressione di taglio e della rotazione dell’utensile. Quando lo spazio disponibile nella scanalatura è insufficiente, i trucioli accumulati possono ostruire il passaggio del materiale appena asportato.
Ciò è particolarmente importante durante la fresatura di tasche profonde, la lavorazione di cavità e le operazioni che comportano un notevole impegno assiale. Quando l’evacuazione dei trucioli risulta ostacolata, l’utensile può finire per ritagliare i trucioli già generati, aumentando i carichi di taglio e il calore localizzato. Nei casi più gravi ciò può causare accumuli persistenti di materiale sull’utensile, usura anomala o rottura dei taglienti.
Rischi legati all'accumulo di materiale sugli utensili nelle diverse operazioni di lavorazione CNC
L'accumulo di trucioli non si verifica esclusivamente in un unico tipo di operazione di lavorazione dell'alluminio. Percorsi utensile, condizioni di contatto e direzioni di evacuazione dei trucioli diversi comportano rischi diversi durante le operazioni di fresatura frontale, fresatura a tasca e finitura.
1. Fresatura frontale
Durante la fresatura frontale, una porzione relativamente ampia dell'utensile da taglio entra in contatto con la superficie del pezzo, generando un volume concentrato di trucioli.
Se la velocità del mandrino, la velocità di avanzamento e l'engagement radiale non sono correttamente calibrati, i carichi di taglio localizzati potrebbero diventare eccessivi oppure i trucioli potrebbero passare ripetutamente attraverso l'area di lavorazione.
Nel caso di grandi superfici in alluminio, prestiamo particolare attenzione alle condizioni dei bordi degli inserti, all’eccentricità degli utensili e alla direzione di evacuazione dei trucioli, per evitare che gli accumuli locali compromettano la rugosità e la planarità della superficie.
2. Fresatura di tasche e cavità
La lavorazione tascabile è particolarmente soggetta a problemi di evacuazione dei trucioli.
La presenza di pareti laterali, superfici inferiori e angoli interni può causare l’accumulo di trucioli sul fondo o in aree ristrette della cavità. Se l’utensile non è in grado di rimuovere questi trucioli in modo efficiente, le passate successive potrebbero entrare ripetutamente in contatto con il materiale già asportato.
Le strategie di lavorazione efficaci devono tenere conto della pianificazione del percorso utensile, della profondità di passata e della direzione di evacuazione dei trucioli. Ove opportuno, è possibile ricorrere anche all’aria compressa o al refrigerante direzionato.
3. Lavorazione di scanalature profonde e cavità profonde
La lavorazione di scanalature profonde presenta due sfide principali: un maggiore sbalzo dell'utensile e uno spazio limitato per l'evacuazione dei trucioli.
Con l'aumentare della profondità di lavorazione, i trucioli potrebbero accumularsi all'interno della scanalatura, facilitando l'ostruzione delle scanalature dell'utensile. Se anche la rigidità dell'utensile è insufficiente, potrebbero verificarsi vibrazioni, danni alle pareti laterali e scostamenti dimensionali.
È quindi opportuno considerare nel loro insieme il rapporto lunghezza/diametro dell’utensile, la lunghezza della scanalatura, il carico di taglio e i metodi di evacuazione dei trucioli.
4. Operazioni di finitura
Sebbene le operazioni di finitura comportino in genere una minore asportazione di materiale, sono più sensibili alle condizioni del tagliente e alla qualità della superficie.
Se dopo la sgrossatura rimangono dei trucioli sul pezzo, oppure se l'utensile di finitura ha già sviluppato un piccolo bordo di accumulo, sulla superficie lavorata finale potrebbero comparire graffi e piccoli difetti superficiali.
Prima di terminare, ispezioniamo la superficie del pezzo, i bordi degli utensili e il margine di lavorazione residuo per evitare che eventuali problemi derivanti dalle operazioni precedenti si ripercuotano sulla fase finale.
Principali cause dell'accumulo di materiale sull'utensile nella lavorazione CNC dell'alluminio
L'accumulo di materiale sull'utensile nella lavorazione dell'alluminio è raramente causato da un unico fattore. Nella nostra esperienza produttiva, spesso interagiscono diverse condizioni di lavorazione.
Ad esempio, un utensile da taglio leggermente usurato potrebbe non causare immediatamente problemi gravi. Tuttavia, se a ciò si aggiungono una scarsa evacuazione dei trucioli e una lubrificazione insufficiente, una lieve adesione dell’alluminio può trasformarsi rapidamente in un accumulo più grave.
I seguenti cinque fattori sono tra le cause principali.
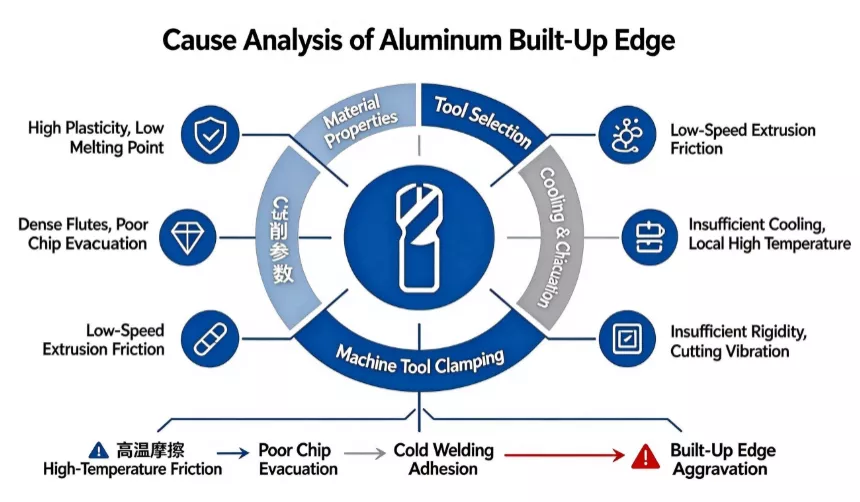
(1) Proprietà delle leghe di alluminio: i fattori fondamentali che le determinano
Le caratteristiche dei materiali delle leghe di alluminio spiegano perché il loro comportamento durante il taglio differisca in modo significativo da quello dell'acciaio. Sebbene l'alluminio sia generalmente considerato facile da lavorare, la sua duttilità, plasticità e temperatura di fusione relativamente bassa possono favorire l'adesione dei trucioli.
1. L'elevata duttilità e plasticità favoriscono l'adesione dei trucioli
Le leghe di alluminio subiscono una deformazione plastica durante la lavorazione e producono solitamente trucioli continui o relativamente lunghi. A differenza di alcuni materiali fragili, i trucioli di alluminio non si frantumano sempre spontaneamente in piccoli pezzi. Al contrario, possono scorrere in modo continuo lungo la faccia di taglio dell’utensile.
Quando la pressione di contatto e l'attrito tra l'utensile e i trucioli diventano eccessivi, l'alluminio può aderire alla superficie dell'utensile. Ciò è particolarmente probabile quando il tagliente non è sufficientemente affilato o lo spessore del truciolo non deformato è troppo ridotto. In queste condizioni, l'utensile potrebbe sfregare o comprimere il materiale invece di tagliarlo in modo efficiente.
2. Bassa temperatura di fusione e accumulo localizzato di calore
L'alluminio puro ha un punto di fusione di circa 660 °C. Tuttavia, l'intervallo di fusione delle singole leghe di alluminio varia a seconda della loro composizione chimica, pertanto questo valore non deve essere considerato come il punto di fusione esatto di ogni tipo di alluminio.
Durante la lavorazione ad alta velocità, l’attrito e la deformazione plastica generano calore nelle zone di contatto tra utensile e pezzo e tra utensile e truciolo. Sebbene parte di questo calore venga dissipato dai trucioli, dall’utensile e dal refrigerante, un raffreddamento o un’evacuazione dei trucioli insufficienti possono favorire l’accumulo di calore in punti localizzati.
Temperature più elevate possono ridurre la resistenza alla deformazione locale dell’alluminio, aumentando la probabilità che si verifichino fenomeni di adesione e trasferimento di materiale. In combinazione con un’elevata pressione di contatto, queste condizioni possono favorire la formazione di bordi di accumulo.
3. I chip morbidi possono impigliarsi ed essere rimessi in circolazione
I trucioli di alluminio sono generalmente leggeri e relativamente duttili. Durante la lavorazione di tasche profonde, scanalature strette e cavità complesse, possono rimanere nella zona di taglio invece di essere espulsi in modo efficiente.
Quando l'utensile ripassa sulla stessa zona, i trucioli generati in precedenza possono rientrare nel percorso di taglio. Questo taglio secondario aumenta l'attrito tra l'utensile e i trucioli e può graffiare le superfici già lavorate.
Pertanto, un'efficace evacuazione dei trucioli dipende non solo dallo spazio disponibile nella scanalatura, ma anche dalla possibilità che i trucioli possano effettivamente uscire dall'area di lavorazione.
(2) Scelta dell’utensile e condizioni del tagliente: fattori chiave che influenzano l’adesione
La scelta dell'utensile influisce direttamente sull'attrito, sulla formazione dei trucioli e sull'efficienza di evacuazione durante la lavorazione CNC dell'alluminio. Anche un centro di lavorazione CNC di alta qualità può presentare un accumulo persistente di materiale sull'utensile se la geometria di taglio non è adatta all'alluminio.
1. Il tipo di utensile non soddisfa i requisiti per la lavorazione dell'alluminio
Materiali diversi richiedono caratteristiche diverse della superficie degli utensili e geometrie diverse dei taglienti.
Ad esempio, alcuni utensili da fresatura rivestiti progettati per l'acciaio potrebbero non essere adatti alla lavorazione dell'alluminio. A seconda delle caratteristiche del rivestimento, della finitura superficiale e delle condizioni di taglio, questi utensili potrebbero generare un attrito aggiuntivo o favorire l'adesione dell'alluminio.
Per la fresatura generica dell’alluminio, in genere preferiamo utensili da taglio specifici per l’alluminio con scanalature levigate, taglienti affilati e facce di inclinazione lisce. Le frese in metallo duro non rivestite sono una scelta comune. Anche i rivestimenti antiadesivi specializzati possono essere adatti, purché siano supportati dalle raccomandazioni di progettazione e lavorazione fornite dal produttore dell’utensile.
2. Un numero eccessivo di scanalature limita lo spazio disponibile per i chip
Il numero di taglienti influisce direttamente sullo spazio disponibile nella scanalatura.
Per utensili dello stesso diametro, le frese a 4 o 6 taglienti offrono in genere meno spazio per tagliente rispetto ai modelli a 2 o 3 taglienti. Quando si utilizzano utensili con una disposizione ravvicinata, con profondità di taglio considerevoli o velocità di avanzamento elevate, i trucioli potrebbero non essere evacuati con sufficiente rapidità.
In molte applicazioni di fresatura dell’alluminio, le frese a testa con 2 o 3 taglienti offrono spazi di evacuazione dei trucioli più ampi e sono spesso preferite. Tuttavia, il numero appropriato di taglienti dipende comunque dal diametro dell’utensile, dalla strategia di lavorazione, dalla profondità di taglio e dai requisiti di finitura superficiale.
3. Angolo dell'elica e geometria delle scanalature non adeguati
L'angolo di elica influisce sulle forze di taglio assiali, sulla direzione di scorrimento dei trucioli e sulla stabilità della lavorazione.
Se l'angolo di elica non è adeguato alle condizioni di lavorazione, i trucioli potrebbero non scorrere agevolmente lungo le scanalature. Durante la lavorazione di tasche profonde o delle pareti laterali, è inoltre necessario valutare se i trucioli possano rimanere intrappolati tra l'utensile e il pezzo.
Nella scelta degli utensili da fresatura per l'alluminio, teniamo quindi conto non solo del numero di scanalature e del diametro, ma anche dell'angolo di elica, della profondità delle scanalature, della finitura superficiale e della rigidità complessiva dell'utensile.
4. Usura degli utensili e smussamento del tagliente
Dopo un uso prolungato, i bordi taglienti potrebbero presentare segni di usura, microfratture o arrotondamenti.
Un tagliente affilato separa il materiale con una resistenza al taglio relativamente bassa. Un tagliente usurato tende maggiormente a sfregare e comprimere l’alluminio, aumentando l’attrito e il rischio di adesione. Anche un leggero deterioramento del tagliente può influire sulla qualità della superficie durante la finitura di precisione.
Quando si analizzano problemi di strappo superficiale o rugosità, ispezioniamo i taglienti per verificare la presenza di accumuli localizzati di alluminio, danni ai taglienti e usura irregolare, anziché basarci esclusivamente sul tempo di lavorazione accumulato per stabilire se un utensile debba essere sostituito.
5. La finitura superficiale dell'utensile influisce sul flusso dei trucioli
Anche le condizioni della superficie di taglio e delle scanalature della rastrelliera influenzano il movimento dei trucioli.
Graffi, segni di lavorazione o zone ruvide all’interno delle scanalature possono ostacolare il flusso dei trucioli e creare punti in cui l’alluminio tende ad aderire maggiormente. Man mano che i depositi si accumulano, possono limitare ulteriormente l’evacuazione dei trucioli.
Per la lavorazione dell'alluminio, gli utensili da taglio dovrebbero quindi combinare taglienti affilati con superfici delle scanalature lisce e ben levigate.
(3) Parametri di taglio non corretti: una causa comune di accumulo di materiale sull’utensile
I parametri di taglio determinano le condizioni effettive di contatto tra l'utensile e il pezzo. Sono tra le variabili più importanti da valutare nella risoluzione dei problemi legati alla lavorazione dell'alluminio.
La velocità del mandrino, l'avanzamento per dente, la profondità di taglio assiale e la larghezza di taglio radiale sono parametri correlati tra loro. Aumentare la velocità del mandrino o ridurre la velocità di avanzamento non è di per sé sufficiente a risolvere il problema dell'accumulo di materiale sull'utensile. Le regolazioni devono basarsi sulle specifiche dell'utensile, sulle capacità della macchina e sull'operazione di lavorazione.
1. Disallineamento tra la velocità del mandrino e la velocità di taglio
Le leghe di alluminio consentono in genere velocità di taglio relativamente elevate e molti utensili specifici per l'alluminio sono progettati per funzionare efficacemente a velocità elevate.
Se la velocità del mandrino è troppo bassa, l'utensile potrebbe non raggiungere una velocità di taglio adeguata al materiale e alla geometria dell'utensile stesso. In determinate condizioni, ciò può aumentare lo sfregamento e la compressione anziché favorire un'efficiente asportazione del materiale, contribuendo all'adesione dell'utensile.
Tuttavia, una maggiore velocità del mandrino non è sempre sinonimo di prestazioni migliori. È necessario tenere conto dei limiti del mandrino della macchina, del diametro dell’utensile, del bilanciamento dell’utensile, dello sbalzo e della rigidità del sistema di serraggio del pezzo.
2. Alimentazione errata per dente
Un avanzamento eccessivo per dente aumenta il carico su ciascun tagliente, determinando trucioli più spessi e una maggiore resistenza al taglio. Se la capacità della scanalatura e l’evacuazione dei trucioli non riescono a far fronte all’aumento del volume dei trucioli, possono verificarsi accumuli e compattamenti.
Anche un avanzamento per dente eccessivamente basso può causare problemi. Quando l’avanzamento è insufficiente, in particolare in presenza di un tagliente leggermente usurato o di un margine di lavorazione minimo, l’utensile potrebbe sfregare contro il pezzo anziché produrre trucioli efficaci. Ciò può aumentare il rischio di formazione di incrostazioni sul tagliente.
Le regolazioni dell'avanzamento dovrebbero quindi basarsi sull'avanzamento per dente piuttosto che esclusivamente sulla velocità di avanzamento programmata.
3. Profondità assiale e larghezza radiale di taglio non adeguate
La profondità assiale e la larghezza radiale determinano la porzione dell'utensile impegnata nel taglio e influenzano direttamente i carichi di lavorazione.
Un innesto eccessivo aumenta la resistenza al taglio e il volume dei trucioli. Se lo spazio disponibile nella scanalatura non è sufficiente ad accogliere i trucioli generati, potrebbero verificarsi ostruzioni.
In caso di cavità profonde, asole strette e profili complessi, il margine di lavorazione deve essere asportato in fasi adeguate, in base al diametro dell'utensile, alla lunghezza effettiva della scanalatura e allo spazio di lavorazione disponibile.
D’altra parte, un innesto eccessivamente ridotto, unito a un avanzamento insufficiente, può causare sfregamenti e solchi. I parametri di taglio dovrebbero quindi essere regolati in modo coordinato, anziché limitarsi a ridurre semplicemente la profondità di taglio.
4. Pianificazione inadeguata dell'ingresso e dell'uscita dell'utensile e del percorso utensile
Anche il movimento dell'utensile influisce sulla stabilità di taglio.
Un percorso di entrata non adeguato può generare carichi di taglio istantanei eccessivi nel momento in cui l'utensile entra in contatto con il pezzo per la prima volta. Analogamente, variazioni brusche della velocità di avanzamento in corrispondenza di angoli o sezioni strette possono causare sovraccarichi localizzati.
Anche lunghi tempi di permanenza in prossimità del pezzo, passaggi ripetuti attraverso i trucioli accumulati o una rotazione superflua dell'utensile senza un taglio effettivo possono aumentare il rischio di adesione dell'alluminio.
Nel caso di cavità complesse e profili continui, la pianificazione del percorso utensile deve tenere conto delle strategie di ingresso e di uscita, delle variazioni locali di carico e dell'evacuazione dei trucioli.
(4) Problemi di raffreddamento, lubrificazione e asportazione dei trucioli
La lavorazione dell'alluminio non richiede solo il controllo della temperatura. Per mantenere condizioni di taglio stabili, è necessario gestire anche l'interazione tra utensile, pezzo in lavorazione e trucioli.
Il raffreddamento, la lubrificazione e l'evacuazione dei trucioli sono aspetti strettamente correlati e devono essere valutati congiuntamente.
1. Lubrificazione insufficiente del fluido da taglio
Il fluido da taglio non si limita a dissipare il calore. Contribuisce anche a ridurre l'attrito tra l'utensile, il pezzo in lavorazione e i trucioli, favorendo al contempo un flusso più regolare dei trucioli.
Se il fluido non garantisce una lubrificazione sufficiente, l'adesione e l'attrito tra l'utensile da taglio e l'alluminio potrebbero aumentare, favorendo la formazione di residui sul tagliente.
Per la lavorazione a umido dell'alluminio, il fluido da taglio deve essere scelto in base al materiale e al processo di lavorazione. Le sue proprietà lubrificanti, la compatibilità con l'alluminio e la concentrazione devono essere monitorate durante l'intero processo produttivo.
2. Flusso del liquido di raffreddamento insufficiente o posizione errata dell'ugello
Anche se si sceglie il fluido da taglio corretto, questo non può agire in modo efficace se non raggiunge la zona di taglio vera e propria.
Durante la lavorazione di fori profondi, cavità profonde e tasche chiuse, l’accesso limitato può impedire al refrigerante di raggiungere l’interfaccia tra utensile e pezzo. I trucioli accumulati possono ostacolare ulteriormente il flusso del refrigerante.
Il semplice aumento del volume totale del liquido di raffreddamento potrebbe non risolvere il problema. È necessario regolare anche la posizione dell’ugello, la direzione del getto e la pressione di erogazione per garantire una copertura efficace e la rimozione dei trucioli.
3. Getto d’aria e rimozione dei trucioli insufficienti
Quando si utilizza l'aria compressa per l'evacuazione dei trucioli, la direzione del flusso d'aria, la pressione e la posizione degli ugelli influenzano tutti il risultato.
Se il flusso d'aria non riesce a rimuovere i trucioli presenti intorno all'utensile, l'alluminio potrebbe rimanere nell'area di lavorazione e rientrare nel percorso di taglio mentre l'utensile si sposta.
Ciò è particolarmente importante durante la fresatura di tasche, la lavorazione delle pareti laterali e le operazioni di scanalatura profonda. Il flusso d'aria dovrebbe convogliare i trucioli fuori dall'area di lavorazione, anziché limitarli a farli circolare all'interno della cavità.
Per la lavorazione a secco, è necessario valutare attentamente la portata dell'aria compressa e la gestione termica. Per la lavorazione a umido, sia l'erogazione del refrigerante che l'evacuazione dei trucioli devono rimanere efficaci.
(5) Prestazioni della macchina e serraggio dei pezzi: fattori spesso trascurati
In alcune situazioni di produzione, l’accumulo di materiale sull’utensile continua anche dopo la sostituzione dell’utensile da taglio e la regolazione dei parametri di lavorazione. In questi casi, è opportuno verificare anche le condizioni della macchina, il montaggio dell’utensile e il sistema di serraggio del pezzo.
1. Rigidità insufficiente della macchina o funzionamento instabile del mandrino
Sebbene l'alluminio sia relativamente facile da tagliare, la lavorazione ad alta velocità e in continuo richiede comunque un'adeguata rigidità dinamica.
Un'eccessiva eccentricità del mandrino o vibrazioni in determinati intervalli di velocità possono modificare le condizioni di contatto tra l'utensile e il pezzo, causando carichi non uniformi sui taglienti.
Tale instabilità può causare vibrazioni superficiali, un taglio eccessivo localizzato e un’usura anomala dell’utensile, aumentando al contempo il rischio di adesione dell’alluminio.
2. Serraggio insufficiente del pezzo
Il serraggio del pezzo influisce direttamente sulla stabilità della lavorazione.
Se la forza di serraggio è insufficiente o le posizioni di supporto sono disposte in modo non ottimale, le forze di taglio possono causare un leggero spostamento del pezzo o una deformazione elastica. Ciò è particolarmente importante nella lavorazione di parti in alluminio a pareti sottili e di componenti strutturali di grandi dimensioni.
Qualsiasi movimento può modificare il carico effettivo di taglio, con conseguente instabilità delle condizioni di taglio, riduzione della qualità della superficie e scostamenti dimensionali.
Prima della lavorazione, è necessario scegliere la disposizione dei dispositivi di fissaggio e le posizioni dei supporti in base alla geometria del pezzo, allo spessore delle pareti e alla direzione delle forze di taglio. Potrebbe essere necessario ricorrere a supporti aggiuntivi per ridurre al minimo le deformazioni e le vibrazioni.
3. Sbalzo eccessivo dell'utensile
Lo sbalzo dell'utensile influisce sulla rigidità dell'intero sistema di taglio. Uno sbalzo maggiore riduce generalmente la resistenza alle forze di taglio e aumenta il rischio di flessione e vibrazioni.
Ciò è particolarmente rilevante durante la lavorazione di cavità profonde. L'utilizzo di un utensile eccessivamente lungo senza regolare i parametri di taglio o la geometria dell'utensile può causare vibrazioni evidenti.
Laddove la profondità di lavorazione lo consenta, lo sbalzo dell'utensile dovrebbe essere ridotto al minimo. Anche il diametro dell'utensile, la lunghezza della scanalatura e il metodo di serraggio dovrebbero essere scelti in base allo spazio di lavorazione disponibile.
Effetti dell'accumulo di materiale sull'utensile sulla qualità della lavorazione e sull'efficienza produttiva
L'accumulo di materiale sull'utensile non influisce solo sull'aspetto dell'utensile da taglio. Man mano che si formano continuamente bordi di accumulo, le condizioni effettive di taglio si discostano gradualmente dalla configurazione di lavorazione prevista, compromettendo la qualità del pezzo, la stabilità del processo e i costi di produzione.
1. Deterioramento della finitura superficiale del pezzo
Quando l’alluminio aderisce al tagliente, alcune parti del materiale accumulato potrebbero staccarsi durante la lavorazione e lasciare graffi irregolari o zone lacerate sul pezzo.
Nel caso di superfici estetiche, interfacce di tenuta e componenti con requisiti specifici di rugosità superficiale, tali difetti potrebbero impedire al pezzo di soddisfare le specifiche del disegno.
Inoltre, il taglio secondario causato da una scarsa evacuazione dei trucioli può lasciare graffi sulle superfici già lavorate.
2. Variazioni di precisione dimensionale e geometrica
Una volta che sui bordi taglienti si formano depositi di alluminio, questi possono influire sul processo di taglio e modificare le dimensioni effettive dell'utensile.
Ad esempio, durante la fresatura laterale e la lavorazione di profili, il materiale incrostato può alterare il raggio di taglio effettivo, causando una deviazione delle dimensioni finali rispetto ai valori programmati.
Se i bordi accumulati si formano e si staccano ripetutamente, gli errori dimensionali potrebbero diventare incostanti, rendendo più difficile mantenere la precisione tra i diversi lotti di produzione.
3. Usura accelerata degli utensili e danni imprevisti agli stessi
L'alluminio incollato aumenta l'attrito tra l'utensile e i trucioli e può ostacolare la normale evacuazione dei trucioli. Man mano che i carichi di taglio continuano ad aumentare, il tagliente diventa più soggetto a usura anomala, microfratture e danni localizzati.
Se l'intasamento causato dai trucioli non viene risolto tempestivamente, nei casi più gravi si può arrivare alla rottura dell'utensile e al danneggiamento della superficie del pezzo.
4. Tempi di ciclo più lunghi e minore efficienza produttiva
Durante la produzione in serie, la pulizia frequente degli utensili, il controllo dei bordi e le regolazioni dei parametri aumentano i tempi non di taglio.
L'accumulo ricorrente di residui sullo strumento può inoltre richiedere ulteriori ispezioni del primo pezzo per verificare che la precisione dimensionale e la qualità superficiale siano tornate a livelli accettabili.
Queste interruzioni riducono il grado di utilizzo delle macchine e aumentano i costi relativi agli utensili, le rilavorazioni e i rischi di scarto. Stabilire procedure coerenti di gestione degli utensili e di ispezione in corso di lavorazione è quindi più efficace che reagire ripetutamente ai problemi solo dopo che si sono verificati.
Come individuare la causa degli accumuli di materiale sugli utensili durante la produzione
Quando si rileva un accumulo di materiale sull'utensile, la sostituzione immediata dell'utensile o la modifica dei parametri di taglio senza individuare la causa alla base del problema potrebbero comportare solo un miglioramento temporaneo.
Sulla base della nostra esperienza nella risoluzione dei problemi di produzione, valutiamo complessivamente l’utensile, lo stato del truciolo, la superficie del pezzo e il comportamento della macchina durante il funzionamento.
1. Ispezionare i bordi taglienti e le scanalature
Per prima cosa, individua dove si sta accumulando l'alluminio.
Se i depositi si concentrano intorno alla punta dell’utensile e ai taglienti principali, controllare l’affilatura dei taglienti, lo stato della superficie dell’utensile e i carichi di taglio.
Se l'alluminio si accumula principalmente all'interno delle scanalature a spirale, prestare attenzione allo spazio disponibile per i trucioli, alla direzione di evacuazione e alla capacità del refrigerante o dell'aria compressa di rimuovere efficacemente i trucioli.
2. Analizzare la formazione dei trucioli
Le caratteristiche del chip forniscono informazioni utili sulle condizioni di taglio.
Trucioli lunghi e continui che tendono ad aggrovigliarsi indicano la necessità di valutare il sistema di controllo e di evacuazione dei trucioli.
La presenza di trucioli compattati, il ripetuto ritaglio dei trucioli o l'adesione visibile di alluminio indicano che l'asportazione dei trucioli potrebbe essere ostacolata o che si sta verificando un taglio secondario.
Il colore e la forma dei trucioli non devono essere utilizzati da soli per determinare la temperatura di taglio o la causa esatta dell'accumulo. Devono essere considerati insieme ad altre osservazioni relative alla lavorazione.
3. Controllare la presenza di difetti sulla superficie del pezzo
Diversi difetti superficiali possono indicare diversi problemi di lavorazione.
- Graffi o strappi localizzati: verificare la presenza di bordi arrotondati e schegge che rientrano nella zona di taglio.
- Rugosità superficiale anomala: controllare l'usura dei bordi, l'eccentricità dell'utensile e i parametri di taglio.
- Variazioni del profilo o delle dimensioni: verificare le dimensioni effettive dell’utensile, l’accumulo di alluminio e le condizioni di funzionamento della macchina.
- Aumento della formazione di bave: verificare l'affilatura del tagliente, la direzione di lavorazione e le condizioni di avanzamento.
4. Valutare le condizioni di funzionamento della macchina
Se l'accumulo di materiale sull'utensile è accompagnato da rumori di taglio insoliti, vibrazioni o variazioni nel carico del mandrino, è necessario verificare lo sbalzo dell'utensile, la rigidità del sistema di serraggio del pezzo e le condizioni del mandrino.
Nel caso della produzione in serie, il confronto tra il comportamento del carico sul mandrino nei cicli di lavorazione normali e in quelli anomali può anche aiutare a determinare se un aumento della resistenza al taglio stia contribuendo al problema.
Questo approccio sistematico contribuisce a trasformare l'accumulo di materiale sull'utensile da un difetto superficiale generico a un problema di processo più chiaramente definito, rendendo le successive regolazioni più mirate.
Soluzioni pratiche per ridurre gli accumuli di materiale sugli utensili nella lavorazione dell'alluminio
Quando affrontiamo diversi tipi di accumulo di materiale sull'utensile, non ci basiamo sulla regolazione di un unico parametro per stabilire se il problema sia stato risolto. Valutiamo invece nel loro insieme lo stato dell'utensile, la formazione dei trucioli, i percorsi utensile e le condizioni di raffreddamento e di aspirazione.
Le seguenti misure costituiscono dei punti di partenza concreti per migliorare la stabilità della lavorazione dell'alluminio.
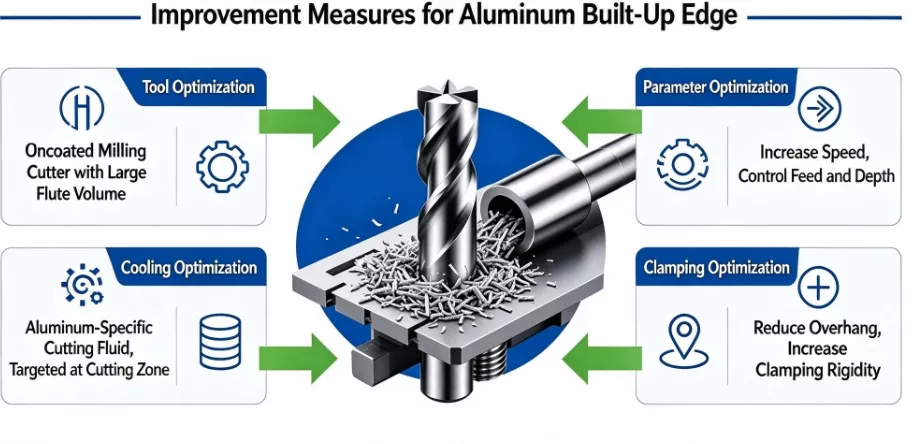
1. Ottimizzare la scelta degli utensili e le loro condizioni
Innanzitutto, verificare che l'utensile da taglio sia adatto alla lega di alluminio e all'operazione di lavorazione.
Per la fresatura generica dell’alluminio, si consiglia di utilizzare frese dedicate all’alluminio dotate di taglienti affilati, scanalature levigate e spazio sufficiente per l’evacuazione dei trucioli. Scegliere modelli a 2 o 3 scanalature in base al diametro dell’utensile e alle esigenze di lavorazione, evitando utensili con scanalature troppo fitte quando lo spazio per l’evacuazione dei trucioli è insufficiente.
Nelle operazioni di finitura, l’integrità del tagliente e le condizioni della superficie richiedono particolare attenzione. Qualora si rilevino depositi, segni di usura o micro scheggiature, l’utensile deve essere pulito, ispezionato o sostituito prima della fase di lavorazione successiva.
È inoltre opportuno verificare il serraggio dell'utensile e l'eccentricità radiale per ridurre il carico irregolare sui taglienti.
2. Regolare i parametri di taglio in base alle specifiche dell'utensile
I parametri di taglio devono essere stabiliti seguendo le raccomandazioni del produttore dell’utensile e verificati in base alle prestazioni effettive della macchina e alla geometria del pezzo.
È opportuno tenere conto dei seguenti fattori:
- Scegliere una velocità di taglio adeguata in base al diametro dell'utensile e alle caratteristiche del materiale, evitando velocità del mandrino eccessivamente basse o superiori a quelle che garantiscono un funzionamento stabile della macchina.
- Impostare un avanzamento adeguato per dente, in modo da garantire una formazione efficace dei trucioli senza carichi di taglio eccessivi.
- Per cavità profonde, scanalature e aree con un margine di lavorazione consistente, ricorrere alla asportazione di materiale per fasi.
- Regolare le velocità di avanzamento in base alle variazioni del profilo per evitare sovraccarichi localizzati in corrispondenza di curve e sezioni strette.
- Ottimizzare i percorsi di entrata, uscita e spostamento rapido per ridurre inutili ritagli e l'accumulo di trucioli.
Quando si è già verificato un accumulo di trucioli sull'utensile, è opportuno verificare lo spessore effettivo dei trucioli e il carico sull'utensile prima di effettuare regolazioni mirate, anziché ridurre indiscriminatamente tutti i parametri.
3. Migliorare il raffreddamento, la lubrificazione e l'evacuazione dei trucioli
Il raffreddamento, la lubrificazione e l'asportazione dei trucioli dovrebbero essere ottimizzati come processo integrato.
Per la lavorazione a umido, scegliere un fluido da taglio adatto alle leghe di alluminio e mantenerne la concentrazione e le condizioni secondo le raccomandazioni del produttore. Controllare la direzione dell'ugello, la pressione di mandata e la portata per assicurarsi che il fluido da taglio raggiunga effettivamente la zona di taglio.
In presenza di cavità profonde e aree chiuse, occorre prestare particolare attenzione alla possibilità che i trucioli possano essere espulsi in modo efficiente dall’area di lavorazione. Se l’erogazione convenzionale del refrigerante risulta insufficiente, è possibile prendere in considerazione l’uso di un refrigerante direzionato o di metodi aggiuntivi di evacuazione dei trucioli, a seconda delle capacità della macchina.
In caso di lavorazione a secco o con aria compressa, controllare la pressione dell'aria compressa, la portata e la direzione dell'ugello per evitare che i trucioli circolino ripetutamente all'interno dell'area di taglio.
4. Migliorare le strategie di serraggio dei pezzi e di lavorazione
Se la scelta degli utensili e i parametri di taglio sono già adeguati, ma si continuano a riscontrare accumuli di materiale, segni di vibrazione o variazioni dimensionali, è opportuno verificare la stabilità della macchina e il sistema di serraggio del pezzo.
Prima della lavorazione, verificare il posizionamento dei dispositivi di fissaggio e le condizioni di serraggio. I componenti a pareti sottili, i pezzi lunghi e le strutture in alluminio di grandi dimensioni potrebbero richiedere l'utilizzo di supporti posizionati con cura in base alla direzione delle forze di taglio, al fine di evitare spostamenti o deformazioni.
L'sporgenza dell'utensile deve essere ridotta al minimo, ove possibile, e la geometria dell'utensile deve corrispondere alla profondità di lavorazione richiesta. Nelle operazioni su cavità profonde, l'ottimizzazione della sequenza di lavorazione, la rimozione graduale del materiale e i percorsi utensile possono contribuire a ridurre le vibrazioni e le difficoltà di evacuazione dei trucioli.
Gestione degli utensili e monitoraggio della qualità nella produzione in lotti
Nel caso di un singolo componente lavorato, l’accumulo occasionale di materiale sull’utensile può richiedere solo una pulizia o una regolazione dei parametri. Nella produzione in serie, tuttavia, lo stesso problema può ripetersi più volte se non esiste un sistema coerente di ispezione degli utensili e di monitoraggio del processo.
Oltre all’ottimizzazione degli utensili da taglio e dei parametri, la gestione dello stato degli utensili dovrebbe essere integrata nel controllo di routine della produzione.
1. Tenere un registro dell'utilizzo e della sostituzione degli utensili
A seconda del materiale e dell’operazione di lavorazione, gli utensili sono sottoposti a carichi di taglio diversi. Non è opportuno applicare un unico intervallo di sostituzione a tutti gli utensili.
I registri di produzione possono includere il modello dell'utensile, il materiale del pezzo, il tempo di taglio accumulato, il numero di pezzi lavorati e le condizioni di usura osservate. Il confronto delle prestazioni degli utensili tra i diversi lotti di produzione aiuta a stabilire intervalli di ispezione e sostituzione adeguati per le singole operazioni.
2. Rafforzare il controllo del primo pezzo
Prima di avviare la produzione in serie, occorre prestare particolare attenzione al primo pezzo lavorato.
Oltre a verificare le quote critiche e le tolleranze geometriche, ispezionare la superficie per individuare eventuali graffi, bave e segni di lavorazione anomali. È inoltre necessario valutare i bordi di taglio e le condizioni di evacuazione dei trucioli.
Se già durante la lavorazione del primo pezzo si riscontra un accumulo evidente di materiale sull'utensile, è necessario adeguare il processo prima dell'avvio della produzione in serie. Ciò impedisce che si ripetano condizioni di taglio instabili per tutta la durata del lotto.
3. Monitoraggio delle operazioni di lavorazione critiche
In caso di cavità profonde, componenti con pareti sottili, profili complessi e pezzi con requisiti rigorosi in termini di finitura superficiale, potrebbe essere opportuno effettuare ispezioni in corso di lavorazione più frequenti.
I punti chiave da controllare includono i residui di utensili, l’ostruzione delle scanalature, rumori di taglio insoliti e variazioni nelle dimensioni critiche del pezzo.
4. Utilizzare i risultati delle ispezioni per migliorare il processo di lavorazione
Lo stato degli utensili e la precisione dimensionale sono strettamente correlati.
Quando i risultati delle ispezioni indicano che le dimensioni si stanno gradualmente allontanando dai valori target, è necessario verificare l’usura degli utensili, l’accumulo di alluminio e le condizioni della macchina. La semplice modifica delle compensazioni degli utensili senza individuare la causa alla base del problema potrebbe nascondere un problema di processo in fase di sviluppo.
Nella produzione in serie, la registrazione delle quote critiche, dell'utilizzo degli utensili e delle anomalie di lavorazione contribuisce a garantire condizioni di produzione più uniformi.
Conclusione
L'accumulo di materiale sull'utensile durante la lavorazione CNC dell'alluminio può sembrare un semplice caso di adesione dell'alluminio ai taglienti o alle scanalature. In realtà, riflette uno squilibrio tra le condizioni di taglio, l'evacuazione dei trucioli, il raffreddamento e la lubrificazione.
La plasticità e la duttilità delle leghe di alluminio rendono i loro trucioli più soggetti a deformazione e adesione. Allo stesso tempo, i taglienti smussati, lo spazio insufficiente nella scanalatura, i parametri di taglio inadeguati e un raffreddamento e una lubrificazione insufficienti possono aggravare ulteriormente il problema.
Sulla base della nostra esperienza nella lavorazione CNC dell’alluminio, per risolvere il problema dell’accumulo di materiale è necessario andare oltre la semplice sostituzione dell’utensile da taglio o l’aumento della velocità del mandrino. Il primo passo consiste nell’identificare se l’alluminio sta formando bordi di accumulo attorno ai taglienti o se si sta accumulando all’interno delle scanalature e delle cavità del pezzo. A questo punto è possibile regolare gli utensili, i parametri di taglio e i percorsi di lavorazione in base alla causa effettiva.
Nella produzione in serie, la qualità costante della lavorazione dipende da un’efficace pianificazione del processo e da un controllo continuo della produzione. La scelta adeguata degli utensili in alluminio, parametri di taglio coordinati, un raffreddamento e un’evacuazione dei trucioli efficienti, nonché condizioni stabili della macchina e del sistema di serraggio del pezzo contribuiscono tutti a ridurre i difetti superficiali, le variazioni dimensionali e i tempi di fermo imprevisti.
A Xtmade, siamo specializzati in lavorazione CNC su misura dell'alluminio, con il supporto di un team di ingegneri che vanta oltre 20 anni di esperienza nel settore. A seconda delle diverse leghe di alluminio, delle geometrie dei componenti e dei requisiti di precisione, valutiamo i disegni, i file CAD e le specifiche tecniche forniti dai clienti per individuare i processi di lavorazione, gli utensili, le strategie di taglio e i requisiti di controllo qualità più adatti.
Dalle prime revisioni DFM fino alla produzione e al controllo dimensionale, il nostro obiettivo è quello di adattare ogni operazione di lavorazione alla geometria e ai requisiti tecnici del componente, al fine di garantire l’uniformità dimensionale e la qualità superficiale durante l’intero processo produttivo.
Se disponete di componenti in alluminio che richiedono una lavorazione CNC, inviate al nostro team di ingegneri i vostri disegni o file CAD per una valutazione della scelta dei materiali, dei processi di produzione e della fattibilità produttiva.

