
Processi di lavorazione per componenti complessi in lega di alluminio a pareti sottili e ad alta precisione
I componenti a pareti sottili in lega di alluminio sono ampiamente utilizzati nel settore aerospaziale e nella produzione di apparecchiature avanzate grazie al loro peso ridotto, all’elevato rapporto resistenza/peso e alla resistenza alla corrosione. Le loro strutture leggere contribuiscono a ridurre il peso complessivo delle apparecchiature, mantenendo al contempo le prestazioni meccaniche richieste. Tuttavia, la lavorazione di componenti di grandi dimensioni con geometrie complesse, pareti sottili e tolleranze dimensionali ristrette presenta notevoli sfide produttive.
A differenza dei componenti convenzionali in alluminio, i pezzi a pareti sottili sono particolarmente sensibili alle forze di taglio, alla pressione di serraggio e alle variazioni delle sollecitazioni residue interne. La rimozione di grandi quantità di materiale durante la sgrossatura può alterare l’equilibrio delle sollecitazioni esistente all’interno del pezzo. Anche le forze di serraggio possono causare deformazioni elastiche, che possono manifestarsi sotto forma di scostamenti dimensionali o distorsioni superficiali una volta che il pezzo viene sganciato dal dispositivo di fissaggio.
Per questo motivo, ottenere precisione nella lavorazione di pareti sottili richiede molto più che una semplice riduzione della profondità di taglio o l’aggiunta di ulteriori passate di finitura. La preparazione del pezzo, la progettazione del sistema di fissaggio, i margini di lavorazione, il trattamento termico e le operazioni di lavorazione secondarie devono essere pianificati come parte di un processo integrato.
Questo articolo analizza un caso di lavorazione che riguarda un componente complesso in lega di alluminio a pareti sottili e ad alta precisione. Esplora come la fresatura a fasi, il trattamento termico di stabilizzazione e il taglio a filo EDM siano stati coordinati per controllare la deformazione e migliorare la qualità finale della lavorazione.
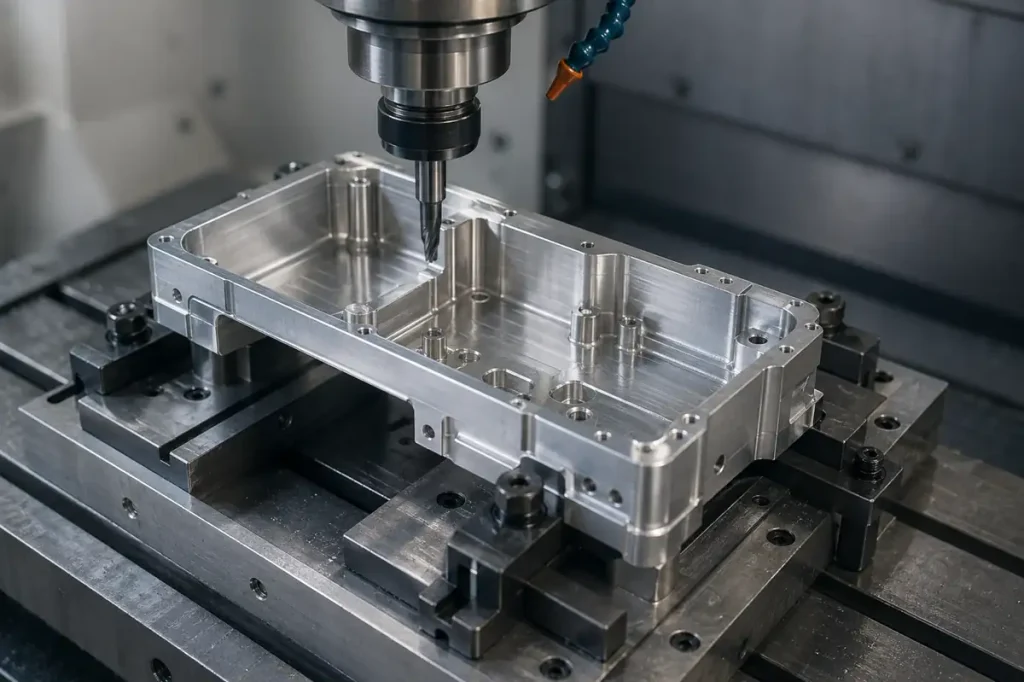
1. Sfide legate alla lavorazione di pezzi a pareti sottili in lega di alluminio
Il componente in questione è stato realizzato in lega di alluminio ad alta resistenza 2D14. Presentava dimensioni complessive relativamente grandi, cavità interne complesse e contorni esterni, con requisiti rigorosi in termini di precisione dimensionale e tolleranze geometriche. Le operazioni di lavorazione prevedevano principalmente la fresatura a tasca e la fresatura di contorni.
Diversi fattori hanno reso il processo di produzione particolarmente impegnativo.
Ridistribuzione delle sollecitazioni residue
Durante le prime fasi del processo di produzione, tra cui la laminazione, la forgiatura e il trattamento termico, nei semilavorati in lega di alluminio possono svilupparsi tensioni residue. Quando, durante la lavorazione di sgrossatura, viene asportata una quantità considerevole di materiale, l’equilibrio delle tensioni originario subisce una variazione. La ridistribuzione che ne deriva può causare flessioni, torsioni o variazioni dimensionali.
Questi effetti assumono maggiore rilevanza nei componenti di grandi dimensioni con pareti relativamente sottili, dove anche una deformazione minima può influire sulle dimensioni critiche.
Deformazione indotta dal serraggio
I componenti a pareti sottili presentano una rigidità strutturale limitata e spesso richiedono morsetti di fissaggio, dispositivi di serraggio modulari o attrezzature su misura per un posizionamento sicuro. Una pressione di serraggio eccessiva o non uniforme può deformare il pezzo durante la lavorazione.
Una volta allentati i morsetti, il pezzo potrebbe riprendere parzialmente la sua forma originale. Questo ritorno elastico può far sì che le dimensioni misurate differiscano da quelle ottenute durante la lavorazione.
Riduzione della rigidità durante la rimozione del materiale
Man mano che la lavorazione procede, il materiale viene progressivamente asportato dal pezzo, modificandone la rigidità e le caratteristiche di resistenza al carico. Le forze di taglio, la generazione di calore e le vibrazioni possono tutte influire sulla stabilità delle sezioni a pareti sottili.
Una rimozione irregolare del materiale può aumentare ulteriormente la deformazione, in particolare durante la lavorazione di cavità profonde e pareti strutturali strette.
Per risolvere questi problemi, la strategia di lavorazione adottata in questo caso si è concentrata sulla progettazione del pezzo e sulla sequenza delle operazioni, anziché affidarsi esclusivamente a ulteriori operazioni di finitura. Nel processo complessivo sono state integrate prolunghe di serraggio sacrificabili, tolleranze di lavorazione controllate e trattamenti di stabilizzazione intermedi.
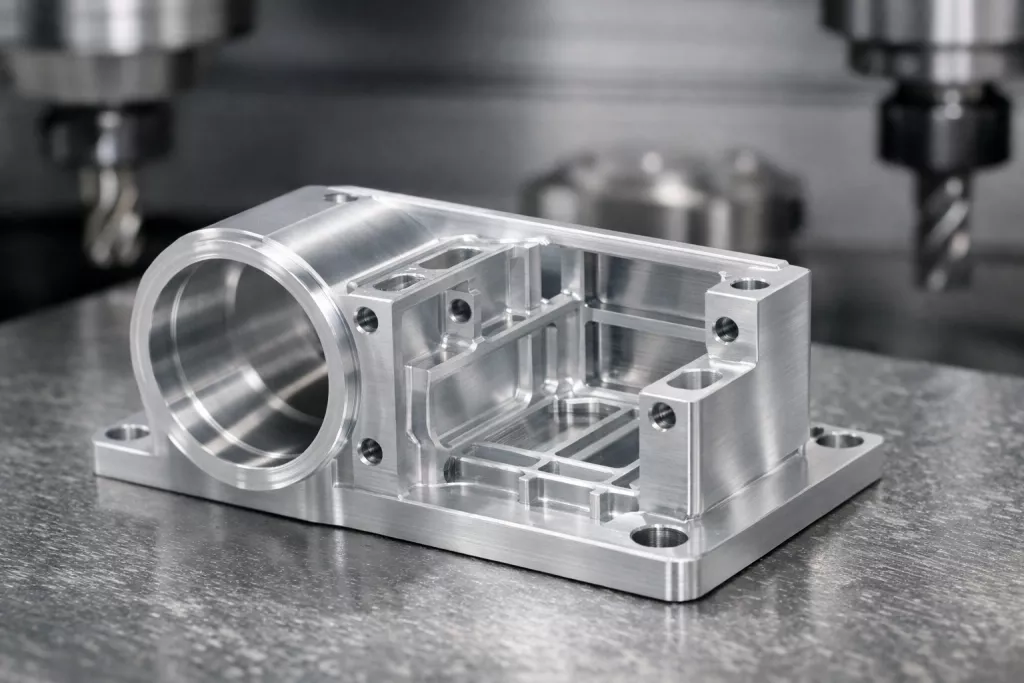
2. Sviluppo del processo di lavorazione meccanica di pezzi complessi a pareti sottili
La sequenza di lavorazione è stata progettata per garantire un equilibrio tra l'efficienza di asportazione del materiale e la stabilità dimensionale. Anziché realizzare l'intero componente in un'unica operazione di fresatura continua, il processo è stato suddiviso in sgrossatura, primo trattamento di stabilizzazione, semifinitura, secondo trattamento di stabilizzazione, finitura e rimozione dal dispositivo di fissaggio.
Una caratteristica fondamentale di questo approccio era l'utilizzo di prolunghe di serraggio sacrificabili alle due estremità del materiale grezzo.
2.1 Preparazione del pezzo e progettazione del sistema di serraggio
Poiché il componente presentava una rigidità limitata, il serraggio diretto delle sue sezioni finali a pareti sottili avrebbe potuto causare pressioni e deformazioni localizzate.
Per evitare ciò, il pezzo grezzo è stato preparato con prolunghe di serraggio aggiuntive di 30–50 mm su entrambe le estremità. Queste prolunghe hanno fornito aree di serraggio dedicate per le operazioni di lavorazione.
Applicando le forze di serraggio a queste sezioni aggiuntive anziché direttamente alla geometria del componente finito, è stato possibile fissare il pezzo in lavorazione in modo più affidabile, riducendo al contempo il rischio di deformazione nelle aree con pareti sottili.
Le estensioni erano elementi di lavorazione temporanei e non facevano parte del componente finito. Sono rimaste in posizione per tutta la durata della fresatura e sono state rimosse una volta completate le cavità principali e i contorni esterni.
Questo approccio ha permesso di separare i requisiti relativi al serraggio del pezzo da quelli relativi alla geometria finale del componente, consentendo alla struttura a pareti sottili di rimanere sostenuta durante le prime fasi di lavorazione.
2.2 Lavorazione di sgrossatura: asportazione della maggior parte del materiale
La fase di sgrossatura si è concentrata sulla rimozione del materiale in eccesso e sulla definizione del profilo esterno di base e delle cavità interne.
Sono state utilizzate frese a candela in carburo a due taglienti con diametri compresi tra φ16 e φ20 mm, con velocità del mandrino comprese tra 6.000 e 7.000 giri/min. Il pezzo è stato fissato tramite le prolunghe di serraggio, lasciando un margine di asportazione di 3–5 mm per lato.
In questa fase, la priorità principale era l'efficienza di asportazione del materiale, piuttosto che il raggiungimento delle dimensioni finali. Il mantenimento di un margine di lavorazione sufficiente ha consentito di effettuare correzioni successive dopo il trattamento di distensione.
Sono state scelte frese a due taglienti e di diametro maggiore per favorire un'efficiente asportazione di materiale durante la sgrossatura, riducendo così la quantità di materiale da asportare nelle successive fasi di finitura.
Dopo la sgrossatura, il pezzo è stato sottoposto al primo trattamento termico di stabilizzazione.
2.3 Primo trattamento termico di stabilizzazione
La rimozione di una quantità considerevole di materiale durante la lavorazione di sgrossatura può alterare la distribuzione delle tensioni residue all'interno di un pezzo in lega di alluminio. È stato quindi introdotto un trattamento di stabilizzazione prima della semifinitura.
Il componente sottoposto a sgrossatura è stato inserito in un forno per l'invecchiamento artificiale, riscaldato a 250–290 °C, mantenuto a tale temperatura per 2–4 ore e infine lasciato raffreddare all'aria.
Questo trattamento era finalizzato ad alleviare parte delle sollecitazioni residue generate o ridistribuite durante l'asportazione di materiale, contribuendo a ridurre le variazioni dimensionali nelle successive operazioni di lavorazione.
Posizionando l'operazione di lavorazione tra la sgrossatura e la semifinitura, è stato possibile sottoporre il componente a un trattamento di distensione prima di avvicinarne la geometria alle dimensioni finali.
2.4 Semilavorazione: rifinitura della geometria e del margine di lavorazione
Dopo il primo trattamento di stabilizzazione, il componente è stato sottoposto alla semifinitura.
L'obiettivo era quello di rifinire il profilo esterno e le cavità interne, mantenendo al contempo un margine di asportazione sufficiente per la lavorazione finale. Rispetto alla sgrossatura, questa fase richiedeva maggiore attenzione alla precisione del contorno, alla distribuzione del margine di asportazione e alle forze applicate alle sezioni a pareti sottili.
Sono state utilizzate frese in carburo a tre taglienti con diametri compresi tra φ10 e φ16 mm, con velocità del mandrino comprese tra 2.000 e 2.500 giri/min. Il pezzo è rimasto fissato ad entrambe le estremità, con un margine di asportazione compreso tra 0,5 e 1 mm per lato.
L'utilizzo di frese diverse per la sgrossatura e la semifinitura ha permesso a ciascuna fase di soddisfare un'esigenza produttiva specifica. La sgrossatura ha dato priorità alla rimozione del materiale, mentre la semifinitura si è concentrata sulla correzione della geometria e sul miglioramento delle superfici lavorate.
Dopo la semilavorazione, il pezzo è stato sottoposto a un secondo trattamento di stabilizzazione per migliorarne ulteriormente la stabilità dimensionale prima della lavorazione finale.
2.5 Trattamento di stabilizzazione di 2,5 secondi e lavorazione finale
Il secondo trattamento di stabilizzazione è stato effettuato a una temperatura compresa tra 250 e 290 °C, con un tempo di mantenimento di 1–2 ore.
A questo punto, il pezzo era già stato sottoposto a una notevole asportazione di materiale e a una correzione geometrica. Il trattamento aggiuntivo aveva lo scopo di stabilizzare ulteriormente il materiale prima dell'operazione di lavorazione finale.
Il processo prevedeva inoltre cicli termici volti a migliorare la stabilità dimensionale. La procedura specifica viene illustrata nella sezione seguente.
Una volta stabilizzato, il componente è passato alla fase finale di lavorazione. Sono state utilizzate frese in carburo a tre taglienti con diametri compresi tra φ6 e φ8 mm, con velocità del mandrino regolate tra 1.500 e 1.800 giri/min.
Il pezzo è stato fissato mediante morsetti di bloccaggio posizionati sulle due estensioni sacrificabili. È stato quindi asportato il materiale in eccesso per rifinire i contorni esterni e la geometria interna.
Poiché il componente era già stato sottoposto a due fasi di asportazione di materiale e stabilizzazione, l'operazione finale si è concentrata sul raggiungimento delle dimensioni e della qualità superficiale richieste.
3. Cicli termici per una maggiore stabilità dimensionale
Oltre ai due trattamenti di stabilizzazione, il processo di lavorazione ha previsto una procedura di cicli termici a bassa temperatura per migliorare ulteriormente la stabilità dimensionale del componente in lega di alluminio.
Dopo il secondo trattamento di stabilizzazione, il pezzo è stato posto in una camera a bassa temperatura mantenuta a una temperatura compresa tra -70 e -50 °C per 1–2 ore.
Al termine del trattamento a bassa temperatura, il componente è stato rimosso e lasciato raffreddare fino a raggiungere una condizione adeguata per la successiva fase di riscaldamento. Una volta sciolta la brina superficiale, è stato possibile trasferirlo all’apparecchiatura di riscaldamento. In alternativa, era possibile asciugarlo preventivamente a circa 50 °C per 1–2 ore.
Il componente è stato quindi riscaldato alla temperatura specificata, mantenuto a tale temperatura per il tempo necessario e lasciato raffreddare a temperatura ambiente. A seconda delle esigenze di lavorazione, le fasi di raffreddamento e riscaldamento potevano essere ripetute per il numero di cicli specificato.
Per ottenere condizioni di bassa temperatura si potrebbe ricorrere anche all’azoto liquido. Secondo il caso originale, la velocità di raffreddamento durante questo trattamento non ha avuto un effetto significativo sui risultati dei cicli termici.
Se, al termine della fase a bassa temperatura, non fosse stato possibile procedere immediatamente al riscaldamento, nelle condizioni di processo riportate era consentita un’interruzione della durata massima di 20 ore.
È importante sottolineare che il ciclo termico non è un requisito universale per tutti i componenti in lega di alluminio. La sua idoneità, l’intervallo di temperatura, il tempo di mantenimento e il numero di cicli devono essere stabiliti in base al tipo di lega, alle condizioni iniziali del materiale e alle specifiche di trattamento termico applicabili.
4. Scelta degli utensili da taglio e parametri di lavorazione
La scelta degli utensili e dei parametri di taglio influisce direttamente sull'efficienza di asportazione del materiale, sui carichi di taglio e sulla qualità finale della superficie.
Anziché utilizzare la stessa fresa per l’intera operazione, in questo caso sono stati impiegati utensili con diametri, configurazioni delle scanalature e velocità del mandrino diversi per ciascuna fase di lavorazione.
| Fase di lavorazione | Utensile da taglio | Velocità del mandrino | Quantità di scorte consentita per lato |
| Lavorazione di sgrossatura | 2 taglienti, φ16–φ20 mm | 6.000–7.000 giri/min | 3–5 mm |
| Semilavorazione | 3 taglienti, φ10–φ16 mm | 2.000–2.500 giri/min | 0,5–1 mm |
| Lavorazione finale | a 3 taglienti, φ6–φ8 mm | 1.500–1.800 giri/min | Dimensioni finali |
Ogni configurazione degli strumenti era destinata a uno scopo diverso.
Durante la sgrossatura, le frese a due taglienti di dimensioni maggiori hanno consentito di asportare notevoli quantità di materiale. Le successive frese a tre taglienti sono state utilizzate per rifinire la geometria del componente e completare le operazioni di finitura.
La suddivisione del lavoro in fasi di lavorazione distinte ha contribuito a evitare che l'asportazione eccessiva di materiale e il controllo dimensionale finale diventassero requisiti in conflitto tra loro all'interno di un'unica operazione. Ha inoltre offerto l'opportunità di stabilizzare il pezzo tra una fase di lavorazione e l'altra.
Tuttavia, la velocità del mandrino da sola non determina le prestazioni di lavorazione. Nel definire una strategia di taglio efficace, occorre tenere conto anche della velocità di avanzamento, della profondità di taglio, dello sbalzo dell’utensile, della geometria della fresa e della rigidità della macchina.
I parametri sopra elencati riflettono le condizioni specifiche di questa lavorazione e non devono essere considerati come impostazioni universali per tutti i componenti a pareti sottili in lega di alluminio.
5. Taglio a filo EDM per la rimozione del dispositivo di fissaggio sacrificale
Una volta completate le cavità interne e i contorni esterni, restava ancora da rimuovere le estensioni di serraggio sacrificabili presenti su entrambe le estremità.
A questo punto, il componente aveva già raggiunto la sua geometria finale a pareti sottili. L'utilizzo della fresatura convenzionale per rimuovere le sporgenze avrebbe potuto generare ulteriori forze di taglio e compromettere potenzialmente la stabilità dimensionale della struttura finita.
Per l'operazione finale di separazione è stato quindi scelto il taglio a filo EDM.
L'elettroerosione a filo asporta materiale tramite scariche elettriche controllate tra un elettrodo a filo e il pezzo da lavorare. Poiché non si basa su un contatto meccanico diretto durante il taglio, evita le notevoli forze di taglio associate alla fresatura convenzionale.
Ciò lo rende una soluzione ideale per la rimozione di collegamenti temporanei da strutture a pareti sottili quando è necessario ridurre al minimo il carico meccanico.
Nel caso in esame sono stati utilizzati i seguenti parametri di scarica elettrica:
- Polarità: Polarità positiva, con il pezzo collegato al polo positivo e l'elettrodo a filo collegato al polo negativo.
- Corrente di lavorazione: 3–5 A.
- Durata dell'impulso: 30–50 μs.
- Rapporto di servizio: Da 1:7 a 1:5.
Dopo il taglio a filo, nei punti di separazione tra il pezzo in lavorazione e le estensioni sacrificabili potevano rimanere segni visibili dovuti alla scarica elettrica. Per levigare queste aree e migliorare l’uniformità della superficie finita è stata utilizzata carta vetrata a grana fine.
Sebbene l’elettroerosione a filo riduca le forze meccaniche di taglio, il processo di scarica genera comunque calore localizzato e può influire sullo strato superficiale. I parametri di taglio, il supporto del pezzo e la successiva finitura superficiale rimangono quindi fattori importanti da considerare.
6. Risultati della lavorazione e approfondimenti degli esperti
Il miglioramento principale in questo caso è derivato dal coordinamento delle singole operazioni di produzione, piuttosto che dall'utilizzo di un'unica tecnica di lavorazione.
Le estensioni sacrificali hanno garantito aree di serraggio stabili durante la sgrossatura, la semifinitura e la finitura. Dopo una sostanziale asportazione di materiale, sono stati effettuati due trattamenti di stabilizzazione per ridurre l'influenza della ridistribuzione delle tensioni residue sulle operazioni successive.
Per ogni fase di lavorazione sono stati selezionati utensili da taglio e parametri diversi, mentre per rimuovere le estensioni sacrificiali una volta completata la geometria principale è stato utilizzato il taglio a filo con elettroerosione.
In base ai risultati di lavorazione riportati, questo processo ha consentito di controllare efficacemente le variazioni dimensionali legate alle sollecitazioni di lavorazione e al serraggio, riducendo al contempo i trasferimenti dei pezzi tra le diverse operazioni e migliorando l'efficienza produttiva complessiva.
Opinioni degli esperti
Il valore fondamentale di questo approccio risiede nell’adattare la sequenza di lavorazione alle effettive caratteristiche strutturali del componente, anziché affidarsi esclusivamente a macchine utensili di fascia alta o a ulteriori passaggi di finitura.
La combinazione di prolunghe di serraggio sacrificabili, asportazione graduale del materiale e trattamenti di stabilizzazione intermedi ha contribuito a contrastare la deformazione durante l’intero processo di produzione. Il taglio a filo con elettroerosione ha offerto un ulteriore vantaggio, riducendo al minimo il carico meccanico durante la rimozione finale delle sezioni provvisorie del dispositivo di fissaggio.
Nel caso di componenti complessi, di alta precisione e con pareti sottili, la qualità della lavorazione dipende non solo dall’efficacia delle singole operazioni, ma anche dall’organizzazione dell’intera sequenza di produzione. La progettazione dei dispositivi di fissaggio, la gestione delle tensioni residue, la strategia di taglio e i metodi di separazione finale devono integrarsi tra loro per garantire la stabilità dimensionale.
7. Lavorazione CNC di pezzi in alluminio a pareti sottili presso Xtmade
La produzione di componenti complessi in alluminio a pareti sottili richiede un'attenta valutazione del progetto esistente del cliente, in particolare quando i pezzi presentano cavità complesse, sezioni strutturali sottili e tolleranze geometriche ristrette.
Noi di Xtmade offriamo Servizi di lavorazione CNC su misura dell'alluminio sulla base di disegni tecnici, file CAD o campioni forniti dal cliente. Il nostro team di ingegneri esamina la geometria dei componenti, i margini di lavorazione, i requisiti relativi alle attrezzature di fissaggio e l’accessibilità degli utensili attraverso valutazioni DFM prima della produzione.
Il nostro stabilimento produttivo di Shenzhen, con una superficie di 120.000 piedi quadrati, è dotato di centri di lavorazione CNC a 3, 4 e 5 assi per la realizzazione di componenti con geometrie complesse e requisiti di precisione elevati.
Per i progetti di lavorazione su misura dell'alluminio, garantiamo tolleranze standard di ±0,01 mm e tolleranze di lavorazione di precisione di ±0,005 mm, in base alla geometria dei pezzi, alle condizioni del materiale e ai requisiti di produzione. Per verificare le dimensioni critiche e le caratteristiche geometriche vengono utilizzate ispezioni con macchine a misura coordinata (CMM) e altri metodi di misurazione appropriati.
Dai prototipi alle serie di produzione, collaboriamo con i clienti per definire processi di lavorazione pratici che garantiscano un equilibrio tra precisione dimensionale, stabilità strutturale ed efficienza produttiva.
Avete un componente complesso in alluminio a pareti sottili da realizzare? Inviate i vostri disegni o file CAD a Xtmade per una valutazione tecnica e un preventivo personalizzato per la lavorazione meccanica.
Conclusione
La lavorazione di componenti complessi a pareti sottili in lega di alluminio ad alta precisione richiede un approccio coordinato alla rimozione del materiale, alla gestione delle sollecitazioni e al sostegno del pezzo.
Questo caso illustra come le prolunghe di serraggio sacrificali, la fresatura a fasi, i trattamenti termici di stabilizzazione, i cicli termici e il taglio a filo EDM possano essere integrati in un processo di produzione strutturato. Anziché affidarsi interamente alle attrezzature di lavorazione o a ripetute operazioni di finitura, il processo affronta i rischi di deformazione nelle diverse fasi della produzione.
I parametri specifici e le condizioni di lavorazione devono essere adattati al tipo di materiale, alla geometria del componente, ai requisiti dimensionali e alle attrezzature disponibili. Se questi fattori vengono considerati nel loro insieme, una sequenza di lavorazione ben pianificata può contribuire a migliorare la stabilità dimensionale, la qualità superficiale e l'efficienza produttiva.

