
Come si lavora con successo l'acciaio temprato?
Il successo della lavorazione CNC dell’acciaio temprato dipende dalla scelta degli utensili da taglio adeguati, dal controllo efficace delle forze di taglio e del calore, nonché dall’impiego di metodi di lavorazione appropriati e adattati alla durezza e alla geometria del materiale. Sebbene l’acciaio temprato sia più difficile da tagliare rispetto all’acciaio non trattato, una corretta pianificazione del processo rende del tutto possibile ottenere la precisione dimensionale, la qualità superficiale e la durata degli utensili desiderate. La chiave sta nello sviluppo di una strategia di lavorazione basata sul tipo specifico di acciaio, sul livello di durezza e sui requisiti specifici del pezzo.
Che cos’è l’acciaio temprato?
Per acciaio temprato si intende l’acciaio che è stato sottoposto a un trattamento termico o ad altri processi di tempra volti ad aumentarne la durezza, la resistenza meccanica e la resistenza all’usura o alla deformazione. A seconda del tipo di acciaio e del processo di trattamento specifico, l’effetto della tempra può estendersi all’intera sezione trasversale oppure limitarsi allo strato superficiale. L’acciaio temprato è ampiamente utilizzato nei macchinari industriali, nei sistemi di trasmissione, nelle attrezzature di produzione e nelle apparecchiature per l’automazione industriale. Componenti quali alberi, ingranaggi, rulli, perni di posizionamento, piastre antiusura e stampi di formatura richiedono spesso una superficie temprata per resistere a contatti ripetuti, attrito o sollecitazioni meccaniche. La lavorabilità dell’acciaio temprato dipende dalla sua composizione chimica, dalla microstruttura, dal livello di durezza e dallo stato di trattamento termico; ad esempio, l’acciaio con una durezza di 30 HRC può presentare caratteristiche di lavorazione significativamente diverse rispetto all’acciaio con una durezza di 60 HRC. Inoltre, le difficoltà riscontrate durante la lavorazione dell’acciaio cementato (temprato superficialmente) differiscono da quelle associate all’acciaio temprato a cuore.
| Tipo di acciaio | Caratteristiche tipiche | Applicazioni comuni |
| Acciaio legato tempra e rinvenimento | Equilibrio tra resistenza meccanica, tenacità e resistenza all'usura | Alberi di trasmissione, componenti per macchine per impieghi gravosi |
| Acciaio cementato | Elevata durezza su tutta la sezione trasversale | Utensili resistenti all'usura, perni di precisione, rulli |
| Acciaio cementato | Strato esterno rigido con un’anima ancora più resistente | Ingranaggi, alberi, componenti scorrevoli e di contatto |
| Acciaio per utensili temprato | Elevata durezza e resistenza all'usura, a seconda del tipo | Matrici, attrezzature fisse, utensili da taglio e di formatura |
| Acciaio per cuscinetti temprato | Elevata resistenza alla fatica da contatto e all’usura | Componenti per cuscinetti, rulli, gruppi meccanici di precisione |
L'acciaio temprato non è un unico tipo di materiale. È necessario selezionare il processo di lavorazione adeguato in base alle specifiche effettive dell'acciaio, alla durezza, alla geometria e ai requisiti del componente finito.
Perché l'acciaio temprato è difficile da lavorare?
La sfida principale consiste nel rimuovere il materiale garantendo al contempo la durata dell’utensile, la precisione dimensionale e l’integrità della superficie. Una maggiore durezza aumenta la resistenza al taglio e può accelerare l’usura dell’utensile. Questa difficoltà diventa ancora più marcata quando il pezzo presenta cavità profonde, scanalature strette, pareti sottili o superfici di accoppiamento di precisione.
Elevate forze di taglio e usura degli utensili
L’acciaio temprato pone requisiti estremamente elevati ai taglienti. Gli utensili convenzionali in acciaio rapido (HSS) sono generalmente inadatti alla lavorazione intensiva dell’acciaio ad alta durezza; la scelta degli utensili in metallo duro, invece, deve essere determinata in base alle condizioni specifiche del materiale e ai parametri di lavorazione. Forze di taglio eccessive possono causare scheggiature del tagliente, deflessione dell’utensile, vibrazioni e scostamenti dimensionali. Le condizioni di taglio interrotto sono particolarmente impegnative, poiché il tagliente entra ed esce ripetutamente dal materiale del pezzo.
Generazione di calore e integrità delle superfici
Durante la lavorazione dell’acciaio temprato, nella zona di taglio si genera calore. Se le condizioni di lavorazione non vengono controllate adeguatamente, ciò può accelerare l’usura dell’utensile e danneggiare la superficie lavorata. A seconda del materiale e del processo specifico, un eccesso di calore può causare tempra localizzata, indurimento secondario o lo sviluppo di tensioni residue. Questi effetti sono particolarmente critici per i componenti sottoposti a sollecitazioni cicliche, contatto rotante o attrito ripetitivo. Anche se un pezzo soddisfa i requisiti dimensionali, potrebbe comunque essere necessaria un’ulteriore verifica qualora i disegni tecnici specifichino particolari standard di durezza o di integrità superficiale.
Distorsione dimensionale
Il trattamento termico altera la geometria di un pezzo attraverso gradienti termici, trasformazioni di fase e la ridistribuzione delle sollecitazioni residue. Ad esempio, gli alberi lunghi possono sviluppare un eccentricità radiale, le piastre possono deformarsi e le superfici di accoppiamento di precisione possono perdere la loro planarità. Di conseguenza, nella pianificazione dei processi di lavorazione, è opportuno basare l’approccio sulla geometria finale richiesta piuttosto che affidarsi esclusivamente alle dimensioni del pezzo grezzo non trattato.
Quali processi di lavorazione CNC sono più indicati per l'acciaio temprato?
Il processo più adatto dipende dalla geometria richiesta, dalla durezza del materiale, dalle tolleranze, dalla finitura superficiale e dal volume di produzione. All’interno di un unico flusso di lavoro produttivo, la fresatura CNC, la tornitura a duro, la rettifica e l’elettroerosione (EDM) possono svolgere ciascuna un ruolo ben definito.
Fresatura CNC
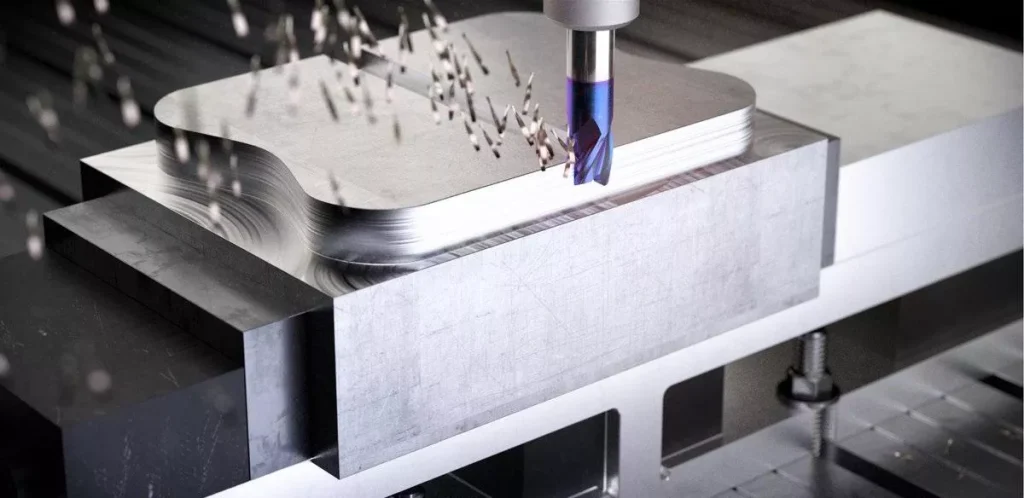
La fresatura CNC è indicata per blocchi in acciaio temprato, interfacce di montaggio, scanalature, cavità, dispositivi di fissaggio e contorni complessi. Per la fresatura di materiali duri si utilizzano comunemente utensili in metallo duro con gradi, rivestimenti e preparazione dei taglienti adeguati. È essenziale garantire un contatto stabile dell’utensile con il pezzo. I percorsi utensile che evitano variazioni improvvise del carico di taglio contribuiscono a ridurre le scheggiature dei taglienti e le vibrazioni. Anche la rigidità della macchina, lo sbalzo dell’utensile e il serraggio del pezzo devono essere controllati, specialmente durante la lavorazione di elementi stretti o cavità profonde.
Tornitura dura
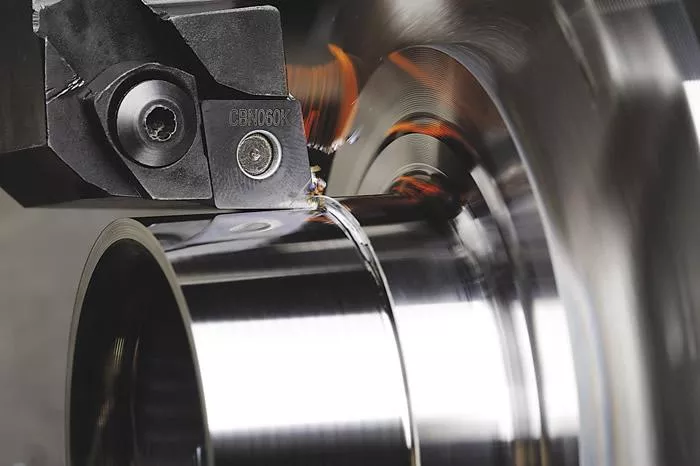
La tornitura a duro viene utilizzata per alberi, perni, rulli e altri componenti rotanti in acciaio temprato idonei. Gli utensili in CBN sono spesso presi in considerazione per le operazioni di finitura che richiedono un’elevata durezza, sebbene l’inserto appropriato dipenda dal tipo di acciaio, dalla durezza e dalle condizioni di taglio.Il processo consente di ottenere diametri precisi e buone finiture superficiali, ma non sempre può sostituire la rettifica. Requisiti di rotondità molto rigorosi, interfacce dei cuscinetti particolarmente esigenti o finiture superficiali particolarmente fini possono comunque richiedere un’operazione di rettifica.
Retifica
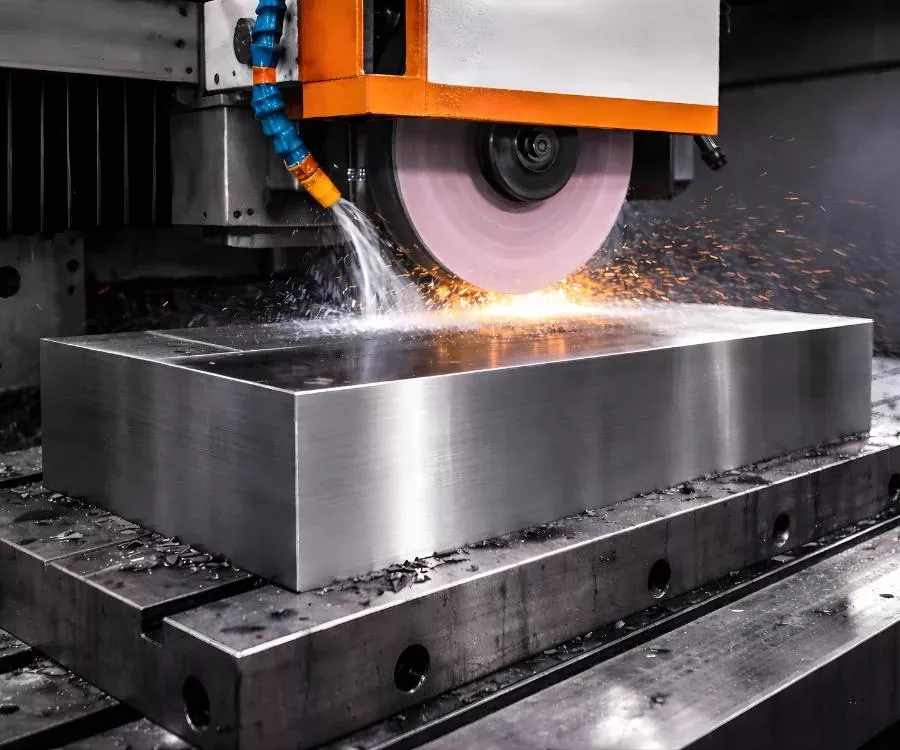
La rettifica viene comunemente utilizzata per la finitura dell’acciaio temprato dopo il trattamento termico, quando non è possibile ottenere in modo affidabile le dimensioni critiche o i requisiti geometrici richiesti mediante la lavorazione convenzionale.
La rettifica cilindrica è indicata per i perni di precisione e le sedi dei cuscinetti. La rettifica piana viene utilizzata per le superfici di riferimento piane e le superfici di accoppiamento in cui la planarità e il parallelismo sono fondamentali.
I margini di rettifica devono essere stabiliti durante la fase iniziale di pianificazione del processo. Lasciare un margine insufficiente può rendere difficile correggere le deformazioni dovute al trattamento termico, mentre un margine eccessivo aumenta i tempi e i costi di finitura.
Lavorazione a scarica elettrica (EDM)
L'EDM è utile per l'acciaio temprato elettricamente conduttivo quando la geometria è difficile da realizzare con utensili da taglio convenzionali. Consente di realizzare fessure strette, cavità complesse e caratteristiche con accesso limitato per gli utensili.
Tuttavia, l’EDM può generare uno strato di rifusione o una superficie interessata dal calore. Laddove la resistenza alla fatica, le prestazioni di contatto o l’integrità superficiale siano fondamentali, è opportuno valutare la necessità di una successiva finitura.
Fattori chiave per una lavorazione CNC di successo dell'acciaio temprato
Tipo di materiale e durezza
Prima di scegliere gli utensili o impostare i parametri di taglio, è necessario verificare il tipo di acciaio e la durezza finale. L'acciaio legato AISI 4140, l'acciaio per cuscinetti AISI 52100, l'acciaio per utensili D2 e l'acciaio per utensili H13 differiscono per composizione, contenuto di carburi, tenacità e comportamento al trattamento termico.
La durezza specificata deve includere la scala di riferimento, ad esempio HRC, e chiarire se si applica all'intero componente o solo alla superficie cementata.
Scelta degli utensili da taglio
Il materiale dell'utensile, il rivestimento, la geometria e la preparazione del tagliente devono essere adeguati all'operazione di lavorazione. Gli utensili in metallo duro rivestito sono ampiamente utilizzati per la fresatura di materiali duri, mentre gli inserti in CBN possono essere indicati per la tornitura di materiali duri. La ceramica può essere adatta a determinate operazioni di taglio continue e stabili, ma può risultare vulnerabile agli urti o al taglio interrotto.
Anche la durata degli utensili deve essere gestita durante la produzione. Man mano che il tagliente si usura, le dimensioni e la finitura superficiale possono subire variazioni. Criteri definiti per la sostituzione degli utensili e intervalli di ispezione prestabiliti contribuiscono a mantenere l’uniformità all’interno di un lotto.
Parametri di taglio e controllo del calore
La velocità di taglio, l'avanzamento, la profondità di taglio e l'impegno dell'utensile devono essere considerati nel loro insieme. Aumentare la velocità di taglio senza tenere conto del carico termico e dell'usura dell'utensile può ridurre la durata dell'utensile e destabilizzare il processo.
La strategia di raffreddamento dipende dagli utensili e dall’operazione. Alcuni sistemi di fresatura di materiali duri sono progettati per il taglio a secco controllato, mentre altri richiedono l’uso di refrigerante. È preferibile seguire le raccomandazioni del produttore dell’utensile piuttosto che applicare un unico metodo di raffreddamento a tutte le applicazioni su acciaio temprato.
Rigidità della macchina e serraggio dei pezzi
Una configurazione rigida della macchina contribuisce a controllare le vibrazioni e la deflessione dell'utensile. Un serraggio sicuro del pezzo è particolarmente importante per alberi lunghi, alloggiamenti a pareti sottili e componenti con sagome profonde o sfalsate.
La pressione di serraggio deve essere adeguata al pezzo da lavorare. Un serraggio eccessivo può deformare le sezioni sottili, mentre un sostegno insufficiente può causare vibrazioni o spostamenti durante il taglio.
Come mantenere la precisione nella lavorazione dell'acciaio temprato
Pianificare la sequenza di lavorazione in funzione del trattamento termico
Per molti componenti, la lavorazione di sgrossatura prima della tempra risulta più efficiente, poiché la rimozione del materiale risulta più agevole quando il materiale è ancora morbido. Dopo il trattamento termico, alcune caratteristiche selezionate possono essere sottoposte a lavorazione di finitura o rettifica per soddisfare i requisiti del disegno definitivo.
Una sequenza tipica può comprendere la sgrossatura, l’annealimento di distensione ove necessario, il trattamento termico, la finitura e la rettifica delle interfacce critiche. Non tutti i componenti richiedono tutte queste fasi.
Controllo delle dimensioni critiche e delle tolleranze geometriche
Una tolleranza dimensionale da sola potrebbe non garantire un montaggio corretto. Gli alberi potrebbero richiedere un'eccentricità controllata, i dispositivi di fissaggio potrebbero richiedere posizioni precise dei fori e i blocchi di montaggio potrebbero richiedere una planarità o un parallelismo specifici.
Su elementi lavorati con macchine CNC adeguate è possibile ottenere tolleranze di ±0,01 mm, ma la fattibilità dipende dalle condizioni del materiale, dalla geometria dell’elemento, dalla capacità del processo e dal metodo di misurazione. Non si deve dare per scontato che tale tolleranza sia ottenibile per ogni dimensione di un componente temprato complesso.
Verificare la finitura superficiale e la durezza
I requisiti relativi alla rugosità superficiale devono tenere conto della funzione del componente. Una superficie di montaggio strutturale può presentare una finitura ottenuta con lavorazioni convenzionali, mentre una sede di cuscinetto o un’interfaccia di scorrimento possono richiedere una rettifica e una struttura superficiale più fine.
La verifica della durezza può risultare necessaria anche dopo il trattamento termico o la lavorazione finale. Qualora il componente presenti un rivestimento indurito, la specifica dovrebbe distinguere tra la durezza superficiale e le proprietà del nucleo.
Utilizzare attrezzature di ispezione adeguate
Le macchine di misura a coordinate (CMM) sono utili per verificare geometrie complesse, posizioni delle caratteristiche e relazioni tra i sistemi di riferimento. Micrometri, calibri per fori, rugositàmetri e apparecchiature specializzate per la misurazione della rotondità possono risultare più adatti per determinate dimensioni.
L'ispezione dovrebbe concentrarsi sugli aspetti che influiscono sull'adattamento, l'allineamento, l'usura e le prestazioni funzionali. I certificati dei materiali, i rapporti di durezza e i rapporti di controllo dimensionale possono essere inclusi qualora richiesto dalle specifiche del cliente.
Applicazioni comuni della lavorazione CNC dell'acciaio temprato
I componenti in acciaio temprato vengono utilizzati nei casi in cui l'acciaio normale non sia in grado di garantire una resistenza all'usura, una durezza superficiale o una resistenza ai contatti ripetuti sufficienti.
Alberi e componenti di trasmissione
Gli alberi, i perni e i componenti di trasmissione possono richiedere superfici temprate in corrispondenza delle sedi dei cuscinetti, delle aree di contatto o di altre parti soggette a usura. I requisiti di lavorazione di questi componenti includono spesso il controllo del diametro, l’eccentricità, la posizione della spalla e la finitura superficiale.
Ingranaggi, rulli e piastre di usura
Gli ingranaggi e i rulli sono sottoposti a contatti ripetuti e a carichi ciclici. La loro geometria finale dipende dall’interazione tra lavorazione meccanica e trattamento termico, e spesso è necessaria una finitura specializzata per i profili dei denti o le superfici di appoggio critiche.
Le piastre di usura e gli inserti sostituibili possono essere realizzati in acciaio per utensili temprato per resistere all'abrasione e ai contatti ripetuti.
Dispositivi industriali e componenti per l'automazione
I perni di posizionamento, i meccanismi di serraggio, i blocchi di guida e le attrezzature personalizzate possono trarre vantaggio dalla tempra localizzata o a tutto spessore nei punti in cui il contatto ripetuto causa usura. Il requisito fondamentale è mantenere la corrispondenza tra gli elementi di posizionamento e i piani di riferimento di montaggio dell’attrezzatura.
Componenti idraulici e per macchine per impieghi gravosi
Alcuni componenti idraulici, blocchi portanti e interfacce soggette a forte usura possono essere realizzati in acciaio temprato laddove siano richieste resistenza meccanica e resistenza ai danni meccanici. La geometria del foro, le superfici di tenuta, le interfacce di montaggio e le condizioni superficiali devono rispettare i requisiti specifici indicati nei disegni.
Come scegliere la strategia di lavorazione più adatta per l'acciaio temprato
La strategia di lavorazione dovrebbe basarsi su quattro domande: quale tipo di acciaio è specificato, quale sia la sua durezza, quali caratteristiche ne determinino il funzionamento e quali requisiti dimensionali e superficiali debbano essere soddisfatti.
Nel caso di un albero temprato, la tornitura a freddo può consentire di realizzare la maggior parte della geometria, riservando la rettifica alle sedi critiche dei cuscinetti. Per un elemento di fissaggio temprato dalla forma complessa, la fresatura CNC può definire gli elementi di montaggio, mentre alcune superfici soggette a usura vengono sottoposte a una finitura aggiuntiva. Per un componente in acciaio per utensili temprato con scanalature inaccessibili, l’elettroerosione può risultare più indicata rispetto al taglio convenzionale.
Il percorso più economico non è necessariamente quello con il minor numero di operazioni. È il percorso che soddisfa costantemente i requisiti del disegno senza operazioni superflue di lavorazione, finitura o controllo.
Prima di avviare la produzione, verificare il tipo di acciaio, le specifiche relative alla durezza, la sequenza di trattamento termico, le dimensioni critiche, la finitura superficiale e i requisiti di controllo. Questi dettagli costituiscono la base per un piano di produzione e un preventivo realistici.
Servizi di lavorazione CNC su misura dell'acciaio temprato
Per gli OEM industriali e i produttori di apparecchiature che dispongono già di disegni, Xtmade offre lavorazioni meccaniche CNC su misura sulla base di file CAD, disegni tecnici o specifiche forniti dal cliente. Il nostro stabilimento produttivo di 120.000 piedi quadrati a Shenzhen, in Cina, è in grado di soddisfare un’ampia gamma di esigenze di lavorazione metallica su misura.
Per richiedere un preventivo per lavorazione CNC dell'acciaio temprato, inviate i vostri disegni indicando il tipo di materiale, i requisiti di durezza, le tolleranze critiche, la finitura superficiale e la quantità prevista. Ciò consentirà al team di produzione di valutare la fattibilità, chiarire le specifiche e stabilire un processo adeguato prima di avviare la produzione.

