
Problemas comuns e soluções na usinagem CNC personalizada
Maquinação CNC personalizada É possível produzir componentes complexos com dimensões precisas, mas conseguir uma peça com as características pretendidas envolve mais do que apenas executar um programa de maquinagem. Podem surgir problemas quando um projeto é difícil de fabricar, quando um material se comporta de forma diferente do esperado ou quando o componente acabado não cumpre os requisitos dimensionais ou de acabamento.
Algumas falhas são imediatamente visíveis, como superfícies rugosas e rebarbas. Outras são mais difíceis de detetar. Um componente pode parecer estar em boas condições, mas não encaixar durante a montagem, ou um protótipo pode passar na inspeção, enquanto as séries de produção posteriores revelam dimensões inconsistentes.
Compreender por que razão estes problemas ocorrem é o primeiro passo para os prevenir. Em muitos casos, a solução começa antes mesmo do início da maquinagem, com uma análise mais aprofundada do projeto, do material, das tolerâncias e dos requisitos técnicos.
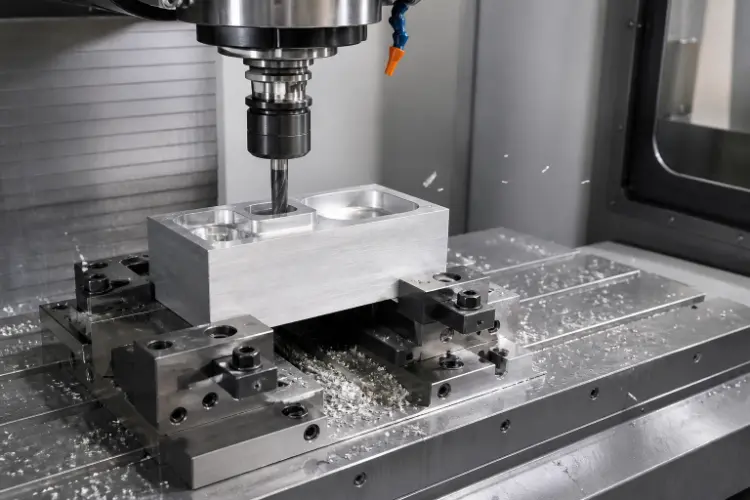
1. Erros dimensionais: por que razão uma peça não encaixa
A precisão dimensional é um dos primeiros aspetos a ter em conta quando um componente maquinado por CNC não se encaixa nas peças com as quais se deve acoplar. Um orifício pode ter um diâmetro ligeiramente inferior ao previsto, uma superfície de montagem pode estar deslocada ou um eixo pode não deslizar para dentro da abertura a que se destina.
Estes problemas nem sempre significam que a máquina seja incapaz de atingir a precisão exigida. O desgaste das ferramentas, as forças de corte, as variações de temperatura, a fixação da peça e a deformação do material podem todos influenciar as dimensões finais. Mesmo uma pequena variação pode ser importante quando dois componentes têm de encaixar com uma folga limitada.
O primeiro passo consiste em identificar qual a dimensão que está efetivamente a causar o problema. Um orifício de fixação que determina o alinhamento pode exigir um controlo mais rigoroso do que uma aresta externa que não afeta a montagem. A aplicação de tolerâncias desnecessariamente restritas a todas as características pode aumentar os custos de maquinagem e inspeção sem melhorar o desempenho.
Os desenhos técnicos claros são igualmente importantes. As dimensões críticas, as referências de referência e as tolerâncias geométricas devem indicar como se espera que o componente funcione. Quando um desenho deixa margem para interpretação, o fabricante pode produzir um componente que cumpra as dimensões indicadas, mas que, mesmo assim, não corresponda à intenção do projeto.
No caso de características críticas, as verificações dimensionais durante a maquinagem podem ajudar a identificar desvios antes de todo o lote estar concluído. Os paquímetros e os micrómetros são úteis para muitas medições de rotina, enquanto uma máquina de medição por coordenadas (CMM) pode ser adequada para geometrias complexas ou relações entre várias características.
2. Acabamento superficial deficiente: quando a superfície maquinada não é suficientemente lisa
Uma superfície maquinada por CNC não tem, automaticamente, o mesmo acabamento que uma superfície polida ou revestida. A fresagem e o torneamento deixam marcas de ferramenta, e o seu aspeto depende do material, da ferramenta de corte, dos parâmetros de maquinagem e do percurso da ferramenta.
Quando a superfície apresenta um acabamento mais rugoso do que o esperado, a causa pode ser uma aresta de corte desgastada, vibração excessiva, condições de corte inadequadas ou limalhas que interferem no processo de corte. Por vezes, estes problemas podem ser corrigidos através do ajuste da estratégia de maquinagem, em vez de se adicionar mais uma operação de acabamento.
A função pretendida para a superfície deve orientar a solução. Uma face exterior não funcional pode necessitar apenas de um aspeto usinado uniforme. Uma superfície de vedação, uma interface deslizante ou uma face de encaixe de precisão podem exigir um controlo muito mais rigoroso da textura da superfície.
Esta distinção é importante porque nem sempre um acabamento adicional é a melhor solução. O polimento pode remover material e alterar as dimensões, enquanto a anodização ou o revestimento podem alterar a superfície acabada e, em alguns casos, afetar o ajuste dimensional. Se um componente tiver orifícios ou características de encaixe rigorosamente controladas, esses requisitos têm de ser tidos em conta antes de se selecionar um processo de acabamento.
Uma abordagem útil consiste em especificar a rugosidade da superfície nos pontos em que esta afeta o funcionamento e descrever separadamente os requisitos relativos ao aspeto. Isto proporciona ao fabricante um objetivo mais claro, sem impor trabalhos de acabamento desnecessários em todas as superfícies.
3. Deformação do material: Por que razão uma peça muda de forma após a maquinagem
Paredes finas, grandes superfícies planas, cavidades profundas e elementos longos e delgados podem ser difíceis de maquinar, uma vez que podem não se manter estáveis sob as forças de corte. Uma peça também pode alterar a sua forma depois de ser retirada do dispositivo de fixação, mesmo que parecesse dimensionalmente correta durante a maquinação.
Uma das razões é a tensão interna do material. À medida que a maquinagem remove material, a distribuição da tensão altera-se. Consequentemente, a estrutura remanescente pode dobrar-se ou torcer-se. A fixação pode criar outro problema: se um componente fino for fixado com demasiada força, pode ficar deformado durante a maquinagem e recuperar a sua forma original quando for libertado.
É por isso que o simples aumento da precisão de maquinagem nem sempre resolve o problema da deformação. O problema pode residir na rigidez do componente, na quantidade de material removido ou na forma como a peça é apoiada.
Um fabricante pode resolver o problema alterando a sequência de maquinagem, equilibrando a remoção de material, ajustando o dispositivo de fixação ou recorrendo a uma operação intermédia de alívio de tensões, quando apropriado. Em alguns projetos, poderá ser necessário aumentar a espessura da parede ou modificar elementos não apoiados, desde que a alteração não comprometa o funcionamento do componente.
As condições de inspeção também são importantes. No caso de componentes sensíveis à distorção, verificar as dimensões após retirar a peça do dispositivo de fixação e deixar que esta atinja uma temperatura estável pode proporcionar um resultado mais representativo do que medi-la enquanto ainda se encontra fixada no dispositivo.
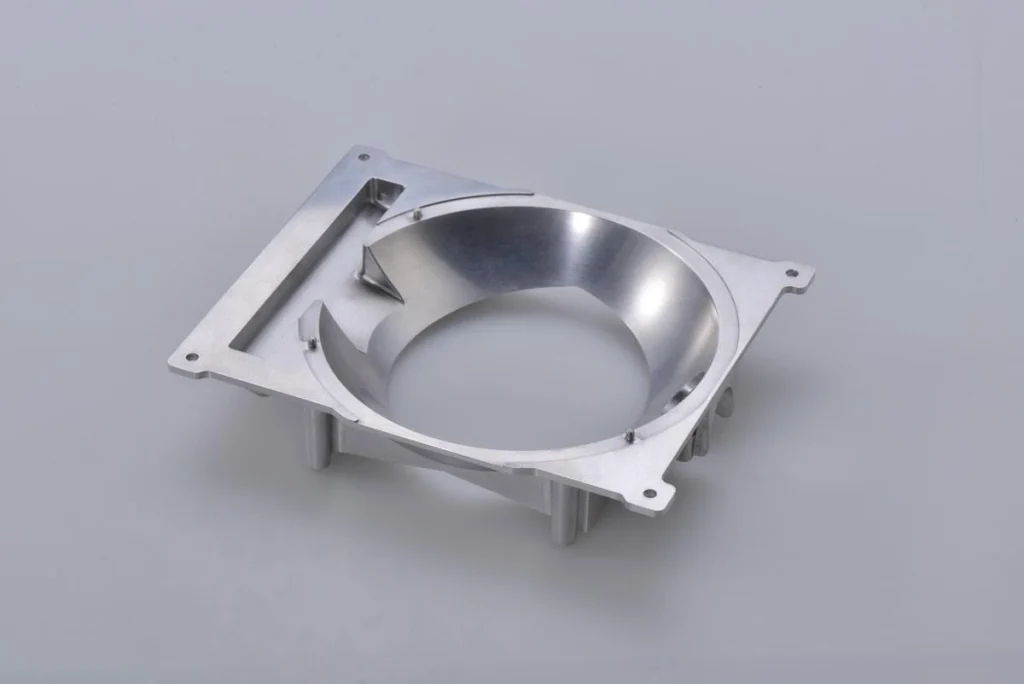
4. Rebordos e arestas afiadas: pequenos defeitos que causam problemas de montagem
As rebarbas são saliências indesejadas de material que permanecem em torno de orifícios, ranhuras e arestas após a maquinagem. Podem parecer insignificantes, mas podem interferir na montagem, riscar as superfícies de contacto, danificar as vedações ou criar arestas afiadas que são perigosas de manusear.
A formação de rebarbas depende, em parte, do material. Os metais dúcteis podem dobrar-se ou espalhar-se à medida que a ferramenta de corte sai da peça, em vez de se separarem de forma limpa. A perfuração de uma superfície também pode deixar uma rebarba no ponto de penetração, onde o material já não está totalmente apoiado.
A solução habitual consiste em melhorar as condições de corte e remover quaisquer rebarbas remanescentes através de um processo de rebarbação adequado. Dependendo da peça, isto pode envolver rebarbação manual, escovagem, polimento em tambor ou outro método de acabamento.
No entanto, a remoção de rebarbas requer cuidado. A remoção de material em excesso pode alargar um orifício, alterar o raio de uma aresta ou danificar uma característica que deve manter as suas dimensões controladas. Uma instrução geral para a remoção de rebarbas pode ser suficiente para um suporte simples, mas um componente com arestas de vedação ou características de encaixe de precisão pode necessitar de requisitos mais específicos.
Se determinadas arestas tiverem de apresentar um chanfro ou um raio, é preferível indicar esses requisitos no desenho do que deixar o resultado inteiramente à interpretação.
5. Desgaste e quebra das ferramentas: quando a qualidade da maquinagem se altera ao longo do tempo
As ferramentas de corte sofrem um desgaste gradual à medida que removem material. Trata-se de um fenómeno normal na maquinação CNC, mas os efeitos tornam-se um problema quando o desgaste não é detetado atempadamente.
Uma ferramenta desgastada pode produzir superfícies mais rugosas, aumentar as forças de corte ou provocar desvios nas dimensões. Em condições mais exigentes, a aresta de corte pode lascar-se ou partir-se, podendo danificar a peça de trabalho ou interromper a produção.
A taxa de desgaste depende do material, da geometria da ferramenta, dos parâmetros de corte, das condições de arrefecimento e da estratégia de maquinagem. O alumínio, o aço inoxidável e o titânio, por exemplo, não se comportam da mesma forma durante o corte, pelo que uma configuração da ferramenta que funcione bem para um material pode não ser adequada para outro.
A solução não consiste simplesmente em substituir as ferramentas com a maior frequência possível. A seleção das ferramentas, as condições de corte adequadas, a evacuação das limalhas e um calendário sensato de substituição ou inspeção contribuem, todos eles, para resultados consistentes. No caso de furos profundos e cavidades, a remoção eficaz das limalhas é particularmente importante, uma vez que as limalhas retidas podem interferir no corte e danificar a superfície.
Isto torna-se especialmente relevante na transição de um protótipo para a produção em série. Um protótipo pode ser concluído antes de o desgaste das ferramentas se tornar significativo, enquanto um lote de maior dimensão exige que o fabricante mantenha resultados consistentes ao longo de um ciclo de maquinagem mais prolongado.
6. Seleção de materiais: quando o material escolhido cria novos problemas
Um material pode cumprir os requisitos de resistência, pelo menos no papel, e, mesmo assim, ser uma má escolha para um determinado componente. Pode ser difícil de usinar, suscetível a deformações, dispendioso de adquirir ou inadequado para o ambiente de funcionamento.
Considere uma caixa leve. O alumínio pode ser uma escolha sensata, uma vez que combina um peso relativamente baixo com boa usinabilidade. No entanto, uma caixa de alumínio de paredes finas pode ainda assim deformar-se se a sua geometria e a sequência de usinagem não forem devidamente consideradas. O material, por si só, não garante um resultado bem-sucedido.
O aço inoxidável pode ser adequado nos casos em que a resistência à corrosão é importante, mas o seu comportamento na maquinagem depende do tipo e do estado do material. O titânio pode oferecer uma elevada resistência em relação ao peso, embora a sua maquinagem possa ser mais exigente. Os plásticos suscitam outras preocupações, incluindo a sensibilidade ao calor, a expansão e a deformação sob pressão.
A seleção de materiais deve, portanto, partir dos requisitos reais do componente: cargas operacionais, temperatura, exposição a substâncias químicas, peso, desgaste e vida útil prevista. A usinabilidade, a disponibilidade e a compatibilidade com os processos de acabamento devem, em seguida, ser consideradas a par dessas necessidades funcionais.
É igualmente importante especificar o tipo de material, em vez de se limitar a indicar uma categoria genérica. Se um desenho técnico exigir uma liga específica ou um estado específico do material, a substituição por outro tipo sem aprovação prévia pode afetar tanto o desempenho como a consistência dimensional.
7. Desenhos incompletos: problemas que começam antes da produção
Nem todos os problemas de maquinagem têm origem na máquina. Alguns começam quando o fornecedor recebe um desenho que não define completamente o componente acabado.
Um modelo 3D pode mostrar a geometria, mas omitir tolerâncias, o tratamento de superfícies ou as especificações dos materiais. Um desenho 2D pode definir as dimensões, mas entrar em conflito com o modelo CAD. Em qualquer uma das situações, o fabricante tem de decidir como interpretar a informação ou interromper o processo e solicitar esclarecimentos.
Essas decisões podem afetar tanto o orçamento como o componente acabado. Se um fornecedor partir do princípio de que uma superfície necessita apenas de um acabamento de maquinagem padrão, mas o comprador espera uma superfície polida ou revestida, o orçamento inicial poderá não incluir o trabalho adicional necessário.
A mesma questão coloca-se no que diz respeito à inspeção. Um desenho pode definir uma dimensão crítica sem explicar o ponto de referência ou a relação geométrica relevante. Diferentes abordagens de medição podem, então, dar origem a divergências quanto à aceitabilidade do componente.
Antes de solicitar um orçamento, forneça o desenho técnico mais recente e o modelo CAD correspondente, caso esteja disponível. Confirme o material, as tolerâncias críticas, os requisitos de superfície, a quantidade e a revisão do desenho. Se uma característica específica determinar o encaixe ou o desempenho, deixe esse requisito bem claro, em vez de esperar que o fornecedor o deduza a partir da geometria.
Um breve esclarecimento técnico antes do início da produção é, normalmente, mais fácil de resolver do que um desacordo após a fabricação dos componentes.
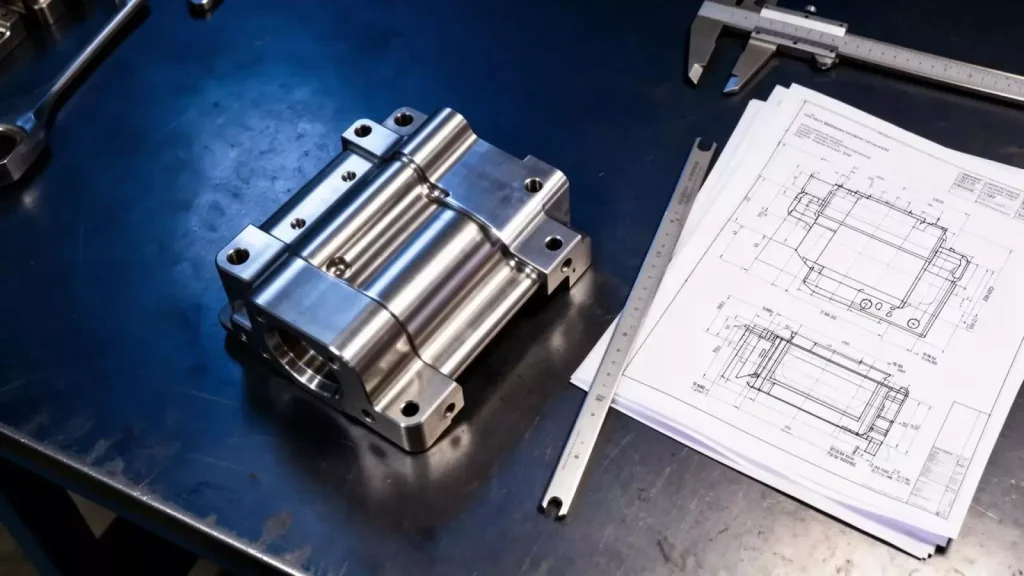
8. Custos elevados de maquinagem: por que razão uma peça de aspeto simples pode ser cara
O custo da usinagem CNC personalizada depende da forma como o componente deve ser fabricado, e não apenas do seu tamanho ou peso.
Uma peça com cavidades profundas, ranhuras estreitas, raios internos pequenos ou acesso difícil para as ferramentas pode exigir ferramentas especializadas e ciclos de maquinagem mais longos. As tolerâncias apertadas podem implicar ajustes adicionais na configuração e trabalho de inspeção. Se a peça tiver de ser reposicionada várias vezes, cada configuração acrescenta tempo e cria mais uma oportunidade para erros de alinhamento.
A escolha do material também é importante. As ligas difíceis de maquinar podem aumentar o consumo de ferramentas e o tempo de maquinagem, enquanto os materiais menos facilmente disponíveis podem acarretar atrasos e custos adicionais na aquisição.
Uma das formas mais eficazes de reduzir despesas desnecessárias é rever o projeto antes do fabrico. Por exemplo, um canto interno demasiado pequeno para uma ferramenta de corte prática pode exigir uma ferramenta mais pequena e tempo de maquinagem adicional. Se a função do componente permitir um raio maior, esse pequeno ajuste no projeto pode simplificar a produção.
Os requisitos de tolerância merecem uma atenção semelhante. Um elemento de montagem que controla o alinhamento pode necessitar efetivamente de uma tolerância apertada, ao passo que uma superfície externa pode não necessitar. A flexibilização de uma tolerância não crítica pode reduzir a dificuldade de fabrico sem afetar o funcionamento do componente.
As quantidades reduzidas de encomenda levantam outra questão. A programação, a configuração e a preparação dos dispositivos de fixação continuam a exigir esforço, mesmo quando são necessários apenas alguns componentes. Por este motivo, o preço unitário mais baixo pode nem sempre ser o critério de comparação mais significativo, a menos que os fornecedores apresentem orçamentos com base na mesma quantidade e nos mesmos requisitos técnicos.
9. Atrasos na produção: por que é que a entrega demora mais tempo do que o esperado
O tempo de maquinagem é apenas uma parte do plano de produção. A aquisição de materiais, os esclarecimentos de engenharia, a preparação dos dispositivos de fixação, o tratamento de superfícies e a inspeção final podem todos afetar o prazo de entrega.
Um atraso pode ocorrer quando um material necessário não está disponível, mas também pode resultar de uma questão não resolvida relacionada com o desenho técnico. Se a maquinação começar antes de uma especificação crítica ter sido confirmada, a produção poderá ter de ser interrompida enquanto o comprador e o fornecedor chegam a acordo sobre a interpretação correta.
As alterações de última hora no projeto são outra fonte comum de perturbações. Alterar a posição de um orifício ou as especificações do material depois de a usinagem ter começado pode exigir a revisão do programa, a substituição do material em bruto ou trabalho adicional nos componentes já em produção.
A melhor forma de reduzir estes riscos é resolver atempadamente as questões técnicas importantes e determinar qual a revisão do desenho que foi aprovada para fabrico. A disponibilidade de materiais e as operações secundárias também devem ser tidas em conta ao acordar o calendário.
No caso de um novo projeto, um protótipo pode ajudar a identificar problemas de fabrico e montagem antes de se avançar com uma encomenda de maior dimensão. No entanto, a aprovação do protótipo deve incluir os requisitos que são relevantes para a produção, e não se limitar a uma verificação visual para confirmar se o componente tem o aspeto correto.
Um compromisso de entrega realista tem de ter em conta todo o processo de fabrico, incluindo o trabalho necessário após a máquina CNC terminar o corte.
10. Inconsistência na qualidade entre o protótipo e a produção
Um protótipo pode cumprir todos os requisitos, mas os componentes produzidos posteriormente podem apresentar variações dimensionais ou diferenças no acabamento da superfície. Isto pode acontecer quando o processo de fabrico do protótipo não é suficientemente controlado para produzir os mesmos resultados de forma repetida.
Durante a maquinagem de protótipos, um operador pode ter de efetuar ajustes frequentes ou inspecionar cada característica crítica. Na produção, o desgaste das ferramentas, as diferenças na fixação da peça, a variação do material e as práticas de inspeção inconsistentes podem afetar os resultados, caso o processo não tenha sido devidamente estabelecido.
A distinção importante reside entre provar que um componente pode ser fabricado e demonstrar que pode ser fabricado de forma consistente.
Antes do início da produção, o fornecedor e o comprador devem chegar a acordo sobre quais as características que são essenciais, como serão inspecionadas e o que constitui um resultado aceitável. Os programas de maquinagem relevantes, as informações de configuração e os registos de inspeção devem ser controlados, de modo a que a produção não dependa inteiramente do julgamento individual.
No caso de projetos com requisitos de qualidade mais exigentes, a inspeção da primeira peça e as verificações durante o processo podem ajudar a identificar problemas antes que estes afetem um lote maior. O nível de inspeção deve refletir a complexidade do componente e as consequências de uma falha.
Se o processo de fabrico sofrer alterações após a aprovação do protótipo, deve avaliar-se o impacto nas dimensões, no ajuste e na qualidade da superfície, em vez de se partir do princípio de que os resultados originais se manterão automaticamente.
11. Como evitar problemas na usinagem CNC antes de efetuar uma encomenda
A maioria dos problemas acima referidos é mais fácil de prevenir quando os requisitos de conceção e fabrico são analisados em conjunto. Isso não significa que todos os projetos necessitem de documentação complexa. O nível de preparação deve ser adequado ao componente e aos riscos envolvidos.
No caso de um componente simples, um desenho completo, um material claramente especificado e requisitos dimensionais básicos podem ser suficientes. No caso de um componente complexo com elementos de encaixe preciso, paredes finas ou requisitos de superfície específicos, vale a pena realizar uma análise mais detalhada da fabricabilidade.
Antes de enviar um pedido de orçamento, verifique se o desenho e o modelo CAD correspondem à mesma revisão. Certifique-se de que o material, as tolerâncias, o tratamento de superfície e a quantidade necessária estão bem definidos. Identifique quaisquer características que afetem a montagem ou o desempenho e especifique se são necessários relatórios de inspeção ou documentação do material.
Assim que o protótipo estiver disponível, verifique as dimensões e o ajuste funcional que são mais importantes. Se o componente apresentar falhas, determine se a causa reside no projeto, no processo de maquinagem, no material ou na interpretação dos requisitos antes de efetuar alterações. Caso contrário, uma correção numa área poderá introduzir um novo problema noutro local.
O mesmo princípio aplica-se na transição para a fase de produção. É necessário chegar a acordo sobre o projeto aprovado, os critérios de aceitação e o processo a seguir para lidar com alterações de engenharia antes do início da produção. Estas decisões criam uma referência comum para as equipas de engenharia, compras, qualidade e produção.
Conclusão
Os problemas comuns na usinagem CNC personalizada raramente têm uma solução única e universal. Um erro dimensional pode resultar do desgaste da ferramenta ou da fixação da peça, enquanto a deformação pode estar relacionada com a tensão do material ou com a geometria do componente. Defeitos superficiais, custos inesperados e atrasos na entrega também podem ter origem em decisões tomadas antes do início da usinagem.
A abordagem mais útil consiste em identificar a causa, em vez de tratar cada problema como uma questão relacionada com a configuração da máquina. Desenhos técnicos claros, escolhas adequadas de materiais e tolerâncias, uma análise precoce da viabilidade de fabrico e uma inspeção consistente ajudam a evitar erros que poderiam ser evitados.
Para os engenheiros e os responsáveis pelas compras, o essencial é definir o que o componente deve fazer, quais são os requisitos críticos e como o resultado final será verificado. Quando essas expectativas estão claras antes do início da produção, torna-se muito mais fácil fabricar componentes que se encaixem, tenham o desempenho esperado e mantenham a consistência ao longo de encomendas repetidas.

